
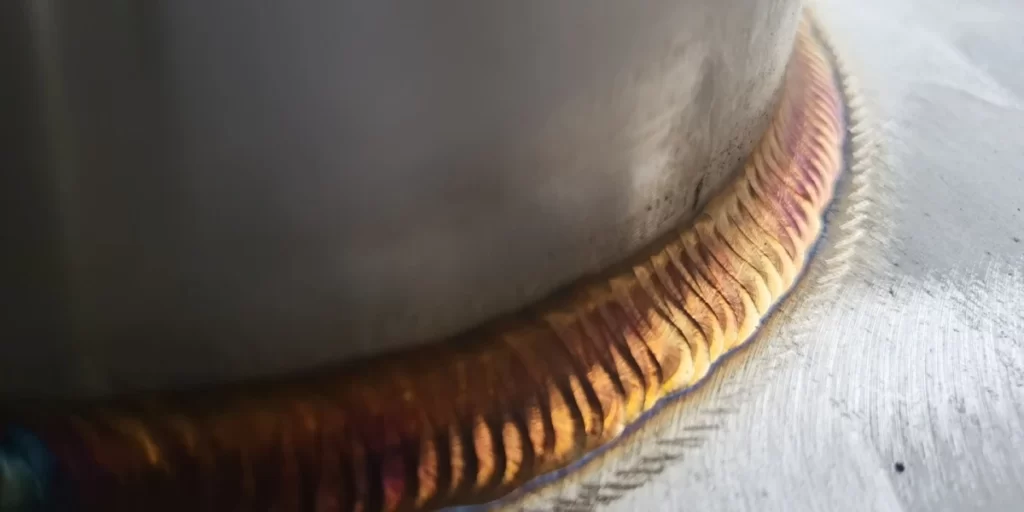










Dans le secteur manufacturier de pointe, le soudage GTAW de l'aluminium est utilisé comme procédé d'assemblage pour obtenir des structures en alliage d'aluminium à haute résistance et haute intégrité. Il influe directement sur la fiabilité, la durée de vie et la marge de sécurité du produit final.
La conductivité thermique élevée, la couche d'oxyde superficielle et l'extrême sensibilité à l'hydrogène des alliages d'aluminium rendent les soudures GTAW très vulnérables aux défauts tels que la porosité, les fissures à chaud et les manques de fusion. Il est donc impératif que les fabricants de soudures GTAW pour l'aluminium mettent en place un système de protection rigoureux : depuis un nettoyage préalable minutieux et une sélection rigoureuse des matériaux, jusqu'à un contrôle précis et coordonné de l'apport de chaleur et des formes d'onde du courant alternatif de la source d'alimentation, le tout validé par des essais non destructifs stricts.
Cet article analyse les causes profondes des défauts des soudures GTAW sur aluminium en se basant sur les pratiques d'ingénierie et présente une solution prévisible et reproductible pour garantir l'intégrité structurelle de vos composants soudés.
Propriétés des matériaux et leur interaction avec le procédé de soudage GTAW de l'aluminium
Dans la fabrication de tôlerie sur mesure, le soudage est le procédé privilégié pour l'assemblage de structures en alliage d'aluminium. Toutefois, une compréhension approfondie de l'interaction complexe entre les propriétés de l'alliage et les paramètres de soudage GTAW de l'aluminium est essentielle pour obtenir une qualité de soudure optimale. En tant que fabricant spécialisé dans le soudage GTAW de l'aluminium, Supro a conscience que cette interaction détermine le cycle thermique de soudage, les réactions métallurgiques et les propriétés mécaniques de l'assemblage final.
Métallurgie du soudage des alliages d'aluminium
Le soudage TIG de l'aluminium est influencé par les propriétés physiques et métallurgiques uniques de ce matériau. Tout d'abord, la conductivité thermique exceptionnellement élevée des alliages d'aluminium entraîne une dissipation rapide de la chaleur de soudage du bain de fusion dans toute la pièce. Il est donc nécessaire d'apporter un apport de chaleur concentré et suffisant pendant le soudage afin d'établir et de maintenir un bain de fusion stable, faute de quoi la fusion sera incomplète. Parallèlement, le retrait important à la solidification génère des contraintes résiduelles significatives dans les soudures TIG de l'aluminium, augmentant ainsi la susceptibilité à la fissuration à chaud.
La présence d'une pellicule d'oxyde d'aluminium en surface complique encore la situation. Son point de fusion est bien supérieur à celui de l'aluminium de base. Si elle n'est pas éliminée efficacement, cette couche d'oxyde entrave la fusion du métal liquide , ce qui entraîne des inclusions et des défauts de fusion dans les soudures GTAW de l'aluminium.
De plus, l'aluminium fondu présente une solubilité à l'hydrogène extrêmement élevée, alors que celle de l'aluminium solide est extrêmement faible. Lors du soudage TIG de l'aluminium, tout hydrogène absorbé par le gaz de protection, le fil d'apport ou l'humidité superficielle du métal de base précipite pendant la solidification, créant ainsi des porosités. Par conséquent, les alliages d'aluminium sont intrinsèquement sensibles à l'apport de chaleur, sujets à l'oxydation et susceptibles d'absorber l'hydrogène.

Avantages du procédé de soudage GTAW de l'aluminium
Face à ces défis, le procédé de soudage TIG de l'aluminium excelle par sa précision et sa maîtrise. La stabilité et la concentration d'énergie de l'arc TIG permettent une gestion fine de l'apport de chaleur, facilitant ainsi le contrôle des déformations de la soudure et minimisant la zone affectée thermiquement. Parallèlement, la protection par gaz inerte (généralement de l'argon) isole efficacement le bain de fusion de l'atmosphère, empêchant toute oxydation supplémentaire à haute température.
Le principe du soudage TIG de l'aluminium repose sur l'utilisation du courant alternatif (CA). Lors de l'alternance positive de l'électrode, la pièce à souder sert de cathode : des ions positifs bombardent sa surface, créant un effet de pulvérisation cathodique qui décompose et élimine efficacement les couches d'oxyde d'aluminium. Lors de l'alternance négative, la chaleur de l'arc est utilisée pour faire fondre le métal.
Difficultés liées au procédé de soudage GTAW de l'aluminium dues aux interactions
La forte réflectivité de la surface du bain de fusion de l'alliage d'aluminium, combinée à l'intensité et à l'instabilité de la lumière de l'arc, rend la surveillance visuelle en ligne et l'évaluation de la qualité extrêmement difficiles. De ce fait , la maîtrise du processus de soudage et la prévention des défauts reposent fortement sur les procédures de soudage GTAW de l'aluminium et sur la constance du travail du soudeur. Par ailleurs, les caractéristiques de conductivité thermique du matériau influencent les techniques de soudage GTAW de l'aluminium.
Les opérateurs inexpérimentés peuvent, sans s'en rendre compte, ralentir en fin de soudure, entraînant un apport de chaleur excessif. Ceci intensifie non seulement l'absorption d'hydrogène dans le bain de fusion, mais peut également introduire de nouvelles contaminations dues à une altération de la protection gazeuse, provoquant une porosité concentrée ou des inclusions oxydées en fin de soudure. Par conséquent, le système de soudage GTAW de l'aluminium doit prendre en compte chaque détail – de la préparation des matériaux et des paramètres aux spécifications techniques de l'opérateur – afin de garantir la production de soudures GTAW de haute qualité malgré ces interactions complexes.
Seulement 4 étapes
pièces de fabrication de métal sur mesure en ligne
Contactez notre équipe d'experts et découvrez l'efficacité et les avantages économiques des services de fabrication numérique de métaux.
Télécharger des fichiers de conception
STL , STEP (.stp), IGES (.igs), (.ZIP) ou PDF.
Soyez aussi un échantillon ou une idée
Devis et analyse de conception
Devis d'usine instantanés et rapports DfM, la solution la plus raisonnable.
La fabrication commence
Les processus numériques peuvent lancer des tâches de commande dans les 24 heures.
Délais de livraison respectés
Tenir les promesses de livraison, approuvées par plus de 3000 acheteurs d'entreprises mondiales.
Analyse des mécanismes de défauts de soudure lors du soudage GTAW de l'aluminium
Pour les fabricants de soudage d'aluminium GTAW, la prédiction et la maîtrise des défauts de soudure sont essentielles. Ces défauts affectent non seulement l'aspect esthétique, mais compromettent aussi directement l'intégrité à long terme des structures soumises à des charges dynamiques ou à des environnements difficiles.
Nous allons ensuite examiner en détail les mécanismes de formation de trois types de défauts principaux dans le procédé de soudage GTAW de l'aluminium, en révélant leur science des matériaux et leur physique de processus sous-jacentes.
Problèmes de porosité dans l'aluminium soudé GTAW
La porosité représente l'un des défauts les plus fréquents, mais aussi les plus difficiles à déceler, dans les soudures GTAW de l'aluminium. Sa formation résulte principalement de la variation brutale de la solubilité de l'hydrogène. Alors que l'hydrogène se dissout facilement dans l'aluminium liquide, sa solubilité chute de plus de 20 fois lors de la solidification instantanée de l'aluminium.
Lors du soudage TIG de l'aluminium, les sources d'hydrogène sont nombreuses : traces d'humidité dans le gaz de protection, humidité ambiante adsorbée sur le fil de soudage ou la surface du métal de base , voire transpiration des gants de l'opérateur, peuvent toutes y contribuer. Cet hydrogène se décompose en hydrogène atomique à haute température au sein de l'arc et se dissout dans le bain de fusion.
Lors de la solidification du bain de fusion, l'hydrogène sursaturé s'agrège et se recombine en dihydrogène, qui s'échappe ensuite. Cependant, la vitesse de solidification rapide du bain de fusion de l'alliage d'aluminium implique que, si les paramètres de soudage GTAW de l'aluminium sont mal maîtrisés, ces minuscules bulles d'hydrogène peuvent rester piégées dans le métal fondu, formant des pores circulaires ou elliptiques.
Ces porosités réduisent considérablement la section transversale porteuse effective des soudures GTAW en aluminium et agissent comme des points de concentration de contraintes, entraînant une fissuration par fatigue sous charge cyclique.
Fissuration à chaud des soudures GTAW en aluminium
La fissuration à chaud lors du soudage TIG de l'aluminium est mécaniquement liée à la métallurgie de solidification des alliages d'aluminium. Ces alliages ne se solidifient pas à une température unique, mais subissent une transformation liquide-solide dans une « plage de températures de fragilisation ». À la fin de cette plage, de faibles quantités de phases liquides eutectiques à bas point de fusion (par exemple, des phases Al-Si ou Al-Mg-Si) subsistent entre les grains. Ces films liquides agissent comme un liant, mais leur résistance est faible.
Simultanément, les soudures GTAW de l'aluminium génèrent d'importantes contraintes de traction lors du refroidissement en raison de la contraction thermique. Lorsque ces contraintes de contraction agissent sur les joints de grains entourés par ces films liquides, ces joints s'ouvrent, formant des fissures de solidification réparties le long des joints de grains.
Bien que le procédé de soudage TIG de l'aluminium permette un apport de chaleur précis, la concentration des contraintes peut être exacerbée dans certaines conditions. Parmi celles-ci figurent le choix d'un métal d'apport inadapté à un alliage spécifique (par exemple, l'utilisation d'un fil de soudage 4043 sur un alliage d'aluminium 5083 peut modifier le chemin de solidification) ou un décalage entre la vitesse de soudage et l'apport de chaleur, entraînant des profils de soudure profonds et étroits. Ces conditions augmentent considérablement la sensibilité à la fissuration thermique des soudures TIG de l'aluminium et compromettent l'intégrité structurale.
Inclusions d'oxydes et problèmes de fusion dans l'aluminium soudé GTAW
Les inclusions d'oxyde et la mauvaise fusion dans l'aluminium soudé TIG proviennent généralement d'une même cause : l'interférence du film d'oxyde d'aluminium en surface. L'oxyde d'aluminium a un point de fusion d'environ 2050 °C, nettement supérieur à celui de l'aluminium (660 °C). Lors du soudage TIG de l'aluminium, si l'effet de pulvérisation cathodique est insuffisant et ne parvient pas à éliminer complètement la couche d'oxyde, les fragments d'oxyde entraînés dans le bain de fusion peinent à flotter, leur densité étant proche de celle de l'aluminium. Ceci forme finalement des inclusions noires en forme de ruban.
Une mauvaise fusion est étroitement liée à l'apport de chaleur et à l'hydrodynamique du bain de fusion. La conductivité thermique élevée des alliages d'aluminium entraîne une dissipation thermique rapide. Si l'apport de chaleur défini par les paramètres de soudage GTAW de l'aluminium est insuffisant, ou si l'angle de la torche est incorrect, la fluidité et la mouillabilité du métal en fusion se détériorent.
L'impossibilité d'une diffusion adéquate et d'une liaison métallurgique avec le métal de base ou le métal d'apport précédent entraîne des défauts de fusion à l'interface. En tant que fabricant spécialisé dans le soudage GTAW de l'aluminium, Supro prévient ces problèmes grâce à un équilibrage précis des formes d'onde du courant alternatif, un apport de chaleur suffisant et ciblé, et des procédures de nettoyage rigoureuses avant soudage.
Vous recherchez une solution fiable et économique
Fabricants de tôles en Chine
Plus de 150,000 5,000 produits de fabrication de métaux OEM livrés à plus de XNUMX XNUMX acheteurs mondiaux.
Et profitez-en !
Solutions pour les défauts de soudure lors du soudage GTAW de l'aluminium
Pour obtenir des soudures GTAW sur aluminium de haute qualité, il est nécessaire de passer d'une détection passive des défauts à une prévention proactive grâce à une ingénierie systématique.
Les solutions aux défauts ne se limitent pas à des techniques isolées, mais englobent la maîtrise de la chaîne de processus tout au long du cycle de vie du soudage. Supro a mis en place un système de défense à trois niveaux : du prétraitement fondamental au contrôle précis du processus grâce à l’optimisation des paramètres de soudage GTAW de l’aluminium, jusqu’à l’intégration de technologies de pointe.
Prétraitement pour le soudage GTAW de l'aluminium
La préparation avant soudage constitue la première étape essentielle pour obtenir des soudures sans défaut, sa qualité déterminant directement les performances de base du procédé de soudage TIG de l'aluminium . Le métal de base et le fil d'apport doivent être nettoyés mécaniquement à l'aide de brosses spéciales en acier inoxydable avant le soudage TIG de l'aluminium , puis immédiatement dégraissés à l'acétone de haute pureté. L'intervalle entre le nettoyage et le soudage doit être réduit à moins de deux heures. Ce procédé élimine les principales sources externes d'inclusions d'hydrogène et d'oxyde, créant ainsi des surfaces métalliques propres pour le soudage ultérieur.
Le choix du métal d'apport est fondamental pour prévenir les fissures à chaud et garantir la qualité des soudures en soudage TIG de l'aluminium . Il doit être effectué avec soin en fonction de la composition du métal de base, des conditions d'utilisation du produit et des exigences de résistance à la fissuration. Par exemple, pour le soudage TIG de l'aluminium 6061, le fil d'apport ER4043 résiste efficacement aux fissures à chaud grâce à sa faible température de solidification et à son excellente fluidité. Lorsque les soudures requièrent une haute résistance ou une anodisation, il convient d'utiliser le fil ER5356.
Il est recommandé d'utiliser de l'argon pur d'une pureté minimale de 99.996 % comme gaz de protection. Pour les tôles d'une épaisseur supérieure à 6 mm, un mélange hélium-argon (par exemple, He 25 % – Ar 75 %) peut être employé afin d'améliorer l'apport de chaleur de l'arc et la profondeur de pénétration. Les paramètres de soudage TIG de l'aluminium, tels que le débit de gaz de protection, doivent être réglés avec précision en fonction de la taille de la buse et de l'environnement de soudage, afin de garantir un flux laminaire.
Contrôle précis des paramètres pendant le processus de soudage GTAW de l'aluminium
Une fois les conditions fondamentales établies, le contrôle des paramètres de soudage GTAW de l'aluminium devient crucial pour déterminer la qualité métallurgique et les propriétés mécaniques de la soudure.
Les sources d'alimentation modernes à onduleur permettent un contrôle de l'équilibre du courant alternatif pour le procédé de soudage TIG de l'aluminium : l'augmentation du pourcentage d'électrode positive (EP % à 30-40 %) favorise la pulvérisation cathodique, ce qui est particulièrement adapté aux surfaces fortement oxydées ; l'augmentation du pourcentage d'électrode négative (EN % à 70-80 %) permet une pénétration plus profonde. L'élévation de la fréquence du courant alternatif de 60 Hz (standard) à 120-200 Hz resserre l'arc, améliorant significativement les profils de pénétration lors du soudage de tôles minces tout en réduisant la largeur de la zone affectée thermiquement.
L'apport de chaleur est le principal facteur influençant la déformation de soudage, les contraintes résiduelles et le ramollissement de la ZAT. Supro utilise une stratégie de soudage GTAW aluminium « faible apport de chaleur, multipasse » avec un contrôle strict de la température entre les passes.
Concernant la technique de soudage : maintenir une longueur d’arc courte et stable (environ 1.5 fois le diamètre de l’électrode de tungstène) pour garantir une force d’arc efficace ; la torche doit être inclinée vers l’avant de 10 à 15 degrés afin de favoriser le mouillage du métal de base par le bain de fusion et d’éviter les défauts de fusion. Pour le soudage manuel, les opérateurs doivent suivre une formation systématique afin de maîtriser les techniques de vitesse de dévidage du fil constante, en évitant les variations d’apport de chaleur et les perturbations du bain de fusion dues aux fluctuations de vitesse lors du soudage TIG de l’aluminium.
Procédés avancés et applications d'automatisation dans le soudage GTAW de l'aluminium
La technologie GTAW pulsée permet un contrôle précis des paramètres d'apport de chaleur lors du soudage GTAW de l'aluminium en alternant périodiquement des courants de crête élevés et des courants de base faibles. Le courant de crête assure une pénétration et une fusion suffisantes, tandis que le courant de base permet un refroidissement partiel du bain de fusion.
Cette technologie de soudage GTAW de l'aluminium de pointe offre les avantages suivants : une structure de grain de soudure considérablement affinée améliorant les propriétés mécaniques ; un contrôle efficace de la distorsion de soudage et du ramollissement de la zone affectée thermiquement en réduisant l'apport de chaleur moyen ; une fluidité du bain de fusion améliorée facilitant l'échappement des gaz et réduisant la tendance à la porosité.
Les systèmes de soudage automatisés éliminent fondamentalement les incohérences manuelles, constituant la méthode principale pour obtenir une production de haute qualité de soudures GTAW sur aluminium.
Leurs systèmes de capteurs intégrés, tels que les capteurs de vision laser, permettent un suivi en temps réel de la position du joint afin de compenser les tolérances d'assemblage des pièces ; le contrôle de la tension d'arc maintient une longueur d'arc constante. Les systèmes plus avancés utilisent des caméras CCD pour analyser la géométrie du bain de fusion (par exemple, sa largeur, son angle de fuite) et la comparer à des modèles de procédé, permettant ainsi un ajustement adaptatif en temps réel des paramètres de soudage TIG de l'aluminium.
Pourquoi choisir les services de métallurgie sur mesure de Supro MFG ?
Fournir la solution la plus rentable pour la fabrication et l'assemblage de produits, en augmentant la compétitivité des produits.
a équipe technique spécialisée dans le sur-mesure Fabrication de coques depuis plus de 30 ans.
Équipements de fabrication de pointe : leaders du secteur fabricant de boîtier métallique sur mesure avec des ateliers internes de tôlerie, de fonderie sous pression, d'usinage de précision et de revêtement de surface.
ISO 9001-2015, niveau PPAP III, RoHS, NEMA, CE et autres normes de production certifiées.
Assistance technique en ligne en anglais 24h/7 et XNUMXj/XNUMX : l'équipe professionnelle en anglais répond rapidement aux questions techniques des utilisateurs en ligne à tout moment.
aider les utilisateurs depuis la conception du produit, le prototype, la fabrication par lots, le traitement de surface, l'assemblage et l'emballage, le transport et une série de services à valeur ajoutée.
Grâce à ses laboratoires internes de mécanique et de chimie, elle peut rapidement contrôler la qualité du processus de fabrication afin de garantir la livraison de produits de haute qualité.
Acceptez de signer les documents NDA pour vous assurer que les informations sur les produits des clients sont protégées.
Livraison porte à porte dans un emballage sécurisé personnalisable après respect des modalités de livraison convenues avec le client.
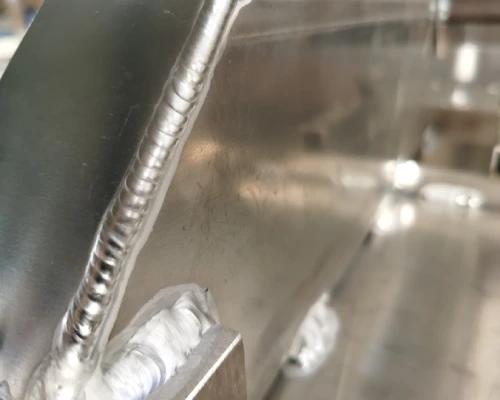
Contrôle de la qualité des joints en aluminium soudés GTAW
En tant que fabricant spécialisé dans le soudage GTAW de l'aluminium, Supro considère le contrôle qualité comme un processus technique tout aussi essentiel que le soudage lui-même.
Les soudures GTAW sur aluminium de haute qualité exigent non seulement des procédés de production exceptionnels, mais aussi un cadre de vérification systématique et quantifiable. Nous allons maintenant détailler deux méthodes de vérification principales : les essais non destructifs (END) et les essais destructifs, qui fournissent un cadre technique pour évaluer la qualité des soudures, l’intégrité structurelle et les performances en service.
Méthodes de contrôle non destructif des joints soudés GTAW en aluminium
Les essais non destructifs (END) sont essentiels pour évaluer l'intégrité interne et superficielle des joints soudés GTAW en aluminium sans compromettre leur utilisation. Les programmes d'END combinent généralement plusieurs techniques pour détecter différents types de défauts. Le contrôle radiographique est la méthode privilégiée, car il révèle clairement les défauts internes tels que la porosité, les inclusions de laitier et les défauts de fusion. Pour les défauts plans plus sensibles, comme les défauts de fusion ou les microfissures à chaud, le contrôle par ultrasons présente des avantages. Il génère des images en coupe détaillées des soudures GTAW en aluminium, fournissant des informations sur la profondeur et les dimensions des défauts.
Pour vérifier la qualité de surface des soudures GTAW sur aluminium, le contrôle par ressuage constitue une méthode économique et efficace. Ce procédé exploite la pénétration capillaire d'un colorant dans les défauts de surface afin de visualiser les imperfections telles que les fissures et les porosités. Lorsque des composants structuraux en aluminium soudés GTAW sont utilisés dans des enceintes sous vide ou sous pression, le contrôle d'étanchéité par spectrométrie de masse à l'hélium représente une vérification avancée de l'intégrité de la soudure. Il détecte des taux de fuite extrêmement faibles, garantissant ainsi une étanchéité absolue aux gaz des soudures GTAW sur aluminium, même dans des environnements exigeants.
Propriétés mécaniques et essais de corrosion
Les essais mécaniques et de corrosion permettent de quantifier directement les performances des soudures GTAW sur aluminium.
Cela implique le prélèvement d'échantillons pour des essais de traction, de pliage et des analyses métallographiques macro/microscopiques. Les essais de traction fournissent les données relatives à la limite d'élasticité, à la résistance à la traction et à l'allongement du métal d'apport. Les résultats sont comparés aux propriétés du matériau de base et aux exigences de conception afin de vérifier que le procédé de soudage GTAW de l'aluminium n'a pas entraîné de perte de résistance excessive. Les essais de pliage évaluent la ductilité de la soudure et la qualité de l'assemblage en observant l'apparition éventuelle de fissures dans la zone soudée après pliage de l'éprouvette.
L'analyse métallographique mesure avec précision la profondeur et la largeur de pénétration, observe la morphologie des grains et la largeur de la zone affectée thermiquement, et identifie les microfissures. Pour les composants utilisés en extérieur ou en milieux corrosifs, l'essai au brouillard salin est la méthode standard pour évaluer la résistance des soudures GTAW en aluminium à la corrosion uniforme et à la corrosion par piqûres, tandis que les essais électrochimiques quantifient leur sensibilité à la corrosion intergranulaire.
Vous recherchez une entreprise de fabrication de tôles sur mesure fiable ?
Parlez à l'équipe d'experts de Supro MFG
Contactez-nous pour des prix départ usine compétitifs,
et une gamme complète de services d'assistance technique.
Conclusion
La conductivité thermique exceptionnellement élevée, la couche d'oxyde superficielle et l'extrême sensibilité à l'hydrogène des alliages d'aluminium exigent une maîtrise précise des cycles thermiques, des réactions métallurgiques et de la dynamique des fluides lors du soudage TIG de l'aluminium. Un fabricant professionnel spécialisé dans le soudage TIG de l'aluminium doit posséder cette capacité de maîtrise des procédés, permettant ainsi le développement de solutions préventives qui s'attaquent à la formation des défauts à la source.
Supro est un fabricant spécialisé dans le soudage GTAW de l'aluminium. Grâce à des équipements de pointe, une vaste expérience de fabrication et une équipe d'ingénieurs professionnels, nous fournissons des services de soudage GTAW de l'aluminium irréprochables à plus de 3 000 entreprises dans le monde entier, à des prix directement issus des fabricants.
Nous livrons une large gamme de produits de manière efficace et dans les délais impartis. De la conception à la production en série, en passant par la fabrication rapide de prototypes en tôle , nous vous offrons un support technique expert et une qualité exceptionnelle. De plus, nous proposons des solutions de fabrication complètes et des produits à des prix très compétitifs !






