






Le soudage de l'acier inoxydable est déterminant pour l'étanchéité d'un réservoir sous pression . Dans des secteurs critiques comme l'agroalimentaire et le génie naval, les défauts sont catastrophiques. Le soudage et le brasage laser éliminent les déformations thermiques et les reprises coûteuses avec une précision chirurgicale.
Le marché mondial du traitement laser devrait atteindre 38.22 milliards de dollars d'ici 2030, porté par les exigences de la fabrication de pointe. La qualité ne peut donc être négligée. Si des panneaux déformés ou une porosité des joints érodent vos marges, la modernisation de votre procédé laser est la solution.
Points clés pour réussir le soudage de l'acier inoxydable
Qualité et équipement : Sélectionnez des alliages 304L / 316L ou duplex associés à des lasers à fibre de longueur d'onde de 1064 nm pour une absorption maximale.
Préparation des joints : Dégraisser, éliminer les oxydes et fixer avec des tolérances d'écart inférieures à 10 % de l'épaisseur du matériau.
Réglage des paramètres : Optimiser la puissance, les vitesses supérieures à 5 m/min et les mélanges de gaz précis (par exemple, 98 % Ar / 2 % N2) pour minimiser la zone affectée thermiquement (ZAT).
Soins après soudage : Décapage, passivation et contrôle non destructif obligatoire pour garantir la résistance à la corrosion et l’intégrité structurelle.
4 étapes clés du soudage laser de l'acier inoxydable
Dans la fabrication laser, de minuscules ajustements déterminent la résistance mécanique et la résistance à la corrosion par piqûres. Voici comment les ateliers de pointe, comme Supro Mfg, gèrent ce processus.
Étape 1 : Choisir la nuance d’acier inoxydable et l’équipement appropriés
La chimie des matériaux détermine le comportement thermique.
Grade en acier inoxydable
Austénitique
- 304L pour usage général fabrication.
- 316L (contient 2 à 3 %) molybdène) pour l'exposition aux chlorures.
Duplex
- Limite d'élasticité plus élevée.
- résistance supérieure à la fissuration par corrosion sous contrainte (PREN > 35).
Propriétés matérielles
- Résistance à la corrosion.
- Limites de conductivité thermique.
- Sensibilité aux fissures.
La configuration de l'équipement détermine la pénétration :
Équipement de soudage au laser
Laser Source
- Laser à fibre pour une précision à haute vitesse (1064 nm).
- disque laser pour la pénétration de plaques épaisses.
Système de livraison de faisceau
- Fibre optique.
- Têtes de mise au point automatisées.
Chez Supro Mfg, les systèmes sont réglés de manière à ce que le processus reste reproductible et sans projections.
Étape 2 : Préparation des joints par nettoyage et fixation de précision
La contamination engendre la porosité. La préparation est indispensable.
Préparation conjointe
- Assemblages bout à bout pour tôles minces.
- Assemblages à recouvrement pour structures structurales.
Nettoyage de surface
- Éliminer mécaniquement les couches d'oxyde.
- Éliminer la poussière d'hydrocarbures en atelier.
Dégraissage
- Essuyage au solvant.
- Nettoyage alcalin.
Un alignement précis évite la perforation :
Fixation
- Contrôle de la pression de serrage.
- Tolérance pour la déformation thermique.
Conception des joints de soudure
- Contrôle des écarts (<10% de l'épaisseur du matériau).
- Régularité des bords.
Précision dimensionnelle
- Suivi des coutures au laser.
- Mesure avant soudage.
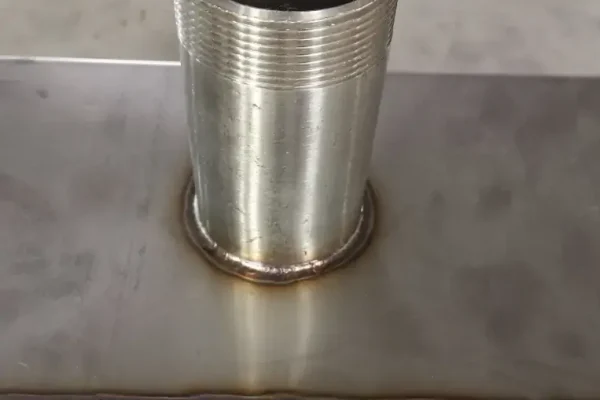
Étape 3 : Optimisation des paramètres laser et des gaz de protection
La maîtrise de la dynamique thermique fait la différence entre un niveau moyen et un niveau excellent.
Puissance laser
- Faible consommation pour les feuilles minces.
- Puissance de plusieurs kilowatts pour plaques épaisses.
Vitesse de soudage
- Les déplacements rapides (jusqu'à 10 m/min) réduisent considérablement la distorsion.
- Une vitesse équilibrée affine la géométrie du grain.
L'optique façonne la racine :
Position de mise au point
- Légère focalisation négative pour les profondeurs Pénétration de la soudure.
- Concentration en surface pour des coutures cosmétiques plus larges.
Apport de chaleur
- Contrôlé pour empêcher la précipitation de carbure (sensibilisation).
- Équilibré pour stabilité de la phase duplex ferrite/austénite.
Le blindage empêche la contamination atmosphérique :
Gaz de protection
- Argon pour les alliages austénitiques standard.
- Mélanges d'azote (98/2) pour duplex afin de maintenir l'équilibre de phase.
Débit de gaz
- Couverture laminaire stable (généralement 15-20 CFH).
- Turbulence minimale à empêcher le tirage d'oxygène.
Étape 4 : Traitements après soudage et contrôle de la qualité
Les procédés de finition permettent de restaurer la couche passive d'oxyde de chrome.
Traitement thermique après soudage
- Soulager les tensions des articulations contractées.
- Correction de l'équilibre de phase.
Finition de surface
- Le saumurage permet d'éliminer la coloration due à la chaleur.
- Passivation pour accélérer la formation d'oxyde.
L'inspection confirme la validité structurelle :
Inspection visuelle
- Uniformité des perles.
- Détection des défauts de surface.
Inspection des soudures
- Vérification dimensionnelle.
- Vérifications d'alignement.
Contrôle Non Destructif
- Pénétrant colorant pour la microfissuration.
- Test ultrasonique pour les défauts volumétriques.
Essais mécaniques
- Essai de résistance à la traction.
- Essai de pliage pour évaluer la ductilité.
Résistance à la corrosion
- exposition aux embruns salés (ASTM B117).
- Simulation de service.
Des entreprises comme Supro Mfg accordent autant d'importance à la validation qu'à la fabrication, garantissant ainsi que les assemblages résistent aux conditions réelles d'utilisation.
🛠️ Besoin d'un prototypage rapide ? Supro MFG valide votre conception en seulement 1 à 3 jours. Découvrez nos capacités complètes de fabrication de tôlerie pour optimiser et itérer vos conceptions à moindre coût.
Pourquoi choisir les services de fabrication métallique sur mesure de Supro MFG ?
Fournir la solution la plus rentable pour la fabrication et l'assemblage de produits, en augmentant la compétitivité des produits.
a équipe technique spécialisée dans le sur-mesure Fabrication de coques depuis plus de 30 ans.
Équipements de fabrication de pointe : leaders du secteur fabricant de boîtier métallique sur mesure avec des ateliers internes de tôlerie, de fonderie sous pression, d'usinage de précision et de revêtement de surface.
ISO 9001-2015, niveau PPAP III, RoHS, NEMA, CE et autres normes de production certifiées.
Assistance technique en ligne en anglais 24h/7 et XNUMXj/XNUMX : l'équipe professionnelle en anglais répond rapidement aux questions techniques des utilisateurs en ligne à tout moment.
aider les utilisateurs depuis la conception du produit, le prototype, la fabrication par lots, le traitement de surface, l'assemblage et l'emballage, le transport et une série de services à valeur ajoutée.
Grâce à ses laboratoires internes de mécanique et de chimie, elle peut rapidement contrôler la qualité du processus de fabrication afin de garantir la livraison de produits de haute qualité.
Accepter de signer des accords de confidentialité afin de garantir la protection des informations produits des clients.
Livraison porte à porte dans un emballage sécurisé personnalisable après respect des modalités de livraison convenues avec le client.
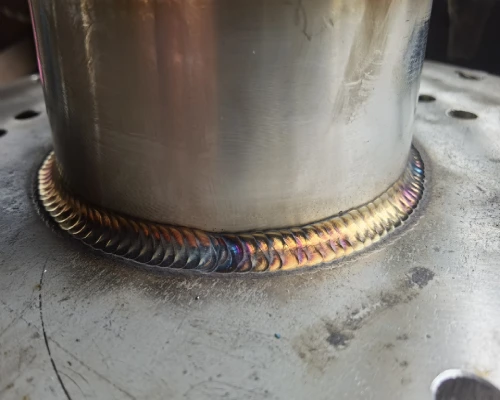
Soudage laser vs brasage laser : différences cruciales
La maîtrise de la chaleur détermine la mécanique des joints. Le choix du procédé laser approprié permet d'éviter la dégradation métallurgique tout en respectant les exigences esthétiques.
La soudure au laser
Le soudage laser utilise la fusion directe , offrant une densité de puissance élevée pour une pénétration profonde . L'apport de chaleur est jusqu'à 80 % inférieur à celui du soudage TIG traditionnel, tout en permettant la fusion du substrat.
Mécanisme de base
Entrée d'énergie
- Le faisceau concentré minimise le zone affectée par la chaleur.
- Permet une pénétration en trou de serrure dans les plaques épaisses.
Comportement des métaux
- Le métal de base atteint environ 1400°C–1450°C.
- S'exécute via autogène fusion ou précision matériau de remplissage une addition.
Résultats de performance
Mécaniques
- Maximum résistance des articulations pour récipients sous pression.
- Résistance homogène à la corrosion.
Visuel
- Profil de perle étroit.
- Nécessite un polissage secondaire minimal.
Les installations de fabrication lourde, y compris Supro Mfg, utilisent le soudage laser pour une résistance à la charge sans compromis.
Brasage au laser
Le brasage laser laisse le métal de base solide. Seul le métal d'apport (souvent du CuSi3 ) fond, fonctionnant à une température inférieure à la température de liquidus du substrat.
Principe thermique
- Non fusion des métaux de base (température maximale d'environ 980 °C).
- Un apport de chaleur minimal donne distorsion réduite.
Mécanisme de liaison
- Le matériau de remplissage fondu s'écoule à travers capillarité.
- Aggressive mouillage de surface obligations matériaux différents propre.
| Paramètre | La soudure au laser | Brasage au laser |
|---|---|---|
| Température maximale (°C) | 1400-1500 | 900-1100 |
| Fusion des métaux de base | Oui | Non |
| Niveau de distorsion | Low | Très Bas |
| Résistance des articulations (MPa) | 400-600 | 200-350 |
| Finition esthétique | Modérée | Excellent |
Pour les panneaux architecturaux et les garnitures automobiles, le brasage offre une finition élégante de classe A.
Seulement 4 étapes
pièces de fabrication de métal sur mesure en ligne
Contactez notre équipe d'experts et découvrez l'efficacité et les avantages économiques des services de fabrication numérique de métaux.
Télécharger des fichiers de conception
STL , STEP (.stp), IGES (.igs), (.ZIP) ou PDF.
Soyez aussi un échantillon ou une idée
Devis et analyse de conception
Devis d'usine instantanés et rapports DfM, la solution la plus raisonnable.
La fabrication commence
Les processus numériques peuvent lancer des tâches de commande dans les 24 heures.
Délais de livraison respectés
Tenir les promesses de livraison, approuvées par plus de 3000 acheteurs d'entreprises mondiales.
Contraintes budgétaires ? Calcul des coûts du soudage laser
L'intégration laser nécessite une modélisation précise du coût du cycle de vie afin de garantir la rentabilité des productions à grand volume.
Calcul de l'amortissement du matériel : Sources d'énergie et lampes torches
Calculer les dépenses d'investissement en fonction de la durée de vie réelle des composants :
Sources d'alimentation
- Initiales Valeur de l'actif du laser à fibre.
- Vie utile (Les diodes modernes ont une durée de vie d'environ 100 000 heures).
- Annuel Dépréciation réparti sur la durée d'activation de l'arc.
Torches
- Taux d'usure du verre de protection et des buses.
- Intervalles d'entretien du système de refroidissement.
Amortissements des cellules robotisées et de l'extraction des fumées.
Chez Supro Mfg, l'amortissement est calculé strictement sur la base du débit prévisionnel, évitant ainsi les frais généraux cachés.
Estimation du coût des consommables : fil de remplissage et gaz de protection
Les taux de consommation des consommables augmentent rapidement :
Le prix du fil d'apport varie selon la qualité de l'alliage.
- Mesure stricte Taux de consommation par mètre de couture.
- Optimiser le diamètre du fil pour réduire le sur-soudage.
L'utilisation de gaz de protection (argon/azote) nécessite des débitmètres calibrés pour éviter le gaspillage dû aux turbulences.
Le gaz de purge inverse représente un coût de matériau secondaire important.
Facturation des frais opérationnels : main-d'œuvre, énergie et maintenance
Coût du travail
- Salaires des programmeurs de cellules laser qualifiés.
- Temps de développement de la qualification de procédure (WPS).
Consommation d'énergie
- Les lasers à fibre offrent un rendement énergétique supérieur à 30 %, réduisant considérablement les coûts énergétiques des technologies traditionnelles.
- Consommation électrique du groupe frigorifique.
Entretien
- Remplacement des lentilles optiques.
- Calibrages préventifs d'alignement.
Vous recherchez une solution fiable et économique
Fabricants de tôles en Chine
Plus de 150,000 5,000 produits de fabrication de métaux OEM livrés à plus de XNUMX XNUMX acheteurs mondiaux.
Et profitez-en !
FAQ sur le soudage de l'acier inoxydable
Qu’est-ce qui rend le soudage de l’acier inoxydable adapté aux environnements industriels exigeants ?
Elle associe la résistance des matériaux à un contrôle thermique précis :
1. Résistance du matériau sous contrainte
- 304L pour la norme constructions architecturales.
- 316L pour les environnements pharmaceutiques et marins chlorés.
- Réseaux duplex pour oléoducs haute pression.
2. Précision du processus
- Le traitement laser réduit considérablement la ZAT (zone affectée thermiquement).
- Empêche la précipitation des carbures qui entraîne la formation de rouille.
3. Stabilité du système
- L'intégration robotique garantit une répétabilité au niveau du micron.
- Les systèmes de gaz de soutènement garantissent des profils racinaires impeccables.
Comment choisir la nuance d'acier inoxydable et le procédé de soudage appropriés ?
Adapter la métallurgie à l'environnement d'utilisation :
- structures architecturales légères → Alliage 304L. → Brasage laser pour des raisons esthétiques ou fusion laser à basse puissance.
- Traitement chimique → Alliage 316L. → Soudage laser à pénétration profonde avec couverture gazeuse stricte de 98/2.
- Pièces soumises à de fortes contraintes/pressions → Martensite duplex ou série 400. → Fusion laser haute puissance avec métallurgie d'apport parfaitement adaptée.
Comment la qualité des soudures est-elle protégée lors de la fabrication de pièces en acier inoxydable de forte épaisseur ?
Le contrôle est mis en œuvre à différents niveaux tout au long du cycle de production :
Pendant le soudage
- Tolérances d'écart strictes (<10% de l'épaisseur du matériau).
- Suivi automatisé des coutures pour éviter les défauts de fusion.
Phase d'inspection
- Inspection visuelle pour détecter les contre-dépouilles.
- Examen radiographique/ultrasonique pour la détection des cavités internes.
- Pénétrant colorant pour microfissures de surface.
- Documentation CND formelle.
Après soudage
- Décapage à l'acide pour éliminer la coloration due à la chaleur.
- Passivation chimique pour restaurer la barrière d'oxyde de chrome.
- Polissage mécanique pour une conformité aux normes sanitaires.
Vous recherchez une entreprise de fabrication de tôles sur mesure fiable ?
Parlez à l'équipe d'experts de Supro MFG
Contactez-nous pour des prix départ usine compétitifs,
et une gamme complète de services d'assistance technique.
Faites appel à Supro MFG pour votre prochain projet de fabrication métallique
Vous rencontrez des difficultés avec des soudures irrégulières, des délais de livraison longs ou des coûts de fabrication élevés ? Supro MFG propose une solution complète de fabrication de tôlerie et de conception OEM/ODM à plus de 3 000 entreprises dans le monde entier.
En choisissant de travailler avec nous, vous bénéficiez de :
- Prix réels départ usine : Sans intermédiaires. Obtenez un devis de fabrication avantageux directement auprès de notre usine de plus de 3000 m².
- Vitesse et agilité : Prototypage rapide vous permet de valider votre conception en seulement 1 à 3 jours.
- Qualité sans compromis : Nous respectons scrupuleusement les normes de contrôle qualité « 100 % qualité automobile », soutenues par ISO 9001 et IATF 16949 Certifications système.
- Analyse DFM gratuite : Nos 12 ingénieurs techniques spécialisés examineront vos conceptions afin d'optimiser la fabricabilité et de réduire les coûts.
📩 Prêt à commencer ? Envoyez vos idées de produits ou vos fichiers de conception à [email protected] ou visitez notre page Contactez-nous pour obtenir votre devis gratuit dès aujourd’hui !
Références
- marché mondial du traitement laser – grandviewresearch.com / Grand View Research
- 304L – matweb.com / MatWeb
- 316L – azom.com / AZoM
- lasers à fibre – ipgphotonics.com / IPG Photonics
- zone affectée par la chaleur (ZAT) – sciencedirect.com / ScienceDirect
- NDT – asnt.org / Société américaine pour les essais non destructifs
- molybdène – nickelinstitute.org / Institut du nickel
- PREN > 35 – bssa.org.uk / Association britannique de l'acier inoxydable
- disque laser – trumpf.com / TRUMPF
- sensibilisation – corrosionpedia.com/Corrosionpedia
- stabilité de la phase duplex ferrite/austénite – materials.sandvik / Sandvik Materials Technology
- Argon – linde-gas.com / Linde
- Pénétrant colorant – magnaflux.com / Magnaflux
- Test ultrasonique – olympus-ims.com / Evident Olympus
- Essai de résistance à la traction – instron.com / Instron
- ASTM B117 – ASTM.org / ASTM International
- récipients sous pression – asme.org / ASME
- CuSi3 – lucasmilhaupt.com / Lucas Milhaupt
- ISO 9001 – iso.org / ISO
- IATF 16949 – iatfglobaloversight.org / IATF






