




Lors de l'achat de grandes quantités de pièces embouties progressives, l'écart entre un essai de matrice réussi et la production continue de millions de pièces est précisément le domaine où le système de gestion de la qualité joue un rôle crucial.
Une matrice d'emboutissage progressive capable de produire des pièces conformes lors des essais ne garantit pas une stabilité dimensionnelle constante sur un million de cycles d'emboutissage. La différence entre un lancement de production réussi et des défauts de qualité entraînant des arrêts de production réside dans la mise en œuvre rigoureuse de deux mesures de gestion de la qualité interdépendantes : l'inspection du premier article (FAI) et le processus d'approbation des pièces de production (PPAP).
Le contrôle en première monte (FAI) constitue la première ligne de défense : grâce à une vérification systématique et de haute précision, il garantit que le premier lot de produits issus d'une nouvelle matrice d'emboutissage répond à toutes les exigences dimensionnelles et matérielles spécifiées dans les plans techniques. Toutefois, le FAI seul ne suffit pas à répondre aux exigences de la production en grande série par emboutissage progressif. La réussite du premier article ne garantit pas celle du millionième.
Le PPAP comble cette lacune en vérifiant non seulement la pièce elle-même, mais aussi l'ensemble du processus de fabrication, y compris les études de capabilité des processus, l'analyse du système de mesure et les stratégies de contrôle documentées.
Pour les opérations d'emboutissage progressif sur mesure , cette distinction est cruciale : la matrice doit posséder les capacités nécessaires et le processus doit être efficacement contrôlé.
Cet article explore comment les procédures FAI et PPAP couvrent l'ensemble du cycle de vie de l'emboutissage progressif des métaux, des essais de matrices à la production à plein régime, et fournit des conseils pratiques sur la manière d'atteindre et de maintenir la capacité du processus pendant la production de masse.
Essais de matrices d'emboutissage progressif et inspection du premier article : établissement de points de référence
Les essais et l'inspection du premier article (FAI) définissent les paramètres dimensionnels et de réglage de référence pour les projets d'emboutissage progressif sur mesure. Cette phase permet de fixer les variables clés – hauteur de fermeture, pas d'avance et séquencement des stations – qui constituent la base de toutes les activités PPAP et SPC ultérieures. La FAI vérifie la capacité de l'outil d'emboutissage progressif en début de production, garantissant ainsi la répétabilité pour des séries de production se chiffrant en millions d'unités. Sans cette référence, il est impossible de mesurer ou de maintenir objectivement la stabilité du processus.
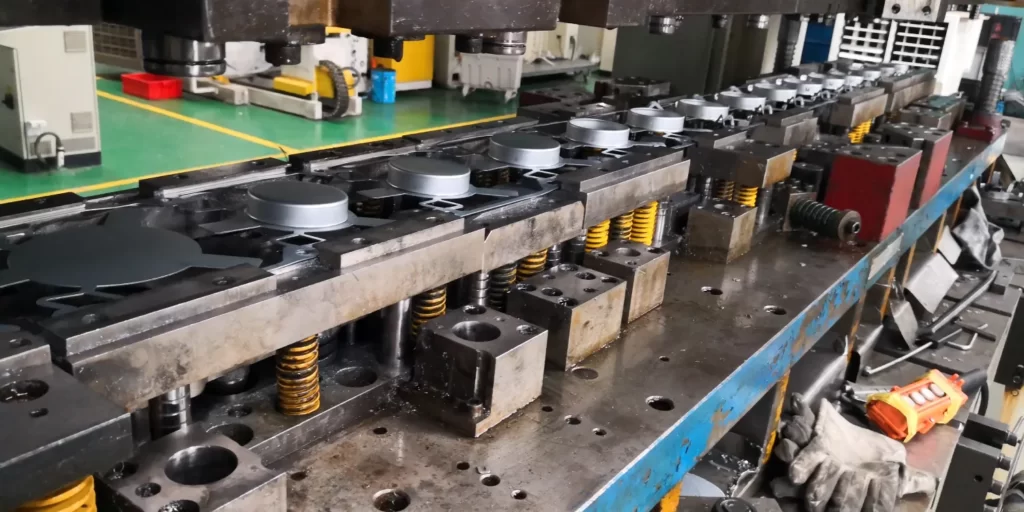
Phase d'essai – Le point de départ d'une qualité d'emboutissage progressive
L'objectif principal de la phase d'essai n'est pas de produire des pièces conformes, mais de définir des paramètres de processus reproductibles. Dans le procédé d'emboutissage progressif, cela inclut le calibrage précis de la hauteur de fermeture, du pas d'avance, du guidage de la bobine et de la synchronisation de chaque station.
Les matrices d'emboutissage progressif sont généralement fabriquées avec une précision inférieure à 0,0127 mm (0.0005 pouce). Un mauvais réglage de la hauteur de fermeture lors des essais d'emboutissage, notamment lorsque la matrice est pressée directement à sa hauteur finale avant d'être complètement chargée, peut entraîner un enfoncement des butées ou une déformation de la base de la matrice.
Plus important encore, un premier essai ne garantit pas que la matrice fonctionnera de manière stable à pleine vitesse de production ; pendant la phase d'essai, le jeu de découpe, la charge de formage et la pression de la plaque d'éjection pour chaque station doivent être enregistrés, car ces données serviront de référence pour les paramètres de processus dans les plans de contrôle ultérieurs.
L'intérêt d'un processus d'essais systématiques réside dans la transformation du jugement empirique selon lequel « cette matrice peut produire de bonnes pièces » en une preuve quantifiable que « cette combinaison de paramètres de processus peut produire de manière constante de bonnes pièces ».
Inspection de la première pièce — Vérification de la première série de production
Le contrôle de la première pièce consiste en une vérification systématique des capacités de l'outil d'emboutissage progressif, et non en un simple contrôle dimensionnel ponctuel. Les inspecteurs doivent numéroter (ou marquer) chaque dimension, tolérance, rugosité de surface et tolérance géométrique sur les plans techniques afin de garantir le respect de toutes les exigences de conception, au lieu de se limiter aux éléments facilement contrôlables.
Pour les pièces embouties par matrice progressive, les principaux paramètres de mesure comprennent le diamètre et la position des trous, la largeur des rainures, l'angle de pliage, la hauteur de la pièce formée, la planéité et l'épaisseur du matériau. Ces caractéristiques sont généralement contrôlées à l'aide d'une machine à mesurer tridimensionnelle (MMT), qui génère un rapport complet contenant les valeurs nominales, les tolérances, les valeurs mesurées et les critères d'acceptation.
Les pratiques industrielles exigent la mesure dimensionnelle complète des 5 à 10 premières pièces produites afin de déceler les erreurs cumulatives sur plusieurs postes de production. En effet, de légers écarts à un poste peuvent se transformer en écarts dimensionnels inacceptables après plusieurs passages successifs dans différents postes de formage. Le rapport d'inspection de l'usine (FAI) doit également inclure les documents de certification relatifs à la nuance, à la dureté et aux propriétés mécaniques du matériau, afin de garantir que le premier article est non seulement « mesuré avec précision », mais aussi « utilisé correctement ».
De l'inspection en usine (FAI) au PPAP : lier la validation des pièces et la validation des procédés
La FAI répond à la question : « Cette matrice peut-elle produire des pièces conformes ? » tandis que la PPAP répond à la question : « Ce processus peut-il produire des pièces conformes de manière constante et stable ? » — la distinction entre les deux est particulièrement cruciale dans l’emboutissage progressif.
Une matrice d'emboutissage progressif performante lors de la phase d'inspection initiale (FAI) peut présenter une dérive dimensionnelle après plusieurs milliers de cycles de fonctionnement continu, due à l'usure du poinçon, à la dégradation de la lubrification ou aux variations entre les lots de matériau en bobine. Le PPAP étend la validation statique de la FAI à une validation dynamique de la capabilité du procédé grâce à 18 éléments standardisés. Parmi ceux-ci, l'étude initiale de capabilité du procédé (SPC) exige un Cpk ≥ 1.33 pour les caractéristiques clés, démontrant ainsi que le procédé d'emboutissage progressif est capable de produire de manière constante des pièces conformes dans des conditions statistiquement contrôlées.
L'étude de répétabilité et de reproductibilité des instruments de mesure (Gage R&R) garantit que le système de mesure lui-même ne masque ni n'amplifie les variations réelles du processus. Pour l'emboutissage progressif sur mesure, le PPAP inclut également une étape de validation absente du FAI : la validation en production de masse. Cette étape consiste à produire en continu un nombre spécifié de pièces à la capacité de production annoncée afin de confirmer que tous les modes de défaillance (tels que les rebuts flottants, les erreurs d'alimentation et les variations de jeu dues à l'élévation de température) restent maîtrisés en fonctionnement à pleine vitesse.
L'inspection en usine (FAI) garantit la « conformité des pièces », tandis que le PPAP garantit la « fiabilité du processus » ; ensemble, ils forment un système de contrôle qualité en boucle fermée, du moulage d'essai à la production en série.
AMDEC : Prédiction des modes de défaillance dans l'emboutissage progressif
L'analyse des modes de défaillance et de leurs effets (AMDE) a pour but d'identifier, de hiérarchiser et d'atténuer systématiquement les modes de défaillance potentiels avant leur entrée en production. Pour le procédé d'emboutissage progressif, cela implique d'évaluer chaque poste d'emboutissage – du poinçonnage pilote à l'ébavurage final – afin de détecter les mécanismes de défaillance spécifiques au formage multi-étapes à grande vitesse (notamment l'arrachement de rebuts, l'amincissement du matériau et la dérive dimensionnelle cumulative). L'AMDE fournit une base d'analyse des risques pour les décisions de contrôle ultérieures.
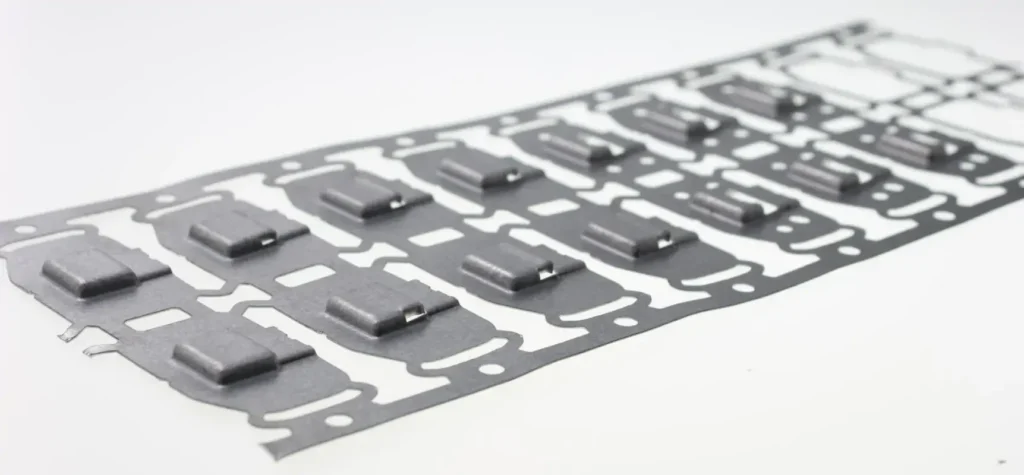
L'AMDEC processus comme fondement du contrôle des processus
L'analyse des modes de défaillance et de leurs effets (AMDE) du processus d'emboutissage progressif des métaux ne peut être générique ; elle doit correspondre à chaque station de la séquence d'outillage. Pour les stations de formage, l'équipe évalue le retour élastique en fonction de la résistance à la traction du matériau ; pour les stations de découpage, le jeu entre le poinçon et la matrice, ainsi que la hauteur des bavures, sont évalués quantitativement.
Le niveau de gravité est déterminé en fonction des risques liés à l'assemblage en aval ; par exemple, des trous de guidage non conformes peuvent affecter l'alignement des soudures. La probabilité d'occurrence est calculée à partir de données historiques provenant d'outils d'emboutissage progressif similaires, tandis que la détectabilité est évaluée afin de déterminer si des capteurs intégrés à l'outil ou des machines à mesurer tridimensionnelles (MMT) hors ligne peuvent détecter les écarts avant que les pièces non conformes ne quittent la presse.
Le score « Priorité d’action » (PA) obtenu détermine les contre-mesures d’ingénierie : modification de la géométrie du poinçon, ajustement du calage d’alimentation ou ajout de capteurs aux postes critiques. L’AMDEC processus transforme les jugements subjectifs en un modèle de risque structuré, permettant ainsi de concentrer les ressources d’ingénierie sur la résolution des modes de défaillance ayant le plus fort impact avant la production.
Intégration de l'AMDEC au développement du plan de contrôle
Dans un processus d'emboutissage progressif, le plan de contrôle découle directement de l'AMDEC processus. Si l'AMDEC processus identifie l'usure des poinçons comme un mode de défaillance fréquent entraînant une dérive dimensionnelle, le plan de contrôle doit spécifier des intervalles de remplacement préventif (par exemple, tous les 150 000 emboutissages) et définir un contrôle de processus pour vérifier la longueur des poinçons ou le jeu de rebut.
Tout point de contrôle du plan de maîtrise qui ne correspond à aucune entrée de l'AMDEC processus constitue une lacune dans le système qualité. Inversement, chaque mode de défaillance critique doit déclencher une mesure de contrôle spécifique, comme l'utilisation d'un micromètre laser au dernier poste de contrôle ou la réalisation d'un échantillonnage SPC périodique à intervalles spécifiés.
Le plan d'intervention pour chaque caractéristique critique doit être clairement défini : arrêt de la production, isolement des 500 dernières unités et recertification de l'outil d'emboutissage progressif. Cette traçabilité directe, de l'analyse des risques PFMEA à la mise en œuvre du plan de contrôle, garantit que la production s'appuie sur des contre-mesures validées plutôt que sur un dépannage passif.
Seulement 4 étapes
pièces de fabrication de métal sur mesure en ligne
Contactez notre équipe d'experts et découvrez l'efficacité et les avantages économiques des services de fabrication numérique de métaux.
Télécharger des fichiers de conception
STL , STEP (.stp), IGES (.igs), (.ZIP) ou PDF.
Soyez aussi un échantillon ou une idée
Devis et analyse de conception
Devis d'usine instantanés et rapports DfM, la solution la plus raisonnable.
La fabrication commence
Les processus numériques peuvent lancer des tâches de commande dans les 24 heures.
Délais de livraison respectés
Tenir les promesses de livraison, approuvées par plus de 3000 acheteurs d'entreprises mondiales.
Plan de contrôle : Standardisation de l’atelier de production d’emboutissage progressif
Ce plan de contrôle met en œuvre l'AMDEC processus pour l'atelier de production d'emboutissage progressif sur mesure. Pour chaque poste d'emboutissage, il spécifie les caractéristiques du produit à surveiller, les méthodes d'inspection, la taille et la fréquence d'échantillonnage, ainsi que les procédures à suivre en cas de dépassement des limites. Ce document assure la cohérence entre la conception technique et l'exécution en atelier, garantissant ainsi que la stabilité du processus ne repose pas uniquement sur le jugement des opérateurs.

Élaboration d'un plan de contrôle spécifique à l'estampage progressif
Le plan de contrôle pour l'emboutissage progressif des métaux doit être adapté aux stations spécifiques et faire directement référence au diagramme de flux du processus. Contrairement aux matrices à opération unique, les matrices d'emboutissage progressif guident la bande à travers plusieurs stations synchronisées ; au cours de ce processus, les écarts s'accumulent progressivement en aval.
Le plan doit répertorier chaque caractéristique critique par station d'emboutissage — comme le diamètre du poinçon à la station 3, l'angle de pliage à la station 5 et la planéité globale au point de coupe — et préciser les méthodes d'inspection désignées (calibres à broches, comparateurs optiques ou capteurs intégrés), la taille de l'échantillon (généralement 5 pièces) et la fréquence d'inspection (par exemple, inspection tous les 500 emboutissages pour les caractéristiques critiques pour la sécurité et tous les 2 000 emboutissages pour l'aspect dimensionnel).
Il est essentiel que les actions correctives soient claires et applicables : si l’angle de pliage s’écarte de plus de ±0.5°, arrêtez la presse, isolez les 200 derniers produits et inspectez la matrice afin de vérifier l’usure due au retour élastique. Cette approche par poste garantit que les opérateurs et les techniciens qualité peuvent effectuer des contrôles cohérents sans avoir à interpréter des instructions ambiguës, établissant ainsi un lien direct entre les tolérances d’ingénierie et les opérations de production. Le plan de contrôle fait également référence à l’AMDEC processus afin de garantir la traçabilité de chaque contrôle à un risque validé.
Contrôle des processus pour la production d'emboutissage progressif à grand volume
Dans la production en grande série d'emboutissage progressif de métaux (plus de 100 000 unités), le contrôle du processus doit passer d'un échantillonnage périodique à une surveillance en temps réel. Le plan de contrôle doit intégrer des capteurs intégrés à la matrice afin de surveiller la profondeur de pénétration des broches de guidage, la longueur d'avance et la force de formage à chaque station critique. En cas d'erreur d'alimentation ou d'arrachement de rebut, la presse s'arrête en quelques millisecondes pour éviter tout dommage catastrophique à la matrice.
Outre les contrôles de conformité, le contrôle statistique des processus (SPC) analyse les données dimensionnelles dans le temps afin de détecter les tendances d'usure des poinçons avant que les tolérances ne soient dépassées. Par exemple, si la valeur Cpk du diamètre de découpage présente une baisse continue, le plan de maintenance déclenchera proactivement un cycle de rectification au lieu de réagir passivement.
Le plan doit également prendre en compte les variations des lots de matériaux en spécifiant les exigences de validation de la bobine d'alimentation (dureté, résistance à la traction et épaisseur) et en vérifiant les taux d'application du lubrifiant, car ces facteurs affectent considérablement le comportement de retour élastique dans le processus d'emboutissage progressif.
La dilatation thermique à des cadences de course élevées peut modifier les jeux de matrice ; par conséquent, lorsque les tolérances sont inférieures à 0,0127 mm (0.0005 pouce), le plan de contrôle doit clairement spécifier les exigences de préchauffage et la surveillance de la température ambiante. Cette boucle de rétroaction continue transforme le plan de contrôle, d'un document statique, en un outil de gestion dynamique qui régit les réglages de la machine, les intervalles de maintenance et les procédures d'intervention de l'opérateur tout au long du cycle de production d'emboutissage progressif.
Soumission PPAP dans la production d'emboutissage progressif
Dans les projets d'emboutissage progressif sur mesure , le dépôt du dossier PPAP marque le passage officiel de la validation de la pièce à l'approbation du procédé. Pour les matrices multi-stations, cela implique de démontrer la capacité du procédé en conditions de fonctionnement à pleine vitesse de la presse – étayée par le contrôle statistique des procédés (SPC), l'analyse de la sécurité des procédés (MSA) et des essais de cadence de production supervisés – afin de prouver que la matrice et ses mesures de contrôle permettent de maintenir la qualité tout au long du cycle de production.
Les 18 éléments et exigences spécifiques du procédé d'emboutissage progressif
Le manuel PPAP de l'AIAG définit 18 éléments qui constituent collectivement la base de l'approbation du procédé. Pour le procédé d'emboutissage progressif des métaux, plusieurs de ces éléments requièrent des preuves spécifiques à l'emboutissage, en plus de la documentation générale.
La documentation de conception doit inclure les dimensions géométriques et les tolérances (GD&T) avec les surépaisseurs de formage. L'analyse des modes de défaillance et de leurs effets (AMDE) doit traiter des problèmes tels que le retour élastique, la fissuration, l'arrachement de rebuts, la hauteur des bavures et l'amincissement du matériau – des modes de défaillance spécifiques aux matrices multi-stations. Le diagramme de flux du procédé d'emboutissage progressif doit détailler chaque station de matrice, du chargement de la bobine au découpage.
Les rapports de simulation d'outillage et l'analyse de grille (CGA) servent à vérifier la distribution des contraintes et la formabilité des pièces sur la ligne de production. L'analyse du système de mesure (MSA) exige des études de répétabilité et de reproductibilité des instruments de mesure (Gage R&R) pour toutes les dimensions critiques de qualité.
Avant la production, les résultats des essais de matériaux doivent vérifier que la résistance à la traction, la limite d'élasticité et la composition chimique sont conformes aux spécifications. Les résultats des mesures dimensionnelles doivent être consignés sur des diagrammes à bulles, accompagnés des données de la machine à mesurer tridimensionnelle (MMT). Le certificat de soumission de pièce (CSP) constitue le document d'approbation officiel et récapitule les 18 éléments susmentionnés.
Niveaux de soumission — Pourquoi le niveau 3 est la norme
L'AIAG définit cinq niveaux de soumission PPAP. Le niveau 1 exige uniquement la soumission du PSW et d'un rapport d'approbation d'aspect (le cas échéant). Le niveau 2 ajoute des échantillons de produit et des données justificatives limitées. Le niveau 3 exige la soumission du PSW, d'échantillons de produit et de l'ensemble des données justificatives, soit les 18 éléments. Le niveau 4 exige la soumission du PSW ainsi que des exigences supplémentaires définies par le client. Le niveau 5 exige que la documentation complète soit conservée dans les locaux du fournisseur et puisse faire l'objet d'un examen sur site par le client.
Le niveau 3 est la norme du secteur pour la plupart des acheteurs des industries automobile et industrielle, car il leur permet d'appréhender pleinement les capacités de production du fournisseur sans nécessiter d'audit sur site pour chaque soumission. Pour l'emboutissage progressif sur mesure, le niveau 3 garantit que le client reçoive toute la documentation essentielle (AMDEC, plan de contrôle, analyse de sécurité des procédés, données SPC et résultats d'inspection dimensionnelle), permettant ainsi un examen technique approfondi avant l'approbation de la production.
Ce niveau établit un équilibre entre la rigueur de la documentation et le processus de soumission pratique, ce qui en fait la norme par défaut pour les nouveaux projets de matrices et les modifications techniques majeures.
Exigences opérationnelles de production de masse
« Run-at-Rate » (également connu sous le nom de Run @ Rate) est une exigence PPAP clé conçue pour vérifier si le processus de production d'un fabricant d'emboutissage progressif peut produire des pièces qui répondent aux exigences de qualité à la capacité de matrice spécifiée dans le devis dans un délai désigné.
Pour le procédé d'emboutissage progressif, cette validation est essentielle car les modes de défaillance — tels que la surchauffe, les problèmes de lubrification, les difficultés d'éjection des rebuts et la dilatation thermique affectant le jeu des matrices — ne se manifestent qu'en production à pleine cadence. L'essai doit être réalisé avec les matrices, les équipements, les opérateurs, les matériaux et les paramètres de production, et à la cadence de production spécifiée dans le devis.
L'essai de production est généralement réalisé après l'obtention de l'approbation PPAP. Pour les lignes de production d'emboutissage progressif à grande vitesse fonctionnant à des centaines de coups par minute, cet essai porte généralement sur 300 à 1 000 pièces, voire plus, selon les exigences du client. Tout défaut de qualité ou temps d'arrêt survenant pendant l'essai doit être corrigé et validé à nouveau avant la signature du certificat de qualification de production (CDP). L'essai de production constitue donc la dernière étape avant le lancement de la production en série.
Maintien de la qualité dans les séries de production par emboutissage progressif de plus d'un million de pièces
L'obtention de l'approbation PPAP n'est pas une fin en soi, mais le point de départ d'un processus d'emboutissage progressif garantissant une qualité constante. Lors d'une production en série dépassant le million de coups, l'usure des matrices, les variations entre les lots de matériaux et la dégradation des performances du lubrifiant entraînent progressivement des variations du rendement. Pour maintenir la précision dimensionnelle, il est indispensable de mettre en place un système en boucle fermée comprenant une maintenance proactive, une surveillance SPC en temps réel et un plan de contrôle dynamique capable de s'adapter aux données de production.
Le plan de contrôle en tant que document dynamique
Le plan de contrôle n'est pas un document PPAP statique ; c'est un document dynamique qui doit évoluer en continu au fil de la production. Dans le processus d'emboutissage progressif des métaux, l'usure des matrices, les variations entre les lots de matériaux et les changements de conditions de presse modifient progressivement le rendement. Un plan de contrôle inchangé entre l'approbation PPAP initiale et la production du millionième emboutissage représente un risque pour la qualité, et non une garantie.
Ce document doit être révisé lorsque les tendances du contrôle statistique des procédés (CSP) indiquent qu'il convient d'augmenter la fréquence des inspections, lorsque des modes de défaillance auparavant considérés comme peu fréquents commencent à apparaître fréquemment, ou lorsque des composants de la matrice sont remplacés par des matériaux de spécifications différentes. Pour les productions d'emboutissage progressif en grande série (plus de 100 000 unités), le plan de contrôle doit également intégrer les points de contrôle des capteurs intégrés à la matrice non couverts par la phase d'emboutissage d'essai initiale.
Chaque révision doit faire l'objet d'un contrôle de version, être examinée par une équipe APQP pluridisciplinaire et soumise à nouveau pour approbation si le client l'exige. Le plan de contrôle pour la gestion du millionième produit doit être nettement plus complet que celui utilisé pour les 100 premiers produits.
Contrôle statistique des procédés (SPC) continu et surveillance du processus d'emboutissage progressif
Une fois la production à grande échelle lancée, le contrôle statistique des procédés (CSP) passera d'une fonction de conformité aux exigences de soumission PPAP à celle de système d'alerte précoce. Dans le procédé d'emboutissage progressif, l'objectif du CSP continu est non seulement de vérifier la conformité des pièces aux tolérances, mais aussi de détecter les premiers signes d'usure des poinçons, de dérive des jeux ou de modifications des propriétés des matériaux avant la production de pièces non conformes.
Les dimensions clés doivent être représentées graphiquement à l'aide de cartes de contrôle X-barre ou X-barre, et les limites de contrôle doivent être recalculées périodiquement afin de refléter les conditions de processus actuelles. Les graphiques de tendance du Cpk sont particulièrement importants : si le Cpk du diamètre de découpage présente une tendance à la baisse soutenue, cela indique que le jeu de coupe augmente en raison de l'usure des arêtes, ce qui nécessite des interventions de maintenance rapides avant que le Cpk ne descende en dessous du seuil minimal de 1.33.
Pour les lignes de production d'emboutissage progressif à grande vitesse, la surveillance du tonnage à chaque station fournit des caractéristiques mécaniques pour chaque course, révélant ainsi en temps réel des problèmes tels que les erreurs d'alimentation, l'arrachement des déchets et l'usure progressive.
La combinaison du contrôle statistique des processus (SPC) pour les dimensions et la surveillance de la force du processus établit un système d'inspection hiérarchique capable de détecter les écarts au niveau de la course (plutôt qu'au niveau du lot).
Maintenance et remplacement préventif progressifs des matrices d'emboutissage
Dans le procédé d'emboutissage progressif, la maintenance des matrices doit être basée sur des données et non sur l'intuition. Le nombre de coups d'emboutissage – c'est-à-dire le nombre cumulé de cycles d'emboutissage effectués – doit être enregistré pour chaque jeu de matrices, et les intervalles de maintenance doivent être définis en nombre de coups plutôt qu'en jours. Pour les segments de coupe en carbure, les intervalles de réaffûtage varient généralement de 2 à 4 millions de coups, avec un enlèvement de matière d'environ 0.1 millimètre par réaffûtage.
Les matrices d'emboutissage progressif utilisées pour la production en grande série nécessitent généralement une révision majeure après environ un million de cycles et une inspection complète tous les 100 000 à 300 000 pièces produites. Les plans de maintenance doivent clairement spécifier les composants à inspecter lors de chaque cycle de maintenance — notamment les segments de coupe, les goupilles de guidage, les poinçons de formage, les matrices de formage, les éjecteurs et les ressorts — et établir des critères de remplacement basés sur l'usure mesurable plutôt que sur une simple inspection visuelle.
Pour les stations à forte usure, le remplacement préventif des lames tous les 50 000 à 100 000 cycles d’emboutissage peut prolonger la durée de vie totale de la matrice à plus d’un million de cycles. Toutes les interventions de maintenance doivent être documentées et intégrées aux mises à jour du plan de contrôle, créant ainsi un système en boucle fermée reliant les données de production, l’exécution de la maintenance et la documentation des processus.
Vous recherchez une entreprise de fabrication de tôles sur mesure fiable ?
Parlez à l'équipe d'experts de Supro MFG
Contactez-nous pour des prix départ usine compétitifs,
et une gamme complète de services d'assistance technique.
Conclusion
Dans le processus d'emboutissage progressif, le passage de l'essai de matrice à la production en série de millions de pièces n'est pas une progression linéaire ; il s'agit plutôt d'un système de qualité en boucle fermée dans lequel l'analyse des incidents sur le premier jet (FAI), l'analyse des modes de défaillance et de leurs effets (PFMEA), les plans de contrôle et le processus de préparation du processus de fabrication (PPAP) fonctionnent comme des mécanismes de contrôle interdépendants plutôt que comme des points d'inspection indépendants.
L'inspection de la fabrication (FAI) établit des repères dimensionnels pour vérifier si l'outillage peut produire des pièces conformes aux spécifications du dessin. L'analyse des modes de défaillance et de leurs effets (PFMEA) anticipe les modes de défaillance spécifiques aux procédés de formage multi-stations (tels que l'arrachement de rebuts, le retour élastique et la dérive cumulative) et mobilise les ressources d'ingénierie pour mettre en œuvre des mesures préventives avant le démarrage de la production. Le plan de contrôle met en œuvre ces contre-mesures sur la ligne de production, en spécifiant clairement les fréquences d'inspection, les méthodes de mesure et les procédures d'intervention, ne laissant aucune place à l'interprétation de l'opérateur.
Par la suite, le PPAP vérifie si l'ensemble du système, y compris la matrice, le processus et les mesures de contrôle, peut maintenir la qualité pendant que la presse fonctionne à pleine vitesse, en fixant un seuil minimal de Cpk ≥ 1.33 pour les caractéristiques critiques.
L'approbation PPAP n'est toutefois pas une fin en soi ; elle constitue la qualification permettant de lancer la production. Au cours de plus d'un million de cycles d'emboutissage progressifs, l'usure des poinçons, les variations entre lots de matériaux et la dilatation thermique entraînent progressivement des écarts de rendement. Le plan de contrôle doit évoluer comme un document dynamique ; le contrôle statistique des procédés (SPC) doit servir de système d'alerte précoce pour détecter les tendances d'usure avant que les tolérances ne soient dépassées ; et la maintenance des outils d'emboutissage progressifs doit être pilotée par le nombre de cycles d'emboutissage plutôt que par le nombre de jours calendaires.
Si une entreprise d'emboutissage de métaux de pointe considère ces outils de contrôle qualité comme de simples documents de soumission statiques, ses niveaux de qualité diminueront à mesure que le volume de production augmentera ; à l'inverse, les entreprises qui les perçoivent comme des mécanismes de gouvernance dynamiques peuvent garantir que la millionième pièce présente la même précision dimensionnelle que la première.
Pour les professionnels des achats, une documentation PPAP et FAI complète et traçable, complétée par des données SPC en temps réel et des plans de maintenance documentés, est l'indicateur le plus clair qu'un fabricant d'emboutissage progressif sait non seulement comment emboutir des pièces, mais aussi comment maintenir la qualité lors de la production de masse.







