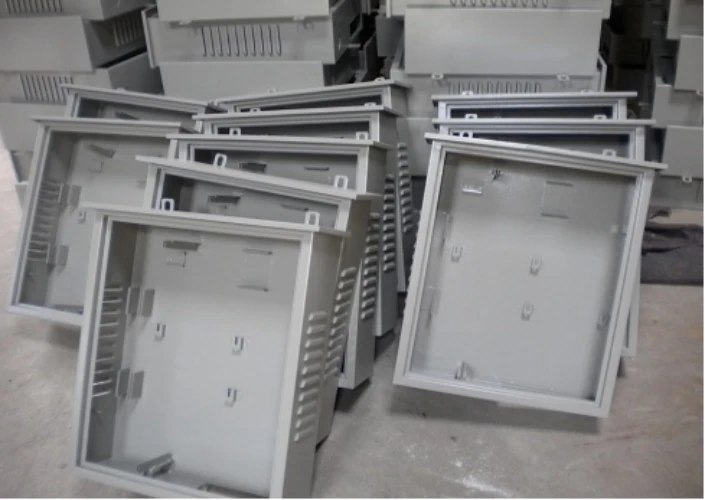
Tiefgezogene Metallgastanks: Vermeidung von Wanddickenreduzierung und Rissbildung
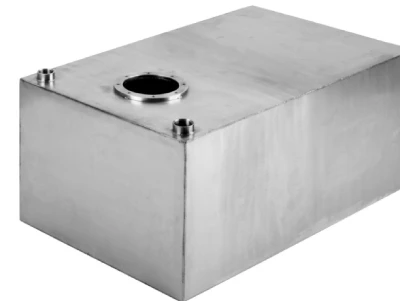
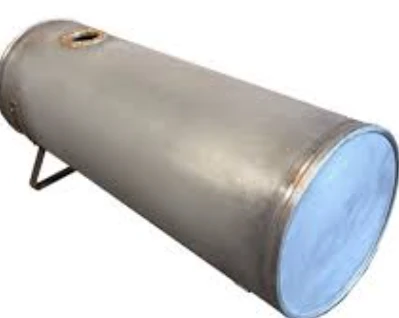
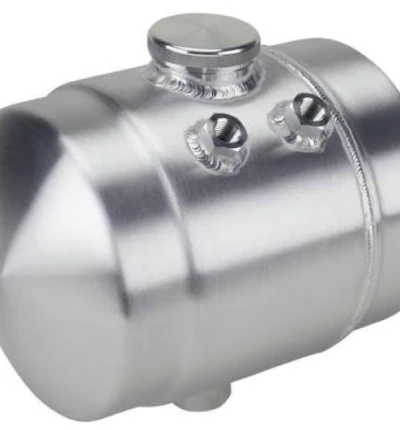
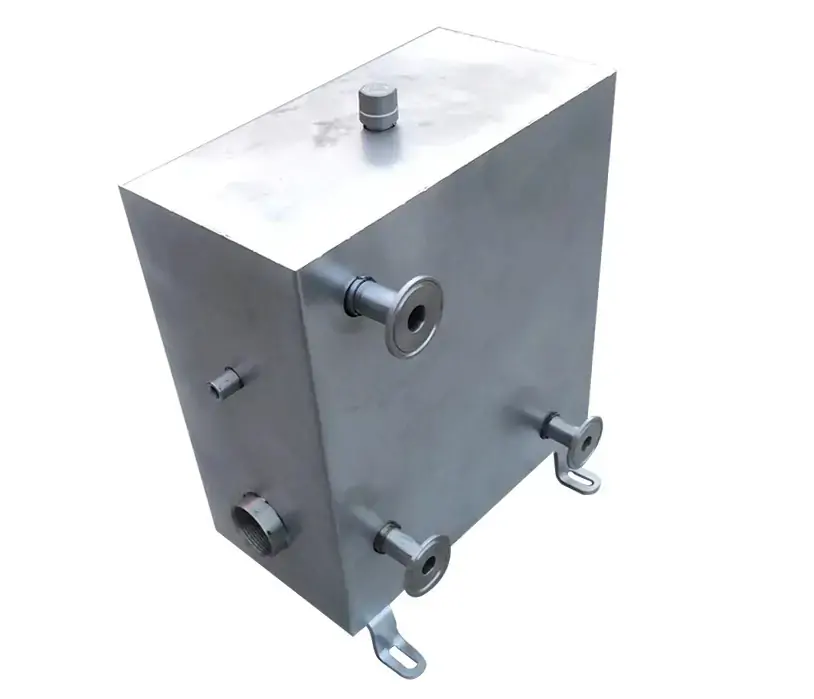
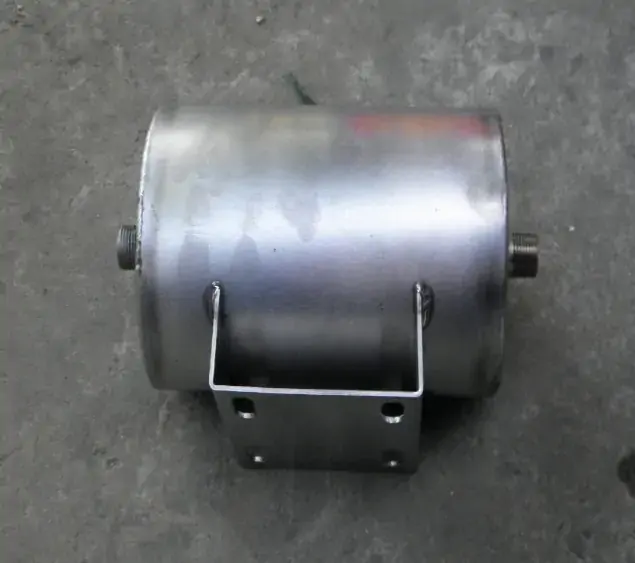
Beim Stanzverfahren für Metallgastanks ist die Wandstärkenkontrolle nicht nur eine Frage der Maßgenauigkeit – sie beeinflusst direkt die Druckdichtigkeit und Betriebssicherheit des Behälters. Das Tiefziehverfahren erzeugt komplexe geometrische Konturen, indem das Blech während der Formgebung der Halbschalen von Metallgastanks radial in den Werkzeughohlraum fließt. Dieses Verfahren birgt jedoch das Risiko lokaler Wandstärkenreduzierungen. Kann die Materialflussrate nicht mit der Aufprallgeschwindigkeit des Stempels mithalten, müssen die Eckbereiche die geometrischen Veränderungen durch Dehnung statt durch Fließen kompensieren, was zu einer kontinuierlichen Reduzierung der Wandstärke führt. Übermäßige Wandstärkenreduzierungen können zu Mikrorissen führen, die mit bloßem Auge kaum erkennbar sind, oder sogar zu Wanddurchbrüchen. Solche Defekte sind besonders gefährlich bei Druckbehältern wie kundenspezifischen Metallgastanks – eine unzureichende Wandstärke reduziert direkt den Sicherheitsfaktor für den Druck. Die traditionelle Werkzeugentwicklung nach dem Trial-and-Error-Prinzip stößt bei der Quantifizierung von Sicherheitsmargen an ihre Grenzen, und die Branche verlagert sich zunehmend auf prädiktive Konstruktionsmethoden.
Tiefgezogene Metallgastanks: Wanddickenreduzierung und Rissbildung verhindern Weiterlesen »