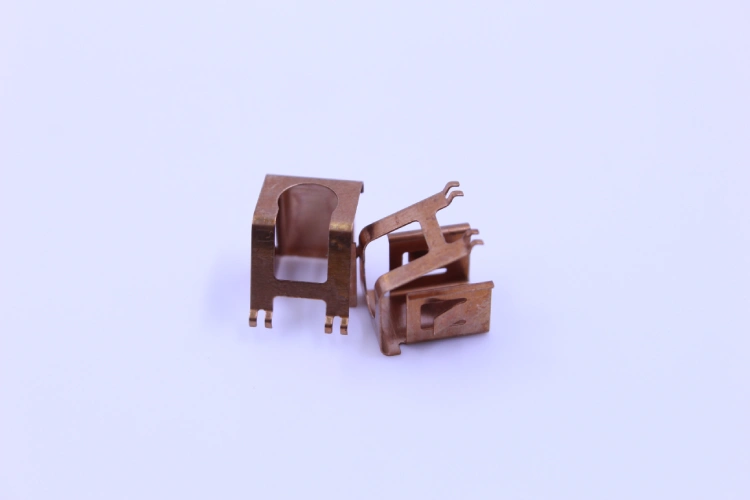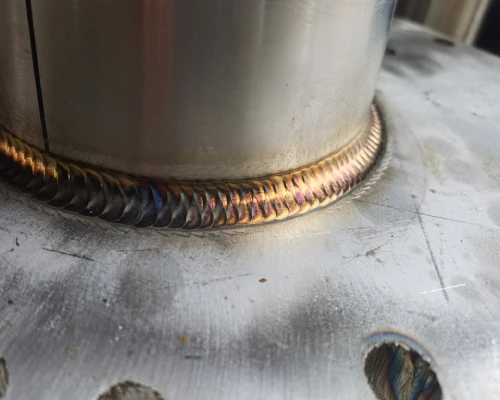

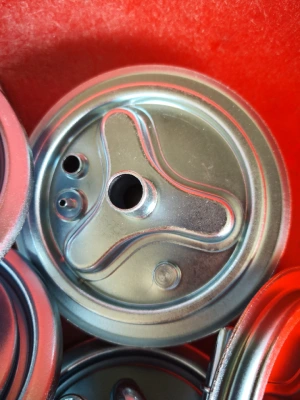
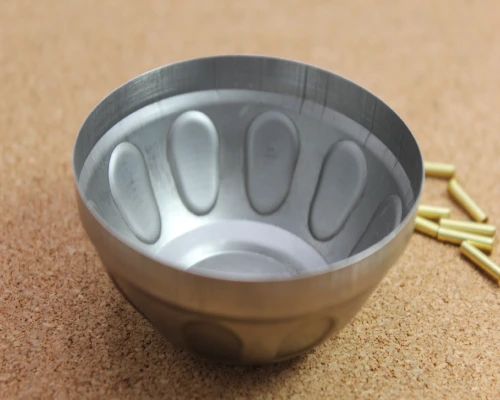

Nach dem bleifreien Reflow-Löten treten auf der Oberfläche von EMI/RFI-Abschirmgehäusen sichtbare Vergilbungen oder Oxidationsspuren auf, was in der Elektronikfertigungsindustrie zunehmend ein Problem darstellt. Obwohl solche optischen Mängel die elektromagnetische Abschirmleistung nicht unbedingt beeinträchtigen, haben sie erhebliche Auswirkungen auf die Produktästhetik und die langfristige Korrosionsbeständigkeit.
Beim bleifreien Löten werden Bauteile typischerweise Spitzentemperaturen von bis zu 260 °C ausgesetzt, was Oxidationsreaktionen auf den freiliegenden Metalloberflächen beschleunigt. Die Ursachen dieses Phänomens bei kundenspezifischen EMI/RFI-Abschirmgehäusen sind vielfältig: die thermische Zersetzung nichtflüchtiger Stanzölreste während des SMT-Reflow-Prozesses, die Anfälligkeit des Substrats für Hochtemperaturoxidation (insbesondere von Nickel-Silber-Legierungen), unsachgemäße Lagerbedingungen, die zu Voroxidation führen, und die durch Flussmittelausgasung verstärkte Oberflächenschädigung.
Das Verständnis dieser Mechanismen ist bei der Herstellung von EMI/RFI-Abschirmgehäusen von entscheidender Bedeutung – dies ist nicht nur eine Frage der Qualitätskontrolle, sondern auch unerlässlich für die Festlegung von Prozessspezifikationen, um die Integrität der Bauteiloberflächen während des Reflow-Lötprozesses und der nachfolgenden Phasen zu gewährleisten.
Dieser Artikel untersucht die technischen Mechanismen, durch die bleifreie Reflow-Prozesse zu einer Oberflächenbeeinträchtigung bei EMI/RFI-Abschirmgehäusen führen, mit besonderem Fokus auf Stanzprozessvariablen, Kompatibilität der Oberflächenbehandlung und Kriterien für die Materialauswahl.
Thermische Anforderungen an das bleifreie Reflow-Löten von EMI/RFI-Abschirmgehäusen
Im Vergleich zu herkömmlichen Zinn-Blei-Verfahren stellt das bleifreie Reflow-Löten deutlich höhere Anforderungen an die thermische Belastbarkeit von EMI/RFI-Abschirmgehäusen. Die SAC305-Legierung (Sn-Ag-Cu), der Industriestandard für bleifreie Montage, hat einen Schmelzpunkt von ca. 217 °C. Daher muss die maximale Reflow-Temperatur zwischen 235 °C und 250 °C liegen, um eine ausreichende Benetzung zu gewährleisten. Während des Reflow-Zyklus erreicht die Temperatur der Bauteile selbst häufig 260 °C.
Bei direkt auf Leiterplatten montierten EMI/RFI-Abschirmgehäusen ist diese Temperaturwechselbelastung unvermeidbar. Die Kombination aus höheren Spitzentemperaturen und längeren Verweilzeiten oberhalb der Liquidustemperatur beschleunigt Oxidationsreaktionen auf der Metalloberfläche . Wenn ein EMI/RFI-Abschirmgehäuse keinen ausreichenden Oberflächenschutz aufweist oder prozessbedingte Verunreinigungen enthält, wirkt die Wärmeenergie als Katalysator und wandelt potenzielle Oberflächenfehler in sichtbare Verfärbungen um.
Hauptursachen für Verfärbungen in EMI/RFI-Abschirmgehäusen nach dem Reflow-Löten
Die Verfärbung von EMI/RFI-Abschirmgehäusen nach dem Reflow-Löten ist auf die Wechselwirkung zwischen Stanzölrückständen, Substratoxidation sowie Feuchtigkeit und Verunreinigungen aus der Lagerung zurückzuführen, die alle bei Spitzentemperaturen von 260°C deutlich verstärkt werden.
Stanzölrückstände
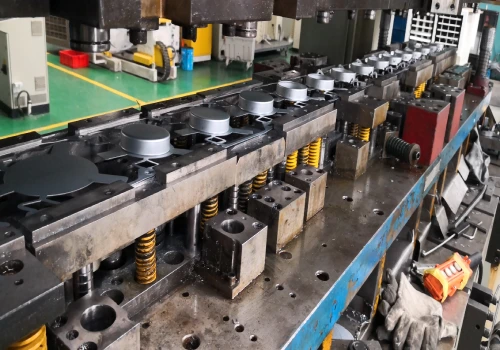
Beim Stanzprozess von EMI/RFI-Abschirmgehäusen ist Schmieröl erforderlich, um den Werkzeugverschleiß zu reduzieren und die Maßgenauigkeit zu gewährleisten. Werden jedoch nichtflüchtige oder hochviskose Stanzöle verwendet, können sich deren Kohlenwasserstoffrückstände in der Mikrostruktur der Gehäuseoberfläche ablagern.
Bei Einwirkung der Spitzentemperatur von 260°C während des Reflow-Lötens unterliegen diese Rückstände einer thermischen Zersetzung – Verkohlung, Polymerisation oder Reaktion mit dem Grundmetall – was zu gelben bis braunen Oberflächenflecken führt.
Das Problem ist besonders gravierend bei Schmierstoffen, die Hochdruckadditive auf Schwefelbasis enthalten, da Sulfide mit den Nickel- oder Kupferkomponenten in Neusilberlegierungen reagieren und dunkel gefärbte Sulfidverbindungen bilden.
Obwohl IPC/JEDEC J-STD-020C keine direkten Rückstandsgrenzwerte für Stanzöle festlegt, deuten die impliziten Anforderungen an die Oberflächenreinheit von Bauteilen darauf hin, dass organische Rückstände, die vor dem Reflow-Löten nicht vollständig verdampft sind, einen Prozessfehler darstellen. Daher ist die Auswahl vollständig flüchtiger, rückstandsarmer Stanzöle die wichtigste Prozessentscheidung, um Verfärbungen bei kundenspezifischen EMI/RFI-Abschirmgehäusen zu vermeiden.
Grundmaterialzusammensetzung und Oxidationsneigung von EMI/RFI-Abschirmgehäusen
Neusilber (eine Kupfer-Nickel-Zink-Legierung) hat sich aufgrund seiner ausgewogenen Eigenschaften in Bezug auf Abschirmwirkung, Formbarkeit und Schweißbarkeit zum gebräuchlichsten Basismaterial für kundenspezifische EMI/RFI-Abschirmgehäuse entwickelt.
Dieses Material ist jedoch von Natur aus empfindlich gegenüber Oxidation bei hohen Temperaturen. Bei Reflow-Löttemperaturen reagiert der Luftsauerstoff mit dem Nickel auf der Legierungsoberfläche und bildet einen nur wenige Nanometer dicken Nickeloxidfilm. Diese Oxidschicht erzeugt durch Dünnschichtinterferenzeffekte ein gelbliches bis goldenes Aussehen – ein Mechanismus, der der Farbveränderung beim Anlassen von Metallen ähnelt, wo die Dicke des Oxidfilms die endgültige Farbe bestimmt.
Die Temperaturen beim bleifreien Reflow-Löten liegen 34–38 °C höher als bei herkömmlichen Zinn-Blei-Verfahren, wodurch der Oxidationsprozess deutlich beschleunigt wird. Obwohl eine Zinnbeschichtung eine hervorragende Oxidationsbeständigkeit bietet, kann sie die Lötbarkeit beeinträchtigen. Daher sind hochtemperaturbeständiges Neusilber, dessen Eigenschaften durch Reflow-Profile bei 260 °C und spezielle Oberflächenbehandlungen verifiziert wurden, zu entscheidenden Spezifikationsparametern geworden, um die Oberflächenintegrität von EMI/RFI-Abschirmgehäusen zu gewährleisten.
Vorhandene Oberflächenoxidation und Lagerbedingungen von EMI/RFI-Abschirmgehäusen
Die Oberflächenalterung von EMI/RFI-Abschirmgehäusen beginnt oft schon vor dem Reflow-Prozess. Unsachgemäße Lagerbedingungen – insbesondere unkontrollierte Temperatur und Luftfeuchtigkeit – können die atmosphärische Oxidation exponierter Metalloberflächen beschleunigen. Ein relativer Feuchtigkeitsbereich von 40–60 % wird empfohlen; bei zu hoher Luftfeuchtigkeit adsorbiert Wasserdampf an der Oberfläche der EMI/RFI-Abschirmgehäuse und fördert elektrochemische Reaktionen, die zur Oxidbildung führen.
Diese bereits vorhandene Oxidschicht ist vor dem Reflow-Löten normalerweise mit bloßem Auge nicht sichtbar, aber bei hohen Temperaturen von 260°C wird die Oxidationsreaktion dramatisch beschleunigt, wodurch eine leicht oxidierte Oberfläche in eine mit deutlicher Verfärbung umgewandelt wird.
Zu den wirksamen Präventivmaßnahmen gehören: temperatur- und feuchtigkeitskontrollierte Lagerung; Anheben der Dosen vom Boden, um Bodenfeuchtigkeit zu vermeiden; Einbringen von Trockenmitteln in die Verpackung; und die Implementierung des First-In-First-Out-Prinzips (FIFO) zur Verkürzung der Lagerzyklen.
Wechselwirkung zwischen Lötpastenchemie und flüchtigen Gasen
Die chemische Zusammensetzung der für die SMT-Bestückung ausgewählten Lötpaste kann Verfärbungsprobleme in EMI/RFI-Abschirmgehäusen durch Wechselwirkungen mit flüchtigen Gasen und Rückständen aus der Lötpaste verschärfen.
Beim Reflow-Löten verdampfen flüchtige Bestandteile des Flussmittels und können sich an den Innen- und Außenflächen der EMI/RFI-Abschirmgehäuse niederschlagen. Werden die Abschirmgehäuse über die Leiterplattenbestückung gesetzt, sind die Ableitungswege für die flüchtigen Flussmittelbestandteile stark eingeschränkt, sodass diese nicht ausreichend abgeführt werden können. Rückstände bestimmter Flussmittel zersetzen sich beim Erhitzen unter den Abschirmgehäusen und führen zu sichtbaren Verfärbungen.
Obwohl No-Clean- und halogenfreie Flussmittelsysteme ökologische Vorteile bieten, ist ihr thermisches Verhalten uneinheitlich – bestimmte Formulierungen neigen in geschlossenen Räumen stärker zur Bildung von Verfärbungsrückständen als herkömmliche halogenhaltige Systeme. Die Wechselwirkung von Flussmittelbestandteilen mit Stanzölrückständen oder bereits vorhandenen Oxidschichten verstärkt die optische Beeinträchtigung zusätzlich.
Nur 4 Schritte
Online-kundenspezifische Metallfertigungsteile
Wenden Sie sich an unser Expertenteam und erleben Sie die Effizienz und die wirtschaftlichen Vorteile digitaler Dienstleistungen im Metallbau.
Designdateien hochladen
STL , STEP (.stp), IGES (.igs), (.ZIP) oder PDF.
Seien Sie auch ein Muster oder eine Idee
Angebots- und Designanalyse
Sofortige Fabrikangebote und DfM-Berichte, die günstigste Lösung.
Die Fertigung beginnt
Digitale Prozesse können Bestellaufgaben innerhalb von 24 Stunden anstoßen.
Pünktliche Lieferung
Einhalten von Lieferversprechen, die von über 3000 Käufern des globalen Unternehmens genehmigt wurden.
Vorbeugende Maßnahmen und Prozesskontrollen zur Vermeidung von Verfärbungen an EMI/RFI-Abschirmgehäusen beim SMT-Reflow-Löten
Um eine Verfärbung der EMI/RFI-Abschirmgehäuse beim Reflow-Löten systematisch zu verhindern, ist ein koordiniertes Vorgehen in vier Bereichen erforderlich – Stanzschmierung, Oberflächenbehandlung, Lagerumgebung und Reflow-Parameter –, um die kumulativen Auswirkungen mehrerer Einflussfaktoren bei hohen Temperaturen zu eliminieren.
Optimierung von Stanzprozessen
Der Schlüssel zur Optimierung von Stanzprozessen liegt in der Auswahl der Stanzöle und der Prozesskontrolle. Herkömmliche, nichtflüchtige Stanzöle zersetzen sich bei Reflow-Löttemperaturen von 260 °C thermisch, was zu gelblich-braunen Oberflächenverfärbungen durch Karbonisierung oder Polymerisation führt.
Die Lösung liegt in der Verwendung vollständig flüchtiger, rückstandsarmer Stanzschmierstoffe. Diese Produkte verdunsten innerhalb weniger Minuten nach dem Stanzen und halten die Werkstückoberfläche sauber, ohne dass ein Zwischenreinigungsschritt erforderlich ist. Hochwertige flüchtige Stanzöle sind mit entschwefelten Lösungsmitteln und Hochdruckzusätzen formuliert; sie sind frei von Chlor und reaktivem Schwefel, wodurch verhindert wird, dass Sulfide mit Nickel oder Kupfer in Neusilberlegierungen reagieren und dunkle Verbindungen bilden.
Darüber hinaus muss bei hochpräzisen, folgekonfektioniert gestanzten EMI/RFI-Abschirmgehäusen die Gleichmäßigkeit des Ölauftrags regelmäßig überprüft und der Restkontaminationsgrad mittels Oberflächenkontaktwinkelmessung oder Lösungsmittelextraktion getestet werden, um sicherzustellen, dass die Oberflächen jeder Charge kundenspezifischer EMI/RFI-Abschirmgehäuse vor dem Eintritt in den Reflow-Ofen sauber sind.
Oberflächenbehandlungsspezifikationen für das Reflow-Löten
Die Spezifikationen für die Oberflächenbehandlung von EMI/RFI-Abschirmgehäusen müssen die Kompatibilität mit einem bleifreien Reflow-Lötverfahren bei 260 °C ausdrücklich gewährleisten. Obwohl Neusilber (Neusilberlegierung) hervorragende Abschirmleistung und Formbarkeit bietet, neigt sein Nickelanteil bei hohen Temperaturen zur Oxidation.
Um dieser Herausforderung zu begegnen, kann ein spezielles Nachbehandlungsverfahren eingesetzt werden, das für das 260°C-Reflow-Profil validiert wurde. Dieses Verfahren wandelt die Zinnoberfläche in eine Phosphatschicht um und hemmt so wirksam das Wachstum einer Oxidschicht. Dadurch behalten die Dosen auch nach mehreren 260°C-Reflow-Zyklen ihre perfekte Lötbarkeit und ihre ursprüngliche Farbe.
Als professioneller Hersteller von EMI/RFI-Abschirmgehäusen liefert Supro Testberichte, die die Auswahl der Oberflächenbehandlung bei einer Spitzentemperatur von 260°C bestätigen, einschließlich Farbunterschiedsmessungen und Daten zur Lötbarkeitsbewertung vor und nach dem Reflow-Löten.
Die Kontrolle der Beschichtungsdicke ist ebenso wichtig – eine zu dünne Beschichtung bietet keinen ausreichenden Hochtemperaturschutz, während eine zu dicke Beschichtung die Maßgenauigkeit und die Montagekonsistenz von kundenspezifischen EMI/RFI-Abschirmgehäusen beeinträchtigen kann.
Materiallagerungs- und Handhabungsverfahren für EMI/RFI-Abschirmdosen
Die Oberflächenalterung von EMI/RFI-Abschirmgehäusen beginnt oft schon vor dem Reflow-Löten; die Kontrolle der Lagerbedingungen ist der erste Schritt zur Vermeidung von Verfärbungen. Der IPC/JEDEC-Standard J-STD-033 bietet klare, standardisierte Richtlinien für die Lagerung feuchtigkeitsempfindlicher Bauteile – ideale Lagerbedingungen sind eine Temperatur von maximal 25 °C und eine relative Luftfeuchtigkeit von maximal 60 %. Bei geöffneten Bauteilen kann eine Lagerung bei niedriger Luftfeuchtigkeit (unter 10 % rF oder unter 5 % rF) die Haltbarkeitsdauer effektiv verlängern und feuchtigkeitsbedingte Oxidation verhindern.
Für die Lagerung von EMI/RFI-Abschirmgehäusen wird empfohlen, temperatur- und feuchtigkeitskontrollierte Lager zu nutzen, die Gehäuse auf erhöhten Regalen zu lagern, um den Kontakt mit Bodenfeuchtigkeit zu vermeiden, Trockenmittel in die Verpackung zu geben und das FIFO-Prinzip (First-In, First-Out) anzuwenden, um die Lagerdauer zu verkürzen. Bei EMI/RFI-Abschirmgehäusen, die länger als die empfohlene Lagerdauer gelagert wurden, sollten stichprobenartige Oberflächenprüfungen durchgeführt werden, um vor der Verwendung in der SMT-Bestückung das Fehlen von Voroxidation zu bestätigen.
Reflow-Prozesskurvenmanagement für EMI/RFI-Abschirmgehäuse
Die Einstellungen der Reflow-Lötkurve beeinflussen direkt den Oxidationsgrad von kundenspezifischen EMI/RFI-Abschirmgehäusen. Die Liquidustemperatur der bleifreien Lötpaste SAC305 beträgt 217 °C; eine typische Reflow-Kurve erfordert eine Spitzentemperatur von 245 °C bis 260 °C, und die Haltezeit bei Temperaturen über 260 °C sollte 10 Sekunden nicht überschreiten.
Bei Abschirmgehäusen, die bereits mit Stanzöl optimiert und oberflächenbehandelt wurden, ist die korrekte Steuerung des Reflow-Profils der letzte Schutz vor Verfärbungen. Sollte die Verfärbung weiterhin bestehen, kann ein stickstoffunterstützter Reflow-Prozess in Betracht gezogen werden. Die Stickstoffatmosphäre unterdrückt effektiv die Oxidation der Oberfläche und der Lötpaste auf EMI/RFI-Abschirmgehäusen, indem sie die Sauerstoffkonzentration im Ofen reduziert.
Supro stellt seinen Kunden klare Reflow-Kompatibilitätsparameter zur Verfügung – einschließlich maximaler Spitzentemperatur, Zeit oberhalb der Liquidustemperatur und Gesamtdauer des thermischen Zyklus –, sodass das Prozessfenster während der Montage entsprechend den spezifischen Spezifikationen der EMI/RFI-Abschirmgehäuse angepasst werden kann.
Auf der Suche nach einem zuverlässigen kundenspezifischen Blechbearbeitungsunternehmen?
Sprechen Sie mit dem Expertenteam von Supro MFG
Kontaktieren Sie uns für wettbewerbsfähige Preise ab Werk,
und eine vollständige Palette von technischen Support-Services.
Fazit
Die Verfärbung von EMI/RFI-Abschirmgehäusen nach dem Reflow-Löten ist ein vermeidbares Qualitätsproblem, das auf Prozesschemie, Materialauswahl und Umgebungsbedingungen zurückzuführen ist. Die Hauptursachen – Rückstände von nichtflüchtigem Stanzöl, die Oxidationsanfälligkeit des Grundmaterials, unsachgemäße Lagerbedingungen und Wechselwirkungen mit Flussmitteln – lassen sich durch sorgfältige Spezifikation und striktes Prozessmanagement beheben.
Als professioneller Hersteller von EMI/RFI-Abschirmgehäusen geht Supro diese Probleme aus drei miteinander verbundenen Perspektiven an: Auswahl von Stanzschmierstoffen, die unterhalb der Löttemperaturen vollständig verdampfen und sich rückstandsfrei zersetzen; Festlegung von Oberflächenbehandlungsspezifikationen, die durch bleifreie thermische Profile validiert werden; und Implementierung von Lagerprotokollen, die eine Voroxidation verhindern.
Werden diese Faktoren systematisch berücksichtigt, behalten kundenspezifische EMI/RFI-Abschirmgehäuse nach dem Reflow-Löten ihre Oberflächenintegrität – sie erfüllen sowohl ästhetische Qualitätsstandards als auch die Korrosionsbeständigkeit.
Supro Manufacturing Co., Ltd. verfügt über mehr als 20 Jahre Erfahrung in der Entwicklung und Fertigung hochpräziser EMI/RFI-Abschirmgehäuse. Benötigen Sie technische Spezifikationen, kundenspezifische Projektlösungen oder Anfragen zu einer OEM-Partnerschaft? Dann kontaktieren Sie Supro umgehend. Unser professionelles Ingenieurteam steht Ihnen jederzeit gerne mit maßgeschneiderten Anwendungslösungen zur Seite.