
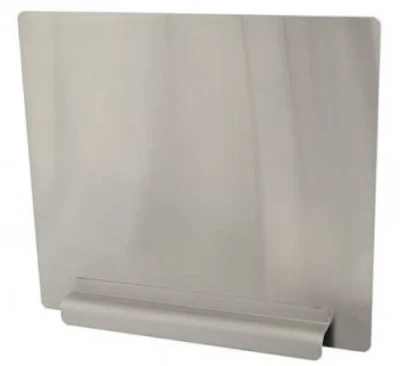





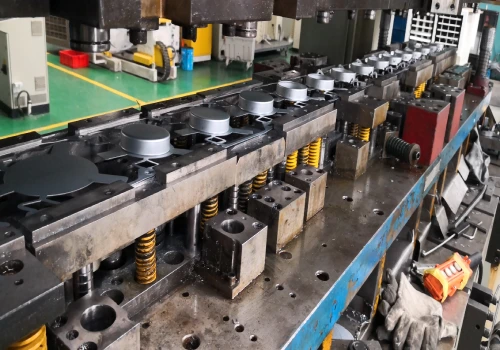
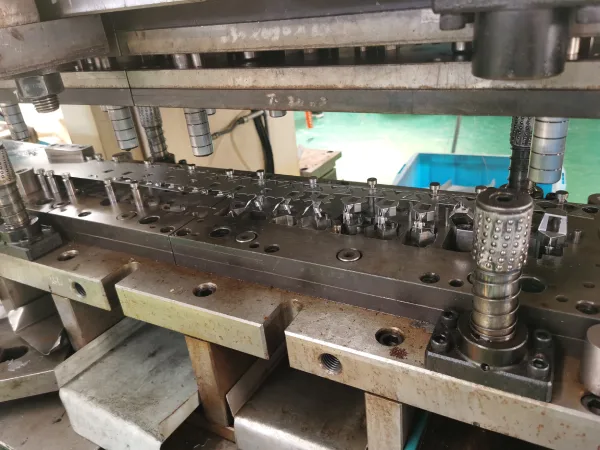

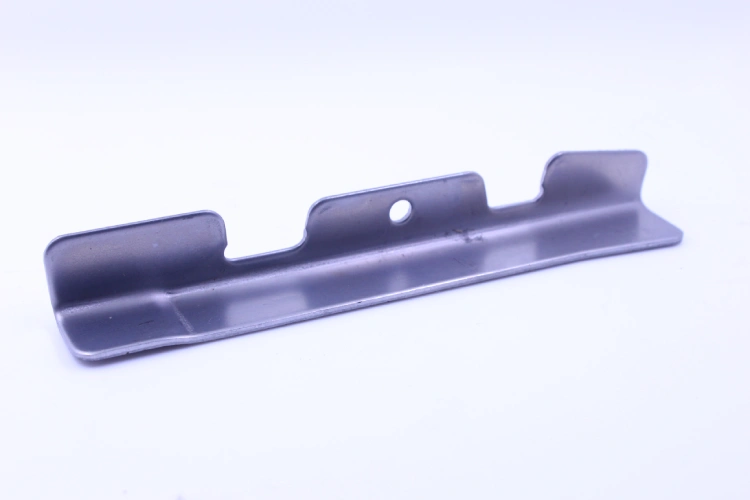
Spritzschutzvorrichtungen an Industrieanlagen sind ständigen mechanischen Vibrationen und dem Aufprall von Flüssigkeiten ausgesetzt – eine Umgebung, die die Schutzbeschichtung zyklischen Belastungen aussetzt, die weit über die Belastbarkeit dekorativer Beschichtungen hinausgehen. Löst sich die Pulverbeschichtung von maßgefertigten Spritzschutzvorrichtungen ab, gehen die Folgen über rein kosmetische Mängel hinaus; das freiliegende Substrat kann zu lokaler Korrosion führen, was die Lebensdauer des Bauteils verkürzen und die nachfolgenden Wartungskosten erhöhen kann.
Aus fertigungstechnischer Sicht ist Haftungsversagen der Pulverbeschichtung auf Spritzschutzblechen fast nie auf das Beschichtungsmaterial selbst zurückzuführen. Die Ursache liegt in der Regel in der Produktion: Restliche Ziehschmierstoffe oder Kühlschmierstoffe bilden eine Barriere mit niedriger Oberflächenenergie zwischen Substrat und Beschichtung; gleichzeitig lässt sich Zunder an lasergeschnittenen Kanten durch herkömmliche Phosphatierungsvorbehandlung nicht vollständig entfernen.
Diese Defekte äußern sich als „falsche Haftung“: Die Beschichtung haftet an einer Oxidschicht oder Verunreinigungen anstatt am Grundmetall selbst; sobald sie Vibrationen oder Scherkräften ausgesetzt ist, ist ein Versagen unvermeidlich.
Dieser Artikel untersucht die physikalischen Mechanismen, die dem Haftungsversagen von Beschichtungen bei kundenspezifischen Spritzschutzvorrichtungen zugrunde liegen, und schlägt, basierend auf den Produktionsqualitätspraktiken von Supro MFG, einen systematischen Präventionsrahmen vor – von Vorbehandlungsprotokollen und der obligatorischen Entfernung der Kantenoxidschicht bis hin zur Kreuzschnittvalidierung nach ASTM D3359.
Verständnis der Betriebsumgebung von Spritzschutzvorrichtungen
Im Betrieb von Anlagen sind Spritzschutzvorrichtungen Belastungen ausgesetzt, die weit über denen typischer beschichteter Bauteile liegen. Kontinuierliche mechanische Vibrationen verursachen zyklische Ermüdungsspannungen an der Grenzfläche zwischen Beschichtung und Substrat, während die Spülung durch Flüssigkeiten – wie Kühlmittel, Prozesswasser oder Reinigungsmittel – Scherkräfte und Erosion an der Beschichtungsoberfläche hervorruft.
Während des Aushärtungsprozesses von Pulverbeschichtungen werden die durch Harzvernetzung und Schrumpfung entstehenden inneren Spannungen normalerweise von der Beschichtung selbst aufgenommen; wenn jedoch äußere Vibrationsbelastungen auf diese verbleibenden inneren Spannungen einwirken, beschleunigt die Spannungsakkumulation an der Grenzfläche die Entstehung und Ausbreitung von Mikrorissen.
Im Hinblick auf chemische Medien sind kundenspezifische Spritzschutzvorrichtungen verschiedenen korrosiven Flüssigkeiten ausgesetzt – Rückständen von Schneidflüssigkeiten, alkalischen Reinigungsmitteln und saurem Prozesswasser –, die, wenn sie in die Grenzfläche zwischen Beschichtung und Substrat eindringen, elektrochemische Reaktionen auslösen und die intermolekularen Bindungskräfte schwächen.
Die Kosten für die Ablösung der Beschichtung an Spritzschutzvorrichtungen sind nie nur ein ästhetisches Problem. Sobald das Substrat freigelegt ist, bildet sich eine lokale Korrosionszelle – anodische Auflösung führt zu Lochfraßkorrosion, die sich anschließend zu Spannungsrisskorrosion entwickelt.
Kosmetische Mängel der Beschichtung lassen sich erkennen und beheben, bevor das Produkt das Werk verlässt. Delaminationen aufgrund unzureichender Haftung werden hingegen erst sichtbar, nachdem das Gerät in Betrieb genommen und Vibrationen sowie Flüssigkeitsbelastungen ausgesetzt wurde. Zu diesem Zeitpunkt hat der Beschichtungsschaden bereits zu Geräteausfallzeiten, erhöhten Wartungskosten und sogar Gewährleistungsansprüchen geführt.
Der ASTM D3359-Gitterschnitttest wurde genau zu diesem Zweck entwickelt – er bewertet nicht nur die Haftfestigkeit zwischen Beschichtung und Substrat, sondern dient auch als zentraler Qualitätsindikator zur Vorhersage der Lebensdauer von kundenspezifischen Spritzschutzvorrichtungen unter realen Betriebsbedingungen. Das Verständnis der Spannungscharakteristika dieser Betriebsumgebung ist eine grundlegende Voraussetzung für die systematische Vermeidung von Beschichtungsablösungen.
Hauptmechanismen für das Versagen der Beschichtungshaftung bei der Herstellung von Spritzschutzvorrichtungen
Die Hauptursachen für Haftungsprobleme von Beschichtungen an Spritzschutzvorrichtungen lassen sich auf drei Arten von Herstellungsfehlern zurückführen: Restverunreinigungen auf der Substratoberfläche, Oxidationsschichten an lasergeschnittenen Kanten und Spannungskonzentrationen an scharfen Kanten. Alle drei verhindern die Ausbildung einer wirksamen Verbindung zwischen Beschichtung und Substrat, was letztendlich zum Ablösen der Beschichtung unter Betriebsbelastung führt.
Unzureichende Oberflächenvorbehandlung von Spritzschutzvorrichtungen
Beim Stanzen oder Biegen lagern sich auf der Oberfläche der Spritzschutzgrundmaterialien zwangsläufig Stanzschmierstoffe, Kühlschmierstoffe und Fingerabdrücke ab. Diese organischen Rückstände bilden eine „schwache Grenzschicht“ mit geringer Oberflächenenergie auf der Grundmaterialoberfläche und verhindern so die chemische Bindung und mechanische Verankerung zwischen der Pulverbeschichtung und dem Metallsubstrat.
Pulverbeschichtung unterscheidet sich von Flüssiglack: Die Lösungsmittel im Flüssiglack können geringe Mengen an Ölverunreinigungen lösen und in den Lackfilm einarbeiten, während Pulverbeschichtungen diese Fähigkeit beim Schmelzen und Verlaufen nicht besitzen. Werden Rückstände nicht vollständig entfernt, kann die Beschichtung nach dem Aushärten intakt erscheinen, haftet aber tatsächlich an der Verunreinigungsschicht und nicht am Metallsubstrat.
Konversionsbeschichtungsverfahren wie Phosphatierung oder Silanisierung müssen auf einer sauberen Oberfläche durchgeführt werden. Restöle behindern die gleichmäßige Abscheidung von Phosphatkristallen, was zu Fehlstellen in der Konversionsbeschichtung oder sogar zu deren vollständigem Ausbleiben führt. Dies schwächt die Haftung der Beschichtung auf kundenspezifischen Spritzschutzvorrichtungen erheblich.
Oxidschicht an lasergeschnittenen Kanten
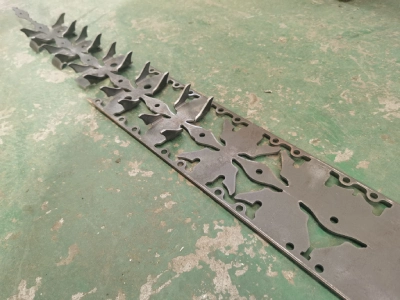
Beim Laserschneiden von Spritzschutzblechen aus Kohlenstoffstahl reagiert der zugeführte Sauerstoff mit dem hochtemperierten, geschmolzenen Metall und bildet an den Schnittkanten eine blauschwarze Oxidschicht (Laseroxid). Diese Oxidschicht ist locker strukturiert und geht keine metallurgische Bindung mit dem Grundwerkstoff ein; sie haftet ausschließlich mechanisch an der Oberfläche.
Die herkömmliche Phosphatierungsvorbehandlung kann diese Oxidschicht nicht effektiv durchdringen, wodurch die Bildung einer zuverlässigen Phosphatkristallschicht auf der Oberfläche verhindert wird. Wird Pulverbeschichtung auf lasergeschnittene Kanten aufgebracht, an denen die Oxidschicht nicht entfernt wurde, haftet die Beschichtung tatsächlich an der Oberfläche der Oxidschicht anstatt am Grundmetall – dies wird als „Scheinhaftung“ bezeichnet.
Wenn der Spritzschutz Vibrationen , Stößen oder Flüssigkeitserosion ausgesetzt ist, reißt und blättert zuerst die spröde Oxidschicht ab, wodurch die daran haftende Beschichtung in großen Stücken abblättert.
Unzureichende Kantenbearbeitung der Spritzschutzvorrichtungen
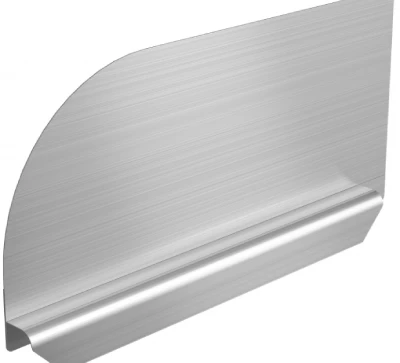
Die Kanten lasergeschnittener Spritzschutzvorrichtungen weisen oft scharfe Kanten und Grate auf, die den dritten Mechanismus für das Versagen der Beschichtungshaftung darstellen.
Scharfe Kanten verursachen beim Pulverbeschichtungsverfahren von kundenspezifischen Spritzschutzvorrichtungen zwei Probleme: Erstens führt die hohe Ladungsdichte an scharfen Kanten beim elektrostatischen Sprühen zu übermäßiger Pulveransammlung. Zweitens ist die Schichtdicke an den Kanten nach dem Aushärten deutlich größer als auf flachen Bereichen.
Diese übermäßig dicke Beschichtung erzeugt während der Aushärtungsschrumpfung höhere innere Spannungen, was die Spannungskonzentration an der Grenzfläche verstärkt. Zweitens zieht sich die Beschichtung während des Schmelz- und Nivellierungsprozesses aufgrund der Oberflächenspannung von scharfen Kanten zurück, was zu einer extrem geringen tatsächlichen Filmdicke an den Kanten führt.
In beiden Fällen kann eine gleichmäßige Beschichtungsdicke an scharfen Kanten nicht gewährleistet werden. Bei Handhabung, Montage und Betrieb der Spritzschutzvorrichtungen sind die schwachen Kantenbeschichtungen besonders anfällig für mechanische Einwirkungen und bilden die Hauptansatzpunkte für Ablösungen. Darüber hinaus beeinträchtigen scharfkantige Grate nach dem Sprühen nicht nur das Erscheinungsbild, sondern wirken im Betrieb auch als Spannungskonzentrationspunkte und beschleunigen so das lokale Versagen der Kantenbeschichtung.
Sie suchen zuverlässig & kostengünstig
Chinesischer Metallverarbeitungshersteller
Mehr als 150,000 OEM-Metallverarbeitungsprodukte an mehr als 5,000 Käufer weltweit geliefert.
Und profitieren Sie davon!
Technische Lösungen für das Abblättern der Pulverbeschichtung von Spritzschutzwänden
Um die drei Hauptursachen für das Versagen von Splash Guard-Beschichtungen zu beheben, muss eine systematische Lösung drei Kernprozesse umfassen: Vorbehandlung und Reinigung, gezielte Entfernung der laserinduzierten Oxidschicht und Optimierung der Kantengeometrie. Jeder dieser Schritte hat entscheidenden Einfluss auf die endgültige Haftung.
Vorbehandlungsverfahren – Phosphatierung und mechanisches Polieren
Die chemische Vorbehandlung von Splash Guard basiert auf der Phosphatierung – Zinkphosphat gilt weithin als die Lösung mit der besten Gesamtleistung für die Vorbehandlung von Stahlsubstraten vor organischen Beschichtungen. Durch eine chemische Reaktion bildet die Phosphatschicht eine poröse mikrokristalline Struktur auf der Substratoberfläche, die eine stabile chemische Bindungsfläche und mechanische Verankerungspunkte für die Pulverbeschichtung bietet.
Phosphatieren allein entfernt jedoch weder Rost noch Zunder. Bei Oberflächen mit Rost oder Zunder muss vor dem Phosphatieren ein Sandstrahlverfahren durchgeführt werden, um den in ISO 8501-1 festgelegten Reinheitsgrad SA 2½ zu erreichen. Das Sandstrahlen entfernt nicht nur Oberflächenverunreinigungen, sondern erzeugt auch ein kontrolliertes „Ankermuster“ auf dem Untergrund – ein raues Oberflächenprofil mit mikroskopisch kleinen Erhebungen und Vertiefungen. Nach dem Aushärten verbindet sich die Beschichtung mechanisch mit den Vertiefungen, während sich die Erhebungen wie Zähne in die Beschichtung einbetten.
Ist die Verankerungstiefe unzureichend, kann die Haftung der Beschichtung nicht gewährleistet werden; ist sie zu groß, führt dies zu ungleichmäßiger Schichtdicke und erhöhten Kosten. Für die Serienfertigung von Spritzschutzblechen ist das kombinierte Verfahren aus Sandstrahlen und Phosphatieren der technische Standard, um Haftung und Korrosionsbeständigkeit sicherzustellen.
Entfernung von Oxidschichten an lasergeschnittenen Kanten
Wird Sauerstoff als Hilfsgas beim Laserschneiden von Spritzschutzblechen verwendet, bildet sich an den Schnittkanten eine harte und spröde Oxidschicht. Wird diese Oxidschicht vor der Pulverbeschichtung nicht entfernt, haftet die Pulverbeschichtung an der Oxidschicht statt am Grundmetall – was zu einer „Scheinhaftung“ führt – und die ausgehärtete Beschichtung blättert bei Vibrationen oder Flüssigkeitserosion unweigerlich in Plattenform ab.
Methoden zur Entfernung von Oxidschichten umfassen Sandstrahlen, Schleifen, Drahtbürsten oder Gleitschleifen, die vor der Phosphatierung automatisiert durchgeführt werden können. Eine weitere Strategie ist die Verwendung von Stickstoff als Hilfsgas beim Laserschneiden; beim Stickstoffschneiden entsteht keine Oxidschicht, wodurch die Entfernung von Oxidschichten grundsätzlich entfällt. Allerdings stellt das Stickstoffschneiden höhere Anforderungen an die Laserleistung, und die Anlagenkapazität muss anhand der Materialstärke bewertet werden.
Unabhängig vom gewählten Verfahren – ob mechanische Entfernung oder Prozesssubstitution – ist die Behandlung der Oxidschicht an lasergeschnittenen Kanten ein unverzichtbarer Prozessschritt, um die Haftung der Beschichtung auf kundenspezifischen Spritzschutzvorrichtungen zu gewährleisten.
Kantenfasen und -verrunden Design
Scharfe Kanten an den lasergeschnittenen Rändern von Spritzschutzblechen führen zu Haftungsproblemen bei der Beschichtung. Bei der elektrostatischen Pulverbeschichtung verursacht die hohe Ladungsdichte an den Kanten übermäßige Pulveransammlungen. Nach dem Aushärten ist die Schichtdicke an den Kanten deutlich höher als in flachen Bereichen. Diese übermäßig dicke Beschichtung erzeugt während der Aushärtungsschrumpfung höhere innere Spannungen. Gleichzeitig verhindert der Faraday-Käfigeffekt, dass geladene Pulverpartikel in Vertiefungen und tiefe Kavitäten eindringen, was zu einer unzureichenden Beschichtung in diesen Bereichen führt.
Die technische Lösung besteht darin, DFM-Prinzipien bereits in der Konstruktionsphase anzuwenden – durch mechanisches Anfasen oder Abrunden aller Schnittkanten von maßgefertigten Spritzschutzblechen. Ab einem Kantenradius von 0.25 mm (0.010 Zoll) wird eine vollständige Kantenabdeckung durch die Beschichtung erreicht. Das Anfasen beseitigt nicht nur Spannungsspitzen und ungleichmäßige Schichtdicken an scharfen Kanten, sondern reduziert auch das Risiko von Beschädigungen der Kanten durch mechanische Einwirkungen bei Handhabung und Montage.
Bei der Massenproduktion von Spritzschutzvorrichtungen können Kantenentgratungsmaschinen oder Vibrationsschleifmaschinen eine effiziente und gleichmäßige Kantenverrundung erzielen, wodurch geometrische Abweichungen an den Kanten innerhalb vorhersehbarer Grenzen gehalten werden.
Nur 4 Schritte
Online-kundenspezifische Metallfertigungsteile
Wenden Sie sich an unser Expertenteam und erleben Sie die Effizienz und die wirtschaftlichen Vorteile digitaler Dienstleistungen im Metallbau.
Designdateien hochladen
STL , STEP (.stp), IGES (.igs), (.ZIP) oder PDF.
Seien Sie auch ein Muster oder eine Idee
Angebots- und Designanalyse
Sofortige Fabrikangebote und DfM-Berichte, die günstigste Lösung.
Die Fertigung beginnt
Digitale Prozesse können Bestellaufgaben innerhalb von 24 Stunden anstoßen.
Pünktliche Lieferung
Einhalten von Lieferversprechen, die von über 3000 Käufern des globalen Unternehmens genehmigt wurden.
Qualitätsprüfung von Spritzschutzvorrichtungen
ASTM D3359 ist das am weitesten verbreitete Standardprüfverfahren zur Beurteilung der Haftung von Beschichtungen auf Metallsubstraten. Bei diesem Test wird ein Rastermuster (Methode B, Kreuzschnitt) oder sich kreuzende gerade Linien (Methode A, X-Schnitt) in die ausgehärtete Beschichtung bis zur Substratoberfläche geschnitten. Anschließend wird handelsübliches Haftklebeband aufgebracht und wieder abgezogen. Die Beschichtung wird dann anhand der abgelösten Beschichtungsfläche auf einer Skala von 0B bis 5B bewertet.
Bei kundenspezifischen Spritzschutzvorrichtungen, die Vibrationen und Flüssigkeitserosion ausgesetzt sind, dient dieser Test nicht nur der Qualitätsprüfung vor dem Versand, sondern auch als grundlegende technische Basis für die Vorhersage der Lebensdauer der Beschichtung unter realen Betriebsbedingungen. Die folgende Analyse untersucht drei Aspekte: die Auswahl der Prüfmethoden, die Festlegung von Grenzwerten und die Rolle dieser Prüfungen im Qualitätsmanagementsystem für Spritzschutzvorrichtungen.
Testmethoden und ihre Bedeutung
ASTM D3359 definiert zwei Prüfverfahren: Verfahren A (X-Cut-Klebebandtest) und Verfahren B (Kreuzschnitt-Klebebandtest). Beide werden durch ein „Rasterschneiden + Abziehen des Klebebands“ bewertet.
Verfahren A beinhaltet zwei sich kreuzende Schnitte, die eine „X“-Form erzeugen, und eignet sich für Beschichtungssysteme mit einer Gesamtschichtdicke von über 125 µm (5 mils). Verfahren B verwendet einen Mehrklingenschneider zur Erzeugung eines Gittermusters und eignet sich primär für Beschichtungen mit einer Gesamtschichtdicke von unter 125 µm. Da die typische Schichtdicke der Pulverbeschichtungen von Splash Guard zwischen 60 und 100 µm liegt, ist Verfahren B (Kreuzschnitt) die geeignetere Wahl.
Beim Testen muss ein spezielles Rasterschneidgerät verwendet werden, um die Beschichtung bis zum Untergrund zu durchdringen. Dabei ist gleichmäßiger Druck und Abstand beim Schneiden erforderlich. Lose Rückstände werden anschließend vorsichtig abgebürstet, gefolgt vom Aufbringen von handelsüblichem Haftklebeband und dem schnellen Abziehen in einem konstanten Winkel.
Die Bewertungen basieren auf dem Prozentsatz der abgelösten Fläche: 5B bedeutet völlig glatte Schnittkanten ohne Ablösung; 4B bedeutet kleine Ablösungen an den Schnittpunkten, wobei der Schaden 5 % nicht überschreitet; 3B bedeutet 5 % bis 15 % Ablösung; 2B bedeutet 15 % bis 35 % Ablösung; und 0B bedeutet mehr als 65 % Ablösung.
Der Wert dieses Tests liegt in seiner Fähigkeit, mithilfe standardisierter Methoden den abstrakten Leistungsindikator der Haftung in quantifizierbare, vergleichbare Bewertungsdaten umzuwandeln und so eine objektive Grundlage für die Beurteilung der Qualität von Spritzschutzvorrichtungen zu schaffen.
Festlegung akzeptabler Grenzwerte für maßgefertigte Spritzschutzvorrichtungen
Für Bauteile wie Spritzschutzvorrichtungen , die in Umgebungen eingesetzt werden, die Vibrationen und Flüssigkeitserosion ausgesetzt sind, müssen die in ASTM D3359 festgelegten Akzeptanzschwellenwerte deutlich höher sein als diejenigen für allgemeine Zierteile.
Als professioneller Hersteller von Spritzschutzvorrichtungen setzt Supro MFG den Mindeststandard 4B (weniger als 5 % Beschädigung) als Abnahmekriterium für kundenspezifische Spritzschutzvorrichtungen vor dem Versand fest. Für Anwendungen mit höheren Vibrationsbelastungen oder Kontakt mit korrosiven Medien ist eine Qualitätsstufe von 5B (kein Abblättern) erforderlich. Es ist wichtig zu betonen, dass die Prüfung nach ASTM D3359 an Prüfkörpern aus demselben Material und mit demselben Vorbehandlungsverfahren wie die Spritzschutzvorrichtung oder direkt an nicht-funktionalen Oberflächenbereichen des Bauteils durchgeführt werden muss.
Die Testergebnisse werden im Prüfbericht jeder Charge aufgeführt und den Kunden als nachvollziehbarer Qualitätsnachweis übermittelt. Bei einer Bewertung unter 4B analysieren wir umgehend den Prozess – häufige Ursachen sind Abweichungen bei den Parametern des Vorbehandlungsbades, ungleichmäßige Phosphatierungsfilme oder anormale Aushärtungstemperaturkurven – und nehmen die Produktion erst nach Behebung der Mängel wieder auf.
Die Einbeziehung von ASTM D3359 in die Standard-Qualitätskontrollprozesse (IQC/OQC) von Splash Guard ist eine ingenieurtechnische Praxis, die eine geschlossene Überprüfung der Wirksamkeit der Vorbehandlungs- und Beschichtungsprozesse vom Inspektionsende aus ermöglicht.
Auf der Suche nach einem zuverlässigen kundenspezifischen Blechbearbeitungsunternehmen?
Sprechen Sie mit dem Expertenteam von Supro MFG
Kontaktieren Sie uns für wettbewerbsfähige Preise ab Werk,
und eine vollständige Palette von technischen Support-Services.
Fazit
Das Abblättern der Pulverbeschichtung am Spritzschutz ist nicht auf einen Defekt im Beschichtungsmaterial selbst zurückzuführen, sondern ist vielmehr die unvermeidliche Folge von drei Herstellungsproblemen: unvollständige Vorbehandlung und Reinigung, unzureichende Entfernung der Oxidschicht von den lasergeschnittenen Kanten und geometrische Spannungskonzentration an scharfen Kanten.
Eine systematische Lösung muss drei Kernschritte umfassen: die Schaffung einer sauberen Substratoberfläche mit einer Verankerungsstruktur durch ein kombiniertes Sandstrahl- und Phosphatierungsverfahren; das erzwungene Entfernen der Oxidschicht von den lasergeschnittenen Kanten durch mechanische Verfahren oder ein Stickstoffschneidverfahren; die Einbeziehung der Kantenverrundung in die Konstruktionsphase, um Schwankungen der Beschichtungsdicke und Spannungskonzentrationen an scharfen Kanten zu vermeiden.
Der ASTM D3359 Gitterschnitttest dient als Qualitätskontrollmaßnahme vor dem Versand und übersetzt die abstrakte Eigenschaft der Haftung in quantifizierbare 4B- oder 5B-Standards.
Supro MFG integriert diese Konstruktionsprinzipien in den Standardproduktionsprozess für kundenspezifische Spritzschutzvorrichtungen und gewährleistet so, dass jede Charge unter realen Betriebsbedingungen eine vorhersehbare Lebensdauer der Beschichtung aufweist.
Als branchenführender Hersteller von kundenspezifischen Spritzschutzsystemen liefern wir ein breites Produktsortiment effizient und termingerecht. Von der Produktentwicklung und dem schnellen Prototypenbau aus Blech bis hin zur Serienproduktion bieten wir professionellen technischen Support und herausragende Qualität. Darüber hinaus bieten wir Ihnen Komplettlösungen aus einer Hand und eine äußerst wettbewerbsfähige Produktversorgung!
Bei Fragen zu technischen Spezifikationen, kundenspezifischen Projektlösungen oder geschäftlichen Kooperationen wenden Sie sich bitte umgehend an Supro. Unser professionelles Ingenieurteam steht Ihnen jederzeit gerne zur Verfügung, um eine maßgeschneiderte Anwendungslösung für Sie zu entwickeln.






