
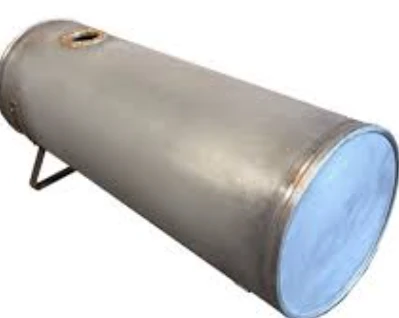










Die Gewindeverbindungen an Ventilstopfen und Armaturen in Metallgastanks bilden wichtige Schnittstellen zwischen der Tankstruktur und den Kraftstoffzufuhr- oder Belüftungssystemen. Wenn diese Gewinde versagen – sei es durch Überdrehen, Festfressen oder Fehlausrichtung –, können die Folgen von kostspieligen Nacharbeiten und Produktionsverzögerungen bis hin zu Sicherheitsrisiken im Endeinsatz reichen. Daher ist es entscheidend, die Ursachen für Gewindeversagen zu verstehen und wirksame Präventionsstrategien umzusetzen, um zuverlässige und langlebige kundenspezifische Metallgastanks zu liefern.
Dieser Artikel untersucht die Hauptausfallmechanismen, die bei der Herstellung von Metallgastanks die Gewinde von Ventilkegeln betreffen, und schlägt entsprechende technische Kontrollmaßnahmen für jede Phase des Herstellungsprozesses vor – von der CNC-Bearbeitung über die Qualitätsprüfung und Oberflächenbehandlung bis hin zur Montage.
Ursachen für Gewindeversagen bei metallischen Gastankventilstopfen
Das Versagen von Gewinden bei kundenspezifischen Metall-Gastankventilstopfen ist typischerweise auf drei miteinander verbundene Faktoren zurückzuführen: Abweichungen bei der CNC-Bearbeitung, die die Steigungsgeometrie beeinflussen, das Eindringen der Beschichtung während der Galvanisierung oder elektrophoretischen Beschichtungsprozesse und Montagefehler (wie z. B. Gewindefehlausrichtung oder zu hohes Drehmoment) – jeder dieser Faktoren kann unabhängig die Integrität der Verbindung beeinträchtigen.
Bearbeitungstoleranzen und Gewindegeometrie
Gewindeschäden an Ventilstopfen aus Metall für Gastanks entstehen häufig während der Bearbeitung. Sind die Gewindeschneidwerkzeuge verschlissen, falsch kalibriert oder werden sie mit falschen Drehzahlen betrieben, weichen die Gewinde von den Spezifikationen ab – entweder entstehen zu kleine Gewinde mit unzureichender Eingriffsfestigkeit oder zu große Gewinde, die zu viel Spiel erzeugen und dadurch den Verschleiß unter Vibrationen beschleunigen.
Die Toleranzen des Flankendurchmessers müssen streng eingehalten werden. Bei kritischen Anwendungen mit kundenspezifischen Metallgastanks wird eine 100%ige Prüfung mit Gut/Ausschuss-Lehren gemäß ISO 1502 empfohlen, um sicherzustellen, dass die Gewinde die geforderte Passungsklasse erfüllen. Das Einpunkt-Gewindedrehen ermöglicht die Echtzeit-Anpassung der Schnittparameter, während das Gewindefräsen Vorteile bei der Bearbeitung von Stopfen mit großem Durchmesser oder hochharten Werkstoffen bietet.
Oberflächenbehandlung von Metallgastanks
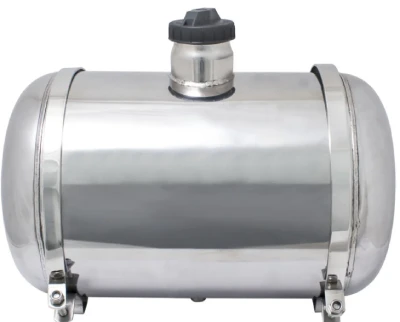
Oberflächenbehandlungsverfahren wie Galvanisieren, Pulverbeschichten oder elektrophoretische Beschichtung können die Gewindeintegrität unmittelbar gefährden, wenn sie nicht sachgemäß durchgeführt werden. Galvanisch abgeschiedene Beschichtungen neigen dazu, sich an scharfen Winkeln und Kanten stärker anzusammeln, wodurch sich der Teilkreisdurchmesser um bis zu das Vierfache der Beschichtungsdicke vergrößert. Eine Beschichtungsdicke von 5–25 µm pro Oberfläche kann Passungsspiel und Gewindeeigenschaften erheblich verändern.
Pulverbeschichtung und elektrophoretische Beschichtung führen viskose Materialien ein, die in die Gewindegänge fließen und dort zu harten, abrasiven Ablagerungen aushärten können. Als professioneller Hersteller von Metallgastanks verwendet Supro Silikonstopfen mit einer Temperaturbeständigkeit bis zu 315 °C (600 °F) zur physikalischen Abdeckung. Diese Stopfen schützen die Flanken und den Grund der Gewindegänge vor dem Eindringen der Beschichtung und erhalten so die bearbeitete Geometrie.
Ohne diesen Schutz würde eine Verunreinigung der Beschichtung die Reibung bei der Montage von kundenspezifischen Metallgastanks erhöhen und ideale Bedingungen für Gewindefresser schaffen.
Montagefehler bei Metallgastanks und übermäßiges Drehmoment
Selbst bei normgerechter Gewindefertigung ist eine unsachgemäße Montage eine der Hauptursachen für Gewindeausfälle bei kundenspezifischen Metallgastanks. Eine falsche Ausrichtung – also das Anziehen der Verbindung im falschen Winkel – kann bereits nach wenigen Umdrehungen zu irreparablen Schäden an den Gewindespitzen führen.
Übermäßiges Drehmoment setzt die Gewinde Belastungen aus, die ihre nachgewiesene Belastbarkeit überschreiten, was zu plastischer Verformung und Gewindeausriss führt.
Edelstahlverbindungen neigen besonders zum Fressen – einem Kaltverschweißungsphänomen, bei dem sich die Kontaktflächen unter Druck verhaken. Beim Zusammenschrauben zweier Edelstahlgewinde führt die Reibung dazu, dass die Materialien aneinander haften bleiben.
Bei Aluminiumköpfen (häufig bei leichten Metalltanks) sollten die Drehmomentwerte in der Regel auf 40 % bis 60 % der Werte für Stahlköpfe begrenzt werden. Das Schmieren der Gewinde mit Anti-Seize-Mitteln auf Molybdändisulfid- oder Nickelbasis ist entscheidend, um die Reibung zu verringern und ein Festfressen zu verhindern.
Nur 4 Schritte
Online-kundenspezifische Metallfertigungsteile
Wenden Sie sich an unser Expertenteam und erleben Sie die Effizienz und die wirtschaftlichen Vorteile digitaler Dienstleistungen im Metallbau.
Designdateien hochladen
STL , STEP (.stp), IGES (.igs), (.ZIP) oder PDF.
Seien Sie auch ein Muster oder eine Idee
Angebots- und Designanalyse
Sofortige Fabrikangebote und DfM-Berichte, die günstigste Lösung.
Die Fertigung beginnt
Digitale Prozesse können Bestellaufgaben innerhalb von 24 Stunden anstoßen.
Pünktliche Lieferung
Einhalten von Lieferversprechen, die von über 3000 Käufern des globalen Unternehmens genehmigt wurden.
Präzisionsbearbeitung von Metallgastanks: Der Grundstein für die Gewindeintegrität
Die Präzisionsbearbeitung ist die entscheidende Grundlage für die Gewindeintegrität von Metall-Kraftstofftankstopfen. Insbesondere das CNC-Drehen mit kontrollierten Steigungstoleranzen und das Gewinderollverfahren – wodurch eine kaltverfestigte Oberfläche entsteht – beeinflussen direkt die Beständigkeit der Stopfen gegen Fressen. Jeder Schritt im Fertigungsprozess von Supro wird durch Gut/Schlecht-Lehrenprüfungen gemäß ISO 1502 verifiziert.
Hochpräzises CNC-Gewindedrehen
Das CNC-Gewindedrehen bildet die Grundlage für die Geometrie jeder Gewindeverbindung an kundenspezifischen Metall-Benzintankstopfen. Standardmäßige CNC-Bearbeitungsverfahren erreichen typischerweise Toleranzen von ±0.05 mm (±0.002 Zoll), während fortschrittliche Bearbeitungseinrichtungen und präzise Nachbearbeitungsverfahren Toleranzen von ±0.01 mm (±0.0004 Zoll) oder sogar enger ermöglichen.
Bei kritischen Gewindeanwendungen müssen die Toleranzen des Flankendurchmessers innerhalb enger Vorgaben streng kontrolliert werden, und das Einpunkt-Gewindedrehen ermöglicht die Echtzeit-Anpassung der Schnittparameter.
Gewindeschneidwerkzeuge müssen sorgfältig gewartet werden – verschlissene Einsätze oder falsch kalibrierte Geräte können Gewinde erzeugen, die von den Spezifikationen abweichen, was zu Gewinden führt, die zu klein sind und nicht ausreichend fest im Eingriff sind, oder zu Gewinden, die zu groß sind, was zu übermäßigem Spiel führt und den Verschleiß unter Vibrationen beschleunigt.
Bei metallischen Gastankstopfen bietet das Gewindefräsen Vorteile bei der Bearbeitung großer Durchmesser oder hochharter Werkstoffe, während das Gewindedrehen für Produktionseffizienz und geometrische Kontrolle das Standardverfahren bleibt.
Gewinderollverfahren zur Verbesserung der Festigkeit von Metall-Gastankstopfen
Bei der Massenproduktion von Metallgastanks stellt das Gewindewalzen eine attraktive Alternative zum Schneiden dar . Dieses Kaltumformverfahren formt das Material durch Verdrängung statt durch Abtragen; die entstehende Gewindeoberfläche erfährt eine Kaltverfestigung, wodurch die mechanischen Eigenschaften deutlich verbessert werden.
Im Vergleich zu geschnittenen Gewinden erhöht das Kaltumformverfahren die Zugfestigkeit um mindestens 30 % und die Dauerfestigkeit um 50 % bis 75 %. Diese Leistungsverbesserungen beruhen auf den durch die Kaltverformung erzeugten Druckspannungen, dem kontinuierlichen Faserverlauf und einer glatten Oberflächenbeschaffenheit.
Rollgeformte Gewinde halten alle Metallfasern zusammen, was zu einer höheren Dichte, glatteren Oberflächen und weniger Graten führt. Diese Dauerfestigkeit ist entscheidend für kundenspezifische Anwendungen von Metallgastanks, die Vibrationen und Druckzyklen standhalten müssen.
Die durch Kaltverformung erzeugte Spannung verbessert auch das Verhältnis von Oberflächenhärte zu Zugfestigkeit und Streckgrenze – Faktoren, die sich direkt in einer längeren Lebensdauer von Armaturen aus Metall für Gastanksysteme niederschlagen.
Gut/Ausschuss-Gewindelehrenprüfung
Zur Überprüfung der Bearbeitungsgenauigkeit kundenspezifischer Metallgastanks ist eine strenge Prüfung mit Gut/Ausschuss-Gewindelehren gemäß ISO 1502 erforderlich. Die Gutlehre muss sich leicht in das Werkstück einschrauben lassen, um die Einhaltung der Mindestspielvorgaben zu bestätigen. Die Ausschusslehre darf maximal zwei bis drei Umdrehungen eingeschraubt werden, um sicherzustellen, dass der Flankendurchmesser den maximal zulässigen Grenzwert nicht überschreitet.
Diese Messgeräte prüfen gleichzeitig alle Gewindeelemente – einschließlich Form, Steigung und Flankendurchmesser –, um die kumulative Auswirkung von Fehlern zu ermitteln. Für die Herstellung von Metallgastanks wird eine 100%ige Gewindeprüfung aller Ventilstopfengewinde empfohlen – ein Verfahren, das den Anforderungen der ISO 1502 für metrische Standardgewinde entspricht.
Dieses Prüfverfahren unterscheidet zwischen Gewinden, die die Maßgrenzen einhalten, und solchen, die dies nicht tun, und ermöglicht so eine objektive Überprüfung, bevor die Teile der Oberflächenbehandlung zugeführt werden . Die Anwendung dieses Prüfstandards für Gewindelehren eliminiert das Risiko, dass Gewinde außerhalb des Toleranzbereichs in den Montageprozess gelangen, da solche Gewinde unter Drehmoment oder Vibrationen unweigerlich versagen würden.
Sie suchen zuverlässig & kostengünstig
Chinesischer Metallverarbeitungshersteller
Mehr als 150,000 OEM-Metallverarbeitungsprodukte an mehr als 5,000 Käufer weltweit geliefert.
Und profitieren Sie davon!
Physikalischer Schutz bei der Oberflächenbehandlung von Metallgastanks
Die Oberflächenbehandlung von maßgefertigten Metalltankdeckeln – ob Galvanisierung oder Pulverbeschichtung – führt zu Verunreinigungen, die die Gewindegeometrie verändern können. Durch das Abdecken mit Silikonstopfen vor der Oberflächenbehandlung bleibt der ursprüngliche Bearbeitungszustand des Gewindes erhalten, wodurch ein Festfressen verhindert wird.
Die Notwendigkeit des Maskierens
Oberflächenbehandlungsverfahren für kundenspezifische Metallgastanks – wie Galvanisierung, Pulverbeschichtung oder elektrophoretische Beschichtung – gefährden die Gewindeintegrität unmittelbar, wenn keine Schutzmaßnahmen ergriffen werden. Der Teilkreisdurchmesser des Gewindes kann sich durch die zusätzliche Schichtdicke vervierfachen. Eine typische Schichtdicke von 5–25 µm auf jeder Seite verändert das Passungsspiel erheblich und beeinträchtigt somit Passung und Funktion des Gewindes.
Bei Außengewinden muss der minimale Teilkreisdurchmesser auf das Vierfache der minimalen Beschichtungsdicke reduziert werden, um dies auszugleichen. Pulverbeschichtung und elektrophoretische Beschichtung führen viskose Materialien ein, die in das Gewinde fließen und dort zu harten, abrasiven Ablagerungen aushärten, was zum Festfressen der Verbindung führen kann.
Für Hersteller von Metallgastanks ist die physikalische Abdeckung mit Silikonstopfen Industriestandard. Diese Stopfen schützen die Flanken und den Grund des Gewindes vor dem Eindringen von Beschichtungen und erhalten so die bearbeitete Geometrie und verhindern das Festfressen, das durch Verunreinigungen unweigerlich entsteht .
Prozessintegration
Eine effektive Maskierung muss in den Herstellungsprozess von Metallgastanks integriert werden – nicht als nachträglicher Gedanke, sondern als definierter Prozessschritt.
Silikonstopfen sollten unmittelbar nach der abschließenden Gewindelehrenprüfung eingesetzt werden und während aller Nachbearbeitungsschritte, einschließlich Vorbehandlung, Galvanisierung oder Beschichtung sowie Aushärtung im Ofen, an Ort und Stelle bleiben.
Hochtemperatur-Silikonformulierungen sind bis zu 315 °C (600 °F) beständig und erfüllen somit die thermischen Anforderungen von Pulver- und elektrophoretischen Beschichtungsprozessen. Die konische Stopfenform ermöglicht die Verwendung mit verschiedenen Bohrungsdurchmessern, sorgt für sicheren Halt ohne Klebstoffe und lässt sich nach dem Aushärten rückstandsfrei entfernen.
Sobald die Oberflächenbehandlung des maßgefertigten Metallgastanks abgeschlossen ist, werden durch das Entfernen des Stopfens saubere, unbeschichtete Gewinde freigelegt, die zur Montage bereit sind – wodurch die Notwendigkeit einer sekundären Gewindebearbeitung entfällt und die damit verbundenen Risiken von zusätzlichen Toleranzschwankungen und Beschädigungen vermieden werden.
Durch dieses standardisierte Vorgehen wird sichergestellt, dass der Oberflächenschutz des Metallgastanks die während der Bearbeitungsphase erzielte Präzision nicht beeinträchtigt.
Auf der Suche nach einem zuverlässigen kundenspezifischen Blechbearbeitungsunternehmen?
Sprechen Sie mit dem Expertenteam von Supro MFG
Kontaktieren Sie uns für wettbewerbsfähige Preise ab Werk,
und eine vollständige Palette von technischen Support-Services.
Bewährte Verfahren für die Montage von Metallgastanks: Schutz der Gewinde an der Einsatzstelle
Die Montage vor Ort ist die letzte Verteidigungslinie gegen Gewindeversagen bei Metallgastanks – die richtige Schmierung, das kontrollierte Drehmoment und die Materialverträglichkeit sind allesamt entscheidende Faktoren.
Schmierstoffe und Anti-Seize-Mittel
Die Schmierung von Gewinden ist eine der wirksamsten Maßnahmen zur Verringerung des Risikos des Festfressens bei metallischen Gastankverschraubungen. Festfressen – oft als Kaltverschweißung bezeichnet – tritt auf, wenn die schützende Oxidschicht auf Edelstahl- oder Aluminiumgewinden unter Druck durchbricht und die Metalloberflächen miteinander verschmelzen.
Anti-Seizing-Pasten mit Molybdändisulfid (MoS₂) oder Nickelbasis reduzieren die Reibung zwischen den Gewindeflächen. Molybdändisulfid verbindet sich mit der Stahloberfläche und schützt so vor Verschleiß. Pastenartige Produkte mit Kupfer und Graphit beispielsweise sind bis zu 980 °C einsetzbar und verbessern die Gleichmäßigkeit der Schraubenlastverteilung durch Reduzierung des Drehmomentkoeffizienten (k-Faktor).
Bei kritischen Bauteilen von Gastanks aus Metall muss die Verwendung von Schmierstoffen dokumentiert werden, da diese Behandlung das Verhältnis zwischen Drehmoment und Spannung verändert – die Anwendung von Drehmomentwerten für trockene Gewinde auf geschmierte Gewinde kann zu Klemmkräften führen, die weit über den Erwartungen liegen.
Drehmomentregelung
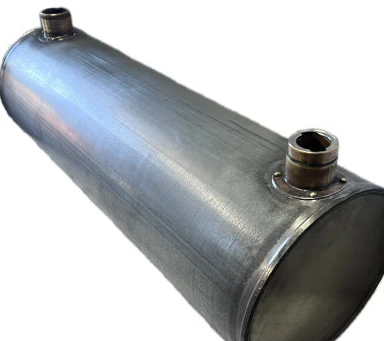
Die korrekte Drehmomenteinstellung ist entscheidend für die Dichtheit der Gewinde von Metall-Gastankverschlüssen. Für die Montage aller Komponenten sollte ein kalibrierter Drehmomentschlüssel verwendet und die Drehmomentwerte gemäß den Herstellervorgaben eingestellt werden. Regelmäßige Kalibrierung trägt zur Qualitätssicherung bei und gewährleistet die Dichtheit der Verbindungen.
Bei Aluminiumköpfen, die häufig bei leichten, kundenspezifischen Metall-Gastankkonstruktionen verwendet werden, sollten die Drehmomentwerte auf etwa 40 bis 60 % der Werte für Stahlköpfe begrenzt werden, und die Gewindeeingriffslänge sollte mindestens das 1.5-fache des Bolzendurchmessers betragen, um eine ausreichende Lastverteilung zu gewährleisten.
Vor dem Einsatz eines Drehmomentschlüssels sollten Bediener die Verbindung zunächst einige Umdrehungen von Hand anziehen, um ein Verkanten des Gewindes zu verhindern und Abweichungen frühzeitig zu erkennen. Durch Reduzierung der Drehzahl des Drehmomentschlüssels während der Montage wird die Reibungswärme minimiert, die eine der Hauptursachen für Festfressen ist.
Die Angabe einer Drehmomenttoleranz von ±5% in Montagezeichnungen ist eine bewährte Vorgehensweise in der Branche; bei kritischen Baugruppen sollten Drehmoment- und Klemmwerte aufgezeichnet werden.
Überlegungen zur Materialkompatibilität
Die Materialverträglichkeit beeinflusst die Langzeitleistung von Gewinden an kundenspezifischen Metallgastankanschlüssen unmittelbar. Beim Kontakt unterschiedlicher Metalle in Gegenwart eines Elektrolyten tritt elektrochemische Korrosion auf – dies ist insbesondere bei der Verwendung von Edelstahlfittings mit Aluminiumköpfen problematisch.
Die beste Strategie ist die Verwendung von Metallen mit ähnlichen elektrochemischen Potenzialen. Lässt sich die Verwendung ungleicher Metalle nicht vermeiden , sollte ein Gewindedichtmittel oder eine Anti-Seize-Paste aufgetragen werden, die sowohl Schmierung als auch elektrische Isolation gewährleistet.
Passende Teile aus der gleichen Legierung neigen eher zum Festfressen als solche aus unterschiedlichen Legierungen, aber nicht alle Kombinationen verhalten sich identisch – zum Beispiel kann eine Mutter aus Edelstahl der Serie 400 auf einer Schraube der Serie 316 gut funktionieren, aber dies verringert die Gesamtkorrosionsbeständigkeit.
Bei Anwendungen mit Metallgastanks können Gewindeeinsätze eine Stahl-Stahl-Verbindung innerhalb eines Aluminiumgehäuses herstellen , wodurch die Risiken, die mit ungleichen Metallen verbunden sind, beseitigt und gleichzeitig die Gewindefestigkeit erhalten bleibt.
Fazit
Die konsequente Umsetzung technischer Kontrollmaßnahmen während des gesamten Fertigungsprozesses kann Gewindeausfälle an Ventilstopfen und Armaturen von Metallgastanks wirksam verhindern. Der Einsatz präziser CNC-Bearbeitung in Kombination mit strengen Gut/Ausschuss-Prüfungen gewährleistet die Genauigkeit der Gewindegeometrie. Während der Oberflächenbehandlung schützt das Abdecken mit Silikonstopfen die Gewindegeometrie. Korrekte Montageverfahren – einschließlich korrekter Schmierung und Drehmomentkontrolle – gewährleisten, dass die Gewinde bei der Endmontage intakt bleiben.
Supro ist ein professioneller Hersteller von maßgefertigten Metallgastanks. Mit modernster Ausrüstung, langjähriger Fertigungserfahrung und einem erfahrenen Ingenieurteam bieten wir über 3,000 Unternehmen weltweit einwandfreie, maßgefertigte Metallgastanks und erstellen Ihnen unverbindliche Herstellerangebote. Entscheiden Sie sich für Supro, und wir helfen Ihnen, Gewindeschäden an den Ventilstopfen Ihrer Metallgastanks von vornherein zu vermeiden.
Benötigen Sie technische Spezifikationen, individuelle Projektlösungen oder Beratungsgespräche zur OEM-Partnerschaft? Dann kontaktieren Sie Supro umgehend. Unser professionelles Ingenieurteam entwickelt gerne maßgeschneiderte Anwendungslösungen für Sie.






