Beiträge nach Kategorie filtern

Metallschweißen

Metallschweißen

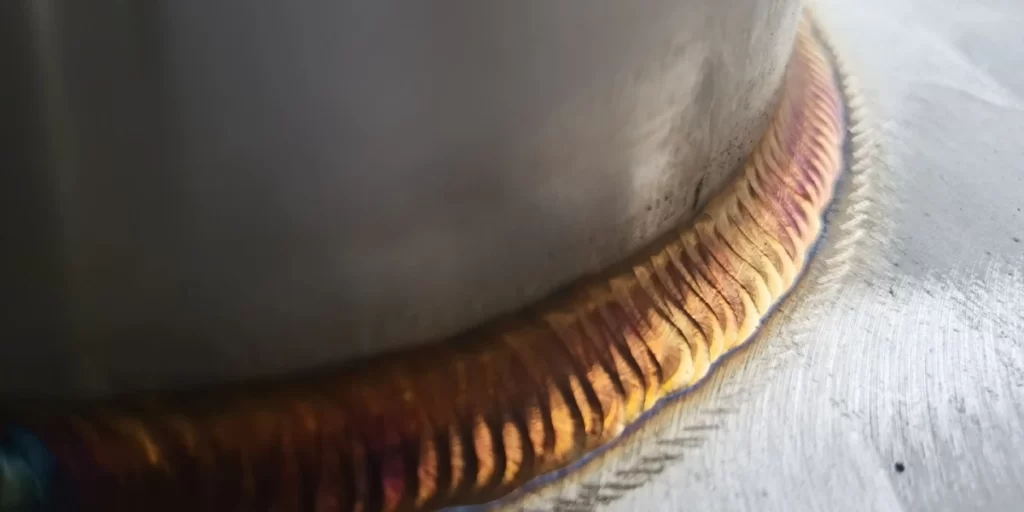
Schweißfehler beim WIG-Schweißen von Aluminium und deren Lösungen

In der High-End-Fertigung dient das WIG-Schweißen von Aluminium als Fügeverfahren zur Herstellung hochfester und integrer Aluminiumlegierungsstrukturen. Es beeinflusst direkt die Zuverlässigkeit, Lebensdauer und Sicherheitsreserve des Endprodukts. Die hohe Wärmeleitfähigkeit, die Oberflächenoxidschicht und die extreme Wasserstoffempfindlichkeit von Aluminiumlegierungen machen WIG-Schweißnähte sehr anfällig für Defekte wie Porosität, Heißrisse und mangelnde Verschmelzung. Daher müssen WIG-Schweißanlagenhersteller ein systematisches Schutzsystem aufbauen: von der sorgfältigen Vorreinigung und Materialauswahl bis hin zur präzisen Steuerung der Wärmeeinbringung und der Wechselstromwellenform der Stromquelle, die schließlich durch strenge zerstörungsfreie Prüfungen validiert wird. Dieser Artikel analysiert die Hauptursachen von Defekten in WIG-Schweißnähten auf Basis der Ingenieurpraxis und präsentiert eine vorhersagbare und reproduzierbare Lösung zur Sicherstellung der strukturellen Integrität Ihrer Schweißbauteile. Materialeigenschaften und ihre Wechselwirkung mit dem WIG-Schweißprozess von Aluminium: In der kundenspezifischen Blechbearbeitung ist das Schweißen das bevorzugte Verfahren zum Fügen von Aluminiumlegierungsstrukturen.

Schweißfehler beim WIG-Schweißen von Aluminium und deren Lösungen Weiterlesen »

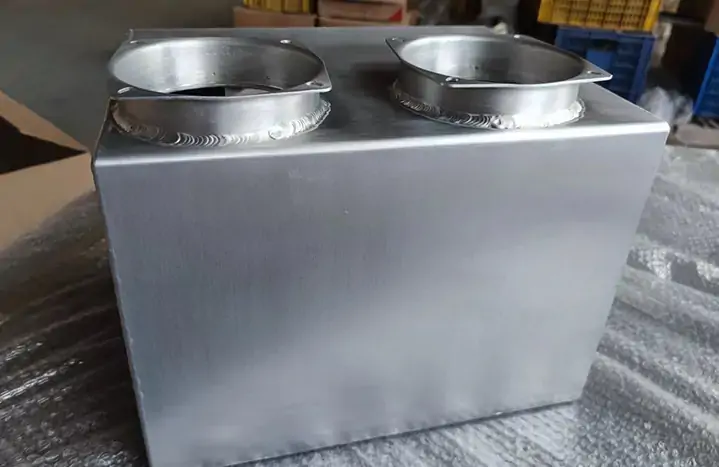
Schweißfertigungsflansch aus Edelstahl 304

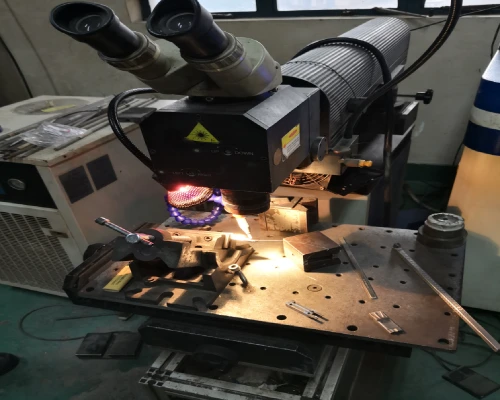
Edelstahlschweißen: Laserlöten und Laserschweißen

Das Schweißen von Edelstahl entscheidet darüber, ob ein Druckbehälter dicht hält oder bricht. In kritischen Branchen wie der Lebensmittelverarbeitung und dem Schiffbau sind Fehler katastrophal. Laserschweißen und Laserlöten eliminieren Wärmeverzug und kostspielige Nacharbeiten mit höchster Präzision. Da der globale Markt für Laserbearbeitung bis 2030 voraussichtlich 38.22 Milliarden US-Dollar erreichen wird – angetrieben durch die Anforderungen fortschrittlicher Fertigungsverfahren –, darf Qualität nicht dem Zufall überlassen werden. Wenn verzogene Bleche oder Porosität in den Schweißnähten Ihre Gewinnmargen schmälern, ist die Optimierung Ihres Laserprozesses die Lösung. Wichtige Punkte für erfolgreiches Edelstahlschweißen: Güte und Ausrüstung: Wählen Sie 304L/316L- oder Duplex-Legierungen in Kombination mit Faserlasern mit einer Wellenlänge von 1064 nm für maximale Absorption. Nahtvorbereitung: Entfetten, Oxide entfernen und mit einer Vorrichtung mit Spalttoleranzen von maximal 10 % der Materialstärke arbeiten. Parameteroptimierung: Optimieren Sie Leistung, Geschwindigkeiten von über 5 m/min und präzise Gasmischungen (z. B. 98 % Ar / 2 % N₂), um die Wärmeeinflusszone (WEZ) zu minimieren. Nachbehandlung nach dem Schweißen: Beizen, Passivieren und zerstörungsfreie Prüfung (ZfP) zur Sicherstellung von Korrosionsbeständigkeit und struktureller Integrität. 4 wichtige Schritte beim Laserschweißen von Edelstahl

Edelstahlschweißen: Laserlöten und Laserschweißen Weiterlesen »

Präzisionsmetallschweißdienstleistungen

WIG-Schweißen von Aluminium: Auswahl und Anwendung von Schutzgasen

Im Bereich des WIG-Schweißens von Aluminium haben wir beobachtet, dass Einkaufsabteilungen „99.9 % reines Argongas“ oft als Standardprodukt für das Wolfram-Inertgas-Schweißen (WIG) betrachten, ohne sich der möglichen Folgen für die Schweißnahtqualität, der reduzierten Produktionseffizienz und der letztendlichen Kostensteigerung bewusst zu sein. Der grundlegende Irrtum besteht darin, das WIG-Schweißgas für Aluminium lediglich als Schutzgas zu betrachten und dabei zu verkennen, dass es ein aktiver, dynamischer Bestandteil des Plasma-Lichtbogens ist. Beim WIG-Schweißen von Aluminium erfüllt das Gas drei entscheidende und miteinander verbundene Funktionen: Erstens dient es als Schutzgas, um die schnelle Bildung von Aluminiumoxid (Al₂O₃) zu verhindern. Zweitens bestimmen sein Ionisationspotenzial und seine Wärmeleitfähigkeit direkt die Lichtbogencharakteristik und die Wärmeeinbringungskurven. Und drittens ermöglicht es den „kathodischen Reinigungseffekt“, der die Oxidschicht während der Wechselstromzyklen abträgt. Eine ungeeignete Auswahl oder unsachgemäße Anwendung des WIG-Schweißgases für Aluminium kann zu Schweißnahtverfärbungen, anormalen Lichtbögen, innerer Porosität oder unzureichendem Einbrand führen. Dieser Artikel wird die Problematik genauer beleuchten.

WIG-Schweißen von Aluminium: Auswahl und Anwendung von Schutzgasen Weiterlesen »

maßgefertigte Wassertanks aus Aluminiumlegierungsblech

Wie funktioniert die Aluminiumschweißkonstruktion?

Aluminium und seine Legierungen sind aufgrund ihres geringen Gewichts, ihrer guten Korrosionsbeständigkeit, ihrer hervorragenden Wärmeableitung und weiterer Eigenschaften zu unverzichtbaren Schlüsselwerkstoffen in der Luft- und Raumfahrt, der Automobilindustrie, dem Bauwesen und anderen Bereichen geworden. Als Kernprozess der Aluminiumschweißfertigung, bei dem Aluminiumwerkstoffe verbunden und Bauteile geformt werden, bestimmen die technische Auswahl und Durchführung direkt die Leistung und Sicherheit des Endprodukts. Im Vergleich zu anderen Metallschweißverfahren erfordert die Aluminiumschweißfertigung andere Methoden und Vorgehensweisen. Um qualitativ hochwertige Schweißnähte zu erzielen, ist es wichtig, diese Unterschiede zu verstehen. Der folgende Artikel analysiert detailliert die Aluminiumschweißfertigung, einschließlich ihrer Kerndefinitionen, anwendbaren Schweißtechniken und fünf Schweißempfehlungen, um Ihnen eine klare und praxisorientierte Anleitung zu bieten. Was ist Aluminiumschweißfertigung? Die Aluminiumschweißfertigung ist ein umfassender Fertigungsprozess, eine Reihe von Techniken und Arbeitsgängen, bei denen Aluminium durch Wärme oder Schweißen dauerhaft mit anderen Bauteilen verbunden wird.

Wie funktioniert das Schweißen von Aluminiumkonstruktionen? Weiterlesen »

Schweißen von Duplex-Edelstahl

Analyse und Anwendungen des Schweißens von Duplex-Edelstahl

Das Schweißen von Edelstahl in Offshore-Anlagen, Entsalzungsanlagen und Chemieanlagen erfordert eine präzise metallurgische Kontrolle. Duplex-Edelstähle (wie 2205) und Superduplex-Edelstähle (wie 2507) benötigen ein exaktes 50/50-Verhältnis von Austenit und Ferrit, um die strukturelle Integrität unter Druck zu gewährleisten. Laut Grand View Research erreichte der globale Edelstahlmarkt 2023 ein Volumen von über 111 Milliarden US-Dollar. Haupttreiber war die Energieinfrastruktur, die Werkstoffe benötigt, welche die NACE MR0175-Normen für Umgebungen mit hohem Säuregehalt erfüllen. Präzisionsschweißen entscheidet darüber, ob diese hochwertigen Verbindungen Spannungsrisskorrosion standhalten oder ihr erliegen. Arten von Schweißverfahren für Duplex-Edelstahl: Duplex-Edelstähle erfordern eine strenge Wärmekontrolle. Das optimale Verhältnis von Festigkeit und Korrosionsbeständigkeit hängt von der Wärmeeinbringung (optimal 0.5–1.5 kJ/mm), speziellen Schweißzusätzen und der Wahl des reaktiven Schutzgases ab. Metall-Schutzgasschweißen (MSG) für Duplex-Edelstähle: Beim MSG-Schweißen von Duplex-Edelstahl steht das Wärmemanagement im Mittelpunkt: Schweißparameter: Stromstärke und Spannung halten die Wärmeeinbringung streng zwischen 0.5 und 1.5 kJ/mm, um die Ausscheidung der Sigma-Phase zu verhindern. Die Schweißgeschwindigkeit schützt vor …

Analyse und Anwendungen des Schweißens von Duplex-Edelstahl Weiterlesen »

Mig-Schweißen

Wie man MIG-Schweißen an Aluminium durchführt

In der Aluminiumverarbeitung ist das MIG-Schweißen ein Schlüsselprozess, um sowohl Festigkeit als auch ein ansprechendes Aussehen zu erzielen. Die größten Herausforderungen beim Aluminiumschweißen liegen in seinen besonderen physikalischen Eigenschaften: Der Schmelzpunkt der Oberflächenoxidschicht (ca. 2050 °C) ist deutlich höher als der des Grundwerkstoffs (ca. 660 °C). Hinzu kommen eine hohe Wärmeleitfähigkeit und ein hoher Wärmeausdehnungskoeffizient. Wird dies nicht sachgemäß gehandhabt, kann es zu Verunreinigungen im Schmelzbad, Porosität und Verzug kommen. Als etablierter Hersteller von MIG-Schweißprodukten für Aluminium betonen wir, dass erfolgreiche Schweißprozesse mit einer sorgfältigen Oberflächenvorbereitung des Grundwerkstoffs beginnen. Die Oxidschicht muss gründlich mit Edelstahldrahtbürsten oder chemischen Verfahren entfernt und Ölverunreinigungen mit speziellen Entfettern wie Aceton beseitigt werden. Dies ist der erste Schritt zur Vermeidung von Wasserstoffversprödung (Porosität) in der Schweißnaht. Dieser Artikel bietet eine detaillierte Analyse des MIG-Schweißprozesses von Aluminium und behandelt die sorgfältige Oberflächenvorbehandlung sowie präzise Schweißverfahren.

Wie man MIG-Schweißen an Aluminium durchführt Weiterlesen »

Kupferschweißdienstleistungen

C10100 Reinkupfer-Schweißverfahren: Methoden und Oberflächenbehandlung

Das Schweißen von reinem Kupfer (C10100) stellt grundlegende Herausforderungen dar: Seine außergewöhnliche Wärmeleitfähigkeit (ca. 400 W/m·K) führt zu einer schnellen Wärmeableitung aus der Schweißzone, was das Verschmelzen ohne präzise Energiekontrolle erschwert. Im Gegensatz zu Stahl oder Aluminium erfordert das Kupferschweißen eine strikte Wärmezufuhrkontrolle, um vollständigen Durchschweißen zu gewährleisten und gleichzeitig eine Überhitzung des Grundmaterials zu verhindern. Kupferschweißverfahren lassen sich im Wesentlichen in zwei Kategorien einteilen: Widerstandsschweißen für großvolumige Anschlussklemmen und Laserschweißen für präzise Mikrobauteile. Beide Verfahren erfordern spezielle Techniken, darunter die Kalibrierung des Elektrodendrucks und die Entfernung der Oberflächenoxidschicht. Dieser Artikel bietet eine detaillierte Analyse von Kupferschweißverfahren und untersucht, wie Kernparameter wie Stromstärke, Druck und Zeit die Schweißnahtqualität beeinflussen. Er beleuchtet außerdem die entscheidende Rolle von Vorbehandlungen der Oberfläche – wie Elektropolieren und Verzinnen – zur Verbesserung der Schweißbarkeit. Die Lösung von Problemen mit Schweißrissen beim Kupferschweißen und die schnelle Verbesserung der Verbindungsfestigkeit sind weitere wichtige Aspekte. Schweißrisse beeinträchtigen die Leitfähigkeit und verkürzen die Lebensdauer von Produkten, insbesondere bei Kupferbauteilen, die in Leistungsmodulen und Elektrofahrzeugsystemen eingesetzt werden. Wenn Kupferwerkstoffe, Bauteilpräzision und die Schweißnahtfestigkeit berücksichtigt werden müssen, ist die Vermeidung von Rissen entscheidend.

C10100 Reinkupfer-Schweißverfahren: Methoden und Oberflächenbehandlung Weiterlesen »

Schweiß- und Fertigungsverfahren für dünne Edelstahlbleche, Gehäuse aus Edelstahl

Schweiß- und Fertigungsverfahren für dünne Edelstahlbleche

Das Schweißen und die Bearbeitung von Edelstahl sind in der industriellen Fertigung und im Bauwesen weit verbreitet. Edelstahlbleche mit Dicken von 0.5 mm bis 3.0 mm sind aufgrund ihrer hervorragenden Korrosionsbeständigkeit und ihrer strukturellen Eigenschaften besonders beliebt. Ihre inhärenten Materialeigenschaften – geringe Wärmeleitfähigkeit, hoher Wärmeausdehnungskoeffizient und ausgeprägte Kaltverfestigung – stellen jedoch erhebliche Herausforderungen für nachfolgende Schweiß- und Bearbeitungsprozesse dar. Die Praxis zeigt, dass dünne Edelstahlblechkonstruktionen sehr empfindlich auf Wärmeeinbringung reagieren und daher beim Schweißen anfällig für Defekte wie Verzug, Durchbrennen und interkristalline Korrosion in der Wärmeeinflusszone sind. Darüber hinaus kann eine unzureichende Prozesskontrolle bei der Kaltverformung zu Mikrorissen und Oberflächenschäden führen, was sich direkt auf die Lebensdauer und das Erscheinungsbild der Bauteile auswirkt. Um diese Probleme zu beheben, ist die Etablierung eines systematischen Prozesskontrollrahmens unerlässlich. Dieser Artikel befasst sich mit den zentralen Herausforderungen beim Schweißen und der Bearbeitung dünner Edelstahlbleche und konzentriert sich auf integrierte Strategien – darunter optimierte Schweißverfahren, präzise Parameterauslegung, die Anwendung stabiler Vorrichtungen und die Nachbehandlung nach dem Schweißen –, um eine qualitativ hochwertige Fertigung zu erreichen. Diese Ansätze gewährleisten maßstabile,

Schweiß- und Fertigungsmethoden für dünne Edelstahlbleche Weiterlesen »

Biegebügel aus Aluminiumlegierungsblech

Wie wählt man eine Stromquelle zum WIG-Schweißen von Aluminium aus?

Beim WIG-Schweißen von Aluminium verwenden Schweißer hochreines Argongas, spezielle Wolframelektroden und halten sich strikt an die Reinigungsverfahren. Dennoch treten weiterhin Probleme wie Schweißnahtporosität, instabile Nahtbildung und Oxideinschlüsse auf. Die Ursache liegt in der Diskrepanz zwischen den Leistungscharakteristika der Stromquelle beim WIG-Schweißen von Aluminium und den physikalischen Eigenschaften von Aluminiumlegierungen. Die hohe Wärmeleitfähigkeit, die schnelle Oxidationsneigung und der niedrige Schmelzpunkt von Aluminiumlegierungen erfordern eine präzise Wärmeeinbringung und ein schnelles dynamisches Ansprechverhalten der Stromquelle. Herkömmliche Stromquellen liefern lediglich eine einfache Wechselstromausgabe für das WIG-Schweißen von Aluminium und können die Kathodenreinigung nicht mit der Wärmeeinbringung in Einklang bringen. Dies führt zu einer unvollständigen Entfernung der Oxidschicht oder zur Überhitzung der Wolframelektrode. Moderne Inverter-Stromquellen hingegen nutzen einstellbare, symmetrische Wellenformen (z. B. 70/30 EN/EP-Verhältnis), Hochfrequenz-Pulsmodulation und ein dynamisches Ansprechverhalten im Mikrosekundenbereich. Diese Merkmale stabilisieren die Lichtbogenform beim WIG-Schweißen von Aluminium, unterdrücken den Eintrag von Verunreinigungen und gewährleisten einen stabilen Schmelzbadfluss. Dieser Artikel analysiert, wie…

Wie wählt man die richtige Stromquelle zum WIG-Schweißen von Aluminium? Weiterlesen »

Schweißverfahren für die Bearbeitung von Edelstahlblechen

Schweißverfahrensleitfaden für die Bearbeitung von Edelstahlblechen

Das Schweißen von Edelstahlblechen ist nicht nur ein Fügeprozess, sondern ein entscheidender Vorgang, der die Konstruktionsvorgaben in funktionale, langlebige und ästhetisch ansprechende Produkte umsetzt. Obwohl Edelstahl gut schweißbar ist, stellen seine inhärenten metallurgischen und physikalischen Eigenschaften insbesondere bei dünnen Blechen (0.5 mm bis 6.0 mm) besondere Herausforderungen dar. Unsere Erfahrung zeigt, dass die Hauptschwierigkeiten beim Schweißen von Edelstahlblechen folgende sind: Sensibilisierungseffekte; Karbidausscheidungen in der Wärmeeinflusszone (WEZ), die zu einer verminderten Korrosionsbeständigkeit führen, welche die Lebensdauer der Bauteile beeinträchtigt; erhöhte thermische Spannungen und Verformungen, die hauptsächlich auf den hohen Wärmeausdehnungskoeffizienten und die geringe Wärmeleitfähigkeit des Materials zurückzuführen sind und die Dimensionsstabilität dünnwandiger Strukturen erheblich gefährden; sowie die Anfälligkeit für Erstarrungsfehler im Schweißgut und Heißrisse. Dieser Beitrag präsentiert einen systematischen Rahmen für das Schweißen von Edelstahlblechen, um diese Herausforderungen zu bewältigen. Basierend auf metallurgischen Prinzipien, praktischer Prozessoptimierung und strenger Qualitätskontrolle erfüllt er die hohen Zuverlässigkeitsanforderungen.

Anleitung zum Schweißverfahren für die Bearbeitung von Edelstahlblechen Weiterlesen »

Nach oben scrollen