
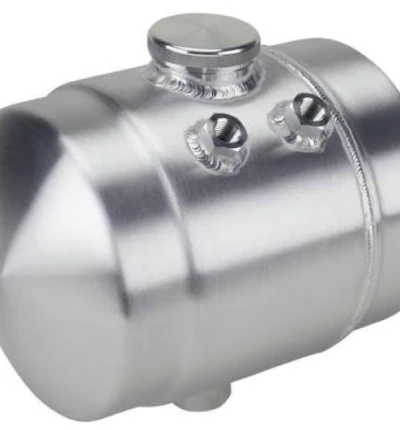









Bei der Herstellung von Kraftstofftanks aus Metall ist die innere Sauberkeit nicht mehr nur ein wünschenswertes Prozesskriterium, sondern ein Kernparameter, der die Systemzuverlässigkeit bestimmt.
Moderne Common-Rail-Systeme für Dieselmotoren arbeiten typischerweise mit Drücken von über 2,000 bar (200 MPa), wobei der Spalt zwischen den Präzisionsbauteilen in den Injektoren nur 1 bis 5 Mikrometer beträgt. Bei dieser geringen Spaltbreite führt bereits ein einzelnes Metallpartikel – sei es durch Schweißspritzer oder Schleifarbeiten am Kraftstofftank –, das mit dem Kraftstoff in die Common-Rail-Leitungen gelangt, zu irreversiblem, abrasivem Verschleiß der Präzisionsdichtflächen.
Globale Kraftstoffvorschriften und führende OEMs empfehlen, dass die Kraftstoffreinheit den Normen ISO 4406 18/16/13 entspricht. Werden jedoch Schweißschlacke und Fremdkörper (FOD), die bei der Herstellung kundenspezifischer Metallkraftstofftanks verblieben sind, vor dem Versand nicht gründlich entfernt, kann das bordeigene Filtersystem des Fahrzeugs die bereits im Tank vorhandenen Verunreinigungen nicht effektiv abfangen.
Das bedeutet, dass die Fertigungsqualität kundenspezifischer Metallkraftstofftanks die Grundreinheit des Kraftstoffsystems von Anfang an maßgeblich bestimmt. Daher hat Supro MFG bei der Herstellung von Metallkraftstofftanks eine Null-Toleranz-Politik gegenüber Schweißspritzern und Fremdkörpern (FOD) festgelegt – von der Optimierung der Schweißparameter und der endoskopischen Inspektion von schwer zugänglichen Stellen bis hin zur Ultraschallreinigung und Hochdrucklufttrocknung. Jeder Schritt der gesamten Prozesskette ist auf die Verpflichtung zu absoluter Innenreinheit ausgerichtet.
Dieser Artikel erläutert systematisch die Lösungsansätze zur Kontrolle von Schweißspritzern und Fremdkörpern bei der Herstellung von Metallkraftstofftanks aus vier Perspektiven: Fehlermechanismen, Prozessvermeidung und -kontrolle, Inspektionsmethoden und Qualitätskontrollsysteme.
Schweißschlacke und Fremdkörper: Die versteckte Gefahr für Metalltreibstofftanks
Bei der Herstellung von Metallkraftstofftanks stellen Schweißschlacke und Fremdkörper (FOD) eine „versteckte Gefahr“ dar, da zwischen ihren physikalischen Abmessungen und den präzisen Toleranzen der Kraftstoffsysteme ein kritischer Konflikt besteht.
Der Spalt zwischen den internen Bauteilen moderner Common-Rail-Hochdruckeinspritzdüsen liegt typischerweise zwischen 1 und 5 Mikrometern, während der Durchmesser der durch Schweißspritzer entstehenden Metallpartikel diesen Wert in der Regel deutlich übersteigt. Gelangen diese Rückstände mit dem Kraftstoff in den Kraftstoffkreislauf, wirken sie wie harte Schleifpartikel und verursachen irreversiblen abrasiven Verschleiß an den präzise aufeinander abgestimmten Oberflächen.
Werden Verunreinigungen, die während der Herstellung von Metallkraftstofftanks eingebracht werden, nicht an der Quelle abgefangen, können nachfolgende Bordfiltersysteme die bereits im Tank vorhandenen Partikel nicht effektiv entfernen. Daher ist das Verständnis der Quellen von Schweißspritzern und Fremdkörpern sowie ihrer Ausbreitungswege der erste Schritt zur Etablierung eines wirksamen Präventions- und Kontrollsystems.
Entstehung und Rückstände von Schweißspritzern
Schweißspritzer entstehen beim Metall-Schutzgasschweißen (MSG) durch das Verspritzen von geschmolzenem Metall. Fällt der Schweißstrom während des Tropfenübergangs in einen bestimmten Bereich, wird der Flüssigkeitstropfen aufgrund der kombinierten Wirkung elektromagnetischer Kräfte und der Oberflächenspannung instabil. Dadurch wird ein Teil des geschmolzenen Metalls ausgestoßen, bevor er vollständig in das Schmelzbad übergegangen ist.
Beim Schweißen von Metallkraftstofftanks entstehen zahlreiche Hochtemperatur-Metallspritzer mit einer Größe von mehreren hundert Mikrometern bis zu mehreren Millimetern. Diese Spritzer liegen in den Tanks in zwei Formen vor: als lose Partikel am Tankboden oder als Einschlüsse an der Schweißnaht. Unabhängig von ihrer Form stellen sie, sobald sie im Betrieb durch den Kraftstoff in die Kraftstoffleitungen gelangen, eine direkte Gefahr für das Kraftstoffsystem dar.
Quellen von Fremdkörperrückständen (FOD)
Neben Schweißspritzern erstrecken sich die Quellen von Fremdkörpern (FOD) in kundenspezifischen Metallkraftstofftanks über den gesamten Blechherstellungsprozess.
Im Bereich der Luft- und Raumfahrtindustrie wird FOD als Fremdkörper, Partikel, Ablagerungen oder Medien in der Produktionsumgebung definiert, die das Produkt verunreinigen oder beschädigen können; zu den Kategorien gehören Rohmaterialreste, Bearbeitungsrückstände, Werkzeug- und Vorrichtungszubehör, Verbrauchsmaterialien und Abfall.
Insbesondere bei der Herstellung von Metallkraftstofftanks zählen zu den Hauptquellen: Metallgrate und -späne, die beim Laserschneiden oder Stanzen entstehen; abrasiver und metallgemischter Staub, der beim Schweißraupenschleifen und der Oberflächenbehandlung entsteht; chemische Rückstände von Hilfsstoffen wie Anti-Spritz-Mitteln und Schneidflüssigkeiten; sowie in der Werkstattumgebung befindliche Partikel.
Diese Quellen erstrecken sich über alle Prozessstufen, von der Wareneingangskontrolle der Bleche bis zur Endmontage. Es ist bemerkenswert, dass die Partikel eine bimodale Verteilung aufweisen: Große Partikel mit Durchmessern über 20 Mikrometer stammen typischerweise aus Schweißschlacke oder Metallspritzern , während extrem kleine Partikel von etwa 1 Mikrometer aus der Kondensation von Metalldämpfen entstehen. Dies bedeutet, dass die FOD-Kontrolle sowohl die makroskopische als auch die mikroskopische Ebene gleichzeitig berücksichtigen muss.
Ausfallmechanismus: Der Weg vom Rückstand zum Ausfall
Der Betriebsdruck von Common-Rail-Hochdruck-Einspritzsystemen liegt üblicherweise über 2,000 bar (29,000 psi). Unter diesen extremen Druckbedingungen strömt der Kraftstoff mit extrem hoher Geschwindigkeit durch die Präzisionsbauteile im Inneren des Injektors. Gelangen Schweißschlacke oder Metallspäne aus dem Kraftstofftank in den Kraftstoffkreislauf, verursachen diese harten Partikel abrasiven Verschleiß an den Dichtflächen von Ventilsitz und Nadelventil.
Dieser Verschleißprozess äußert sich wie folgt: Die Dichtfläche des Ventilsitzes weist durch den Aufprall von Partikeln Kratzer und Materialabplatzungen auf, was zu einem Dichtungsversagen führt; das Spiel in der Führungsfläche des Nadelventils vergrößert sich aufgrund des Verschleißes, was Kraftstoffleckagen und eine unkontrollierte Kraftstoffeinspritzung verursacht; und die Geometrie der Düsenöffnungskante verändert sich aufgrund der Partikelerosion, wodurch der Sprühkegelwinkel und die Zerstäubungsqualität beeinträchtigt werden.
Noch wichtiger ist jedoch, dass selbst wenn am Kraftstoffpumpeneinlass ein Filtersieb installiert ist, dessen Konstruktion typischerweise Partikel mit einer Größe von weniger als 100 Mikrometern durchlässt – und die Partikelgrößenverteilung von Schweißschlacke liegt genau in diesem Bereich.
Während des Betriebs lösen Fahrzeugvibrationen kontinuierlich Schlacke aus den Schweißnähten, wodurch der zuvor saubere Metallkraftstofftank während der Nutzung ständig neue Verunreinigungen produziert. Dies bedeutet, dass mangelnde FOD-Kontrolle während der Herstellungsphase von Metallkraftstofftanks Monate oder sogar Jahre nach der Auslieferung zu Ausfällen im Feld führen wird.
Nur 4 Schritte
Online-kundenspezifische Metallfertigungsteile
Wenden Sie sich an unser Expertenteam und erleben Sie die Effizienz und die wirtschaftlichen Vorteile digitaler Dienstleistungen im Metallbau.
Designdateien hochladen
STL , STEP (.stp), IGES (.igs), (.ZIP) oder PDF.
Seien Sie auch ein Muster oder eine Idee
Angebots- und Designanalyse
Sofortige Fabrikangebote und DfM-Berichte, die günstigste Lösung.
Die Fertigung beginnt
Digitale Prozesse können Bestellaufgaben innerhalb von 24 Stunden anstoßen.
Pünktliche Lieferung
Einhalten von Lieferversprechen, die von über 3000 Käufern des globalen Unternehmens genehmigt wurden.
Vermeidung von Fremdkörpern: Strategien zur Kontrolle von Fremdkörpern beim Schweißen von Metalltanks
Bei der Herstellung von Metallkraftstofftanks sollte die Vermeidung und Kontrolle von Schweißschlacke und Fremdkörpern dem technischen Grundsatz folgen, dass „das Abfangen an der Quelle Vorrang vor der Reinigung am Ende der Produktionslinie hat“.
Die Menge der beim Schweißen entstehenden Spritzer wird primär durch die Wärmeeinbringung und den Tropfenübergang bestimmt. Bei deutlichen Abweichungen der Wärmeeinbringung kann die Spritzerrate von üblicherweise 1–3 % auf über 10 % ansteigen. Daher ist die Minimierung der Spritzerbildung beim Schweißen von Metalltanks deutlich wirtschaftlicher und zuverlässiger als die spätere Entfernung anhaftender Schweißschlacke durch Reinigungsmethoden.
Im Folgenden werden wir die Lösungen zur Kontrolle von FOD-Quellen beim Schweißprozess aus drei Perspektiven erläutern: Zusammensetzung des Schutzgases, Auswahl von Anti-Spritz-Mitteln und Management des geschlossenen Schweißprozesses.
Optimierung der Schutzgaszusammensetzung und der Schweißparameter
Die Zusammensetzung des Schutzgases bestimmt direkt den Tropfenübergang und die Spritzrate. Reines Argon (100 % Ar) ermöglicht einen gleichmäßigen Tropfenübergang mit deutlich geringerer Spritzbildung als CO₂-haltige Gasmischungen.
Beim GMAW-Verfahren für Brennstofftanks aus Kohlenstoffstahl ist ein Ar-CO₂-Gemisch eine gängige Wahl – die Zugabe von CO₂ verbessert den Einbrand und die Schweißnahtbildung, aber ein zu hoher CO₂-Anteil kann die Spritzerbildung verstärken.
Die präzise Abstimmung der Schweißparameter ist ebenso entscheidend: Zu hohe Spannung führt zu kugelförmigem Tropfenübergang und damit zu einer stark erhöhten Spritzerbildung; eine Fehlanpassung zwischen Drahtvorschubgeschwindigkeit und Spannung beeinträchtigt die Lichtbogenstabilität. Gepulstes GMAW (GMAW-P) kann die Spritzerbildung durch präzise Steuerung von Spitzenstrom und Impulsdauer weiter reduzieren. Beim Schweißen dünner Bleche von Kraftstofftanks kann die im Kurzschluss-Transfermodus eingesetzte Wellenformsteuerung die Spritzerbildung minimieren.
Anwendungsrichtlinien für Anti-Spritzmittel
Anti-Spritzmittel bilden eine Schutzschicht um die Schweißnaht, wodurch die Haftung der Schweißschlacke am Grundwerkstoff verringert und die Spritzer nach dem Schweißen leichter entfernt werden können. Ein ideales Anti-Spritzmittel sollte folgende technische Anforderungen erfüllen: wasserbasierte Formulierung, ungiftig, leicht entfernbar, keine Kontamination der Schweißnaht und keine Beeinträchtigung nachfolgender Lackier- oder Elektrophoreseprozesse. Beim Auftragen muss eine dünne, gleichmäßige Schicht auf der zu schweißenden Oberfläche entstehen . Sprühen Sie aus ca. 30 cm Entfernung und lassen Sie die Schicht nach dem Auftragen etwa 10 Sekunden antrocknen.
Bei der Herstellung von Metallkraftstofftanks ist Folgendes besonders zu beachten: Verbleibt das Anti-Spritzmittel im Tank, bildet es eine Quelle chemischer Fremdkörperrückstände (FOD). Daher muss eine wasserlösliche Formulierung gewählt und das Anti-Spritzmittel im Rahmen der Nachreinigung nach dem Schweißen vollständig entfernt werden. Ebenso wichtig ist die Kontrolle von Schweißspritzern an der Düse: Durch das Auftragen von Anti-Spritzmittel auf die Innenwände der Schweißbrennerdüse wird ein Verstopfen verhindert, das den Schutzgasstrom beeinträchtigen kann.
Geschlossene Kammerführung beim Schweißen von Metalltreibstofftanks
Die Kernlogik des geschlossenen Kammer-Managements besteht darin, das Eindringen von Spritzern in das Innere des maßgefertigten Metallkraftstofftanks physikalisch zu verhindern, indem durch einen Überdruck mit einem Inertgas ein Schutz gewährleistet wird.
Konkret wird vor dem Schweißen kontinuierlich Stickstoff oder Argon in geringer Durchflussmenge in den Tank eingeleitet, um einen leichten Überdruck im Inneren aufrechtzuerhalten, bis am Auslass keine brennbaren Dämpfe mehr nachweisbar sind. Dieses Verfahren hat sich als Standard-Sicherheitsvorkehrung beim Reparaturschweißen von Metalltanks etabliert – der Behälter muss vor Beginn der Schweißarbeiten gründlich gereinigt und vollständig mit Schutzgas geflutet werden.
Bei der Serienfertigung neuer Metallkraftstofftanks wird dieses Prinzip auch auf die Konstruktion der Schweißvorrichtungen übertragen: Inertgasleitungen werden an die Tankanschlüsse angeschlossen, und während des Schweißvorgangs wird kontinuierlich Gas zugeführt, um einen im Tank leicht höheren Druck als den äußeren Atmosphärendruck aufrechtzuerhalten. Dadurch wird verhindert, dass Schweißspritzer direkt in den Tank gelangen. Da Inertgase (wie CO₂ und Argon) schwerer als Luft sind, bilden sie eine stabile Schutzschicht am Tankboden.
Obwohl dieses Verfahren die Gasverbrauchskosten erhöht, ist es eine wichtige präventive Investition für kundenspezifische Metallkraftstofftanks mit hohen Zuverlässigkeitsanforderungen, da es eine Nulltoleranz für Fremdkörper im Inneren gewährleistet.
Sie suchen zuverlässig & kostengünstig
China-Blechhersteller
Mehr als 150,000 OEM-Metallverarbeitungsprodukte an mehr als 5,000 Käufer weltweit geliefert.
Und profitieren Sie davon!
Prozessbegleitende Inspektion von Metallkraftstofftanks: Visuelle Überprüfung interner toter Winkel
Nach dem Schweißen von kundenspezifischen Metallkraftstofftanks entstehen in den geschlossenen Hohlräumen typische Bereiche, die mit bloßem Auge nicht sichtbar sind. Um diese technische Herausforderung zu bewältigen, ist die industrielle Endoskopinspektion die wichtigste Methode zur visuellen Überprüfung auf Fremdkörperrückstände (FOD). Die Prüfer führen eine Miniaturkamera durch vorhandene Öffnungen in den Tank ein und scannen die Innenwände der Schweißnähte sowie die unteren Ecken abschnittsweise, um Schweißschlacke, Schleifstaubablagerungen oder Fremdkörperrückstände zu identifizieren, die mit bloßem Auge nicht erkennbar sind.
Für die Endoskopprüfung sollten klare Akzeptanzkriterien festgelegt werden, einschließlich, aber nicht beschränkt auf:
An den Innenwänden des metallischen Kraftstofftanks dürfen keine mit bloßem Auge sichtbaren freien Partikel vorhanden sein;
In den Schweißzonen dürfen keine anhaftenden Schweißspritzer vorhanden sein;
Am Tankboden dürfen sich keine Staub- oder Schmutzansammlungen befinden;
Alle Innenflächen müssen eine einheitliche metallische Oberfläche aufweisen.
Für Bereiche, die nicht direkt endoskopisch beobachtet werden können, sollten indirekte Kontrollmaßnahmen in Verbindung mit Maßnahmen zur Prozesssicherung (wie z. B. die Validierung von Parametern bei Reinigungsprozessen ) umgesetzt werden.
Bei ferromagnetischen Metallen, wie beispielsweise Kohlenstoffstahl-Kraftstofftanks, können nach dem Schweißen Permanentmagnete in den Tankinnenraum eingeführt werden, um lose magnetische Schweißschlacke durch Vibrationen anzuziehen und aufzufangen. Dieses Verfahren dient als Vorbehandlungsschritt vor der endoskopischen Inspektion und erleichtert die anschließende Reinigung.
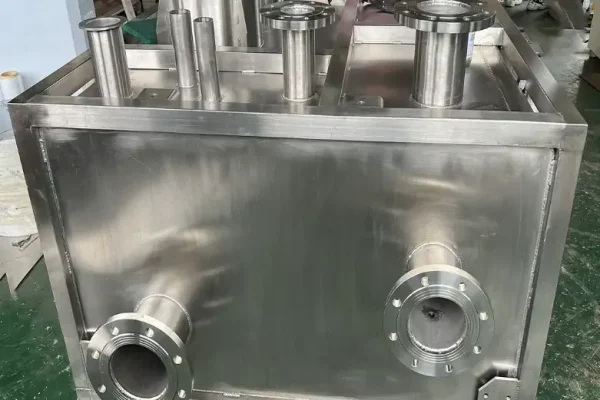
Endreinigung von Kraftstofftanks aus Metall: Ultraschallreinigung und Hochdruckluftreinigung
Bei der Herstellung von Metalltanks lassen sich mikroskopische Verunreinigungen, die nach dem Schweißen und der Bearbeitung zurückbleiben, mit herkömmlichen Spülmethoden nicht vollständig entfernen. Die Ultraschallreinigung nutzt den Kavitationseffekt, der durch hochfrequente Schallwellen in einem flüssigen Medium erzeugt wird, um Schweißschlackepartikel und Schleifstaub, die an Innenwänden und Sacklöchern haften, effektiv zu lösen.
Unmittelbar nach der Reinigung muss eine Hochdrucktrocknung mit präzisionsgefilterter, sauberer Druckluft erfolgen, um zu verhindern, dass aus Resten der Reinigungslösung chemische FOD entstehen und um das Risiko nachfolgender Korrosion durch eingeschlossene Feuchtigkeit zu vermeiden.
Das übergeordnete Ziel dieses kombinierten Verfahrens ist es, die innere Sauberkeit des metallischen Kraftstofftanks so zu erhöhen, dass die Akzeptanzstandards gemäß technischen Reinheitsvorgaben wie ISO 16232 oder VDA 19 erfüllt werden.
Prinzipien und Vorteile der Ultraschallreinigung
Der grundlegende physikalische Mechanismus der Ultraschallreinigung ist der Kavitationseffekt. Werden Schallwellen eines Ultraschallwandlers – typischerweise mit Frequenzen zwischen 20 kHz und 40 kHz – in die Reinigungslösung eingeleitet, bilden sich in der Flüssigkeit zahlreiche mikrometergroße Bläschen. Diese Bläschen wachsen rasch und kollabieren explosionsartig während der wechselnden Schalldruckzyklen, wodurch lokal hohe Temperaturen und Hochdruck-Stoßwellen entstehen. Diese Energie reicht aus, um Verunreinigungen wie Schweißschlackepartikel, Schleifstaub und Ölreste zu lösen.
Für die komplexen Hohlraumstrukturen im Inneren und die schwer zugänglichen Stellen in den Schweißnähten von kundenspezifischen Metallkraftstofftanks eignen sich die im Niederfrequenzbereich (20–40 kHz) erzeugten großen Kavitationsblasen für intensive Reinigungsaufgaben; der mittlere Frequenzbereich (40–80 kHz) bietet ein ausgewogenes Verhältnis zwischen Reinigungsintensität und Oberflächenschutz.
Etwa 90 % der industriellen Ultraschallreinigungsanwendungen nutzen eine Frequenz von 40 kHz. Die physikalische Reinigungsmethode mit Ultraschallwellen kommt ohne mechanischen Kontakt aus, wodurch das Risiko von Sekundärkratzern vermieden wird. Zudem dringt sie in mikroskopisch kleine, schwer zugängliche Bereiche ein, die mit herkömmlichen Spülverfahren nicht erreicht werden können. Daher ist sie das Kernverfahren zur FOD-Reinigung in kundenspezifischen Metalltanks für Kraftstoffe.
Hochdrucklufttrocknung: Beseitigung von Sekundärverschmutzungen
Nach der Ultraschallreinigung stellt die an den Innenwänden des Metalltanks verbliebene Reinigungslösung ein potenzielles Risiko für Fremdkörper dar. Beim Hochdrucklufttrocknungsverfahren wird präzise gefilterte, saubere Druckluft verwendet, um das Tankinnere gründlich zu spülen.
Die Druckluft muss in einem Kältetrockner aufbereitet und durch einen 5 μm-Verunreinigungenfilter sowie einen 0.3 μm-Ölnebelfilter geleitet werden, um sicherzustellen, dass die Reinheit des Spülmediums die Reinheitsanforderungen der zu reinigenden Teile erfüllt oder übertrifft.
Der Hochgeschwindigkeitsluftstrom entfernt nicht nur restliche Flüssigkeit gründlich, sondern transportiert auch alle während des Reinigungsprozesses gelösten Partikel aus dem Tank ab. Bei der geschlossenen Hohlraumstruktur von Metallkraftstofftanks sollte die Luftströmung von der Tankrückseite zur Tankvorderseite verlaufen, um zu vermeiden, dass Verunreinigungen tiefer in schwer zugängliche Bereiche gelangen.
Reinheitsvalidierung für metallische Kraftstofftanks: Von der qualitativen zur quantitativen Bewertung
Bei kundenspezifischen Kraftstofftankprojekten aus Metall mit hohen Anforderungen sollte die Reinheitsprüfung von einer qualitativen Sichtprüfung auf quantitative Tests umgestellt werden. Die beiden gängigsten Normen für die Reinheitskontrolle in der Automobilindustrie sind derzeit ISO 16232 und VDA 19.
ISO 16232 definiert ein Standardverfahren zur Extraktion von Verunreinigungen aus Bauteilen: Nach dem Spülen der Innenwände des metallischen Kraftstofftanks mit einer Flüssigkeit wird die Spüllösung durch einen Membranfilter filtriert, und die auf der Filtermembran zurückgehaltenen Partikel werden dann auf ihre Größenverteilung analysiert und gezählt.
VDA 19 kombiniert hingegen Partikelgrößen- und Zählmethoden mit gewichtsbasierten Methoden. Speziell für die Reinheitsprüfung von Kraftstofftanks aus Metall enthalten die Spezifikationen typischerweise Obergrenzen für die Anzahl der Partikel pro Flächeneinheit oder pro Produkt, Schwellenwerte für die Partikelgrößenverteilung (z. B. die zulässige Anzahl von Partikeln in drei Größenbereichen: ≥ 50 μm, ≥ 100 μm und ≥ 200 μm) sowie Obergrenzen für das Gesamtgewicht der Rückstände.
Als professioneller Hersteller von Metallkraftstofftanks erfasst und archiviert Supro umfassend alle Inspektionsdaten, um eine nachvollziehbare Qualitätsdokumentation zu erstellen.
Auf der Suche nach einem zuverlässigen kundenspezifischen Blechbearbeitungsunternehmen?
Sprechen Sie mit dem Expertenteam von Supro MFG
Kontaktieren Sie uns für wettbewerbsfähige Preise ab Werk,
und eine vollständige Palette von technischen Support-Services.
Qualitätskontrollsystem für Kraftstofftanks aus Metall: Standardisierte Umsetzung der Nulltoleranz gegenüber Fremdkörpern
Die Umsetzung der Nulltoleranz gegenüber Fremdkörpern (FOD) kann sich nicht auf Inspektionen oder Reinigungsverfahren in einer einzelnen Phase beschränken; vielmehr erfordert sie die Einrichtung eines systematischen Kontrollsystems, das den gesamten Prozess von der Rohmaterialannahme bis zum Versand des fertigen Produkts abdeckt. Die Herstellung von Metalltanks für Kraftstoffe umfasst mehrere Prozesse, darunter Stanzen, Biegen, Schweißen, Schleifen und Reinigen, und jeder dieser Prozesse birgt potenzielle Risikopunkte für die Einbringung oder den Rückstand von FOD.
Die Kernaufgabe des Qualitätskontrollsystems besteht daher darin, die Anforderungen an die FOD-Kontrolle in die Betriebsabläufe und Inspektionsstandards jedes Prozesses zu integrieren und durch Prozessgestaltung sicherzustellen, dass das Null-Toleranz-Prinzip von einem Konzept in ausführbare und überprüfbare tägliche Betriebsstandards umgesetzt wird.
Erstellung einer vollständigen FOD-Kontrollkarte
Das Wesentliche einer FOD-Kontrollkarte besteht darin, die Nulltoleranzvorgabe in konkrete Kontrollpunkte für jeden Prozessschritt zu übersetzen . Die Norm AS9146 in der Luft- und Raumfahrtindustrie verpflichtet Unternehmen ausdrücklich zur Durchführung von FOD-Risikobewertungen auf Basis von Produkteigenschaften und Betriebsprozessen, um Zoneneinteilungen und Kontrollstufen festzulegen.
Im Herstellungsprozess von Metalltanks muss der Kontrollplan alle Prozessschritte abdecken, von der Blechannahme über Laserschneiden, Biegen und Umformen, Schweißen und Montage bis hin zu Reinigung und Verpackung. Jeder Schritt sollte das Risiko der Fremdkörpereinschleppung, die Kontrollmaßnahmen, das verantwortliche Personal und die Inspektionshäufigkeit festlegen.
Bei Supro zeigen unsere Schweißstationen die Überwachungsparameter für den Schutzgasfluss und die Anwendungsspezifikationen für Anti-Spritzer-Mittel klar an ; an den Reinigungsstationen sind die Ultraschallfrequenz und das Reinigungszeitfenster vorgegeben. Diese Übersichten sind an jedem Arbeitsplatz gut sichtbar angebracht und werden dynamisch aktualisiert, sobald sich die Prozesse ändern – so wird die FOD-Kontrolle von vagen Managementvorgaben zu klaren, praxisnahen Arbeitsanweisungen für jeden Bediener.
Personalschulung und Betriebsabläufe
Das Bewusstsein und die Fähigkeiten der Bediener bilden die erste Verteidigungslinie gegen Fremdkörper. Schweißfachkräfte müssen eine spezielle Schulung zur Schlackenkontrolle absolvieren und die Standardarbeitsanweisungen für die Parametereinstellung und die Anwendung von Anti-Spritz-Mitteln beherrschen. Reinigungs- und Inspektionspersonal muss über Fachkompetenz in der Endoskopinterpretation und der Beurteilung des Reinheitsgrades verfügen. Alle Bediener müssen die technische Begründung für die „Null-Toleranz-Politik gegenüber Fremdkörpern“ verstehen – nicht als dogmatischen Slogan, sondern als konkrete Verpflichtung zur Sicherheit der Endnutzer und zur Zuverlässigkeit der Anlagen.
Rückverfolgbarkeit und Dokumentation
Im Rahmen des Qualitätsmanagementsystems ISO 9001:2015 sollte ein umfassendes Dokumentationssystem für die FOD-Kontrolle von kundenspezifischen Metallkraftstofftanks eingerichtet werden. Dies umfasst:
Eingangsprüfprotokolle für jede Blechcharge;
Schweißprozessparameter (Stromstärke, Spannung, Gasdurchflussrate, Schweißgeschwindigkeit) für jeden Metallbrennstofftank;
Chargennummern und Anwendungsnachweise für Anti-Spritzmittel;
Endoskopische Inspektionsbilder und Auswertungsergebnisse;
Parameter des Ultraschallreinigungsprozesses (Frequenz, Temperatur, Dauer, Chargennummer der Reinigungslösung);
Die abschließenden Reinheitsprüfungsberichte wurden gemäß den Normen ISO 16232 oder VDA 19 durchgeführt.
Sämtliche Dokumentationen müssen pro Einheit oder pro Charge archiviert werden, um sicherzustellen, dass im Falle eines Qualitätsproblems mit einem ab Werk ausgelieferten Metallkraftstofftank dieses auf jeden einzelnen Prozessparameter und jedes Prüfprotokoll während des gesamten Herstellungsprozesses zurückgeführt werden kann.
Fazit
Die Kontrolle der inneren Sauberkeit von Metalltanks für Kraftstoffe ist von höchster Wichtigkeit. Eine Null-Toleranz-Politik gegenüber Schweißschlacke und Fremdkörpern darf sich nicht auf ein „bestanden“ Prüfzeugnis beschränken; vielmehr muss sie in jeden einzelnen Prozessschritt, von der Konstruktion bis zur Fertigung, integriert werden.
Von der Optimierung der Schweißparameter und der Implementierung eines geschlossenen Regelkreises an der Quelle über die endoskopische Inspektion während des Prozesses, die Ultraschallreinigung und die Hochdrucklufttrocknung bis hin zu einem umfassenden Qualitätskontrollsystem und einer nachvollziehbaren Dokumentation, die den gesamten Prozess abdeckt – jedes Glied dieser vollständigen Prozesskette stellt die konkrete Umsetzung unseres technischen Engagements für „Null-Toleranz“ dar.
Da Kraftstoffsysteme immer komplexer werden, ist die absolute Reinheit jedes einzelnen kundenspezifischen Metallkraftstofftanks, der unser Werk verlässt, sowie die Einhaltung von Reinheitsstandards wie ISO 16232 oder VDA 19 unser oberstes Qualitätsversprechen an jeden Kunden. Supro MFG steuert jeden Prozessschritt mit ingenieurtechnischer Logik und nutzt verifizierbare Daten, um die Null-Toleranz-Grundlage für unsere Qualitätskontrolle zu gewährleisten.
Falls Sie technische Spezifikationen benötigen oder Fragen zu OEM-Partnerschaften haben, wenden Sie sich bitte an unser Ingenieurteam.







