
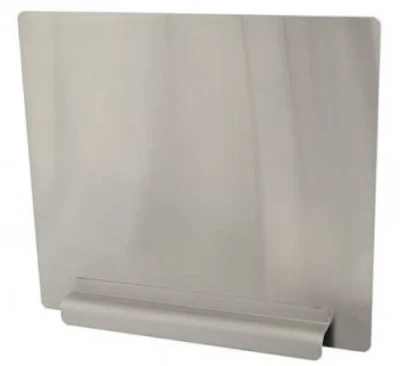









Bei der Endmontage eines Spritzschutzes kann selbst die geringste Abweichung zwischen den Befestigungslöchern und den Gewindeeinsätzen im Geräterahmen zu Produktionsausfällen führen, was Nacharbeiten, erhöhte Versandkosten und Lieferverzögerungen zur Folge hat – was wiederum die Kundenbeziehungen belastet.
Aus Sicht der Fertigungstechnik für Spritzschutzvorrichtungen wird diese Fehlausrichtung selten durch einen einzelnen Bearbeitungsfehler verursacht. Vielmehr ist sie das Ergebnis der Akkumulation systembedingter Variablen, die einem mehrstufigen Biegeprozess inhärent sind: Toleranzabweichungen pflanzen sich durch die aufeinanderfolgenden Umformvorgänge fort, und das Rückfederungsverhalten weicht von den theoretischen Vorhersagen ab, wenn Prozessmodelle die Materialeigenschaften (Streckgrenze, Faserorientierung und Dickenschwankungen) nicht ausreichend berücksichtigen.
Um diese Grundursachen zu beheben, reichen Anpassungen in der Fertigung allein bei Weitem nicht aus. Sie erfordern eine präzise K-Faktor-Kalibrierung durch 3D-CAD-basierte Entwicklung von Abwicklungen, kombiniert mit fertigungsgerechten Konstruktionsstrategien – wie beispielsweise der strategischen Platzierung von Schlitzen, um Montagetoleranzen auszugleichen, anstatt sie zu kompensieren. Werden diese Konstruktionsmethoden systematisch angewendet, verwandeln sich Ausrichtungsprobleme mit den Befestigungslöchern von kundenspezifischen Spritzschutzvorrichtungen von einer wiederkehrenden Fehlerquelle vor Ort in ein kontrollierbares und vorhersehbares Ergebnis.
Die Hauptursachen für Ausrichtungsabweichungen bei den Befestigungslöchern von Spritzschutzvorrichtungen verstehen
Die Hauptursachen für Ausrichtungsabweichungen der Befestigungslöcher von maßgefertigten Spritzschutzblechen liegen in der Akkumulation von Toleranzen während des kontinuierlichen Biegeprozesses und in Fehlern bei der Rückfederungsberechnung – beides resultiert aus Materialunregelmäßigkeiten. Die Kombination dieser Faktoren führt zu einer Verschiebung der Lochpositionen relativ zum Rahmen.
Anhäufung von Toleranzen in mehrstufigen Biegeprozessen
Spritzschutzvorrichtungen erfordern typischerweise mehrere Biegungen, um ihre endgültige Schutzstruktur zu erhalten. Jede Biegung führt zu unabhängigen Positionierungsfehlern und Winkelabweichungen. Werden mehrere Biegungen an einem Bauteil kombiniert, summieren sich diese minimalen Abweichungen – ein Phänomen, das als Toleranzakkumulation bekannt ist – und verstärken so einen ansonsten akzeptablen Fehler in einem einzelnen Arbeitsgang zu einem erheblichen Problem in der Montage.
Nehmen wir als Beispiel eine Winkelabweichung von ±0.5° bei einer einzelnen Biegung: Nach vier bis fünf Biegungen kann sich die Position der Befestigungslöcher am Ende des Teils um mehrere Millimeter verschieben.
Noch schlimmer ist, dass Chargenschwankungen bei der Materialstärke (z. B. liegt die Toleranz für 16-Gauge-Stahl zwischen 0.053 und 0.067 Zoll) und Abweichungen in der Streckgrenze die Unsicherheit bei jedem Biegevorgang zusätzlich erhöhen. Bei Bauteilen wie kundenspezifischen Spritzschutzvorrichtungen, die eine präzise Ausrichtung mit Gewindebohrungen in Gerätegehäusen erfordern, werden die Folgen dieser kumulativen Abweichung erst in der Montagephase sichtbar – zu diesem Zeitpunkt übersteigen die Kosten für Nacharbeiten die Investition in die Prozesskontrolle im Vorfeld bei Weitem.
Berechnungsfehler bei der Rückfederung
Die Rückfederung ist ein physikalisches Phänomen, bei dem sich Blech nach dem Biegen teilweise von seiner Verformung erholt und in seine ursprüngliche Form zurückkehrt. Das Rückfederungsverhalten verschiedener Werkstoffe – hochfester Stahl, Edelstahl und Aluminium – variiert erheblich und wird von mehreren Faktoren beeinflusst, darunter Dicke, Kornorientierung und Verfestigungsgrad.
Wird der Rückfederungskoeffizient ungenau berechnet, weicht der tatsächliche Biegewinkel vom Sollwinkel ab ; diese Abweichung verstärkt sich in den nachfolgenden Arbeitsschritten schrittweise, was letztendlich dazu führt, dass die Montagebohrungen des Spritzschutzes von ihren vorgesehenen Koordinaten abweichen.
Beim Freibiegen ist die Kontrolle der Rückfederung aufgrund des begrenzten Kontakts zwischen Werkzeug und Material besonders anspruchsvoll. Empirische Schätzungen reichen hierfür nicht aus; stattdessen müssen die Rückfederungsparameter für spezifische Materialchargen durch Probebiegeversuche kalibriert und die Kompensationswerte in die Berechnungen der Entwicklungszeichnungen einbezogen werden.
Die systemischen Auswirkungen der Rückfederung zu ignorieren bedeutet, die Montagegenauigkeit von kundenspezifischen Spritzschutzvorrichtungen dem Zufall zu überlassen – was in der Präzisionsblechfertigung inakzeptabel ist.
Sie suchen zuverlässig & kostengünstig
China-Blechhersteller
Mehr als 150,000 OEM-Metallverarbeitungsprodukte an mehr als 5,000 Käufer weltweit geliefert.
Und profitieren Sie davon!
Präzisionstechnische Lösungen zur Ausrichtung der Lochpositionen in Spritzschutzvorrichtungen
Um das Problem der Fehlausrichtung bei den Befestigungslöchern des Spritzschutzes zu lösen, verfolgt die Präzisionslösung einen zweigleisigen Ansatz: Verwendung von K-Faktor-kalibrierten Flachmustern zur Sicherstellung der Maßgenauigkeit und Einsatz von Langlochgeometrien zum Ausgleich von Montageabweichungen.
Kalibrierung des K-Faktors mithilfe von 3D-CAD zur Erzielung einer präzisen Abwicklung
Der K-Faktor bestimmt die Lage der neutralen Achse beim Biegen – also die theoretische Ebene im Material, in der weder Stauchung noch Dehnung auftritt. Die meisten CAD-Programme stellen den K-Faktor nach Auswahl der Materialstärke standardmäßig auf 0.44 oder 0.50 ein; dieser Durchschnittswert basiert auf spezifischen Betriebsbedingungen beim Freibiegen von Baustahl.
Wenn der Bediener jedoch die V-Matrize wechselt oder sich die Materialcharge ändert, ändert sich der tatsächliche innere Biegeradius entsprechend, was zu einer Verschiebung der Position der neutralen Achse führt.
Folglich ist das mit dem Standard-K-Faktor erstellte Abwicklungsmuster nicht mehr präzise. Der korrekte Ansatz besteht darin, für jede Materialgüte und -dicke Probebiegungen durchzuführen. Dazu wird nach dem Biegen eines Musters die Biegezugabe gemessen und der tatsächliche K-Faktor für die jeweiligen Bedingungen berechnet. Durch Eingabe des kalibrierten K-Faktors in das 3D-CAD-System zur erneuten Abwicklung kann die Maßgenauigkeit jeder Biegung bei kundenspezifischen Spritzschutzvorrichtungen von Anfang an sichergestellt werden. So lassen sich die Positionen der Befestigungslöcher bereits in der Abwicklungsphase kontrollieren.
Verwendung von Langlöchern zur Berücksichtigung von Montagetoleranzen
Selbst bei präziser K-Faktor-Kalibrierung lassen sich kumulative Toleranzen aufgrund mehrfacher Biegungen nicht vollständig eliminieren. Die Konstruktion einiger Befestigungslöcher des Spritzschutzes als längliche, taillenförmige Langlöcher ist eine praktische Strategie zur Kompensation dieser Toleranzen. Dadurch können sich die Befestigungselemente in den Langlöchern in eine bestimmte Richtung bewegen und so unvermeidliche Fertigungs- und Montageabweichungen während der Rahmenmontage ausgleichen.
Die Ausrichtung der Langlöcher sollte anhand einer kumulativen Toleranzanalyse bestimmt werden: Treten Abweichungen hauptsächlich entlang einer bestimmten Achse auf, sollten sich die Langlöcher in diese Richtung erstrecken. Die Länge der Langlöcher muss quantifiziert und auf Basis der zu erwartenden maximalen kumulativen Abweichung ausgelegt werden, anstatt willkürlich festgelegt zu werden. Diese Konstruktion reduziert nicht die Anforderungen an die Fertigungsgenauigkeit, sondern bietet einen angemessenen Toleranzspielraum für die Montage kundenspezifischer Spritzschutzvorrichtungen vor Ort und verhindert so, dass die gesamte Montage aufgrund geringfügiger Abweichungen in der Lochposition ins Stocken gerät.
Nur 4 Schritte
Online-kundenspezifische Metallfertigungsteile
Wenden Sie sich an unser Expertenteam und erleben Sie die Effizienz und die wirtschaftlichen Vorteile digitaler Dienstleistungen im Metallbau.
Designdateien hochladen
STL , STEP (.stp), IGES (.igs), (.ZIP) oder PDF.
Seien Sie auch ein Muster oder eine Idee
Angebots- und Designanalyse
Sofortige Fabrikangebote und DfM-Berichte, die günstigste Lösung.
Die Fertigung beginnt
Digitale Prozesse können Bestellaufgaben innerhalb von 24 Stunden anstoßen.
Pünktliche Lieferung
Einhalten von Lieferversprechen, die von über 3000 Käufern des globalen Unternehmens genehmigt wurden.
Konstruktion für die Fertigung von Spritzschutzvorrichtungen: Vermeidung von Fehlausrichtungen während der CAD-Phase
Um eine Fehlausrichtung der Montagelöcher in kundenspezifischen Spritzschutzvorrichtungen während der CAD-Phase zu vermeiden, ist es unerlässlich, die Referenzregeln strikt einzuhalten, die Prioritäten der Merkmale angemessen festzulegen und die Biegezugaben für verschiedene Materialien zu überprüfen – anstatt passive Korrekturen in der Werkstatt vorzunehmen, nachdem die Formgebung abgeschlossen ist.
Bezugsauswahlstrategien und Merkmalsreferenzen bei der Spritzschutzkonstruktion
Die Strategie zur Auswahl von Bezugspunkten bei der Konstruktion von Spritzschutzvorrichtungen beeinflusst direkt die endgültige Positionsgenauigkeit der Befestigungslöcher. Die Norm ASME Y14.5 legt fest, dass die Reihenfolge der Bezugspunkte innerhalb eines Form- und Lagetoleranzrahmens deren Priorität bestimmt – der Bezugspunkt links hat die höchste Priorität, die Priorität nimmt nach rechts hin ab. Bei Spritzschutzvorrichtungen mit mehreren Biegungen sollte das Konstruktionsteam die Unterseite als primären Bezugspunkt festlegen und sicherstellen, dass alle Maße der Befestigungslöcher auf denselben primären Bezugspunkt bezogen sind, um eine Toleranzakkumulation durch Kettenbemaßung zu vermeiden.
Wird die Seitenwand als primärer Bezugspunkt verwendet, kann eine Winkelabweichung von 0.1° über einen Bereich von 10 Zoll zu einer Positionsabweichung von 0.017 Zoll führen, was einer Änderung der Positionstoleranz des Durchmessers um 0.034 Zoll entspricht.
Die Berücksichtigung der Positionierungspriorität von Biegelinien relativ zu Bohrungen im CAD-Modell ist entscheidend, da die Wahl der Prozessreihenfolge – zuerst Biegen, dann Stanzen oder umgekehrt – die Genauigkeit der endgültigen Bohrungsposition maßgeblich beeinflusst. Es wird empfohlen, die Bohrungspositionen mindestens 2.5-mal die Materialstärke plus Biegeradius von der Biegelinie entfernt zu platzieren, um eine Verformung der Bohrungen während der Spritzschutzfertigung zu vermeiden.
Materialauswahl für Spritzschutzvorrichtungen und deren Einfluss auf die Dimensionsstabilität
Die Materialwahl für Spritzschutzbleche hat entscheidenden Einfluss auf die Biegegenauigkeit und die Stabilität der Lochposition. Das Rückfederungsverhalten variiert stark je nach Materialgüte: Bei gleicher Dicke weist niedriggekohlter Stahl die geringste Rückfederung auf, gefolgt von Edelstahl 304, während die Aluminiumlegierung 6061-T6 die stärkste Rückfederung zeigt. Die Materialdicke trägt zu bis zu 54 % zur Rückfederung bei, die Materialart selbst zu 37 %.
Hochfester Stahl weist eine starke Rückfederung auf, Edelstahl zeigt eine ausgeprägte Kaltverfestigung und Aluminium hat einen niedrigen Elastizitätsmodul – die Biegeeigenschaften der einzelnen Materialien beeinflussen direkt die endgültige Positioniergenauigkeit der Befestigungslöcher in kundenspezifischen Spritzschutzvorrichtungen. Die Angabe der Werkstoffgüte und des Toleranzbereichs für die Materialstärke in den technischen Spezifikationen (z. B. eine Toleranz von 0.053 bis 0.067 mm für 16 mm dicken Stahl) hilft Herstellern von Spritzschutzvorrichtungen, die Materialeigenschaften bereits in der Planungsphase in ihre Toleranzplanung einzubeziehen.
Es wird empfohlen, sich während der Konstruktionsphase von kundenspezifischen Spritzschutzvorrichtungen bezüglich der Materialauswahl mit dem Hersteller abzustimmen, damit die K-Faktor-Kalibrierung und die Rückfederungskompensationsstrategien für spezifische Materialchargen optimiert werden können, anstatt sich auf generische Parameter zu verlassen.
Auf der Suche nach einem zuverlässigen kundenspezifischen Blechbearbeitungsunternehmen?
Sprechen Sie mit dem Expertenteam von Supro MFG
Kontaktieren Sie uns für wettbewerbsfähige Preise ab Werk,
und eine vollständige Palette von technischen Support-Services.
Qualitätssicherungsverfahren für die Genauigkeit der Befestigungslöcher von Spritzschutzvorrichtungen
Um die Genauigkeit der Befestigungslöcher in kundenspezifischen Spritzschutzvorrichtungen zu überprüfen, muss eine Erstmusterprüfung durchgeführt und mithilfe einer Koordinatenmessmaschine (KMM) validiert werden. Zusätzlich muss während des gesamten Produktionsprozesses eine statistische Prozesskontrolle implementiert werden, um eine gleichbleibende Maßgenauigkeit von der Pilotfertigung bis zur Serienproduktion zu gewährleisten.
Erstmusterprüfung und Koordinatenmessung
Die Erstmusterprüfung (FAI) ist ein entscheidender Schritt für jede Charge von Spritzschutzvorrichtungen zwischen Inbetriebnahmefreigabe und Produktionsfreigabe. Mithilfe einer Koordinatenmessmaschine (KMM) mit programmierbarer Prüfroutine wird die Position jeder Befestigungsbohrung mit den aus dem CAD-Modell generierten Sollwerten verglichen. Der KMM-Bericht erfasst die Positionsabweichungen entlang der X-, Y- und Z-Achse und gewährleistet so die vollständige Rückverfolgbarkeit jedes wichtigen Merkmals.
Für die Befestigungslöcher von kundenspezifischen Spritzschutzvorrichtungen werden die Positionstoleranzen typischerweise gemäß ASME Y14.5 GD&T-Standard auf ±0.005 Zoll begrenzt. Die CMM-Daten werden anschließend direkt mit den in den Zeichnungen angegebenen Positionstoleranzen verglichen. Jede Abweichung außerhalb des zulässigen Bereichs führt zu sofortigen Prozessanpassungen, bevor die Produktion fortgesetzt wird. Dieser Prüfschritt stellt sicher, dass die Lochanordnung des Spritzschutzes vor dem Eintritt der Serienteile in die Produktionslinie nicht nur den Nennmaßen entspricht, sondern auch die funktionale Konstruktionsvorgabe erfüllt.
Überwachung der Prozessfähigkeit über Produktionschargen hinweg
Ein einzelner CMM-Bericht für das erste Bauteil allein garantiert nicht, dass die nachfolgenden Spritzschutzvorrichtungen die gleiche Maßgenauigkeit aufweisen. Statistische Prozesskontrolle (SPC) begegnet diesem Problem , indem sie während des gesamten Produktionsprozesses kontinuierlich wichtige Maße – darunter die Positionen der Befestigungslöcher, Biegewinkel und Merkmalsabstände – erfasst.
Prozessfähigkeitskennzahlen (wie Cpk und Cp) werden anhand von Stichprobenmessungen berechnet. Industriestandards fordern für kritische Merkmale einen Cpk-Wert von über 1.33; für die Befestigungslöcher von kundenspezifischen Spritzschutzvorrichtungen bedeutet dies, dass mindestens 99.99 % der in diesem Prozess hergestellten Teile innerhalb der Toleranz liegen.
Regelkarten (X̄- und R-Karten) überwachen Produktionsdaten in Echtzeit im Vergleich zu Kundenspezifikationen. Wenn Trends auf eine erhöhte Variabilität hinweisen – wie beispielsweise allmählicher Werkzeugverschleiß oder Schwankungen in Materialchargen – leitet das System Korrekturmaßnahmen ein, bevor fehlerhafte Spritzschutzteile produziert werden.
Dieses geschlossene Qualitätssicherungssystem gewährleistet, dass die Dimensionsstabilität der kundenspezifischen Spritzschutzvorrichtungen von der ersten Musterprüfung bis zur Serienproduktion zuverlässig aufrechterhalten wird.
Fazit
Ausrichtungsabweichungen in den Befestigungslöchern bei der Herstellung von Spritzschutzvorrichtungen sind keine unvermeidliche Folge der Blechumformung – solche Probleme lassen sich durch die systematische Anwendung ingenieurwissenschaftlicher Prinzipien vermeiden. Die Hauptursachen – Toleranzakkumulation beim kontinuierlichen Biegen und Fehler bei der Rückfederungsberechnung – sind gut verstandene Variablen, die durch K-Faktor-Kalibrierung, strategische Positionierung von Referenzpunkten und materialspezifische Prozessparameter kontrolliert werden können.
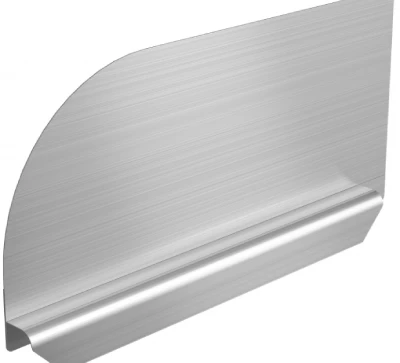
Die Verwendung von Langlöchern ermöglicht die Einhaltung von Montagetoleranzen ohne Beeinträchtigung der strukturellen Integrität. Die Erstabnahmeprüfung (FAI) mittels Koordinatenmessmaschine (KMM) in Kombination mit statistischer Prozesskontrolle (SPC) während der Produktion gewährleistet, dass die in der Inbetriebnahmephase ermittelte Maßgenauigkeit während des gesamten Fertigungsprozesses der großflächigen Spritzschutzvorrichtung erhalten bleibt.
Durch die klare Definition dieser Qualitätsvorgaben – anstatt passiv auf Fehler vor Ort zu reagieren – werden Projektrisiken reduziert, eine termingerechte Lieferung sichergestellt und kostspielige Nachbearbeitungszyklen aufgrund von Fehlausrichtungen der Befestigungslöcher des Spritzschutzes vermieden.
Supro ist ein professioneller Hersteller von kundenspezifischen Spritzschutzlösungen. Dank modernster Anlagen, langjähriger Fertigungserfahrung und eines engagierten Ingenieurteams bieten wir über 3,000 Unternehmen weltweit perfekte, individuelle Spritzschutzlösungen und erstellen Ihnen gerne ein unverbindliches Angebot direkt vom Hersteller.
Für technische Spezifikationen, individuelle Projektlösungen oder Informationen zu Geschäftskooperationen kontaktieren Sie bitte umgehend Supro. Unser professionelles Ingenieurteam steht Ihnen jederzeit gerne zur Verfügung, um eine maßgeschneiderte Anwendungslösung für Sie zu entwickeln.







