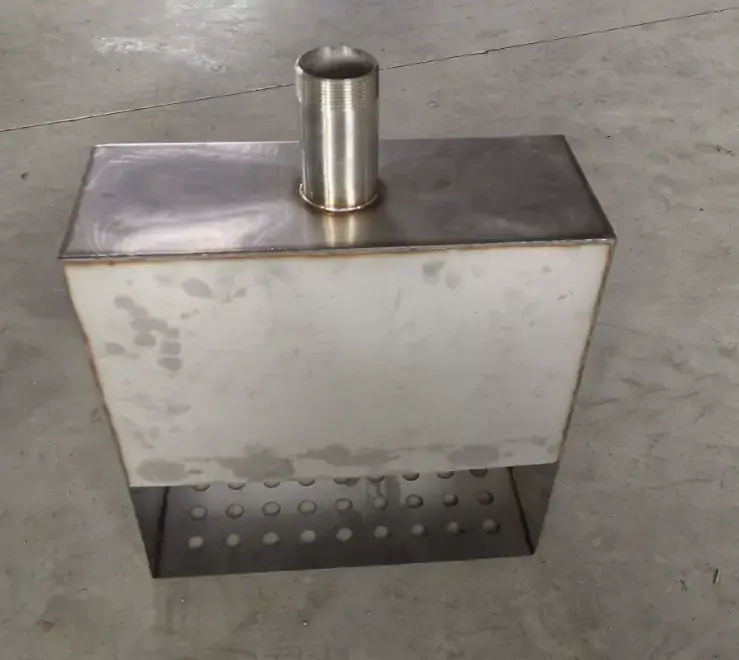
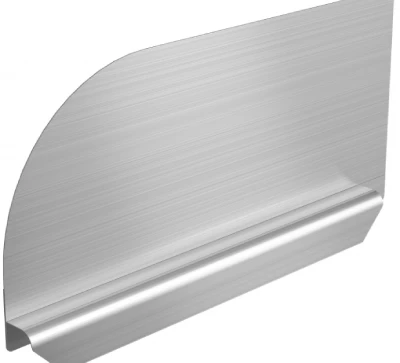

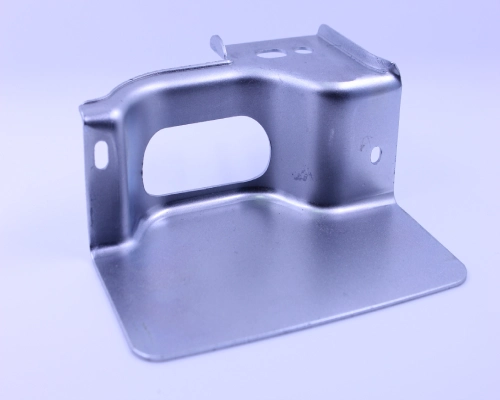
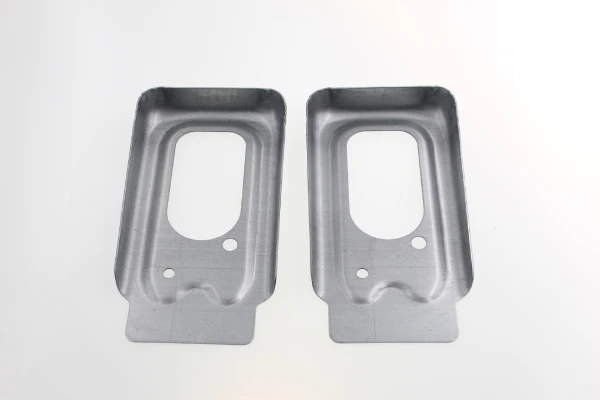
Spritzschutzbleche sind funktionale Blechbauteile, die typischerweise in Werkzeugmaschinen, Gehäuse von Industrieanlagen und Flüssigkeitsdichtungssysteme integriert werden. Ihre wichtigste Funktion besteht darin, eine präzise geometrische Ausrichtung zu den Gegenflächen (in der Regel Maschinenbetten, Rahmen oder Grundplatten) zu gewährleisten. Wenn ein Spritzschutzblech nicht bündig an der vorgesehenen Montagefläche anliegt, beeinträchtigen die entstehenden Spalten nicht nur die Optik des Bauteils, sondern auch seine Funktionsfähigkeit – insbesondere bei Anwendungen wie Kühlmittelabdichtung, Späneabfuhr oder Umgebungsabdichtung.
Eine seit Langem bestehende Herausforderung bei der Herstellung von Spritzschutzvorrichtungen ist die Maßinstabilität, die sich in Form von Verbiegungen und Verformungen äußert. Diese Defekte werden typischerweise erst bei der Endmontage sichtbar: Obwohl die Teile bei der Prüfung die in den Zeichnungen festgelegten Maßvorgaben erfüllen, lassen sie sich bei der eigentlichen Montage nicht an den Passflächen ausrichten. Das Verständnis der metallurgischen und mechanischen Ursachen dieser Verformungen ist entscheidend für die Umsetzung wirksamer Gegenmaßnahmen.
In diesem Beitrag werden die Hauptmechanismen untersucht, die zu Verformungen bei kundenspezifischen Spritzschutzvorrichtungen führen – innere Spannungsverteilung, Durchbiegung der Biegemaschine und wärmebedingte Verformung beim Schweißen – und es werden auf Basis von Produktionserfahrungen Lösungen auf Prozessebene vorgeschlagen.
Mechanische Prinzipien der Verformung von Spritzschutzvorrichtungen
Der Verformungsmechanismus von maßgefertigten Spritzschutzvorrichtungen beruht im Wesentlichen auf zwei Faktoren: Eigenspannungen, die durch plastische Verformung beim Biegen entstehen, und Rückfederung – dem elastischen Erholungsphänomen, das dazu führt, dass sich der Biegewinkel nach der Entlastung ändert.
Innere Spannungsverteilung bei der Blechumformung
Beim Biegen eines Spritzschutzes erfährt das Material eine ungleichmäßige plastische Verformung in Dickenrichtung – die äußeren Fasern dehnen sich unter Zugspannung, während die inneren Fasern Druckspannungen ausgesetzt sind. Diese unterschiedliche Dehnung erzeugt ein Eigenspannungsfeld im geformten Bauteil.
Bei komplexen, kundenspezifischen Spritzschutzgeometrien mit mehreren Flanschen, Kerben oder unterschiedlichen Biegeradien weisen diese Eigenspannungen eine asymmetrische Verteilung auf. Bei nachfolgenden Bearbeitungs-, Beschnitt- oder Schweißprozessen kommt es im Werkstück zu lokaler Spannungsrelaxation, die zu fortschreitendem Verzug führt – einer Verformung, die oft erst bei der Endmontage erkannt wird.
Die Größe der Eigenspannungen hängt von der Streckgrenze des Materials, dem Verhältnis von Biegeradius zu Dicke und der Faserorientierung relativ zur Biegeachse ab. Werkstücke, die parallel zur Walzrichtung gebogen werden, weisen höhere Eigenspannungsgradienten auf, wodurch die Gefahr von Verzug steigt.
Ein effektives Spannungsmanagement erfordert vorausschauende Modellierung und eine kontrollierte Umformsequenz, um Spannungsungleichgewichte zu minimieren.
Rückfederung und ihre Auswirkungen auf Dimensionsunregelmäßigkeiten bei Spritzschutzvorrichtungen
Die Rückfederung bezeichnet die elastische Rückstellung des Blechs nach dem Nachlassen des Biegedrucks; sie beeinflusst direkt die Maßgenauigkeit von kundenspezifischen Spritzschutzvorrichtungen.
Bei Spritzschutzvorrichtungen mit langen, durchgehenden Biegelinien können sich selbst geringfügige Winkelabweichungen – wie z. B. 0.5° pro Biegung – summieren und zu Spalten von mehreren Millimetern entlang der Länge des Bauteils führen, wenn dieses an das flache Maschinenbett angepasst wird.
Das Ausmaß der Rückfederung hängt vom Elastizitätsmodul, der Streckgrenze und dem Verfestigungsindex des Materials ab; die Rückfederung ist bei hochfesten Stählen und Edelstahllegierungen besonders ausgeprägt.
Darüber hinaus können Schwankungen in Materialstärke und -härte innerhalb einer einzelnen Spule zu ungleichmäßiger Rückfederung entlang derselben Biegelinie führen und dadurch geometrische Fehler weiter verstärken. Obwohl Überbiegen eine gängige Kompensationsmethode ist, erfordert es eine präzise Prozesscharakterisierung für jede Produktionscharge. Ohne eine zuverlässige Kompensationsstrategie bleibt die Rückfederung die Hauptursache für Passungenauigkeiten bei kundenspezifischen Spritzschutzvorrichtungen.
Nur 4 Schritte
Online-kundenspezifische Metallfertigungsteile
Wenden Sie sich an unser Expertenteam und erleben Sie die Effizienz und die wirtschaftlichen Vorteile digitaler Dienstleistungen im Metallbau.
Designdateien hochladen
STL , STEP (.stp), IGES (.igs), (.ZIP) oder PDF.
Seien Sie auch ein Muster oder eine Idee
Angebots- und Designanalyse
Sofortige Fabrikangebote und DfM-Berichte, die günstigste Lösung.
Die Fertigung beginnt
Digitale Prozesse können Bestellaufgaben innerhalb von 24 Stunden anstoßen.
Pünktliche Lieferung
Einhalten von Lieferversprechen, die von über 3000 Käufern des globalen Unternehmens genehmigt wurden.
Gerätebedingte Ursachen für Verformungen von Spritzschutzvorrichtungen
Es gibt zwei Hauptursachen für Verformungen bei kundenspezifischen Spritzschutzvorrichtungen, die mit der Ausrüstung zusammenhängen: die durch die Abkantpresse erzeugte Durchbiegung, die zu ungleichmäßigen Biegewinkeln in Bereichen mit großer Spannweite führt, und die Reaktion des mechanischen Kompensationssystems, um dieser Durchbiegung entgegenzuwirken.
Durchbiegung der Biegemaschine beim Biegen langer Teile
Beim Biegevorgang an einer Abkantpresse mit großer Spannweite erfahren der obere Stempel und der untere Tisch unter Krafteinwirkung eine elastische Verformung. Bei Spritzschutzvorrichtungen mit langen Biegelinien (typischerweise über zwei Meter) führt diese Verformung zu nichtlinearen Winkelabweichungen entlang ihrer Länge.
Das mechanische Prinzip ist einfach: Der ausgeübte Druck bewirkt, dass sich der Stempel nach oben und der Tisch nach unten biegt. Dadurch ergibt sich in der Mitte eine geringere und an den Enden eine größere Einpresstiefe. Folglich weisen die Spritzschutzvorrichtungen, gemessen entlang der Längsachse, ein charakteristisches „lächelndes“ oder „runzelndes“ Profil auf. Dieser geometrische Fehler äußert sich in sichtbaren Spalten an beiden Enden, wenn das Werkstück an der ebenen Maschinenbasis anliegt.
Gemäß der Balkendurchbiegungstheorie ist die Durchbiegung proportional zur dritten Potenz der Spannweite; daher sind längere Spritzschutzbleche prinzipiell anfälliger für dieses Problem. Schwankungen der Materialhärte innerhalb einer einzelnen Windung beeinflussen zudem deren Biegefestigkeit und führen zu unvorhersehbaren Änderungen des Durchbiegungsverhaltens. Folglich müssen proaktive Maßnahmen ergriffen werden, um eine gleichbleibende Winkelkonsistenz entlang der gesamten Biegekurve zu gewährleisten.
Die Rolle mechanischer Kompensationssysteme
Mechanische Biegesysteme erzeugen mittels verstellbarer Keilbaugruppen eine vorab berechnete, nach oben gerichtete Krümmung auf dem Arbeitstisch und reduzieren so die Durchbiegung der Biegemaschine. Bei der Herstellung von Spritzschutzvorrichtungen sind diese Systeme unerlässlich, um einen gleichbleibenden Referenzwinkel über alle Bereiche des Werkstücks zu gewährleisten.
Die herkömmliche mechanische Kompensation basiert jedoch auf festen Durchbiegungskurven, die auf der Nennkraft und der Materialstärke beruhen. Dieser statische Ansatz berücksichtigt keine Echtzeitvariablen – wie etwa Schwankungen der Streckgrenze zwischen Chargen, geringfügige Abweichungen in den Materialstärkenspezifikationen oder asymmetrische Kräfte auf die Werkzeuge.
Bei kundenspezifischen Spritzschutzvorrichtungen mit mehreren Biegeachsen führen diese Variablen dazu, dass die tatsächliche Durchbiegungskurve von der voreingestellten mechanischen Kurve abweicht. Die Bediener müssen die Keilpositionen bei jedem Werkstückwechsel neu kalibrieren, was zu Rüstzeiten und potenziellen Bedienungsfehlern führt.
Während mechanische Systeme die funktionale Grundlage bilden, schränkt ihre inhärente Steifigkeit die Anpassungsfähigkeit ein, insbesondere bei der Verarbeitung von hochfesten Stählen oder beim Umgang mit unterschiedlichen Biegelängen innerhalb derselben Charge von Spritzschutzvorrichtungen.
Sie suchen zuverlässig & kostengünstig
China-Blechhersteller
Mehr als 150,000 OEM-Metallverarbeitungsprodukte an mehr als 5,000 Käufer weltweit geliefert.
Und profitieren Sie davon!
Thermische Verformung durch Spritzschutzschweißen
Die thermische Verformung von kundenspezifischen Spritzschutzvorrichtungen ist auf steile Temperaturgradienten innerhalb der Wärmeeinflusszone (WEZ) und akkumulierte Kontraktionskräfte zurückzuführen – beides erzeugt Eigenspannungen, die dazu führen, dass sich die Spritzschutzvorrichtungen während der Abkühlung verformen.
Die Wärmeeinflusszone und die Entstehung von thermischen Spannungen
Beim Durchlaufen der Schweißnaht überträgt der Lichtbogen hochkonzentrierte Wärme in das Grundmaterial des Spritzschutzes. Dieser lokale Bereich versucht sich auszudehnen, wird jedoch durch das umgebende kühlere Grundmaterial daran gehindert. Dadurch entsteht eine plastische Druckverformung in der Wärmeeinflusszone (WEZ). Beim Abkühlen zieht sich die WEZ zusammen, wodurch Längs- und Querspannungen entstehen, die über die gesamte Platte wirken. Im Querschnitt eines dünnwandigen Spritzschutzes überschreiten diese Spannungen häufig die lokale Beulschwelle und äußern sich in typischen wellenförmigen Verformungen oder Winkelabweichungen.
Die Stärke der Spannungen hängt von der Spitzentemperatur, der Verweilzeit und der Wärmeleitfähigkeit des Materials ab. Austenitischer Edelstahl speichert Wärme aufgrund seiner geringen Wärmeleitfähigkeit länger, was die Verformung des Spritzschutzes aus Edelstahl verstärkt.
Das resultierende Spannungsfeld interagiert mit Restspannungen aus früheren Biegevorgängen und verschärft so die bei der Endmontage beobachteten geometrischen Fehler zusätzlich.
Auswirkungen der Schweißreihenfolge und der Wärmeeinbringungssteuerung auf Spritzschutzvorrichtungen
Um die thermische Verformung bei kundenspezifischen Spritzschutzvorrichtungen zu kontrollieren, ist eine präzise Steuerung der Schweißfolge und des Nettowärmeeintrags pro Längeneinheit unerlässlich.
Durch das Herstellen einer durchgehenden Schweißnaht entlang des langen, festen Flansches werden die Kontraktionskräfte konzentriert und der Spritzschutz effektiv von seiner Ebene weggezogen. Die Unterteilung der Verbindung in versetzte oder zurückversetzte Schweißabschnitte ermöglicht eine Zwischenkühlung, wodurch Spitzentemperaturen reduziert und der Temperaturgradient ausgeglichen werden. Gleichzeitig verringert die Minimierung des Energieeintrags (gemessen in Joule pro Zoll) durch Optimierung der Schweißgeschwindigkeit und Reduzierung der Stromstärke das Volumen des plastisch verformten Materials.
Durch das Schweißen in einer strategischen Reihenfolge – entweder von der Mitte des Spritzschutzes nach außen oder abwechselnd auf beiden Seiten des Bauteils – heben sich die Kontraktionskräfte gegenseitig auf. Diese Symmetrie verhindert eine kumulative Winkelabweichung und erhält die Planheit des Flansches. Strenge Temperaturgrenzen zwischen den Schweißlagen verhindern zudem eine Wärmeentwicklung und gewährleisten, dass die fertigen, kundenspezifischen Spritzschutzvorrichtungen das vorgegebene geometrische Verhältnis zur Oberfläche des Gegenkörpers beibehalten.
Auf der Suche nach einem zuverlässigen kundenspezifischen Blechbearbeitungsunternehmen?
Sprechen Sie mit dem Expertenteam von Supro MFG
Kontaktieren Sie uns für wettbewerbsfähige Preise ab Werk,
und eine vollständige Palette von technischen Support-Services.
Prozesslösungen zur Verformungskontrolle in Spritzschutzvorrichtungen
Eine effektive, umfassende Lösung auf Prozessebene für das Verzugsproblem bei kundenspezifischen Spritzschutzvorrichtungen muss die dynamische Durchbiegungskompensation während des Biegeprozesses integrieren, Schweißverfahren mit geringer Wärmeeinbringung einsetzen und starre Vorrichtungen verwenden, um die Genauigkeit und Ebenheit des Endprodukts zu gewährleisten.
Dynamische hydraulische Durchbiegungskompensation beim Biegen von Spritzschutzvorrichtungen
Die dynamische hydraulische Durchbiegungskompensation überwindet die Einschränkungen mechanischer Biegesysteme – insbesondere deren Abhängigkeit von vordefinierten Durchbiegungskurven. Bei kundenspezifischen Spritzschutzvorrichtungen mit Biegelängen von über zwei Metern konzentriert sich die Biegebelastung in der Mitte der Werkzeugmaschine, wodurch sich der Stößel nach oben und der Arbeitstisch nach unten durchbiegt.
Das hydraulische Kompensationssystem besteht aus mehreren unter dem Arbeitstisch montierten Hydraulikzylindern, die während des Biegevorgangs in Echtzeit eine nach oben gerichtete Kraft ausüben und so die auftretende Durchbiegung unmittelbar ausgleichen. Die CNC-Steuerung berechnet die erforderliche Kompensation anhand der Materialstärke, der Zugfestigkeit, der Biegelänge und des für jedes Programm festgelegten Zielwinkels.
Bei der Herstellung von Spritzschutzvorrichtungen variieren Materialqualitäten und -dicken von Charge zu Charge; diese Anpassungsfähigkeit gewährleistet eine gleichbleibende Winkelgeometrie über die gesamte Länge des Werkstücks – und beseitigt so Probleme, die durch „lächelnde“ oder „nach hinten blickende“ Profile entstehen und eine korrekte Ausrichtung mit dem Maschinenbett verhindern.
Kaltdraht-WIG-Schweißen zur Reduzierung der Wärmeeinbringung
Beim konventionellen WIG-Schweißen wird konzentrierte Wärmeenergie eingebracht, wodurch in dünnen Spritzschutzblechen steile Temperaturgradienten entstehen, was aufgrund ungleichmäßiger Wärmeausdehnung und -kontraktion zu Verformungen führt.
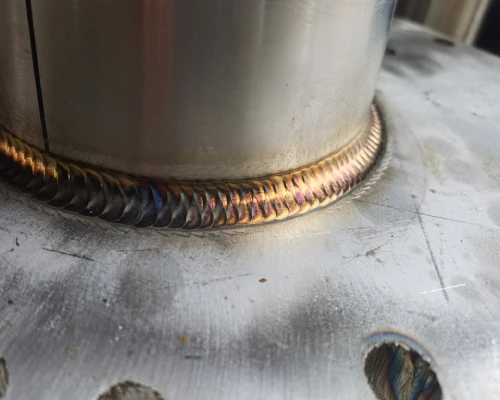
Das Kaltdraht-WIG-Schweißen basiert auf einem grundlegend anderen Prinzip: Der Schweißdraht wird bei Raumtemperatur in die Vorderkante des Schmelzbades eingeführt, ohne dass der Draht vor dem Auftragen mit einer zusätzlichen Wärmequelle vorgewärmt werden muss.
Der Lichtbogen liefert die gesamte Wärmeenergie, jedoch absorbiert der kalte Schweißdraht beim Schmelzen einen Teil dieser Energie. Dadurch wird die Temperatur des Schmelzbades effektiv gesenkt und der Temperaturgradient zwischen Schweißzone und Grundwerkstoff reduziert . Im Vergleich zum konventionellen WIG-Schweißen kann das Kaltschweißverfahren die Schweißnahtbreite um 50 % verringern und den maximalen Schweißverzug um 23.8 % minimieren.
Bei Spritzschutzvorrichtungen, die Schweißverbindungen erfordern, minimiert eine reduzierte Wärmeeinbringung direkt den durch die Wärmeeinflusszone (WEZ) verursachten Verzug und verbessert die Dimensionsstabilität bei der Endmontage.
Optimierung von Schweißabläufen und Vorrichtungsstrategien für Spritzschutzvorrichtungen
Die Prozesskontrolle für geschweißte Spritzschutzvorrichtungen umfasst nicht nur die Steuerung der Wärmeeinbringung, sondern auch die sorgfältige Planung der Schweißlagen und die durch die Vorrichtungen vorgegebenen mechanischen Einschränkungen.
Bei individuell angefertigten Spritzschutzvorrichtungen umfasst dies typischerweise Folgendes:
Punktschweißen an kritischen Stellen, um eine stabile Teilepositionierung vor dem vollständigen Schweißen zu gewährleisten;
Durch die Anwendung einer ausgewogenen Schweißfolge, bei der abwechselnd beide Seiten der Baugruppe geschweißt werden, um die Schrumpfungskräfte auszugleichen;
Segmentschweißen, sofern die Konstruktion der Verbindung dies zulässt;
Strenge Kontrolle der Zwischentemperatur zur Vermeidung von Wärmestau.
Ebenso wichtig ist die Spannstrategie. Steife und gut konstruierte Spannvorrichtungen fixieren das Werkstück während des Schweißprozesses und verhindern so Verschiebungen durch Wärmeausdehnung und -kontraktion. Die Spannvorrichtung sollte eine kontrollierte Wärmeausdehnung ermöglichen und gleichzeitig das Bauteil in seiner gewünschten Endgeometrie halten. Symmetrisch um die Schweißzone angeordnete Vorrichtungen verteilen die Spannkräfte gleichmäßig und verhindern so lokale Verformungen.
Die Vorrichtungen müssen zudem die spezifische Geometrie des Spritzschutzes – einschließlich seiner Flansche, Ausschnitte und Befestigungselemente – berücksichtigen und gleichzeitig die Entstehung zusätzlicher Spannungskonzentrationen vermeiden.
Fazit
Die Verformung und der Verzug des Spritzschutzes entstehen durch das Zusammenwirken mehrerer Faktoren im Fertigungsprozess: Eigenspannungen, die beim Biegen entstehen, die Durchbiegung der Abkantpresse und thermische Spannungen beim Schweißen. Jeder dieser Mechanismen führt zu Maßabweichungen und verhindert letztendlich die korrekte Montage des Spritzschutzes auf der Auflagefläche.
Die Behebung dieser Grundursachen erfordert ein systematisches Vorgehen. Während des Biegevorgangs gewährleistet die dynamische hydraulische Durchbiegungskompensation an CNC-Abkantpressen gleichbleibende Biegewinkel auch bei langen Werkstücken.
Beim Kalt-Draht-WIG-Schweißen wird die Wärmeeinbringung minimiert, während eine optimierte Schweißfolge und starre Vorrichtungen die thermische Verformung effektiv kontrollieren. Diese Prozesskontrollen gewährleisten gemeinsam, dass die gefertigten Spritzschutzbleche die gewünschte Geometrie aufweisen und passgenau an den Fügeflächen anliegen – wodurch Spalten vermieden werden, die die Integrität der Montage beeinträchtigen könnten.
Supro ist ein professioneller Hersteller von maßgefertigten Spritzschutzsystemen. Dank modernster Anlagen, langjähriger Fertigungserfahrung und eines engagierten Ingenieurteams bieten wir über 3,000 Unternehmen weltweit perfekte, individuelle Spritzschutzlösungen sowie Originalangebote der Hersteller.
Für technische Beratungen, Designlösungen oder Produktspezifikationen können Sie sich jederzeit gerne an unser Ingenieurteam wenden.