







L’emboutissage des métaux est bien plus qu’une simple méthode de fabrication ; c’est un pilier fondamental de la production industrielle à grande échelle, fruit d’une ingénierie poussée. Pour les professionnels des achats B2B, garantir la résilience de la chaîne d’approvisionnement exige une compréhension approfondie de ce processus essentiel.
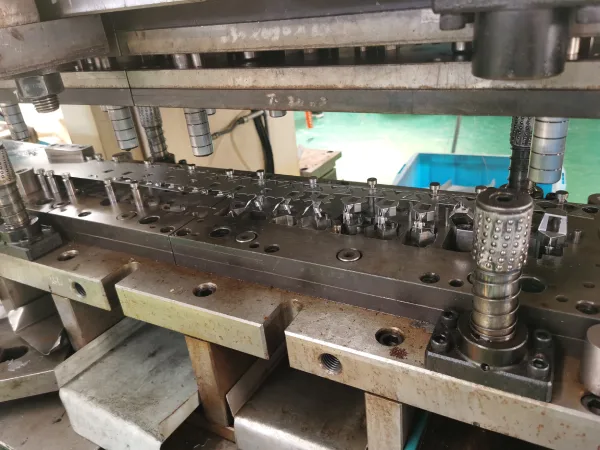
Par définition, l'emboutissage des métaux est un procédé de formage à froid hautement contrôlé. Il utilise des matrices spécifiques actionnées par des presses mécaniques ou hydrauliques de forte puissance pour appliquer des forces de compression et de cisaillement extrêmes. Ceci induit une déformation plastique précise des ébauches de tôle ou des bobines, transformant ainsi un matériau plat en formes complexes sans compromettre son intégrité structurelle.
Lors de l'évaluation de la faisabilité de la production de commandes en grande série, l'emboutissage de précision surpasse systématiquement les méthodes alternatives, telles que l'usinage CNC, en termes de réduction du temps de cycle et du coût unitaire. Il assure la prévisibilité de la chaîne d'approvisionnement, en maintenant des indicateurs Cpk (capabilité du processus) rigoureux et des tolérances de l'ordre du micron sur des millions de cycles.
Qu’il s’agisse de se procurer des composants structurels critiques pour les plateformes de véhicules électriques ou de fabriquer des pièces de blindage de haute précision pour l’industrie des télécommunications, la compréhension des principes de l’emboutissage de métaux sur mesure est la première étape pour optimiser les coûts de fabrication, réduire les rebuts et garantir une production fiable sur la chaîne de montage.
Comment fonctionne le procédé d'emboutissage des métaux ?
Le procédé d'emboutissage des métaux repose fondamentalement sur d'immenses forces mécaniques ou hydrauliques pour induire une déformation plastique contrôlée. Un jeu de matrices spécialisé applique des contraintes de cisaillement et de compression précises à une tôle plate enroulée en bobine, formant rapidement la pièce finale tout en préservant l'intégrité du matériau.
Découpe et perçage
Le découpage et le poinçonnage sont des étapes initiales cruciales du processus d'emboutissage des métaux. Ils utilisent d'immenses forces de cisaillement pour séparer la matière. Lors du découpage, la pièce découpée devient le produit final, tandis que la matière environnante est mise au rebut. Le poinçonnage, quant à lui, crée des trous précis dans la matière, et les chutes de poinçonnage sont éliminées.
Pour les achats B2B, le jeu de la matrice est le paramètre le plus critique. Un jeu précisément calculé (généralement de 5 % à 10 % de l'épaisseur du matériau) minimise la formation de bavures et garantit une zone de cisaillement nette. Une matrice d'emboutissage mal conçue entraînera inévitablement des fractures sur les bords ou un gauchissement excessif.
Lors de l'emboutissage de métaux en grande série, la maîtrise de cette étape initiale de cisaillement garantit que la précision dimensionnelle requise pour l'assemblage en aval est respectée, ce qui a un impact direct sur le CPK (indice de capacité de processus) final des pièces fabriquées.
Cintrage et bordage
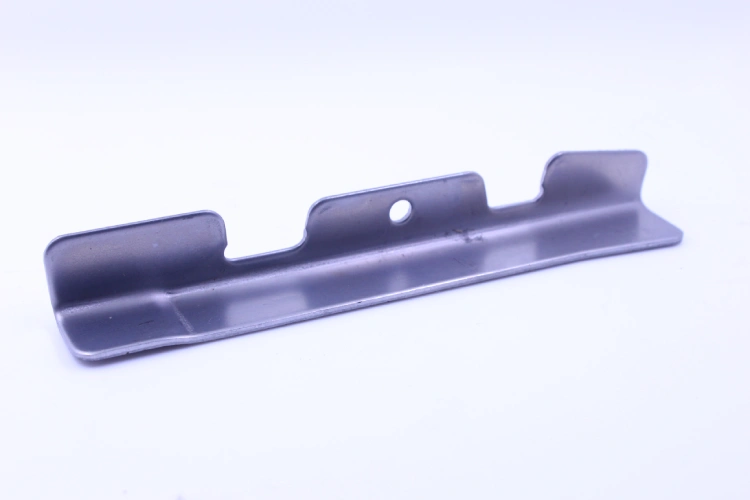
Le pliage et le bordage consistent à modifier la géométrie d'une pièce par déformation plastique contrôlée sans en altérer le volume initial. Le pliage consiste à appliquer une force au métal selon un axe linéaire pour former un angle précis, comme un V ou un U ; le bordage, quant à lui, consiste à former un rebord surélevé le long d'un contour courbe ou droit afin d'en accroître la rigidité.
Dans tout procédé d'emboutissage de précision, la maîtrise du retour élastique constitue un enjeu majeur. Du fait de son élasticité, le matériau tend naturellement à reprendre sa forme plane initiale. Les fabricants expérimentés compensent ce phénomène par un surcintrage, en tenant compte de la limite d'élasticité et de l'orientation du grain du matériau. Pour les acheteurs, la spécification précise du rayon de courbure minimal dans les demandes de devis d'emboutissage de tôles permet d'éviter la formation de microfissures et de garantir ainsi l'intégrité structurelle dans les applications industrielles exigeantes.
Frappe et gaufrage
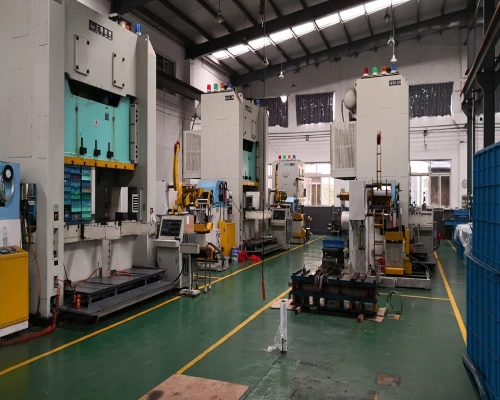
Contrairement au cisaillement ou au pliage classiques, le frappe-martelage et le gaufrage modifient de façon permanente la forme du matériau en appliquant une contrainte de compression immense.
Le gaufrage permet de créer des motifs en relief ou en creux sur la surface d'une tôle sans en modifier l'épaisseur. Il est couramment utilisé pour ajouter des nervures de renfort ou des numéros de pièces. Le frappage, quant à lui, nécessite des presses à emboutir d'une force extrêmement élevée. Le poinçon comprime fortement le métal, modifiant ainsi son épaisseur et le forçant à entrer dans la matrice. Cette pression intense provoque un écrouissage localisé, ce qui augmente considérablement la résistance superficielle de la pièce.
Pour l'approvisionnement en pièces de précision, le frappage dans le processus d'emboutissage métallique sur mesure est la solution ultime pour obtenir des tolérances dimensionnelles extrêmement serrées et des caractéristiques nettes et complexes — des caractéristiques qui nécessiteraient autrement des opérations d'usinage CNC secondaires coûteuses.
Emboutissage profond des métaux
L'emboutissage profond est sans doute le procédé le plus complexe de l'emboutissage de précision des métaux. Ce procédé utilise un poinçon mécanique pour étirer une ébauche métallique plate dans une matrice de formage, créant ainsi des formes creuses et sans joint, telles que des cylindres, des hémisphères ou des coques rectangulaires. Lorsque la profondeur d'emboutissage dépasse le diamètre de la pièce, le procédé est qualifié d'« emboutissage profond ».
L'essence de cette technique d'emboutissage réside dans la maîtrise du flux de matière. Une pression trop faible sur le serre-flan provoque le froissement du métal ; une pression trop élevée, engendrant des contraintes d'emboutissage excessives, entraîne la déchirure du matériau. Les fabricants de pièces embouties de pointe utilisent l'analyse par éléments finis (AEF) pour prévoir et limiter ces modes de défaillance. Pour les acheteurs des secteurs automobile et aérospatial, l'emboutissage profond représente une méthode très rentable pour la production en série de boîtiers légers, étanches et robustes.
Vous recherchez une solution fiable et économique
Fabricant chinois de fabrication métallique
Plus de 150,000 5,000 produits de fabrication de métaux OEM livrés à plus de XNUMX XNUMX acheteurs mondiaux.
Et profitez-en !
Principaux types d'emboutissage des métaux
Le choix de la solution optimale d'emboutissage de tôle dépend de trois variables : la complexité géométrique, le volume de production et la taille des pièces. La configuration de matrice appropriée maximise non seulement la production, mais détermine également l'efficacité globale de l'amortissement des matrices et le coût unitaire au sein de votre chaîne d'approvisionnement.
Estampage progressif des métaux
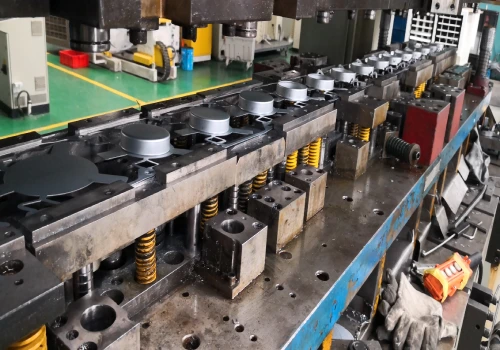
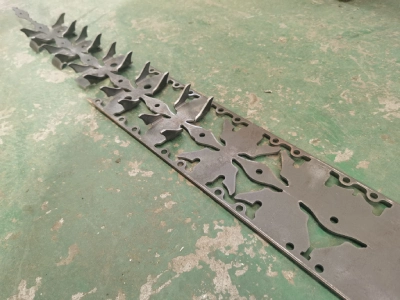
La configuration à matrice progressive représente le summum de l'efficacité pour l'emboutissage de tôles en grande série. Dans ce procédé, une bobine continue de tôle traverse plusieurs stations d'emboutissage. La pièce reste fixée à la bande porteuse et avance précisément d'un pas à chaque passage d'emboutissage. Chaque station effectue séquentiellement son opération respective — comme le perçage, le pliage ou le frappage — jusqu'à ce que l'opération de découpe finale sépare la pièce finie.
Pour les responsables des achats, cette méthode est la référence absolue pour les commandes supérieures à 100 000 pièces. Grâce à l'utilisation de guides internes pour un positionnement précis, l'emboutissage progressif garantit une répétabilité exceptionnelle et des tolérances micrométriques strictes. Ce procédé, qui minimise la manutention et fonctionne à des vitesses extrêmement élevées (généralement supérieures à 1 000 coups par minute), offre le coût unitaire le plus bas pour les microcomposants complexes, les contacts électriques et les supports automobiles.
Estampage de matrice de transfert
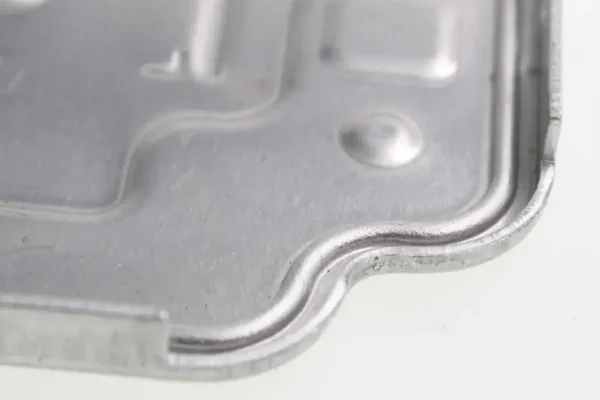
Lors de la fabrication de pièces de grandes dimensions ou embouties profondément, la bande porteuse utilisée dans le procédé d'emboutissage progressif peut constituer une contrainte géométrique. La technologie d'emboutissage par transfert résout ce problème en séparant l'ébauche de la bobine de métal dès la première station.
Par la suite, des doigts de transfert mécaniques ou des dispositifs automatisés servo-commandés prélèvent et acheminent sans interruption les pièces individuelles à travers les stations d'emboutissage suivantes. Cette méthode d'emboutissage de précision est essentielle à la production de panneaux structuraux automobiles complexes, de boîtiers emboutis ou de géométries tubulaires nécessitant un formage sans obstacle à 360 degrés.
L'emboutissage par transfert, où la pièce est totalement séparée de la bobine, permet aux ingénieurs d'utiliser des procédés complexes de poinçonnage latéral ou d'emboutissage profond inversé. Pour les chaînes d'approvisionnement exigeant la production de pièces de grande taille et de structure complexe, le transfert d'emboutissage métallique permet non seulement de réduire l'investissement initial en outillage par rapport aux grands outillages progressifs, mais aussi de diminuer considérablement les taux de rebut pour les matériaux coûteux tels que l'acier inoxydable épais.
Estampage composé
Les matrices composées sont conçues pour privilégier la précision à la vitesse et permettent de réaliser simultanément plusieurs opérations de découpe internes et externes, telles que le découpage et le perçage, en une seule passe d'emboutissage. Contrairement aux systèmes multi-stations, l'ébauche reste parfaitement immobile dans la même position tout au long du processus. Ce mécanisme d'emboutissage unique garantit une concentricité absolue entre le diamètre intérieur et le diamètre extérieur, condition essentielle à la fabrication de rondelles de précision, d'ébauches d'engrenages et de tôles magnétiques.
Grâce au maintien ferme du matériau entre le poinçon et la matrice tout au long de la course d'emboutissage, ce procédé d'emboutissage de métaux garantit une planéité exceptionnelle. Pour les pièces exigeant une symétrie et une planéité élevées, ainsi qu'une tolérance nulle pour le déplacement des éléments internes, l'emboutissage à matrice composée est la solution optimale. Bien que sa cadence de frappe (coups par minute) soit plus faible, il élimine les dérives dimensionnelles dues au transfert de matière en plusieurs étapes.
Seulement 4 étapes
pièces de fabrication de métal sur mesure en ligne
Contactez notre équipe d'experts et découvrez l'efficacité et les avantages économiques des services de fabrication numérique de métaux.
Télécharger des fichiers de conception
STL , STEP (.stp), IGES (.igs), (.ZIP) ou PDF.
Soyez aussi un échantillon ou une idée
Devis et analyse de conception
Devis d'usine instantanés et rapports DfM, la solution la plus raisonnable.
La fabrication commence
Les processus numériques peuvent lancer des tâches de commande dans les 24 heures.
Délais de livraison respectés
Tenir les promesses de livraison, approuvées par plus de 3000 acheteurs d'entreprises mondiales.
Choisir les bons matériaux pour l'emboutissage de métaux sur mesure
Dans tout projet d'emboutissage de tôle sur mesure, le choix du matériau détermine directement la durée de vie de l'outillage et la fonctionnalité des pièces. Les ingénieurs doivent évaluer rigoureusement la limite d'élasticité, l'allongement et le taux d'écrouissage afin de trouver un équilibre entre l'intégrité structurelle et la facilité de fabrication, en utilisant des matériaux ferreux, non ferreux et des alliages spéciaux.
Métaux ferreux (acier au carbone et acier inoxydable)
Dans les applications d'emboutissage de métaux sur mesure à grande échelle, les métaux ferreux demeurent le matériau de prédilection pour garantir l'intégrité structurelle. L'acier au carbone laminé à froid (tel que le SPCC ou l'ASTM A1008) offre une excellente formabilité et soudabilité, ce qui le rend très rentable pour la fabrication de supports et de composants de châssis automobiles. Cependant, lorsque les acheteurs B2B exigent une résistance à la corrosion supérieure sans placage secondaire, l'acier inoxydable (généralement de nuances 304 ou 316) constitue sans aucun doute la meilleure option.
Il est important de noter que l'acier inoxydable subit un écrouissage important lors du processus d'emboutissage de précision. Cette caractéristique métallurgique exige l'utilisation d'une force d'emboutissage plus élevée et de revêtements spéciaux pour les matrices (comme le nitrure de titane (TiN)) afin de prévenir le grippage et d'allonger leur durée de vie. Pour les applications industrielles exigeantes, les équipes d'ingénierie utilisent généralement de l'acier faiblement allié à haute résistance (HSLA) pour réduire le poids des composants tout en respectant des coefficients de sécurité structurels stricts.
Métaux non ferreux (aluminium, cuivre et laiton)
Avec la transition de l'industrie automobile vers des véhicules électriques légers et une électronique de pointe, les demandes de devis pour l'emboutissage de métaux non ferreux sont en hausse. Les alliages d'aluminium , notamment les 5052 et 6061, offrent un excellent rapport résistance/poids et des propriétés d'anodisation supérieures. Cependant, en raison du faible module d'élasticité de l'aluminium, la compensation du retour élastique par des experts est nécessaire lors de la mise en forme.
À l'inverse, le cuivre et le laiton sont indispensables à la conductivité électrique et à la gestion thermique. Le cuivre au béryllium et le bronze phosphoreux sont largement utilisés dans l'emboutissage progressif des métaux pour la fabrication de broches de connecteurs de précision, de grilles de connexion et de composants de blindage contre les interférences électromagnétiques (EMI). Ces alliages offrent une excellente ductilité et une grande résistance à la fatigue, garantissant ainsi aux bornes électroniques des propriétés élastiques fiables.
Alliages spéciaux
Les composants fabriqués à partir d'alliages spéciaux repoussent les limites de la technologie d'emboutissage de précision des métaux. Des matériaux tels que le titane, l'Inconel et le Kovar sont conçus pour les environnements extrêmes et offrent une résistance à la chaleur, une biocompatibilité et des coefficients de dilatation thermique spécifiques sans précédent. Par exemple, le Kovar est essentiel pour les joints verre-métal dans les secteurs de l'aérospatiale et des télécommunications, tandis que le titane est le matériau de référence pour les dispositifs médicaux implantables.
La transformation de ces superalliages par emboutissage sur mesure présente des défis de fabrication importants, notamment l'usure rapide des matrices et un fort retour élastique. Seuls les fabricants de premier plan, disposant de matrices de pointe conçues en interne, sont capables de former ces métaux sans provoquer de microfissures. Lors de l'approvisionnement de ces pièces, les responsables des achats doivent collaborer avec des fournisseurs certifiés ISO 13485 ou AS9100, car une traçabilité stricte des lots et une vérification dimensionnelle rigoureuse sont tout aussi essentielles que le processus de formage lui-même.
Pourquoi choisir les services de métallurgie sur mesure de Supro MFG ?
Fournir la solution la plus rentable pour la fabrication et l'assemblage de produits, en augmentant la compétitivité des produits.
une équipe technique spécialisée dans la fabrication de coques sur mesure depuis plus de 30 ans.
Équipements de fabrication de pointe : leaders du secteur fabricant de boîtier métallique sur mesure avec des ateliers internes de tôlerie, de fonderie sous pression, d'usinage de précision et de revêtement de surface.
ISO 9001-2015, niveau PPAP III, RoHS, NEMA, CE et autres normes de production certifiées.
Assistance technique en ligne en anglais 24h/7 et XNUMXj/XNUMX : l'équipe professionnelle en anglais répond rapidement aux questions techniques des utilisateurs en ligne à tout moment.
aider les utilisateurs depuis la conception du produit, le prototype, la fabrication par lots, le traitement de surface, l'assemblage et l'emballage, le transport et une série de services à valeur ajoutée.
Grâce à ses laboratoires internes de mécanique et de chimie, elle peut rapidement contrôler la qualité du processus de fabrication afin de garantir la livraison de produits de haute qualité.
Acceptez de signer les documents NDA pour vous assurer que les informations sur les produits des clients sont protégées.
Livraison porte à porte dans un emballage sécurisé personnalisable après respect des modalités de livraison convenues avec le client.
Principaux avantages de l'emboutissage des métaux dans la chaîne d'approvisionnement B2B
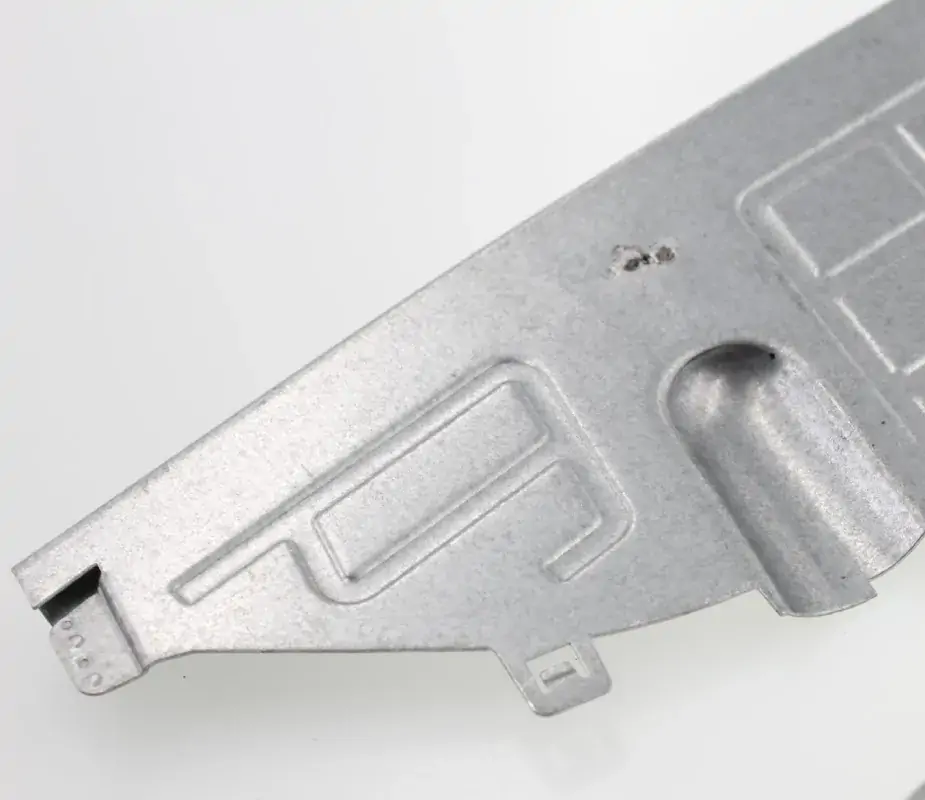
Dans le domaine des achats interentreprises (B2B), l'emboutissage des métaux est devenu un levier stratégique pour renforcer la résilience de la chaîne d'approvisionnement, dépassant ainsi le simple cadre de la production industrielle. En optimisant l'utilisation des matériaux et en garantissant une répétabilité dimensionnelle rigoureuse, ce procédé permet d'atteindre des coûts unitaires extrêmement bas et des taux de rendement prévisibles pour les lignes d'assemblage automatisées à haut volume.
L'emboutissage des métaux offre une rentabilité inégalée dans la production en grande série.
Bien que les dépenses d'investissement initiales (CapEx) pour les matrices sur mesure en emboutissage de tôle puissent être importantes, le retour sur investissement (ROI) pour les projets de production en grande série est inégalé. Une fois la matrice validée, le processus de production peut atteindre des vitesses extrêmement élevées, dépassant généralement 1 000 coups par minute (SPM). Ces cadences de production rapides réduisent considérablement les interventions manuelles et diminuent significativement les coûts indirects unitaires.
Pour les responsables des achats B2B qui gèrent des millions de pièces chaque année, cela signifie que le coût élevé de l'outillage peut être efficacement amorti sur l'ensemble du cycle de production, ce qui se traduit par un coût unitaire négligeable. Contrairement à l'usinage CNC, où les temps de cycle augmentent linéairement avec le volume de production, l'emboutissage progressif permet une réduction exponentielle des coûts unitaires. En optant pour une solution d'outillage fiable, les responsables de la chaîne d'approvisionnement peuvent se prémunir efficacement contre les fluctuations du marché du travail et stabiliser leurs budgets d'achats à long terme.
Précision dimensionnelle et répétabilité des pièces embouties en métal
Dans les chaînes d'assemblage automatisées modernes, les écarts dimensionnels des pièces constituent un obstacle majeur à la productivité. L'emboutissage de tôles sur mesure présente un avantage technique considérable : il permet de figer les géométries grâce à des matrices en acier trempé ou en carbure de tungstène. Ce procédé d'emboutissage précis élimine les fluctuations dimensionnelles dues à la dérive numérique et à l'usure des outils, fréquentes dans d'autres méthodes de fabrication. Une matrice d'emboutissage bien entretenue peut produire des pièces avec des tolérances micrométriques et maintenir un indice CPK (Process Capability Index) de 1.33 ou plus sur des millions de cycles d'emboutissage.
Cette stricte répétabilité dimensionnelle se traduit directement par une chaîne d'assemblage zéro défaut et réduit considérablement les goulots d'étranglement dans le processus de contrôle qualité à réception (IQC). Lors de l'approvisionnement en composants automobiles ou électroniques critiques, le partenariat avec un fabricant de pièces embouties qui met en œuvre une inspection rigoureuse du premier article (FAI) et un entretien régulier des matrices garantit que la millionième pièce est identique à la toute première.
Utilisation exceptionnelle des matériaux
Dans l'industrie métallurgique, les matières premières représentent généralement la part la plus importante du coût total des marchandises vendues (CMV). Contrairement à l'usinage soustractif, qui génère d'importantes quantités de copeaux, l'emboutissage de précision optimise l'utilisation des matériaux grâce à des logiciels avancés d'imbrication et de découpage de bandes. En positionnant stratégiquement les contours des pièces dans le sens du grain de la bobine, les ingénieurs peuvent minimiser l'épaisseur des séparateurs entre les flans, réduisant ainsi le taux de rebut au minimum.
De plus, les chutes ainsi produites sont des matériaux propres et hautement recyclables que les fabricants peuvent revendre aux aciéries, contribuant ainsi à réduire les coûts de production globaux. Pour les chaînes d'approvisionnement fortement impactées par les fluctuations des prix des matières premières, le taux d'utilisation élevé des matériaux inhérent à l'emboutissage de métaux sur mesure permet non seulement de réduire les coûts de nomenclature, mais aussi d'aider efficacement les entreprises à respecter leurs engagements en matière de développement durable (environnementaux, sociaux et de gouvernance, ESG).
Vous recherchez une entreprise de fabrication de tôles sur mesure fiable ?
Parlez à l'équipe d'experts de Supro MFG
Contactez-nous pour des prix départ usine compétitifs,
et une gamme complète de services d'assistance technique.
Principales applications industrielles : Dans quels domaines l'emboutissage des métaux est-il utilisé ?
Des architectures de véhicules électriques haute tension aux dispositifs médicaux vitaux, l'emboutissage des métaux est la pierre angulaire de la fabrication de systèmes critiques. Grâce à une précision constante au micron près et à une répétabilité adaptable, ce procédé d'ingénierie répond aux normes réglementaires et de performance rigoureuses exigées par les secteurs B2B les plus exigeants.
Composants pour véhicules automobiles et électriques
Avec l'accélération de l'adoption des véhicules électriques dans l' industrie automobile , la demande de composants légers et robustes influence les stratégies de la chaîne d'approvisionnement. Pour les équipementiers de premier rang qui fabriquent les éléments critiques des véhicules électriques , l'emboutissage de précision des métaux est indispensable. Ces éléments comprennent les boîtiers de batteries, les barres omnibus en cuivre à haute conductivité et les supports de châssis en acier faiblement allié à haute résistance (HSLA). Ces composants doivent résister à des vibrations extrêmes et aux contraintes des crash-tests sans rupture structurelle.
Pour les équipes d'approvisionnement qui sélectionnent ces composants, l'utilisation de procédés d'emboutissage progressif avancés garantit le strict respect des normes de qualité IATF 16949 et répond aux exigences rigoureuses de la documentation PPAP (Processus d'approbation des pièces de production). Grâce à ce procédé d'emboutissage à matrice dure, les constructeurs automobiles (OEM) peuvent atteindre la capacité de production à grande échelle requise pour les plateformes automobiles mondiales , tout en réduisant le poids à vide des véhicules et les coûts d'assemblage totaux.
Applications du procédé d'emboutissage des métaux dans les industries de l'électronique et des télécommunications
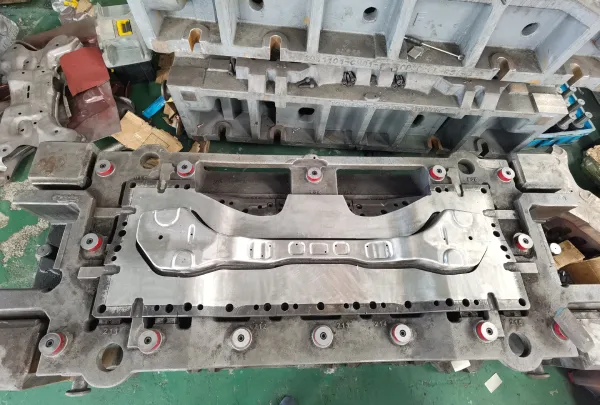
Face à l'évolution rapide des infrastructures 5G et des objets connectés (IoT), l'ingénierie des télécommunications exige des composants d'une précision microscopique et d'une fiabilité absolue. L'emboutissage de précision des métaux constitue la solution de fabrication idéale pour la production de broches de connecteurs complexes en cuivre-béryllium, de dissipateurs thermiques et de boîtiers de blindage robustes contre les interférences électromagnétiques (EMI) et radiofréquences (RFI).
Ces composants électroniques exigent des tolérances extrêmement serrées (généralement de l'ordre du micromètre) afin de garantir l'intégrité du signal et une dissipation thermique optimale dans les assemblages de circuits imprimés haute densité. Pour les responsables de la chaîne d'approvisionnement, l'adoption des procédés d'emboutissage composite à grande vitesse et d'emboutissage progressif des métaux permet d'éliminer les problèmes de dérive dimensionnelle fréquemment rencontrés dans les méthodes de fabrication traditionnelles à basse vitesse.
Le partenariat avec des fabricants capables de produire des matrices en interne garantit que ces contacts électroniques critiques conservent constamment des profils géométriques précis et des propriétés élastiques pendant des millions de cycles d'estampage sans défaut.
Applications du procédé d'emboutissage des métaux dans la fabrication de dispositifs médicaux
L' industrie des dispositifs médicaux est soumise aux normes réglementaires les plus strictes, où toute déviation des composants est absolument inacceptable. L'emboutissage de métaux sur mesure joue un rôle essentiel dans la fabrication des boîtiers d'instruments chirurgicaux, des composants structurels implantables et des boîtiers de stimulateurs cardiaques durables, réalisés à partir d'alliages spéciaux tels que le titane et l'acier inoxydable 316L.
Ces matériaux biocompatibles nécessitent des revêtements de matrices de pointe et un contrôle précis de la force d'emboutissage afin de garantir la précision du processus de formage et d'éviter la formation de microfissures. Pour les responsables des achats du secteur de la santé, s'approvisionner auprès d'entreprises d'emboutissage de métaux certifiées ISO 13485 est une exigence incontournable. Ceci garantit une traçabilité complète des lots de matériaux, des états de surface irréprochables prêts pour la passivation directe et une conformité stricte aux normes de la FDA.
En définitive, ce processus garantit la cohérence dimensionnelle absolue nécessaire pour assurer la sécurité des patients tout en maintenant des budgets d'approvisionnement prévisibles.
Choisissez un fabricant de pièces métalliques embouties fiable.
Lors du choix d'un partenaire fiable pour l'emboutissage de métaux, ne vous focalisez pas uniquement sur le prix unitaire initial ; il est essentiel d'évaluer également le niveau de maturité du fabricant en matière de production. Les fabricants qui externalisent la maintenance de leurs outillages présentent des risques inacceptables, tels que des dérives dimensionnelles et des arrêts de production prolongés. Privilégiez plutôt les partenaires qui réalisent des analyses de conception pour la fabrication (DFM) rigoureuses et qui fabriquent leurs propres outillages afin de garantir une résolution rapide des problèmes et la pérennité des outillages. De plus, exigez d'eux un système de contrôle qualité intransigeant.
Un atelier d'emboutissage de tôle de pointe fournit systématiquement des rapports d'inspection du premier article (FAI), des données CPK continues et une documentation PPAP de niveau 3 pour garantir la stabilité du processus. Chez Supro MFG, nous intégrons ces compétences essentielles à nos opérations quotidiennes. En alliant une précision certifiée ISO à une expertise métallurgique pointue, nous proposons des solutions d'emboutissage sur mesure complètes qui sécurisent les lignes de production et optimisent durablement le coût total de possession.






