











L'infrastructure mondiale de recharge pour véhicules électriques connaît une expansion sans précédent : le marché des boîtiers de bornes de recharge devrait passer de 3.05 milliards de dollars en 2025 à 8.49 milliards de dollars en 2032, soit un taux de croissance annuel composé (TCAC) de 15.7 %. Cependant, cette croissance soulève un défi d'ingénierie largement sous-estimé : la stabilité structurelle des boîtiers de bornes de recharge sous l'effet de deux charges thermiques : l'exposition directe au soleil et le fonctionnement à pleine charge des modules de puissance internes.
Les panneaux de porte des grands boîtiers (généralement de plus de 1.5 mètre de hauteur) sont très sensibles au flambage du métal sous l'effet des contraintes thermiques, ce qui entraîne des déformations et des jeux irréguliers. Ceci compromet l'étanchéité (indice de protection IP) et expose les composants électriques sensibles aux risques d'infiltration d'humidité et de particules.
Lorsqu'un acier au carbone (dont le coefficient de dilatation linéaire est d'environ 11.7 × 10⁻⁶/°C) subit une dilatation linéaire supérieure à 1 millimètre sur la hauteur de 1.8 mètre d'un panneau de porte, suite à une élévation de température de 50 °C, la conception d'un boîtier de borne de recharge pour véhicules électriques, dépourvu de renforts adéquats, entraînera une déformation permanente. La norme UL 50E définit des exigences de conformité claires en matière d'étanchéité à la compression et de performance des fixations des boîtiers ; l'élargissement des interstices dû à la déformation thermique compromet directement le respect de ces spécifications.
Cet article détaillera systématiquement des stratégies d'ingénierie multidimensionnelles, notamment la sélection de l'épaisseur des matériaux, la conception de la structure des nervures, les procédés de soudage de précision et la gestion thermique intégrée, afin de fournir des solutions de fabrication de tôles quantifiables pour les problèmes de déformation thermique dans les boîtiers des stations de recharge pour véhicules électriques.
Comprendre les défis thermiques auxquels sont confrontés les boîtiers des bornes de recharge pour véhicules électriques
Les problèmes thermiques rencontrés par les boîtiers des bornes de recharge pour véhicules électriques proviennent principalement des propriétés physiques de dilatation thermique des matériaux. Le coefficient de dilatation thermique linéaire (CDT) de l'acier au carbone est d'environ 12 × 10⁻⁶/°C ; un panneau de porte de 1.8 mètre de haut subira une dilatation linéaire de plus d'un millimètre sous une élévation de température de 50 °C. Lorsque la structure du boîtier ne dispose pas d'un renforcement adéquat par des nervures et d'une épaisseur de matériau suffisante, cette contrainte de dilatation se transforme en charges de compression sous contrainte ; une fois que ces charges dépassent un seuil critique, elles provoquent un flambage du métal (flambage thermique).
Les sources de contraintes thermiques sont doubles et cumulatives : l’élévation de température à la surface du boîtier de la borne de recharge pour véhicules électriques, due au rayonnement solaire extérieur, combinée à la chaleur dissipée en continu par les semi-conducteurs de puissance lorsque les modules de charge rapide internes fonctionnent à pleine charge. À l’intérieur des armoires de recharge rapide CC haute puissance, les modules de conversion de puissance et les redresseurs génèrent d’importantes charges thermiques en conditions de forte charge ; l’élévation de température s’accumule rapidement dans l’espace clos, soumettant les grandes structures planes, telles que les panneaux de porte, à des cycles thermiques continus.
Les conséquences techniques de ce problème vont bien au-delà des défauts esthétiques. Lorsque les panneaux de porte se déforment et que les interstices s'élargissent, l'étanchéité du joint est compromise et l'indice de protection IP ne peut plus être maintenu. L'humidité et les particules s'infiltrent alors dans le boîtier de la borne de recharge extérieure pour véhicules électriques par ces interstices élargis, menaçant directement l'isolation et la fiabilité à long terme des composants électriques internes sensibles.
Du point de vue de la conformité, la norme UL 50E définit des exigences structurelles et d'essais explicites concernant la performance environnementale des boîtiers d'équipements électriques. La dilatation des espaces due à la déformation thermique compromet directement le respect de ces spécifications. Sur le plan commercial, la mise hors service d'une seule borne de recharge rapide en courant continu suite à une panne peut engendrer des pertes de revenus mensuelles supérieures à 5 000 $.
Les boîtiers des bornes de recharge pour véhicules électriques sont passés d'un rôle de protection passif à un élément essentiel qui influe directement sur la résilience du système, la continuité opérationnelle et l'image de marque.
Sélection de l'épaisseur des matériaux pour les boîtiers des bornes de recharge pour véhicules électriques
Pour les boîtiers de bornes de recharge sur mesure pour véhicules électriques, le choix de l'épaisseur du matériau est fondamental pour garantir la stabilité thermique : une épaisseur suffisante détermine directement la capacité de la structure à résister aux contraintes thermiques et à prévenir toute instabilité. Les sous-sections suivantes exploreront en détail les principaux paramètres d'ingénierie.
Détermination de l'épaisseur minimale pour les grandes portes
Pour les applications d'installation de bornes de recharge pour véhicules électriques, les spécifications des matériaux doivent être choisies en fonction des dimensions réelles du panneau de porte, et non selon des valeurs par défaut arbitraires. Pour les portes de plus de 1.5 mètre de hauteur, l'épaisseur minimale recommandée est une tôle d'acier n° 14 (1.9 mm) ; tout matériau plus fin risque de se déformer sous l'effet de la chaleur.
Le principe d'ingénierie est simple : la rigidité en flexion est proportionnelle au cube de l'épaisseur. Le passage d'une plaque d'acier n° 16 (1.5 mm) à une plaque n° 14 double approximativement la résistance à la flexion ; tandis que le passage d'une plaque n° 14 à une plaque n° 12 (2.7 mm) ne nécessite qu'une augmentation de 40 % de l'épaisseur du matériau pour obtenir une rigidité environ huit fois supérieure.
Pour les équipements muraux et sur pied conformes aux normes NEMA 4/4X, la tôle d'acier n° 12 est depuis longtemps la référence du secteur. Les conventions industrielles précisent cette norme : les boîtiers des bornes de recharge pour véhicules électriques d'une hauteur maximale de 137 cm (54 pouces) sont généralement fabriqués en tôle d'acier n° 14, tandis que les équipements de 152 cm (60 pouces) ou plus utilisent de la tôle d'acier n° 12. Pour les boîtiers de plus d'un mètre de hauteur, il est nécessaire d'utiliser de la tôle d'acier n° 10 ou des nervures de renfort internes.
Le choix final nécessite un équilibre entre la stabilité thermique, le coût des matériaux et la complexité de fabrication ; spécifier des plaques d’acier inutilement épaisses augmente la consommation d’acier, les coûts d’expédition et les temps de cycle de la presse plieuse sans apporter d’avantages proportionnels.
Propriétés des matériaux et coefficient de dilatation thermique
Les coefficients de dilatation thermique (CTE) des matériaux de construction courants varient considérablement, et ces différences influencent directement les décisions de conception des boîtiers de bornes de recharge pour véhicules électriques sur mesure.
Le coefficient de dilatation thermique (CTE) de l'acier au carbone est d'environ 11.7 × 10⁻⁶/°C. Ainsi, un panneau de porte de 1.8 mètre se dilatera linéairement de plus d'un millimètre lorsque la température augmente de 50 °C. Le CTE de l'alliage d'aluminium est environ deux fois supérieur, soit environ 23 × 10⁻⁶/°C. Ceci engendre un déplacement plus important au niveau de l'interface d'étanchéité et provoque un relâchement progressif de la compression du joint après des milliers de cycles thermiques. Cette dilatation et contraction périodiques créent des voies d'infiltration pour l'humidité.
L'acier inoxydable possède un coefficient de dilatation thermique comparable à celui de l'acier au carbone (environ 16 × 10⁻⁶/°C pour l'acier inoxydable 304). Il offre une excellente résistance à la corrosion en milieu côtier ou en environnements chimiquement corrosifs, mais un écrouissage se produit lors de la mise en forme, ce qui accélère l'usure des matrices.
L'alliage d'aluminium 5052-H32 est souvent privilégié pour la fabrication de boîtiers légers destinés aux bornes de recharge extérieures pour véhicules électriques. Il offre une excellente dissipation thermique naturelle et une grande résistance à la fissuration et à la flexion ; toutefois, son coefficient de dilatation thermique élevé exige des jeux plus importants autour des fixations et des interfaces d'étanchéité.
Par conséquent, le choix des matériaux doit tenir compte non seulement des températures ambiantes extrêmes, mais aussi de la chaleur interne générée par les modules de charge rapide CC haute puissance ; cette double charge thermique exacerbe les contraintes de dilatation thermique dans toute la structure de l’armoire de charge.
Seulement 4 étapes
pièces de fabrication de métal sur mesure en ligne
Contactez notre équipe d'experts et découvrez l'efficacité et les avantages économiques des services de fabrication numérique de métaux.
Télécharger des fichiers de conception
STL , STEP (.stp), IGES (.igs), (.ZIP) ou PDF.
Soyez aussi un échantillon ou une idée
Devis et analyse de conception
Devis d'usine instantanés et rapports DfM, la solution la plus raisonnable.
La fabrication commence
Les processus numériques peuvent lancer des tâches de commande dans les 24 heures.
Délais de livraison respectés
Tenir les promesses de livraison, approuvées par plus de 3000 acheteurs d'entreprises mondiales.
Stratégies de renforcement structurel des boîtiers de bornes de recharge pour véhicules électriques afin d'assurer leur stabilité thermique
Les mesures de renforcement structurel des boîtiers de bornes de recharge pour véhicules électriques sur mesure compensent les limitations inhérentes à l'épaisseur du matériau en fournissant une rigidité localisée et en imposant un alignement pour contrer les contraintes thermiques ; les sous-sections suivantes exploreront en détail la disposition des composants de renforcement, la sélection des charnières et les systèmes de verrouillage multipoints.
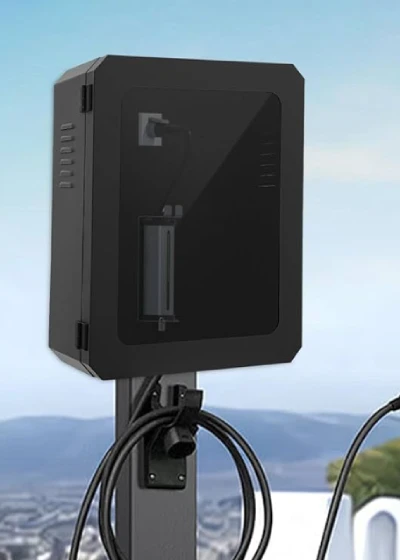
Conception et disposition des éléments de renforcement pour les boîtiers de bornes de recharge pour véhicules électriques
Le renforcement structurel des boîtiers de bornes de recharge pour véhicules électriques sur mesure commence par la disposition des nervures de renfort. Qu'elles aient une section transversale en « Z », en « U » ou en forme de calotte, ces nervures augmentent la section transversale et le moment d'inertie des plaques minces, améliorant ainsi considérablement la rigidité en flexion sans nécessiter d'augmentation correspondante de l'épaisseur du matériau ni du coût.
Le principe de base consiste à déplacer la masse du matériau par rapport à l'axe neutre : la rigidité est proportionnelle au cube de la hauteur des nervures, ce qui signifie qu'une augmentation même modérée de la hauteur des nervures peut améliorer considérablement la rigidité. Pour les grandes portes de plus de 1.5 mètre de hauteur, les recommandations de conception préconisent un rapport entre l'épaisseur des nervures et celle du panneau compris entre 4:1 et 8:1. Selon les dimensions du panneau et les propriétés du matériau, l'espacement des nervures varie généralement de 100 à 250 millimètres ; pour une efficacité optimale, les nervures doivent être disposées perpendiculairement à la direction prévue du moment de flexion.
Lorsque des renforts soudés sont spécifiés, l'apport de chaleur doit être soigneusement contrôlé — en utilisant des soudures d'angle à pleine pénétration sur toute la longueur du renfort et en soudant selon une séquence décalée afin de minimiser la déformation.
La structure de renforcement d'un boîtier de station de recharge pour véhicules électriques doit s'étendre sans interruption sur toute la largeur du panneau de porte ; un renforcement interrompu ou intermittent crée des concentrations de contraintes et des faiblesses locales, qui peuvent facilement entraîner un flambage sous l'effet des cycles thermiques.
Pour les boîtiers de bornes de recharge pour véhicules électriques en aluminium (dont le coefficient de dilatation thermique est environ deux fois supérieur à celui de l'acier au carbone), un espacement plus serré des nervures et une hauteur de nervures plus faible sont généralement nécessaires pour absorber un plus grand déplacement de matériau et maintenir la planéité.
Systèmes de charnières et de verrous pour alignement forcé
Les systèmes de charnières et de loquets constituent la dernière barrière mécanique contre la déformation thermique des boîtiers des bornes de recharge extérieures pour véhicules électriques. Lorsque les panneaux de porte se dilatent et se déforment sous l'effet des contraintes thermiques, les charnières et les loquets doivent impérativement maintenir leur alignement et la compression des joints.
Les charnières dissimulées renforcées répartissent uniformément le poids de la porte sur toute sa hauteur, évitant ainsi tout affaissement localisé et toute défaillance du joint. Contrairement aux modèles à double charnière apparente, la conception dissimulée élimine les points d'effraction externes, réduit les risques de corrosion et préserve un profil extérieur épuré — une condition essentielle pour une infrastructure de recharge publique résistante au vandalisme.
Le système de verrouillage multipoints est tout aussi essentiel. Une seule poignée actionne les points de verrouillage en haut, au milieu et en bas de la porte, assurant ainsi une répartition uniforme de la force de compression sur tout le périmètre du joint. Cette répartition de la force est cruciale pour les boîtiers de bornes de recharge pour véhicules électriques conçus sur mesure et utilisés dans des environnements chauds : lorsque la porte se dilate, le système de verrouillage à trois points maintient une pression de serrage uniforme sur le joint, évitant ainsi les jeux localisés qui pourraient résulter d'un système de verrouillage à point unique.
Les tiges et cames de verrouillage doivent être fabriquées en matériaux résistants à la corrosion ( acier galvanisé ou acier inoxydable) et conçues avec une plage de réglage suffisante pour compenser les variations dimensionnelles dues aux cycles thermiques. La perte de précharge des fixations, un mode de défaillance connu causé par les vibrations, la dilatation thermique et les cycles d'ouverture et de fermeture répétés, doit être évitée grâce à l'utilisation de dispositifs de blocage : par exemple, des écrous autobloquants à insert nylon, des rondelles frein dentelées ou l'application d'un frein-filet lors du montage.
En tant que fabricant professionnel de boîtiers pour bornes de recharge de véhicules électriques, Supro s'assure que l'alignement des portes, la compression des joints, la force de verrouillage et l'étanchéité côté charnière contribuent collectivement à respecter l'indice de protection IP ou NEMA spécifié pour l'armoire.
Vous recherchez une solution fiable et économique
Fabricants de tôles en Chine
Plus de 150,000 5,000 produits de fabrication de métaux OEM livrés à plus de XNUMX XNUMX acheteurs mondiaux.
Et profitez-en !
Précision de fabrication et contrôle qualité des boîtiers de bornes de recharge pour véhicules électriques
La précision de fabrication et le contrôle qualité des boîtiers de bornes de recharge pour véhicules électriques sont déterminants pour le succès des stratégies de gestion thermique : les procédés de soudage, la vérification de la planéité et le contrôle dimensionnel permettent de concrétiser les intentions de conception. Les sous-sections suivantes détailleront les procédures de soudage et de mesure visant à minimiser les déformations.
Techniques de soudage pour minimiser la déformation des boîtiers de bornes de recharge pour véhicules électriques
La déformation induite par le soudage demeure l'un des principaux défis en matière de qualité lors de la fabrication des boîtiers de bornes de recharge pour véhicules électriques. La cause première réside dans le fait que l'échauffement localisé durant le soudage provoque une dilatation thermique dans la zone de soudure, tandis que le matériau de base environnant, à une température inférieure, limite cette dilatation. Il en résulte des contraintes résiduelles qui se manifestent par un gauchissement une fois la soudure refroidie.
Pour les grands boîtiers de bornes de recharge sur mesure pour véhicules électriques, en particulier au niveau des cadres de portes et des joints d'armoires où l'étanchéité est essentielle, le contrôle de cette déformation est absolument non négociable.
Le soudage laser est devenu le procédé de prédilection pour la fabrication des boîtiers de bornes de recharge pour véhicules électriques en tôle mince. Comparé au soudage MIG traditionnel, le soudage laser réduit d'environ 75 % la déformation hors plan des tôles minces tout en diminuant de moitié la distribution des contraintes résiduelles de traction élevées. Le soudage laser délivre une énergie très concentrée avec une zone affectée thermiquement (ZAT) extrêmement réduite, minimisant ainsi l'apport de chaleur au matériau environnant et éliminant quasiment toute déformation.
Le soudage par transfert de métal froid (CMT) offre une autre option viable pour des matériaux encore plus minces (jusqu'à 0.3 mm d'épaisseur), réduisant considérablement la déformation en appliquant une charge thermique plus faible à la pièce.
Outre le choix du procédé, les techniques de fabrication sont tout aussi cruciales. Le soudage séquentiel et le soudage par points stratégique (c’est-à-dire l’utilisation de soudures courtes et intermittentes plutôt que continues) permettent la dissipation de la chaleur entre les passes de soudage. Des dispositifs de fixation renforcés et des gabarits de positionnement maintiennent la pièce en place pendant le soudage, évitant ainsi tout déplacement dû aux contraintes thermiques. Les paramètres de soudage (tension, courant et vitesse de dévidage du fil) doivent être rigoureusement contrôlés et documentés lors de chaque processus de fabrication d’un boîtier de borne de recharge pour véhicule électrique.
Pour les boîtiers de bornes de recharge extérieures pour véhicules électriques, un indice de protection IP65 ou IP67 est généralement requis ; toute déformation causée par le soudage qui entraîne une défaillance du joint constituerait un défaut de qualité irréparable.
Vérification de la planéité et contrôle dimensionnel des boîtiers de bornes de recharge pour véhicules électriques
Pour les boîtiers de bornes de recharge pour véhicules électriques sur mesure, les contrôles de planéité et de dimensions permettent de traduire la qualité des soudures et la précision du formage en mesures quantifiables.
Les machines à mesurer tridimensionnelles (MMT) constituent la norme industrielle pour la vérification des caractéristiques géométriques critiques. Elles sont essentielles pour contrôler l'alignement des perçages avec une tolérance de ±0.002 mm et la planéité des surfaces d'étanchéité. Pour les boîtiers de bornes de recharge extérieures pour véhicules électriques conformes aux normes NEMA et soumis à l'indice de protection IP67, les tolérances de planéité sont généralement de ±0.005 mm, une spécification qui impose des procédures d'inspection rigoureuses.
Les jauges de hauteur et les plaques de planéité assurent une vérification complémentaire de la planéité, tandis que les profilomètres optiques effectuent des mesures de profil de surface sans contact pour répondre aux besoins d'assurance qualité de la fabrication à grande échelle des boîtiers de stations de recharge pour véhicules électriques.
Pour un boîtier de station de recharge pour véhicules électriques sur mesure de 2 mètres de haut, 1.2 mètre de large et d'une épaisseur de paroi de 1.5 millimètre, l'ensemble du processus de fabrication — du poinçonnage et de la découpe CNC au pliage, au formage de trous de précision et au soudage — doit contrôler les écarts de planéité de surface à 0.1 millimètre près.
L'atteinte de ce niveau d'exigence requiert non seulement des équipements de mesure, mais aussi la mise en place d'un système qualité en boucle fermée qui réintègre les données d'inspection dans le contrôle de processus. Une fois les programmes de la machine à mesurer tridimensionnelle (MMT) établis pour une conception d'armoire spécifique, des inspections répétables peuvent être réalisées avec une intervention minimale de l'opérateur.
En tant que fabricant expérimenté de boîtiers pour bornes de recharge de véhicules électriques, Supro respecte scrupuleusement les programmes d'étalonnage : la machine à mesurer tridimensionnelle utilisée pour le traitement des tôles est étalonnée annuellement, tandis que le micromètre utilisé pour mesurer la profondeur des rainures des joints — en raison de son utilisation fréquente en atelier — est étalonné tous les six mois.
Vous recherchez une entreprise de fabrication de tôles sur mesure fiable ?
Parlez à l'équipe d'experts de Supro MFG
Contactez-nous pour des prix départ usine compétitifs,
et une gamme complète de services d'assistance technique.
Intégration de la gestion thermique et synergie de conception dans les boîtiers des bornes de recharge pour véhicules électriques
L'intégration de la gestion thermique dans les boîtiers des bornes de recharge pour véhicules électriques ne se limite pas au refroidissement passif ; elle influence également la configuration structurelle, le choix des matériaux et la facilité d'entretien, tout en affectant la dilatation thermique.
Conception du refroidissement passif et de l'enceinte
Le refroidissement passif du boîtier de la borne de recharge pour véhicules électriques repose sur la convection et la conduction naturelles : aucun ventilateur, aucune pièce mobile et aucune consommation d’énergie parasite. Le boîtier lui-même constitue la principale surface de dissipation thermique. Un dissipateur thermique en aluminium intégré à la structure du boîtier évacue la chaleur générée par les composants électroniques de puissance vers l’air ambiant. Les grilles de ventilation, positionnées stratégiquement, favorisent la circulation de l’air tout en minimisant l’accumulation de chaleur.
La disposition des composants doit isoler les points chauds (MOSFET, diodes, redresseurs) des composants électroniques de commande sensibles.
Pour les installations extérieures, la géométrie des boîtiers de bornes de recharge pour véhicules électriques sur mesure doit tenir compte du gain de chaleur par rayonnement solaire : la surface, l’orientation et la couleur influencent toutes l’absorption de la chaleur.
L'objectif de conception est de maintenir la température interne dans les plages nominales des composants sans avoir besoin d'intervention active — un principe de conception qui influe directement sur le comportement de dilatation thermique et la stabilité structurelle à long terme.
Conception modulaire pour faciliter la maintenance et l'évolution
L'architecture modulaire des bornes de recharge extérieures pour véhicules électriques permet de remplacer les principaux sous-composants (contrôleurs, modules de connectivité, compteurs, contacteurs et prises) sans avoir à changer l'ensemble de l'armoire. Cette approche réduit directement le temps moyen de réparation (MTTR) et le coût total de possession pour les gestionnaires de réseau.
Du point de vue de la fabrication des boîtiers de bornes de recharge pour véhicules électriques, la modularité implique l'utilisation d'interfaces de montage standardisées, de connecteurs électriques à déconnexion rapide et de panneaux d'accès qui facilitent la maintenance du panneau avant.
La conception doit trouver un équilibre entre facilité d'entretien et durabilité : les boîtiers étanches aux intempéries doivent résister aux ouvertures et fermetures répétées, et la quincaillerie doit pouvoir résister au vandalisme dans les espaces publics.
Pour les acheteurs, la modularité signifie une durée de vie prolongée du produit : à mesure que les normes de charge et les exigences de connectivité évoluent, seuls les modules doivent être mis à niveau, au lieu de devoir remplacer l'ensemble du boîtier de la borne de recharge pour véhicules électriques.
Conclusion
La résolution des problèmes de déformation thermique des boîtiers de bornes de recharge pour véhicules électriques exige une approche d'ingénierie multidimensionnelle. Le choix de l'épaisseur du matériau en constitue la base ; la conception des nervures et un système de verrouillage à charnière renforcé assurent la protection structurelle ; la précision du soudage et la vérification métrologique garantissent la qualité de la fabrication ; et un refroidissement passif ainsi qu'une architecture modulaire prolongent la durée de vie.
Les bornes de recharge extérieures pour véhicules électriques ne sont plus de simples équipements passifs : elles contribuent de manière essentielle à la résilience du réseau, à la réputation de la marque et à la rentabilité du site. La panne d’une seule borne de recharge rapide en courant continu peut entraîner des pertes de revenus mensuelles supérieures à 5 000 $.
Choisir un partenaire de fabrication qui comprenne réellement ces principes thermodynamiques — un partenaire qui ne se contente pas d'établir des devis à partir de plans mais qui conçoit également des solutions pour optimiser les performances thermiques — est une décision stratégique ayant des implications financières et opérationnelles directes.
Supro est un fabricant spécialisé de boîtiers sur mesure pour bornes de recharge de véhicules électriques. Grâce à des équipements de pointe, une vaste expérience de fabrication et une équipe d'ingénieurs professionnels, nous fournissons des solutions de boîtiers sur mesure parfaitement adaptées aux bornes de recharge de véhicules électriques à plus de 3 000 entreprises dans le monde entier, ainsi que des devis directs de fabricant.
Pour toute question concernant les spécifications techniques, les solutions de projet personnalisées ou les partenariats OEM, contactez Supro sans plus attendre. Notre équipe d'ingénieurs professionnels est toujours prête à vous proposer une solution sur mesure.






