
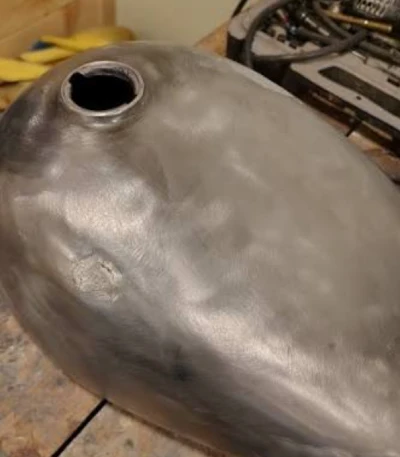







سیستمهای سوخترسانی خودروهای مدرن، الزامات سختگیرانهتری را در مورد قابلیت اطمینان آببندی اعمال میکنند و تغییر شکل جوشکاری فلنج بالایی روی مخازن بنزین فلزی به یک گلوگاه فرآیندی حیاتی تبدیل شده است که بر کیفیت مونتاژ ماژولهای پمپ سوخت تأثیر میگذارد.
فرستندههای سوخت یا مجموعههای پمپ سوخت فشار بالا معمولاً از طریق یک فلنج که ضخامت آن به طور قابل توجهی بیشتر از دیواره مخزن است، در بالای مخازن بنزین فلزی نصب میشوند. این تفاوت قابل توجه در ضخامت مقطع عرضی منجر به توزیع بسیار ناهموار گرمای ورودی در طول فرآیند جوشکاری میشود: ناحیه فلنج ضخیم مقدار زیادی گرما را جذب میکند و به آرامی گرم میشود، در حالی که مخزن با دیواره نازک به دلیل ظرفیت حرارتی کم و مسیرهای محدود اتلاف گرما، به سرعت به دمای بالا میرسد.
انبساط موضعی ناشی از چرخه حرارتی جوشکاری و انقباض ناشی از خنک شدن، باعث ایجاد تنشهای پسماند در جوش و ناحیه متاثر از حرارت (HAZ) میشود که در نهایت به صورت اعوجاج زاویهای و از بین رفتن صافی سطح آببندی فلنج ظاهر میشود.
برای اورینگها، تختی فلنج تلرانس هندسی اصلی است که عملکرد آببندی مخازن بنزین فلزی سفارشی را تعیین میکند. آببندها برای دستیابی به ایزولاسیون سیال به فشردهسازی یکنواخت متکی هستند - انحراف از تختی به این معنی است که مناطق محلی فشار بالا و فشار پایین روی سطح آببندی وجود دارند و فشردهسازی ناکافی در مناطق فشار پایین مسیرهایی را برای نشت سوخت ایجاد میکند.
کشش سطحی پایین بنزین و نفوذپذیری بالای آن به این معنی است که حتی شکافهای در سطح میکرون برای ایجاد نشتی کافی هستند و شرایط عملیاتی سیستمهای سوخت فشار بالا این خطر را بیشتر تقویت میکند. بنابراین، سطح آببندی فلنج باید پس از اتمام جوشکاری، تلرانسهای صافی دقیقی را حفظ کند.
این مقاله تجزیه و تحلیل دقیقی از چگونگی رفع تاب برداشتن حرارتی فلنجهای پمپ سوخت در طول ساخت مخازن بنزین فلزی، از جمله کنترل فرآیند در حین جوشکاری، استراتژیهای نصب و پرداخت پس از جوشکاری ارائه میدهد.
درک علل ریشهای تاب برداشتن حرارتی در فلنجهای فلزی مخزن بنزین
تاب برداشتن حرارتی در فلنجهای مخزن بنزین فلزی ناشی از یک عامل واحد نیست، بلکه نتیجه اجتنابناپذیر اثرات ترکیبی تغییرات در ضخامت مواد، توزیع ناهموار گرمای ورودی و شرایط محدودیت است. درک ماهیت فیزیکی تاب برداشتن پیشنیاز توسعه استراتژیهای موثر کنترل فرآیند و یک بعد فنی کلیدی برای ارزیابی قابلیتهای جامع جوشکاری و ماشینکاری تولیدکنندگان مخزن بنزین فلزی است.
ویژگیهای ترمودینامیکی جوشکاری فلنجهای ضخیم به مخازن بنزین فلزی با دیواره نازک
تفاوت قابل توجهی در ضخامت دیواره بین فلنجها و بدنه مخزن یک مخزن بنزین فلزی وجود دارد - ضخامت فلنج میتواند به چندین میلیمتر برسد، در حالی که ضخامت دیواره بدنه مخزن معمولاً تنها 0.8 تا 2.0 میلیمتر است. این تغییر ناگهانی در سطح مقطع منجر به توزیع بسیار ناهموار گرمای ورودی در طول چرخه حرارتی جوشکاری میشود: طرف ضخیم فلنج ظرفیت گرمایی زیادی دارد و به آرامی گرم میشود، در حالی که طرف مخزن با دیواره نازک به دلیل ظرفیت گرمایی کم، به سرعت به دمای بالا میرسد.
انبساط حرارتی نامتقارن و فشردگی پلاستیک در داخل جوش و ناحیه متاثر از حرارت (HAZ) رخ میدهد. در طول فاز خنکسازی، این کرنش نامتقارن به تنش پسماند تبدیل میشود که اثر گشتاور خمشی آن برای ایجاد اعوجاج زاویهای قابل توجه (Angular Distortion) کافی است.
ساختار دیواره نازک مخازن بنزین فلزی سفارشی فاقد پایداری ذاتی است و ظرفیت محدودکنندهای دارد و باعث میشود که نتواند به طور مؤثر در برابر تغییر شکل ناشی از چرخه حرارتی جوشکاری مقاومت کند. کنترل ورودی گرما، کاهش مقدار فلز رسوب شده و اجرای عملیات پیشگرمایش و پس از جوشکاری مناسب، استراتژیهای کلیدی فرآیند برای به حداقل رساندن چنین تغییر شکلی هستند.
چرا تخت بودن فلنج برای سلامت سیستم سوخت رسانی حیاتی است؟
صافی سطح آببندی فلنج مستقیماً یکنواختی فشردهسازی روی حلقه O را تعیین میکند. آببند برای دستیابی به ایزولاسیون محیط، به فشردهسازی مداوم در کل محیط آببندی متکی است - انحرافات صافی منجر به ایجاد نواحی موضعی فشار بالا و فشار پایین روی سطح آببندی میشود، جایی که فشردهسازی ناکافی در نواحی فشار پایین مسیرهایی را برای نشت سوخت ایجاد میکند.
با توجه به کشش سطحی پایین بنزین و فشار بخار بالای آن، حتی انحرافات صافی در سطح میکرومتر نیز برای ایجاد نشتی کافی است. با تکامل سیستمهای سوخترسانی به سمت فشارهای بالاتر، افزایش فشارهای عملیاتی این خطر را بیشتر تشدید میکند.
صنعت معمولاً نیاز دارد که تلرانس صافی سطح آببندی فلنج پمپ سوخت در مخازن بنزین فلزی در محدوده 0.05 میلیمتر کنترل شود. این الزام دقیق هندسی، ماشینکاری پس از جوشکاری را از یک فرآیند اختیاری به یک مرحله ضروری در تولید ارتقا داده است.
صافی فلنجهای مخزن بنزین فلزی سفارشی معمولاً با استفاده از یک خطکش دقیق به همراه یک گیج پلاگ بررسی میشود؛ برای تولید انبوه، باید از ماشینهای اندازهگیری مختصات (CMM) برای پیادهسازی کنترل فرآیند استفاده شود.
آیا به دنبال مطمئن و مقرون به صرفه هستید؟
تولیدکننده قطعات فلزی چین
بیش از 150,000 محصول ساخت فلز OEM به بیش از 5,000 خریدار جهانی تحویل داده شده است.
و از آن بهره مند شوید!
کنترل فرآیند در حین جوشکاری مخازن بنزین فلزی
کنترل ورودی گرما و محدودیتهای هندسی در طول فرآیند جوشکاری، کلید جلوگیری از تاب برداشتن فلنجها روی مخازن بنزین فلزی هستند. بهینهسازی پارامترها و اتلاف گرما از طریق فیکسچرهای مسی به طور همزمان عمل میکنند و مستقیماً قابلیت کنترل تغییر شکل پس از جوشکاری را تعیین میکنند.
مدیریت ورودی گرما از طریق بهینهسازی پارامتر
ورودی حرارت جوشکاری متغیر کلیدی مؤثر بر عرض ناحیه متأثر از حرارت (HAZ) و میزان تنشهای پسماند است. این متغیر با استفاده از فرمول H = EI/v (جریان × ولتاژ / سرعت جوشکاری) محاسبه میشود.
برای جوشکاری فلنجهای فلزی مخزن بنزین، کاهش جریان و ولتاژ، ورودی گرمای لحظهای را کاهش میدهد، در حالی که افزایش مناسب سرعت جوشکاری، مدت زمان قرار گرفتن در معرض گرما را کوتاه میکند - ترکیب این دو رویکرد به طور مؤثر وسعت منطقه تحت تأثیر گرما را کنترل کرده و ضخامت لایه فشردهسازی پلاستیکی را محدود میکند.
جایگزینی جوشکاری قوسی پیوسته با فرآیند جوشکاری پالسی میتواند میانگین ورودی گرما را بیشتر کاهش داده و تجمع گرما در جوش را به حداقل برساند. علاوه بر این، جایگزینی پاسهای جوش پیوسته با جوشکاری متناوب با افزایش فاصله خنک شدن، به گرما اجازه میدهد تا بخش به بخش پراکنده شود و در نتیجه از افزایش مداوم دما در نواحی موضعی جلوگیری شود.
بدنههای جدار نازک مخازن بنزین فلزی سفارشی ، ظرفیت گرمایی محدودی دارند؛ هرگونه ورودی گرما که از معیار طراحی تجاوز کند، مستقیماً منجر به اعوجاج جوش میشود. بنابراین، کنترل دقیق پنجره پارامتر، پیشنیاز اساسی برای به حداقل رساندن میزان اصلاح بعدی است.
استراتژیهای فیکسچرینگ برای جوشکاری مخازن بنزین فلزی: نقش فیکسچرهای هیت سینک مسی
مس دارای رسانایی حرارتی تقریباً ۴۰۰ وات بر متر مکعب در کلوین است که تقریباً هشت برابر فولاد است و آن را به مؤثرترین مادهی غیرفعال برای اتلاف حرارت در جوشکاری فلنج مخازن بنزین فلزی تبدیل میکند.
اتصالات سینک حرارتی مسی سنگین باید به گونهای طراحی شوند که به طور محکم در برابر ناحیه فلنج قرار گیرند تا کوتاهترین مسیر انتقال حرارت را ایجاد کنند، گرمای جوشکاری را به سرعت از منطقه تحت تأثیر حرارت دور کنند، دمای اوج فلز پایه را کاهش دهند و زمان توقف را در دماهای بالا به حداقل برسانند. در عین حال، این اتصالات به عنوان قیدهای سفت و سخت عمل میکنند و با استفاده از نیروی گیره مکانیکی، موقعیتهای هندسی نسبی فلنج و مخزن بنزین فلزی سفارشی را قفل میکنند و در نتیجه در برابر جابجایی خارج از صفحه ناشی از انبساط حرارتی در حین جوشکاری مقاومت میکنند.
برای تولید انبوه مخازن بنزین فلزی، تعبیه کانالهای خنککننده آب داخلی، ظرفیت اتلاف حرارت مداوم تجهیزات مسی را حفظ میکند و شرایط مرزی حرارتی ثابتی را برای هر محصول تضمین میکند.
تمیزی و تناسب سطوح تماس بین فیکسچرها و قطعه کار مستقیماً بر راندمان رسانایی حرارتی تأثیر میگذارد - هرگونه شکافی باعث ایجاد مقاومت حرارتی و اختلال در اتلاف گرما میشود. ظرفیت حرارتی و جرم خود فیکسچرهای مسی نیز باید با قطعه کار مطابقت داشته باشد تا تعادل بهینه در نرخهای اتلاف گرما حاصل شود.
فقط 4 مرحله
قطعات ساخت فلزی سفارشی آنلاین
با تیم کارشناسان ما تماس بگیرید و کارایی و مزایای اقتصادی خدمات ساخت فلز دیجیتال را تجربه کنید.
آپلود فایل های طراحی
STL، STEP (stp.)، IGES (igs.)، (.ZIP)، یا PDF.
همچنین نمونه یا ایده باشید
تحلیل نقل قول و طراحی
نقل قول های فوری کارخانه و گزارش های DfM، معقول ترین راه حل.
تولید آغاز می شود
فرآیندهای دیجیتال می توانند وظایف سفارش را در عرض 24 ساعت آغاز کنند.
در زمان تحویل
پایبندی به وعده های تحویل، تایید شده توسط بیش از 3000 خریدار شرکت جهانی.
ماشینکاری CNC پس از جوشکاری مخازن بنزین فلزی
تنشهای پسماند و انحرافات هندسی ناشی از چرخه حرارتی جوشکاری را نمیتوان صرفاً از طریق کنترل فرآیند به طور کامل حذف کرد؛ فرزکاری CNC سطح پس از جوشکاری یک فرآیند ضروری برای دستیابی به تلرانس تختی 0.05 میلیمتر در سطوح آببندی فلنج مخازن بنزین فلزی سفارشی است.
چرا پیش ماشینکاری به تنهایی کافی نیست
ماشینکاری فلنج تا ابعاد نهایی و پرداخت سطح آن قبل از جوشکاری نمیتواند از انحرافات هندسی ناشی از فرآیند جوشکاری در ساخت مخازن بنزین فلزی جلوگیری کند.
چرخه حرارتی جوشکاری باعث انبساط حرارتی غیر یکنواخت و انقباض پلاستیک در جوش و ناحیه تحت تأثیر حرارت میشود. پس از خنک شدن، آزاد شدن تنشهای پسماند منجر به اعوجاج خارج از صفحه سطح آببندی فلنج میشود، که میزان تغییر شکل معمولاً بسیار فراتر از محدوده تحمل 0.05 میلیمتر است. حتی اگر صافی فلنج قبل از جوشکاری در محدوده 0.02 میلیمتر کنترل شود، اعوجاج زاویهای پس از جوشکاری ممکن است صافی را به 0.1 تا 0.2 میلیمتر کاهش دهد.
بدنههای دیواره نازک مخازن بنزین فلزی سفارشی، فاقد سختی مقطع کافی برای مقاومت در برابر گشتاورهای خمشی هستند؛ پس از وقوع تغییر شکل، نمیتوان آن را از طریق خنکسازی بعدی اصلاح کرد. بنابراین، برنامهریزی برای ماشینکاری نهایی سطح آببندی پس از اتمام جوشکاری، تنها راه قابل اعتماد برای جبران اساسی اثرات انبساط حرارتی است.
استراتژی فرزکاری CNC برای آببندی سطوح
فرزکاری CNC پس از جوشکاری باید از ویژگیهای ماشینکاری شده روی مجموعه مخزن بنزین فلزی (مانند سوراخهای موقعیتیابی پایینی یا سطوح مرجع لبه) به عنوان مرجعهای گیرهبندی و موقعیتیابی استفاده کند تا اطمینان حاصل شود که میزان فرزکاری به طور یکنواخت در سطح آببندی فلنج توزیع شده است.
توصیه میشود از یک فرز پیشانی دقیق با اینسرتهای کاربیدی، با عمق برش کنترلشده بین 0.2 تا 0.5 میلیمتر استفاده شود؛ نرخ پیشروی باید با سرعت اسپیندل هماهنگ باشد تا از تغییر شکل حرارتی ثانویه ناشی از حرارت برش جلوگیری شود.
برای فلنج مخزن بنزین فلزی، هدف نهایی صافی روی 0.05 میلیمتر تنظیم شده است، در حالی که مقدار زبری سطح (Ra) باید زیر 1.6 میکرومتر کنترل شود تا از ویژگیهای تماس و فشردهسازی حلقه O اطمینان حاصل شود.
در طول فرآیند فرزکاری، باید از هوای فشرده یا مقدار کمی مایع خنککننده برای حذف برادهها و کاهش گرمای اصطکاکی استفاده شود. پس از ماشینکاری، باید پلیسهگیری انجام شود تا از تأثیر برآمدگیهای میکروسکوپی در امتداد خط آببندی بر عملکرد آببندی مخزن بنزین فلزی سفارشی جلوگیری شود.
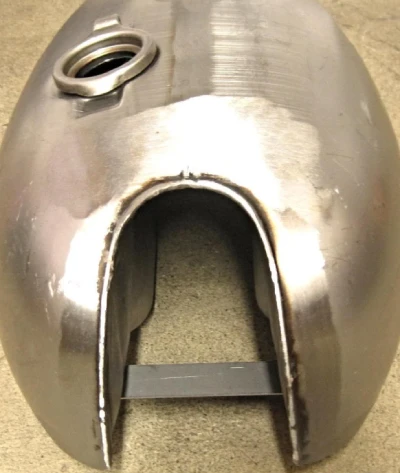
تأیید کیفیت و بازرسی ابعادی مخازن بنزین فلزی
تأیید تختی معمولاً شامل استفاده از یک خطکش دقیق به همراه گیجهای پلاگ با ضخامتهای مشخص برای بازرسی کامل محیط است - خطکش در مقابل سطح فلنج قرار میگیرد و توزیع شکاف با گیجهای پلاگ اندازهگیری میشود تا مشخص شود که آیا تلرانس 0.05 میلیمتر رعایت شده است یا خیر.
برای تولید انبوه مخازن بنزین فلزی ، استفاده از دستگاه اندازهگیری مختصات (CMM) امکان اسکن خودکار کانتور سهبعدی فلنج و تجزیه و تحلیل خطا را فراهم میکند، در حالی که همزمان صافی و دقت نسبی موقعیت را تأیید میکند. زبری سطح با نمونهبرداری از چندین مکان روی سطح آببندی با استفاده از یک دستگاه زبریسنج قابل حمل تأیید میشود.
دادههای بازرسی باید در کنترل فرآیند آماری (SPC) گنجانده شوند تا تأثیر سایش ابزار فرز، تکرارپذیری موقعیتیابی فیکسچر و پایداری حرارتی تجهیزات بر شاخص قابلیت فرآیند (Cpk) پایش شود و اطمینان حاصل شود که هر مخزن بنزین فلزی سفارشی، مشخصات طراحی را برآورده میکند و از تعمیرات ناشی از خرابی آببند پس از نصب در وسایل نقلیه جلوگیری شود.
نتیجه
تاب برداشتن حرارتی فلنجها در مخازن بنزین فلزی ناشی از تضاد ذاتی بین چرخه حرارتی جوشکاری و ساختار دیواره نازک است و نمیتوان آن را به طور کامل با هیچ روش واحدی از بین برد. تجربه تولید Supro نشان داده است که ترکیب کنترل ورودی گرما در طول مرحله جوشکاری با محدودیتهای اتلاف گرما از طریق فیکسچرهای مسی، همراه با پرداخت فرزکاری CNC پس از جوشکاری، یک مسیر فرآیند قابل اعتماد برای اطمینان از این است که سطح آببندی فلنج تلرانس تختی 0.05 میلیمتر را برآورده میکند.
برای ماژولهای پمپ سوخت، دقت هندسی سطح آببندی مستقیماً عمر مفید حلقه O و عملکرد ضد نشتی سیستم را تعیین میکند. هر راهحل سادهای که بر ماشینکاری قبل از جوشکاری یا اصلاح پس از جوشکاری متکی باشد، نمیتواند سطح ثابتی از کیفیت را در تولید انبوه مخازن بنزین فلزی حفظ کند.
سوپرو یک تولیدکننده حرفهای مخزن بنزین فلزی سفارشی است . ما با بهرهگیری از تجهیزات پیشرفته، تجربه گسترده در تولید و یک تیم مهندسی حرفهای، خدمات مخزن بنزین فلزی سفارشی بیعیب و نقصی را به بیش از ۳۰۰۰ شرکت در سراسر جهان ارائه میدهیم و قیمتهای واقعی از تولیدکنندگان ارائه میدهیم.
اگر به مشاوره فنی، راهکارهای طراحی سیستم، مشخصات محصول یا درخواستهای همکاری با تولیدکنندگان اصلی تجهیزات (OEM) نیاز دارید، لطفاً در هر زمانی با تیم مهندسی ما تماس بگیرید.






