
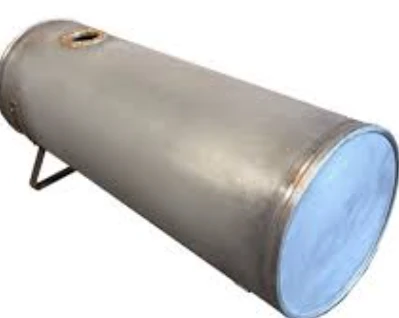









اتصالات رزوهدار روی درپوشها و اتصالات شیر در مخازن گاز فلزی به عنوان رابطهای حیاتی بین ساختار مخزن و سیستمهای تحویل سوخت یا تهویه آن عمل میکنند. هنگامی که این رزوهها - چه از طریق کنده شدن، گرفتگی یا عدم تراز - دچار نقص شوند، عواقب آن میتواند از دوبارهکاری پرهزینه و تأخیر در تولید تا خطرات ایمنی در کاربردهای نهایی متغیر باشد. بنابراین، درک علل ریشهای نقص رزوه و اجرای استراتژیهای پیشگیرانه مؤثر برای ارائه مخازن گاز فلزی سفارشی قابل اعتماد و بادوام بسیار مهم است.
این مقاله به بررسی مکانیسمهای اصلی خرابی مؤثر بر رزوههای پلاگ ولو در طول ساخت مخازن گاز فلزی میپردازد و اقدامات کنترلی مهندسی مربوطه را برای هر مرحله از فرآیند تولید - از ماشینکاری CNC، بازرسی کیفیت و عملیات سطحی تا مونتاژ - پیشنهاد میدهد.
علل خرابی رزوه در دوشاخههای شیر مخزن گاز فلزی
خرابی رزوه در دوشاخههای شیر مخزن گاز فلزی سفارشی معمولاً از سه عامل مرتبط با هم ناشی میشود: انحرافات ماشینکاری CNC که بر هندسه گام تأثیر میگذارند، نفوذ پوشش در طول فرآیندهای آبکاری الکتریکی یا پوشش الکتروفورتیک، و خطاهای مونتاژ (مانند عدم تراز رزوه یا گشتاور بیش از حد) - هر یک از این عوامل میتوانند به طور مستقل یکپارچگی اتصال را به خطر بیندازند.
تلرانسهای ماشینکاری و هندسه رزوه
خرابی رزوه در دوشاخههای شیر مخزن گاز فلزی اغلب در مرحله ماشینکاری رخ میدهد. هنگامی که ابزارهای رزوهزنی فرسوده، کالیبره نشده یا با سرعت نادرست کار میکنند، رزوههای حاصل از مشخصات منحرف میشوند - یا منجر به رزوههای کوچکتر از حد معمول میشوند که فاقد استحکام درگیری کافی هستند، یا رزوههای بزرگتر از حد معمول که باعث ایجاد فاصله بیش از حد میشوند و در نتیجه سایش تحت ارتعاش را تسریع میکنند.
تلرانس قطر گام باید به شدت کنترل شود؛ برای کاربردهای حساس مخزن گاز فلزی سفارشی، توصیه میشود بازرسی ۱۰۰٪ با استفاده از گیجهای go/no-go مطابق با ISO 1502 انجام شود تا تأیید شود که رزوهها با درجه تناسب مشخص شده مطابقت دارند. تراش رزوه تک نقطهای امکان تنظیم پارامترهای برش را در زمان واقعی فراهم میکند، در حالی که فرزکاری رزوه هنگام ماشینکاری درپوشهای با قطر بزرگ یا مواد با سختی بالا مزایایی را ارائه میدهد.
عملیات سطحی مخازن فلزی گاز
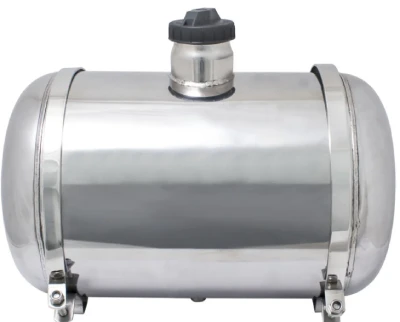
فرآیندهای عملیات سطحی - مانند آبکاری الکتریکی، پوشش پودری یا پوشش الکتروفورتیک - در صورت عدم مدیریت صحیح، میتوانند تهدیدی مستقیم برای یکپارچگی رزوه باشند. پوششهای رسوب داده شده با الکترود تمایل دارند که بیشتر در زاویهها و لبههای تیز تجمع یابند و قطر دایره گام را تا چهار برابر ضخامت پوشش افزایش دهند. ضخامت پوشش 5 تا 25 میکرومتر در هر سطح میتواند به طور قابل توجهی فواصل بین رزوهها و ویژگیهای رزوهها را تغییر دهد.
پوشش پودری و پوشش الکتروفورتیک مواد چسبناکی را وارد میکنند که میتوانند به داخل رزوهها جریان یافته و به رسوبات سخت و ساینده تبدیل شوند. سوپرو، به عنوان یک تولیدکننده حرفهای مخزن گاز فلزی، از درپوشهای سیلیکونی با قابلیت تحمل دما تا ۳۱۵ درجه سانتیگراد (۶۰۰ درجه فارنهایت) برای پوشش فیزیکی استفاده میکند - این درپوشها از کنارهها و ریشههای رزوهها در برابر نفوذ پوشش محافظت میکنند و در نتیجه هندسه ماشینکاری شده را حفظ میکنند.
بدون این محافظت، آلودگی پوشش باعث افزایش اصطکاک در حین مونتاژ مخازن گاز فلزی سفارشی میشود و شرایط ایدهآلی را برای فرسایش رزوه ایجاد میکند.
خطاهای مونتاژ مخزن گاز فلزی و گشتاور بیش از حد
حتی زمانی که فرآیندهای تولید رزوه مطابق با مشخصات باشند، نصب نادرست همچنان یکی از دلایل اصلی خرابی رزوه در کاربردهای مخزن گاز فلزی سفارشی است. عدم تراز - یعنی شروع به سفت کردن اتصال در زاویه اشتباه - میتواند در چند چرخش اول آسیب جبرانناپذیری به قلههای رزوه وارد کند.
گشتاور بیش از حد، رزوهها را در معرض تنشهایی بیش از ظرفیت بار اثباتشدهشان قرار میدهد که منجر به تغییر شکل پلاستیک و جدا شدن رزوه میشود.
اتصالات فولاد ضد زنگ به طور خاص مستعد ساییدگی هستند - پدیده جوش سرد که در آن سطوح جفت شده تحت فشار گیر میکنند. هنگامی که دو رزوه فولاد ضد زنگ به هم پیچ میشوند، اصطکاک باعث میشود که مواد به یکدیگر بچسبند.
برای سرسیلندرهای آلومینیومی (که در طراحیهای مخزن گاز فلزی سبک رایج هستند)، مقادیر گشتاور معمولاً باید بین ۴۰ تا ۶۰ درصد مقادیر مشابه فولادی محدود شود. روانکاری رزوهها با ترکیبات ضد گرفتگی حاوی دیسولفید مولیبدن یا فرمولاسیونهای پایه نیکل برای کاهش اصطکاک و جلوگیری از گرفتگی بسیار مهم است.
فقط 4 مرحله
قطعات ساخت فلزی سفارشی آنلاین
با تیم کارشناسان ما تماس بگیرید و کارایی و مزایای اقتصادی خدمات ساخت فلز دیجیتال را تجربه کنید.
آپلود فایل های طراحی
STL، STEP (stp.)، IGES (igs.)، (.ZIP)، یا PDF.
همچنین نمونه یا ایده باشید
تحلیل نقل قول و طراحی
نقل قول های فوری کارخانه و گزارش های DfM، معقول ترین راه حل.
تولید آغاز می شود
فرآیندهای دیجیتال می توانند وظایف سفارش را در عرض 24 ساعت آغاز کنند.
در زمان تحویل
پایبندی به وعده های تحویل، تایید شده توسط بیش از 3000 خریدار شرکت جهانی.
ماشینکاری دقیق مخازن گاز فلزی: سنگ بنای یکپارچگی رزوه
ماشینکاری دقیق، پایه و اساس حیاتی برای یکپارچگی رزوههای درپوشهای مخزن بنزین فلزی را بنا مینهد. به طور خاص، تراشکاری CNC با تلرانسهای گام کنترلشده و فرآیند نورد رزوه - که سطحی سختشده با کار سرد ایجاد میکند - مستقیماً بر مقاومت در برابر ساییدگی درپوشها تأثیر میگذارد. هر مرحله از فرآیند تولید Supro از طریق بازرسیهای سنجههای قبولی/ردی مطابق با استاندارد ISO 1502 تأیید میشود.
تراشکاری رزوه CNC با دقت بالا
تراشکاری رزوه CNC هندسه پایه را برای هر اتصال رزوهدار روی درپوشهای مخزن بنزین فلزی سفارشی ایجاد میکند. خدمات ماشینکاری CNC استاندارد معمولاً به تلرانس ±0.05 میلیمتر (±0.002 اینچ) دست مییابند، در حالی که تنظیمات ماشینکاری پیشرفته و فرآیندهای پرداخت دقیق میتوانند تلرانسها را تا ±0.01 میلیمتر (±0.0004 اینچ) یا حتی محکمتر کنترل کنند.
برای کاربردهای رزوهدار بحرانی، تلرانس قطر گام باید به شدت در چارچوب مشخصات دقیق کنترل شود و تراش رزوه تک نقطهای امکان تنظیم پارامترهای برش را در لحظه فراهم میکند.
ابزارهای رزوهزنی باید با دقت نگهداری شوند - اینسرتهای فرسوده یا تجهیزات کالیبره نشده میتوانند رزوههایی ایجاد کنند که از مشخصات منحرف میشوند و در نتیجه رزوهها خیلی کوچک و فاقد استحکام درگیری کافی هستند، یا رزوههایی که خیلی بزرگ هستند و باعث ایجاد لقی بیش از حد و تسریع سایش در اثر ارتعاش میشوند.
برای درپوشهای فلزی مخزن بنزین، فرزکاری رزوه مزایایی در ماشینکاری قطرهای بزرگ یا مواد با سختی بالا ارائه میدهد، در حالی که تراشکاری رزوه همچنان فرآیند استاندارد برای راندمان تولید و کنترل هندسی است.
فرآیند نورد رزوه برای افزایش استحکام درپوشهای فلزی مخزن گاز
در تولید انبوه مخازن گاز فلزی، فرآیند نورد رزوه، جایگزین بسیار جذابی برای عملیات برش است . این فرآیند شکلدهی سرد، مواد را از طریق جابجایی به جای برداشتن، شکل میدهد؛ سطح رزوه حاصل، تحت سختکاری قرار میگیرد و خواص مکانیکی را به طور قابل توجهی بهبود میبخشد.
در مقایسه با رزوههای برش خورده، فرآیند شکلدهی سرد، استحکام کششی را حداقل 30٪ و استحکام خستگی را 50٪ تا 75٪ افزایش میدهد. این بهبود عملکرد ناشی از تنشهای فشاری ایجاد شده توسط کار سرد، جریان مداوم دانه و سطح صاف است.
رزوههای رول فرمدهی شده تمام الیاف فلزی را حفظ میکنند و در نتیجه چگالی بالاتر، سطوح صافتر و پلیسههای کمتری ایجاد میشود. این مقاومت در برابر خستگی برای کاربردهای مخزن گاز فلزی سفارشی که باید در برابر ارتعاش و چرخههای فشار مقاومت کنند، بسیار مهم است.
کرنش ایجاد شده توسط کار سرد همچنین نسبت سختی سطح به استحکام کششی و استحکام تسلیم را بهبود میبخشد - عواملی که مستقیماً به افزایش عمر مفید اتصالات سیستم مخزن گاز فلزی منجر میشوند.
بازرسی گیج رزوه Go/No-Go
برای تأیید دقت ماشینکاری مخازن گاز فلزی سفارشی، باید بازرسی دقیق با استفاده از گیجهای رزوه برو/نرو مطابق با ISO 1502 انجام شود. گیج برو باید به آرامی در قطعه کار پیچ شود تا تأیید شود که حداقل الزامات فاصله رعایت شده است. گیج نرو نباید بیش از دو تا سه دور پیچ شود تا اطمینان حاصل شود که قطر گام از حداکثر حد مجاز تجاوز نمیکند.
این گیجها به طور همزمان تمام عناصر رزوه - از جمله شکل، سرب و قطر گام - را بررسی میکنند تا اثر تجمعی خطاها را تعیین کنند. برای ساخت مخازن گاز فلزی، بازرسی ۱۰۰٪ رزوه تمام رزوههای پلاگ ولو با گیج رزوه توصیه میشود - روشی مطابق با الزامات ISO 1502 برای رزوههای متریک عمومی.
این روش بازرسی، رزوههایی را که با محدودیتهای ابعادی مطابقت دارند و رزوههایی که مطابقت ندارند، متمایز میکند و قبل از ورود قطعات به فرآیند عملیات سطحی ، تأیید عینی را ارائه میدهد . اجرای این استاندارد بازرسی رزوهسنج، خطر ورود رزوههای خارج از محدوده تلرانس به فرآیند مونتاژ را از بین میبرد، زیرا چنین رزوههایی ناگزیر تحت گشتاور یا ارتعاش دچار شکست میشوند.
آیا به دنبال مطمئن و مقرون به صرفه هستید؟
تولیدکننده قطعات فلزی چین
بیش از 150,000 محصول ساخت فلز OEM به بیش از 5,000 خریدار جهانی تحویل داده شده است.
و از آن بهره مند شوید!
حفاظت فیزیکی در حین عملیات سطحی مخازن فلزی گاز
فرآیند عملیات سطحی برای دربهای مخزن گاز فلزی سفارشی - چه آبکاری الکتریکی و چه پوشش پودری - آلایندههایی را ایجاد میکند که میتوانند هندسه رزوه را تغییر دهند. اعمال پوشش فیزیکی با درپوشهای سیلیکونی قبل از عملیات سطحی، وضعیت ماشینکاری شده اولیه رزوهها را حفظ کرده و در نتیجه از گیر کردن آنها جلوگیری میکند.
ضرورت نقاب زدن
فرآیندهای عملیات سطحی برای مخازن گاز فلزی سفارشی - مانند آبکاری الکتریکی، پوشش پودری یا پوشش الکتروفورتیک - در صورت عدم انجام اقدامات حفاظتی، مستقیماً یکپارچگی رزوهها را تهدید میکنند. قطر دایره گام رزوهها میتواند به دلیل ضخامت اضافه شده پوشش، چهار برابر افزایش یابد. ضخامت معمول پوشش ۵ تا ۲۵ میکرومتر در هر طرف، فاصله بین دو رزوه را به طور قابل توجهی تغییر میدهد و در نتیجه بر تناسب و عملکرد رزوه تأثیر میگذارد.
برای رزوههای خارجی، حداقل قطر دایره گام باید به چهار برابر حداقل ضخامت پوشش کاهش یابد تا جبران شود. پوشش پودری و پوشش الکتروفورتیک مواد چسبناکی را وارد میکنند که به داخل رزوهها جریان مییابند و به رسوبات سخت و ساینده تبدیل میشوند و باعث گرفتگی اتصال میشوند.
برای تولیدکنندگان مخازن گاز فلزی، پوشش فیزیکی با استفاده از درپوشهای سیلیکونی، استاندارد صنعتی است. این درپوشها از کنارهها و ریشههای رزوهها در برابر نفوذ پوشش محافظت میکنند و در نتیجه هندسه ماشینکاری شده را حفظ کرده و از گرفتگی که به ناچار در اثر آلودگی ایجاد میشود، جلوگیری میکنند.
یکپارچه سازی فرآیند
پوشش مؤثر باید در فرآیند تولید مخازن گاز فلزی گنجانده شود - نه به عنوان یک اقدام جانبی، بلکه به عنوان یک مرحله از پیش تعریف شده فرآیند.
درپوشهای سیلیکونی باید بلافاصله پس از بازرسی نهایی رزوه نصب شوند و در تمام مراحل پس از پردازش، از جمله پیش تصفیه، آبکاری یا پوششدهی و کورههای پخت، در جای خود باقی بمانند.
فرمولاسیونهای سیلیکونی مقاوم در برابر حرارت بالا میتوانند در معرض دمای مداوم تا ۳۱۵ درجه سانتیگراد (۶۰۰ درجه فارنهایت) مقاومت کنند و الزامات حرارتی چرخههای پخت پوشش پودری و پوشش الکتروفورتیک را برآورده سازند. طراحی درپوش مخروطی، قطرهای مختلف سوراخ را در خود جای میدهد، بدون چسب به طور ایمن نصب میشود و پس از پخت به راحتی جدا میشود.
پس از اتمام عملیات سطحی مخزن گاز فلزی سفارشی، با برداشتن درپوش، رزوههای تمیز و بدون پوشش آماده مونتاژ نمایان میشوند - که نیاز به پرداخت ثانویه رزوه را از بین میبرد و از خطرات مرتبط با نوسانات تلرانس اضافی و آسیب جلوگیری میکند.
این رویکرد استاندارد تضمین میکند که حفاظت سطح مخزن گاز فلزی، دقت ایجاد شده در طول مرحله ماشینکاری را به خطر نمیاندازد.
آیا به دنبال یک شرکت سفارشی تولید ورق فلزی قابل اعتماد هستید؟
با تیم متخصص Supro MFG صحبت کنید
برای قیمت های رقابتی کارخانه با ما تماس بگیرید،
و طیف کاملی از خدمات پشتیبانی فنی.
بهترین روشها برای مونتاژ مخزن گاز فلزی: محافظت از رزوهها در نقطه استفاده
عملیات مونتاژ در محل، آخرین خط دفاعی در برابر خرابی رزوه در مخازن گاز فلزی است - روانکاری مناسب، گشتاور کنترل شده و سازگاری مواد، همگی از عوامل حیاتی هستند.
روانکنندهها و ترکیبات ضد گیرپاژ
روغنکاری رزوه یکی از مؤثرترین اقدامات برای کاهش خطر گیر کردن در مجموعه اتصالات مخزن گاز فلزی است. گیر کردن - که اغلب به عنوان یک فرآیند جوشکاری سرد توصیف میشود - زمانی رخ میدهد که لایه اکسید محافظ روی رزوههای فولاد ضد زنگ یا آلومینیوم تحت فشار تجزیه میشود و باعث میشود سطوح فلزی به هم جوش بخورند.
ترکیبات ضد گیرش حاوی دیسولفید مولیبدن (MoS₂) یا فرمولاسیونهای پایه نیکل، اصطکاک بین سطوح رزوهدار متصل را کاهش میدهند. دیسولفید مولیبدن با سطح کار فولاد پیوند برقرار میکند و در نتیجه محافظت در برابر سایش اصطکاکی ایجاد میکند. به عنوان مثال، محصولات خمیری شکل حاوی مس و گرافیت میتوانند در دماهای تا 980 درجه سانتیگراد (1800 درجه فارنهایت) کار کنند و با کاهش ضریب گشتاور (ضریب k)، یکنواختی توزیع بار پیچ را بهبود بخشند.
برای اجزای مهم مخزن گاز فلزی، استفاده از روانکنندهها باید مستند شود، زیرا این روش رابطه بین گشتاور و کشش را تغییر میدهد - اعمال مقادیر گشتاور خشک به رزوههای روانکننده ممکن است منجر به بارهای گیرهای بسیار بالاتر از حد انتظار شود.
کنترل گشتاور
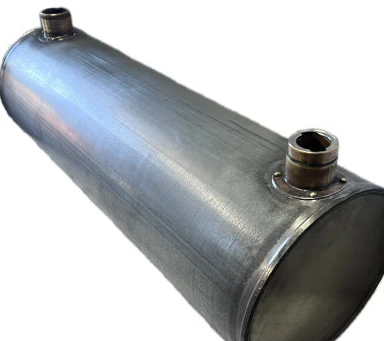
مدیریت صحیح گشتاور برای حفظ یکپارچگی رزوههای دربهای مخزن گاز فلزی بسیار مهم است. برای نصب تمام قطعات باید از آچار گشتاور کالیبره شده استفاده شود و مقادیر گشتاور باید در سطوح مشخص شده توسط سازنده تنظیم شوند. کالیبراسیون منظم به کنترل کیفیت کمک میکند و یکپارچگی اتصال را تضمین میکند.
برای سرسیلندرهای آلومینیومی، که در طراحیهای مخزن گاز فلزی سبک وزن رایج هستند، مقادیر گشتاور باید تقریباً به ۴۰٪ تا ۶۰٪ از مقادیر سرسیلندرهای فولادی محدود شود و طول درگیری رزوه باید حداقل ۱.۵ برابر قطر پیچ باشد تا توزیع بار کافی تضمین شود.
قبل از استفاده از ابزار گشتاورسنج، اپراتورها ابتدا باید اتصال را با چند دور با دست محکم کنند تا از ناهمراستایی رزوه جلوگیری شود و انحرافات همترازی به موقع تشخیص داده شود. کاهش سرعت آچار در حین نصب به حداقل رساندن گرمای تولید شده توسط اصطکاک، که یکی از دلایل اصلی گیر کردن است، کمک میکند.
تعیین تلرانس گشتاور ±5% در نقشههای مونتاژ، بهترین روش در صنعت است؛ برای مونتاژهای حساس، مقادیر گشتاور و گیره باید ثبت شوند.
ملاحظات سازگاری مواد
سازگاری مواد به طور مستقیم بر عملکرد طولانی مدت رزوهها در اتصالات مخزن گاز فلزی سفارشی تأثیر میگذارد. هنگامی که فلزات مختلف در حضور الکترولیت با هم تماس پیدا میکنند، خوردگی الکتروشیمیایی رخ میدهد - این موضوع به ویژه هنگام استفاده از اتصالات فولادی ضد زنگ با سرسیلندرهای آلومینیومی نگران کننده است.
بهترین راهکار، استفاده از فلزاتی با پتانسیل الکتروشیمیایی مشابه است. اگر استفاده از فلزات غیرمشابه اجتنابناپذیر است ، از یک درزگیر رزوه یا ترکیب ضد گیرپاژ استفاده کنید که هم روانکاری و هم ایزولاسیون الکتریکی را فراهم میکند.
قطعات جفتشده از یک آلیاژ، نسبت به قطعات ساختهشده از آلیاژهای مختلف، بیشتر مستعد گیر کردن هستند، اما همه ترکیبها رفتار یکسانی ندارند - برای مثال، یک مهره از جنس استیل ضد زنگ سری ۴۰۰ ممکن است روی یک پیچ از جنس سری ۳۱۶ عملکرد خوبی داشته باشد، اما این امر مقاومت کلی در برابر خوردگی را کاهش میدهد.
در کاربردهای مخزن گاز فلزی، اینسرتهای رزوهدار میتوانند یک سطح مشترک فولاد به فولاد در یک محفظه آلومینیومی ایجاد کنند و خطرات مرتبط با فلزات غیرمشابه را از بین ببرند و در عین حال استحکام رزوه را حفظ کنند.
نتیجه
اجرای دقیق اقدامات کنترل مهندسی در کل چرخه عمر تولید میتواند به طور مؤثر از خرابی رزوه در دوشاخههای شیر و اتصالات مخازن گاز فلزی جلوگیری کند. استفاده از ماشینکاری دقیق CNC ، همراه با بازرسیهای دقیق گیجهای go/no-go، دقت هندسه رزوه را تضمین میکند. در طول عملیات سطحی، پوشش فیزیکی با درپوشهای سیلیکونی از هندسه رزوه محافظت میکند. رویههای مونتاژ مناسب - از جمله روانکاری صحیح و کنترل گشتاور - تضمین میکند که رزوهها در طول نصب نهایی سالم بمانند.
سوپرو یک تولیدکننده حرفهای مخزن گاز فلزی سفارشی است. با تجهیزات پیشرفته، تجربه گسترده در تولید و یک تیم مهندسی حرفهای، ما خدمات مخزن گاز فلزی سفارشی بیعیب و نقصی را به بیش از ۳۰۰۰ شرکت در سراسر جهان ارائه میدهیم و قیمتهای واقعی از تولیدکنندگان ارائه میدهیم. سوپرو را انتخاب کنید و ما از همان ابتدا به شما کمک خواهیم کرد تا از خرابی رزوه در دوشاخههای شیر مخزن گاز فلزی جلوگیری کنید.
اگر به مشخصات فنی، راهکارهای سفارشی برای پروژه یا مشاوره در زمینه همکاری با تولیدکنندگان اصلی تجهیزات (OEM) نیاز دارید، لطفاً فوراً با سوپرو تماس بگیرید. تیم مهندسی حرفهای ما همیشه آماده است تا راهکارهای کاربردی را بهطور خاص برای شما تنظیم کند.






