
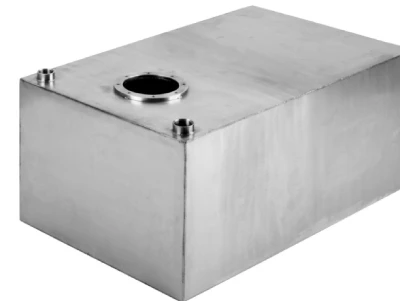









رعایت استانداردهای انتشار تبخیر (EVAP) برای مخازن سوخت فلزی دیگر صرفاً موضوع تضمین کیفیت نیست - بلکه موضوع دسترسی به بازار است.
از سال ۲۰۰۰، هم آژانس حفاظت از محیط زیست ایالات متحده (EPA) و هم هیئت منابع هوایی کالیفرنیا (CARB) الزام کردهاند که سیستمهای OBD II باید قادر به تشخیص نشتی سیستم معادل سوراخی با قطر بزرگتر از ۰.۵ میلیمتر (۰.۰۲۰ اینچ) باشند. این آستانه نظارتی، الزامات سختگیرانهای را بر فرآیند تولید مخازن سوخت فلزی سفارشی اعمال میکند: هرگونه تخلخل جوشکاری - یعنی حفرههای گازی که در حین انجماد در حوضچه جوش محبوس شدهاند - میتواند مسیرهای بخار میکروسکوپی تشکیل دهد و هنگام روشن شدن خودرو، کدهای خطای P0456 یا P0442 را فعال کند.
آزمایش هیدرواستاتیک سنتی به آب به عنوان واسطهی تحت فشار متکی است، اما وضوح آن برای آشکار کردن این عیوب زیر میلیمتری کافی نیست؛ اثرات کشش سطحی اغلب نشتهای جزئی را میپوشاند که در غیر این صورت اجازه میداد بخار تحت تأثیر فشار بخار سوخت فرار کند.
برای اینکه یک مخزن سوخت فلزی بتواند گواهینامه را دریافت کند، فرآیند تولید آن باید ۱۰۰٪ تشخیص نشتی درون خطی را در بر بگیرد. طیفسنجی جرمی هلیوم حساسیت تشخیصی تا ۱۰⁻⁸ Pa·m³/s را ارائه میدهد که حاشیه ایمنی لازم را در مقایسه با روش کاهش فشار برای اطمینان از عدم نشتی فراهم میکند.
درک تخلخل در جوشهای مخزن سوخت فلزی
در هر مخزن سوخت فلزی سفارشی، تخلخل جوش یک ناپیوستگی حجمی است که در اثر به دام افتادن گاز محافظ یا آلایندههای سطحی در حوضچه جوش جامد ایجاد میشود. این حفرههای داخلی کانالهای به هم پیوسته در مقیاس زیر میلیمتری را تشکیل میدهند که تشخیص آنها در طول آزمایش هیدرواستاتیک دشوار است - اما در شرایط چرخه حرارتی، اجازه میدهند بخار هیدروکربن کافی فرار کند و کدهای خطای OBD را فعال کند. درک این مکانیسم تشکیل به انتخاب یک استراتژی مناسب برای تشخیص نشت کمک میکند.
نقص تخلخل چیست؟ چگونه در جوشکاری مخازن سوخت فلزی ایجاد می شود؟
تخلخل در جوشهای مخازن سوخت فلزی به عنوان یک ناپیوستگی حجمی تعریف میشود - یعنی حفرههایی که هنگام به دام افتادن گاز در فلز جوش در حین انجماد تشکیل میشوند. مکانیسم تشکیل آن ساده است: با خنک شدن حوضچه جوش، گازهای محلول (عمدتاً هیدروژن، اما همچنین نیتروژن و اکسیژن) باید قبل از انجماد فلز خارج شوند. اگر سرعت خنک شدن از توانایی گاز برای بالا آمدن به سطح بیشتر شود، گاز به شکل حفرههای کروی یا کشیده در جوش به دام میافتد.
در ساخت مخازن سوخت فولادی، هیدروژن عامل اصلی تخلخل است. منابع آن متنوع هستند: از جمله رطوبت موجود در گاز محافظ، مواد پرکنندهای که به اندازه کافی خشک نشدهاند، بقایای هیدروکربن از روانکنندهها یا مواد کمک کشش روی سطح صفحه فولادی و حتی رطوبت جوی که روی سطح قطعه کار متراکم شده است.
حتی به میزان کم ۱٪ حبس هوا در گاز محافظ میتواند تخلخل پراکنده ایجاد کند؛ اگر این مقدار از ۱.۵٪ بیشتر شود، تخلخل سطحی مشخصی ظاهر میشود. برای مخازن سوخت فلزی سفارشی، این صرفاً یک مسئله ظاهری نیست - هر تخلخل نشاندهنده یک مسیر بخار بالقوه است که تشخیص OBD II سیستم EVAP در نهایت آن را تشخیص خواهد داد.
چرا تشخیص تخلخل در مخازن سوخت فلزی با استفاده از روشهای سنتی دشوار است؟
چالش در مقیاس و ماهیت نقصها نهفته است. آزمایش هیدرواستاتیک سنتی - پر کردن مخزن سوخت فلزی با آب و تحت فشار قرار دادن آن برای مشاهده نشتهای خارجی - به بازرسی بصری برای نشت آب از نقصها متکی است. این روش فاقد وضوح لازم برای تشخیص منافذ با اندازه زیر میلیمتر است. اثرات کشش سطحی در حفرههای پر از آب اغلب میکروکانالهایی را مسدود میکند که بخار سوخت در غیر این صورت تحت فشار بخار از طریق آنها خارج میشود.
آزمایش حباب (روش آب و صابون) نیز از همین محدودیتها رنج میبرد: میتواند نشتیهای آشکار را تشخیص دهد اما نمیتواند نقصهایی را در آستانه ۰.۵ میلیمتری که توسط مقررات آژانس حفاظت از محیط زیست ایالات متحده (EPA) و هیئت منابع هوایی کالیفرنیا (CARB) مشخص شده است، تشخیص دهد. حتی آزمایشهای هوای کمفشار - مانند آزمایش فشار نگهداشتن ۲ psi که معمولاً برای جوشهای مرزی روی مخازن سوخت فلزی مورد نیاز است - ممکن است نتوانند نشتیهای سوراخ سوزنی را تشخیص دهند.
مسئله اساسی این است که تخلخل معمولاً به صورت حفرههای داخلی ظاهر میشود که به سطح نفوذ نمیکنند؛ این حفرهها تا زمانی که مخزن سوخت فلزی در حین استفاده واقعی تحت چرخه حرارتی یا لرزش قرار نگیرد، با قسمت بیرونی ارتباط برقرار نمیکنند. در نتیجه، یک مخزن سوخت فلزی ممکن است آزمایش فشار معمول در کارخانه را با موفقیت پشت سر بگذارد، اما پس از نصب در وسیله نقلیه، کد خطای P0456 (نشت بسیار کم EVAP) را ایجاد کند.
این اختلاف بین آزمایش کارگاهی و عملکرد در دنیای واقعی دقیقاً به همین دلیل است که طیفسنجی جرمی هلیوم به استاندارد صنعتی برای تأیید انطباق با EVAP تبدیل شده است.
آیا به دنبال مطمئن و مقرون به صرفه هستید؟
سازندگان ورق فلزی چین
بیش از 150,000 محصول ساخت فلز OEM به بیش از 5,000 خریدار جهانی تحویل داده شده است.
و از آن بهره مند شوید!
راهکارهای تشخیص نشتی برای مخازن سوخت فلزی مطابق با استانداردهای EVAP
انتخاب روش مناسب برای تشخیص نشتی مخازن سوخت فلزی سفارشی نیازمند ایجاد تعادل بین حساسیت، تعداد دفعات بازرسی و سرمایهگذاری است. هر فناوری نمیتواند آستانه EVAP 0.5 میلیمتری را برآورده کند؛ راهحل بهینه به حجم تولید و مشخصات نرخ نشت هدف بستگی دارد.
تست پوسیدگی فشار
اصل آزمایش افت فشار ساده است: مخزن سوخت فلزی با هوای خشک یا نیتروژن تا فشار مشخصی - معمولاً ۱.۵ برابر فشار کاری، از ۰.۱ تا ۱.۰ مگاپاسکال - تحت فشار قرار میگیرد، سپس منبع گاز قطع میشود و افت فشار در مدت زمان مشخصی کنترل میشود.
در صورتی که حجم داخلی مخزن سوخت فلزی مورد آزمایش مشخص باشد، نرخ افت فشار مستقیماً با نرخ نشتی متناسب است. برای اجزای سیستم سوخت خودرو، محدوده نرخ نشتی قابل قبول معمول ۱ تا ۵ سیسی در دقیقه است. این روش برای محیطهای تولیدی با حجم متوسط که آستانه تشخیص مورد نیاز کمتر از ۱۰⁻⁴ پاسکال متر مکعب در ثانیه نیست، مناسبترین روش است.
با این حال، آزمایش کاهش فشار ذاتاً به دما حساس است: نوسان دمای ۱ درجه سانتیگراد در طول چرخه آزمایش میتواند باعث تغییر فشار شود و در نتیجه ریزنشتهای واقعی را بپوشاند. برای مخازن سوخت فلزی که ملزم به رعایت استانداردهای EPA/CARB هستند، روش کاهش فشار به عنوان ابزاری مؤثر برای غربالگری عیوب عمده عمل میکند - اما وضوح آن برای تشخیص قابل اعتماد آستانه EVAP 0.5 میلیمتری کافی نیست.
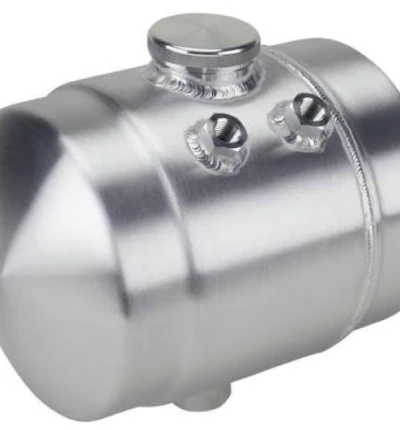
تست نشتی هلیوم - استاندارد طلایی برای تشخیص نشتیهای ریز در مخازن سوخت فلزی
هنگامی که استانداردهای EVAP نیاز به اعتبارسنجی در معادل منافذ 0.5 میلیمتر یا کمتر دارند، طیفسنجی جرمی هلیوم تنها روش آماده برای تولید انبوه است که حاشیه ایمنی لازم را فراهم میکند.
این روش ساده است: مخزن سوخت فلزی سفارشی تا فشار تقریبی 0.1 پاسکال (10⁻³ تور) تخلیه میشود، با هلیوم یا گاز ردیاب هلیوم-نیتروژن پر میشود و سپس با استفاده از یک طیفسنج جرمی تنظیمشده بر اساس جرم اتم هلیوم (4 amu) تجزیه و تحلیل میشود تا هرگونه گاز ردیاب که از طریق تخلخل جوش یا عیوب جوش خارج میشود، شناسایی شود.
طبق استاندارد ASTM E1603، حساسیت تشخیص میتواند به ۱ × ۱۰⁻⁸ Pa·m³/s برسد؛ سیستمهای مدرن حتی میتوانند نشتیهایی به کوچکی ۵ × ۱۰⁻¹³ Pa·m³/s را تشخیص دهند - که تقریباً چهار برابر بیشتر از حساسیت تشخیص روش کاهش فشار است.
غلظت پایین هلیوم در جو (5.2 ppm) حداقل تداخل سیگنال را تضمین میکند، در حالی که بیاثر بودن شیمیایی آن، آن را برای تمام مواد مورد استفاده در سیستمهای سوخت ایمن و بیضرر میکند. برای تولیدکنندگان مخزن سوخت فلزی، آزمایش نشت هلیوم وسیلهای مؤثر برای تأیید عدم نشتی قبل از تحویل است.
انتخاب روش آزمایش مناسب بر اساس مقیاس تولید مخازن سوخت فلزی
انتخاب راهکار مناسب برای تشخیص نشتی مخازن سوخت فلزی سفارشی، نیازمند ایجاد تعادل بین سه متغیر است: نرخ نشتی هدف، توان عملیاتی تولید و هزینه سرمایه.
برای تولید با حجم کم تا متوسط با خروجی سالانه کمتر از ۵۰،۰۰۰ واحد و نیاز به نرخ نشتی بالاتر از ۱۰⁻⁴ Pa·m³/s، آزمایش افت فشار یک راه حل مقرون به صرفه است، زیرا به سرمایهگذاری تجهیزات نسبتاً کم و آموزش حداقلی اپراتور نیاز دارد.
وقتی حجم تولید به بیش از ۱۰۰۰۰۰ واحد افزایش یابد و انطباق با استاندارد EVAP به یک الزام غیرقابل مذاکره تبدیل شود، آزمایش طیفسنجی جرمی هلیوم با استفاده از پیکربندی محفظه خلاء از نظر اقتصادی مقرون به صرفه میشود. سیستمهای آزمایش خودکار هلیوم میتوانند به یک چرخه آزمایش ۴۰ تا ۷۰ ثانیهای برای هر مخزن سوخت فلزی سفارشی دست یابند، در حالی که سیستمهای بازیابی هلیوم میتوانند تا ۹۸٪ از گاز ردیاب را بازیابی کنند و در نتیجه هزینههای عملیاتی را جبران کنند.
برای تولید در مقیاس بزرگ، آزمایش تجمعی هلیوم - که در آن مخازن سوخت فلزی در یک محفظه آببندی شده قرار میگیرند و غلظت کل هلیوم اندازهگیری میشود - آزمایش کاملاً خودکار و بدون دخالت دست را با حساسیت تشخیص تا 10⁻³ میلیبار · لیتر بر ثانیه فراهم میکند.
فقط 4 مرحله
قطعات ساخت فلزی سفارشی آنلاین
با تیم کارشناسان ما تماس بگیرید و کارایی و مزایای اقتصادی خدمات ساخت فلز دیجیتال را تجربه کنید.
آپلود فایل های طراحی
STL، STEP (stp.)، IGES (igs.)، (.ZIP)، یا PDF.
همچنین نمونه یا ایده باشید
تحلیل نقل قول و طراحی
نقل قول های فوری کارخانه و گزارش های DfM، معقول ترین راه حل.
تولید آغاز می شود
فرآیندهای دیجیتال می توانند وظایف سفارش را در عرض 24 ساعت آغاز کنند.
در زمان تحویل
پایبندی به وعده های تحویل، تایید شده توسط بیش از 3000 خریدار شرکت جهانی.
پیادهسازی یک سیستم کنترل کیفیت قوی برای مخازن سوخت فلزی
برای مخازن سوخت فلزی سفارشی، یک سیستم کنترل کیفیت دقیق فراتر از آزمایش نشتی نهایی است. این امر مستلزم ادغام کنترلهای فرآیند بالادستی - از جمله آمادهسازی سطح قبل از جوشکاری، نظارت بر گاز محافظ و تثبیت پارامترها - با اعتبارسنجی در خط تولید است. بدون کنترل فرآیند آماری برای مدیریت متغیرهای جوشکاری، حتی حساسترین سیستم تشخیص هلیوم نیز نمیتواند ناهماهنگیهای موجود در فرآیند تولید را جبران کند.
مراحل بازرسی قبل از تحویل برای مخازن سوخت فلزی سفارشی
بازرسی پیش از تحویل مخازن سوخت فلزی باید از یک رویه ساختاریافته پیروی کند که شامل تأیید ابعادی، بازرسی بصری و آزمایش نشتی باشد. این رویه ابتدا باید تأیید کند که تمام اجزا - نازلهای پرکن، دریچههای تهویه، فلنجهای نصب پمپ سوخت و برآمدگیهای شیر یکطرفه - با مشخصات نقشه مشتری مطابقت دارند.
جوشها از نظر ترکهای سطحی، تخلخل، بریدگی زیرین و جوش ناقص، به صورت بصری بررسی میشوند . یک مرحله مهم، آزمایش نشتی است: مخزن سوخت فلزی سفارشی با هوای خشک تا 0.03 تا 0.05 مگاپاسکال تحت فشار قرار میگیرد و افت فشار در یک زمان توقف مشخص، با جبران دما برای از بین بردن تداخل ناشی از رانش حرارتی ، کنترل میشود.
برای تولید مطابق با استانداردهای EVAP، پس از تکمیل غربالگری پنوماتیک فوق، آزمایش طیفسنجی جرمی هلیوم باید مطابق با ASTM E1603 انجام شود؛ این آزمایش میتواند میزان نشتی تا 4.4 × 10⁻¹⁴ مول بر ثانیه (1 × 10⁻⁹ std-cm³/s) را تشخیص دهد.
تمام سوابق آزمایش باید به عنوان شواهد عینی انطباق نگهداری شوند؛ مطابق با الزامات کیفیت صنعت خودرو، دوره نگهداری معمولاً حداقل هفت سال است. پایبندی دقیق به رویههای آزمایش پیش از تحویل، تضمین میکند که هر مخزن سوخت فلزی که از کارخانه خارج میشود، قبل از نصب، مشخصات میزان نشتی مشتری را برآورده میکند.
فراتر از تشخیص نشتی - رسیدگی به تخلخل در منبع
مهم نیست که فناوری تشخیص نشتی چقدر حساس باشد، فقط میتواند نقصها را شناسایی کند؛ نمیتواند از آنها جلوگیری کند. برای تولیدکنندگان مخزن سوخت فلزی، رویکرد پایدارتر، پرداختن به علت اصلی تخلخل است.
علت اصلی تخلخل در جوشها، حبس هیدروژن است که میتواند از رطوبت موجود در گاز محافظ، روانکنندهها یا مواد کمکی کشش باقیمانده روی سطح ورق فلزی و ماده پرکنندهای که به اندازه کافی خشک نشده باشد، ناشی شود.
اقدامات متقابل مؤثر با آمادهسازی دقیق سطح آغاز میشود: تمیزکاری قلیایی قبل از جوشکاری مخازن سوخت فلزی، و به دنبال آن شستشوی کامل برای حذف هیدروکربنها. خلوص گاز محافظ باید به طور مداوم تأیید شود - حتی ۱٪ حبس هوا میتواند منجر به تخلخل پراکنده شود - و سرعت جریان باید بهینه شود تا از تأمین و مکش ناکافی گاز ناشی از تلاطم جلوگیری شود.
پارامترهای جوشکاری مخازن سوخت فلزی - جریان، ولتاژ، سرعت حرکت و ورودی گرما - باید در محدودههای آماری کنترلشده حفظ شوند و از طریق نظارت بلادرنگ و خاموش شدن خودکار در صورت انحراف پارامترها، مدیریت شوند.
یک تحلیل حالت و اثرات خرابی (FMEA) باید تخلخل را به عنوان یک حالت خرابی پرخطر شناسایی کرده و اقدامات کنترلی خاصی را تعیین کند. هنگامی که این اقدامات بالادستی به طور مداوم اجرا شوند، ناپیوستگیهای حجمی در مخازن سوخت فلزی سفارشی پس از جوشکاری به حداقل میرسند و در نتیجه تشخیص نشتی در پاییندست به جای یک عملیات مرتبسازی، به یک مرحله تأیید تبدیل میشود.
آیا به دنبال یک شرکت سفارشی تولید ورق فلزی قابل اعتماد هستید؟
با تیم متخصص Supro MFG صحبت کنید
برای قیمت های رقابتی کارخانه با ما تماس بگیرید،
و طیف کاملی از خدمات پشتیبانی فنی.
نتیجه
برای مخازن سوخت فلزی سفارشی، رعایت استاندارد EVAP تعیینکننده دسترسی به بازار است - نه پیگیری کیفیت. اگر تخلخل جوش از طریق آمادهسازی دقیق سطح و کنترل گاز محافظ قابل حذف نباشد ، مسیرهای بخار در مقیاس زیر میلیمتر تشکیل میشوند و کدهای خطای OBD را فعال میکنند.
اگرچه آزمایش افت فشار یک روش غربالگری تقریبی ارائه میدهد، اما تنها طیفسنجی جرمی هلیوم حساسیت کافی را برای اطمینان از اینکه مخازن سوخت فلزی سفارشی آستانه نظارتی 0.5 میلیمتر را برآورده میکنند، ارائه میدهد. برای برآورده کردن الزامات نظارتی و دستیابی به نشتهای ریز صفر، کنترلهای فرآیند بالادستی و اعتبارسنجی هلیوم درون خطی باید در یک سیستم واحد ادغام شوند، نه اینکه به عنوان جایگزینهای متوالی پیادهسازی شوند.
سوپرو یک تولیدکننده حرفهای مخزن سوخت فلزی سفارشی است. ما با بهرهگیری از تجهیزات پیشرفته، تجربه گسترده در تولید و یک تیم مهندسی متعهد، راهحلهای جامع مخزن سوخت فلزی سفارشی را به بیش از 3,000 شرکت در سراسر جهان ارائه میدهیم و قیمتهای واقعی از تولیدکنندگان ارائه میدهیم.
اگر به مشخصات فنی نیاز دارید یا مایل به بحث در مورد مشارکتهای OEM هستید، لطفاً با تیم مهندسی ما تماس بگیرید.







