
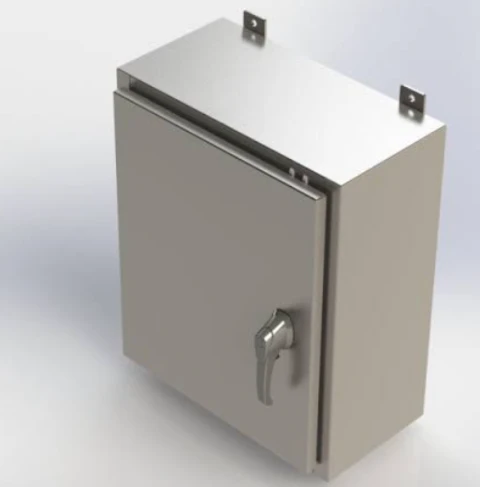









محفظههای NEMA به عنوان مانع محافظ اصلی برای تجهیزات الکتریکی و الکترونیکی در محیطهای صنعتی، فضای باز و خطرناک عمل میکنند. یکپارچگی این محفظهها - به ویژه در گوشهها و خمهای قالبگیری شده - مستقیماً توانایی آنها را در حفظ رتبهبندی NEMA برای محافظت در برابر گرد و غبار، رطوبت، خوردگی و ضربه فیزیکی تعیین میکند.
ریزترکها در شعاع خمیدگی از جمله موذیترین نقصهای کیفی در ساخت محفظههای NEMA هستند. این ترکها معمولاً در بازرسی اولیه با چشم غیرمسلح قابل مشاهده نیستند، اما میتوانند در طول سرویس به دلیل چرخههای حرارتی، ارتعاش و بارهای مکانیکی گسترش یابند. ریزترکها پس از تشکیل، یکپارچگی ساختاری محفظه را به خطر میاندازند و منجر به ورود عوامل محیطی و در نهایت باعث میشوند که رتبهبندی حفاظتی NEMA از بین برود.
این مقاله به بررسی علل متالورژیکی و فرآیندی ریزترکها در شعاع خمش در ساخت محفظههای NEMA میپردازد و مجموعهای از اقدامات کنترلی مهندسی - از انتخاب مواد و بهینهسازی قالب گرفته تا تأیید کیفیت - را برای حذف کامل چنین نقصهایی در تولید پیشنهاد میدهد.
درک مکانیسم تشکیل ریزترک در محفظههای NEMA در حین خمش
در طول فرآیند خمکاری پرسی، ورق فلزی تحت کرنش دیفرانسیلی در جهت ضخامت قرار میگیرد. سطح داخلی خم تحت تنش فشاری و سطح خارجی تحت تنش کششی قرار میگیرد. میزان کرنش کششی روی سطح خارجی با شعاع خم داخلی نسبت معکوس دارد: هرچه شعاع کوچکتر باشد، ازدیاد طول مورد نیاز الیاف خارجی بیشتر است.
وقتی کرنش کششی از حد شکلپذیری ماده (که معمولاً با درصد ازدیاد طول در آزمایش کشش اندازهگیری میشود) فراتر رود، شکستگی در سطح بیرونی رخ میدهد. این شکستگی از ناهمواریهای میکروسکوپی سطح، ناخالصیها یا عیوب لبهای از پیش موجود شروع میشود و به شکل ریزترکها به سمت داخل گسترش مییابد.
با این حال، محفظههای NEMA چندین عامل خطر منحصر به فرد در مورد ترک خوردگی در شعاع خمش دارند:
اول، طرحهای محفظه NEMA معمولاً شامل چندین بخش خمیده مجاور هستند که تعاملات تنش پیچیدهای را در گوشهها و اتصالات فلنج ایجاد میکنند. دوم، ضخامت موادی که معمولاً برای محفظههای NEMA مشخص میشوند - از صفحه فولادی شماره ۱۶ برای محفظههای کوچک تا صفحه فولادی شماره ۱۲ برای محفظههای بزرگ - نیاز به اعمال نیروهای شکلدهی قابل توجهی دارند و در نتیجه تمرکز تنش را تشدید میکنند.
سوم، آلیاژهای مقاوم در برابر خوردگی که معمولاً در محفظههای NEMA 4X و NEMA مخصوص فضای باز استفاده میشوند - از جمله فولاد ضد زنگ 304 و 316 - ویژگیهای سختکاری از خود نشان میدهند که احتمال ترک خوردن در طول فرآیند شکلدهی را افزایش میدهد . هنگامی که شعاع خمش ماده به زیر مقدار بحرانی خود میرسد، ریزترکها میتوانند در سمت بیرونی خمیدگی شروع شده و در امتداد مرز دانهها گسترش یابند و در نهایت تحت چرخههای حرارتی یا ارتعاش مکانیکی به ترکهای سرتاسری تبدیل شوند و منجر به عدم موفقیت محفظههای سفارشی NEMA در ارائه محافظت شوند.
علل ریشهای ترکهای ریز در حین خم شدن محفظه NEMA
علل ریشهای ایجاد ریزترکها در محفظههای NEMA در حین خمکاری شامل چهار عامل است: نسبت شعاع به ضخامت خم بسیار کم، عدم همترازی بین جهت خمکاری و جهت دانههای نورد شده، سخت شدن لبه ناشی از ناحیه تحت تأثیر حرارت ناشی از برش لیزری و شکلپذیری ناکافی ماده انتخاب شده. این عوامل، چه به صورت جداگانه و چه به صورت ترکیبی، باعث میشوند که کرنش کششی روی سطح بیرونی خم از حد مجاز فراتر رود و منجر به شروع ریزترکها شود.
شعاع خمش داخلی ناکافی نسبت به ضخامت ماده
نسبت شعاع خمش داخلی به ضخامت ماده (نسبت r/t) پارامتر کلیدی تعیینکننده کرنش کششی روی سطح بیرونی در حین خمش است. هنگامی که این نسبت خیلی کم باشد، کشیدگی الیاف بیرونی از کل کشیدگی اندازهگیری شده در آزمایش کشش بیشتر میشود و باعث میشود دانهها در امتداد جهت کشش پاره شوند و ریزترکها تشکیل شوند.
برای موادی که معمولاً در محفظههای سفارشی NEMA استفاده میشوند، حداقل شعاع خمش به طور قابل توجهی متفاوت است: فولاد کم کربن نورد سرد (مانند 1018) میتواند شعاعی معادل 1 برابر ضخامت را بپذیرد؛ فولاد ضد زنگ 304 معمولاً به 1.5 تا 2 برابر ضخامت نیاز دارد؛ آلومینیوم 5052-H32 با 0.8 تا 1 برابر ضخامت توصیه میشود؛ در حالی که آلومینیوم 6061-T6 حداقل به 3 برابر ضخامت نیاز دارد - اگر شعاع کمتر از 2 برابر ضخامت باشد، ترک خوردگی رخ میدهد.
بسیاری از محفظههای NEMA با شعاع خمش بسیار کوچک طراحی میشوند تا به یک ضریب شکل فشرده دست یابند، بدون در نظر گرفتن محدودیتهای ذاتی شکلپذیری ماده؛ این مستقیمترین علت ایجاد ریزترکها است.
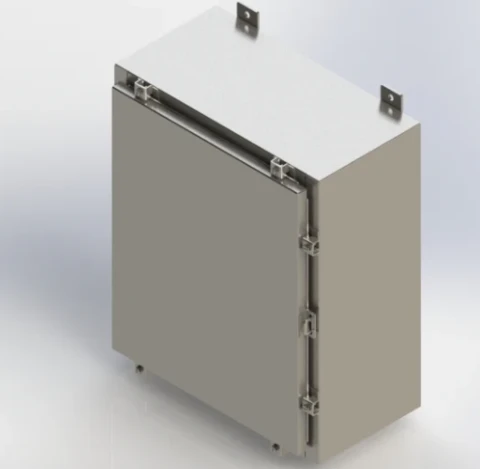
جهت خمش نسبت به جهت دانه نورد
در طول فرآیند نورد، دانههای ورق فلزی در امتداد جهت نورد کشیده و تراز میشوند که منجر به خواص مکانیکی ناهمسانگرد میشود. هنگامی که جهت خمش موازی با جهت دانه است، تنش کششی روی سطح بیرونی در امتداد مرز دانهها متمرکز میشود و به طور قابل توجهی مقاومت در برابر جدایش دانهها را کاهش میدهد و احتمال شروع ترک را بیشتر میکند. برعکس، هنگامی که جهت خمش عمود بر جهت دانه است، تنش باید از مرزهای دانه بیشتری عبور کند و مانع از انتشار ترک شود.
در چیدمان محفظههای سفارشی NEMA، اگر جهت رگهها در نظر گرفته نشود، ممکن است سطوح خمشی متعدد مجبور به تشکیل در جهت نامطلوب شوند که منجر به ترک خوردگی غیرقابل پیشبینی میشود.
شرایط لبه و ناحیه متاثر از حرارت (HAZ) در برش لیزری
برش لیزری، به عنوان روش برش اصلی برای محفظههای سفارشی NEMA، یک ناحیه تحت تأثیر حرارت (HAZ) در لبه برش ایجاد میکند. HAZ عامل اصلی ایجاد ریزترکها در لبه است.
لیزر ماده را تا دمای بالاتر از دمای گذار فاز آن گرم میکند و سپس به سرعت آن را سرد میکند و یک لبه سخت شده تشکیل میدهد. سختی این ناحیه سخت شده به طور قابل توجهی بالاتر از سختی ماده پایه است، اما شکلپذیری آن به شدت کاهش مییابد. هنگامی که کرنش کششی از سمت بیرونی منحنی خمش بر روی این لبه سخت شده اعمال میشود، لایه شکننده نمیتواند تغییر شکل را هماهنگ کند و باعث میشود ریزترکها در لبه شروع شده و به سمت داخل گسترش یابند.
شدت HAZ به توان لیزر، سرعت برش و بهینهسازی گاز کمکی بستگی دارد - پارامترهای نامناسب HAZ را عمیقتر کرده و خطر ترک خوردگی را به شدت افزایش میدهند. برای محفظههای NEMA، برش لیزری روش غالب برش مواد است. اگر تأثیر شرایط لبه بر عملکرد خمش نادیده گرفته شود، حتی زمانی که شعاع خمش و انتخاب مواد مناسب باشد، ممکن است ریزترکها هنوز در لبه ایجاد شوند.
عدم تطابق بین انتخاب مواد و الزامات شکلدهی برای محفظههای NEMA
خطاها در انتخاب مواد، علت اصلی ایجاد ریزترکها در محفظههای خمشده NEMA هستند . خواص شکلدهی در بین آلیاژهای مختلف بسیار متفاوت است: آلومینیوم 5052-H32 به دلیل شکلپذیری خوب، استاندارد صنعتی برای خمکاری ورقهای فلزی محسوب میشود ؛ در حالی که آلومینیوم 6061-T6، اگرچه قویتر است، اما در شرایط پیرسختی T6 خود به طور قابل توجهی شکنندهتر است و در حین خمکاری بسیار مستعد ترک خوردن است. به طور مشابه، فولاد ضد زنگ آستنیتی 304 شکلپذیری بهتری نسبت به فولاد ضد زنگ فریتی دارد، اما سرعت کارسختی بالای آن نیاز به شعاع خمش بزرگتری دارد.
در خرید واقعی، مشخصات مواد برای محفظههای سفارشی NEMA اغلب بدون ارزیابی کامل شکلپذیری خمشی ماده، برآورده کردن الزامات مقاومت در برابر خوردگی و استحکام سازه را در اولویت قرار میدهد. هنگامی که کشیدگی ماده انتخاب شده برای مقاومت در برابر کرنش سطح بیرونی ناشی از شعاع خمشی طراحی شده کافی نباشد ، ریزترکها به یک نقص اجتنابناپذیر در تولید تبدیل میشوند.
فقط 4 مرحله
قطعات ساخت فلزی سفارشی آنلاین
با تیم کارشناسان ما تماس بگیرید و کارایی و مزایای اقتصادی خدمات ساخت فلز دیجیتال را تجربه کنید.
آپلود فایل های طراحی
STL، STEP (stp.)، IGES (igs.)، (.ZIP)، یا PDF.
همچنین نمونه یا ایده باشید
تحلیل نقل قول و طراحی
نقل قول های فوری کارخانه و گزارش های DfM، معقول ترین راه حل.
تولید آغاز می شود
فرآیندهای دیجیتال می توانند وظایف سفارش را در عرض 24 ساعت آغاز کنند.
در زمان تحویل
پایبندی به وعده های تحویل، تایید شده توسط بیش از 3000 خریدار شرکت جهانی.
اقدامات کنترلی مهندسی برای جلوگیری از ریزترکها در محفظههای NEMA
با شناسایی چهار علت اساسی خم شدن میکروترکها در محفظههای NEMA، استراتژیهای پیشگیرانه باید به صورت هماهنگ در چهار بعد اجرا شوند: استانداردهای مواد، برنامهریزی چیدمان، عملیات لبهسازی و کنترل دما. این اقدامات در کنار هم، یک چارچوب کنترل مهندسی سیستماتیک را تشکیل میدهند که برای از بین بردن خطر ترک خوردگی طراحی شده است.
تعیین حداقل استانداردهای شعاع خمش برای مواد مختلف
رویکرد مهندسی اولیه برای حذف ریزترکهای خمشی، تعیین استانداردهای حداقل شعاع خمش داخلی مشخص بر اساس درجه، دما و ضخامت مواد و اجرای دقیق آنها است. این استانداردها باید بر اساس توصیههای منتشر شده توسط تأمینکنندگان مواد باشند و از طریق خمشهای آزمایشی انجام شده در شرایط واقعی کارگاه، اعتبارسنجی شوند.
برای مواد رایج مورد استفاده در محفظههای سفارشی NEMA، حداقل شعاع خمش زیر میتواند به عنوان نقطه شروع مرجع در نظر گرفته شود:
فولاد کم کربن (A36، 1018): 1.0 × ضخامت ماده
فولاد ضد زنگ (304، 316): 1.5 × تا 2.0 × ضخامت مواد
آلومینیوم ۵۰۵۲-H32: ۱.۵ × ضخامت ماده
آلومینیوم 6061-T6: خمکاری توصیه نمیشود؛ 5052 را مشخص کنید یا روشهای شکلدهی جایگزین را در نظر بگیرید
برای ورقهای ضخیمتر، حداقل شعاع خمش باید بیشتر افزایش یابد. به عنوان مثال، برای فولاد ضد زنگ با ضخامت ۶ تا ۱۲ میلیمتر، حداقل شعاع باید ۲.۵ برابر ضخامت و برای ۱۲ تا ۲۵ میلیمتر، باید ۳ تا ۴ برابر ضخامت باشد.
این مقادیر فقط نشان دهنده حداقل آستانهها هستند، نه مقادیر هدف بهینه. تعیین شعاع خمشی که از حداقل الزامات در ساخت محفظه NEMA فراتر رود - به ویژه هنگام استفاده از قالبهای استاندارد - میتواند پایداری فرآیند را بهبود بخشد و سایش قالب را کاهش دهد.
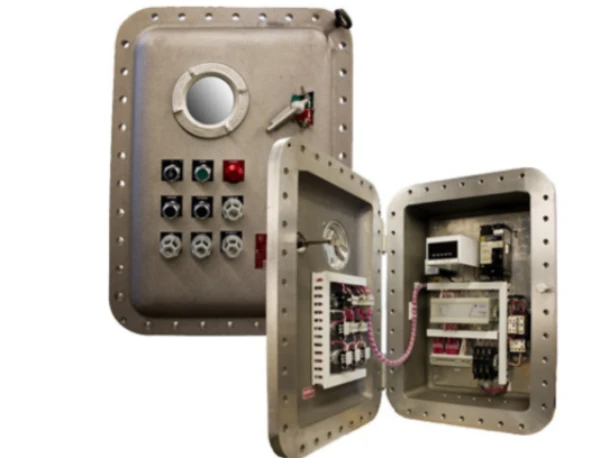
بهینهسازی چیدمان ورقها برای کنترل جهت بافت
جهت دانهبندی که در طول فرآیند نورد تشکیل میشود، مستقیماً بر عملکرد خمش ورق فلزی تأثیر میگذارد . هنگامی که جهت خمش موازی با جهت دانهبندی است، تنش کششی روی سطح بیرونی در امتداد مرز دانهها متمرکز میشود و احتمال شروع ترکها را افزایش میدهد. برعکس، هنگامی که جهت خمش عمود بر جهت دانهبندی است، ماده میتواند شعاع خمش کوچکتری را بدون ترک خوردن تحمل کند.
در مرحله لانه سازی لیزری برای محفظههای سفارشی NEMA، جهت رگهها باید به عنوان یک محدودیت کلیدی برای طرح در نظر گرفته شود - سطوح خمشی بحرانی (مانند خمیدگیهای گوشهها و فلنجهای نصب محفظههای NEMA) باید در اولویت قرار گیرند تا عمود بر جهت رگهها قرار گیرند.
وقتی چندین خمیدگی در جهات مختلف در یک قطعه وجود دارد، اهمیت عملکردی هر سطح خمیدگی باید ارزیابی شود: سطوح خمیدگی که تنش ساختاری را تحمل میکنند یا الزامات آببندی را برآورده میکنند، باید برای جهتگیری مطلوب دانهبندی در اولویت قرار گیرند، در حالی که سطوح خمیدگی باقیمانده باید با افزایش مناسب شعاع خمیدگی جبران شوند.
در پروژههای محفظهبندی سفارشی NEMA که نیاز به دقت بالایی دارند ، توصیه میشود جهت غلتش مواد به طور واضح علامتگذاری شود تا از شناسایی دقیق در حین چیدمان اطمینان حاصل شود.
عملیات پس از برش
ناحیه متاثر از حرارت (HAZ) که توسط برش لیزری ایجاد میشود، علت اصلی ایجاد ریزترکها در محفظههای خمشده NEMA است. برای رفع این مشکل، گزینههای عملی برای اصلاح لبه عبارتند از: اول، بهینهسازی پارامترهای برش لیزری برای به حداقل رساندن تشکیل HAZ؛ دوم، سنگزنی یا ماشینکاری سبک لبههای برش خورده برای حذف لایه سطحی سخت شده؛ سوم، برای نواحی خمشی با ارزش یا ریسک بالا، استفاده از برش یا پانچ به جای برش لیزری برای دستیابی به لبههای ماشینکاری شده تمیز.
در سوپرو، ما بازرسی کیفیت لبه را در فرآیند تأیید اولیه محصول لحاظ میکنیم و از طریق آزمایش سختی یا بررسی متالوگرافی، تأیید میکنیم که منطقه HAZ در محدوده قابل قبول قرار دارد.
انتخاب استراتژیهای دمای شکلدهی برای آلیاژهای دشوار شکلدهی
برای موادی با شکلپذیری محدود یا نرخ کارسختی بالا، شکلدهی گرم یک روش فنی مؤثر برای کاهش خطر ترکخوردگی است. با پیشگرم کردن ناحیه خمش تا دمایی پایینتر از دمای تبلور مجدد - معمولاً ۱۵۰ تا ۳۰۰ درجه سانتیگراد برای آلومینیوم و تا ۴۰۰ درجه سانتیگراد برای فولاد ضد زنگ - استحکام تسلیم ماده کاهش و شکلپذیری آن افزایش مییابد، در نتیجه به محفظههای سفارشی NEMA اجازه میدهد تا بدون ترکخوردگی به شعاع خمش کوچکتری دست یابند.
اگرچه این روش پیچیدگی فرآیند و زمان چرخه را افزایش میدهد، اما برای آلیاژهای با استحکام بالا یا کاربردهای محفظه NEMA که محدودیتهای طراحی مانع از استفاده از شعاعهای خمشی بزرگتر میشود، ضروری است .
آیا به دنبال مطمئن و مقرون به صرفه هستید؟
سازندگان ورق فلزی چین
بیش از 150,000 محصول ساخت فلز OEM به بیش از 5,000 خریدار جهانی تحویل داده شده است.
و از آن بهره مند شوید!
بهینهسازی قالب و فرآیند در ساخت محفظههای NEMA
پس از حذف علل ریزترکها در سطوح استاندارد مواد و مدیریت لبه، انتخاب قالب و تنظیم پارامترهای فرآیند به خطوط کلیدی دفاعی در طول مرحله شکلدهی محفظههای NEMA تبدیل میشوند.
عرض دهانه قالب، شعاع پانچ و پرداخت سطح، و همچنین توالی پردازش برای چندین ویژگی خمکاری، سه عنصر فنی اصلی کنترل فرآیند را تشکیل میدهند. این موارد مستقیماً تعیین میکنند که آیا توزیع تنش شکلدهی واقعی در محدوده ایمن باقی میماند یا خیر، که به نوبه خود تعیین میکند که آیا کیفیت خمکاری محفظههای NEMA پایدار و قابل کنترل است یا خیر.
انتخاب دهانه قالب و قوانین دهانه V شکل در ساخت محفظه NEMA
در خمکاری با هوا، عرض دهانه قالب V شکل، پارامتر اصلی است که شعاع خمکاری داخلی، تناژ مورد نیاز و میزان برگشت فنری را تعیین میکند. اصل استاندارد صنعتی این است که برای فولاد کربنی، عرض دهانه V شکل باید 6 تا 8 برابر ضخامت ورق باشد؛ برای فولاد ضد زنگ و آلیاژهای آلومینیوم، به دلیل ویژگیهای برگشت فنری متفاوت آنها، ضریب باید متناسب با آن تنظیم شود.
دهانهای که خیلی باریک باشد، باعث افزایش شدید فشار واحد میشود و خطر آسیب به قالب و بیثباتی زاویهای را افزایش میدهد؛ در حالی که دهانهای بیش از حد گشاد، اگرچه تناژ مورد نیاز را کاهش میدهد، اما منجر به شعاع خمش داخلی بزرگتری میشود. علاوه بر این، حداقل طول فلنج باید حداقل 70٪ از عرض دهانه باشد. در غیر این صورت، قطعه کار در شیار V شکل گیر میکند و به درستی شکل نمیگیرد.
علاوه بر این، دهانه V شکل مستقیماً بر کرنش کششی در سمت بیرونی تأثیر میگذارد: هرچه دهانه باریکتر باشد، شعاع واقعی شکلدهی کوچکتر، کشیدگی الیاف بیرونی بیشتر و خطر ایجاد ریزترکها بیشتر است. برای محفظههای سفارشی NEMA، که دقت خمش و تکرارپذیری بسیار مهم هستند، انتخاب قالب باید تعادلی بین جلوگیری از ترک و کنترل ابعادی برقرار کند. توصیه میشود دهانه V شکل کمی بزرگتر - ضمن برآورده کردن الزامات شعاع طراحی - در اولویت قرار گیرد تا خطر ترک خوردگی کاهش یابد و پایداری شکلدهی تضمین شود.
شعاع پانچ و شرایط سطح
شعاع دماغه پانچ مستقیماً حد پایین شعاع خمش داخلی قطعه کار را در خمکاری با هوا تعیین میکند. شعاع پانچ بیش از حد کوچک باعث تمرکز تنش در سمت داخلی خم، تشدید کرنش کششی در سمت خارجی و ایجاد مستقیم ریزترکها میشود. بنابراین، انتخاب پانچی با شعاعی که با حداقل شعاع مورد نیاز ماده مطابقت داشته باشد یا از آن بیشتر باشد، یک متغیر را از معادله خطر ترک خوردگی حذف میکند.
وضعیت سطح پانچ نیز به همان اندازه مهم است: یک سطح پانچ فرسوده، خراشیده یا پر از تراشه میتواند پیکهای تنش موضعی در ناحیه تماس ایجاد کند که به عنوان نقاط شروع ترک عمل میکنند. برای فولاد ضد زنگ و آلومینیوم - که معمولاً در محفظههای سفارشی NEMA استفاده میشوند - سطح پانچ باید صاف نگه داشته شود و به طور منظم بازرسی شود.
فولاد ضد زنگ به دلیل نرخ بالای کارسختی، به عیوب سطحی بسیار حساس است ، در حالی که آلومینیوم مستعد چسبیدن به پانچهای فولادی است. توصیه میشود بازرسی پانچ و پرداخت در چرخه نگهداری استاندارد قالب گنجانده شود.
توالی خمش برای محفظههای پیچیده NEMA
به عنوان یک سازه محصور چند وجهی معمولی، توالی خمش یک محفظه NEMA مستقیماً بر وضعیت تنش و خطر ترک خوردگی در هر ناحیه خمش تأثیر میگذارد. بهترین شیوههای صنعتی از اصل برنامهریزی "از درون به بیرون" پیروی میکنند - ابتدا ویژگیهای داخلی و خمهای مرکزی را تشکیل میدهند، سپس به تدریج به سمت بیرون پیشروی میکنند تا فلنجهای خارجی را پردازش کنند.
مزیت این توالی این است که خمهایی که ابتدا تکمیل میشوند، توسط عملیات بعدی تداخل پیدا نمیکنند و خمهایی که بعداً تکمیل میشوند میتوانند از ساختار از قبل شکلگرفته به عنوان مرجع موقعیتیابی استفاده کنند.
در شکلدهی محفظه NEMA ، اگر ابتدا فلنجهای بیرونی خم شوند، ممکن است قطعه کار در خمهای داخلی بعدی به دلیل تداخل به درستی بسته نشود، یا نواحی از قبل شکل گرفته ممکن است تحت تنش اضافی قرار گیرند که منجر به انتشار ریزترکها میشود.
به طور خاص برای محفظههای چهار طرفه، معمولاً ابتدا ضلعهای مقابل و سپس دو ضلع باقی مانده خم میشوند، در حالی که اطمینان حاصل میشود که گیج پشتی و قالب برای هر خم از لبههای از قبل تشکیل شده اجتناب میکنند. برای طرحهای محفظه سفارشی NEMA که شامل چندین خم مجاور و اتصالات گوشهای هستند، توصیه میشود که توالی خمش در طول مرحله برنامهریزی شبیهسازی شود تا نقاط تداخل و نواحی تمرکز تنش برای هر عملیات پیشبینی شود و در نتیجه خطرات احتمالی ترک در سطح مسیر فرآیند از بین برود.
چرا خدمات محفظه فلزی سفارشی Supro MFG را انتخاب کنید
ارائه مقرون به صرفه ترین راه حل هزینه برای تولید و مونتاژ محصولات، گسترش رقابت محصول.
یک تیم فنی متخصص در تولید پوسته سفارشی برای بیش از 30 سال.
تجهیزات پیشرفته تولید: سفارشی پیشرو در صنعت محفظه فلزی تولیدکنندهای با کارگاههای ورقکاری، ریختهگری تحت فشار، ماشینکاری دقیق و پوششدهی سطح داخلی.
ISO 9001-2015، سطح PPAP III، RoHS، NEMA، CE و سایر استانداردهای تولید گواهی شده.
پشتیبانی فنی انگلیسی آنلاین 24 ساعته*7: تیم حرفه ای انگلیسی در هر زمان به سرعت به سوالات فنی کاربران به صورت آنلاین پاسخ می دهد.
به کاربران در زمینه طراحی محصول، نمونه اولیه، تولید دسته ای، عملیات سطحی، مونتاژ و بسته بندی، حمل و نقل و یک سری خدمات ارزش افزوده کمک می کند.
با آزمایشگاههای مکانیک و شیمی داخلی، میتواند به سرعت بر کنترل کیفیت فرآیند تولید نظارت داشته باشد تا از ارائه محصولات با کیفیت بالا اطمینان حاصل شود.
برای اطمینان از محافظت از اطلاعات محصول مشتریان، امضای اسناد NDA را بپذیرید.
تحویل درب به درب در بسته بندی ایمن قابل تنظیم پس از رعایت جزئیات تحویل توافق شده با مشتری.
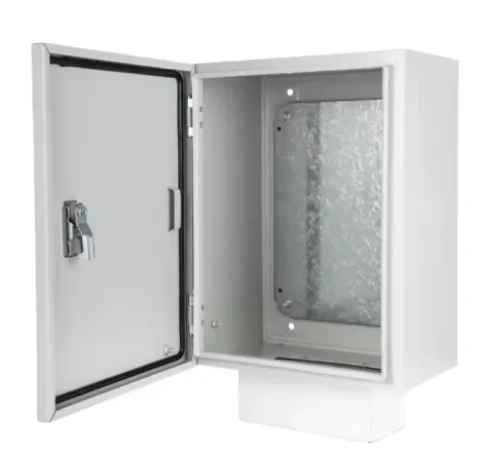
تضمین کیفیت و اعتبارسنجی محفظههای NEMA
تضمین کیفیت با بازرسی فرآیند آغاز میشود. برای عملیات خمکاری در فرآیند تولید محفظه NEMA ، بازرسی اولیه محصول باید شامل بازرسی بزرگنمایی سطوح بیرونی خمکاریها باشد - Supro از عینکهای بزرگنمایی 10x تا 30x یا استریومیکروسکوپ استفاده میکند، زیرا عرض اولیه ریزترکها ممکن است کمتر از آستانه وضوح بصری باشد.
برای دستههای پرخطر یا ترکیبات موادی که برای اولین بار استفاده میشوند، ما آزمایشهای خمش را مطابق با استاندارد ASTM E290 انجام میدهیم تا مقاومت مواد در برابر ترک خوردگی را در شرایط خمش واقعی تأیید کنیم.
برای تأیید شعاع خم، از یک شعاعسنج یا مقایسهگر نوری برای اندازهگیری شعاع خم داخلی واقعی محفظه NEMA استفاده میکنیم و تأیید میکنیم که کمتر از حداقل مقدار مشخص شده در مشخصات مواد نیست - اگر مقادیر اندازهگیری شده به طور مداوم از هدف منحرف شوند، این نشان میدهد که پارامترهای قالب یا فرآیند نیاز به تنظیم دارند.
صدور گواهینامه مواد و قابلیت ردیابی، یک سیستم کیفیت حلقه بسته را تشکیل میدهند: جهت دانهبندی، خواص مکانیکی (شامل کل کشیدگی) و شرایط عملیات حرارتی هر دسته از مواد باید از گزارش آزمایش آسیاب (MTR) به دست آمده و بایگانی شوند. هنگامی که ریزترکها در خمیدگی محفظه NEMA ظاهر میشوند ، یک زنجیره کامل قابلیت ردیابی، امکان ردیابی مشکل تا یک عدد حرارتی یا دسته خاص را فراهم میکند و به جای تنظیم کورکورانه کل فرآیند، اقدامات اصلاحی دقیقی را امکانپذیر میسازد.
نتیجه
ریزترکها در شعاع خمش محفظههای NEMA نتیجه اجتنابناپذیر ساخت ورق فلزی نیستند - آنها نقصی هستند که میتوان از طریق کنترلهای دقیق مهندسی از آنها جلوگیری کرد. Supro با تعیین حداقل شعاع خمش مناسب برای ماده، بهینهسازی جهتگیری دانه و شرایط لبه، انتخاب قالبها و پارامترهای فرآیند مناسب و اجرای تأیید دقیق کیفیت، این حالت خرابی را از بین برده است.
سوپرو (Supro) یک تولیدکننده حرفهای محفظههای سفارشی NEMA است. سوپرو با بهرهگیری از تجهیزات پیشرفته، تجربه گسترده در تولید و یک تیم مهندسی متعهد، راهحلهای بینظیری برای محفظههای NEMA به بیش از ۳۰۰۰ شرکت در سراسر جهان ارائه میدهد و قیمتهای واقعی از تولیدکنندگان ارائه میدهد.
برای اطلاع از مشخصات فنی، راهکارهای سفارشی برای پروژهها یا فرصتهای همکاری تجاری، همین امروز با سوپرو تماس بگیرید. تیم مهندسی حرفهای ما همیشه آماده ارائه یک راهکار کاربردی متناسب با نیاز شما است.







