
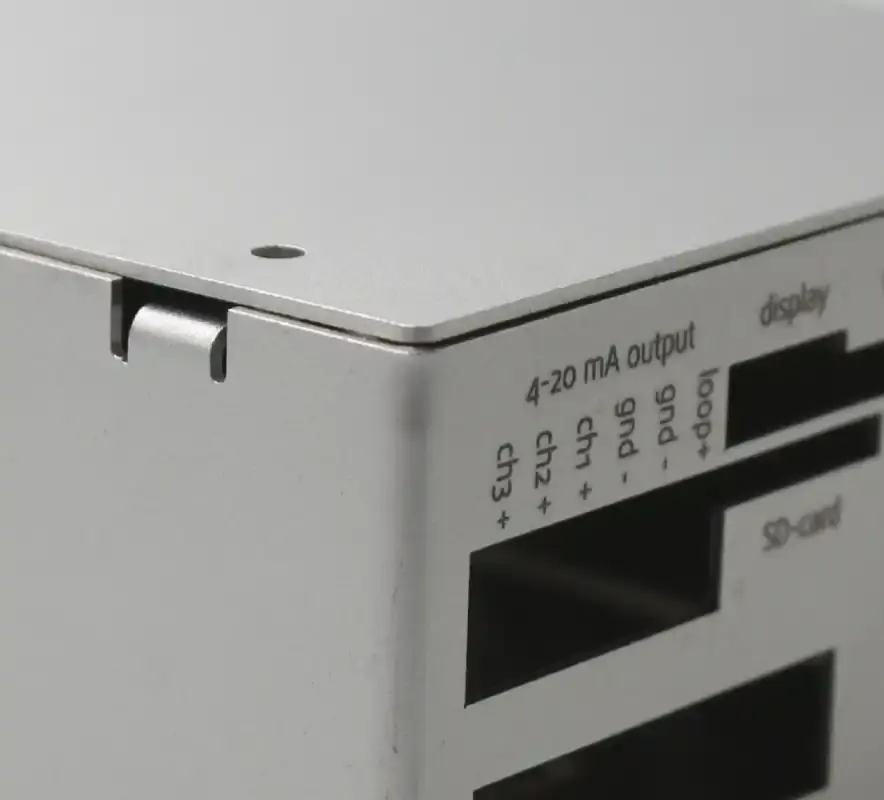








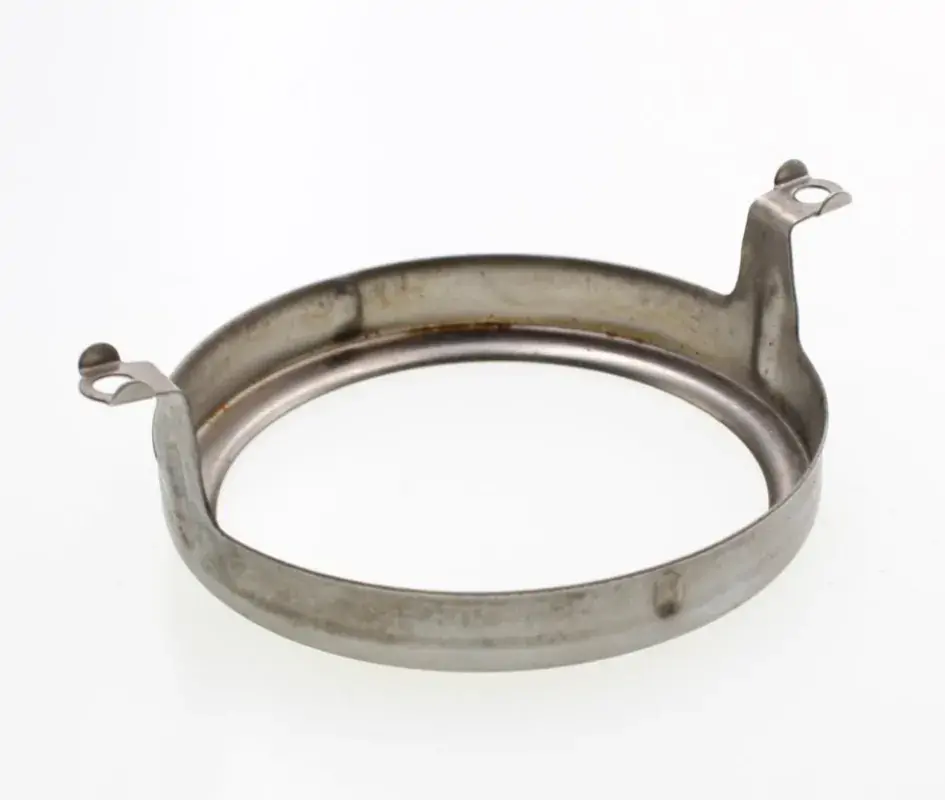
این راهنما مروری بر تکنیکهای اصلی فرآیند خمکاری ورق فلزی ، مزایا و معایب آنها و همچنین ملاحظات طراحی محصول ارائه میدهد و همچنین بحث مفصلی در مورد ابزارهای کاربردی و انتخاب مواد وجود دارد. بررسی اقتصادیترین فرآیند تولید خمکاری ورق فلزی برای شما مفید است و میتوانید از این فناوری برای جلوگیری از برخی اشتباهات رایج و ضایعات، استفاده بهتری داشته باشید و راهحل طراحی خود را برای برنامه DFM رضایتبخشتر کنید . اگر در مورد مقالات فنی ما شک و سوالی دارید، میتوانید با تیم مهندسان آنلاین ما تماس بگیرید و ما مشتاقانه منتظر بحث و تبادل نظر عمیق با شما هستیم.
خمش ورق فلزی چیست؟
خمکاری ورق فلزی با دستگاه CNC یک فرآیند تولید برای شکلدهی ورقهای نازک است. بسیاری از مهندسان، انعطافپذیری و ویژگیهای مقرونبهصرفه فرآیند خمکاری ورق فلزی را دست کم میگیرند. در زمینه ساخت ورق فلزی، خمکاری یک فرآیند کلیدی است که در آن ورق فلزی مسطح با نیروی قالب تغییر شکل پلاستیکی میدهد تا قطعهای با زاویه و شکل خاص به دست آید. فرآیند خمکاری به طور گسترده در صنایع مختلف، از براکت ساده گرفته تا پوسته شاسی پیچیده، مورد استفاده قرار میگیرد و از کاربرد فناوری خمکاری جدا نیست.
این فرآیند میتواند از طریق دستگاههای خمکاری cnc کاملاً خودکار شود و از تولید دستهای بسیار کارآمد برخوردار است که میتواند سفارشات تولید انبوه را در مدت زمان بسیار کوتاهی و بدون نیاز به سرمایهگذاری در ابزارهای قالبگیری پرهزینه تحویل دهد. با سطح بالایی از تکرارپذیری و انعطافپذیری، فرآیند تولید خمکاری ورق فلزی به طور گسترده برای تولید دستهای متوسط در صدها تا هزاران مورد استفاده قرار میگیرد.
فناوری تولید خمکاری ورق فلزی، یک فرآیند شکلدهی ورق فلزی پرکاربرد است که اغلب به عنوان راهکار ترجیحی تولید برای توسعهدهندگان، طراحان، مهندسان و سایر افراد در زمینه قطعات فلزی مورد استفاده قرار میگیرد. هنگامی که فناوری برش لیزری با فناوری خمکاری ورق فلزی ترکیب میشود، میتواند در طیف وسیعتری از راهکارهای تولید برای حجمهای متوسط تا کوچک، به ویژه برای پروژههای نمونهسازی سریع با حجم کم تا متوسط، که مناسبترین گزینهها هستند، اعمال شود.
درک خوب از فناوری فرآیند تولید خمکاری ورق فلزی سفارشی برای طراحی محصول بسیار مفید است. هنگامی که مهندسان طراحی محصول انعطافپذیری لازم برای استفاده از این فناوری را داشته باشند، میتوانند راهحلهای طراحی محصول را برای انواع سازهها و اشکال پیچیده به صورت مقرون به صرفه ایجاد کنند. استفاده از یک ورق فلزی که با دقت برش، خم و جوش داده شده است تا اجزای متعدد و همچنین یک محصول نهایی را تشکیل دهد، مزایای بینظیری را از نظر کاهش هزینه، بهبود استحکام، کاهش وزن و راندمان تولید ارائه میدهد.
چرخش سریع نمونه اولیه
متعهد به فراتر از انتظارات برای کیفیت و چرخش سریع، و برآوردن قطعات ورق فلزی با کیفیت بالا.
ورق فلزی بر حسب تقاضا
خواه نمونه سازی سریع و تولید با حجم بالا باشد، ما آن را مطابق با نیازها و استانداردهای مشتری اجرا خواهیم کرد.
قیمت سازندگان واقعی
طراحی محصول، خم شدن، مهر زنی، برش، درمان سطح و غیره را برای ارائه مجموعه ای از راه حل های تولید ادغام کنید.
انواع خمش ورق
بسته به روشهای مختلف شکلدهی و ابزارهای مورد استفاده، تکنیکهای رایج خمکاری ورق فلزی را میتوان به خمکاری V، خمکاری U و خمکاری چندگانه طبقهبندی کرد و اصول، ویژگیها، زمینههای کاربرد و مقایسه آنها با یکدیگر را بررسی نمود.
خمکاری V شکل: پرکاربردترین روش خمکاری
اصل خمکاری V: خمکاری V با استفاده از دستگاه خمکاری قالب بالایی V شکل (پانچ) و قالب پایینی V شکل (قالب مقعر) از طریق حرکت رو به پایین قالب بالایی، باعث تغییر شکل خمشی ورق فلزی در قالب مقعر V شکل میشود تا زاویه مورد نیاز (تند، قائمه، منفرجه) و شکل قطعات خمکاری شده به دست آید، که پرکاربردترین روش خمکاری است.
ویژگیهای خمکاری V شکل: خمکاری V شکل طیف وسیعی از کاربردها، تجهیزات ساده، کارکرد آسان، مزایای کم هزینه بودن را دارد، اما باید اثر ارتجاعی ماده و جبران خسارت را نیز در نظر گرفت؛ برای دستیابی به زوایای مختلف خمکاری، مناسب برای اکثر قطعات ورق فلزی، به تجهیزات خمکاری نیاز است و تجهیزات مورد نیاز معمولاً فقط به یک دستگاه خمکاری و مجموعهای از قالبهای V شکل نیاز دارند که میتوانند بر اساس نیازهای فنی اپراتور کار کنند، زیاد نیست.
سناریوی کاربرد خمکاری V شکل: خمکاری V شکل به طور گسترده در کابینتهای شاسی (مانند کامپیوتر، کابینت سرور، کابینت توزیع و سایر پوستهها)، لوازم خانگی (مانند یخچال، ماشین لباسشویی، تهویه مطبوع و سایر پوستهها)، تزئینات معماری (مانند دربهای فلزی، پنجرهها، دیوارهای پردهای، سقفهای کاذب و غیره) و همچنین تولید خودرو (مانند پوشش بدنه، اجزای سازهای) و بسیاری از زمینههای دیگر استفاده میشود.
خمکاری U شکل: فرآیندی برای دستیابی به شعاع خمکاری کوچکتر
اصل خمش U شکل: خمش U شکل و خمش V شکل مشابه استفاده از قالبهای دستگاه خمش برای دستیابی به هدف هستند، اما شکل قالب بالایی (پانچ) و قالب پایینی (قالب مقعر) به شکل U است، از طریق این شکل خاص قالب، خمش U شکل معمولاً برای دستیابی به شعاع خمش کوچکتر از نیازهای خمش استفاده میشود.
ویژگیهای خمکاری U شکل: خمکاری U شکل میتواند شعاع خمکاری کوچکتری نسبت به خمکاری V شکل داشته باشد و سطح تماس ورق فلزی و قالب بزرگتر و نیروی یکنواختتری ایجاد کند که منجر به بهبود کیفیت قطعات خمکاری، کاهش تغییر شکل و نقص میشود، اما بر این اساس، دقت دستگاه خمکاری و الزامات دقت تولید قالب بالاتر است و هزینه قالب نیز بالاتر است.
سناریوی کاربرد خمش U شکل: خمش U شکل عمدتاً در شعاع خمش الزامات ویژه مناسبت، مانند محصولات الکترونیکی (مانند تلفنهای همراه، تبلتها و غیره، براکتهای فلزی داخلی، کانکتورها)، تجهیزات پزشکی (مانند ابزار جراحی، پوسته تجهیزات پزشکی) و همچنین ابزارهای دقیق (مانند ابزارهای نوری، ابزارهای اندازهگیری و غیره، ساختار فلزی داخلی قطعات) و سایر زمینهها استفاده میشود.
خم شدن چندگانه: راهی برای تحقق اشکال پیچیده
اصل خمکاری چندگانه: خمکاری چندگانه به خمکاری چندگانه یک قطعه ورق فلزی اشاره دارد که میتواند با روشهای مختلف خمکاری مانند خمکاری V، خمکاری U و غیره ترکیب شود تا از طریق عملیات خمکاری چندگانه، اشکال هندسی پیچیده متنوعی ایجاد شود که روش اصلی برای دستیابی به اشکال فضایی پیچیده قطعات ورق فلزی است.
ویژگیهای خمش چندگانه: خمش چندگانه از آزادی طراحی بالایی برخوردار است و میتواند انواع قطعات پیچیده ورق فلزی را برای رفع نیازهای محصولات متنوع طراحی کند، اما این فرآیند نسبتاً پیچیده است و نیاز به کنترل دقیق زاویه، موقعیت و توالی هر خمش دارد و معمولاً نیاز به استفاده از دستگاه خمش چند ایستگاهی یا دستگاه خمشی مجهز به ابزار مخصوص دارد که منجر به راندمان تولید نسبتاً پایین میشود.
سناریوهای کاربردی خمش چندگانه: خمش چندگانه عمدتاً در ساخت قطعات ورق فلزی با اشکال پیچیده، مانند هوافضا (مثلاً انواع اشکال پیچیده اجزای فلزی داخل هواپیما)، خودروسازی (مثلاً انواع قطعات شکل داده شده داخل بدنه خودرو) و انواع محصولات سفارشی و سایر زمینهها استفاده میشود.
مقایسه خمش V شکل، U شکل و چندگانه
خمکاری V شکل به دلیل کاربرد گسترده، هزینههای کمتر تجهیزات و ابزار و سهولت کار، رایجترین روش خمکاری است و قادر به دستیابی به طیف وسیعی از زوایای خمکاری است. در مقابل، خمکاری U شکل، اگرچه هزینههای تجهیزات و ابزار بالاتر است و فرآیند نسبتاً پیچیدهای دارد، اما میتواند به شعاع خمکاری کوچکتری دست یابد که برای کاربردهایی با الزامات خاص در شعاع خمکاری مناسب است. خمکاری چندگانه در تحقق اشکال پیچیده منحصر به فرد است و امکان درجه بالایی از آزادی طراحی را فراهم میکند، اما فرآیند پیچیدهترین است و راندمان تولید نسبتاً کم است و معمولاً به پشتیبانی تجهیزات پیشرفتهتری نیاز دارد.
خلاصه
در تولید واقعی، انتخاب روش خمکاری به ترکیبی از عواملی مانند الزامات طراحی قطعه ورق فلزی، خواص مواد، اندازه و هزینه تولید بستگی دارد. درک کامل از اصول، ویژگیها و کاربردهای این فرآیندهای خمکاری به مهندسان و تکنسینها کمک میکند تا در فرآیند طراحی و تولید تصمیمات هوشمندانهتری بگیرند و در نتیجه کیفیت و بهرهوری محصول را بهبود بخشند. با توسعه مداوم فناوری پردازش ورق فلزی، فرآیند خمکاری در جهت پالایش، اتوماسیون و هوشمندی بیشتر حرکت خواهد کرد و پشتیبانی قویتری برای توسعه پایدار صنعت تولید فراهم میکند.
مقاله ما در مورد «پردازش ارزش افزوده قطعات فلزی ورق» اطلاعات بیشتری ارائه میدهد.
قطعات ساخت فلزی سفارشی آنلاین
فقط 4 مرحله
با تیم کارشناسان ما تماس بگیرید و کارایی و مزایای اقتصادی خدمات ساخت فلز دیجیتال را تجربه کنید.
آپلود فایل های طراحی
STL، STEP (stp.)، IGES (igs.)، (.ZIP)، یا PDF.
همچنین نمونه یا ایده باشید
تحلیل نقل قول و طراحی
نقل قول های فوری کارخانه و گزارش های DfM، معقول ترین راه حل.
تولید آغاز می شود
فرآیندهای دیجیتال می توانند وظایف سفارش را در عرض 24 ساعت آغاز کنند.
در زمان تحویل
پایبندی به وعده های تحویل، تایید شده توسط بیش از 3000 خریدار شرکت جهانی.
فرآیند خمکاری ورق فلزی متداول
فرآیند ورق کاریاین فرآیند پردازش فلز، برش، پانچ/برش/ترکیب، خمکاری، پرچکاری، اتصال و قالبگیری را پوشش میدهد. هدف آن عمدتاً ورقهای فلزی با ضخامت کمتر از 6 میلیمتر، مانند ورق فولادی، ورق آلومینیومی و ورق مسی است. این فرآیندها منجر به تولید محصولات ورق فلزی با ضخامت یکنواخت و ساختار جامد میشوند که به طور گسترده در خودروها، تجهیزات الکترونیکی و بسیاری از زمینههای دیگر مورد استفاده قرار میگیرند.
فرآیند ورقکاری شامل تعدادی فرآیند از جمله برش، پانچ/برش/ترکیب، خمکاری، پرچکاری، اتصال و شکلدهی است. این فرآیندها برای تولید محصولاتی با ضخامت یکنواخت و ساختار جامد بر روی ورقهای فلزی اعمال میشوند.
فرآیند تولید قطعات ورق فلزی سفارشی.
برشکاری: شامل برش با دستگاه برش، برش لیزری، برش شعله و غیره، کل ورق فلزی به قطعات کوچک مطابق شکل مورد نظر برش داده میشود.
پانچ/برش/ترکیببندی: سوراخها، شیارها و غیره به شکل مورد نظر توسط دستگاه پانچ یا سایر تجهیزات پانچ و برش ترکیبی پردازش میشوند.
خمکاری: ورق فلزی با استفاده از دستگاه خمکاری خم شده و به شکل دلخواه در میآید.
پرچ کاری: قطعات مختلف توسط پرچ یا تجهیزات پرچ کاری به یکدیگر پرچ میشوند تا استحکام سازه افزایش یابد.
جوشکاری: چندین قطعه فلزی ورق را با هم ترکیب و جوش دهید تا سازههای پیچیدهای ایجاد کنید.
شکلدهی: با استفاده از تکنیکهایی مانند کشش و خمش، مواد فلزی ورق به اشکال پیچیده مورد نیاز پردازش میشوند.
مراحل فرآیند خمکاری
مواد را آماده کنید: ورقهای فلزی مناسب را انتخاب کرده و سطح را تمیز کنید.
تنظیم تجهیزات: دستگاه خم و قالبها را مطابق با الزامات خم تنظیم کنید.
اعمال نیرو: ورق فلزی را بین قالبها قرار دهید و از طریق دستگاه خمش، نیرو را برای خم شدن اعمال کنید.
بررسی کیفیت: ورق فلزی خم شده را بررسی کنید تا مطمئن شوید که زاویه و شکل خمش الزامات را برآورده میکند.
مزایا و معایب خمکاری ورق فلزی
فناوری خمکاری ورق فلزی به طور گسترده در صنایع تولیدی مانند خودروسازی، هوافضا، لوازم خانگی و تجهیزات الکترونیکی مورد استفاده قرار میگیرد. محصولات رایج شامل محفظههای فلزی، براکتها ، کابینتها ، محفظههای تجهیزات الکترونیکی و غیره هستند.
اگرچه فرآیند تولید ورق فلزی یک تکنیک قالبگیری سرد است، اما با استفاده از فناوری و خلاقیت برای ایجاد ورقهای فلزی، برای ایجاد ساختارهای سهبعدی استفاده میشود. از تولید خودرو گرفته تا شاتلهای فضایی، از تجهیزات الکترونیکی دقیق گرفته تا دستگاههای پزشکی سازگار با محیط زیست، خمکاری ورق فلزی از نظر نوع و ضخامت فلزی که میتواند خم شود، انعطافپذیری زیادی ارائه میدهد و میتواند برای ایجاد قطعات و مجموعههای ورق فلزی برای طیف گستردهای از صنایع، از جمله خودرو، حمل و نقل، لوازم خانگی، مبلمان، تجهیزات صنعتی و موارد دیگر استفاده شود.
در بسیاری از موارد ، با ظهور برش لیزری دقیق و ماشینهای خمکاری CNC، یک قطعه ورق فلزی میتواند به سرعت به عنوان یک قطعه کامل تولید شود. در ترکیب با تکنیکهای تولیدی مانند جوشکاری و پرچکاری، تولید یک قطعه کامل از یک قطعه ورق فلزی آسان است و به طور چشمگیری هزینهها و زمان تولید را کاهش میدهد.
مزایای
انعطافپذیری در انتخاب مواد - در فرآیند ورقکاری میتوان از انواع مختلف مواد فلزی مانند ورق نورد سرد، ورق نورد گرم، ورق گالوانیزه، مس، آلومینیوم، فولاد ضد زنگ و غیره استفاده کرد و میتوان آن را مطابق با نیاز مشتری برای تولید محصولاتی با مشخصات و مواد خاص ساخت.
سرعت تولید - با استفاده از دستگاههای خمکاری ورق فلز پیشرفته CNC، که پس از تعیین طراحی و برنامهنویسی میتوانند به صورت خودکار انجام شوند، قطعات نمونه اولیه ورق فلز را میتوان بسیار سریع تولید کرد و همچنین نیازهای سفارشات با حجم زیاد را برآورده ساخت.
دقت بالای پردازش - فناوری پردازش ورق فلزی سطح بالایی از دقت پردازش را ارائه میدهد و امکان تولید قطعات و محصولات با کیفیت و دقت بالا را فراهم میکند، در برخی موارد تا سطح دقت ±0.05 میلیمتر. تکرارپذیری دستهای کنترلشده، مهمترین مزیت در تضمین سطح بالای دقت است.
کاهش پسپردازش - به عنوان یک تکنیک تولید برای فلزات کار سرد، سطوح محصول بدون اعوجاج دمای بالا و تغییر خواص مواد، صاف میشوند. برای ارائه ظاهری هنری و زیبا، فقط رنگآمیزی یا آبکاری شیمیایی لازم است.
وزن سبکتر - فناوری خمکاری ورق فلزی نه تنها استحکام و مقاومت ساختار محصول را تضمین میکند، بلکه وزن قطعات را تا حد امکان کاهش میدهد که این امر به حفظ خواص مکانیکی خوب محصولات در حال استفاده کمک میکند و به حمل و نقل آنها و مقابله با محیط خشن استفاده کمک میکند.
هزینه کم، بدون نیاز به سرمایهگذاری پرهزینه در ابزار - در انجام فرآیند تولید خمکاری ورق فلزی، نیازی به ابزار قالبگیری سفارشی و همچنین تجهیزات تولیدی زیادی برای کمک نیست و میتواند میزان استفاده از مواد را تا حدی افزایش دهد و هزینههای تولید را کاهش دهد.
کاهش پیچیدگی قطعه - خمکاری ورق فلزی مراحل تولید کمتری دارد که بیشتر آنها با تجهیزات خمکاری CNC انجام میشود و هیچ گونه تولید دستی در آن دخیل نیست. این امر باعث کاهش زمان، احتمال خطا، نقاط شکست و پیچیدگی تدارکات میشود.
معایب
همانند تمام فرآیندهای تولید، خمکاری ورق فلزی معایبی دارد که در زیر توضیح داده شده است.
محدودیتهای ضخامت - فرآیند تولید خمکاری ورق فلزی را میتوان به صورت انعطافپذیری برای مواد ورق فلزی نازک اعمال کرد. برای ورقهای فلزی با ضخامت 10 میلیمتر یا بیشتر، باید در خمکاری مواد فلزی از نظر تغییر شکل، ترک خوردگی و گرد شدن گوشههای خم دقت شود تا از قانون شعاع خم بالاتر پیروی شود.
نیاز به ضخامت ثابت - وقتی ضخامت مواد متفاوت به نظر میرسد، تجهیزات خمکاری قادر به انجام فرآیند خمکاری نخواهند بود، بنابراین برای جلوگیری از این امر، طراحی محصول دارای فلنج یا سایر قطعات است.
هزینههای تولید - خمکاری ورق فلزی در مقادیر کم تا متوسط، مقرون به صرفهترین قیمت را دارد. صدها یا هزاران عدد را میتوان با هزینه کم تولید کرد و با نیازهای تولید با حجم بالاتر، ما معتقدیم که پرسکاری فرآیند تولید اقتصادیتر و کارآمدتر است. به طور خاص، پرسکاری قالب پیشرونده میتواند چندین خم یا چندین قطعه را در یک مرحله کاری تولید کند. این یک مزیت کمهزینه است که نمیتوان آن را با فرآیند خمکاری ورق فلزی مقایسه کرد. ( درباره راهنمای فناوری تولید پرسکاری دقیق قالب پیشرونده بیشتر بدانید )
مستعد تغییر شکل - در طول پردازش ورق فلز، خواص فیزیکی مواد فلزی، مانند انبساط و انقباض حرارتی، ممکن است باعث تغییر شکل قطعه کار شود و بر کیفیت و دقت محصول تأثیر بگذارد. این امر به ویژه هنگامی صادق است که سوراخها، شیارها و سایر ویژگیها در نزدیکی خمها وجود داشته باشند که در معرض اعوجاج هستند.
علائم سطحی - در بسیاری از موارد، یک قطعه ورق فلزی خم شده پس از خم شدن، معمولاً به شکل یک رگه خطی مستقیم، فرورفتگی در سطح ماده نشان میدهد. اگر الزامات کیفیت محصول اجازه ظهور چنین رگههایی را ندهد، یک فیلم سیلیکونی خمش ورق فلزی را درون قالب اضافه میکنیم تا قالب را از تماس مستقیم با ماده فلزی جدا کنیم، که میتواند به طور موثری علائم خمش را بهبود بخشد.
فایل طراحی ندارید؟ اجازه دهید Supro MFG این کار را برای شما انجام دهد.
ما اغلب با مشتریانی روبرو می شویم که هیچ نقشه و مستندات طراحی حرفه ای ندارند، فقط یک ایده خلاقانه دارند که منجر به توقف پروژه می شود.
اگر در این شرایط هستید، با تیم کارشناسان ما تماس بگیرید.
شرکت سوپرو امافجی، به عنوان یک تولیدکننده پیشرو در صنعت فلزات سفارشی، تیمی از مهندسان باتجربه دارد که از تجربه گسترده ساخت و تخصص فنی خود برای تبدیل ایده شما به یک محصول واقعی و ایجاد فایلهای طراحی مانند STEP /STP/SLDPRT/DXF/PDF/PRT/DWG/AI استفاده میکنند.
این همان چیزی است که SUPRO MFG را بسیار عالی میکند و ۲۰۰۰ خریدار شرکتی، کارآفرین، هنرمند و سایر افراد از سراسر جهان از همکاری با ما و بهرهمندی از خدمات تولید یکپارچه ما لذت میبرند.
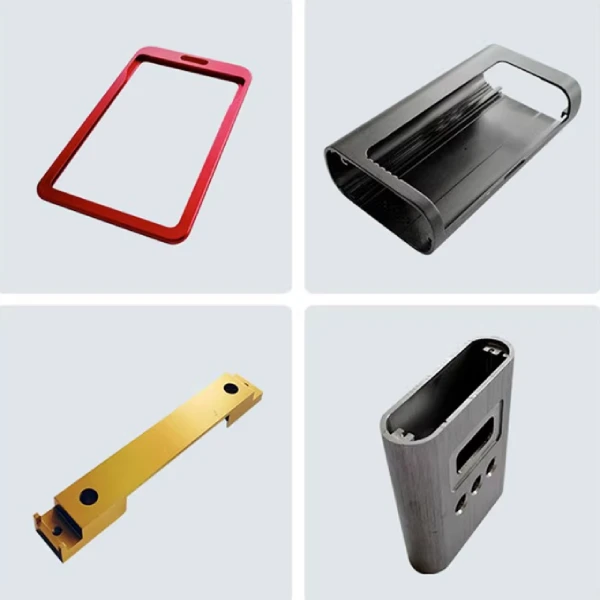
ملاحظات طراحی برای خمکاری ورق فلزی
طراحی خمکاری ورق فلزی، طراحی و بهینهسازی جزئیات تولید مانند قطعات مهندسیشده، نصب قطعات، ساختار، فرآیندهای تولید و لوازم جانبی نصب است. این عناصر طراحی تأثیر مستقیمی بر عملکرد، کیفیت و ظاهر محصول دارند. قطعاتی که توسط تجهیزات خمکاری پردازش میشوند باید از ابتدا ویژگیها و محدودیتهای فرآیند خمکاری را در نظر بگیرند.
ما عوامل مؤثر فوق را تجزیه و تحلیل خواهیم کرد و امیدواریم مشکلاتی را که با آن روبرو هستید حل کنیم.
برای اطلاعات بیشتر، میتوانید به راهنمای طراحی ورق فلزی ما مراجعه کنید.
شعاع خمش
وقتی ورق فلزی خم و تا میشود، سطح بیرونی کشیده و سطح داخلی فشرده میشود و در نتیجه شکلی منحنی ایجاد میشود، یک گوشه گرد در محل خمیدگی ظاهر میشود که ما آن را شعاع خمش R مینامیم.
وقتی شعاع خمش خیلی کوچک باشد، سطح بیرونی بیش از حد کشیده میشود و ترک خوردگی زمانی رخ میدهد که از مقاومت کششی فلز در برابر تعمیق بیشتر شود، که یک مشکل کیفی رایج است، به خصوص وقتی مقاومت کششی ماده در برابر تعمیق خوب نباشد و سختی بالاتر باشد، عمق ترک افزایش مییابد تا زمانی که بشکند.
وقتی شعاع خمش خیلی بزرگ باشد، ماده به اندازه کافی تحت فشار اکسترود تغییر شکل نمیدهد، سختی داخلی آن با فشار خارجی از بین میرود و در عین حال باعث میشود ماده به حالت اولیه خود برگردد و زاویه خمش دقیقی ایجاد نشود.
بنابراین طراحی معقول شعاع خمش کار بسیار مهمی است و با توجه به انواع مختلف مواد، شعاع خمش نیز الزامات متفاوتی دارد. به عنوان مثال، برای فولاد نرم، حداقل فیله خمش حدود 0T است؛ برای برنج و آلومینیوم، حداقل فیله خمش حدود 6T است؛ و برای فولاد کربن متوسط، حداقل فیله خمش حدود 5T است.
طول خمش
یکی دیگر از متغیرهای کلیدی پرس، طول خمش است. طول خمش مورد نیاز معمولاً به مشخصات طراحی قطعه ورق فلزی بستگی دارد. هنگام خم کردن یک قطعه کار، برای حفظ کیفیت آن، باید اطمینان حاصل کنیم که ارتفاع لبه مستقیم محصول خم شده، h، حداقل برابر با حداقل ارتفاع لبه خم شده، hmin باشد. این ارتفاع را میتوان با استفاده از فرمول زیر محاسبه کرد:
h ≥ hmin = r + 2t
که در آن r زاویه فیله خم و t ضخامت صفحه قطعه خم شده است.
فاصله خم تا خم
هنگام طراحی سازهای با دو خم متوالی، باید در نظر بگیریم که آیا سازه U شکل میتواند دسترسی ابزار خم را در خود جای دهد یا خیر، اگر فاصله خیلی کم باشد، با فشار اعمال شده ابزار خم تداخل ایجاد میکند و منجر به تغییر شکل محصول میشود.
اگر الزامات عملکردی محصول شما، نیاز به ساختارهای خمشی نزدیک به هم را محدود میکند، میتوان از فرآیندهای اتصال مواد تکمیلی، مانند جوشکاری یا پرچ کردن بستها، برای دستیابی به هندسه صحیح استفاده کرد.
فاصله سوراخها از خط خمش
هنگام انجام عملیات خمکاری روی ورقهای خام دارای سوراخ، باید مراقب کنترل حاشیه سوراخ باشیم. اگر موقعیت سوراخ خیلی نزدیک به لبه خمکاری باشد، ممکن است شکل سوراخ در طول فرآیند خمکاری تغییر شکل دهد. بنابراین، فاصله L از لبه سوراخ تا لبه خمکاری باید شرایط زیر را برآورده کند:
وقتی t < 2 باشد، L ≥ r + t؛
وقتی t ≥ ۲ باشد، L ≥ r + 2t.
به طور مشابه، که در آن r و t به ترتیب زاویه فیله خم و ضخامت صفحه قطعه خم شده را نشان میدهند
شیارها یا سوراخهای فرآیند خمکاری
هنگام انجام عملیات خمکاری روی لبههای موضعی، به منظور جلوگیری از پارگی در محل تقاطع به دلیل تمرکز تنش، باید در گوشههای خم که تنشهای خمشی بیشتر است، شیارها یا سوراخهای فرآیندی طراحی شوند تا استحکام اکستروژن ماده پخش شود، تنشهای دریافتی توسط ماده آزاد شوند یا خط خمکاری تا فاصله مشخصی جابجا شود.
تغییر شکل مقطع خمشی
در طول خمکاری لبه باریک، شکل سطح مقطع در ناحیه تغییر شکل یافته تغییر میکند، همانطور که با افزایش عرض سطح داخلی و کاهش عرض سطح خارجی مشهود است. این پدیده به ویژه زمانی قابل توجه است که عرض صفحه b کمتر از 3 برابر ضخامت صفحه t باشد. اگر عرض b قطعه خم شده نیاز به دقت بالایی داشته باشد و برآمدگی مجاز نباشد، ایجاد برش فرآیندی در خط خمکاری از قبل بسیار مهم است.
خم شدن فنری
در طول خمکاری، تغییر شکل پلاستیک همزمان با تغییر شکل الاستیک وجود دارد. پس از حذف بار خارجی، تغییر شکل الاستیک ناپدید میشود و منجر به برگشت فنری میشود. میزان برگشت فنری ارتباط نزدیکی با خواص ماده، شعاع خمش نسبی r/t و زاویه خمش دارد. برای اطمینان از دقت قطعه کار، پدیده برگشت باید در فرآیند خمکاری به طور کامل در نظر گرفته شود.
به منظور کاهش برگشت فنری، میتوان از روشهای مختلفی مانند تعمیر قالب، استفاده از قطعات مختلف با جهت برگشت فنری متفاوت، افزایش موضعی دندههای مثلثی و غیره استفاده کرد. علاوه بر این، استفاده از بلوک تابدار در ساختار قالب مقعر نیز اقدامی مؤثر برای کاهش برگشت فنری است.
عوامل مختلفی بر بازگشت سرمایه تأثیر میگذارند:
- موادی که استحکام کششی بالاتری دارند، برگشت فنری بیشتری دارند.
- شعاعهای خمش تیز معمولاً برگشت فنری کمتری دارند.
- دهانههای پهنتر قالب منجر به برگشت فنری بیشتر میشوند. هرچه شعاع خم نسبت به ضخامت ماده بزرگتر باشد، برگشت فنری بیشتر خواهد بود.
- تولیدکنندگان اغلب از ضریب K برای محاسبه برگشت فنری و درک بهتر چگونگی جبران و دستیابی به تلرانسهای دقیقتر در مواردی که دقت مورد نیاز است، استفاده میکنند.
روشهای خمش با زاویه بزرگ
هنگام مواجهه با قطعات کاری با شعاع خمش بسیار بزرگتر، اغلب برآورده کردن الزامات با روشهای خمکاری مرسوم دشوار است. به دلیل تغییر شکل الاستیک زیاد این قطعات کار، دستیابی به شکل و ابعاد دقیق مورد نیاز با روشهای مرسوم امکانپذیر نیست. در این مرحله، فناوری خمکاری به کار میآید.
قبل از خمکاری، یک نیروی کششی محوری به ورق اعمال میشود به طوری که تنش در مقطع خالی کمی بالاتر از نقطه تسلیم ماده باشد. متعاقباً، عملیات خمکاری تحت اثر مداوم نیروی کششی انجام میشود. این روش در کنترل شکلدهی قطعات با شعاع خمش بزرگ مؤثر است.
روشهای خمکاری برای قطعات با شکل پیچیده
برای قطعات خمکاری با اشکال پیچیده، انجام همه خمکاریها به طور همزمان امکانپذیر نیست. چنین قطعات کاری برای رسیدن به شکل دلخواه باید چندین بار خم شوند. در تنظیم فرآیند، معمولاً ترتیب خمکاری ابتدا گوشه بیرونی و سپس گوشه داخلی را دنبال میکنیم و خمکاری دوم نمیتواند در تغییر شکل ایجاد شده توسط خمکاری قبلی اختلال ایجاد کند. بسته به پیچیدگی قطعه کار، تعداد خمکاریها ممکن است دو، سه یا بیشتر باشد.
طراحی موقعیت پایدار
در طول فرآیند خمکاری، میزان انحراف قطعه خام عامل مهمی است که بر دقت قطعه کار تأثیر میگذارد. برای جلوگیری از انحراف، قبل از شروع خمکاری، باید قسمتی از قطعه خام را محکم روی قالب ثابت کنیم. سوراخهای موجود در قطعه را میتوان برای موقعیتیابی استفاده کرد، یا اگر سوراخهای مناسبی در دسترس نباشد، میتوان سوراخهای فرآیندی اضافی را برای دستیابی به موقعیتیابی دقیق در نظر گرفت.
روشهای خم کردن نوارهای بلند
نوارهای بلند همچنین برای روشهای خمکاری معمولی هنگام خم شدن حول محور طولی مناسب نیستند. فناوری شکلدهی غلتکی جایگزین مناسبتری است. شکلدهی غلتکی شامل قرار دادن یک نوار بلند در یک سری غلتکهای شکلدهنده در یک خط مستقیم از جلو به عقب است. با چرخش غلتکها، نوار در حالی که به نوبه خود در جهت محوری خم میشود، به جلو تغذیه میشود. این روش قادر به تولید قطعات با اشکال مقطع پیچیده است و غلتکهای شکلدهنده نسبتاً ساده، ارزان و دارای عمر مفید طولانی هستند.
تحمل پردازش
اگرچه خمکاری ورق فلزی میتواند به دقت ابعادی بسیار دقیقی دست یابد، که عموماً با تکیه بر دستگاههای خمکاری پیشرفته CNC حاصل میشود، اما هنگام مواجهه با ساختارهای پیچیده و قطعات خمکاری فوقالعاده دقیق، تغییرات جزئی ابعادی بر کیفیت و کاربرد محصول تأثیر میگذارد.
اگرچه دستگاههای خمکاری ورق فلزی CNC برای کنترل مراحل خمکاری توسط کامپیوتر برنامهریزی شدهاند، اما جنبههای زیادی از دخالت دستی وجود دارد و به ناچار برخی از خطاهای ناشی از عامل انسانی وجود خواهد داشت، زیرا ترکیب مواد فلزی، ضخامت مواد، مواد ثابت کننده و همچنین نحوهی اتصال کار بین فرآیندها، از عوامل کلیدی مؤثر بر کیفیت کار هستند.
در اینجا چند قانون کلی آورده شده است:
حداقل شعاع خمش: R=T.
زاویه خمش: 1 XNUMX درجه.
طول خم: ±۰.۲۰ میلیمتر (۰.۰۱۰ اینچ).
خلاصه
خمکاری ورق فلزی مزایای قابل توجهی نسبت به سایر فرآیندهای ساخت ورق فلزی دارد، از جمله بازده بالاتر، هزینه کمتر و درجه بالایی از انعطاف پذیری طراحی. همچنین بسیاری از مشکلات مرتبط با تکنیکهای مونتاژ مانند جوشکاری یا پرچ کاری را از بین میبرد. با بررسی دقیق در طول فرآیند طراحی و با کمک فناوری مدرن، قطعات ورق فلزی را میتوان از طریق خمکاری در مقایسه با روشهای تولید مرسوم، قویتر، سبکتر و سریعتر ساخت.
در طول 20 سال گذشته، شرکت Supro MFG در زمینه تامین قطعات خمکاری ورق فلزی سفارشی تخصص داشته و به طور فعال در ارائه طیف کاملی از راهکارهای ساخت ورق فلزی به مشتریان خود مشارکت داشته است . ما خوشحال خواهیم شد که در مورد گزینههای امکانسنجی ساخت محصولات شما با شما گفتگو کنیم و طراحی محصولات و فرآیند ساخت شما را برای برآورده کردن نیازهای کاربرد بهینه کنیم، به طوری که پروژه شما از نظر اقتصادی مقرون به صرفه باشد.







