



پرداخت فولاد ضد زنگ یک فرآیند رایج عملیات سطحی است که نه تنها بر زیبایی شناسی تأثیر می گذارد، بلکه مستقیماً عملکرد، طول عمر و هزینه کل چرخه عمر قطعات فولاد ضد زنگ را تعیین می کند. در حالی که روش های پرداخت مکانیکی سنتی به طور گسترده ای مورد استفاده قرار می گیرند، اغلب نقص هایی مانند ذرات ساینده جاسازی شده، ریزترک ها و لایه های سطحی ناهموار را ایجاد می کنند. این نقص ها نه تنها مقاومت در برابر خوردگی را به خطر می اندازند، بلکه ممکن است به منبع آلودگی نیز تبدیل شوند.
پرداخت الکترولیتی فولاد ضد زنگ، به عنوان یک فرآیند الکتروشیمیایی پیشرفته، از طریق یک فرآیند انحلال آندی کنترلشده، به ترازبندی میکروسکوپی سطح دست مییابد. این فرآیند به صورت انتخابی نواحی بیرونزده را حذف میکند و در نتیجه یک سطح بکر و صاف میکروسکوپی ایجاد میشود. این تکنیک پرداخت، یک لایه ضخیم و یکنواخت اکسید کروم غیرفعال تشکیل میدهد که مقاومت در برابر خوردگی حفرهای و شکافی را به طور قابل توجهی افزایش میدهد. این امر به ویژه در محیطهای شیمیایی بسیار خورنده یا آب شور بسیار مهم است.
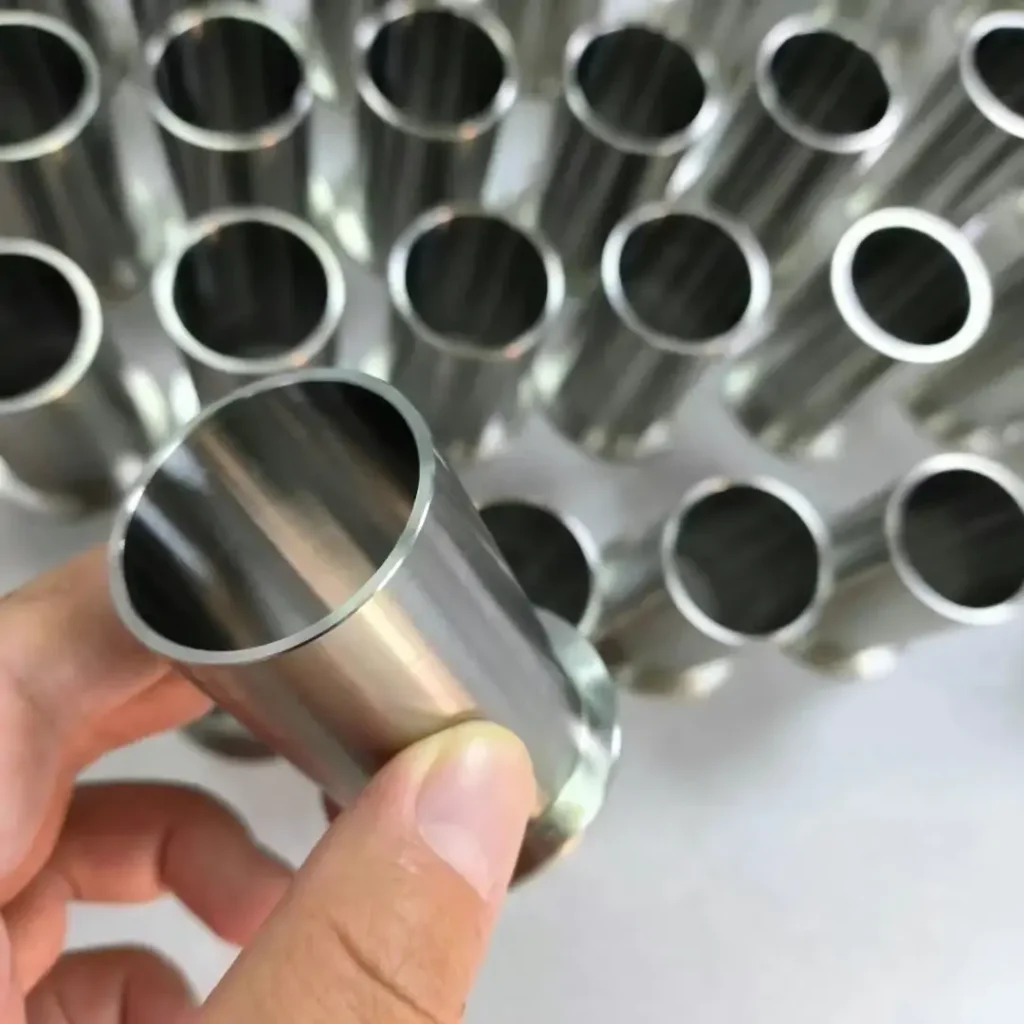
علاوه بر این، پولیش الکترولیتی با از بین بردن ناخالصیهای جاسازیشده، سطوح را اساساً ضدعفونی میکند. تمیزی استثنایی، چسبندگی کم ذرات و خواص بهداشتی برتر آن، استانداردهای سختگیرانه FDA، cGMP و SEMI را برآورده میکند. برای هندسههای پیچیده مانند لوله و اتصالات، این فرآیند یکنواختی فوقالعادهای را ارائه میدهد و به طور مؤثر سطوح داخلی، جوشها و ساختارهای پیچیده را پرداخت میکند.
این مقاله به بررسی چگونگی تبدیل فولاد ضد زنگ توسط پرداخت الکترولیتی به موادی با خلوص و کارایی بالا میپردازد و مستقیماً به چالشهای اصلی در سیستمهای سیالاتی پرمصرف، ابزارهای دقیق و اجزای حیاتی صنعتی میپردازد.
وضعیت فعلی و چالشها: محدودیتهای فرآیندهای سنتی پرداخت فولاد ضد زنگ
هنگام پولیش اجزای حیاتی فولاد ضد زنگ - به ویژه لوله و تیوب - درک کامل محدودیتهای تکنیکهای پولیش مرسوم برای کاهش خطرات ضروری است. در حالی که فرآیندهای مکانیکی مانند سنگزنی تسمهای و پولیش میتوانند به نتایج زیباییشناختی اولیه دست یابند، اما نقصهای متالورژیکی و عیوب میکروتوپوگرافی قابل توجهی ایجاد میکنند که عملکرد اجزا را در کاربردهای محیطی دشوار به خطر میاندازد.
محدودیتهای پرداخت مکانیکی فولاد ضد زنگ
روشهای پردازش مبتنی بر تماس فیزیکی برای پرداخت مکانیکی فولاد ضد زنگ، چندین محدودیت ذاتی ایجاد میکنند. برجستهترین مشکل، به خطر افتادن یکپارچگی سطح است. در طول پرداخت مکانیکی، نیروهای خارجی باعث ایجاد لایههای ریزتنش و اعوجاج شبکه میشوند که به طور بالقوه ذرات ساینده (مانند اکسیدهای آهن، اکسید آلومینیوم) را در زیرلایه جاسازی میکنند. این ناخالصیها به عنوان مکانهای شروع خوردگی الکتروشیمیایی عمل میکنند و تخریب مواد را در محیطهای حاوی محیطهای خورنده مانند کلریدها به طور قابل توجهی تسریع میکنند.
علاوه بر این، فرآیندهای سنتی پرداخت فولاد ضد زنگ ، ثبات و تکرارپذیری ضعیفی را نشان میدهند و به شدت به مهارت اپراتور وابسته هستند. این امر منجر به تغییرات قابل توجه در کیفیت سطح بین دستهها و حتی در نواحی مختلف یک قطعه کار میشود و آنها را برای کاربردهای سطح بالا که خواستار یکنواختی شدید و مقاومت در برابر خوردگی طولانی مدت هستند، نامناسب میکند. علاوه بر این، این روشها با محدودیتهای هندسی روبرو هستند. برای لولههای فولادی ضد زنگ پرداخت شده ، حفرههای پیچیده، میکروکانالها یا سطوح مقعر، دسترسی به ابزار ضعیف است و پردازش موثر را دشوار میکند.
چالشهای پرداخت لولههای فولادی ضد زنگ
صیقل دادن سطح داخلی لولههای فولادی ضد زنگ چالش بزرگی است. ابزارهای صیقلکاری مرسوم برای رسیدن به عمق دیوارههای لوله به مشکل برمیخورند و دستیابی به یک سطح صاف و یکدست را دشوار میکنند. این امر اغلب شیارهای میکروسکوپی و نقاط کور صیقلکاری را به جا میگذارد و خطرات قابل توجهی را برای سیستمهای انتقال سیال با خلوص بالا (به عنوان مثال، در صنایع نیمههادی و داروسازی) ایجاد میکند.
ثانیاً، عملیات پرداخت درز جوش، مشکل بحرانی دیگری را ایجاد میکند. ریزساختار و سختی نواحی جوش داده شده با ماده پایه متفاوت است. فرآیندهای صیقلکاری فولاد ضد زنگ متداول که روی جوشها اعمال میشوند، به راحتی رد سنگزنی ناهموار ایجاد میکنند، پیوستگی سطح را مختل میکنند و به طور بالقوه آلودگی فولاد کربنی را ایجاد میکنند که میتواند منجر به خوردگی حفرهای شود.
در نهایت، عیوب سطحی ذاتی در لولههای فولادی در طول تولید - مانند خراشهای عمیق یا چینهایی که در طول خم شدن ایجاد میشوند - به سختی از طریق پرداخت مکانیکی به طور کامل از بین میروند. این عیوب میتوانند به عنوان نقاط شروع ترک خستگی و مکانهای شروع خوردگی عمل کنند.
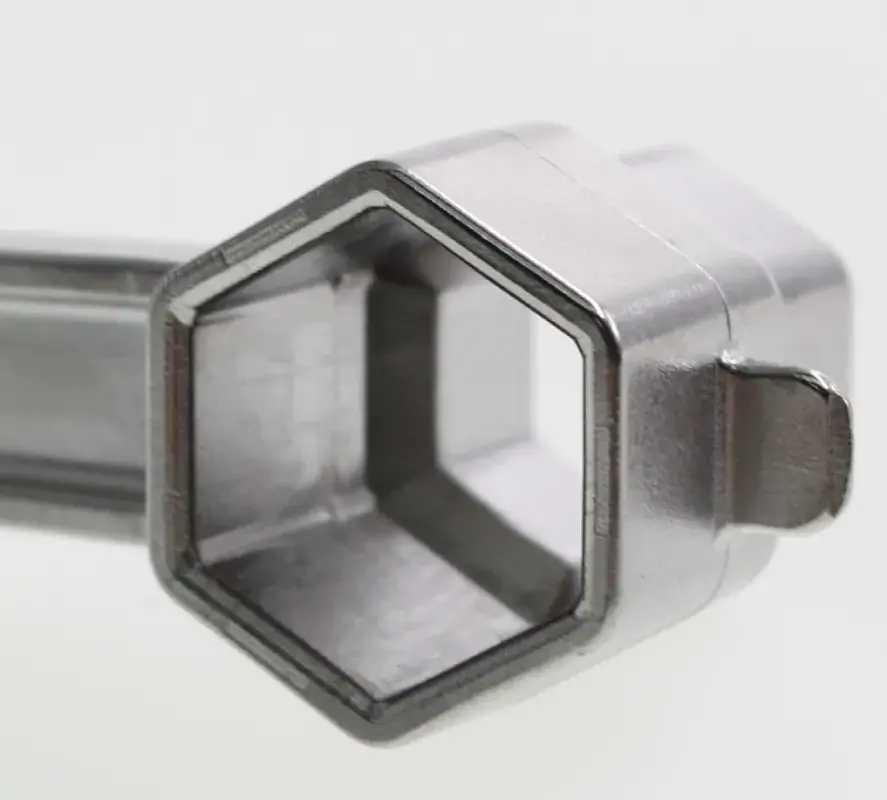
اصول و نوآوریهای تکنولوژیکی: توضیح مفصل صیقلکاری الکترولیتی فولاد ضد زنگ
پرداخت الکترولیتی فولاد ضد زنگ اساساً با هرگونه فناوری عملیات سطحی مکانیکی متفاوت است. این روش نه از طریق برش فیزیکی، بلکه از طریق انحلال الکتروشیمیایی کنترلشده به نتایج دست مییابد.
تعریف اساسی فناوری پولیش الکترولیتی
پرداخت الکترولیتی یک فرآیند پرداخت غیر تماسی است که کیفیت سطح فولاد ضد زنگ را از طریق انحلال آندی کنترلشده افزایش میدهد. اصل اصلی آن شامل غوطهور کردن قطعه کار فولاد ضد زنگ به عنوان آند در یک الکترولیت با فرمول خاص و تشکیل یک مدار کامل با یک کاتد است. با اعمال جریان مستقیم، انحلال انتخابی فلز روی سطح قطعه کار رخ میدهد - متمایز از سایش فیزیکی ساده.
این فرآیند به راحتی سطوح را از تقریباً Ra 0.4 میکرون پس از پولیش مکانیکی به زیر Ra 0.2 میکرون ارتقا میدهد و حتی به پرداختهایی آینهای شکل دست مییابد. پولیش الکترولیتی به جای نیروی مکانیکی از انرژی الکتروشیمیایی برای تراز کردن سطح استفاده میکند و در نتیجه عیوب ذاتی پردازش مکانیکی مانند فرورفتگی تراشه و ریزتنش را به طور کامل از بین میبرد. این امر تضمین اساسی برای کاربردهایی که نیاز به تمیزی بالا و مقاومت در برابر خوردگی دارند، فراهم میکند.
اصول الکتروپولیش فولاد ضد زنگ و آنودایزینگ آلومینیوم به طور قابل توجهی مشابه هستند. آیا با این دو فرآیند تصفیه سطحی رایج آشنا هستید؟
میکرومکانیسم پرداخت الکترولیتی برای فولاد ضد زنگ
عملکرد استثنایی پرداخت الکترولیتی برای فولاد ضد زنگ ناشی از میکرومکانیسم اساسی آن است. این فرآیند ذاتاً یک تکنیک تقویت متالورژیکی است تا یک مرحله ساده پرداخت سطح.
این فرآیند پرداخت با یک مکانیسم تراز آندی که توسط چگالی جریان هدایت میشود، آغاز میشود. به دلیل انحنای قابل توجه سطح، ساختارهای میکروپیکی چگالی جریان محلی به طور قابل توجهی بالاتری نسبت به ساختارهای میکرو دره نشان میدهند. این گرادیان باعث انحلال آندی ترجیحی در این نقاط مرتفع میشود و به طور موثر توپوگرافی سطح را در مقیاس زیرمیکرون مسطح میکند. همزمان، یک لایه نفوذ چسبناک متشکل از محصولات انحلال روی سطح قطعه کار تشکیل میشود. این لایه در نواحی دره ضخیمتر است و به طور موثر از انحلال فلز در آنجا جلوگیری میکند. انحلال افتراقی ناشی از اثرات ترکیبی تفاوتهای چگالی جریان و لایه نفوذ در نهایت منجر به یک سطح ایزوتروپیک و فوق العاده صاف میشود.
در طول فرآیند پرداخت الکترولیتی، قطبش آندی به طور انتخابی آهن و سایر عناصر واکنشپذیر را از زیرلایه سطحی حل میکند. این امر منجر به غنیسازی نسبی کروم در سطح مشترک میشود، جایی که به طور خود به خود واکنش نشان میدهد و یک لایه اکسید کروم یکنواخت، فوقالعاده ضخیم (معمولاً 3-5 نانومتر) و قوی تشکیل میدهد. این لایه غیرفعالسازی برای دستیابی به مقاومت استثنایی در برابر حفرهدار شدن یکنواخت، با پتانسیل شکست اغلب بیش از +1000 میلیولت (در مقایسه با الکترود هیدروژن استاندارد) ضروری است. این امر آن را به یک ویژگی ضروری برای محیطهای با خلوص بالا و خورنده تبدیل میکند. پرداخت الکترولیتی پوشش جامع را حتی در هندسههای پیچیده تضمین میکند و محافظت در برابر خوردگی پایدار و قابلیت تمیزکاری را مطابق با استانداردهای سختگیرانه ASTM B912 و SEMI ارائه میدهد.
جریان فرآیند پرداخت الکترولیتی فولاد ضد زنگ
پولیش الکترولیتی فولاد ضد زنگ با پیش تصفیه دقیق، از جمله چربی زدایی شیمیایی کامل و اسیدشویی برای اطمینان از عاری بودن سطوح از چربی و پوسته اکسید - که پیش نیاز دستیابی به نتایج پولیش یکنواخت است - آغاز میشود.
فرآیند اصلی به کنترل دقیق پارامترهای متعدد پرداخت الکترولیتی متکی است: دمای الکترولیت باید در یک محدوده خاص (معمولاً 65-85 درجه سانتیگراد) حفظ شود؛ چگالی جریان باید با توجه به درجه مواد و پرداخت مورد نظر به طور دقیق تنظیم شود؛ زمان پردازش بر اساس شرایط سطح اولیه و نتیجه هدف تنظیم میشود.
مرحله پس از عملیات برای پرداخت الکترولیتی فولاد ضد زنگ: قطعات کار تحت شستشوی چند مرحلهای با جریان مخالف در آب دیونیزه جاری قرار میگیرند تا واکنشها به طور کامل خاتمه یافته و تمام الکترولیت باقیمانده حذف شود. در نهایت با خشک کردن کارآمد، سطحی تمیز حاصل میشود.
تمام پارامترها در طول فرآیند پولیش فولاد ضد زنگ ثبت و نظارت میشوند و از هماهنگی فوقالعاده بین دستهها و انطباق با استانداردهای صنعتی مانند ASTM B912 و ASTM A967 اطمینان حاصل میشود.
چرا خدمات محفظه فلزی سفارشی Supro MFG را انتخاب کنید
ارائه مقرون به صرفه ترین راه حل هزینه برای تولید و مونتاژ محصولات، گسترش رقابت محصول.
a تیم فنی متخصص در امور سفارشی تولید پوسته برای بیش از 30 سال.
تجهیزات پیشرفته تولید: پیشرو در صنعت سازنده محفظه فلزی سفارشی با کارگاههای ورقکاری، ریختهگری تحت فشار، ماشینکاری دقیق و پوششدهی سطح داخلی.
ISO 9001-2015، سطح PPAP III، RoHS، NEMA، CE و سایر استانداردهای تولید گواهی شده.
پشتیبانی فنی انگلیسی آنلاین 24 ساعته*7: تیم حرفه ای انگلیسی در هر زمان به سرعت به سوالات فنی کاربران به صورت آنلاین پاسخ می دهد.
به کاربران در زمینه طراحی محصول، نمونه اولیه، تولید دسته ای، عملیات سطحی، مونتاژ و بسته بندی، حمل و نقل و یک سری خدمات ارزش افزوده کمک می کند.
با آزمایشگاه های مکانیک و شیمی داخلی، می تواند به سرعت کنترل کیفیت فرآیند تولید را برای اطمینان از تحویل محصولات با کیفیت بالا نظارت کند.
برای اطمینان از محافظت از اطلاعات محصول مشتریان، امضای اسناد NDA را بپذیرید.
تحویل درب به درب در بسته بندی ایمن قابل تنظیم پس از رعایت جزئیات تحویل توافق شده با مشتری.
مزایای مقایسهای: پرداخت الکترولیتی فولاد ضد زنگ در مقابل پرداخت سنتی فولاد ضد زنگ
معیارهای عملکرد | پرداخت الکترولیتی فولاد ضد زنگ | پرداخت مکانیکی فولاد ضد زنگ |
مورفولوژی سطح | ایزوتروپیک، دانهبندی غیر جهتدار، سطح صاف | ناهمسانگرد، دارای علائم سایش جهتدار و لایههای تغییر شکل پلاستیک |
مقاومت در برابر خوردگی | استثنایی و یکنواخت. با تشکیل یک لایه غیرفعال غنی از کروم فوق العاده ضخیم در محل، مقاومت معادل خوردگی حفرهای (PREN) به طور موثری افزایش مییابد. | ناهمگون و آسیبپذیر. لایه غیرفعال نازک است و به راحتی توسط آلایندههای جاسازیشده از بین میرود و سلولهای خوردگی گالوانیکی تشکیل میدهد. |
سازگاری هندسی | قادر به پردازش هندسههای پیچیده، سطوح داخلی، ریزمنافذ و اجزای لولهای باریک و بدون نقطه کور. | محدود. دسترسی ضعیف به ابزار منجر به پرداخت ناهموار سطوح داخلی و جوشها میشود و مناطقی را ایجاد میکند که برای پرداخت غیرقابل دسترس هستند. |
تمیزی سطح | تمیزی بالا. لایههای مواد سطحی را از بین میبرد، تراشههای فرورفته را از بین میبرد و سطحی با انرژی سطحی پایین و خواص غیرچسبندگی ایجاد میکند. | منبع آلودگی بالقوه. مستعد جذب ذرات ساینده (مانند آهن، اکسید آلومینیوم) و تبدیل شدن به منبع انتشار ذرات. |
ثبات و اتوماسیون | پرداخت الکترولیتی فولاد ضد زنگ یک فرآیند بسیار دقیق است که توسط پارامترهای قابل اندازهگیری (جریان، دما، زمان) کنترل میشود و تکرارپذیری استثنایی بین دستهها را تضمین کرده و اتوماسیون را تسهیل میکند. | کم. پرداخت مکانیکی فولاد ضد زنگ به شدت به مهارت اپراتور وابسته است، که منجر به تغییرات قابل توجه از یک دسته به دسته دیگر و سطح اتوماسیون پایین میشود. |
نفوذ مادی | پردازش بدون تنش. مناطق تحت تأثیر گرما یا ریزتنشها ایجاد نمیکند و در نتیجه به حفظ خواص خستگی ماده کمک میکند. | اعمال تنش کششی ممکن است باعث اعوجاج شبکه، تشکیل منابع ریزترک و کاهش عمر خستگی شود. |
مزایای اصلی پرداخت الکترولیتی برای فولاد ضد زنگ
پولیش مکانیکی فولاد ضد زنگ فقط صافی بصری را فراهم میکند، اما آلایندههای جاسازی شده و ریزتنشهای وارد شده در طول فرآیند، مقاومت ذاتی ماده در برابر خوردگی را به شدت به خطر میاندازند. با این حال، پولیش الکترولیتی، لایههای نقص سطح را از طریق مکانیسمهای تسطیح آندی و غیرفعالسازی درجا به صورت انتخابی حذف میکند و همزمان یک لایه اکسید کروم ضخیم و از نظر شیمیایی پایدار ایجاد میکند. این امر مقاومت ماده در برابر خوردگی حفرهای را به طور قابل توجهی افزایش میدهد. علاوه بر این، به دمای بحرانی حفرهدار شدن (CPT) بالاتری دست مییابد و به راحتی آزمایشهای اسپری نمک خنثی بیش از 1000 ساعت را که توسط ASTM A967 مشخص شده است، پشت سر میگذارد.
برای لولههای فولادی ضد زنگ صیقل داده شده، مخازن پیچیده و دستگاههای پزشکی، ماهیت الکتروشیمیایی آن، درمان یکنواخت را در هر جایی که جریان میتواند برسد، تضمین میکند. این روش به طور یکپارچه دیوارههای داخلی، سوراخهای کور و ساختارهای پیچیده را صیقل میدهد و نقاط مرده ذاتی در صیقل مکانیکی را به طور کامل از بین میبرد. همزمان، این فرآیند تقریباً 20 تا 40 میکرون از مواد سطحی را حذف میکند و نقصهای سطحی و آلودگیهای جاسازی شده که در طول تولید و پردازش قبلی ایجاد شدهاند را کاملاً پاک میکند.
پرداخت الکترولیتی فولاد ضد زنگ یک فرآیند بسیار قابل کنترل مبتنی بر اصول فیزیکوشیمیایی است. پارامترهای کلیدی آن - چگالی جریان، دما و زمان - را میتوان به طور دقیق تنظیم و نظارت کرد و ثبات بالا را در بین دستههای تولید تضمین کرد. این به معنای اختلافات کیفی کمتر، نرخ بازده بالاتر و هزینههای نگهداری کمتر با عمر مفید طولانیتر در طول چرخه عمر محصول است که به طور قابل توجهی هزینه کل مالکیت را کاهش میدهد.
قطعات ساخت فلزی سفارشی آنلاین
فقط 4 مرحله
با تیم کارشناسان ما تماس بگیرید و کارایی و مزایای اقتصادی خدمات ساخت فلز دیجیتال را تجربه کنید.
آپلود فایل های طراحی
STL، STEP (stp.)، IGES (igs.)، (.ZIP)، یا PDF.
همچنین نمونه یا ایده باشید
تحلیل نقل قول و طراحی
نقل قول های فوری کارخانه و گزارش های DfM، معقول ترین راه حل.
تولید آغاز می شود
فرآیندهای دیجیتال می توانند وظایف سفارش را در عرض 24 ساعت آغاز کنند.
در زمان تحویل
پایبندی به وعده های تحویل، تایید شده توسط بیش از 3000 خریدار شرکت جهانی.
کاربردهای عملی: سناریوهای رایج برای پرداخت فولاد ضد زنگ
با توجه به مزایای فنی منحصر به فرد، پرداخت الکترولیتی فولاد ضد زنگ به راه حل ترجیحی برای عملیات سطحی در بسیاری از کاربردهای صنعتی پیشرفته تبدیل شده است. ارزش آن نه تنها در زیبایی شناسی استثنایی، بلکه در توانایی آن در برآورده کردن الزامات عملیاتی سختگیرانه برای مقاومت در برابر خوردگی، تمیزی و قابلیت اطمینان عملکردی نیز نهفته است.
سیستمهای انتقال سیال با خلوص بالا
در کاربردهای صنعت نیمههادی مانند آب فوق خالص (UPW) و لولهکشی توزیع مواد شیمیایی، سطح فوقالعاده صاف فولاد ضد زنگ صیقل داده شده به روش الکترولیتی (معمولاً به Ra < 0.2 µm نیاز دارد) به طور موثری از چسبندگی ذرات و تشکیل بیوفیلم باکتریایی جلوگیری میکند.
همزمان، لایه غیرفعال فوق ضخیم، نشت یون فلزی را به حداقل میرساند و خلوص سیال را مطابق با استانداردهای SEMI F19 و ASTM A967 تضمین میکند. این امر به عنوان سنگ بنایی برای حفظ نرخ بازده تراشه عمل میکند.
تجهیزات بیودارویی و فرآوری مواد غذایی
برای تجهیزات بیودارویی و فرآوری مواد غذایی، رعایت مقررات یک ملاحظه اساسی است. سطوح یکپارچه و بدون درز ایجاد شده توسط فولاد ضد زنگ صیقلکاری الکترولیتی، کاملاً الزامات اجباری FDA 21 CFR 211 و cGMP را برای "تمیز و ضدعفونیکننده" بودن سطوح تجهیزات برآورده میکند.
تجهیزات شیمیایی و انرژی
بر ایمنی عملیاتی و هزینهها تأثیر میگذارد. فولاد ضد زنگ صیقل داده شده الکترولیتی با حذف عیوب سطحی و نقاط تمرکز تنش، مقاومت اجزای فولاد ضد زنگ در برابر ترک خوردگی ناشی از خوردگی تنشی (SCC) - مانند فضای داخلی مخزن راکتور و لولههای مبدل حرارتی - را به طور قابل توجهی افزایش میدهد.
استفاده از فولاد ضد زنگ با قابلیت پرداخت الکترولیتی، مقاومت در برابر خوردگی یکنواخت را در اجزای سازه تضمین میکند و تجهیزات را قادر میسازد تا در هنگام قرار گرفتن در معرض کلرید با غلظت بالا یا محیطهای اسیدی، به طور مؤثر در برابر خوردگی حفرهای و شکافی مقاومت کنند و در نتیجه عمر مفید را افزایش دهند.
هوافضا
در صنایع هوافضا و ساخت ابزارهای دقیق، پرداخت الکترولیتی فولاد ضد زنگ دو چالش اصلی را برای اجزای حیاتی حل میکند: اول، مقاومت در برابر سیال را کاهش داده و با حذف بینظمیهای میکروسکوپی، عمر خستگی را افزایش میدهد. دوم، سطوح متراکمی ایجاد میکند که الزامات سختگیرانه خلاء فوق العاده بالای سیستمهای خلاء، مانند سیستمهای پیشرانش فضایی و شتابدهندههای ذرات را برآورده میکند.
فایل طراحی ندارید؟ اجازه دهید Supro MFG این کار را برای شما انجام دهد.
ما اغلب با مشتریانی روبرو می شویم که هیچ نقشه و مستندات طراحی حرفه ای ندارند، فقط یک ایده خلاقانه دارند که منجر به توقف پروژه می شود.
اگر در این شرایط هستید، با تیم کارشناسان ما تماس بگیرید.
شرکت سوپرو امافجی، به عنوان یک تولیدکننده پیشرو در صنعت فلزات سفارشی، تیمی از مهندسان باتجربه دارد که از تجربه گسترده ساخت و تخصص فنی خود برای تبدیل ایده شما به یک محصول واقعی و ایجاد فایلهای طراحی مانند STEP /STP/SLDPRT/DXF/PDF/PRT/DWG/AI استفاده میکنند.
این همان چیزی است که SUPRO MFG را بسیار عالی می کند و 2,000 خریدار شرکتی، کارآفرین، هنرمند و سایر خریداران از سراسر جهان از همکاری با ما و بهره مندی از خدمات تولید یک مرحله ای ما لذت می برند.
اجرا و کنترل کیفیت پرداخت الکترولیتی برای فولاد ضد زنگ
هنگام دستیابی به پرداختهای سطحی استثنایی برای اجزای سازهای فولاد ضد زنگ، باید اجرای دقیق و کنترل کیفیت دقیق پرداخت الکترولیتی را درک کنیم. این امر برای اطمینان از دستیابی قطعات فولاد ضد زنگ به مقاومت در برابر خوردگی برجسته، تمیزی نهایی و زیباییشناسی پایدار بسیار مهم است. این یک فرآیند غوطهوری ساده نیست، بلکه یک تلاش دقیق مهندسی سطح متالورژیکی است.
مناسب بودن مواد برای فولاد ضد زنگ
اثربخشی پرداخت الکترولیتی فولاد ضد زنگ در درجه اول به خواص متالورژیکی خود ماده بستگی دارد. فولادهای ضد زنگ آستنیتی (مانند 304، 316L) به دلیل محتوای بالای کروم (معمولاً >16%) و ساختار کریستالی مکعبی مرکز وجهی پایدار، مواد ایدهآلی برای پرداخت الکترولیتی هستند. این مواد میتوانند از طریق انحلال آندی، یک لایه غیرفعال اکسید غنی از کروم پیوسته و متراکم تشکیل دهند.
با این حال، اگر زیرلایه حاوی آخالهای غیرفلزی قابل توجه (مثلاً سولفیدها یا اکسیدها) یا عیوب سطحی (مثلاً خراشهای عمیق) باشد، این عیوب پس از پولیش به جای اینکه از بین بروند، بزرگتر میشوند. بنابراین، انتخاب مواد و کنترل کیفیت برای پولیش الکترولیتی فولاد ضد زنگ بسیار مهم است.
پیشنیازهای فرآیندهای قبلی
پیش تصفیه پیشنیازی برای پرداخت الکترولیتی موفقیتآمیز فولاد ضد زنگ است. قبل از ورود به مخزن الکترولیتی، قطعات کار باید دو مرحله حیاتی را طی کنند: اول، چربیزدایی شیمیایی کامل برای از بین بردن کامل تمام روغنها، روانکنندهها و اثر انگشتها. هرگونه باقیمانده آلی در طول پرداخت، یک مانع عایق تشکیل میدهد که منجر به لکهدار شدن و ناهمواری شدید میشود.
دوم، فعالسازی مناسب و پیشعملیات مکانیکی ضروری هستند. برای قطعات جوش داده شده، جوشها باید سنگزنی شوند تا زبری سطح (مقدار Ra) تا حد امکان نزدیک به فلز پایه باشد. جوشهایی که به طور نامناسب سنگزنی شدهاند، پس از پرداخت الکترولیتی به دلیل ریزساختارها و نرخهای انحلال متفاوت، تغییر رنگ قابل توجهی نشان میدهند. علاوه بر این، لایههای تغییر شکل پلاستیک شدید تشکیل شده در طول ماشینکاری باید از قبل از طریق اسیدشویی ملایم یا سنگزنی یکنواخت برداشته شوند.
کنترل پارامتر در فرآیند پرداخت فولاد ضد زنگ
این یک فرآیند غوطهوری ساده نیست، بلکه یک عملیات مهندسی الکتروشیمیایی است که نیاز به کنترل دقیق پارامترهای متقابل متعدد دارد. متغیرهای کنترل اصلی عبارتند از:
الکترولیت: غلظت، دما و ویسکوزیته محلول مبتنی بر فسفات-سولفات باید به طور مداوم در محدوده فرآیند حفظ شود. نوسانات دما به طور قابل توجهی ویسکوزیته الکترولیت و نرخ انتقال جرم یون را تغییر میدهد و به طور مستقیم بر راندمان و درخشندگی فولاد ضد زنگ پرداخت الکترولیتی تأثیر میگذارد.
چگالی جریان برای پرداخت الکترولیتی فولاد ضد زنگ: باید دقیقاً بر اساس گرید فولاد ضد زنگ و پرداخت سطح مورد نظر بهینه شود. چگالی جریان ناکافی مانع از تراز شدن موثر سطح میشود، در حالی که چگالی جریان بیش از حد ممکن است باعث خوردگی حفرهای شود.
زمان پردازش: مدت زمان پرداخت الکترولیتی فولاد ضد زنگ باید دقیقاً بر اساس هندسه قطعه، میزان مجاز برادهبرداری و سایر مشخصات تنظیم شود.
سیستم بازرسی کیفیت
یک سیستم بازرسی کیفیت جامع ، برای اعتبارسنجی ارزش فولاد ضد زنگ صیقل داده شده الکترولیتی و اطمینان از برآورده شدن الزامات نهایی کاربرد، ضروری است.
زبری سطح (Ra، Rz): با استفاده از پروفیلمتر تماسی، به صورت کمی ارزیابی میشود تا تطابق با ریز-تختی مشخص شده تأیید شود.
آزمایش مقاومت در برابر خوردگی: آزمایشهای استاندارد اسپری نمک خنثی (ASTM B117) را برای ارزیابی کیفیت کلی و یکنواختی لایه غیرفعال تشکیل شده در طول فرآیند پرداخت الکترولیتی انجام دهید.
آنالیز توپوگرافی سطح: میکروسکوپ الکترونی روبشی (SEM) برای بررسی سطوح از نظر عیوب میکروسکوپی یا انحلال غیر یکنواخت استفاده میشود.
نتیجه
پرداخت الکترولیتی فولاد ضد زنگ از طریق یک فرآیند الکتروشیمیایی کنترلشده، بهینهسازی ذاتی سطح را محقق میکند. ارزش اصلی این تکنیک در دستیابی همزمان به تراز میکروهندسی و بهبود خواص متالورژیکی نهفته است. این روش ضمن تشکیل درجا، یک لایه غیرفعال (پسیواسیون) بسیار ضخیم، غنی از کروم و بسیار پایدار، سطحی فوقالعاده صاف ایجاد میکند.
سوپرو یک تولیدکننده تخصصی فرآوری فلزات است. ما با بهرهگیری از تجهیزات پیشرفته، تجربه گسترده در تولید و یک تیم مهندسی حرفهای، خدمات عالی پرداخت الکترولیتی فولاد ضد زنگ را به بیش از 3,000 شرکت در سراسر جهان ارائه میدهیم و قیمتهای واقعی از تولیدکنندگان ارائه میدهیم.
به عنوان یک تولیدکننده پیشرو در صنعت فرآوری فلزات، ما محصولات متنوعی را به طور کارآمد و طبق برنامه ارائه میدهیم. از طراحی محصول و ساخت سریع نمونه اولیه ورق فلزی گرفته تا تولید انبوه، ما پشتیبانی فنی تخصصی و کیفیت استثنایی ارائه میدهیم. ما راهحلهای تولید یکپارچه و عرضه محصول با قیمت بسیار رقابتی ارائه میدهیم!







