
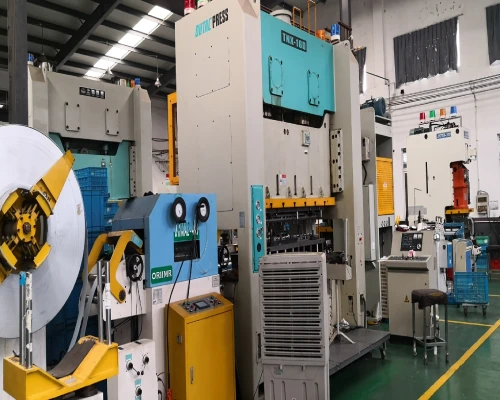
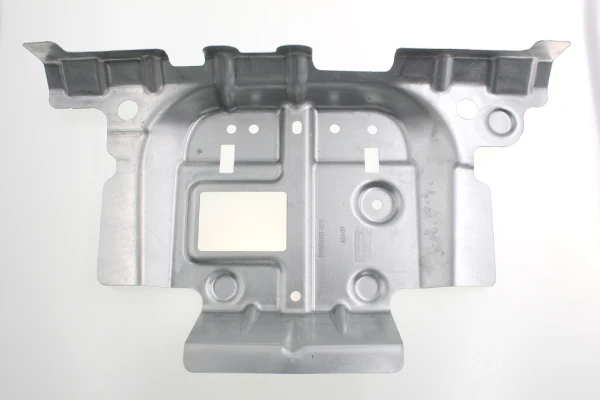
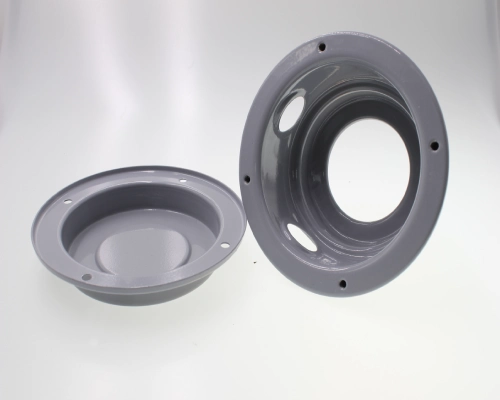
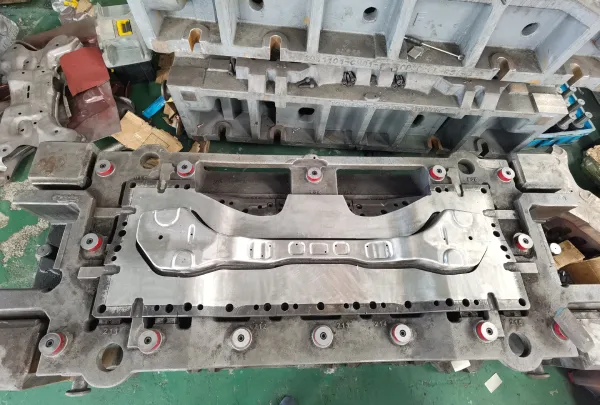
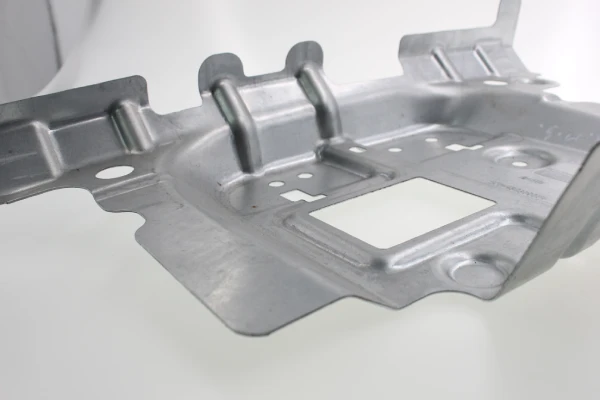
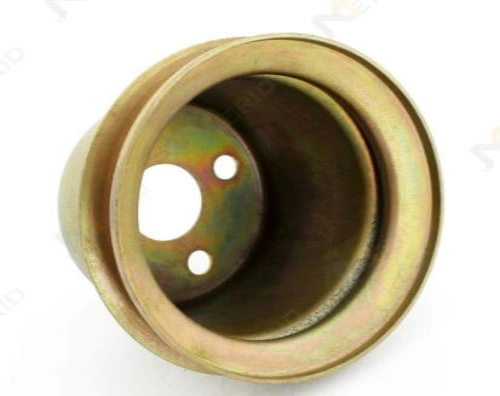
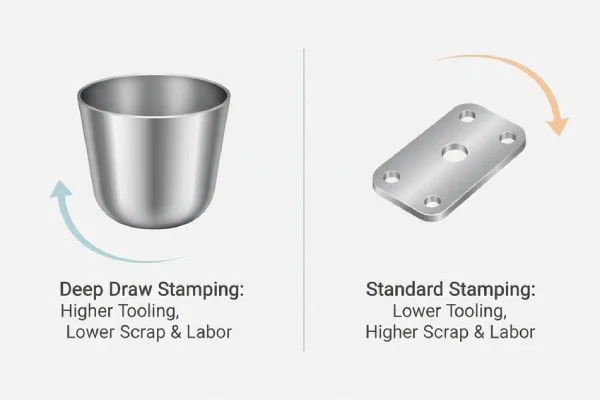
مهرزنی عمیق، ورقهای فلزی مسطح را در یک چرخه مهرزنی به قطعات یکپارچه و توخالی با هندسههای پیچیده - که در آن عمق شکلدهی از قطر قطعه بیشتر است - تبدیل میکند. از محفظههای موتور خودرو گرفته تا مخازن سوخت هوافضا، مهرزنی عمیق فلز، یکپارچگی ساختاری بینظیر و ثبات ابعادی را با سرعت تولید ۱۵ تا ۴۰ قطعه در دقیقه ارائه میدهد، در حالی که نقاط ضعفی را که معمولاً در مجموعههای جوش داده شده یافت میشوند، از بین میبرد.
با این حال، مقرون به صرفه بودن قالبهای کشش عمیق سفارشی به طور خودکار حاصل نمیشود. سرمایهگذاری روی قالب، بزرگترین هزینه اولیه را تشکیل میدهد، به طوری که هزینه یک قالب پیشرونده یا انتقالی از 10،000 تا 50،000 دلار متغیر است. آنچه واقعاً سودآوری یک پروژه را تعیین میکند، کنترلی است که در طول مرحله طراحی بر روی پارامترهای کلیدی مانند نسبت کشش، هندسه سنبه و قالب و فواصل بین آنها اعمال میشود. نسبت کشش محدودکننده (LDR) معمولاً از 1.8 تا 2.3 متغیر است. این پارامتر محدودیتهای هندسی یک عملیات واحد را تعریف میکند - نسبتهای کشش بیش از 3.0 نیاز به یک فرآیند قالبگیری کشش عمیق چند مرحلهای دارند که با آنیل میانی تکمیل میشود.
این مقاله به بررسی این موضوع میپردازد که چگونه پارامترهای اصلی در فرآیند قالبگیری کششی عمیق و طراحی قالب، بازه شکلدهی را تعریف میکنند و چگونگی بهینهسازی استفاده از مواد، افزایش عمر قالب و کاهش تکرارهای آزمون و خطا را در عین تضمین کیفیت قطعه - که در نهایت به تولید انبوه واقعاً مقرونبهصرفه منجر میشود - بررسی میکند.
درک فناوری مهرزنی با کشش عمیق
مهرزنی کششی عمیق، قطعات فلزی مسطح را از طریق یک عملیات کششی کنترلشده به قطعات سهبعدی توخالی تبدیل میکند. پانچ نیروی فشاری را به مرکز قطعه اعمال میکند و تنشهای کششی و فشاری ایجاد میکند که ماده را به صورت شعاعی به سمت داخل و پایین به داخل حفره قالب میکشد. یک نگهدارنده ورق، نیروی گیره کنترلشدهای را برای جلوگیری از چروکیدگی اعمال میکند.
فرآیند قالبگیری کششی عمیق با نرخ تولید ۱۵ تا ۴۰ قطعه در دقیقه روی یک پرس مکانیکی مشخص میشود که از تولید با حجم بالا پشتیبانی میکند و تکرارپذیری ابعادی ثابت را تضمین میکند. برخلاف قالبگیری تدریجی که در درجه اول شامل برش و خمکاری است، قالبگیری کششی عمیق فلز با کنترل جریان شعاعی و محیطی مواد، قطعاتی با عمق قابل توجه نسبت به قطر سطح مقطع آنها تولید میکند.
به عنوان یک فرآیند شکلدهی سرد که در دمای اتاق انجام میشود، مهرزنی کششی عمیق سفارشی، ساختار دانهبندی فلز را حفظ میکند؛ در مقایسه با شکلدهی گرم، قطعات حاصل کیفیت سطحی برتر و تلرانسهای ابعادی دقیقتری را نشان میدهند. سختکاری سرد در طول فرآیند کشش، بسته به جنس ماده و عمق کشش، استحکام کششی را 10 تا 30 درصد افزایش میدهد.
پارامترهای کلیدی طراحی فرآیند مهرزنی کشش عمیق
توجیه اقتصادی مهرزنی کششی عمیق در همان مرحله طراحی قالب تعیین میشود - نسبت کشش، هندسه سنبه و قالب، فواصل و خواص مواد در مجموع، بازه شکلدهی فرآیند را تعریف میکنند و انحراف در هر یک از این پارامترها مستقیماً بر جریان مواد، عمر قالب و کیفیت قطعه تأثیر میگذارد.

نسبت کشش و محدود کردن نسبت کشش
نسبت کشش به عنوان نسبت قطر قطعه خام به قطر پانچ تعریف میشود و شاخص اصلی برای تعیین امکانسنجی یک عملیات پرسکاری عمیق تکی است. نسبت کشش محدودکننده (LDR) به عنوان حداکثر نسبت قطر قطعه خام به قطر پانچ تعریف میشود که میتوان آن را بدون شکست و با خیال راحت کشید. معیار صنعتی این است که قطر قطعه خام نباید از دو برابر قطر پانچ بیشتر باشد. LDR برای فولاد کم کربن معمولاً از 2.1 تا 2.3 متغیر است؛ برای آلومینیوم تقریباً 1.8 است؛ و برای فولاد ضد زنگ میتواند به 2.0 برسد.
LDR بیش از ۲.۰ احتیاط را ایجاب میکند و بیش از ۲.۴ منجر به افزایش شدید کاهش ضخامت دیواره میشود. هنگامی که نسبت کشش طراحی شده از LDR ماده بیشتر شود، باید از مهرزنی کشش عمیق چند مرحلهای استفاده شود که با آنیل میانی تکمیل میشود - هر بار که ابعاد قطعه از آستانه LDR تجاوز کند، مستلزم یک مرحله فرآیند اضافی، یک مجموعه ابزار اضافی و هزینههای اضافی است.
هندسه پانچ و قالب
شعاع فیله سنبه و قالب مستقیماً توزیع تنش و مسیرهای جریان مواد را کنترل میکند. شعاع شانه قالب بیش از حد کوچک، نیروی کشش و خطر پارگی را افزایش میدهد؛ مقدار توصیه شده در صنعت ۵ تا ۱۰ برابر ضخامت ماده است. برای آلیاژهای آلومینیوم و فولاد ضد زنگ، شعاع ۵ تا ۱۰ برابر ضخامت توصیه میشود؛ مطالعات نشان میدهد که ضخامت دیواره و تنش تمایل به تثبیت در ۱۰ برابر ضخامت دارند.
شعاع پانچ برای اولین مرحله کشش عموماً ۵ تا ۱۰ برابر ضخامت ماده است، در حالی که مرحله کشش نهایی باید دقیقاً با شعاع پایین قطعه مطابقت داشته باشد (انحراف ≤ ۰.۱ میلیمتر). شعاع خیلی کوچک میتواند منجر به تمرکز تنش و ترک خوردگی ماده شود؛ شعاع خیلی بزرگ میتواند بر بیرونریزی قطعه و پایداری ابعادی تأثیر بگذارد.
فاصله بین سنبه و قالب بین ۱.۱ تا ۱.۳ برابر ضخامت ماده تنظیم میشود؛ این محدوده، تعادل بهینه بین فضای لازم برای جریان مواد و جلوگیری از تنش بیش از حد را فراهم میکند. در قالبگیری کششی عمیق چند مرحلهای، فاصله بین مراحل - به استثنای مرحله نهایی - معمولاً بین ۱.۱ تا ۱.۵ تن تنظیم میشود.
انتخاب مواد و شکلپذیری برای قالبگیری عمیق
همه فلزات برای مهرزنی کششی عمیق مناسب نیستند . شکلپذیری یک ماده را میتوان با استفاده از دو شاخص کلیدی به صورت کمی ارزیابی کرد: مقدار n (نمای سختشوندگی کرنش)، که توانایی ماده را در مقاومت در برابر نازک شدن موضعی در طول تغییر شکل سرد توصیف میکند؛ هرچه مقدار n بالاتر باشد، ماده در طول کشش سریعتر سخت میشود و توزیع تغییر شکل یکنواختتر است؛ و مقدار r (ضریب لنکفورد، نسبت کرنش پلاستیک)، که مقاومت ماده را در برابر نازک شدن در جهت ضخامت اندازهگیری میکند - هرچه مقدار r بالاتر باشد، عملکرد کشش عمیق ماده بهتر است.
این دو پارامتر مستقل از یکدیگر هستند - مقدار n بالا، شکلدهی اشکال پیچیده را تسهیل میکند، در حالی که مقدار r بالا مستقیماً حداکثر عمق کشش قابل دستیابی در قالبگیری کشش عمیق سفارشی را تعیین میکند. فولاد کم کربن، آلومینیوم، فولاد ضد زنگ و آلیاژهای ویژه هر کدام به ترکیبات متفاوتی از این پارامترها نیاز دارند. انتخاب نادرست مواد نه تنها منجر به افزایش نرخ ضایعات میشود، بلکه ممکن است کل طراحی قالب را نیز بیاثر کند.
طراحی برای قابلیت ساخت (DFM) در فرآیند قالبگیری کشش عمیق
طراحی برای قابلیت ساخت (DFM) در قالبگیری عمیق فلزات، بر ظاهر قطعه تمرکز نمیکند - بلکه بر چگونگی جریان یافتن فلز، سایش قالب و چگونگی تغییر هزینههای واحد با حجم تولید تمرکز دارد. اگر طراحی هندسی نتواند رفتار ماده را به طور کامل در نظر بگیرد، میتواند منجر به نیاز به ایستگاههای قالبگیری اضافی، افزایش نرخ ضایعات و افزایش زمان پرس به دلیل عیبیابی از طریق آزمون و خطا شود.
بهینهسازی هندسه قطعه برای قالبگیری کششی عمیق
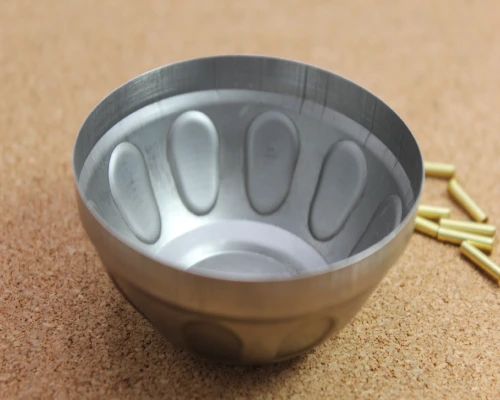
هندسه قطعه، موفقیت یا شکست مهرزنی کششی عمیق را تعیین میکند. اصل اولیه، اجتناب از گوشههای تیز است - شعاع فیلت پایه سنبه نباید کمتر از چهار برابر ضخامت ماده باشد؛ در غیر این صورت، تمرکز تنش منجر به نازک شدن بیش از حد موضعی یا حتی پارگی خواهد شد. شعاع توصیه شده برای فیلت قالب پنج تا ده برابر ضخامت ماده است و شکلدهی در پنج برابر ضخامت، تمایل به تثبیت دارد.
قطعات قالبگیری شده با کشش عمیق ترجیحاً باید ساختارهای استوانهای یا فنجانی شکل با تقارن محوری داشته باشند، زیرا شکلهای نامتقارن میتوانند باعث جریان ناهموار مواد و پارگی شوند. زاویه کشش باید بین ۱ تا ۳ درجه کنترل شود تا از خروج روان قطعه اطمینان حاصل شود و نسبت عمق کشش به قطر باید در محدوده LDR ماده باقی بماند. هنگامی که این نسبت از ۳.۰ بیشتر شود، یک فرآیند قالبگیری کشش عمیق چند مرحلهای مورد نیاز است.
سطح عمیقتری از بهینهسازی در فرآیند قالبگیری کششی عمیق، در هندسه قطعه خام نهفته است - یک قطعه خام با طراحی خوب میتواند حالت تنش-کرنش را بهبود بخشد، حداکثر نسبت کشش را افزایش دهد و همزمان میزان برش مجاز بعدی را کاهش دهد. اگر هندسه بتواند در طول مرحله طراحی بدون از دست دادن عملکرد ساده شود، یک مجموعه قالب میتواند هزاران دلار در هزینههای تولید صرفهجویی کند.
کنترل جریان مواد و ترخیص کالا
فاصله بین سنبه و قالب به عنوان شیر اصلی برای کنترل جریان مواد عمل میکند. اگر این فاصله خیلی کم باشد، مواد هنگام عبور بیش از حد فشرده میشوند و باعث میشوند ضخامت دیواره به شدت نازک شود و به طور بالقوه منجر به پارگی شود. اگر این فاصله خیلی زیاد باشد، مقاومت کافی در برابر جریان مواد وجود ندارد و خطر چروکیدگی در ناحیه فلنج افزایش مییابد.
فاصله استاندارد صنعتی بین ۱.۱ تا ۱.۳ برابر ضخامت ماده تعیین میشود؛ این محدوده، تعادل بهینه بین فراهم کردن فضای جریان کافی و حفظ مهار کافی را فراهم میکند. ضخامت صفحات نگهدارنده ورق نیز باید ۱۱۰٪ ضخامت ورق تنظیم شود تا با افزایش ضخامت فلز در حین فشردهسازی سازگار شود.
در تولید واقعی قالبهای پرسکاری فلزات با کشش عمیق، تنظیم دقیق فاصله بین قطعات اغلب نیاز به ترکیبی از شبیهسازی CAE و اعتبارسنجی قالب آزمایشی دارد - پیشبینی مسیر جریان مواد و توزیع نازک شدن از طریق تحلیل المان محدود، و به دنبال آن تنظیمات در سطح 0.01 میلیمتر بر اساس نتایج پرسکاری آزمایشی. تنظیمات صحیح فاصله بین قطعات میتواند عمر مفید قالبهای پرسکاری کشش عمیق را بیش از 30٪ افزایش دهد، در حالی که میزان ضایعات را زیر 2٪ نگه میدارد.
عواملی که باید در قالبگیری عمیق چند مرحلهای در نظر گرفته شوند
وقتی نسبت کشش یک عملیات کشش تکی از LDR ماده بیشتر شود، باید از یک فرآیند قالبگیری کشش عمیق چند مرحلهای استفاده شود. هسته اصلی طراحی چند مرحلهای در توزیع منطقی تغییر شکل نهفته است - هر عملیات بخشی از کل تغییر شکل را تحمل میکند و تضمین میکند که نسبت کشش هر عملیات تکی زیر آستانه ایمنی ماده باقی بماند.
آنیل میانی یک مرحله ضروری در فرآیند پرسکاری کشش عمیق چند مرحلهای است - با افزایش تعداد پاسهای کشش، سختکاری سرد باعث افزایش استحکام ماده به میزان 10 تا 30 درصد میشود، در حالی که شکلپذیری به طور متناسب کاهش مییابد. آنیل تنشهای داخلی را از بین میبرد و شکلپذیری ساختار دانه را از طریق عملیات حرارتی کنترلشده بازیابی میکند و ماده را قادر میسازد تا کشش بعدی را بدون پارگی تحمل کند.
طراحی چند مرحلهای نیاز به ایجاد تعادل بین سرمایهگذاری قالب، تعداد عملیات و راندمان تولید دارد - هر عملیات اضافی مستلزم هزینههای ابزارسازی اضافی است، اما همچنین تنها مسیر مناسب برای دستیابی به عمق هدف است.
آیا به دنبال مطمئن و مقرون به صرفه هستید؟
تولیدکننده قطعات فلزی چین
بیش از 150,000 محصول ساخت فلز OEM به بیش از 5,000 خریدار جهانی تحویل داده شده است.
و از آن بهره مند شوید!
استراتژیهای تولید مقرونبهصرفه برای مهرزنی کششی عمیق
مقرون به صرفه بودن واقعی در فرآیند قالبگیری عمیق با به حداقل رساندن سرمایهگذاری اولیه قالب حاصل نمیشود، بلکه با به حداکثر رساندن ارزش در کل چرخه تولید حاصل میشود. هزینههای مواد معمولاً ۶۰ تا ۷۰ درصد از کل هزینه یک قطعه را تشکیل میدهند. بنابراین، استفاده از مواد مهمترین اهرم برای کنترل هزینه است. نگهداری قالب و زمانهای توقف برنامهریزی نشده، محرکهای هزینه پنهان هستند که میتوانند سود را در تولید با حجم بالا کاهش دهند. با این حال، اعتبارسنجی فرآیند مبتنی بر شبیهسازی، تکرارهای پرهزینه آزمون و خطا را قبل از شروع ماشینکاری واقعی قالب حذف میکند.
استراتژیهای زیر این سه رکن - اعتبارسنجی مواد، قالب و فرآیند - را هدف قرار میدهند تا بدون کاهش کیفیت قطعات پرس شده با کشش عمیق یا توان عملیاتی تولید، به کاهش هزینه قابل اندازهگیری دست یابند.

استفاده از مواد در مهرزنی کششی عمیق
میزان استفاده از مواد - که به صورت نسبت جرم قطعه نهایی به جرم قطعه خام تعریف میشود - عامل اصلی تعیینکننده هزینه واحد در قالبگیری کشش عمیق سفارشی است. قطر و ارتفاع قطعه خام باید دقیقاً بر اساس ابعاد قطعه نهایی با استفاده از اصل پایستگی حجم محاسبه شود، در حالی که میزان برش مجاز معمولاً در محدوده ۱ تا ۲ میلیمتر نگه داشته میشود تا از ضایعات بیش از حد جلوگیری شود.
برای قطعات استوانهای با روش پرسکاری عمیق، استفاده از چیدمان تودرتوی افست میتواند میزان استفاده از مواد را از ۷۰٪ به بیش از ۸۵٪ افزایش دهد. نرمافزارهای پیشرفته CAD/CAM میتوانند موقعیتیابی قطعه را بهینه کرده و ضایعات را به حداقل برسانند، در حالی که فناوریهای دقیق قطعهکاری - مانند برش لیزری که به دقت ±۰.۱ میلیمتر دست مییابد - میتوانند در مقایسه با برش سنتی، اتلاف اولیه مواد را ۱٪ تا ۳٪ کاهش دهند. برای آلیاژهای با ارزش بالا، نرخ بازیافت ضایعات بیش از ۹۰٪ میتواند میزان استفاده کلی از مواد را ۵٪ تا ۱۰٪ افزایش دهد.
هنگام تولید مخازن سوخت خودرو با استفاده از فناوری پرسکاری عمیق، میتوان با بهینهسازی چیدمان خالی، ضایعات را 15 تا 20 درصد کاهش داد. هر یک درصد افزایش در بازده مواد، مستقیماً به افزایش سود منجر میشود - که بهویژه زمانی که هزینههای مواد، بزرگترین جزء هزینه را تشکیل میدهند، بسیار مهم است.
عمر و نگهداری قالب مهرزنی کشش عمیق
عمر قالب در قالبگیری کششی عمیق فلزات از یک روند خطی پیروی نمیکند - احتمال شکست از یک «منحنی وان حمام» پیروی میکند که با یک دوره سایش اولیه در حالت پایدار و به دنبال آن رانش سریع ابعادی مشخص میشود.
در مقایسه با فولاد ابزار بدون پوشش، پوششهای با کارایی بالا مانند PVD و CVD میتوانند عمر تیغه را ۴۳ درصد افزایش دهند - برخی از تولیدکنندگان ابزار پرسکاری گزارش میدهند که پوششهای TiC با CVD امکان ۱۹۹۰۰۰ چرخه پرسکاری را فراهم میکنند، در حالی که این تعداد برای تیغههای بدون پوشش تنها ۱۳۹۰۰۰ است. برای به حداکثر رساندن اثربخشی پوشش، آثار سنگزنی باید قبل از پوششدهی صیقل داده شوند. یک سطح آینهای با Ra 4 یا بهتر، توزیع یکنواخت نیروهای برشی را تضمین میکند. لبه برش باید در محدوده شعاع بسیار کوچکی از ۰.۰۰۱ تا ۰.۰۰۲ اینچ حفظ شود تا در برابر ضربات انرژی جنبشی مقاومت کند.
نگهداری پیشگیرانه قالبهای قالبگیری عمیق - شامل تمیز کردن و بررسی روانکاری روزانه، بازرسی هفتگی ریل راهنما و تعویض قطعات بر اساس تعداد ضربه - میتواند زمان توقف برنامهریزی نشده را کاهش داده و عمر قالب را افزایش دهد. در تولید قالبگیری عمیق، هزینههای نگهداری همیشه کمتر از هزینههای تعمیرات اضطراری است. زمانی که پلیسهها با چشم غیرمسلح قابل مشاهده میشوند، لقی قالب از محدوده بهینه فراتر رفته است.
شبیه سازی و اعتبارسنجی
شبیهسازی تحلیل المان محدود (FEA) مؤثرترین ابزار برای حذف فرآیندهای پرهزینه آزمون و خطا در فرآیند قالبگیری کششی عمیق است. قبل از برش هر فولادی، شبیهسازی میتواند نواحی چروکیده، خطرات پارگی و نازک شدن دیواره را پیشبینی کند - گامی که میتواند هزاران دلار در هزینههای مهندسی یکباره صرفهجویی کند.
نرمافزارهای مدرن مانند AutoForm و PAM-STAMP مهندسان را قادر میسازد تا توزیع کرنش را تجزیه و تحلیل کنند، نیروی نگهدارنده ورق (BHF) را بهینه کنند و هندسه مهره کشش را کاملاً در یک محیط دیجیتال اعتبارسنجی کنند. با شبیهسازی فرآیند شکلدهی، تولیدکنندگان مهرهای کشش عمیق میتوانند تعداد آزمایشهای قالب فیزیکی را از چندین تکرار به تنها یک یا دو تکرار کاهش دهند، در نتیجه زمانهای انجام کار را کوتاه کرده و در مصرف موادی که در غیر این صورت در طول آزمایشها مصرف میشدند، صرفهجویی کنند.
ارائه گزارشهای شبیهسازی کشش عمیق با استفاده از تحلیل المان محدود (FEA) قبل از برش قالب، میتواند خطر دوبارهکاری پرهزینه قالب را به میزان قابل توجهی کاهش دهد. هزینه نرمافزار شبیهسازی و زمان مهندسی مورد نیاز، تنها بخش کوچکی از هزینه اصلاح یک قالب را نشان میدهد - در حالی که مزایای آن با هر تولید بعدی همچنان افزایش مییابد. فناوری شبیهسازی، مهرزنی کشش عمیق سفارشی را از یک «هنر» متکی بر تجربه اپراتور به یک «علم» مبتنی بر داده تبدیل میکند.
نتیجه
مهرزنی کششی عمیق مقرونبهصرفه را نمیتوان صرفاً از طریق سرعت مهرزنی یا هزینههای مواد به دست آورد - این امر مستلزم بررسی دقیق نسبت کشش، هندسه قالب، فواصل مجاز و انتخاب مواد در طول مرحله طراحی است. نسبت کشش محدودکننده (LDR) مرزهای هندسی یک عملیات واحد را تعریف میکند؛ شعاعهای سنبه و قالب، جریان مواد و رفتار نازک شدن را تعیین میکنند؛ و فواصل مجاز تعیین میکنند که آیا قطعه میتواند بدون مشکل خارج شود یا خیر. این پارامترها با یکدیگر تعامل دارند و هرگونه خطایی در تولید مهرزنی کششی عمیق سفارشی میتواند به سرعت پیچیده شود.
همکاری با یک تولیدکننده باتجربه در زمینه قالبگیری کششی عمیق در اوایل فرآیند طراحی - قبل از نهایی کردن مفهوم قالب - به بهینهسازی هندسه قالب، استفاده از مواد و پارامترهای فرآیند کمک میکند. نتیجه نه تنها یک قطعه کاملاً کاربردی است، بلکه یک راهحل تولیدی است که ثبات ابعادی، عمر قابل پیشبینی قالب و هزینههای واحد قابل پیشبینی را در کل چرخه تولید تضمین میکند. در زمینه قالبگیری کششی عمیق فلزات، مقرونبهصرفه بودن محصول جانبی فرآیند تولید نیست، بلکه نتیجه طراحی است.
شرکت Supro MFG یک تولیدکننده قطعات پرسکاری کشش عمیق دقیق مستقر در چین است که دارای گواهینامههای ISO 9001:2015 و IATF 16949:2016 میباشد. با قابلیتهای تولید قالب داخلی، تخصص در شبیهسازی CAE و تعهد به کنترل فرآیند با CPK > 1.33، ما خدمات پرسکاری کشش عمیق سفارشی و قطعات پرسکاری دقیق را به مشتریان جهانی در صنایع الکترونیک، خودرو و مخابرات ارائه میدهیم. برای مشخصات فنی یا سوالات مربوط به مشارکت با تولیدکنندگان اصلی تجهیزات (OEM)، لطفاً با تیم مهندسی ما تماس بگیرید.







