

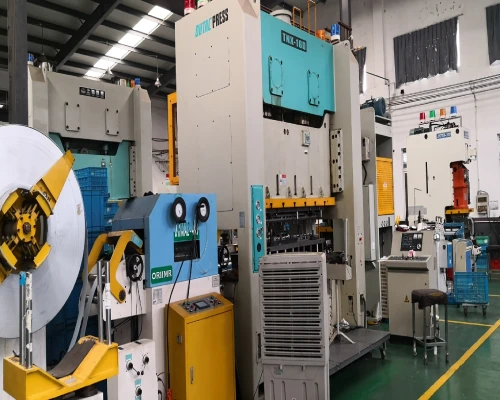
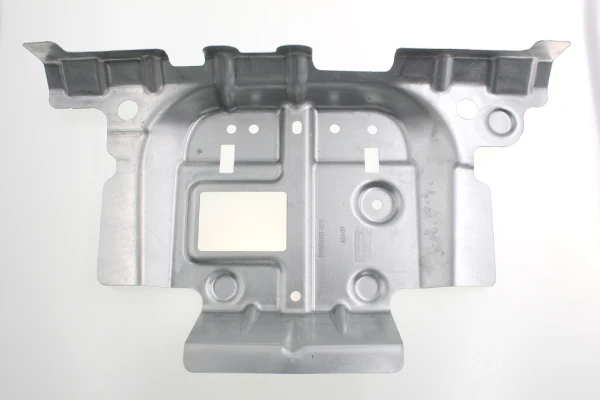
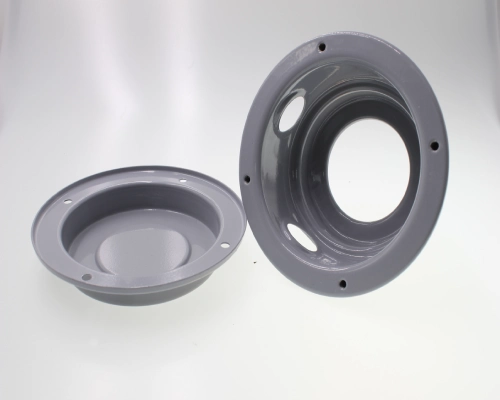
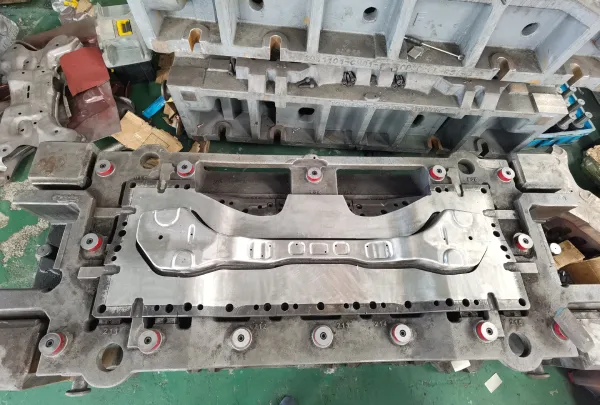
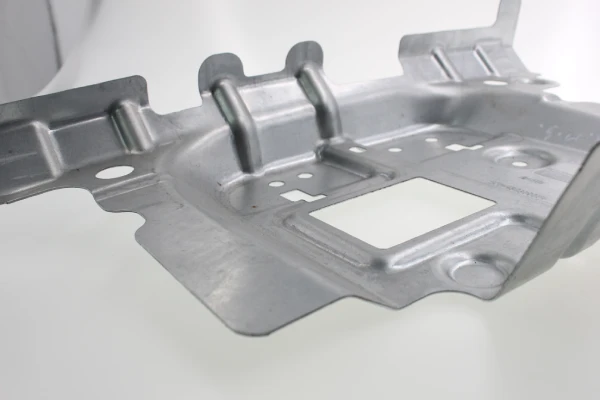
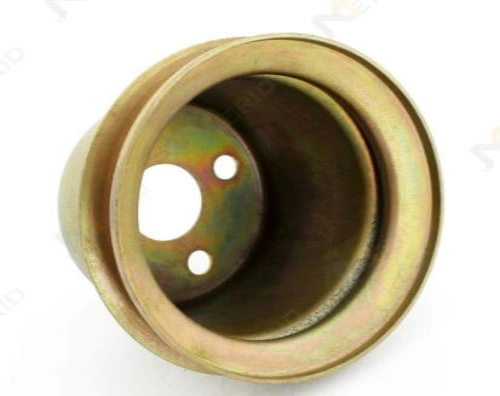
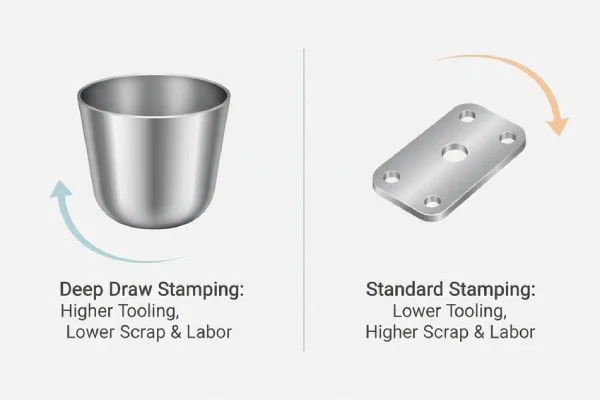

مهرزنی کششی عمیق یکی از مقرون به صرفهترین فرآیندهای تولید انبوه در صنعت شکلدهی فلزات است و به طور گسترده در بخشهای خودرو، هوافضا، لوازم خانگی و مهندسی عمومی مورد استفاده قرار میگیرد. با این حال، با تشدید رقابت جهانی و افزایش هزینههای مواد اولیه، تولیدکنندگان مهرزنی کششی عمیق با فشارهای هزینهای بیسابقهای روبرو هستند.
در ساختار کلی هزینه قالبگیری فلزات به روش کشش عمیق ، هزینههای مواد معمولاً بیشترین سهم را به خود اختصاص میدهند - هزینه خرید اکثر کلافهای فولادی مورد استفاده برای عملیات کشش عمیق تقریباً 20 تا 30 سنت در هر پوند است، در حالی که قیمت بازیافت قراضه تنها 2 تا 3 سنت در هر پوند است و هزینههای دفع قراضه اغلب از ارزش بازیافت آن بیشتر میشود. بنابراین، به حداکثر رساندن استفاده از مواد، عمیقترین تأثیر را بر هزینه نهایی محصول و حاشیه سود دارد.
در کارگاههای عملیات قالبگیری عمیق سفارشی، تولید ضایعات از مرحله لانهسازی شروع میشود و با کنترل نقص در هر مرحله از فرآیند - روانکاری بیش از حد، چیدمان نامناسب مهرههای کشش و مراحل کشش اضافی - پایان مییابد. هر انحراف به ظاهر جزئی در فرآیند، در طول تولید انبوه به ضررهای قابل توجه هزینه تبدیل میشود.
این مقاله از دیدگاه حرفهای فلزکاری، به بررسی سیستماتیک یک رویکرد سیستماتیک برای کاهش هزینههای فرآیند پرسکاری کششی عمیق از طریق سه مسیر کلیدی میپردازد: بهبود استفاده از مواد، بهینهسازی پارامترهای فرآیند و کاهش ضایعات.
بهینهسازی استفاده از مواد در قالبگیری عمیق
در قالبگیری عمیق، استفاده از مواد یک اهرم کلیدی برای کنترل هزینه است. بهینهسازی شکل خام، چیدمان و چیدمان مهرههای کشش میتواند به طور سیستماتیک مصرف کلاف و هزینههای دفع ضایعات را کاهش دهد و مستقیماً سود هر واحد را افزایش دهد.
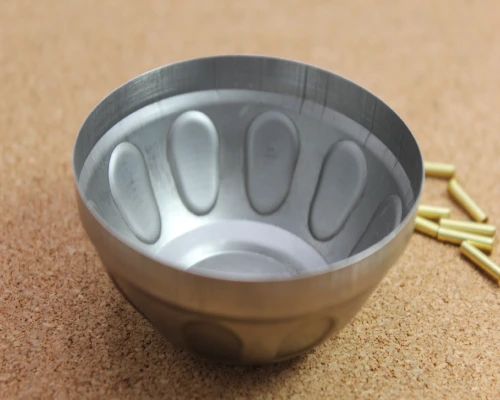
طراحی دقیق ابعاد و شکل قطعه کار
ابعاد و شکل قطعه خام مستقیماً هزینههای مواد را تعیین میکنند و عامل اصلی در بهینهسازی استفاده از مواد در قالبگیری عمیق فلزات هستند. کلید طراحی قطعه خام، استفاده از کوچکترین قطعه خام ممکن و در عین حال تضمین کیفیت شکلدهی است. با این حال، کاهش کورکورانه اندازه قطعه خام ممکن است منجر به جریان کنترل نشده فلز شود و باعث چروکیدگی یا ترک خوردگی شود.
هنگام بهینهسازی قطعات خام، ویژگیهای ناهمسانگردی ماده باید همزمان در نظر گرفته شود - مقدار ناهمسانگردی (مقدار r) مستقیماً بر پدیده "گوشهگیری" در طول فرآیند کشش تأثیر میگذارد و وقوع گوشگیری منجر به اتلاف بیشتر مواد ناشی از برش میشود. تعیین کانتور بهینه قطعه خام از طریق شبیهسازی المان محدود میتواند به طور مؤثری میزان برش مجاز را کاهش دهد.
روشهای دقیق برشکاری، مانند برش لیزری، میتوانند دقت ابعادی قطعه کار را در محدوده ±0.1 میلیمتر کنترل کنند و در مقایسه با برش سنتی، اتلاف مواد را 1 تا 3 درصد کاهش دهند. طراحی دقیق قطعه کار نه تنها مصرف مواد در واحد را کاهش میدهد، بلکه تعداد مراحل کشش بعدی را نیز کاهش میدهد و هزینههای تولید قطعات کشش عمیق را نیز بیشتر کاهش میدهد.
بهینهسازی تودرتو و خالیسازی
بهینهسازی چیدمان، مستقیمترین و سریعترین روش فنی برای بهبود استفاده از مواد در قالبگیری عمیق است. علاوه بر روشهای مرسوم چرخش و چیدمان ورق، استراتژیهای زیر شایسته توجه ویژه هستند:
اول، چیدمان چند قطعهای است. این شامل چیدمان قطعات مختلف ساخته شده از جنس و ضخامت یکسان در یک قالب است و از ضایعات باقی مانده پس از پرس قطعات بزرگ برای تولید قطعات کوچکتر استفاده میشود. این روش نه تنها کل سرمایهگذاری در قالبها را کاهش میدهد، بلکه نیاز به پرس اضافی و اپراتور اضافی را نیز از بین میبرد. با این حال، باید توجه داشت که چیدمان قطعات فنجانی شکل با حجم کم و کشش عمیق در ناحیه ضایعات قطعات بزرگ و ساده پرس شده ممکن است چرخه تولید کلی را کند کند، زیرا سرعت پرس کشش عمیق به طور قابل توجهی کمتر از سرعتهای برش و خم شدن است.
دوم، فرآیند لنسینگ است. در قالبهای پیشرونده، لنسینگ برای ایجاد فضای خالی بین قطعات به جای پانچ کامل مواد بین آنها استفاده میشود. این روش مصرف مواد را کاهش داده و گام تغذیه را کوتاه میکند. در حین کار، باید مراقب بود که از فشرده شدن مجدد نواحی لنس شده جلوگیری شود، زیرا این امر میتواند باعث ایجاد برادههای فلزی شده و به شدت بر فرآیندهای پرسکاری کشش عمیق سفارشی بعدی تأثیر بگذارد.
سوم، چیدمان متقارن قطعات چپ و راست است. هنگام طراحی قالب پرس کشش عمیق، قطعات متقارن چپ و راست باید در صورت امکان به صورت یک قطعه خام کشش عمیق یکپارچه در هم تنیده شوند تا در فرآیندهای بعدی از هم جدا شوند. این روش نه تنها مصرف مواد را به میزان قابل توجهی کاهش میدهد، بلکه نیروهای وارد بر قالب را نیز متعادل میکند.
از طریق بهینهسازی سیستماتیک طرحبندی، میتوان به صرفهجویی ۳ تا ۱۵ درصدی در مصرف مواد دست یافت. در یک مطالعه موردی شامل یک قطعه پرسشده از جنس فولاد ضد زنگ، استفاده از مواد فولاد ضد زنگ از طریق بهینهسازی قطعه خام و شبیهسازی کشش عمیق ۱۸ درصد کاهش یافت.
اثرات صرفهجویی در مواد طراحی مهره کششی
مهره کشش برای محدود کردن و کنترل جریان فلز به داخل قالب استفاده میشود، به این صورت که ماده را قبل از ورود به قالب مجبور به خم شدن و باز شدن میکند. در طراحی مهره کشش، اثرات صرفهجویی در مواد مهرههای پلهای (که به عنوان مهرههای افست نیز شناخته میشوند) به ویژه قابل توجه است. مهرههای کشش نیمدایرهای سنتی باید در فاصلهای از حفره قالب قرار گیرند - اگر خیلی نزدیک قرار گیرند، ناحیه مهره کشش ممکن است به دلیل نازک شدن بیش از حد ضعیف یا حتی شکسته شود. مهرههای پلهای (که به عنوان مهرههای افست نیز شناخته میشوند) را میتوان در لبه بازشونده چسب، نزدیک به حفره قالب، بدون کاهش استحکام قرار داد و در نتیجه به طور موثر اندازه قطعه کار را کاهش داد.
علاوه بر این، مهرههای پلهای (مهره پلهای / مهره افست) را میتوان با نیروی کمتری نسبت به مهرههای کششی نیمدایرهای سنتی تنظیم کرد و معمولاً درجه سختشوندگی کرنش را در حین خم شدن و خم شدن معکوس کاهش داد. در کاربردهایی که مهره کششی مورد نیاز نیست، استفاده از بالشتک سروو-هیدرولیک میتواند میزان برش مجاز را کاهش داده و در مصرف مواد صرفهجویی کند.
یک طرحبندی منطقی مهرههای کشش نه تنها کیفیت شکلدهی را تضمین میکند، بلکه اندازه قطعه خام را بدون افزایش خطر نقص کاهش میدهد و در نتیجه باعث صرفهجویی قابل توجه در مواد در قالبگیری کششی عمیق میشود.
بهینهسازی پارامترهای فرآیند قالبگیری کششی عمیق
در قالبگیری کشش عمیق سفارشی، بهینهسازی پارامترهای فرآیند بر پایداری شکلدهی و کنترل جریان مواد تمرکز دارد - سادهسازی تعداد مراحل کشش، تنظیم پویای نیروی ورقگیر (BHF)، اطمینان از روانکاری دقیق و استفاده از فرآیندهای مبتنی بر شبیهسازی میتواند به طور قابل توجهی خطر ترک خوردگی و چروکیدگی را کاهش دهد، نرخ بازده را بهبود بخشد و عمر قالب را افزایش دهد و در نتیجه به طور سیستماتیک هزینههای تولید واحد را کاهش دهد.
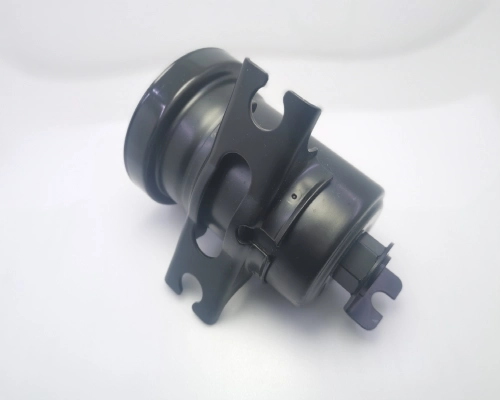
منطقیسازی و سادهسازی فرآیند قالبگیری کششی عمیق
تعداد فرآیندهای قالبگیری عمیق فلزات، مستقیماً میزان سرمایهگذاری قالب و هزینه تولید واحد را تعیین میکند. هر عملیات کشش اضافی نه تنها به ایستگاههای قالبگیری و تجهیزات قالبگیری اضافی نیاز دارد، بلکه منجر به سختکاری تجمعی ماده در طول چندین مرحله کشش نیز میشود.
با بهینهسازی ابعاد و شکل قطعه خام و تنظیم توزیع نسبتهای کشش در هر مرحله، تعداد مراحل شکلدهی را میتوان از چهار به دو مرحله کاهش داد. محدودیت اصلی در سادهسازی فرآیند، در حد شکلدهی نهفته است - کاهش تعداد مراحل، فراوانی پارگی، نازک شدن و ترک خوردن را افزایش میدهد و استفاده از نمودار حد شکلدهی (FLD) را برای ارزیابی دقیق حاشیه ایمنی برای هر مرحله ضروری میسازد.
در یک مطالعه موردی شامل یک قطعه فنجانی شکل با کشش عمیق، با انتقال تدریجی نسبت کشش از ۱.۸ در اولین پاس به ۱.۳ در پاس آخر، یک مرحله آنیل میانی با موفقیت حذف شد و در عین حال ضخامت دیواره یکنواخت حفظ شد و به طور قابل توجهی زمان چرخه و مصرف انرژی کاهش یافت.
تعداد مراحل فرآیند در قالبگیری کششی عمیق سفارشی مستقیماً بر سرمایهگذاری قالب، زمان چرخه تولید و هزینه واحد تأثیر میگذارد. کاهش تعداد مراحل کشش از طریق بهینهسازی فرآیند، یک استراتژی کلیدی برای کاهش هزینه است.
کنترل دقیق نیروی نگهدارنده ورق
نیروی ورقگیر (BHF) پارامتر اصلی برای تنظیم سرعت جریان مواد در فرآیند قالبگیری کششی عمیق است. نیروی ورقگیر خیلی کم میتواند باعث چین و چروک در ناحیه فلنج شود، در حالی که نیروی ورقگیر خیلی زیاد میتواند منجر به پارگی دیواره جانبی شود - پنجره فرآیند بین این دو اغلب بسیار باریک است. نیروی ورقگیر ثابت سنتی برای سازگاری با تغییرات غیرخطی مقاومت جریان مواد در طول حرکت کشش تلاش میکند. فناوری نیروی ورقگیر متغیر (BHF متغیر) با تنظیم مرحلهای BHF در طول حرکت قالبگیری کششی عمیق، محدودیتهای شکلدهی را به طور قابل توجهی بهبود میبخشد.
ترکیبی از پارامترها که با استفاده از روش سطح پاسخ (RSM) بهینه شدهاند - نیروی برشی ۱۳۰۰۰ نیوتن، سرعت پرس ۲۰۰۰ میلیمتر بر ثانیه و ضریب اصطکاک ۰.۱۴ - میتواند حداکثر نسبت نازک شدن قطعات کشش عمیق را به ۱۸.۱٪ محدود کند. استفاده از یک چسب قطعهبندی شده برای بهینهسازی توزیع فضایی نیروی برشی، امکان کنترل مستقلتر جریان مواد به نواحی مختلف فلنج را فراهم میکند.
مدیریت روانکاری در قالبگیری کششی عمیق
در قالبگیری عمیق سفارشی، روانکاری ناکافی میتواند منجر به سایش چسبنده روی قالب و خراشهای سطحی روی قطعات شود، در حالی که روانکاری بیش از حد منجر به ضایعات، آلودگی محیط زیست و افزایش هزینههای تمیزکاری میشود.
یک مطالعه موردی از یک تولیدکننده OEM که شامل تولید فنجانهای بخار از جنس استیل ضد زنگ با استفاده از فرآیند قالبگیری کشش عمیق سه مرحلهای است، به ویژه آموزنده است: فرآیند اصلی از روانکاری بیش از حد روغن استفاده میکرد. پس از انجام تجزیه و تحلیل چرخه عمر سیال، تولیدکننده به یک سیستم روانکاری دقیق از نوع غلتکی (روانکار تک غلتکی) روی آورد و به نتایج قابل توجهی دست یافت - کاهش 60 درصدی مصرف روانکار و افزایش 30 درصدی عمر قالب کشش عمیق.
اصل اساسی مدیریت روانکاری «کاربرد دقیق، نه کاربرد بیش از حد» است - جایگزینی سیستمهای اسپری سنتی با روانکارهای غلتکی، امکان کاربرد یکنواخت، کاهش غبار و پاشش روغن و بهبود محیط کار را فراهم میکند.
نقش محرک فناوری شبیهسازی
تحلیل المان محدود (FEA) به ابزاری اصلی برای بهینهسازی فرآیند قالبگیری کششی عمیق تبدیل شده است. قبل از ساخت قالب، شبیهسازی میتواند امکانسنجی فرآیند را تأیید کند، هندسه قطعه را بهینه کند و خطر نازک شدن دیواره و ترک خوردگی را پیشبینی کند.
در حین توسعه یک قطعه پرسکاری عمیق و پیچیده، یک تولیدکننده از شبیهسازی Stampack برای شناسایی خطر نازک شدن شدید در یک گوشه استفاده کرد. این شرکت بلافاصله با مشتری مشورت کرد تا شعاع فیله را افزایش دهد و نیاز به اضافه کردن یک مهره کشش برای از بین بردن چین و چروک طولی را تأیید کرد - پس از نصب قالب بازطراحی شده روی پرس، قطعات مطابق با استاندارد تنها در عرض چند چرخه پرسکاری تولید شدند. بدون پشتیبانی شبیهسازی، این فرآیند معمولاً چندین هفته طول میکشید و نیاز به چندین آزمایش داشت.
اگرچه سرمایهگذاری در فناوری شبیهسازی نیاز به هزینههای اولیه دارد، اما صرفهجوییهای بلندمدت حاصل از کاهش تعداد آزمایشها، جلوگیری از دوبارهکاری قالب و کوتاه کردن چرخه توسعه، بسیار بیشتر از سرمایهگذاری اولیه است. در حال حاضر، روشهای بهینهسازی هوشمند که یادگیری ماشین و تحلیل حساسیت را ترکیب میکنند، چرخههای شبیهسازی را بیشتر کوتاه کرده و دقت پیشبینی را بهبود میبخشند.
فقط 4 مرحله
قطعات ساخت فلزی سفارشی آنلاین
با تیم کارشناسان ما تماس بگیرید و کارایی و مزایای اقتصادی خدمات ساخت فلز دیجیتال را تجربه کنید.
آپلود فایل های طراحی
STL، STEP (stp.)، IGES (igs.)، (.ZIP)، یا PDF.
همچنین نمونه یا ایده باشید
تحلیل نقل قول و طراحی
نقل قول های فوری کارخانه و گزارش های DfM، معقول ترین راه حل.
تولید آغاز می شود
فرآیندهای دیجیتال می توانند وظایف سفارش را در عرض 24 ساعت آغاز کنند.
در زمان تحویل
پایبندی به وعده های تحویل، تایید شده توسط بیش از 3000 خریدار شرکت جهانی.
تأثیر کاهش ضایعات و بازیابی ارزش در فرآیند قالبگیری کششی عمیق
در قالبگیری عمیق فلزات، کاهش ضایعات مستقیماً بر سود خالص هزینههای مواد تأثیر میگذارد - کاهش ۱ درصدی نرخ ضایعات به معنای صرفهجویی قابل توجه در تولید انبوه است. از طریق بازسازی مستقیم ضایعات و طراحی قالبهای بهینه شده برای به حداقل رساندن ضایعات، مواد ضایعاتی را میتوان به ارزش بازیافت ثانویه تبدیل کرد و هزینه کل هر واحد را بیشتر کاهش داد.
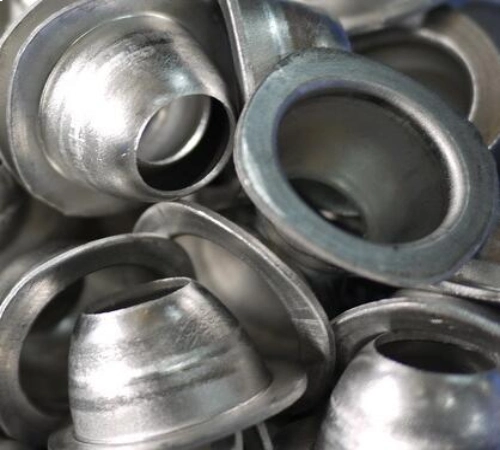
استفاده مجدد از ضایعات مهرزنی با کشش عمیق
ضایعات تولید شده در طول قالبگیری کشش عمیق سفارشی محدود به ذوب مجدد برای بازیافت نیست. مطالعات اخیر نشان دادهاند که ضایعات قالبگیری ورق آلومینیوم را میتوان مستقیماً و بدون طی کردن فرآیند ذوب مجدد به قطعات قالبگیری کشش عمیق تبدیل کرد - با برش قطعات خام از ضایعات قالبگیری از پیش شکل داده شده و قرار دادن آنها در معرض شکلدهی ثانویه، مصرف انرژی مرتبط با بازیافت آلومینیوم میتواند به طور قابل توجهی کاهش یابد.
در سطح کارگاه، «قالبهای زائد» (یا «قالبهای بازیابی») یک روش اثباتشده و عملی هستند - استفاده از قراضه تولید شده از فرآیند اصلی تولید برای تولید قطعات کوچک که میتوانند به صورت دستی به قالبهای خط تولید یا سیستمهای نقاله تغذیه شوند. با این حال، باید توجه داشت که فلز قراضه ممکن است به دلیل پردازش قبلی، مقداری از انعطافپذیری و شکلپذیری خود را از دست داده باشد.
قیمت خرید مواد کلاف شده تقریباً 20 تا 30 سنت در هر پوند است، در حالی که قیمت بازیافت قراضه فقط 2 تا 3 سنت در هر پوند است؛ در واقع، هزینههای دفع قراضه اغلب از ارزش بازیافت آن بیشتر است. بنابراین، تبدیل قراضه به قطعات قابل استفاده به جای فروش صرف آن، یک استراتژی اقتصادیتر است. در برخی موارد، نرخ قراضه برای مهرزنی عمیق فلز میتواند به کمتر از 2٪ کاهش یابد.
طراحی قالب پرسکاری با حداقل ضایعات در کشش عمیق
به حداقل رساندن ضایعات باید از مرحله طراحی قالب لحاظ شود. ابعاد صفحات خام کشش عمیق باید با اضافه کردن موادی که قرار است در طول برش بعدی حذف شوند به ارتفاع نهایی قطعه تعیین شود - این بخش به عنوان "ضایعات مهندسی شده" شناخته میشود.
یک قاعده کلی عملی این است که برای در نظر گرفتن برش، مقداری معادل دو برابر ضخامت ماده اضافه شود. با کالیبره کردن دقیق شعاع فیله قالب و نیروی ورقگیر (BHF) برای کنترل جریان ماده، میتوان به توزیع ضخامت دیواره یکنواختتری دست یافت و در نتیجه، مقدار برش مورد نیاز برای شکلدهی پایدار را به میزان قابل توجهی کاهش داد.
در طراحی قالب پیشرونده، فرآیند لنسینگ به جای اینکه مواد را به طور کامل پانچ کند، بین قطعات فاصله ایجاد میکند و در نتیجه مصرف مواد را کاهش داده و گام تغذیه را کوتاه میکند. از طریق طراحی سیستماتیک قالب با هدف به حداقل رساندن ضایعات، میتوان میزان ضایعات را در سطح بسیار پایینی کنترل کرد - یک فرآیند مهرزنی کششی عمیق با دقت کالیبره شده میتواند به میزان ضایعات زیر 0.8٪ در تولید با حجم بالا دست یابد.
نتیجه
کاهش هزینههای قالبگیری عمیق، یک تلاش سیستماتیک است که نیاز به تلاشی هماهنگ در سه بُعد دارد: استفاده از مواد، بهینهسازی پارامترهای فرآیند و کاهش ضایعات. طراحی دقیق قطعه خام و بهینهسازی چیدمان میتواند منجر به صرفهجویی در مواد از ۳٪ تا ۱۸٪ شود؛ کنترل دقیق پارامترهای فرآیند (بهینهسازی BHF، مدیریت روانکاری و سادهسازی فرآیند) میتواند هزینههای واحد را کاهش داده و در عین حال کیفیت را بهبود بخشد؛ کاربرد فناوری شبیهسازی کل فرآیند را در بر میگیرد و از همان ابتدای مرحله طراحی از ضایعات جلوگیری میکند.
برای تولیدکنندگان متخصص در زمینه قالبگیری کشش عمیق سفارشی ، اجرای استراتژیهای فوق نه تنها مستقیماً هزینههای تولید را کاهش میدهد، بلکه با بهبود قابلیتهای فرآیند و ثبات کیفیت، رقابتپذیری در بازار را نیز افزایش میدهد.
شرکت Supro MFG یک تولیدکننده قطعات فلزی دقیق است که دفتر مرکزی آن در چین واقع شده و دارای گواهینامههای ISO 9001:2015 و IATF 16949:2016 میباشد. با قابلیتهای ابزارسازی داخلی، تخصص در شبیهسازی CAE و تعهد به کنترل فرآیند CPK > 1.33، ما خدمات قالبگیری کشش عمیق سفارشی و قطعات قالبگیری شده دقیق را به مشتریان جهانی در صنایع الکترونیک، خودرو و مخابرات ارائه میدهیم.
برای مشخصات فنی یا سوالات مربوط به مشارکتهای OEM، لطفا با تیم مهندسی ما تماس بگیرید.







