
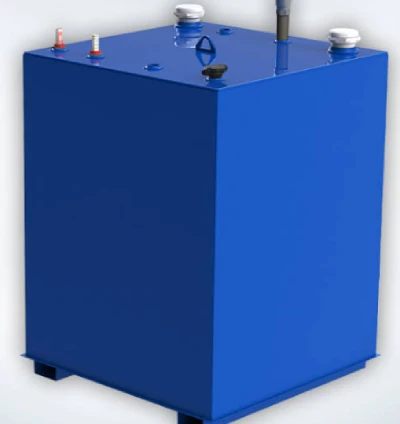










U kovových olejových nádrží používaných v mobilních aplikacích nebo aplikacích montovaných na vozidla vytváří provozní prostředí jedinečnou sadu cyklických zatěžovacích podmínek, které se u stacionárních skladovacích nádrží vyskytují jen zřídka.
Šplouchání kapaliny – tedy setrvačný pohyb paliva nebo motorového oleje během zrychlování, brzdění a vibrací způsobených terénem – vyvíjí opakované rázové síly na vnitřní přepážky. Tyto dynamické tlaky se přímo přenášejí na koutové svary, které připevňují přepážky k kovovému plášti olejové nádrže, a jsou hlavní příčinou předčasného únavového selhání.
Ve svařovaných konstrukcích vznikají únavové trhliny téměř vždy v kořeni svaru – tedy v ostrém geometrickém přechodu mezi svarovým kovem a základním kovem – kde je součinitel koncentrace napětí nejvyšší.
Přestože kontinuální koutové svary poskytují vysokou strukturální tuhost, drží přepážky na místě a nejsou schopny absorbovat energii; při cyklickém třesovém zatížení funguje kořen svaru jako pevný zářez, čímž urychluje vznik a šíření trhlin podél linie svaru. Důsledky sahají nad rámec praskání přepážky; vedou také k poškození konstrukce kovové olejové nádrže, což se obvykle projevuje postupně se zhoršujícími netěsnostmi. V závažných případech může dojít k vnitřnímu opotřebení, které vytváří kovové částice, jež mohou kontaminovat následný palivový systém.
Preventivní opatření se proto musí tímto problémem zabývat na dvou úrovních: konstrukční geometrií a strategiemi svařování kovových olejových nádrží. Použitím zkosení rohů – tj. zkosení nebo zaoblení na přepážkách – lze svar posunout od rohů nádrže s vysokým napětím, kde je napětí nejvíce koncentrováno. Nahrazení tuhých, souvislých koutových svarů přerušovanými (přeskokovými) svary zavádí řízenou flexibilitu, která umožňuje přepážkám absorbovat energii vibrací prostřednictvím lokální elastické deformace, spíše než přenášet celé cyklické zatížení na kořen svaru.
V kombinaci s přísným řízením geometrie kořene svarů kovových olejových nádrží na zakázku – například zlepšením poloměru přechodu kořene pomocí TIG ořezávání nebo řízeného broušení – mohou tyto konstrukční zásahy výrazně prodloužit únavovou životnost svarových spojů.
Tento článek podrobně zkoumá každou z těchto strategií a poskytuje pokyny zaměřené na výrobu pro inženýry a odborníky na nákup, kteří jsou zodpovědní za specifikaci zakázkových kovových olejových nádrží pro náročné mobilní aplikace.
Pochopení mechanismu únavy ve svarech kovových přepážek olejových nádrží
Únavové trhliny ve svarech kovových přepážek olejových nádrží vznikají v důsledku kumulativního účinku cyklického zatížení způsobeného šploucháním kapaliny během přepravy. Kořen svaru funguje jako přirozené místo koncentrace napětí, kde lokální napětí daleko překračují jmenovité hodnoty.
Přestože kontinuální koutové svary nabízejí vysokou strukturální tuhost, přenášejí každý náraz přímo do této kritické oblasti a nejsou schopny rozptýlit energii kontrolovanou deformací. Pochopení tohoto mechanismu je předpokladem pro účinnou prevenci únavového praskání ve svarech zakázkových kovových přepážek olejových nádrží, protože poskytuje základ pro úpravu geometrie a úpravu svařovacího procesu.
Úloha šplouchání kapaliny v cyklickém zatěžování
Během přepravy mobilních kovových olejových nádrží způsobuje zrychlování, zpomalování, brzdění a vibrace vozovky neustálé šplouchání vnitřní kapaliny, což periodicky zatěžuje přepážky rázy. Fyzikální testy na laboratorním stole ukázaly, že během zkoušek šplouchání na 350litrové nádrži dochází k prasklinám a poruchám v oblasti přepážek a svarů pláště nádrže. Tento dynamický tlak není stálé statické zatížení, ale působí cyklicky na oblast svaru. Každý náraz šplouchání přidává další cyklus napětí ve svaru a po nahromadění určitého počtu cyklů dochází k únavovému poškození.
Pokud nejsou během fáze návrhu zakázkové kovové olejové nádrže přesně kvantifikována zatížení způsobená stříkající vodou a není odpovídajícím způsobem ověřena únavová pevnost svarů, bude během provozu obtížné se trhlinám vyhnout.
Proč kontinuální koutové svary urychlují únavu kovových olejových nádrží
Tuhé kontinuální koutové svařování plně spojuje přepážky se stěnou nádrže, čímž se pata svaru mění v geometricky nespojitý bod koncentrace napětí. Při rázových vlnách se celé zatížení přenáší skrz svar, což má za následek lokální napětí v patě svaru, která daleko překračují jmenovité hodnoty napětí.
Ještě důležitější je, že kontinuální svary postrádají jakoukoli flexibilní redundanci – přepážka nemůže absorbovat energii nárazu prostřednictvím mírné deformace a každý cyklus nárazu působí přímo na patu svaru, která funguje jako „pevný zářez“. Zbytková napětí ze samotného svaru se kombinují s provozním zatížením a dále zvyšují úrovně špičkového napětí. Ve srovnání s flexibilními řešeními spojení, která umožňují omezenou elastickou deformaci, způsobuje tuhé svařování s plným průvarem dříve vznik únavových trhlin v kovových olejových nádržích na zakázku.
Skutečné poruchy kovových olejových nádrží na zakázku
Porucha obvykle začíná mikrotrhlinami v místě svaru, které se poté šíří podél linie svaru do základního kovu. V kovové olejové nádrži jednoho hydraulického systému se po přibližně 1.5 roce provozu objevila prasklina skrz stěnu podél linie svaru rohového svaru na boční stěně přepážky, což vedlo k úniku oleje.
V závažnějších případech může šíření trhliny vést k úplnému oddělení přepážky od svaru. Uvolněná součást se pak zasouvá do kovové olejové nádrže vyrobené na zakázku, což způsobuje opotřebení a tvorbu kovových částic. Tyto částice cirkulují s olejem do palivového systému motoru, kde mohou ucpat elektronické vstřikovače paliva a znefunkčnit tak celý systém vstřikování paliva.
Důsledky únavového praskání sahají za hranice samotné kovové olejové nádrže na zakázku – mohou spustit řetězovou reakci selhání v kritických následných komponentách.
Hledáte spolehlivé a cenově výhodné
Výrobci plechů v Číně
Více než 150,000 5,000 OEM produktů pro kovovýrobu dodaných více než XNUMX XNUMX globálním zákazníkům.
A těžit z toho!
Strategie konstrukčního návrhu pro snížení únavy materiálu u zakázkových kovových olejových nádrží
Pro řešení problémů s únavou svaru kovových přepážek olejových nádrží by se primárně neměly brát v úvahu parametry svařování, ale spíše samotná geometrie. Konstrukční zásahy – jako je přesunutí svaru od vysoce namáhaných rohů kovové olejové nádrže pomocí „rohových zářezů“ a použití přerušovaného (přeskokového) svařování pro dosažení řízené tažnosti – mohou přímo snížit koncentraci napětí v kořeni svaru.
Na rozdíl od úprav procesu, které mohou pouze zmírnit, ale nikoli odstranit hlavní příčinu, tyto geometrické strategie osvobozují přepážky od tuhých omezení a umožňují jim rozptylovat energii prostřednictvím elastické deformace. Následující opatření jsou navržena tak, aby řešila problémy s únavou materiálu u jejich zdroje.
Rohové zářezy – eliminace koncentrace napětí v rozích nádrže
Umístění svarů přepážek v rohových oblastech kovových olejových nádrží na zakázku je jednou z nejčastějších konstrukčních chyb. Rohy nádrží jsou ze své podstaty oblastmi geometrické diskontinuity a již vykazují vysoká okrajová napětí při kývavém zatížení. Pokud je přepážka zcela přivařena přímo k rohu, pole napětí v místě svaru a v rohu nádrže se překrývají, což vytváří extrémně vysoké lokální napěťové špičky.
Použití zkosených rohů na přepážkách umožňuje plynulý tok kapaliny mezi odděleními a zároveň snižuje nebo eliminuje problémy s únavou spojů. Simulace metodou konečných prvků také potvrdily, že přechody oblouků významně zmírňují koncentraci napětí, přičemž účinnost přímo souvisí s poloměrem a polohou oblouku.
V inženýrské praxi společnost Supro doporučuje omezit šířku zářezu na maximálně dvojnásobek tloušťky plechu, maximálně však na 25 mm – což je rozměr dostatečný k posunutí svaru mimo zónu vysokého napětí, aniž by byla ohrožena strukturální integrita přepážky. U mobilních kovových olejových nádrží tato geometrická úprava prakticky nezvyšuje žádné výrobní náklady, přesto představuje nejpřímější konstrukční opatření pro zlepšení únavové životnosti svaru.
Znovuprozkoumání geometrie a spojovacích bodů kovových přepážek olejových nádrží
Geometrický tvar přepážky přímo určuje dráhu přenosu zatížení ve svarech. Když je tradiční plochá přepážka vystavena nárazu kapaliny, celé zatížení se koncentruje a přenáší přes svary na stěnu nádrže; naproti tomu zakřivené nebo žebrované konstrukce mohou převést část nárazu na tenkovrstvé napětí uvnitř desky, čímž se snižuje složka ohybového napětí v místě svaru.
Ještě důležitější je, že uspořádání spojovacích bodů mezi přepážkami a stěnou nádrže vyžaduje pečlivé plánování – je třeba se vyhnout koncentraci všech svarů v jednom příčném řezu, protože by se jinak tato část stala „únavovým slabým článkem“ v kovové olejové nádrži. Když se rovné hrany přepážek dotýkají pláště nádrže, napětí se koncentruje podél jedné linie na plášti, což ho činí velmi náchylným k praskání v místě svarů.
Doporučeným přístupem je rozmístit spojovací body a vytvořit v přepážkách otvory pro průchod oleje, aby se vyrovnaly tlakové rozdíly mezi jednotlivými odděleními. Tato geometrická optimalizační opatření společně snižují faktor koncentrace napětí ve svarech kovové olejové nádrže, a tím oddalují vznik únavových trhlin na konstrukční úrovni.
Dosažení strukturální flexibility přerušovaným svařováním
Tuhé svařování s plným průvarem kompletně spojí přepážku se stěnou nádrže, což způsobuje, že se kývavé a rázové síly přenášejí přímo na patu svaru bez jakéhokoli útlumu. Přerušované svařování (neboli svařování s přerušením) naproti tomu poskytuje zcela odlišnou mechanickou cestu.
Uspořádáním přerušovaných svarových segmentů po obvodu přepážky získává přepážka prostor pro mírnou elastickou deformaci v nesvařených oblastech, což jí umožňuje absorbovat část vibrační energie, spíše než ji veškerou přeměňovat na cykly napětí ve svarech.
Je třeba poznamenat, že přeskokové svařování není jen otázkou zkrácení délky svarové housenky – počáteční a koncový bod svaru jsou samy o sobě zdrojem koncentrace napětí a návrh přeskokového svařování musí přesně vypočítat proporcionální vztah mezi délkou segmentu, roztečí a tloušťkou plechu.
U kovových olejových nádrží vystavených střídavému zatížení umožňuje správně navržená segmentovaná svarová struktura přepážkové desky udržet si dostatečnou pevnost v rozmezí a zároveň zajistit potřebnou rezervu flexibility, čímž se výrazně prodlužuje únavová životnost celého svařovaného spoje.
Pouze 4 kroky
online zakázková kovovýroba dílů
Kontaktujte náš tým odborníků a vyzkoušejte efektivitu a ekonomické výhody služeb digitální výroby kovů.
Nahrajte soubory návrhů
STL , STEP (.stp), IGES (.igs), (.ZIP) nebo PDF.
Buďte také vzorem nebo nápadem
Analýza cenové nabídky a návrhu
Okamžité tovární nabídky a zprávy DfM, nejrozumnější řešení.
Výroba začíná
Digitální procesy mohou zahájit zakázky do 24 hodin.
On-Time Delivery
Dodržování slibů dodávek schválených více než 3000 kupujícími z globální společnosti.
Řízení svařovacích procesů a zajištění kvality pro zakázkové kovové olejové nádrže
Parametry svařovacího procesu přímo určují faktor koncentrace napětí v místě svaru a rozložení zbytkových napětí. U svarů na přepážkách kovových olejových nádrží, a to i při konstrukčně správném geometrickém návrhu, může nesprávný přívod tepla nebo geometrie místa svaru stále výrazně oslabit únavovou pevnost.
Příprava paty svaru, regulace tepelného příkonu a shoda materiálu jsou tři klíčové proměnné v procesu svařování. Tato část se zaměří na klíčové kontrolní prvky při svařování kovových olejových nádrží.
Správa profilu paty svaru a geometrie kořene svaru
Geometrický tvar paty svaru v kovových olejových nádržích na zakázku přímo určuje součinitel koncentrace napětí (SCF) v daném místě. Patka svaru u koutového svaru je přechodovou zónou mezi svarovým kovem a základním kovem; poloměr paty svaru a hloubka podříznutí jsou nejdůležitějšími parametry ovlivňujícími SCF. Příslušné technické dokumenty AWS jasně uvádějí, že samotná pata svaru funguje jako stoupačka napětí.
Hodnota SCF na špičce typického neošetřeného koutového svaru může dosáhnout 1.7 až 2.3 – což znamená, že lokální napětí je téměř dvojnásobkem nominálního napětí. Při cyklickém zatížení se tato geometrická diskontinuita stává preferovaným místem vzniku únavových trhlin.
Orovnávání a broušení metodou TIG jsou dva široce ověřené postupy pro úpravu paty svaru . Orovnávání metodou TIG zlepšuje geometrii přechodu a odstraňuje mikrodefekty, jako jsou podřezy a struskové vměstky, přetavením oblasti paty svaru; mechanické broušení zjemňuje profil paty svaru a vyhlazuje přechod.
Zkušební vzorky ošetřené TIG orovnáváním nebo broušením vykazují výrazně delší životnost při iniciaci trhlin než neošetřené vzorky „po svaření“. U kovových olejových nádrží vystavených střídavému zatížení je provedení ošetření paty svarů na koutových svarech přepážek během fáze výroby nákladově efektivním opatřením, které významně zlepšuje únavovou životnost.
Řízení tepelného příkonu a řízení zbytkového napětí při svařování kovových olejových nádrží
Svařovací příkon přímo ovlivňuje mikrostrukturu a vlastnosti tepelně ovlivněné zóny (HAZ), jakož i rozložení zbytkových napětí kolem svaru. U koutových svarů ve tvaru T se v blízkosti paty svaru vyvíjejí významná příčná tahová zbytková napětí, která mají extrémně nepříznivý vliv na únavové trhliny. Příčná tahová zbytková napětí na patě svaru u vícevrstvých svarů s více vrstvami jsou ještě vyšší než u jednovrstvých svarů, což znamená, že nesprávné svařování kovových olejových nádrží může ve skutečnosti zhoršit riziko únavového porušení.
Další klíčovou proměnnou ovlivňující rozložení zbytkového napětí je svařovací pořadí. Výběr vhodného svařovacího pořadí může účinně změnit rozložení zbytkového napětí, a tím zvýšit únavovou pevnost svařované konstrukce.
Při zvýšení svařovacího tepelného příkonu nebo hloubky průvaru mají příčné tahové zbytkové napětí tendenci klesat; nadměrně vysoký tepelný příkon však může vést k nežádoucím účinkům, jako je zhrubnutí zrn v tepelně ovlivněné zóně (HAZ) – to představuje procesní okno, které vyžaduje pečlivé vyvážení.
U svarů na přepážkách kovových olejových nádrží Supro kvantifikuje úrovně zbytkového napětí při různých tepelných vstupech a svařovacích postupech pomocí metody konečných prvků nebo experimentálního měření během fáze kvalifikace procesu, čímž určuje optimální kombinaci procesních parametrů, spíše než libovolné svařování na základě zkušeností.
Výběr materiálu a kompatibilita se svařovacími spotřebními materiály
Konzistence mezi materiálem přepážky a materiálem kovové olejové nádrže , stejně jako kompatibilita mezi svařovacími materiály a základním kovem, jsou základními předpoklady pro odolnost svaru proti únavě materiálu.
U svařovaných konstrukcí se složitými tvary nebo značnou tloušťkou jsou vnitřní pnutí generovaná svarovým kovem během chlazení a smršťování vysoká, což má za následek značný sklon k praskání. V takových případech je nutné volit svařovací materiály s dobrou odolností proti praskání – standardní volbou pro tyto aplikace jsou elektrody s nízkým obsahem vodíku a elektrody s vysokou houževnatostí.
Pokud je pevnost svařovacích materiálů nižší než pevnost základního kovu, stává se slabým článkem konstrukce samotný svar; nedostatečná houževnatost naopak činí svar náchylným k praskání při rázovém zatížení. Vzhledem k provozním podmínkám mobilních kovových olejových nádrží – kde se vyskytují cyklické nárazy a kolísání teploty – musí svařované spoje mít nejen dostatečnou statickou pevnost v zatížení, ale také stabilní únavové vlastnosti při střídavém zatížení.
Výběr svařovacích přídavných materiálů by měl být založen na principu shody pevnosti základního kovu a zároveň by se měly zohlednit vlastnosti rázové houževnatosti svařovacích materiálů (jako je hodnota houževnatosti CVN při -20 °C nebo -40 °C). Kromě toho jsou elektrody s nízkým obsahem vodíku klíčové pro kontrolu vzniku studených trhlin vyvolaných vodíkem – jakmile se takové trhliny vytvoří na patě svaru, stávají se přímo iniciačními místy pro únavové trhliny.
Hledáte spolehlivou firmu na zakázkovou výrobu plechu?
Promluvte si s týmem odborníků Supro MFG
Kontaktujte nás pro konkurenční ceny z továrny,
a celou řadu služeb technické podpory.
Aspekty kontroly, testování a životního cyklu zakázkových kovových olejových nádrží
U kovových olejových nádrží vystavených cyklickému vibračnímu zatížení nekončí zajištění kvality dokončením svařování. Přísný systém kontroly a ověřování – zahrnující nedestruktivní testování (NDE) během výrobního procesu i predikci únavové životnosti během fáze návrhu – je zásadní pro zajištění spolehlivé funkčnosti detailů svarů přepážek po celou dobu očekávané životnosti.
Normy jako ASME Section V, AWS D1.1 a API 650 specifikují metody pro provádění nedestruktivního zkoušení (NDE) a kritéria přijetí. U povrchových vad v kořeni svarů v kovových olejových nádržích slouží vizuální zkoušení (VT) a penetrační zkoušení (PT) jako první linie obrany. Tyto metody dokáží detekovat podřezání, překrytí, povrchovou pórovitost a kořenové trhliny – vady, které by se jinak při cyklickém zatížení staly body koncentrace napětí.
Pro podpovrchové diskontinuity – jako je zabudovaná pórovitost, struskové vměstky nebo nedostatek tavení pod povrchem – jsou vyžadovány volumetrické zkušební metody, jako je ultrazvukové zkoušení (UT) nebo radiografické zkoušení (RT). Detekční limity použitých metod NDE přímo určují předpokládanou počáteční velikost trhliny v následných výpočtech únavové životnosti.
Kromě kontrol během fáze výroby zakázkových kovových olejových nádrží by měly být prováděny predikce únavové životnosti pomocí uznávaných inženýrských metod. Metoda strukturálního napětí v horkých bodech doporučená Mezinárodním institutem pro svařování (IIW) byla široce používána u svařovaných konstrukcí skladovacích nádrží. Napětí v horkých bodech v kritických svarových ramenech se vypočítávají pomocí metody konečných prvků (FEA) a poté se porovnávají s křivkami S–N IIW – například klasifikací FAT-90 pro ocelové koutové svary.
U koutových svarových T-spojů v ropných tankerech studie kombinující analýzu konečných prvků (FEA) a modelování lomové mechaniky založené na Parisově zákonu ukázaly, že správně navržené spoje vydrží více než 2.5 milionu cyklů při skutečném návrhovém zatížení.
Tyto ověřené predikční nástroje umožňují výrobcům kovových olejových nádrží identifikovat kritické oblasti z hlediska únavy materiálu před zahájením výroby a ověřit, zda zakázkové kovové olejové nádrže splňují konstrukční pevnostní požadavky stanovené v normách.
Kombinace cíleného nedestruktivního testování během výrobního procesu a ověřených predikcí únavové životnosti od fáze návrhu v konečném důsledku poskytuje inženýrům nákupu kvantitativní jistotu, že detaily přepážkových svarů kovových olejových nádrží odolávají náročným cyklickým provozním podmínkám.
Závěr
Únavě materiálu v dělicích svarech kovových olejových nádrží na zakázku lze předejít – prevence však musí být dosažena prostřednictvím konstrukčního návrhu, nikoli pouze kontrolou. Řešení spočívá ve fázi návrhu: přesunutí svaru od vysoce namáhaných rohů pomocí rohových zářezů; nahrazení tuhých souvislých koutových svarů přerušovanými přeskakovanými svary pro dosažení řízené flexibility; a přísná kontrola geometrie kořene svaru pomocí TIG ořezávání nebo broušení.
V kombinaci s osvědčenými svařovacími postupy pro kovové olejové nádrže – regulací tepelného příkonu, nízkovodíkovými spotřebními materiály a řízením zbytkového napětí – tato opatření společně snižují koncentraci napětí v oblasti paty svaru, což je primární místo pro vznik trhlin.
Predikce únavové životnosti pomocí metody IIW Hot Spot Stress Method, ověřené cíleným nedestruktivním testováním (NDE) během výroby, poskytují inženýrům nákupu kvantitativní důkazy o spolehlivosti. Díky tomu mohou zakázkové kovové olejové nádrže odolávat cyklickému vibračnímu zatížení po celou dobu své očekávané životnosti, čímž se snižuje počet reklamací a neplánované údržby.
Supro je specializovaný výrobce kovových olejových nádrží na zakázku . Využíváme moderní vybavení, rozsáhlé výrobní zkušenosti a profesionální inženýrský tým a poskytujeme komplexní řešení pro kovové olejové nádrže na zakázku více než 3 000 společnostem po celém světě spolu s originálními cenovými nabídkami od výrobců.
Pokud požadujete technické specifikace nebo si přejete prodiskutovat partnerství s výrobci originálního vybavení (OEM), kontaktujte prosím náš technický tým.






