

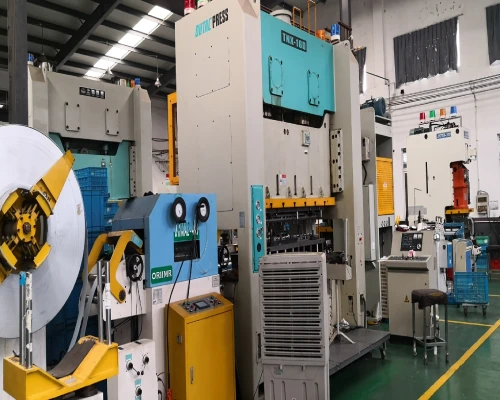

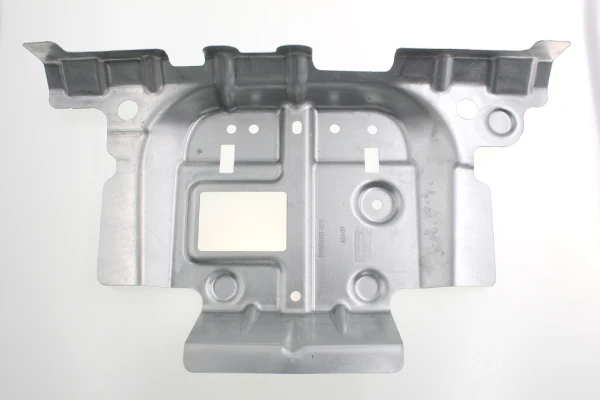
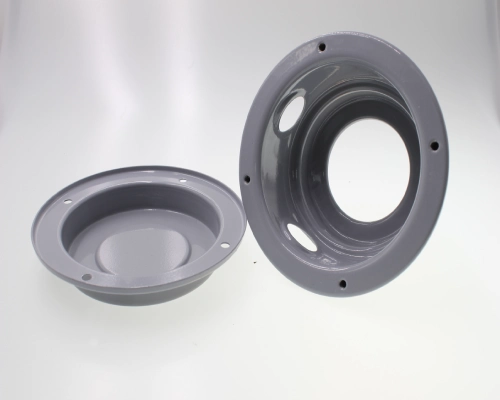
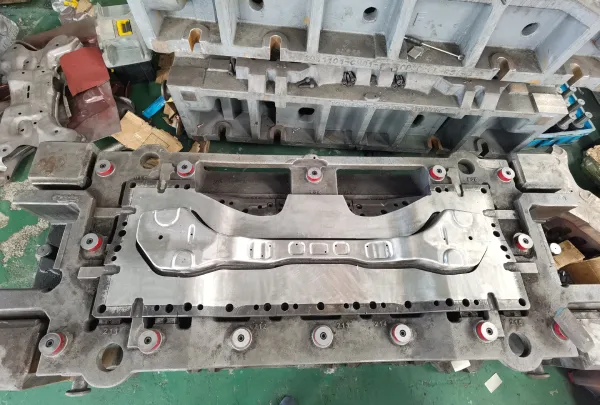
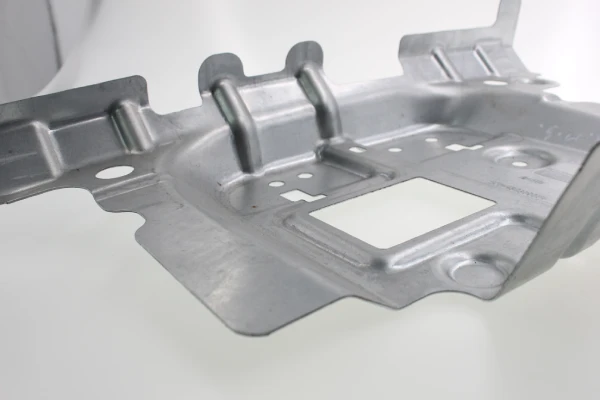
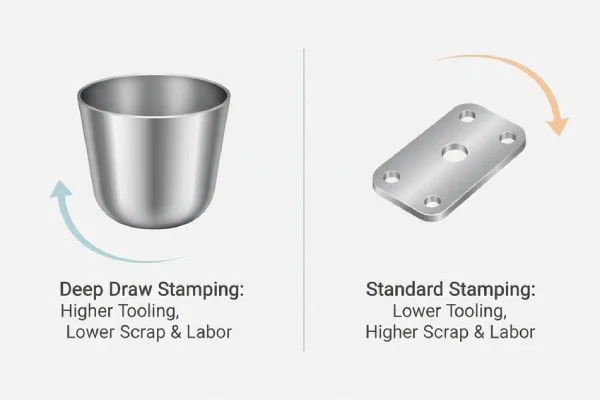

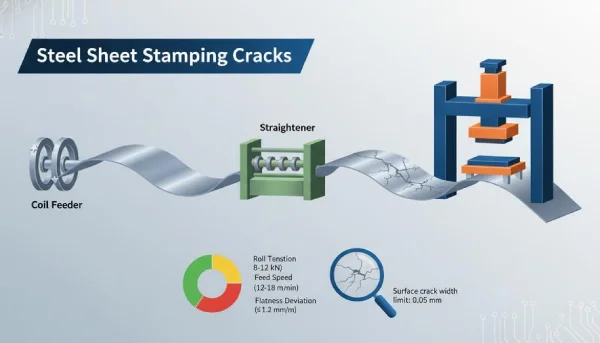
V praxi lisování ocelových plechů představují problémy s praskáním u vysokopevnostní oceli DP600 kritický problém ovlivňující míru výtěžnosti a dodací cykly. Jako specializovaný výrobce lisovaných ocelových plechů společnost Supro na základě rozsáhlé analýzy poruch zjistila, že více než 72 % trhlin se nevyskytuje náhodně. Místo toho se koncentrují podél hran a úzce souvisí s výběrem procesních cest lisování. Unikátní feriticko-martenzitická dvoufázová mikrostruktura oceli DP600 způsobuje extrémně rychlé zpevnění během lisování. Jakmile tok materiálu překročí mezní křivku tváření (FLC), mikrotrhliny se rychle šíří.
Tento článek se ponoří do základních příčin vzniku trhlin – od kvality hran až po stav nástroje – integrací metalurgických principů s výrobními daty ze skutečných scénářů lisování oceli. Poskytujeme ověřitelné technické poznatky. Jako váš výrobce lisování ocelových plechů se zavazujeme pomáhat vám porozumět mechanismům selhání prostřednictvím transparentních procesních dat, což umožňuje optimalizaci kontroly kvality dodavatelského řetězce v předcházejících fázích.
Proč praskají plechy DP600 během ražby?
Při přesném lisování ocelových plechů vznikají trhliny DP600 obvykle v důsledku nepatrných výkyvů v parametrech tváření. Feriticko-martenzitická mikrostruktura této pokročilé vysokopevnostní oceli urychluje zpevňování, což činí praskání na okrajích trvalým problémem v procesu lisování ocelových plechů. Pochopení těchto mechanismů praskání je klíčové pro zajištění integrity součásti.
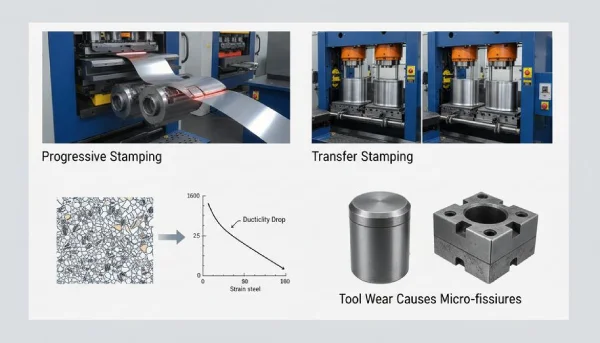
Progresivní vs. transferové ražení: Které způsobuje více prasklin na okrajích
Při lisování ocelových plechů z oceli DP600 pramení trhliny na okrajích často z organizace procesu lisování.
Progresivní ražba:
Ořez a tvar probíhají v těsném sledu.
Nahromaděné napětí se hromadí podél řezných hran.
Vznik trhlin často začíná v napjatých zónách otřepů.
Transferové ražení:
Každý zásah izoluje deformaci.
Nižší kumulativní napětí na jedné hraně.
Manipulace může před tvarováním poškodit hrany.
Pro velkoobjemové lisování ocelových plechů mnoho dílen, včetně Supro Mfg, upřednostňuje transferové nastavení, pokud díly vykazují opakované praskliny na okrajích v automobilových konzolách a výztuhách.
Zpevnění a vliv struktury zrn při hlubokém tažení
Během hlubokého tažení při lisování ocelových plechů dochází k rychlému zpevnění.
Struktura zrna oceli DP600 se skládá z feritu a martenzitu.
Tažnost klesá s rostoucím napětím.
Tváření v blízkosti ostrých poloměrů posouvá materiál za jeho limity tváření.
Zde je to, co se obvykle děje při lisování oceli:
Deformace se lokalizuje v oblasti poloměru razníku.
Vlastnosti materiálu se mění s tvrdnutím martenzitických zón.
Vznikají mikrodutiny.
Trhliny se otevírají pod tahovým napětím.
Opotřebení nástrojů na razníku a matrici způsobující mikrotrhliny
Při dlouhodobém lisování ocelových plechů stav nástroje nenápadně ovlivňuje míru vadnosti.
V rámci opotřebovaných nástrojů: Opotřebení razníkem (zaoblené hrany, mikrotrhliny). Opotřebení zápustky (drsné povrchy, zvýšená výška otřepu). Tyto problémy ovlivňují integritu povrchu a způsobují mikrotrhliny v oceli DP600.
Základní příčiny se často hromadí: Špatná údržba v procesu lisování. Únava nástrojové oceli. Nekonzistentní vůle.
Jakmile se vytvoří mikrovrypy, tahové zatížení během lisování ocelových plechů trhliny rychle šíří. Společnost Supro Mfg se s tím vypořádává plánovanými cykly kontroly nástrojů a přísnější kontrolou vůlí, čímž udržuje nízkou míru vad při lisování a stabilní výrobu.
online zakázková kovovýroba dílů
Pouze 4 kroky
Kontaktujte náš tým odborníků a vyzkoušejte efektivitu a ekonomické výhody služeb digitální výroby kovů.
Nahrajte soubory návrhů
STL , STEP (.stp), IGES (.igs), (.ZIP) nebo PDF.
Buďte také vzorem nebo nápadem
Analýza cenové nabídky a návrhu
Okamžité tovární nabídky a zprávy DfM, nejrozumnější řešení.
Výroba začíná
Digitální procesy mohou zahájit zakázky do 24 hodin.
On-Time Delivery
Dodržování slibů dodávek schválených více než 3000 kupujícími z globální společnosti.
Materiálové vlastnosti a jejich vliv na lisování ocelových plechů
Chování materiálu může během lisování ocelových plechů ovlivnit výsledek nebo jeho poškození. Když se v ocelových plechových dílech objeví trhliny, zřídka je to náhodné. Obvykle je to spojeno s tažností, tokem zrn, vrstvami povlaku nebo kalením během tváření. Pojďme se podívat na to, jak materiálová věda tiše řídí výkon lisování ocelových plechů.

Meze tažnosti a tvařitelnosti za studena válcovaného oceli DP600
Za studena válcovaná ocel DP600 vyvažuje pevnost a roztažnost, ale při lisování ocelových plechů je rezerva těsná.
Mechanické chování jádra: Tažnost klesá s rostoucí pevností. Omezená tvařitelnost zvyšuje riziko ztenčení hran. Vysoká rychlost deformace během rychlých lisovacích cyklů snižuje prodloužení.
Praktické rizikové zóny při lisování ocelových plechů: Ohýbání s malým poloměrem , hluboké tažení rohů, ořezané okraje přírub.
Při lisování plechů z rychlořezné oceli často překročení mezních křivek tváření během simulace tahových zkoušek předpovídá, kde začíná lom. Servisy jako Supro Mfg ladí poloměry zápustek a síly držáků polotovarů tak, aby zůstaly v bezpečných rozmezích prodloužení.
Materiální stupeň | Mez kluzu (MPa) | Pevnost v tahu (MPa) | Celkové prodloužení (%) |
DP600 CR | 340-420 | 580-670 | 16-22 |
Měkká ocel | 180-260 | 300-410 | 28-35 |
HSLA 440 | 300-380 | 440-550 | 20-26 |
Anizotropie: Jak orientace zrn ovlivňuje šíření trhlin
Válcování vytváří anizotropii v každém ocelovém plechu.
Tvorba textury: Válcování zarovnává orientaci zrn. To vede k tahové anizotropii a směrové pevnosti.
Chování trhlin: Pokud je hodnota r po celé šířce nízká, šíření trhlin se podél hran ořezu zrychluje. Nepříznivá textura zvyšuje riziko prasknutí během natahování příruby.
Při lisování plechů: Díly zarovnané se směrem válcování se lépe natahují. Zarovnání pod úhlem 45° může vykazovat časné zlomení hran. Laserem řezané hrany se chovají jinak než stříhané hrany.
Nerovnováha mezi mezí kluzu a pevností v tahu u pozinkované oceli
Velké rozdíly mezi mezí kluzu a pevností v tahu vytvářejí nerovnoměrný tok deformace.
Mechanická nerovnováha:
Vysoké zpoždění tečení vede k náhlému plastickému toku.
Pružení se zvyšuje v razicích nástrojích pro ocelové plechy.
Vliv povlaku:
Pozinkovaná ocel přidává vrstvu křehkého ocelového povlaku.
Mikrotrhliny v povlaku mohou způsobit podpovrchové tvárné lomy.
Lokální variace mikrostruktury zesilují pásy napětí.
„Pokročilé vysokopevnostní oceli se v automobilových karoseriích stále více používají a vyšší poměry kluzu s sebou nesou nové výzvy v oblasti tváření,“ uvádí se ve výhledu materiálů pro automobilový průmysl Světové ocelářské asociace pro rok 2025. V reálných provozech vyžaduje lisování ocelových plechů u povlakovaných ocelí pečlivé mazání a pomalejší rychlosti tažení, aby se zabránilo prasklinám na povrchu.
Zpevnění materiálu během ražení a jeho metalurgická rizika
Proces lisování ocelových plechů se zdá být jednoduchý, ale metalurgicky složitý.
Koncentrace deformace:
V oblastech s malým poloměrem dochází k silné plastické deformaci.
Rychlé zpevnění vede k lokálnímu zvýšení pevnosti.
Mikrostrukturální odezva:
Tvorba deformačních pásů.
Zpevnění deformací snižuje zbytkovou tažnost.
Snížená lomová houževnatost zvyšuje riziko vzniku mikrotrhlin.
Řetězec poruch při lisování ocelových plechů:
Lokální ředění
Náhlé zvýšení tvrdosti
Vznik trhlin v kořenech ražení
U velkoobjemového lisování ocelových plechů společnost Supro Mfg často upravuje hloubku ražení a přidává mezilehlé žíhání, když jsou materiálové limity omezené. To zajišťuje spolehlivost lisování ocelových plechů bez ztráty pevnosti.
Hledáte spolehlivé a cenově výhodné
Výrobci plechů v Číně
Více než 150,000 5,000 OEM produktů pro kovovýrobu dodaných více než XNUMX XNUMX globálním zákazníkům.
A těžit z toho!
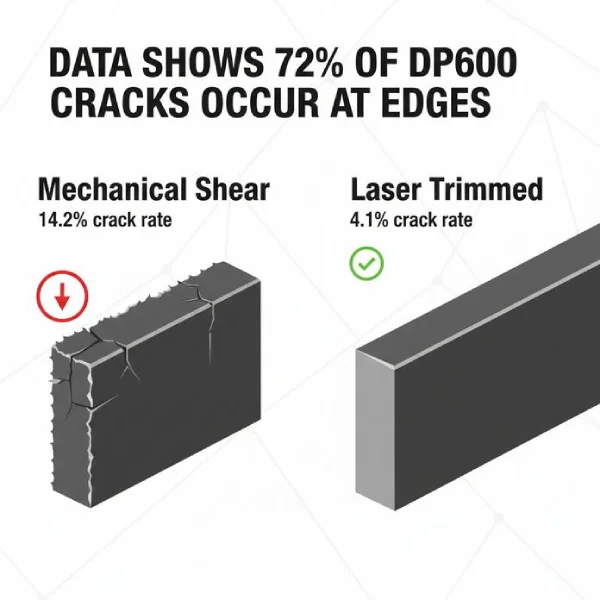
Data ukazují, že 72 % trhlin po ražení ocelových plechů DP600 se vyskytuje na okrajích.
Při lisování ocelových plechů může kvalita hran ovlivnit výsledek, nebo neúspěch dílu. Dílny pracující s ocelovým plechem DP600 znají problém – drobné vady na hranách se během lisování rozrostou do plnohodnotných prasklin. Pojďme se podívat na to, jak kvalita hran ovlivňuje výsledky při tváření ocelových plechů a lisování plechů.
Kvalita hran: Korelace rozměrové přesnosti a povrchové úpravy
Výrobní data potvrzují zdokumentovanou korelaci při lisování ocelových plechů: kvalita hran určuje odolnost proti praskání. U materiálu DP600 je kritická kontrola mezery – nadměrná vůle mezi razníkem a raznicí matricou zvyšuje výšku otřepů a generuje tahové napětí na smykové hraně, čímž vytváří body koncentrace napětí. Konvenčně smykové hrany vykazují drsné lomové povrchy s mikrodutinami, které slouží jako iniciační body trhlin během tváření. Naproti tomu hrany opracované přesným lisováním nebo laserovým ořezáváním mají hladší povrchy, což výrazně snižuje míru vzniku trhlin. Pro výrobce lisovaných ocelových plechů má tento kvantifikovatelný rozdíl přímý vliv na výtěžnost výroby.
Níže jsou uvedena srovnávací výrobní data z lisovacích zkoušek s použitím ocelových plechů DP600 v automobilovém lisovacím sektoru:
Typ hrany | Průměrná výška otřepu (mm) | Hustota mikrotrhlin (na mm) | Míra vzniku trhlin při tváření (%) |
Mechanické střihy | 0.18 | 6.5 | 14.2 |
Jemné zaslepení | 0.05 | 2.1 | 6.8 |
Laserově oříznuté | 0.03 | 1.4 | 4.1 |
Poznatky o nedestruktivním testování ořezaných vs. smykových hran
V reálném lisování ocelových plechů se nedá opravit to, co nevidíte. A právě zde přichází na řadu nedestruktivní testování.
Ultrazvukové skeny ukazují větší vady hran podél tradičních stříhaných hran. Magnetické měření částic odhaluje podpovrchové trhliny po agresivním zaslepení. Naproti tomu ořezané hrany, zejména laserově opracované, vykazují hladší metalurgický tok a méně skrytých trhlin.
Klíčová zjištění z auditů výroby:
Vyšší rychlost růstu trhlin u dílů s viditelnými otřepy
Dřívější cykly selhání během tváření natažením
Zvýšená odolnost při přechodu na přesné ořezávání
V jednom automobilovém programu přechod z mechanického stříhání na laserové ořezávání snížil praskání v ocelových plechových dílech lisovaných o téměř 60 %. To není jen reklama – jde o řízení procesu.
Pro výrobce, kteří posouvají hranice v lisování plechů , integruje Supro mfg kontrolu na lince s řízeným ořezáváním, aby byla chráněna každá hrana ocelového plechu DP600. Čisté hrany. Méně překvapení. Lepší díly sjíždějící z lisu.
Po identifikaci hlavní příčiny praskání spočívá klíč v tom, jak ji řešit ve skutečné výrobě. Pokračujte prosím ve čtení našeho dalšího článku: „ Práskání při lisování ocelových plechů DP600: Řešení pro optimalizaci procesu “, kde se dozvíte o konkrétních strategiích řešení.
Získejte okamžitou cenovou nabídku ze závodu.
Pokud máte jen nápad nebo starý vzorek, dejte nám vědět.
s fotografií nebo videem a získejte naše nabídková a výrobní řešení.
- Výkresy návrhu produktu nebo soubory 3D modelů.
- Materiálové normy a požadavky na vzhled.
- Poptávka po množství produktu.
- Průmyslové standardy v aplikační oblasti.
- Funkční požadavky
Shrnutí
Pokud jde o problémy s trhlinami při lisování ocelových plechů DP600, výrobní data potvrzují, že více než 72 % případů selhání lze vysledovat zpět k problémům se stavem hran. Proto se výběr smykové vůle a metod řezání stává kritickým rozhodnutím při přesném lisování ocelových plechů.
Supro je profesionální výrobce lisovacích nástrojů pro ocelové plechy. Využíváme moderní vybavení, rozsáhlé výrobní zkušenosti a specializovaný technický tým, takže poskytujeme perfektní služby lisování ocelových plechů více než 3 000 společnostem po celém světě a nabízíme skutečné ceny od výrobce. Dodáváme rozmanité produkty efektivně a včas. Od návrhu produktu a rychlé výroby prototypů plechů až po hromadnou výrobu poskytujeme odbornou technickou podporu a výjimečnou kvalitu. Dodáváme komplexní výrobní řešení s vysoce cenově konkurenceschopnou nabídkou produktů!







