
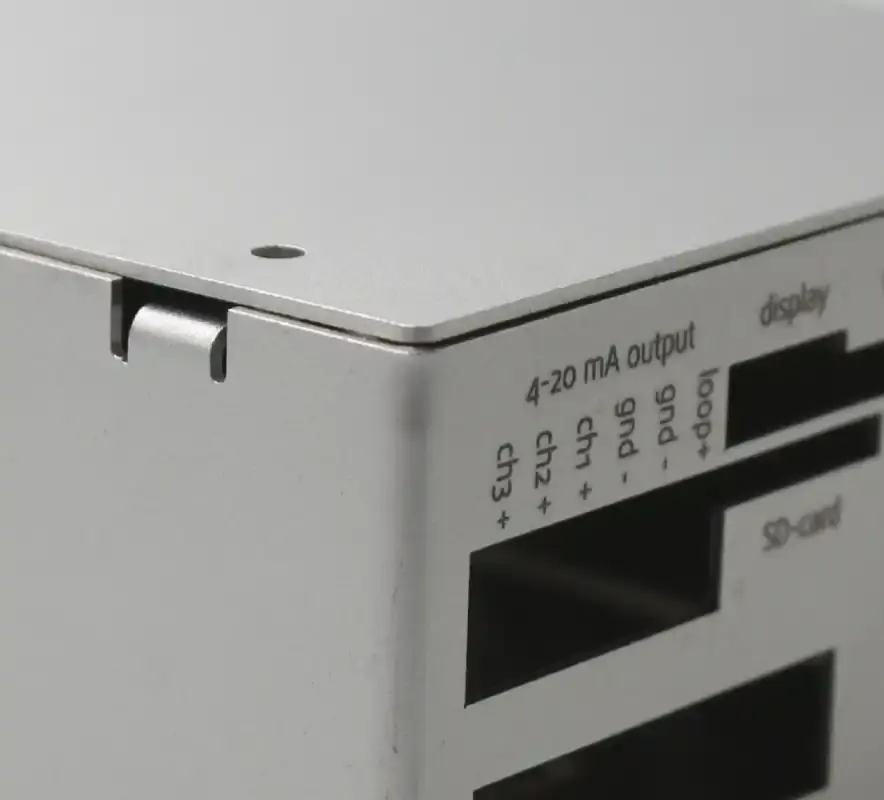









Tato příručka poskytuje přehled hlavních technik ohýbání plechů , jejich výhod a nevýhod, stejně jako aspekty návrhu výrobku. Obsahuje také podrobný popis praktických nástrojů a výběru materiálů. Je pro vás užitečné prozkoumat nejúspornější výrobní proces ohýbání plechů a lépe využít tuto technologii, abyste se vyhnuli některým běžným chybám a plýtvání a aby vaše konstrukční řešení bylo uspokojivější pro program DFM . Máte-li pochybnosti a dotazy k našim technickým článkům, můžete se neváhejte obrátit na náš tým online inženýrů a my se těšíme na podrobnou diskusi a výměnu nápadů s vámi.
Co je ohýbání plechu?
CNC ohýbání plechů je výrobní proces pro tváření tenkých plechových materiálů. Mnoho inženýrů podceňuje flexibilitu a nákladovou efektivitu výrobního procesu ohýbání plechů. V oblasti zpracování plechů je ohýbání klíčovým procesem, při kterém je plochý plechový materiál plasticky deformován silou nástroje, aby se získal díl se specifickým úhlem a tvarem. Proces ohýbání se široce používá v různých průmyslových odvětvích, od jednoduchých konzol až po složité skelety podvozků, a je neoddělitelně spojen s aplikací ohýbací technologie.
Proces lze plně automatizovat pomocí CNC ohýbaček a pyšní se vysoce efektivní dávkovou výrobou, která umožňuje dodat hromadné výrobní zakázky ve velmi krátkém čase a bez nutnosti investovat do nákladných lisovacích nástrojů. Díky vysoké úrovni reprodukovatelnosti a flexibility se proces ohýbání plechů široce používá pro středně velkou dávkovou výrobu v řádu stovek až tisíců kusů.
Technologie ohýbání plechů je široce používaný proces tváření plechů, často používaný jako preferované výrobní řešení pro vývojáře, konstruktéry, inženýry a další zabývající se kovovými díly. Pokud je technologie laserového řezání kombinována s technologií ohýbání plechů , lze ji použít v širší škále výrobních řešení pro střední až malé objemy, zejména pro malé až střední objemy a projekty rychlého prototypování, které jsou nejvhodnějšími možnostmi.
Dobrá znalost technologie zakázkového ohýbání plechů je velmi užitečná pro návrh výrobku. Pokud mají konstruktéři výrobků flexibilitu pro použití této technologie, mohou nákladově efektivně vytvářet řešení pro návrh výrobků pro různé struktury a složité tvary. Použití plechu, který byl přesně nařezán, ohnut a svařen do více komponent, a také hotového výrobku nabízí bezkonkurenční výhody, pokud jde o snížení nákladů, zlepšení pevnosti, snížení hmotnosti a efektivitu výroby.
Rychlý obrat prototypu
Odhodlání překonat očekávání v oblasti kvality a rychlého obratu a plnění vysoce kvalitních plechových dílů.
Plech na vyžádání
Ať už se jedná o rychlé prototypování nebo velkosériovou výrobu, implementujeme jej podle potřeb a standardů zákazníka.
Cena skutečných výrobců
Integrujte design produktu, ohýbání, lisování, řezání, povrchovou úpravu atd., abyste získali řadu výrobních řešení.
Druhy ohýbání plechů
V závislosti na různých použitých metodách tváření a nástrojích lze běžné techniky ohýbání plechů rozdělit na ohýbání do V, ohýbání do U a vícenásobné ohýbání, přičemž se zkoumají jejich principy, vlastnosti, oblasti použití a vzájemné srovnání.
V-ohýbání: nejrozšířenější metoda ohýbání
Princip ohýbání do V: Ohýbání do V s použitím horního razníku ve tvaru V (raziče) a spodního razidla ve tvaru V (konkávního razidla) ohýbacího stroje, pohybem horního razidla směrem dolů, čímž se plechový materiál deformuje ohybem v konkávním razníku ve tvaru V, čímž se dosáhne požadovaného úhlu (ostrý, pravý, tupý úhel) a tvaru ohýbaných dílů, je nejrozšířenější metodou ohýbání.
Vlastnosti ohýbání ve tvaru V: Ohýbání ve tvaru V má širokou škálu použití, jednoduché vybavení, snadnou obsluhu a výhody nízké ceny, ale také je třeba vzít v úvahu odrazový efekt materiálu a kompenzaci; pro dosažení různých úhlů ohybu je vhodné pro většinu plechových dílů potřebných k ohýbání a potřebné vybavení obvykle vyžaduje pouze ohýbačku a sadu forem ve tvaru V, které lze provozovat s nízkými technickými požadavky obsluhy.
Použití ohýbání ve tvaru V: Ohýbání ve tvaru V se široce používá ve skříních podvozků (jako jsou počítače, serverové skříně, rozvaděče a další skříně), domácích spotřebičích (jako jsou ledničky, pračky, klimatizace a další skříně), architektonických dekoracích (jako jsou kovové dveře, okna, fasády, zavěšené stropy atd.), stejně jako v automobilovém průmyslu (jako jsou kryty karoserií, konstrukční prvky) a mnoha dalších oblastech.
Ohýbání do tvaru U: proces pro dosažení menšího poloměru ohybu
Princip ohýbání ve tvaru U: Ohýbání ve tvaru U a ohýbání ve tvaru V je podobné použití forem ohýbacích strojů, ale horní raznice (razník) a spodní raznice (konkávní raznice) mají tvar U. Díky tomuto speciálnímu tvaru formy se ohýbání ve tvaru U obvykle používá k dosažení menšího poloměru ohybu dle potřeby.
Vlastnosti ohýbání ve tvaru U: Ohýbání ve tvaru U může dosáhnout menšího poloměru ohybu než ohýbání ve tvaru V a plocha kontaktu plechu s formou je větší, síla působí rovnoměrněji, což vede ke zlepšení kvality ohýbaných dílů, snížení deformací a vad. V souladu s tím je však přesnost ohýbačky a požadavky na přesnost výroby forem vyšší a náklady na formu jsou také vyšší.
Scénář použití ohýbání ve tvaru U: Ohýbání ve tvaru U se používá hlavně v poloměru ohybu pro zvláštní požadavky dané příležitosti, jako jsou elektronické výrobky (jako jsou mobilní telefony, tablety atd., vnitřní kovové konzole, konektory), zdravotnické vybavení (jako jsou chirurgické nástroje, pouzdra zdravotnických zařízení), stejně jako přesné přístroje (jako jsou optické přístroje, měřicí přístroje atd., vnitřní kovová struktura součástí) a další oblasti.
Vícenásobné ohýbání: Způsob, jak realizovat složité tvary
Princip vícenásobného ohýbání: Vícenásobné ohýbání označuje vícenásobné ohýbání stejného plechového dílu, které lze kombinovat s různými metodami ohýbání, jako je ohýbání do V, ohýbání do U atd., k realizaci různých složitých geometrických tvarů pomocí vícenásobných ohýbacích operací, což je hlavní způsob, jak získat složité prostorové tvary plechových dílů.
Vícenásobné ohýbání: Vícenásobné ohýbání má vysoký stupeň konstrukční volnosti a umožňuje dosáhnout různých složitých plechových dílů, které splňují potřeby diverzifikovaných produktů. Proces je však poměrně složitý a je nutné přesně řídit úhel, polohu a sled každého ohýbání. Obvykle je nutné použít víceúčelový ohýbací stroj nebo ohýbací stroj vybavený speciálním nástrojem, což vede k relativně nízké efektivitě výroby.
Scénáře použití vícenásobného ohýbání: Vícenásobné ohýbání se používá hlavně při výrobě plechových dílů se složitými tvary, jako je letecký průmysl (např. všechny druhy složitých tvarů kovových součástí uvnitř letadel), automobilový průmysl (např. všechny druhy tvarovaných dílů uvnitř karoserie automobilu) a řada zakázkových produktů a dalších oborů.
Porovnání tvaru V, tvaru U a vícenásobného ohýbání
Ohýbání do tvaru V je nejčastěji používanou metodou ohýbání díky své široké použitelnosti, nižším nákladům na vybavení a nástroje, snadné obsluze a umožňuje dosáhnout širokého rozsahu úhlů ohybu. Naproti tomu ohýbání do tvaru U, ačkoli jsou náklady na vybavení a nástroje vyšší a proces je relativně složitý, umožňuje dosáhnout menšího poloměru ohybu, což je vhodné pro aplikace se speciálními požadavky na poloměr ohybu. Vícenásobné ohýbání je jedinečné v realizaci složitých tvarů, což umožňuje vysoký stupeň konstrukční volnosti, ale proces je nejsložitější a efektivita výroby je relativně nízká a obvykle vyžaduje pokročilejší podporu zařízení.
Shrnutí
V reálné výrobě závisí volba metody ohýbání na kombinaci faktorů, jako jsou konstrukční požadavky na plechový díl, vlastnosti materiálu, velikost výrobní dávky a náklady. Úplné pochopení principů, charakteristik a aplikací těchto ohýbacích procesů pomůže inženýrům a technikům činit inteligentnější rozhodnutí v procesu návrhu a výroby, a tím zlepšit kvalitu výrobků a produktivitu. S neustálým vývojem technologie zpracování plechů se proces ohýbání bude ubírat směrem k většímu zdokonalení, automatizaci a inteligenci, což poskytne silnější podporu udržitelnému rozvoji výrobního průmyslu.
Více informací naleznete v našem článku „Zpracování plechových komponentů s přidanou hodnotou“.
online zakázková kovovýroba dílů
Pouze 4 kroky
Kontaktujte náš tým odborníků a vyzkoušejte efektivitu a ekonomické výhody služeb digitální výroby kovů.
Nahrajte soubory návrhů
STL , STEP (.stp), IGES (.igs), (.ZIP) nebo PDF.
Buďte také vzorem nebo nápadem
Analýza cenové nabídky a návrhu
Okamžité tovární nabídky a zprávy DfM, nejrozumnější řešení.
Výroba začíná
Digitální procesy mohou zahájit zakázky do 24 hodin.
On-Time Delivery
Dodržování slibů dodávek schválených více než 3000 kupujícími z globální společnosti.
Běžně používaný proces ohýbání plechů
Zpracování plechu, tento proces zpracování kovů, zahrnuje stříhání, děrování/řezání/spojování, ohýbání, nýtování, spojování a lisování. Jeho předmětem jsou především plechy o tloušťce menší než 6 mm, jako jsou ocelové plechy, hliníkové plechy a měděné plechy. Výsledkem těchto procesů jsou plechové výrobky s rovnoměrnou tloušťkou a pevnou strukturou, které se široce používají v automobilech, elektronických zařízeních a mnoha dalších oblastech.
Proces zpracování plechů zahrnuje řadu procesů, včetně stříhání, děrování/řezání/spojování, ohýbání, nýtování, spojování a tváření. Tyto procesy se používají na plechy k výrobě produktů s rovnoměrnou tloušťkou a pevnou strukturou.
Zakázkový proces výroby plechových dílů.
Stříhání: Včetně stříhání na stroji, laserového řezání, řezání plamenem atd. se celý plech nařeže na malé kousky podle požadovaného tvaru.
Děrování/řezání/kombinování: otvory, drážky atd. požadovaného tvaru se zpracovávají děrovacím strojem nebo jiným zařízením pro kombinované děrování a řezání.
Ohýbání: Plech se ohýbá do požadovaného tvaru pomocí ohýbačky.
Nýtování: Různé části jsou nýtovány dohromady nýty nebo nýtovacím zařízením pro zvýšení konstrukční pevnosti.
Svařování: Spojujte a svařujte více plechových dílů a vytvářejte tak složité struktury.
Tváření: Pomocí technik, jako je protahování a ohýbání, se plechové materiály zpracovávají do požadovaných složitých tvarů.
Kroky procesu ohýbání
Příprava materiálů: Vyberte vhodné plechy a očistěte povrch.
Nastavení zařízení: Upravte ohýbačku a formy podle požadavků na ohýbání.
Aplikujte sílu: Vložte plech mezi formy a aplikujte sílu pomocí ohýbačky pro ohýbání.
Kontrola kvality: Zkontrolujte ohnutý plech, zda úhel a tvar ohybu splňují požadavky.
Výhody a nevýhody ohýbání plechů
Technologie ohýbání plechů se široce používá ve výrobních odvětvích, jako je automobilový průmysl, letecký průmysl, výroba domácích spotřebičů a elektronických zařízení. Mezi běžné produkty patří kovové kryty, konzole , skříně , kryty elektronických zařízení a tak dále.
Přestože je proces výroby plechů technikou tváření za studena, používá se k vytváření 3D struktur s využitím technologií a kreativity k výrobě plechů. Od automobilové výroby po raketoplány, od přesných elektronických zařízení po ekologické zdravotnické prostředky, ohýbání plechů nabízí velkou flexibilitu, pokud jde o typ a tloušťku kovu, který lze ohýbat, a lze jej použít k výrobě plechových dílů a sestav pro širokou škálu odvětví, včetně automobilového průmyslu, dopravy, výroby domácích spotřebičů, nábytku, průmyslových zařízení a dalších.
V mnoha případech lze s příchodem přesných laserových řezacích a CNC ohýbacích strojů rychle vyrobit jeden kus plechu jako kompletní díl. V kombinaci s výrobními technikami, jako je svařování a nýtování, je snadné vyrobit celý díl z jednoho kusu plechu, což drasticky snižuje náklady a výrobní dobu.
Výhody
Flexibilita ve výběru materiálu - Zpracování plechů může využívat různé druhy kovových materiálů, jako jsou plechy válcované za studena, plechy válcované za tepla, pozinkované plechy, měď, hliník, nerezová ocel atd., a může být vyrobeno dle potřeb zákazníka pro výrobu produktů specifických specifikací a materiálů.
Rychlost výroby – Díky pokročilým CNC ohýbačkám plechů, které lze po určení návrhu a programování vysoce automatizovat, lze prototypy plechových dílů vyrábět velmi rychle a zároveň splňovat požadavky velkých objemů objednávek.
Vysoká přesnost zpracování - Technologie zpracování plechů nabízí vysokou úroveň přesnosti zpracování, což umožňuje výrobu vysoce kvalitních, vysoce přesných dílů a výrobků, v některých případech s přesností ±0.05 mm. Řízená reprodukovatelnost šarží je nejvýhodnější pro zajištění vysoké úrovně přesnosti.
Snížené následné zpracování – Díky technice zpracování kovů za studena jsou povrchy výrobků hladké bez deformací způsobených vysokými teplotami a změn vlastností materiálu. Pro dosažení uměleckého a estetického vzhledu je zapotřebí pouze estetické lakování nebo chemické pokovování.
Nižší hmotnost - Technologie ohýbání plechů nejen zajišťuje tuhost a pevnost konstrukce výrobku, ale také co nejvíce snižuje hmotnost dílů, což přispívá k udržení dobrých mechanických vlastností používaných výrobků a pomáhá s jejich přepravou a zvládáním náročného prostředí.
Nízké náklady, žádné nákladné investice do nástrojů - Při provádění výrobního procesu ohýbání plechů není potřeba zakázkových nástrojů pro tvarování ani velké množství výrobního zařízení, což může zvýšit míru využití materiálu a do určité míry snížit výrobní náklady.
Snížená složitost dílů – Ohýbání plechů má méně výrobních kroků, z nichž většina se provádí pomocí CNC ohýbacího zařízení, bez nutnosti ruční výroby. To snižuje čas, pravděpodobnost chyb, riziko selhání a složitost pořizování.
Nevýhody
Stejně jako u všech výrobních procesů má ohýbání plechů určité nevýhody, které jsou popsány níže.
Omezení tloušťky - Výrobní proces ohýbání plechů lze flexibilně aplikovat na tenké plechové materiály. U plechů o tloušťce 10 mm nebo více je třeba při ohýbání kovového materiálu dbát na deformace, praskání a zaoblení rohů ohybu, aby se dodržel zákon o větším poloměru ohybu.
Potřeba konzistentní tloušťky - pokud se tloušťka materiálu jeví jako odlišná, ohýbací zařízení nebude schopno provést proces ohýbání, aby se zabránilo použití příruby nebo jiných částí v konstrukci výrobku.
Výrobní náklady – Ohýbání plechů má nejvýhodnější ceny v malých až středních sériích. Stovky nebo tisíce kusů lze vyrobit s nízkými náklady a při požadavcích na vyšší objem výroby se domníváme, že lisování je ekonomičtější a efektivnější výrobní proces. Zejména progresivní lisování v zápustce umožňuje vyrobit více ohybů nebo více dílů v jednom pracovním kroku. Je to výhoda nízkých nákladů, kterou nelze srovnávat s procesem ohýbání plechů. ( Více informací naleznete v Průvodci technologií výroby progresivního lisování v zápustce )
Náchylnost k deformaci - Během zpracování plechů mohou fyzikální vlastnosti kovových materiálů, jako je tepelná roztažnost a smrštění, způsobit deformaci obrobku, což ovlivňuje kvalitu a přesnost výrobku. To platí zejména v případě, že se v blízkosti ohybů nacházejí otvory, drážky a další prvky, které jsou náchylné k deformaci.
Povrchové stopy - V mnoha případech ohnutý plechový díl po ohýbání vykazuje na povrchu materiálu promáčklinu, obvykle ve formě rovného lineárního pruhu. Pokud požadavky na kvalitu výrobku neumožňují výskyt takových pruhů, přidáme dovnitř formy silikonovou fólii pro ohýbání plechu, která izoluje formu od přímého kontaktu s kovovým materiálem, což může účinně zlepšit stopy po ohýbání.
Žádné soubory návrhu? Nechte Supro MFG, aby to udělal za vás.
Často se setkáváme s klienty, kteří nemají žádné profesionální konstrukční výkresy a dokumentaci, pouze kreativní nápad, který vede k tomu, že projekt stojí na mrtvém bodě.
Pokud jste v této situaci, kontaktujte náš tým odborníků.
Společnost Supro MFG, jakožto přední výrobce kovových konstrukcí na zakázku, disponuje zkušeným týmem inženýrů, kteří využívají své rozsáhlé zkušenosti s výrobou a technické znalosti k přeměně vašeho nápadu na skutečný produkt a vytvoření návrhových souborů, jako jsou STEP /STP/SLDPRT/DXF/PDF/PRT/DWG/AI.
To je to, co dělá společnost SUPRO MFG tak skvělou a 2 000 firemních, podnikatelských, uměleckých a dalších odběratelů z celého světa s námi rádo spolupracuje a využívá výhod našich komplexních výrobních služeb.
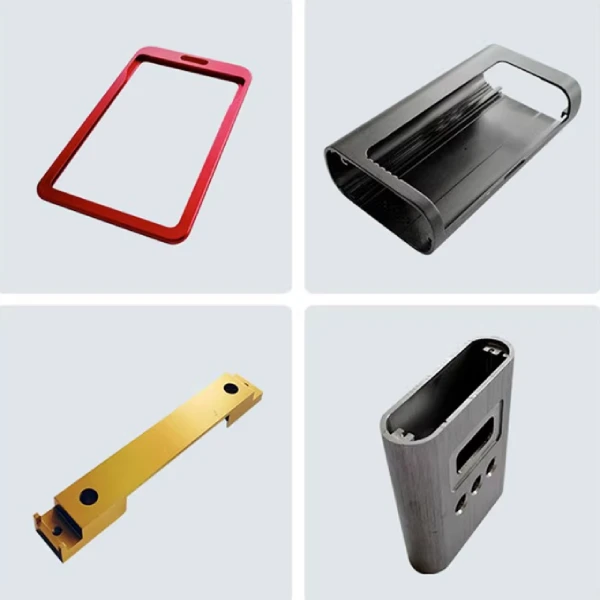
Konstrukční aspekty ohýbání plechů
Návrh ohýbání plechů je návrh a optimalizace výrobních detailů, jako jsou konstrukční díly, montáž součástí, konstrukce, výrobní procesy a montážní příslušenství. Tyto konstrukční prvky mají přímý vliv na funkci, kvalitu a vzhled výrobku. Díly zpracovávané ohýbacím zařízením by měly od samého začátku zohledňovat charakteristiky a omezení procesu ohýbání.
Analyzujeme výše uvedené ovlivňující faktory a doufáme, že vyřešíme problémy, se kterými se setkáváte.
Pro více informací se můžete podívat na naši Průvodce návrhem plechových dílů.
Poloměr ohybu
Když se plech ohýbá a skládá, vnější povrch se natahuje a vnitřní povrch se stlačuje, což má za následek zakřivený tvar, v místě ohybu se objeví zaoblený roh, který nazýváme poloměr ohybu R.
Pokud je poloměr ohybu příliš malý, vnější povrch se přetáhne a při překročení pevnosti kovu v tahu proti prohloubení dojde k praskání, což je běžný problém s kvalitou, zejména pokud pevnost materiálu v tahu proti prohloubení není dobrá a tvrdost je vyšší, hloubka trhliny se zvětšuje, až dojde k prasknutí.
Pokud je poloměr ohybu příliš velký, materiál se dostatečně nedeformuje extrudováním, vnitřní tuhost zmizí a vnější tlak zároveň způsobí, že se materiál pružně vrátí zpět a nedosáhne přesného úhlu ohybu.
Takže rozumný návrh poloměru ohybu je velmi důležitý a v závislosti na různých typech materiálů má poloměr ohybu také různé požadavky. Například pro nízkouhlíkovou ocel je minimální ohybový poloměr asi 0T; pro mosaz a hliník je minimální ohybový poloměr asi 6T; a pro středně uhlíkovou ocel je minimální ohybový poloměr asi 5T.
Ohybová délka
Další klíčovou proměnnou pro lisování je délka ohybu. Požadovaná délka ohybu obvykle závisí na konstrukčních specifikacích plechového dílu. Při ohýbání obrobku musíme pro zajištění jeho kvality zajistit, aby výška rovné hrany ohýbaného výrobku h byla alespoň rovna minimální výšce ohýbané hrany hmin. Tuto výšku lze vypočítat pomocí následujícího vzorce:
h ≥ hmin = r + 2t
kde r označuje úhel ohybového zaoblení a t je tloušťka ohýbané desky.
Vzdálenost ohybu od ohybu
Při navrhování konstrukce se dvěma po sobě jdoucími ohyby musíme zvážit, zda konstrukce ve tvaru U umožňuje přístup ohýbacího nástroje. Pokud je vzdálenost příliš malá, bude to narušovat aplikovaný tlak ohýbacího nástroje a vést k deformaci výrobku.
Pokud funkční požadavky vašeho produktu omezují potřebu těsného ohýbání konstrukcí, které musí být blízko sebe, lze pro dosažení správné geometrie implementovat doplňkové procesy spojování materiálů, jako je svařování nebo nýtování spojovacích prvků.
Vzdálenost otvorů od linie ohybu
Při ohýbání polotovarů s otvory musíme dbát na kontrolu okraje otvoru. Pokud je otvor příliš blízko k ohýbací hraně, může dojít k deformaci tvaru otvoru během ohýbání. Proto musí vzdálenost L od okraje otvoru k ohýbací hraně splňovat následující podmínky:
L ≥ r + t, když t < 2;
L ≥ r + 2t, když t ≥ 2.
Podobně, kde r a t představují úhel ohybového zaoblení a tloušťku ohybové desky.
Ohýbání drážek nebo otvorů
Při provádění ohýbacích operací na lokalizovaných hranách by měly být v rozích ohybu, kde jsou ohybová napětí větší, navrženy procesní drážky nebo otvory, aby se rozložila pevnost materiálu při vytlačování, uvolnilo napětí přijímané materiálem nebo posunula ohybová linie do určité vzdálenosti, aby se zabránilo trhání v místě průsečíku v důsledku koncentrace napětí.
Deformace ohybového průřezu
Během ohýbání s úzkou hranou se tvar průřezu v deformované oblasti mění, což se projevuje zvětšením šířky vnitřního povrchu a zmenšením šířky vnějšího povrchu. Tento jev je obzvláště významný, když je šířka plechu b menší než trojnásobek tloušťky plechu t. Pokud má šířka b ohýbaného dílu vysoké požadavky na přesnost a není povoleno vyboulení, je obzvláště důležité provést předem procesní řez v ohybové linii.
Ohýbací pružina
Během ohýbání dochází k plastické deformaci současně s elastickou deformací. Jakmile je vnější zatížení odstraněno, elastická deformace mizí, což vede k pružnému zpětnému rázu. Velikost pružného zpětného rázu úzce souvisí s vlastnostmi materiálu, relativním poloměrem ohybu r/t a úhlem ohybu. Aby byla zajištěna přesnost obrobku, je nutné v procesu ohýbání plně zohlednit jev odrazu.
Pro snížení zpětného rázu lze použít různé metody, jako je oprava formy, použití různých částí s rozdílným směrem zpětného rázu, lokální zvětšení trojúhelníkových žeber atd. Kromě toho je účinným opatřením ke snížení zpětného rázu použití kyvného bloku konkávní struktury formy.
Na odražení má vliv několik faktorů:
- Materiály s vyšší pevností v tahu mají větší pružnost.
- Ostré poloměry ohybu mají obvykle menší pružnost.
- Širší otvory formy vedou k většímu pružnému dorazu. Čím větší je poloměr ohybu vzhledem k tloušťce materiálu, tím větší je pružný doraz.
- Výrobci často používají K-faktor k výpočtu pružnosti a k lepšímu pochopení toho, jak kompenzovat a dosáhnout užších tolerancí tam, kde je vyžadována přesnost.
Metody ohýbání pod velkým úhlem
Při práci s obrobky s výrazně většími poloměry ohybu je často obtížné splnit požadavky konvenčními metodami ohýbání. Vzhledem k velké elastické deformaci těchto obrobků není možné konvenčními metodami dosáhnout požadovaného přesného tvaru a rozměrů. V tomto okamžiku se hodí technologie ohýbání.
Před ohýbáním se na plech působí axiální tahovou silou o hodnotě, která určuje, zda je napětí v polotovaru mírně nad mezí kluzu materiálu. Následně se provádí ohýbání za stálého působení tahové síly. Tato metoda je účinná při řízení tváření obrobků s velkým poloměrem ohybu.
Metody ohýbání pro složité tvarové díly
U ohýbaných dílů se složitými tvary není možné provést všechny ohyby najednou. Takové obrobky je třeba ohýbat několikrát, aby se dosáhlo požadovaného tvaru. Při uspořádání procesu obvykle dodržujeme pořadí ohýbání nejprve vnějšího rohu, poté vnitřního rohu, přičemž poslední ohyb nesmí zasahovat do deformace vytvořené předchozím. V závislosti na složitosti obrobku může být počet ohybů dva, tři nebo více.
Stabilní polohovací design
Během procesu ohýbání je odsazení polotovaru důležitým faktorem, který ovlivňuje přesnost obrobku. Abychom zabránili průhybu, musíme před zahájením ohýbání pevně upevnit část polotovaru na formě. Pro polohování lze použít otvory v dílu, nebo pokud nejsou k dispozici žádné vhodné otvory, lze pro dosažení přesného polohování zvážit další procesní otvory.
Metody ohýbání dlouhých pásů
Dlouhé pásy se také nehodí pro běžné metody ohýbání při ohýbání kolem podélné osy. Vhodnější alternativou je technologie tváření válcováním. Válcování zahrnuje umístění dlouhého pásu do řady tvarovacích válců v přímce zepředu dozadu. Jak se válce otáčejí, pás se posouvá dopředu a zároveň se postupně ohýbá v axiálním směru. Tato metoda umožňuje vyrábět díly se složitými tvary průřezu a tvarovací válce se vyrábějí relativně snadno, jsou levné a mají dlouhou životnost.
Tolerance zpracování
Přestože ohýbání plechů může dosáhnout velmi přesné rozměrové přesnosti, které se obvykle dosahuje spoléháním se na pokročilé CNC ohýbací stroje, při setkávání se se složitými konstrukcemi a ultra přesnými ohýbanými díly ovlivní i drobné rozměrové změny kvalitu a použití výrobku.
Přestože jsou CNC ohýbačky plechů počítačově programovány pro řízení kroků ohýbání, existuje mnoho aspektů manuálního zapojení a nevyhnutelně se vyskytnou chyby způsobené lidským faktorem. Klíčovými faktory ovlivňujícími kvalitu práce jsou složení kovového materiálu, tloušťka materiálu, upevňovací materiál a také propojení jednotlivých procesů.
Zde je několik obecných pravidel:
Minimální poloměr ohybu: R=T.
Úhel ohybu: ± 1 °.
Délka ohybu: ±0.20 mm (0.010").
Shrnutí
Ohýbání plechů nabízí oproti jiným procesům výroby plechů významné výhody, včetně vyšší výtěžnosti, nižších nákladů a vysokého stupně flexibility návrhu. Eliminuje také mnoho obtíží spojených s montážními technikami, jako je svařování nebo nýtování. S pečlivým zvážením během procesu návrhu a s pomocí moderních technologií lze plechové díly ohýbáním vyrobit pevnější, lehčí a rychleji ve srovnání s konvenčními výrobními metodami.
Společnost Supro MFG se již 20 let specializuje na dodávky zakázkových ohýbaných plechových dílů a aktivně se podílí na poskytování kompletní škály řešení pro zpracování plechů našim zákazníkům . Rádi s vámi probereme možnosti proveditelnosti výroby vašich produktů a optimalizujeme design vašich produktů a výrobní proces tak, aby splňovaly potřeby aplikace, a váš projekt si tak zachoval ekonomickou výhodnost.







