
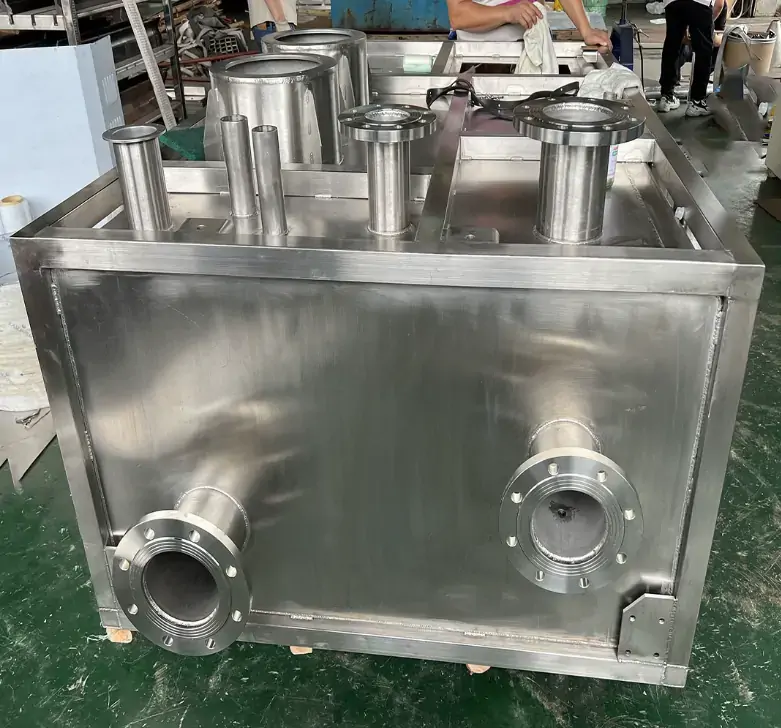










Při svařování kovových olejových nádrží není integrita svaru pouze ukazatelem kvality – je nezbytným předpokladem pro zajištění vzduchotěsnosti nádrže. Mikronetěsnosti jsou často nezjistitelné pouze hydrostatickými zkouškami a jejich příčina obvykle spočívá v neúplném tavení v kořeni drážkového svaru. Ačkoli takové objemové diskontinuity mohou projít počátečními tlakovými zkouškami, mohou se při cyklickém provozním zatížení vyvinout v trhliny pronikající stěnou.
Zdokumentovaný případ prasknutí nádrže na ropu byl přímo způsoben nedostatkem tavení v jednostranném drážkovém svaru, což tento vývoj plně potvrzuje: vada zůstala latentní, dokud nedošlo ke křehkému lomu za kombinovaného napětí a nízkých teplot. Proto k eliminaci mikronetěsností nestačí pouze konečná kontrola – vyžaduje komplexní řízení procesu od přípravy svaru až po parametry svařování v souladu s uznávanými výrobními normami, jako je AWS D1.1.
Supro je profesionální výrobce kovových olejových nádrží. Do každého svaru integrujeme kontrolu kvality, místo abychom se spoléhali pouze na kontrolu po svařování, a zajišťujeme tak dodávku kovových olejových nádrží bez úniků.
Tento článek zkoumá základní příčiny neúplného pronikání do kovových nádrží na olej a také technická kontrolní opatření – od přesného CNC obrábění zkosených hran až po 100% radiografické testování – která zajišťují spolehlivost a těsnost v celém procesu výroby kovových nádrží na olej.
Pochopení neúplné penetrace – hlavní příčina mikroúniků v kovových olejových nádržích
Neúplné provaření ve svarech kovových olejových nádrží označuje objemovou diskontinuitu, což znamená, že svarový kov nepronikl celou tloušťkou spoje, což má za následek nedostatečné protavení v oblasti kořene svaru. Tato diskontinuita kořene svaru funguje jako bod geometrické koncentrace napětí, což vede k únavovým trhlinám při cyklickém tlakovém zatížení.
Zkoušky únavy materiálu ukázaly, že únavová pevnost tupých svarových spojů s neúplným provařením je pouze 17 % únavové pevnosti spojů bez vad. U kovových olejových nádrží na zakázku toto snížení pevnosti přímo vede k riziku mikroúniků a samotné hydrostatické zkoušky toto riziko nedokážou zcela vyloučit.
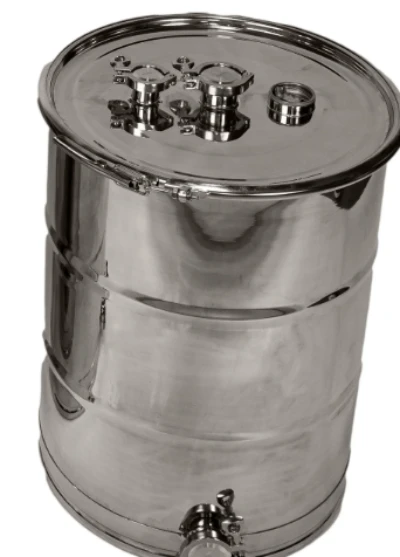
Definice neúplného provaru ve svarech kovových olejových nádrží
Podle normy AWS D1.1 se nedostatečné protavení svaru vztahuje na vadu kořene drážkového svaru, kde svarový kov neproniká celou tloušťkou spoje. To znamená, že kořenová oblast svaru není protavená – svar nezačne v kořeni drážky, což má za následek drážky a mezery v kořeni.
Nejedná se o povrchovou vadu, ale o objemovou diskontinuitu vnořenou v průřezu svaru. U kovových olejových nádrží pod tlakem snižuje nedostatek svaru efektivní plochu průřezu hrdla, čímž přímo ovlivňuje statickou pevnost a odolnost proti únavě . Na rozdíl od pórovitosti nebo struskových vměstků, které mohou být rozptýleny po celém svaru, nedostatek svaru koncentruje napětí v diskrétních geometrických zářezech, což z něj činí obzvláště zákeřnou vadu v cyklických provozních aplikacích.
Příčiny nedostatečného provaření svarů v kovových olejových nádržích
Při výrobě zakázkových kovových olejových nádrží je nedostatečné svařování obvykle způsobeno třemi vzájemně souvisejícími faktory. Zaprvé, parametry svařování – nedostatečný proud nebo nadměrná rychlost svařování – brání generování dostatečné energie oblouku k proniknutí kořenem spoje.
Za druhé, vady v přípravě spoje: nadměrně silná kořenová plocha, nedostatečný úhel drážky nebo nesprávná mezera kořene mohou bránit tavné lázni v dosažení oblasti kořene. Za třetí, chyby v automatizovaných svařovacích trajektoriích: odchylky v robotických drahách nebo nesprávné umístění svařovací pistole vzhledem ke středové ose svaru mohou zcela zabránit oblouku v dosažení kořene spoje.
Norma AWS D1.1 řeší tyto problémy prostřednictvím předem certifikovaných detailů spojů a povinné kvalifikace procesu. Klíčovým bodem je, že nedostatečné provaření je v podstatě problémem řízení procesu – lze jej eliminovat u zdroje pomocí přesného CNC zkoseného obrábění a validovaných svařovacích parametrů.
Vývoj od nedostatečného provaření svaru k mikronetěsnostem
Neúplné provaření svaru nemusí nutně vést k okamžitému úniku – tuto vadu je často obtížné odhalit během hydrostatických zkoušek. Avšak při cyklickém tlakovém zatížení typickém pro kovové nádrže na skladování ropy během provozu se nedostatečně provařená kořenová oblast chová jako již existující trhlina.
Data z únavových zkoušek ukazují, že tupé svary s neúplným provarem mají únavovou pevnost pouze 17 % pevnosti bezvadných svarů. Geometrie nedostatečně provareného kořene svaru vytváří silné koncentrace napětí; únavové trhliny začínají v zářezu v kořeni svaru a šíří se podél zbývající svarové housenky. Neúplný provar se chová jako trhlina od samého začátku a většina celkové únavové životnosti je spotřebována spíše šířením trhliny než jejím iniciačním stádiem.
Záznamy ukazují, že prasknutí nádrže na ropu lze přímo připsat neúplné vadě provaru v jednostranném drážkovém svaru; tato vada zůstala latentní, dokud nedošlo ke křehkému lomu za kombinovaného napětí a nízkých teplot. Právě tento proces – od latentní objemové vady k netěsnosti skrz stěnu – je důvodem, proč musí být jakýkoli případ neúplného provaru při výrobě tlakových kovových nádrží na ropu přísně vyloučen.
Hledáte spolehlivé a cenově výhodné
Výrobci plechů v Číně
Více než 150,000 5,000 OEM produktů pro kovovýrobu dodaných více než XNUMX XNUMX globálním zákazníkům.
A těžit z toho!
Svařovací normy a kvalifikace pro zakázkové kovové olejové nádrže – rámec AWS D1.1
Pro tlakové kovové olejové nádrže stanoví norma AWS D1.1 komplexní rámec od návrhu spojů až po konečné přijetí. AWS D1.1 pokrývá požadavky na svařování pro jakýkoli typ svařované konstrukce vyrobené z běžné uhlíkové oceli a nízkolegované konstrukční oceli. Tato norma se zabývá návrhem, procesy, kvalifikací, výrobou, kontrolou a opravami.
Klíčovým rysem výrobního procesu pro zakázkové kovové olejové nádrže je ustanovení o předem kvalifikovaných specifikacích postupu svařování (WPS) – za předpokladu, že jsou splněny všechny požadavky v kapitole 3, AWS D1.1 umožňuje použití předem kvalifikovaného WPS pro běžné typy spojů a procesy (SMAW, GMAW, FCAW, SAW) bez nutnosti fyzického testování. To zjednodušuje výrobní proces a zároveň zachovává kvalitu.
Norma stanoví, že každá zkouška výkonu (WPS) musí specifikovat teploty předehřevu a teploty mezi vrstvami. U svářečů musí zkoušky kvalifikace výkonu následovat dle předkvalifikované nebo kvalifikované zkoušky výkonu (WPS) platné pro daný spoj. Pokud je ve smluvní dokumentaci specifikována norma AWS D1.1, musí být dodržena všechna ustanovení, pokud je inženýr výslovně nezmění. Pro výrobce kovových olejových nádrží není dodržování normy AWS D1.1 volitelné – je to smluvní standard pro dodávku kovových olejových nádrží bez úniků.
Procesní inženýrství pro zakázkové kovové olejové nádrže – eliminace nedostatečné penetrace u zdroje
Při výrobě zakázkových kovových olejových nádrží může procesní inženýrství řešit problém nedostatečného svařování u jeho zdroje. To zahrnuje řízení všech proměnných v předcházejícím kroku: zajištění konzistentní geometrie spoje pomocí CNC obrábění pro zajištění dostatečné svařitelnosti kořenové vrstvy; použití validovaných svařovacích parametrů pro dodání dostatečné energie oblouku do kořenové vrstvy; a využití robotických systémů s korekcí trajektorie v reálném čase pro udržení vyrovnání hořáku i za přítomnosti tepelné deformace.
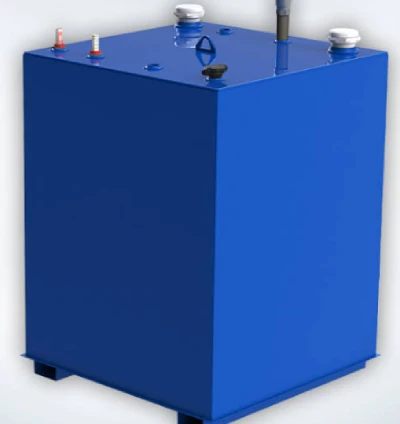
Přesná příprava spoje – základ kontroly penetrace
Příprava spoje určuje, zda svařovací oblouk může dosáhnout kořenové oblasti spoje v kovových nádržích na skladování oleje. Norma AWS D1.1 specifikuje požadovanou geometrii drážky – včetně úhlu drážky, kořenové mezery a kořenové plochy – a tyto parametry musí být dodrženy v rámci specifikovaných tolerancí.
Pro zlepšení efektivity výroby při svařování ocelových plechů o tloušťce 1.5 palce metodou GMAW se obvykle používá úhel drážky 60°–70°, pata drážky 0″–1/4″ a pata drážky 0″–1/8″.
CNC zkosení poskytuje úroveň opakovatelné přesnosti, které nelze dosáhnout ručním řezáním hořákem – podle normy AWS D1.1 jsou tolerance úhlu zkosení v rozmezí ±5° a lineární rozměrové tolerance v rozmezí ±1/16″. Rozměry kořenové plochy jsou obzvláště důležité: nadměrně velká kořenová plocha brání pronikání oblouku ke kořeni svaru, zatímco nedostatečná kořenová plocha představuje riziko propálení.
Pro výrobce kovových olejových nádrží na zakázku je přesná příprava spojů primárním a nejzákladnějším technickým kontrolním opatřením pro prevenci nedostatečného svaření v jakémkoli projektu kovových olejových nádrží.
Optimalizace svařovacích parametrů pro dosažení úplného svaření v kořeni
Parametry kořenového svaru určují, zda svarový kov může během svařování kovových olejových nádrží plně proniknout ke kořeni spoje. Proud dodává elektrickou energii pro provaření, zatímco napětí řídí délku oblouku – nižší napětí vytváří koncentrovanější kužel oblouku, čímž se dosahuje hlubšího provaření.
U kořenových svařování GMAW v tlakových nádobách minimalizuje udržování tepelného příkonu na 20 kJ/palec nebo vyšším riziko nedostatečného provaru. Rychlost podávání drátu musí být vyvážená: příliš vysoká rychlost snižuje hloubku průvaru, zatímco příliš nízká rychlost způsobuje, že tavenina předbíhá oblouk, a tím brání provaru.
Vyčnívání elektrody (ESO) také ovlivňuje hloubku průvaru – pro svařování SAW platí pravidlo, že ESO by se mělo rovnat osminásobku průměru drátu. U zakázkových kovových olejových nádrží s vícevrstvým svařováním musí být každý proces (kořenové svařování GMAW, svařování tepelně ovlivněné zóny SMAW a vyplňování mezer SAW) proveden v rámci specifikovaného rozsahu maximálního tepelného příkonu. Parametry WPS ověřené kvalifikací procesu jsou inženýrským základem pro zajištění konzistentního svařování kořene svaru.
Robotické svařování kovových olejových nádrží – přesnost trajektorie a monitorování v reálném čase
Pokud je zachována přesnost trajektorie, robotické svařování může eliminovat variabilitu, která je vlastní ručnímu svařování. U zakázkových kovových olejových nádrží musí svařovací pistole sledovat středovou linii svaru v rámci přísných tolerancí – boční odchylka nesmí překročit 0.25 milimetru a vertikální odchylka musí být v rozmezí 0.63 milimetru.
Pokročilé systémy využívají technologii laserového skenování k předběžnému měření geometrie spojů a generování parametrů kompenzace v reálném čase. Díky technologii fúze dvou senzorů – kombinaci kamer s laserovými senzory – je dosaženo přesného sledování i při práci se složitými geometriemi.
Adaptivní svařovací systémy jdou ještě o krok dál: systém ARC-EYE umožňuje 3D sledování svaru v reálném čase a současně upravuje rychlost svařování, proud, napětí a parametry oscilace. Toto nastavení v reálném čase je zásadní, protože tolerance spojovacích spojů – jako je ovalita, odchylky tloušťky a nekonzistentní kořenové mezery – nejsou nikdy zcela jednotné po celém obvodu nádoby.
Jako profesionální výrobce kovových olejových nádrží využívá společnost Supro technologii robotického svařování s monitorovacími funkcemi v reálném čase, čímž transformuje řízení procesů z pasivní detekce na aktivní prevenci problémů s neúplným provařením.
Pouze 4 kroky
online zakázková kovovýroba dílů
Kontaktujte náš tým odborníků a vyzkoušejte efektivitu a ekonomické výhody služeb digitální výroby kovů.
Nahrajte soubory návrhů
STL , STEP (.stp), IGES (.igs), (.ZIP) nebo PDF.
Buďte také vzorem nebo nápadem
Analýza cenové nabídky a návrhu
Okamžité tovární nabídky a zprávy DfM, nejrozumnější řešení.
Výroba začíná
Digitální procesy mohou zahájit zakázky do 24 hodin.
On-Time Delivery
Dodržování slibů dodávek schválených více než 3000 kupujícími z globální společnosti.
Nedestruktivní testování kovových olejových nádrží – ověření nulových vad před dodáním
U kovových tlakových nádrží na olej není nedestruktivní testování pouze kontrolním úkolem – jeho účelem je ověřit, zda během výrobního procesu bylo dosaženo nulového nedostatku tavení. Norma AWS D1.1 vyžaduje jako výchozí bod 100% vizuální kontrolu všech svarů a zároveň stanoví, že u plně provařených (CJP) svarů vystavených cyklickému tahovému zatížení musí být provedeny další objemové testy.
Hydrostatické zkoušky – obvykle prováděné při 1.5násobku návrhového tlaku – jsou validačními zkouškami pro detekci cest netěsnosti skrz stěny, ale jejich omezení jsou dobře zdokumentována: viskozita vody může maskovat jemné trhliny a hydrostatické zkoušky nedokážou detekovat podpovrchové vady svarů, které se ještě nerozšířily na povrch.
Penetrační zkoušky (PT) se používají k detekci diskontinuit, které pronikají povrchem. Podle normy AWS D1.1 by se po odstranění vývojky měly indikace PT vyhodnocovat na základě skutečných rozměrů diskontinuit (spíše než značek penetrantu). Kritéria přijetí se řídí příslušnými vizuálními požadavky; u pórovitosti potrubí o průměru 1 milimetr nebo větším nesmí jeho délka v jakémkoli 1palcovém segmentu svaru překročit 10 milimetrů.
Radiografické testování (RT) poskytuje volumetrické zobrazení vnitřní struktury svaru a detekuje nedostatky tavení jako tmavé lineární indikace podél středové čáry svaru. Protože radiografické testování vytváří trvalé radiografické záznamy a odhaluje geometrii a rozložení vnitřních diskontinuit, zůstává zlatým standardem pro kritické svary v kovových olejových nádržích.
Pro pokročilé ověřování poskytuje fázované ultrazvukové testování (PAUT) 100% objemové pokrytí svaru, což nabízí vyšší pravděpodobnost detekce a přesné možnosti určení velikosti vad. Hlavní stavební normy, včetně AWS a ASME, zahrnuly PAUT do rozsahu přijatelných metod kontroly svarů.
Volba mezi radiografickým testováním (RT), ultrazvukovým testováním (UT) a fázovaným ultrazvukovým testováním (PAUT) závisí na geometrii spoje, tloušťce materiálu a přístupnosti.
Jako zkušený výrobce kovových olejových nádrží definujeme naši strategii nedestruktivního testování (NDT) předem jako součást našeho plánu kvality – spíše než abychom ji určovali až po dokončení svařování – a každou metodu přizpůsobujeme specifickým typům vad, které by mohly ohrozit integritu kovové olejové nádrže. Prostřednictvím tohoto vícevrstvého a systematického přístupu NDT můžeme ověřit nulové mikroúniky.
Systém zajištění kvality kovových olejových nádrží – od vstupních materiálů až po konečné uvolnění
Komplexní systém zajištění kvality pro zakázkové kovové olejové nádrže pokrývá celý proces, od vstupní kontroly materiálu až po konečné předání dokumentace.
Po doručení materiálů společnost Supro zkontroluje protokoly o zkoušce svařovacího stroje (MTR), aby potvrdila, že chemické složení a mechanické vlastnosti základního kovu splňují klasifikační požadavky uvedené ve specifikaci svařovacího postupu (WPS). Číslo pece je zaznamenáno a propojeno s každým vyrobeným dílem, což zajišťuje plnou sledovatelnost v celém procesu.
Během výroby kovových olejových nádrží se v rámci procesních kontrol prováděných v souladu s AWS D1.1, oddíl 6, ověřuje příprava spoje, zarovnání, předehřev, mezivrstvé teploty a vzhled svaru před, během a po svařování. Každý svar musí být označen identifikačním číslem svářeče – které je dohledatelné v záznamu o kvalifikaci svářeče (WPQR) specifikovaném v AWS D1.1, oddíl 6 – a musí být doplněn referenčními informacemi WPS.
V průběhu celého procesu výroby kovových olejových nádrží na zakázku vedeme záznamy o kalibrovaných přístrojích a protokolech o neshodách (NCR) doprovázených ověřením nápravných opatření.
Konečná dodávka kovových nádrží na olej zahrnuje kompletní sadu dokumentace: záznamy WPS/PQR/WPQR, protokoly o nedestruktivním zkoušení (NDT), data hydrostatických zkoušek a certifikáty o certifikaci materiálů. Pro výrobce kovových nádrží na olej na zakázku není tato sada záznamů o kvalitě pouhou administrativní dokumentací – je to ověřitelný důkaz, že každý svar v kovové nádrži na olej byl proveden certifikovaným personálem s použitím sledovatelných materiálů a v souladu se schválenými postupy.
Hledáte spolehlivou firmu na zakázkovou výrobu plechu?
Promluvte si s týmem odborníků Supro MFG
Kontaktujte nás pro konkurenční ceny z továrny,
a celou řadu služeb technické podpory.
Závěr
Nulových mikroúniků v kovových olejových nádržích je dosaženo přísnou kontrolou procesu, nikoli jejich odhalováním až při závěrečné kontrole.
U tlakových kovových olejových nádrží zajišťují přesné CNC zkosení, validované parametry svařování, adaptivní robotické sledování s kompenzací v reálném čase a stupňovitý proces zahrnující 100% radiografické testování (RT) nebo automatizované ultrazvukové testování (PAUT) kritických svarů, že během provozu nevzniknou žádné vady kořenového svaru.
Balíček dokumentace k zajištění kvality – včetně protokolů o zkoušce materiálu (MTR), specifikací svařovacích postupů (WPS)/zpráv o kvalifikaci svařovacích postupů (PQR), certifikátů o kvalifikaci svářečů, protokolů o nedestruktivním zkoušení (NDT) a dat z hydrostatických zkoušek – poskytuje ověřitelnou sledovatelnost a prokazuje, že svary na každé kovové nádrži na olej byly provedeny certifikovaným personálem v souladu se schválenými postupy. Jediným přijatelným standardem dodávek je nulová netěsnost; cokoli pod touto normou představuje potenciální riziko selhání těsnění.
Supro je profesionální výrobce kovových olejových nádrží. Využíváme moderní vybavení, rozsáhlé výrobní zkušenosti a profesionální inženýrský tým, abychom poskytli perfektní služby v oblasti kovových olejových nádrží na míru více než 3 000 společnostem po celém světě a nabídli skutečné cenové nabídky od výrobců.
Pokud potřebujete technické specifikace nebo máte dotazy ohledně partnerství s výrobci originálního vybavení (OEM), kontaktujte prosím náš technický tým.






