
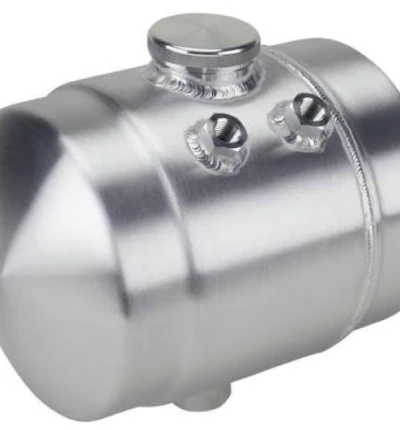









Při výrobě kovových palivových nádrží již vnitřní čistota není jen příjemným procesním ukazatelem, ale spíše klíčovým parametrem, který určuje spolehlivost systému.
Moderní systémy common-rail vznětových motorů obvykle pracují při tlacích přesahujících 2 000 barů (200 MPa), přičemž vůle mezi přesnými součástkami uvnitř vstřikovačů se pohybuje od 1 do 5 mikrometrů. V tomto měřítku jakákoli částice kovových úlomků – ať už pocházejících ze svařovacích rozstřiků nebo broušení kovové palivové nádrže – která se dostane do potrubí common-rail s palivem, způsobí nevratné abrazivní opotřebení přesných dosedacích ploch.
Globální předpisy pro paliva a přední výrobci originálního vybavení (OEM) doporučují, aby čistota paliva splňovala normy ISO 4406 18/16/13. Pokud však svařovací struska a cizí předměty (FOD) zbývající z výrobního procesu zakázkových kovových palivových nádrží nejsou před odesláním důkladně odstraněny, palubní filtrační systém vozidla nemůže účinně zachytit kontaminanty, které se již v kovové palivové nádrži nacházejí.
To znamená, že kvalita výroby zakázkových kovových palivových nádrží přímo určuje základní čistotu palivového systému od samého zdroje. Společnost Supro MFG proto zavedla nulovou toleranci pro rozstřik svařovací strusky a nečistoty ze svařování (FOD) jakožto konečný cíl při výrobě kovových palivových nádrží – od optimalizace svařovacích parametrů a endoskopické kontroly slepých míst až po ultrazvukové čištění a sušení vysokotlakým vzduchem, každý krok v celém procesním řetězci se točí kolem inženýrského závazku k „absolutní vnitřní čistotě“.
Tento článek systematicky rozebere systematická řešení kontroly rozstřiku svaru a FOD při výrobě kovových palivových nádrží ze čtyř hledisek: mechanismy poruch, prevence a řízení procesů, metody kontroly a systémy kontroly kvality.
Svařovací struska a FOD: Skrytá hrozba pro kovové palivové nádrže
Při výrobě kovových palivových nádrží představuje svarová struska a cizí předměty (FOD) „skrytou hrozbu“ kvůli kritickému konfliktu mezi jejich fyzickými rozměry a přesnými tolerancemi palivových systémů.
Vůle mezi vnitřními součástmi v moderních vysokotlakých vstřikovačích common-rail se obvykle pohybuje od 1 do 5 mikrometrů, zatímco průměr kovových částic vznikajících při svařování tuto hodnotu obvykle daleko překračuje. Když se tyto zbytky dostanou do okruhu oběhu paliva s palivem, fungují jako tvrdé abrazivní částice, které způsobují nevratné abrazivní opotřebení přesných dosedacích ploch.
Pokud kontaminanty zavedené během fáze výroby kovové palivové nádrže nejsou zachyceny u zdroje, následné palubní filtrační systémy nemohou účinně odstranit částice, které jsou již přítomny uvnitř kovové palivové nádrže. Proto je prvním krokem k vytvoření účinného systému prevence a kontroly pochopení zdrojů rozstřiku svařování a FOD.
Tvorba a zbytky svařovacích rozstřiků
Rozstřik svařování vzniká rozstřikováním roztaveného kovu během procesu svařování plynovou elektrárnou (GMAW). Když svařovací proud klesne do určitého rozsahu během přechodu kapky, kapka kapaliny se stane nestabilní v důsledku kombinovaného působení elektromagnetických sil a povrchového napětí, což způsobí, že část roztaveného kovu bude vymrštěna dříve, než se plně promění v tavnou lázeň.
Během samotného svařování kovových palivových nádrží vzniká velké množství kovových rozstřiků o velikosti od několika stovek mikrometrů do několika milimetrů. Tyto rozstřiky se vyskytují uvnitř zakázkových kovových palivových nádrží ve dvou formách: volné částice rozptýlené na dně nádrže nebo vměstky zabudované v místě svarového švu. Bez ohledu na jejich formu, jakmile se během provozu dostanou do přívodního palivového potrubí palivem, představují přímou hrozbu pro palivový systém.
Zdroje cizích předmětů (FOD)
Kromě rozstřiku ze svařování se zdroje cizích předmětů (FOD) uvnitř zakázkových kovových palivových nádrží vyskytují v celém procesu výroby plechů.
V leteckém průmyslu je FOD definován jako jakýkoli cizí předmět, částice, úlomky nebo médium ve výrobním prostředí, které může kontaminovat nebo poškodit produkt; jeho kategorie zahrnují zbytky surovin, obráběcí úlomky, příslušenství nástrojů a upínacích přípravků, spotřební materiál a odpad.
Konkrétně při výrobě kovových palivových nádrží patří mezi primární zdroje: kovové otřepy a třísky vznikající při řezání laserem nebo ražení; abrazivní a kovem smíšený prach vznikající při broušení svarových housenek a povrchové úpravě; chemické zbytky z pomocných materiálů, jako jsou prostředky proti rozstřiku a řezné kapaliny; a částice přenášené vzduchem v dílenském prostředí.
Tyto zdroje pokrývají všechny fáze procesu, od vstupní kontroly plechů až po finální montáž. Stojí za zmínku, že částice vykazují bimodální distribuci – velké částice s průměrem větším než 20 mikrometrů obvykle pocházejí ze svařovací strusky nebo kovových rozstřiků, zatímco extrémně malé částice o průměru přibližně 1 mikrometr pocházejí z kondenzace kovových par – což znamená, že regulace FOD musí současně řešit makroskopickou i mikroskopickou úroveň.
Mechanismus selhání: Cesta od zbytku k selhání
Provozní tlak vysokotlakých palivových systémů common-rail obvykle přesahuje 2 000 barů (29 000 psi). Za těchto extrémních tlakových podmínek proudí palivo přesnými součástkami uvnitř vstřikovače extrémně vysokými rychlostmi. Když se do okruhu s palivem dostane struska ze svařování nebo kovové úlomky z palivové nádrže , tyto tvrdé částice způsobují abrazivní opotřebení dosedacích ploch sedla ventilu a jehlového ventilu.
Tento proces opotřebení se projevuje následovně: na těsnicí ploše sedla ventilu se v důsledku nárazu částic tvoří škrábance a odlupuje se materiál, což vede k selhání těsnění; vůle ve vodicí ploše jehlového ventilu se v důsledku opotřebení zvětšuje, což způsobuje únik paliva a nekontrolované vstřikování paliva; a geometrie okraje trysky se mění v důsledku eroze částic, což zhoršuje úhel rozstřikovacího kužele a kvalitu atomizace.
Ještě důležitější je, že i když je na vstupu palivového čerpadla instalováno filtrační síto, jeho konstrukce obvykle propouští částice menší než 100 mikrometrů – a rozsah velikosti částic svařovací strusky spadá přesně do tohoto rozsahu.
Během provozu vibrace vozidla také neustále uvolňují strusku zabudovanou ve svarech, což způsobuje, že dříve čistá kovová palivová nádrž během používání neustále generuje nové kontaminanty. To znamená, že nedostatečná kontrola FOD během fáze výroby kovové palivové nádrže se projeví v provozních poruchách měsíce nebo dokonce roky po dodání produktu.
Pouze 4 kroky
online zakázková kovovýroba dílů
Kontaktujte náš tým odborníků a vyzkoušejte efektivitu a ekonomické výhody služeb digitální výroby kovů.
Nahrajte soubory návrhů
STL , STEP (.stp), IGES (.igs), (.ZIP) nebo PDF.
Buďte také vzorem nebo nápadem
Analýza cenové nabídky a návrhu
Okamžité tovární nabídky a zprávy DfM, nejrozumnější řešení.
Výroba začíná
Digitální procesy mohou zahájit zakázky do 24 hodin.
On-Time Delivery
Dodržování slibů dodávek schválených více než 3000 kupujícími z globální společnosti.
Prevence zdroje: Strategie kontroly FOD při svařování kovových palivových nádrží
Při výrobě kovových palivových nádrží by se měla prevence a kontrola svařovací strusky a štěpných usazenin (FOD) řídit inženýrskou zásadou, že „zachycení u zdroje má přednost před čištěním na konci linky“.
Množství rozstřiku vznikajícího během svařování je primárně určeno přívodem tepla a režimem přechodu kapek – pokud se přívod tepla výrazně odchýlí, může se rychlost rozstřiku vyšplhat z výchozí hodnoty 1–3 % na více než 10 %. Minimalizace tvorby rozstřiku během svařování kovových palivových nádrží je proto mnohem ekonomičtější a spolehlivější než pozdější spoléhání se na čisticí metody k odstranění ulpělé svarové strusky.
Nyní si nastíníme řešení kontroly zdrojů FOD pro svařovací proces ze tří hledisek: složení ochranného plynu, výběr protirozstřikových prostředků a řízení svařování v uzavřeném prostředí.
Optimalizace složení ochranného plynu a parametrů svařování
Složení ochranného plynu přímo určuje režim přechodu kapek a rychlost rozstřiku. Čistý argon (100% Ar) umožňuje hladký přechod kapek s výrazně nižším rozstřikem než směsné plyny obsahující CO₂.
Pro proces GMAW používaný na palivových nádržích z uhlíkové oceli je běžnou volbou směs Ar-CO₂ – přidání CO₂ zlepšuje provaření a tvorbu svarové housenky, ale nadměrně vysoký podíl CO₂ může zhoršit rozstřik.
Přesné sladění svařovacích parametrů je stejně důležité: nadměrně vysoké napětí způsobuje přenos globulárních kapek, což vede k prudkému zvýšení rychlosti rozstřiku; nesoulad mezi rychlostí podávání drátu a napětím narušuje stabilitu oblouku. Pulzní GMAW (GMAW-P) může dále potlačit rozstřik přesnou regulací špičkového proudu a trvání pulzu. Pro svařování tenkých plechů kovových palivových nádrží může technologie řízení vlny použitá v režimu zkratového přenosu minimalizovat rychlost rozstřiku.
Pokyny pro aplikaci prostředků proti rozstřiku
Protirozstřikové prostředky vytvářejí kolem svarového švu bariérovou vrstvu, která snižuje přilnavost svarové strusky k povrchu základního kovu a usnadňuje odstranění rozstřiku po svařování. Ideální protirozstřikový prostředek by měl splňovat následující technické požadavky: složení na vodní bázi, netoxický, snadno odstraňovatelný, nekontaminující svarový šev a neovlivňující následné procesy lakování nebo elektroforézy. Během aplikace se musí na svařovaném povrchu vytvořit tenká, rovnoměrná vrstva . Stříkejte ze vzdálenosti přibližně 30 cm a po aplikaci nechte nátěr asi 10 sekund schnout.
Při výrobě kovových palivových nádrží je třeba věnovat zvláštní pozornost následujícímu: Pokud samotný prostředek proti rozstřiku zůstane uvnitř nádrže, stane se zdrojem chemických cizích předmětů (FOD). Proto je nutné zvolit ve vodě rozpustné složení a během procesu čištění po svařování jej zcela odstranit. Stejně důležitá je kontrola rozstřiku trysky – nanesení prostředku proti rozstřiku na vnitřní stěny trysky svařovacího hořáku zabraňuje ucpávání trysky, což může narušit tok ochranného plynu.
Řízení uzavřené komory při svařování kovových palivových nádrží
Základní logika řízení uzavřené komory spočívá ve fyzickém zabránění vniknutí rozstřiku do vnitřku zakázkové kovové palivové nádrže zajištěním ochrany přetlakem inertním plynem.
Konkrétně se do nádrže před svařováním kontinuálně zavádí nízkoprůtokový dusík nebo argon, aby se uvnitř nádrže udržel mírný přetlak, dokud na výstupu nejsou detekovány žádné hořlavé páry. Tato metoda se stala standardním bezpečnostním postupem při opravném svařování kovových palivových nádrží – před zahájením prací za tepla musí být nádrž důkladně vyčištěna a zcela inertizována.
Při hromadné výrobě nových kovových palivových nádrží se tento princip rozšiřuje i na konstrukci svářecích přípravků: potrubí inertního plynu se připojuje k otvorům palivové nádrže a plyn se během svařování nepřetržitě dodává, aby se uvnitř nádrže udržel tlak mírně vyšší než vnější atmosféra, a tím se blokuje cesta rozstřiku do nádrže u zdroje. Skutečnost, že inertní plyny (jako je CO₂ a argon) jsou těžší než vzduch, jim pomáhá vytvářet stabilní ochrannou vrstvu na dně nádrže.
Přestože tento proces zvyšuje náklady na spotřebu plynu, jedná se o zásadní preventivní investici do zakázkových kovových palivových nádrží s vysokými požadavky na spolehlivost, která zajišťuje nulovou toleranci pro vnitřní FOD.
Hledáte spolehlivé a cenově výhodné
Výrobci plechů v Číně
Více než 150,000 5,000 OEM produktů pro kovovýrobu dodaných více než XNUMX XNUMX globálním zákazníkům.
A těžit z toho!
Průběžná kontrola kovových palivových nádrží: Vizuální ověření vnitřních mrtvých úhlů
Po dokončení svařování zakázkových kovových palivových nádrží vytvářejí jejich uzavřené vnitřní dutiny typická slepá místa, která nejsou pouhým okem viditelná. Pro řešení této technické výzvy je klíčovou metodou vizuální kontroly vnitřních cizích předmětů (FOD) průmyslová boroskopická inspekce. Inspektoři vkládají miniaturní kamerovou sondu do vnitřku přes stávající otvory v nádrži a skenují vnitřní stěny svarů a spodní rohy, aby identifikovali přilnavost strusky ze svaru, nahromadění brusného prachu nebo zbytky cizích předmětů, které jsou pouhým okem neviditelné.
Pro kontrolu boroskopem by měla být stanovena jasná kritéria přijetí, mimo jiné včetně:
Na vnitřních stěnách kovové palivové nádrže se nesmí nacházet žádné volné částice viditelné pouhým okem;
V zónách svaru nesmí být přítomny žádné ulpívající rozstřiky;
Na dně nádrže se nesmí hromadit žádný prach ani nečistoty;
Všechny vnitřní povrchy musí mít jednotný kovový povrch.
U slepých míst, která nelze přímo pozorovat endoskopií, by měla být zavedena nepřímá kontrolní opatření ve spojení s opatřeními pro zajištění procesu (jako je validace parametrů čisticích procesů ).
U feromagnetických kovů, jako jsou palivové nádrže z uhlíkové oceli, lze po svařování vložit do vnitřku nádrže permanentní magnety, které vibrují a přitahují uvolněnou magnetickou svařovací strusku k zachycení. Tato metoda může sloužit jako předběžný krok před endoskopickou kontrolou, což snižuje obtížnost následného čištění.
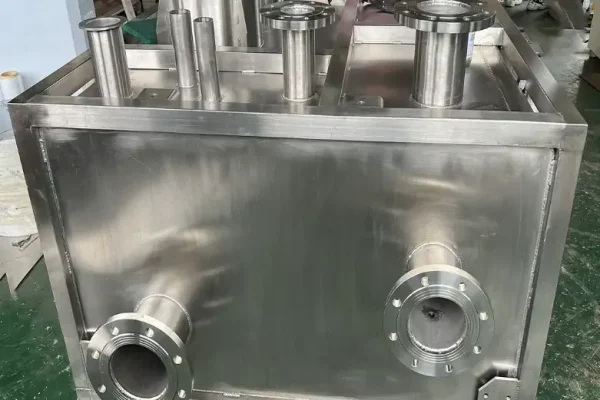
Konečné čištění kovových palivových nádrží: ultrazvukové čištění a ofukování vysokotlakým vzduchem
Při výrobě kovových palivových nádrží nelze mikroskopické nečistoty, které zůstávají po svařování a obrábění, důkladně odstranit konvenčními metodami oplachování. Ultrazvukové čištění využívá kavitační efekt generovaný vysokofrekvenčními zvukovými vlnami v kapalném médiu k účinnému uvolnění částic svařovací strusky a brusného prachu ulpívajícího na vnitřních stěnách a slepých otvorech.
Ihned po čištění je nutné provést vysokotlaké sušení přesně filtrovaným čistým stlačeným vzduchem, aby se zabránilo tvorbě chemických FOD ze zbytkového čisticího roztoku a aby se předešlo riziku následné koroze způsobené zachycenou vlhkostí.
Konečným cílem tohoto kombinovaného procesu je zvýšit vnitřní čistotu kovové palivové nádrže tak, aby splňovala normy pro akceptaci v souladu s technickými specifikacemi čistoty, jako je ISO 16232 nebo VDA 19.
Principy a výhody ultrazvukového čištění
Základním fyzikálním mechanismem ultrazvukového čištění je kavitační efekt. Když se zvukové vlny generované ultrazvukovým měničem – obvykle o frekvencích mezi 20 kHz a 40 kHz – přenesou do čisticího roztoku, v kapalině se vytvoří velké množství mikronových bublin. Tyto bubliny během střídavých cyklů akustického tlaku rychle rostou a prudce se hroutí, čímž okamžitě generují lokalizované vysoké teploty a rázové vlny vysokého tlaku. Tato energie je dostatečná k uvolnění kontaminantů, jako jsou částice svařovací strusky, brusný prach a zbytky oleje.
Pro složité struktury vnitřních dutin a slepá místa ve svarových švech zakázkových kovových palivových nádrží jsou velké kavitační bubliny generované v nízkofrekvenčním rozsahu (20–40 kHz) vhodné pro náročné čisticí úkoly; střední frekvenční rozsah (40–80 kHz) dosahuje rovnováhy mezi intenzitou čištění a ochranou povrchu.
Přibližně 90 % průmyslových aplikací ultrazvukového čištění využívá frekvenci 40 kHz. Fyzikální metoda čištění ultrazvukovými vlnami nevyžaduje žádný mechanický kontakt, čímž se zabraňuje riziku sekundárních škrábanců, a dokáže proniknout do mikroskopických mrtvých rohů, kam se tradiční oplachování nedostane, což z ní činí základní proces čištění odpadních vod (FOD) uvnitř zakázkových kovových palivových nádrží.
Vysokotlaké foukání vzduchem: Eliminace sekundární kontaminace
Po dokončení ultrazvukového čištění představuje čisticí roztok zbývající na vnitřních stěnách kovové palivové nádrže potenciální chemické riziko FOD. Proces sušení foukáním vysokotlakého vzduchu využívá přesně filtrovaný, čistý stlačený vzduch k důkladnému pročištění vnitřku nádrže.
Stlačený vzduch musí být upraven v chladicím sušiči a propuštěn filtrem nečistot s jemností 5 μm a filtrem olejové mlhy s jemností 0.3 μm, aby se zajistilo, že čistota čisticího média splňuje nebo překračuje požadavky na čistotu čištěných součástí.
Vysokorychlostní proudění vzduchu nejen důkladně vytlačí zbytkovou kapalinu, ale také odnese z nádrže veškeré zbytkové částice uvolněné během procesu čištění. U uzavřené dutiny kovových palivových nádrží by směr foukání vzduchu měl sledovat dráhu navrženou od vzdálenějšího konce k bližšímu konci, aby se zabránilo vtlačení kontaminantů hlouběji do slepých oblastí.
Validace čistoty kovových palivových nádrží: od kvalitativních ke kvantitativním
U projektů kovových palivových nádrží na zakázku s vysokými standardy by se ověření čistoty mělo rozšířit z kvalitativní vizuální kontroly na kvantitativní testování. V současné době jsou dva nejčastěji používané standardní systémy pro kontrolu čistoty v automobilovém průmyslu normy ISO 16232 a VDA 19.
Norma ISO 16232 definuje standardní metodu pro extrakci kontaminujících částic ze součástí: po propláchnutí vnitřních stěn kovové palivové nádrže kapalinou se oplachovací roztok filtruje přes membránový filtr a částice zachycené na membráně filtru se poté analyzují na distribuci velikosti a spočítají.
Norma VDA 19 naopak kombinuje metody měření velikosti a počtu částic s metodami založenými na hmotnosti. Speciálně pro akceptaci čistoty kovových palivových nádrží specifikace obvykle zahrnují horní limity pro počet částic na jednotku plochy nebo na produkt, prahové hodnoty distribuce velikosti částic (například povolený počet částic ve třech velikostních rozsazích: ≥50 μm, ≥100 μm a ≥200 μm) a horní limity pro celkovou hmotnost zbytků.
Jako profesionální výrobce kovových palivových nádrží Supro komplexně zaznamenává a archivuje veškerá data z kontrol, aby vytvořila sledovatelnou dokumentaci kvality.
Hledáte spolehlivou firmu na zakázkovou výrobu plechu?
Promluvte si s týmem odborníků Supro MFG
Kontaktujte nás pro konkurenční ceny z továrny,
a celou řadu služeb technické podpory.
Systém řízení kvality kovových palivových nádrží: Standardizovaná implementace nulové tolerance pro odpadní materiály
Zavedení nulové tolerance pro střepové odpady (FOD) se nemůže spoléhat na kontroly nebo čisticí postupy v jedné fázi; spíše vyžaduje zavedení systematického kontrolního systému pokrývajícího celý proces od příjmu surovin až po expedici hotového výrobku. Výroba kovových palivových nádrží zahrnuje několik procesů, včetně řezání, ohýbání, svařování, broušení a čištění, a každý proces představuje potenciální riziková místa pro zavlečení FOD nebo jejich zbytků.
Hlavním úkolem systému řízení kvality je proto začlenit požadavky na kontrolu FOD do provozních postupů a inspekčních standardů každého procesu a zajistit prostřednictvím návrhu procesů, aby se princip nulové tolerance transformoval z konceptu do proveditelných a ověřitelných denních provozních standardů.
Vytvořte mapu řízení FOD pro celý proces
Podstatou mapy kontrol FOD je převést požadavek nulové tolerance do akčních kontrolních bodů pro každý krok procesu. Norma AS9146 v leteckém průmyslu výslovně vyžaduje, aby organizace prováděly hodnocení rizik FOD na základě charakteristik produktu a provozních procesů za účelem určení klasifikace zón a úrovní kontrol.
V procesu výroby kovových palivových nádrží musí kontrolní mapa zahrnovat všechny fáze procesu, od příjmu plechu, řezání laserem, ohýbání a tváření, svařování a montáž až po čištění a balení. Každá fáze by měla specifikovat úroveň rizika zavlečení toxických látek (FOD), kontrolní opatření, odpovědné pracovníky a četnost kontrol.
Ve společnosti Supro naše svářecí stanice jasně uvádějí parametry monitorování pro průtok ochranného plynu a specifikace aplikace pro prostředky proti rozstřiku; čisticí stanice specifikují ultrazvukovou frekvenci a časové okno čištění. Tyto mapy jsou umístěny na viditelných místech na každém pracovišti a dynamicky se aktualizují s ohledem na změny procesů – čímž se řízení FOD transformuje z vágních požadavků na řízení na jasné, praktické provozní pokyny pro každého operátora.
Školení personálu a provozní postupy
Znalosti a dovednosti operátorů představují první linii obrany v oblasti kontroly FOD. Svářeči musí absolvovat specializované školení v oblasti kontroly strusky a zvládnout standardní provozní postupy pro nastavení parametrů a používání prostředků proti rozstřiku. Čisticí a kontrolní personál musí mít odbornou způsobilost v interpretaci endoskopických parametrů a hodnocení čistoty. Všichni operátoři musí chápat technické zdůvodnění „nulové tolerance FOD“ – nikoli jako dogmatické heslo, ale jako podstatný závazek k bezpečnosti koncových uživatelů a spolehlivosti zařízení.
Sledovatelnost a dokumentace
V rámci systému managementu jakosti ISO 9001-2015 by měl být zaveden komplexní systém dokumentace pro kontrolu FOD (Feed Out Oil - dodávka odpadu) u zakázkových kovových palivových nádrží. Ten zahrnuje:
Záznamy o vstupní kontrole pro každou šarži plechu;
Parametry svařovacího procesu (proud, napětí, průtok plynu, rychlost svařování) pro každou kovovou palivovou nádrž;
Čísla šarží a záznamy o použití prostředků proti rozstřiku;
Výsledky endoskopických vyšetřovacích snímků a vyšetření;
Parametry procesu ultrazvukového čištění (frekvence, teplota, doba trvání, číslo šarže čisticího roztoku);
Závěrečné protokoly o zkouškách čistoty provedené v souladu s normami ISO 16232 nebo VDA 19.
Veškerá dokumentace musí být archivována pro každou jednotku nebo šarži, aby bylo zajištěno, že v případě problému s kvalitou jakékoli kovové palivové nádrže dodané z továrny bude možné ji vysledovat ke každému procesnímu parametru a záznamu o kontrole v průběhu celého výrobního procesu.
Závěr
Kontrola vnitřní čistoty kovových palivových nádrží je nanejvýš důležitá. Politika nulové tolerance pro svařovací strusku a vláknité topné látky by se neměla omezovat na pouhé schválení v inspekčních protokolech; spíše musí být integrována do každého detailu procesu, od návrhu až po výrobu.
Od optimalizace svařovacích parametrů a implementace řízení v uzavřené smyčce u zdroje, přes endoskopickou kontrolu během procesu, ultrazvukové čištění a sušení vysokotlakým vzduchem, až po komplexní systém kontroly kvality a sledovatelnou dokumentaci pokrývající celý proces – každý článek v tomto kompletním procesním řetězci představuje konkrétní realizaci našeho inženýrského závazku „nulové tolerance“.
Vzhledem k tomu, že palivové systémy jsou stále sofistikovanější, je naším nejzákladnějším závazkem vůči každému zákazníkovi zajistit, aby každá zakázková kovová palivová nádrž, která opouští naši továrnu, byla absolutně čistá a splňovala standardy čistoty, jako je ISO 16232 nebo VDA 19. Společnost Supro MFG řídí každý procesní krok inženýrskou logikou a používá ověřitelná data k dodržování nulové tolerance pro kontrolu kvality.
Pokud potřebujete technické specifikace nebo máte dotazy ohledně partnerství s výrobci originálního vybavení (OEM), kontaktujte prosím náš technický tým.







