






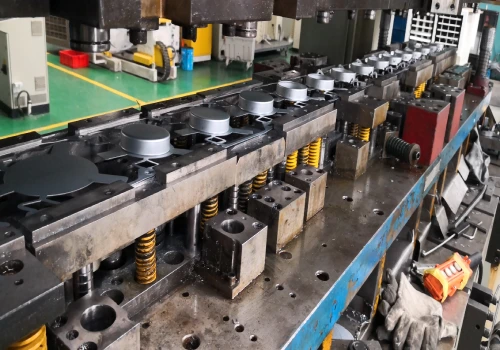
Après avoir analysé en détail les causes profondes des défauts tels que les fissures et les déformations lors de l'emboutissage de l'aluminium dans l'article précédent, comment prévenir systématiquement ces risques afin de garantir la fiabilité de la chaîne d'approvisionnement et une qualité de pièces exceptionnelle ? Pour les projets d'emboutissage d'aluminium sur mesure les plus exigeants, l'identification des problèmes n'est que la première étape. Transformer les observations en un système de fabrication opérationnel et vérifiable est essentiel pour passer de l'acceptable à l'exceptionnel.
Le véritable progrès en matière de qualité repose sur l'intégration profonde de trois piliers : premièrement, l'application précise de procédés et d'équipements d'emboutissage d'aluminium de pointe, tels que l'utilisation de la technologie servo hydraulique pour le contrôle dynamique de la force afin de supprimer le retour élastique, ou l'utilisation de systèmes d'automatisation pour éliminer la variabilité humaine.
Deuxièmement, il est essentiel de mettre en place un système de contrôle qualité préventif qui doit s'appliquer à chaque étape, de la certification des matières premières à l'expédition finale. Enfin, il requiert une compréhension approfondie et une régulation ciblée des paramètres critiques du processus d'emboutissage de l'aluminium, notamment l'impact des traitements thermiques sur la formabilité et la conception synergique des traitements de surface pour une meilleure résistance à la corrosion.
Cet article examine comment l'intégration de la simulation d'ingénierie, du contrôle des procédés et d'une boucle de rétroaction fermée permet d'éliminer virtuellement les défauts potentiels des procédés d'emboutissage de l'aluminium lors de la phase virtuelle. Il explore également le maintien d'une production stable grâce à des méthodes basées sur les données, transformant ainsi chaque opération d'emboutissage de l'aluminium en un processus de fabrication précis, prévisible et reproductible.
Procédés et équipements avancés d'emboutissage de l'aluminium
Dans les projets d'emboutissage d'aluminium sur mesure à forte demande, la maîtrise des défauts tels que les fissures et les déformations repose sur une approche novatrice, intégrant des équipements de pointe et des processus numériques. La valeur ajoutée de ce système réside non seulement dans l'amélioration de la qualité des pièces embouties, mais aussi dans la stabilité, l'efficacité et la prévisibilité de l'ensemble du processus de production, réduisant ainsi considérablement les risques liés à la chaîne d'approvisionnement.
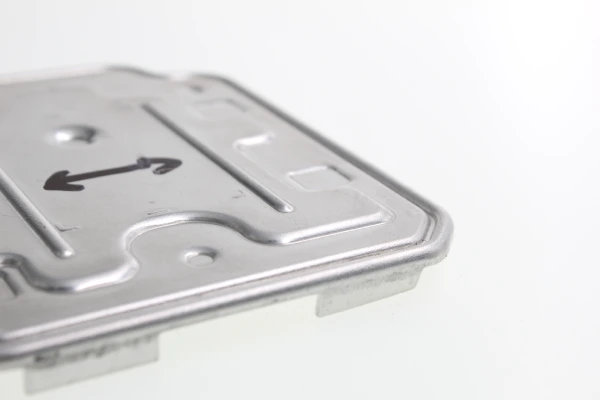
Presses hydrauliques pour un contrôle précis de la force
Les presses hydrauliques exercent une pression stable lors de l'emboutissage de l'aluminium, réduisant ainsi efficacement les fissures et les plis, ce qui est particulièrement bénéfique pour les composants en aluminium à parois minces ou complexes.
Leur mouvement fluide et contrôlé minimise les pics de force soudains qui provoquent souvent un retour élastique ou une déformation irrégulière des pièces embouties.
La vitesse de course réglable permet aux opérateurs de contrôler précisément la profondeur de formage, un point crucial lors du traitement d'alliages d'aluminium à haute résistance.
Comparées aux systèmes mécaniques, les presses hydrauliques sont plus faciles à calibrer pour s'adapter aux différentes propriétés des matériaux, telles que la ductilité variable ou les limites d'élasticité fluctuantes.
Leur compatibilité avec les systèmes de contrôle programmables permet également l'intégration de capteurs pour détecter les premiers signes d'usure ou de désalignement des matrices d'emboutissage d'aluminium, réduisant ainsi les retouches dues aux écarts dimensionnels.
Meilleures pratiques pour les opérations d'emboutissage profond
Les opérations d'emboutissage profond sont très sujettes à des problèmes sans une surveillance rigoureuse des paramètres du processus d'emboutissage de l'aluminium. Garantissez la précision en :
Il est impératif d'adapter le rayon du poinçon et le jeu de la matrice à la granulométrie et à la ductilité de l'alliage. Des paramètres d'emboutissage de l'aluminium inadaptés augmentent considérablement les risques de déchirure.
Pour les pièces à parois hautes ou les coupelles profondes, utilisez un formage en plusieurs étapes afin de réduire les contraintes localisées et de répartir les forces plus uniformément sur la tôle emboutie.
Évitez absolument toute lubrification insuffisante ! En particulier lors des opérations à longue course, un manque de lubrifiant provoque directement un grippage et des rayures disgracieuses en raison de l'accumulation rapide des forces de frottement.
Le tableau ci-dessous répertorie les causes de défauts courants en fonction de la profondeur d'estampage :
Profondeur de tirage (mm) | Type de défaut courant | Cause première | Solution recommandée |
15-25 | Des rides | Faible effort de serrage de la pièce | Augmenter le BHF, optimiser la lubrification |
25-40 | Déchirure | bord de coupe tranchant | Augmenter le rayon des coins |
> 40 | Rugosité de surface | Mauvaise lubrification | Formulation de lubrifiant Switch |
Toutes | Retour élastique | matériau à haut rendement | Ajuster l'alignement du poinçon/de la matrice |
Amélioration de l'efficacité grâce aux systèmes de transfert automatisés
Étape 1 : Installer des bras robotisés entre les stations d’emboutissage de métal aluminium pour permettre le transfert automatisé des pièces. Cela réduit les défauts d’alignement causés par un déplacement accidentel, tels que les déchirures ou les bavures (ébavurage).
Étape 2 : Utiliser des automates programmables (PLC) pour synchroniser la fermeture de la matrice avec le temps de transfert de la pièce ; un décalage dans le temps de transfert est la principale cause de collisions de matrices ou de double poinçonnage, entraînant la déformation des pièces d'emboutissage en aluminium.
Étape 3 : Ajouter des capteurs à chaque étape du processus d’emboutissage de métal en aluminium pour vérifier la présence et l’orientation de la pièce avant le formage ; cela empêche les composants déformés de passer silencieusement aux opérations en aval.
Étape 4 : Intégrer des boucles de rétroaction en temps réel pour ajuster les vitesses de transfert en fonction des fluctuations des temps de cycle d’emboutissage de l’aluminium. Cette conception sophistiquée assure une production stable pour différents lots d’aluminium tout en préservant la qualité du formage. Ces lots présentent des variations de comportement en contrainte d’écoulement dues aux différences de traitements thermiques ou de niveaux de propreté.
Capacités de fabrication de matrices en interne
Pour parvenir à une production sans défaut, il est indispensable de contrôler rigoureusement les matrices d'emboutissage en aluminium :
La détection précoce de micro-bavures dues à l'usure des matrices permet d'ajuster immédiatement les paramètres de production. L'usinage en interne permet un polissage périodique avant que les surfaces en aluminium tendre ne s'usent, évitant ainsi les rayures visibles sur les sections pliées. Vous bénéficiez également d'une maîtrise totale des éléments de conception critiques : jeu optimal de la matrice, optimisation de la répartition de la pression grâce à des cordons d'emboutissage personnalisés et application judicieuse de matériaux avancés comme l'acier revêtu – autant d'éléments essentiels pour l'emboutissage de pièces en aluminium de haute précision. Ceci est particulièrement crucial pour les alliages sensibles à la trempe et sujets au retour élastique, où un contrôle rigoureux devient impératif lorsque les tolérances géométriques sont serrées.
Système de contrôle qualité pour les procédés d'emboutissage de l'aluminium
Dans l'emboutissage de précision de l'aluminium, un système de contrôle qualité rigoureux est essentiel pour garantir une production stable grâce à des procédés et des équipements de pointe. Un système qualité éprouvé, conforme à la norme ISO 9001, offre un cadre structuré pour la traçabilité et l'amélioration continue. Le contrôle qualité ne se limite pas à la détection des erreurs ; il vise à assurer la constance de la qualité à la source. Comment influence-t-il chaque étape du processus d'emboutissage de l'aluminium ?
Cadre de certification ISO 9001 : Établir les fondements de la qualité
La qualité ne se falsifie pas. Le respect des normes ISO 9001 atteste que les opérations d'emboutissage de l'aluminium de Supro reposent sur un système éprouvé.
Garantir la traçabilité et la documentation de tous les lots de production
Aligner chaque étape sur les normes internationales
Réduire la variabilité entre les lots pour améliorer la régularité des pièces embouties en aluminium.
Un rapport TÜV SÜD de 2024 indique que les usines certifiées ISO ont enregistré une réduction moyenne du taux de défauts supérieure à 35 % en un an. Il s'agit là non seulement de résultats significatifs, mais aussi d'une véritable transformation pour les ateliers d'emboutissage d'aluminium à grande échelle.
Conception du processus de contrôle qualité de bout en bout
Lors de la production de dizaines de milliers de pièces en aluminium embouties, même des défauts mineurs peuvent s'accumuler rapidement. Un processus de contrôle qualité rigoureux garantit une production maîtrisée et ordonnée.
En tant que fabricant spécialisé dans l'emboutissage d'aluminium, Supro emploie une stratégie combinée :
- Surveillance des processus : des capteurs en temps réel émettent des alertes précoces avant que les écarts dimensionnels ne dégénèrent en problèmes.
- Technologie d'inspection : Les scanners optiques détectent les défauts de surface invisibles à l'œil nu, tels que les micro-rayures ou les micro-piqûres.
- Contrôle statistique des processus : les graphiques permettent de suivre les tendances, permettant aux opérateurs d’identifier rapidement les écarts par rapport aux normes.
Ces méthodes agissent en synergie pour réduire considérablement le temps de retouche et garantir la précision dimensionnelle de chaque pièce emboutie en aluminium, même lors de longs cycles de production impliquant des matériaux complexes comme les alliages aluminium-magnésium.
Analyse des technologies d'assurance qualité avancée
Analysons comment l'usine intelligente de Supro met en œuvre une stratégie à plusieurs niveaux pour anticiper les problèmes potentiels avant que les produits n'atteignent le quai d'expédition. Présentation étape par étape :
- La vérification des matériaux commence — mauvais alliage ? Arrêt.
- Contrôle préalable de la présence de contaminants ou de dommages en surface.
- La mesure après estampage vérifie les tolérances à l'aide d'un pied à coulisse à guidage laser.
- L'examen final comprend des vérifications visuelles pour détecter les rayures superficielles, les bavures ou les défauts d'alignement.
- Les enregistrements de données alimentent les cycles d'amélioration continue, parfaitement intégrés au système global de gestion de la qualité de l'atelier.
Une étude européenne récente de l'Institut Fraunhofer révèle que les usines qui adoptent des outils d'assurance qualité basés sur l'IA atteignent des taux de détection des défauts supérieurs de plus de 20 %, notamment pour les pièces sujettes aux fissures et aux déformations des bords lors des opérations d'emboutissage profond. Cette approche proactive permet non seulement de gagner du temps et de réduire les coûts, mais aussi de préserver la réputation de l'entreprise.
Vous recherchez une solution fiable et économique
Fabricant chinois de fabrication métallique
Plus de 150,000 5,000 produits de fabrication de métaux OEM livrés à plus de XNUMX XNUMX acheteurs mondiaux.
Et profitez-en !
Paramètres critiques affectant la qualité des procédés d'emboutissage de l'aluminium
Dans l'emboutissage d'aluminium sur mesure, le paramétrage du processus ne se limite pas à de simples entrées machine ; il constitue le « code » qui détermine directement le comportement de déformation plastique du matériau. De légères variations de ces paramètres peuvent déclencher des réactions en chaîne, allant d'un léger retour élastique à une fissuration complète lors de l'emboutissage de l'aluminium. Analysons maintenant les facteurs clés qui influent réellement sur l'état de surface et l'intégrité structurelle des pièces d'aluminium embouties avec précision.
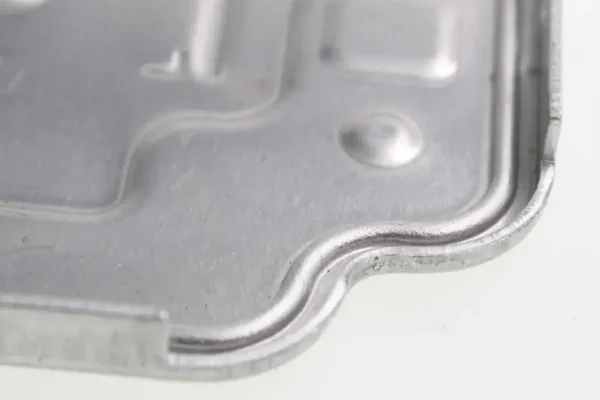
Analyse des exigences de tolérance dans les procédés d'emboutissage de l'aluminium
La précision n'est pas un vain mot : dans l'emboutissage sur mesure de l'aluminium, elle détermine le succès ou l'échec :
Le contrôle des écarts dimensionnels dans les pièces en aluminium embouties est essentiel ; même des écarts mineurs peuvent entraîner un échec d'assemblage ou la mise au rebut des pièces.
L'usure à long terme des matrices d'emboutissage en aluminium provoque de subtils décalages de tolérance ; des inspections régulières permettent d'éviter des défauts inattendus tels que des fissures ou des effondrements.
Les systèmes automatisés d'alignement des matrices minimisent les erreurs humaines et contrôlent efficacement la dérive des tolérances.
Un contrôle rigoureux de la répétabilité de la presse garantit une application de pression uniforme à chaque cycle d'estampage.
Portez une attention particulière aux effets de retour élastique du matériau, qui ont un impact sur les dimensions finales, notamment pour les matériaux de faible épaisseur.
Contrôle directionnel des propriétés d'emboutissage des matériaux par des procédés de traitement thermique
Le traitement thermique ne se limite pas à la trempe ; il modifie en profondeur les propriétés du métal afin d'optimiser les performances lors des procédés d'emboutissage de l'aluminium. Correctement exécuté, le traitement thermique modifie la structure interne des grains des alliages d'aluminium, ce qui influe sur leur limite d'élasticité, leur dureté et même leur résistance à la déformation lors de l'emboutissage profond.
Par exemple, les alliages de la série 6000 ayant subi un traitement de vieillissement approprié présentent une formabilité supérieure lors de l'emboutissage à grande vitesse, tout en réduisant les risques de déchirure ou de retour élastique excessif. Cependant, un traitement excessif engendre des formes instables dans les pièces embouties en aluminium et des points de rupture imprévisibles, ce qui augmente rapidement le taux de rebut.
Conception synergique des exigences de résistance à la corrosion et du traitement de surface
Bien que l'aluminium présente initialement un aspect lisse et brillant, la corrosion prématurée ternit rapidement son éclat et compromet son intégrité structurelle.
- Le traitement de surface est essentiel : les surfaces lisses résistent mieux à l’oxydation que les surfaces rugueuses présentant des micro-rainures ou des rayures dues à des défauts de conception du moule.
- La compatibilité du revêtement est essentielle : les lubrifiants utilisés lors de l’emboutissage sur mesure de l’aluminium peuvent ne pas convenir aux procédés ultérieurs tels que l’anodisation.
- Le choix de l'alliage a un impact significatif sur les performances : certaines nuances possèdent une résistance intrinsèque à la corrosion, tandis que d'autres nécessitent des produits d'étanchéité ou des revêtements pour une protection accrue.
Supro intègre la planification de l'exposition environnementale à sa prise de décision. Par exemple, si des pièces en aluminium embouties servent de supports de batteries pour véhicules électriques exposés aux projections de sel de déneigement, des barrières protectrices doivent être mises en place dès la conception, grâce à des revêtements ou au choix d'alliages de qualité supérieure. En bref, la protection contre la corrosion ne doit jamais être négligée ; elle doit être intégrée à la planification du cycle de vie du produit dès le début du développement des pièces en aluminium embouties.
Une compréhension approfondie des causes complexes des défauts lors de l'emboutissage de l'aluminium est essentielle à l'application de ces solutions avancées. Pour référence : Défauts courants lors de l'emboutissage de l'aluminium : des fissures aux déformations.
Foire aux questions (FAQ) sur l'emboutissage de l'aluminium
Quels sont les facteurs qui influent le plus sur la qualité des pièces embouties en aluminium dans les commandes à grande échelle ?
La précision découle de choix méticuleux :
Choisissez des tôles d'aluminium haute résistance ou en alliage d'aluminium de qualité aérospatiale pour résister aux contraintes.
Déployer des presses à matrices progressives et des presses hydrauliques à étalonnage de précision pour répondre à des exigences de tolérance strictes.
Maintenir un contrôle stable lors de l'emboutissage profond afin d'éviter le gauchissement et la déformation de la tôle.
Choisissez un fabricant de pièces en aluminium embouties certifié ISO 9001, doté de solides capacités d'outillage internes pour des réglages rapides des matrices, garantissant des pièces impeccables à chaque fois.
Pourquoi l'aluminium de qualité aérospatiale est-il le choix privilégié pour les applications d'emboutissage exigeantes ?
Il allie la résistance de l'acier trempé à une relative légèreté et à la capacité de former des structures complexes. Sa stabilité lors de l'emboutissage profond et du pliage, sans fissuration, lui permet de répondre aux exigences strictes de précision dimensionnelle pour la fabrication de composants structuraux aérospatiaux.
Quelles sont les meilleures pratiques pour prévenir la fissuration des tôles d'aluminium lors du formage ?
Ajuster avec précision les paramètres du processus d'emboutissage de l'aluminium sur les équipements à matrice progressive afin d'assurer une répartition équilibrée de la force du poinçon à l'emboutissage.
Maintenir une lubrification continue lors des opérations à fortes contraintes telles que le découpage ou le poinçonnage afin de réduire les contraintes sur les liaisons moléculaires au sein de la structure granulaire de la tôle.
Choisir les matériaux adaptés aux exigences de l'application.
Conclusion
Dans le secteur manufacturier ultra-compétitif, l'excellence dans la fabrication de pièces d'emboutissage d'aluminium sur mesure ne se limite pas à l'amélioration d'une seule étape du processus. La solution ultime aux problèmes, qu'il s'agisse de fissures, de déformations ou de défauts de surface, repose sur une démarche d'ingénierie systématique intégrant pleinement des équipements de pointe, le contrôle numérique et une gestion de la qualité rigoureuse.
Chez Supro, nous proposons des services d'emboutissage d'aluminium complets qui vous accompagnent dans le choix des matériaux adaptés à vos projets et vous livrent efficacement les pièces dont vous avez besoin. Certifiés ISO 9001 et TS 16949, nous vous offrons un accompagnement technique expert et des solutions de fabrication complètes, que vous ayez besoin de composants en alliage d'aluminium de précision, de boîtiers en aluminium, de profilés standard ou de prototypes sur mesure.






