
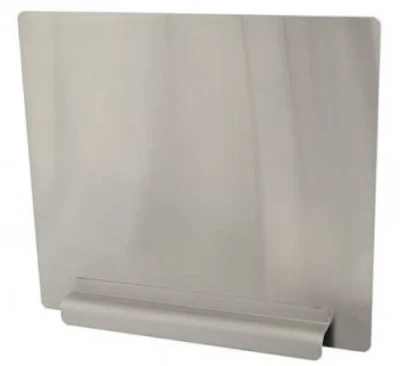










Бризкозахисні екрани, встановлені на промисловому обладнанні, працюють під постійними механічними вібраціями та впливом рідин — середовищем, яке піддає захисне покриття циклічним навантаженням, що значно перевищують те, що можуть витримувати декоративні покриття. Коли порошкове покриття на індивідуальних бризкозахисних екранах відшаровується, наслідки виходять за рамки просто косметичних проблем; оголена основа може призвести до локальної корозії, що може скоротити термін служби компонента та збільшити подальші витрати на обслуговування.
З точки зору виробничої інженерії, порушення адгезії порошкового покриття на бризкозахисних екранах майже ніколи не є проблемою самого матеріалу покриття. Корінну причину можна простежити до виробничого цеху: залишки мастильних матеріалів для волочіння або рідин для різання утворюють бар'єр з низькою поверхневою енергією між основою та покриттям; тим часом окалина на лазерно-різаних краях не може бути повністю видалена звичайною попередньою фосфатуванням.
Ці дефекти проявляються як «хибна адгезія»: покриття прилипає до шару оксиду або забруднень, а не до самого основного металу; після впливу вібрації або зсуву рідини руйнування неминуче.
У цій статті досліджуються фізичні механізми порушення адгезії покриття у бризкозахисних системах, виготовлених на замовлення, та, ґрунтуючись на методах якості виробництва Supro MFG, пропонується систематична превентивна структура, починаючи від протоколів попередньої обробки та обов'язкового видалення оксидного шару з країв до перевірки перехресного розрізу за стандартом ASTM D3359.
Розуміння робочого середовища бризкозахисних екранів
Під час роботи обладнання бризкозахисні екрани піддаються експлуатаційним навантаженням, що значно перевищують навантаження типових компонентів з декоративним покриттям. Безперервна механічна вібрація створює циклічні втомні напруження на межі розділу покриття та основи, тоді як абразивне очищення від рідин, включаючи охолоджувальну рідину, технологічну воду або миючі засоби, створює зсувні сили та ерозію на поверхні покриття.
Під час процесу затвердіння порошкових покриттів внутрішні напруження, що виникають внаслідок зшивання та усадки смоли, зазвичай несе саме покриття; однак, коли зовнішні вібраційні навантаження накладаються на ці залишкові внутрішні напруження, накопичення напружень на межі розділу прискорює зародження та поширення мікротріщин.
Що стосується хімічних середовищ, бризкозахисні екрани, виготовлені на замовлення, піддаються впливу різних агресивних рідин — залишків рідини для різання, лужних очищувачів та кислої технологічної води, — які, якщо вони проникнуть через межу між покриттям та підкладкою, спровокують електрохімічні реакції та послаблять сили міжмолекулярного зв'язку.
Вартість розшарування покриття на бризкозахисних екранах ніколи не є лише естетичною проблемою. Після того, як підкладка оголюється, утворюється локалізований осередок корозії — анодне розчинення призводить до точкової корозії, яка згодом переростає в корозійне розтріскування під напругою.
Косметичні дефекти покриття можна виявити та виправити до того, як виріб покине завод, тоді як розшарування, спричинене недостатньою адгезією, стає очевидним лише після введення обладнання в експлуатацію та його впливу на вібрацію та гідродинамічні навантаження. На цьому етапі пошкодження покриття вже призводить до простою обладнання, збільшення витрат на обслуговування та навіть до гарантійних претензій на продукцію.
Випробування на поперечний розріз за стандартом ASTM D3359 було розроблено саме для цієї мети — воно не лише оцінює міцність зчеплення між покриттям та основою, але й служить основним показником якості для прогнозування терміну служби індивідуальних бризкозахисних екранів у реальних умовах експлуатації. Розуміння характеристик напружень цього робочого середовища є фундаментальною інженерною передумовою для систематичного запобігання розшаруванню покриття.
Основні механізми порушення адгезії покриття під час виготовлення бризкозахисних екранів
Корінні причини порушення адгезії покриття в бризкозахисних екранах можна простежити до трьох типів дефектів у виробничому процесі: залишкові забруднення на поверхні підкладки, окислювальні шари на лазерно-різаних краях та концентрації напружень на гострих краях. Усі три фактори перешкоджають утворенню ефективного зчеплення між покриттям та підкладкою, що зрештою призводить до відшаровування під дією експлуатаційних напружень.
Недостатня попередня обробка поверхні бризкозахисних екранів
Під час процесу штампування або гнуття поверхня основних матеріалів бризкозахисного покриття неминуче затримує штампувальні мастила, рідини для різання та забруднення відбитками пальців. Ці органічні залишки утворюють «слабкий граничний шар» з низькою поверхневою енергією на поверхні основного матеріалу, запобігаючи хімічному зв'язку та механічному закріпленню між порошковим покриттям та металевою основою.
Порошкове покриття відрізняється від рідкої фарби — розчинники в рідкій фарбі можуть розчиняти невелику кількість масляного забруднення та вбудовувати його в плівку фарби, тоді як порошкові покриття не мають такої здатності під час процесу плавлення та вирівнювання. Якщо залишки не видалити ретельно, покриття може виглядати цілим після затвердіння, але насправді воно тримається до шару забруднення, а не до металевої основи.
Процеси нанесення конверсійного покриття, такі як фосфатування або обробка силаном, необхідно виконувати на чистій поверхні. Залишкові олії перешкоджають рівномірному осадженню кристалів фосфату, що призводить до розривів у конверсійному покритті або навіть до його повної нездатності до формування, що суттєво послаблює адгезію покриття до бризкозахисних екранів, виготовлених на замовлення.
Оксидна окалина на лазерно вирізаних краях
Під час лазерного різання бризкозахисних екранів з вуглецевої сталі допоміжний кисень реагує з розплавленим металом високої температури, утворюючи синьо-чорну оксидну окалину (лазерний оксид) на зрізаних краях. Цей оксидний шар має пухку структуру та не має металургійного зв'язку з основним матеріалом; він зчіплюється з поверхнею виключно механічним шляхом.
Звичайна попередня фосфатування не може ефективно проникнути крізь цей оксидний шар, що запобігає утворенню на його поверхні надійного конверсійного покриття кристалами фосфату. Коли порошкове покриття наноситься на лазерно-різані краї, з яких не видалена оксидна окалина, покриття фактично прилипає до поверхні оксидного шару, а не до основного металу — це називається «хибною адгезією».
Коли бризкозахисний екран піддається вібрації обладнання , ударам або ерозії рідиною, крихкий оксидний шар спочатку тріскається та відшаровується, що призводить до відшаровування покриття, що прикріплене до нього, великими шматками.
Недостатня обробка країв бризкозахисних екранів
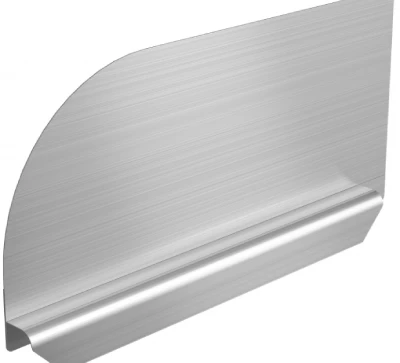
Краї бризкозахисних екранів, вирізаних лазером, часто мають гострі краї та задирки, що є третім механізмом порушення адгезії покриття.
Гострі краї створюють дві проблеми під час процесу порошкового фарбування бризкозахисних екранів на замовлення: по-перше, під час електростатичного напилення висока щільність заряду на гострих краях призводить до надмірного накопичення порошку. Після затвердіння товщина плівки на краях значно більша, ніж на плоских ділянках.
Це надмірно товсте покриття створює більші внутрішні напруження під час затвердіння та усадки, що посилює концентрацію напружень на межі розділу. По-друге, під час процесу плавлення та вирівнювання покриття відходить від гострих країв через поверхневий натяг, що призводить до надзвичайно тонкої фактичної товщини плівки на краях.
У будь-якому випадку рівномірна товщина покриття на гострих краях не може бути гарантована. Під час обробки, встановлення та експлуатації бризкозахисних екранів слабкі крайові покриття найбільш схильні до механічного впливу та стають основними відправними точками для відшаровування. Крім того, задирки, які гостро виступають після напилення, не тільки впливають на зовнішній вигляд, але й діють як точки концентрації напружень під час експлуатації, прискорюючи локальне руйнування крайових покриттів.
Шукаєте надійний та вигідний
Китайський виробник металевих виробів
Понад 150,000 5,000 OEM-продуктів для виготовлення металу доставлено понад XNUMX XNUMX покупцям по всьому світу.
І отримати від цього користь!
Інженерні рішення для відшаровування порошкового покриття від бризок
Щоб усунути три основні причини руйнування покриття Splash Guard, систематичне рішення повинно охоплювати три основні етапи процесу: попередню обробку та очищення, примусове видалення лазерно-індукованого оксидного шару та оптимізацію геометрії краю. Кожен з цих етапів має вирішальний вплив на кінцеву адгезію.
Процедури попередньої обробки — фосфатування та механічне полірування
Хімічна попередня обробка Splash Guard зосереджена на фосфатуванні — фосфат цинку широко визнаний як рішення з найкращою загальною ефективністю для попередньої обробки сталевих підкладок перед нанесенням органічного покриття. Завдяки хімічній реакції фосфатуючий шар утворює пористу мікрокристалічну структуру на поверхні підкладки, забезпечуючи стабільний хімічний зв'язок та механічні точки кріплення для порошкового покриття.
Однак, фосфатування саме по собі не видаляє іржу або окалину. Для поверхонь з іржею або окалиною перед фосфатуванням необхідно виконати піскоструминну обробку, щоб досягти стандарту чистоти SA 2½, зазначеного в ISO 8501-1. Піскоструминна обробка не тільки видаляє поверхневі забруднення, але й створює на підкладці контрольований «якірний візерунок» — шорсткий профіль поверхні, що складається з мікроскопічних піків і западин. Після затвердіння покриття воно механічно зчіплюється з днищами западин, а піки вбудовуються в покриття, як переплетені зубці.
Якщо глибина анкерного кріплення недостатня, адгезія покриття не може бути гарантована; якщо вона занадто глибока, це призводить до нерівномірної товщини плівки та збільшення витрат. Для масового виробництва бризкозахисних екранів комбінований процес піскоструминної обробки та фосфатування є інженерним стандартом для забезпечення адгезії та стійкості до корозії.
Видалення оксидної окалини з лазерно-різаних країв
Коли під час лазерного різання бризкозахисних екранів як допоміжний газ використовується кисень, на краях різання утворюється твердий і крихкий оксидний шар. Якщо цей оксидний шар не видалити перед порошковим фарбуванням, порошкове покриття прилипне до оксидного шару, а не до основного металу, що призведе до «хибної адгезії», а затверділе покриття неминуче відшаровуватиметься листами під впливом вібрації або рідинної ерозії.
Методи видалення оксидної окалини включають піскоструминну обробку, шліфування, обробку дротяними щітками або барабанну обробку, які можна виконувати автоматично перед фосфатуванням. Інша стратегія полягає у використанні азоту як допоміжного газу під час лазерного різання; азотне різання не утворює оксидного шару, що принципово усуває необхідність видалення оксидної окалини. Однак азотне різання висуває вищі вимоги до потужності лазера, і можливості обладнання необхідно оцінювати на основі товщини матеріалу.
Незалежно від обраного підходу — механічного видалення чи заміни процесу — обробка оксидного шару на лазерно-різаних краях є невід'ємним етапом процесу для забезпечення адгезії покриття на індивідуальних бризкозахисних екранах.
Конструкція зі зняттям фаски та заокругленням країв
Якщо на лазерно вирізаних краях бризкозахисних екранів залишаться гострі краї, це спричинить низку проблем з адгезією покриття. Під час електростатичного порошкового фарбування надмірна щільність заряду на гострих краях призводить до надмірного накопичення порошку. Після затвердіння товщина плівки на краях значно вища, ніж на плоских ділянках, і це надмірно товсте покриття створює більшу внутрішню напругу під час усадки під час затвердіння. Водночас ефект клітки Фарадея запобігає потраплянню заряджених частинок порошку в заглиблення та глибокі порожнини, що призводить до недостатнього покриття в цих зонах.
Інженерне рішення полягає у впровадженні принципів DFM (модельного моделювання, що виготовляється за принципами продуктивного моделювання) на етапі проектування, тобто застосуванні механічного зняття фаски або радіусів крайок до всіх зрізаних країв бризкозахисних екранів на замовлення. Коли радіус крайок перевищує 0.010 дюйма (приблизно 0.25 мм), покриття повністю покриває крайки. Зняття фаски не тільки усуває концентрацію напружень та нерівномірну товщину плівки на гострих краях, але й зменшує ризик механічного впливу на краї під час обробки та встановлення.
Для масового виробництва бризкозахисних екранів, машини для видалення задирок з країв або вібраційна обробка можуть забезпечити ефективне та рівномірне заокруглення країв, утримуючи геометричні коливання країв у передбачуваних межах.
Всього 4 кроки
онлайн металеві деталі на замовлення
Зв’яжіться з нашою командою експертів і відчуйте ефективність та економічні переваги послуг цифрового виготовлення металу.
Завантажте файли дизайну
STL , STEP (.stp), IGES (.igs), (.ZIP) або PDF.
Також будьте зразком чи ідеєю
Аналіз пропозицій та дизайну
Миттєві заводські ціни та звіти DfM — найрозумніше рішення.
Виробництво починається
Цифрові процеси можуть ініціювати завдання замовлення протягом 24 годин.
Вчасна доставка
Дотримання обіцянок доставки, схвалених понад 3000 покупцями Global Company.
Перевірка якості бризкозахисних екранів
ASTM D3359 – це найпоширеніший стандартний метод випробувань для оцінки адгезії покриттів до металевих підкладок. Цей тест включає вирізання сітчастого візерунка (Метод B, поперечний розріз) або перетин прямих ліній (Метод A, хрестоподібний розріз) на затверділому покритті аж до поверхні підкладки, нанесення стандартної самоклейкої стрічки та її подальше відшаровування. Потім покриття оцінюється за шкалою від 0B до 5B залежно від площі покриття, що відшаровується.
Для бризкозахисних екранів, виготовлених на замовлення, що піддаються вібрації та ерозії рідиною, це випробування служить не лише засобом перевірки якості перед відвантаженням, але й основною інженерною основою для прогнозування терміну служби покриття в реальних умовах експлуатації. Наступний аналіз досліджує три аспекти: вибір методів випробувань, встановлення порогових стандартів та роль цих випробувань у системі контролю якості бризкозахисних екранів.
Методи випробувань та їх значення
Стандарт ASTM D3359 визначає дві процедури випробування: Метод A (випробування стрічки з перехресним розрізом) та Метод B (випробування стрічки з поперечним розрізом). Обидва методи оцінюються за допомогою процесу «розрізання сітки + відшаровування стрічки».
Метод А передбачає створення двох пересічних розрізів у формі літери «X» і підходить для систем покриттів із загальною товщиною плівки понад 125 мкм (5 міл); метод B використовує багатолезовий різак для створення сітчастого візерунка і підходить переважно для покриттів із загальною товщиною плівки менше 125 мкм. Оскільки типовий діапазон товщини плівки для порошкових покриттів Splash Guard становить від 60 до 100 мкм, метод B (поперечний розріз) є більш доцільним вибором.
Під час випробувань необхідно використовувати спеціалізований різак для проникнення в покриття аж до основи, різаючи з рівномірним тиском та інтервалом. Потім вільні залишки обережно видаляються щіткою, після чого наноситься стандартна самоклеюча стрічка та швидко відшаровується під постійним кутом.
Оцінки базуються на відсотку відшарованої площі: 5B означає повністю гладкі краї зрізу без відшаровування; 4B означає невеликі лусочки відшаровування на перетині розрізів, з пошкодженням, що не перевищує 5%; 3B означає відшаровування від 5% до 15%; 2B означає відшаровування від 15% до 35%; та 0B означає відшаровування понад 65%.
Цінність цього тесту полягає в його здатності використовувати стандартизовані методи для перетворення абстрактного показника адгезії на кількісно вимірювані, порівнянні дані про клас, що забезпечує об'єктивну основу для оцінки якості бризкозахисних екранів.
Встановлення прийнятних порогових значень для бризкозахисних екранів на замовлення
Для таких компонентів, як бризкозахисні екрани , що працюють у середовищах, схильних до вібрації та ерозії рідинами, пороги прийнятності, зазначені в ASTM D3359, повинні бути значно вищими, ніж для загальних декоративних деталей.
Як професійний виробник бризкозахисних екранів, Supro MFG встановлює мінімальний стандарт приймання для бризкозахисних екранів, виготовлених на замовлення, перед відправкою, як 4B (менше 5% пошкоджень). Для застосувань, що піддаються підвищеним вібраційним навантаженням або впливу агресивних середовищ, для випуску продукції потрібен рейтинг 5B (нульове відшаровування). Важливо наголосити, що випробування ASTM D3359 повинні проводитися на випробувальних зразках, виготовлених з того ж матеріалу та пройдених тим самим процесом попередньої обробки, що й бризкозахисний екран, або проводитися безпосередньо на нефункціональних ділянках поверхні деталі.
Ми включаємо результати випробувань до Звіту про перевірку для кожної партії, надаючи їх клієнтам як відстежуване підтвердження якості. Коли результати випробувань показують клас нижче 4B, ми негайно відстежуємо процес — поширені причини включають відхилення в параметрах ванни попередньої обробки, нерівномірні плівки фосфатування або аномальні криві температури затвердіння — і відновлюємо виробництво лише після вжиття коригувальних заходів.
Включення стандарту ASTM D3359 до стандартних процесів контролю якості Splash Guard (IQC/OQC) – це інженерна практика, яка забезпечує замкнутий цикл перевірки ефективності процесів попередньої обробки та покриття з кінця контролю.
Шукаєте надійну компанію з виготовлення листового металу на замовлення?
Поговоріть із командою експертів Supro MFG
Зв'яжіться з нами, щоб отримати конкурентоспроможні ціни франко-заводу,
і повний спектр послуг технічної підтримки.
Висновок
Відшаровування порошкового покриття на бризкозахисному екрані не пов'язане з дефектом самого матеріалу покриття, а є неминучим результатом трьох виробничих проблем: неповної попередньої обробки та очищення, нездатності видалити оксидний шар з лазерно вирізаних країв та геометричної концентрації напружень на гострих краях.
Систематичне рішення повинно включати три основні кроки: створення чистої поверхні підкладки з анкерною структурою за допомогою комбінованого процесу піскоструминної обробки та фосфатування; примусове видалення оксидного шару з лазерно-різаних країв за допомогою механічних методів або процесу азотного різання; включення заокруглення країв на етапі проектування для усунення варіацій товщини покриття та концентрації напружень на гострих краях.
Випробування на поперечний розріз за стандартом ASTM D3359 служить заходом контролю якості перед відвантаженням, перетворюючи абстрактну властивість адгезії на кількісно вимірювані стандарти класу 4B або 5B.
Supro MFG інтегрує ці інженерні принципи у стандартний виробничий процес для бризкозахисних екранів на замовлення, гарантуючи, що кожна партія має передбачуваний термін служби покриття в реальних умовах експлуатації.
Як провідний виробник бризкозахисних екранів на замовлення , ми постачаємо широкий асортимент продукції ефективно та вчасно. Від проектування продукції та швидкого створення прототипів з листового металу до масового виробництва, ми забезпечуємо професійну технічну підтримку та виняткову якість. Ми також пропонуємо комплексні виробничі рішення та постачання продукції за дуже конкурентними цінами!
Якщо у вас є запитання щодо технічних специфікацій, індивідуальних проектних рішень або співпраці з іншими компаніями, будь ласка, негайно зверніться до Supro. Наша професійна команда інженерів завжди готова запропонувати вам індивідуальне рішення для застосування.






