
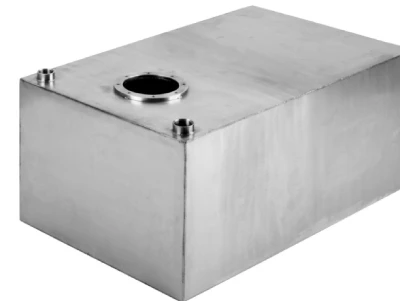






Погіршення стану зовнішнього покриття через витік палива – це довгострокова та дорога проблема, з якою стикається будь-який металевий паливний бак протягом усього терміну служби.
Випадкові витоки майже неминучі під час операцій заправки; коли традиційні покриття або порошкові покриття з поганою адгезією контактують з вуглеводневим паливом, розчинники швидко проникають у основу покриття. Це призводить до набухання покриття, втрати адгезії на межі розділу з підкладкою та, зрештою, до розшарування покриття, що залишає оголену сталь підданою атмосферній корозії. Результатом є поширене іржа та відшаровування покриття, що ставить під загрозу структурну цілісність та безпеку експлуатації.
Вирішення цього питання про відмову в металевих паливних баках вимагає систематичного підходу, що базується на стандартах, а не покладатися на загальні практики майстерень.
Для металевих паливних резервуарів на замовлення, основа довговічної захисної системи починається з підготовки поверхні відповідно до стандарту SSPC-SP10/NACE № 2 (тобто, майже білого металу, що потребує очищення струменем). Цей стандарт передбачає, що щонайменше 95% площі поверхні має бути вільним від усіх видимих забруднень, включаючи окалину, іржу та існуючі покриття. Досягнення такого рівня чистоти в поєднанні з відповідним профілем анкера забезпечує механічне зчеплення, необхідне для належної роботи будь-якої високопродуктивної системи покриття.
Після завершення підготовки поверхні критично важливим є вибір хімічно стійких покриттів. За умови правильного затвердіння та перевірки стійкості до розчинників MEK відповідно до стандарту ASTM D5402 ці системи покриттів забезпечують необхідну щільність зшивання для стійкості до тривалої ерозії палива.
У цій статті детально розглядаються ці взаємозалежні змінні – підготовка поверхні, вибір покриття та перевірка затвердіння – з метою встановлення набору повторюваних інженерних процедур для усунення руйнування покриття, спричиненого паливом, у металевих паливних баках, виготовлених на замовлення.
Розуміння механізму, за допомогою якого паливо спричиняє деградацію покриттів металевих паливних баків
Процес деградації, який відбувається в будь-якому незахищеному металевому паливному баку, спочатку починається на молекулярному рівні. Вуглеводневе паливо — будь то бензин, дизельне паливо чи реактивне паливо — являє собою складні суміші, що складаються з аліфатичних та ароматичних розчинників, параметри розчинності яких надзвичайно близькі до параметрів багатьох традиційних органічних полімерних зв'язуючих речовин.
Коли витік палива контактує із зовнішньою поверхнею металевого покриття паливного бака, ці низькомолекулярні речовини проникають у матрицю покриття через вільний об'єм та мікропори. Після поглинання молекули розчинника послаблюють міжмолекулярні сили Ван-дер-Ваальса між полімерними ланцюгами, що призводить до набухання, пластифікації та втрати склоподібної жорсткості покриття .
Цей ефект сольватації поступово руйнує зшиту мережу покриття — явище, добре задокументоване в системах на основі епоксидних смол, де ароматичні паливні компоненти викликають вимірювану хімічну деградацію, яку можна виявити за допомогою спектроскопічного аналізу.
Другий, більш серйозний механізм руйнування, пов'язаний з втратою адгезії на межі розділу між покриттям та підкладкою. Для будь-якого металевого паливного бака, виготовленого на замовлення, характеристики покриття принципово залежать від механічного зчеплення, що утворюється під час процесу нанесення покриття. Коли паливо проникає через межу розділу, воно десорбує адсорбовану вологу та забруднення з плівки; що більш важливо, воно утворює пограничний шар, який усуває термодинамічну рушійну силу, необхідну для адгезії. Результатом є розшарування — покриття відшаровується вбік від точки проникнення.
Це міжфазне руйнування прискорюється через утворення бульбашок, викликаних проникненням, при яких продукти розпаду палива накопичуються під неушкодженим покриттям, створюючи локалізований тиск. Для металевих паливних баків, які неодноразово піддаються впливу палива, комбінований ефект цього об'ємного розширення та міжфазного розшарування створює цикл самопоширення руйнування — кожна витік призводить до поступової деградації покриття, доки не стане неминучим значне іржавіння та відшарування.
Основа для довготривалого захисту покриття металевих паливних баків
Довговічність будь-якого захисного покриття на нестандартному металевому паливному баку майже повністю залежить від попередньої обробки підкладкової поверхні. Суворе дотримання стандарту майже білого очищення SSPC-SP 10 створює необхідну шорсткість кріплення та гарантує ретельне видалення окалини, іржі та розчинних солей — умов, які, якщо їх не виконати, не можуть компенсувати навіть найсучасніші верхні покриття.
Визначення дробоструминної обробки майже білого металу
Стандарт SSPC-SP 10 / NACE № 2 щодо піскоструминної обробки металів майже білого кольору визначає ступені чистоти, яких можна досягти на поверхнях з вуглецевої сталі за допомогою методів сухого піскоструминного очищення. Цей стандарт вимагає, щоб щонайменше 95% площі поверхні було повністю вільним від усіх видимих забруднень, включаючи окалину, іржу, старі покриття та інші сторонні речовини.
Єдиним допустимим залишком є незначне забруднення, яке не повинно покривати більше 5% площі поверхні. Порівняно зі стандартом SSPC-SP 5 White Metal (який не допускає будь-якого забруднення), марка Near-White пропонує більш економічний компроміс в інженерній практиці.
Для будь-якого металевого паливного бака досягнення цього рівня чистоти є необхідною умовою для того, щоб наступні високопродуктивні системи покриттів забезпечували очікувану захисну функцію — підготовка поверхні нижче цього стандарту безпосередньо призведе до недостатньої адгезії покриття та передчасного руйнування.
Досягнення необхідного профілю анкера
Піскоструминна обробка – це не лише питання чистоти, а й створення мікроскопічної текстури поверхні, необхідної для механічного зчеплення з покриттям, тобто профілю анкера або шорсткості поверхні.
Профіль анкера – це хвиляста структура з вершин і западин, що утворюються під час впливу вибухового середовища на основу; її глибина вимірюється в мілах (одна тисячна дюйма). Для зовнішньої захисної системи покриття металевих паливних резервуарів на замовлення рекомендована глибина профілю анкера становить від 1.5 до 2.0 міл; у деяких важких умовах експлуатації потрібна глибина від 2.5 до 5.0 міл. Якщо профіль занадто неглибокий, покриття не має достатнього механічного зчеплення та схильне до відшаровування; якщо профіль занадто глибокий, покриття може не повністю покрити вершини, що призведе до утворення точкових отворів.
Вимірювання профілю анкера слід виконувати відповідно до стандарту ASTM D4417, який визначає три методи вимірювання на місці: візуальне порівняння, дублікат стрічки та оптичну мікроскопію. Вибір абразивного засобу, такого як кутовий сталевий шліф, безпосередньо визначає морфологію та глибину результуючого профілю.
Попереднє очищення та контроль забруднень
Ефективність будь-яких вибухових робіт починається з видалення забруднень перед початком вибухових робіт. Стандарт очищення розчинниками SSPC-SP 1 є обов'язковою умовою для впровадження всіх специфікацій SSPC для вибухових робіт. Цей стандарт передбачає, що перед вибуховими роботами всі видимі розчинні забруднення, такі як олія, мастило, бруд, волочильні та ріжучі склади, повинні бути ретельно видалені з поверхні металевих матеріалів паливних баків за допомогою таких методів, як розчинники, пара, лужні розчини або емульсії.
Цей крок особливо важливий для металевих паливних баків, виготовлених на замовлення: якщо мастила для різання, антикорозійні масла або розділові агенти, що залишилися після виробничого процесу, не видалити перед піскоструминною обробкою, вони будуть втиснуті в мікропори поверхні підкладки середовищем високого тиску під час процесу піскоструминної обробки.
Ці вбудовані вуглеводневі забруднювачі утворюватимуть міжфазний шар забруднення після наступного покриття, запобігаючи встановленню міцного хімічного або механічного зв'язку будь-якого покриття з цією поверхнею. Після завершення очищення розчинником, будь-який залишковий пил на поверхні також необхідно видалити, перш ніж переходити до процесу піскоструминної обробки.
Всього 4 кроки
онлайн металеві деталі на замовлення
Зв’яжіться з нашою командою експертів і відчуйте ефективність та економічні переваги послуг цифрового виготовлення металу.
Завантажте файли дизайну
STL , STEP (.stp), IGES (.igs), (.ZIP) або PDF.
Також будьте зразком чи ідеєю
Аналіз пропозицій та дизайну
Миттєві заводські ціни та звіти DfM — найрозумніше рішення.
Виробництво починається
Цифрові процеси можуть ініціювати завдання замовлення протягом 24 годин.
Вчасна доставка
Дотримання обіцянок доставки, схвалених понад 3000 покупцями Global Company.
Системи покриттів, спеціально розроблені для металевих паливних резервуарів
Будь-яка система покриття, призначена для металевих паливних резервуарів, повинна за своєю суттю мати стійкість до проникнення та розчинення вуглеводнів. Поліуретанові порошкові покриття та комбінації епоксидної ґрунтовки/акрилового верхнього покриття є перевіреними в промисловості рішеннями за умови, що вони наносяться з відповідною товщиною плівки та затвердівають для досягнення щільності зшивання, необхідної для середовищ, що піддаються впливу палива.
Поліуретанові порошкові покриття: найкраще рішення
Поліуретанові порошкові покриття стали кращою системою для зовнішнього захисту металевих паливних резервуарів завдяки високій щільності зшивання та винятковій хімічній стійкості.
Термореактивний поліуретановий порошок під час затвердіння утворює щільну тривимірну полімерну сітку. Уретанові зв'язки в його молекулярній структурі надають покриттю чудову гнучкість та ударостійкість, ефективно блокуючи проникнення молекул палива.
Порівняно з епоксидними системами, поліуретановий порошок пропонує чудову стійкість до атмосферних впливів та збереження блиску, зберігаючи при цьому добру паливостійкість, що робить його придатним для металевих паливних резервуарів, що піддаються впливу зовнішнього середовища. Крім того, поліуретанові порошкові покриття демонструють чудові властивості текучості, що призводить до гладкої поверхні, що полегшує подальше очищення та обслуговування.
Для металевих паливних резервуарів, які часто піддаються розливам палива, комплексні характеристики поліуретанових порошкових покриттів роблять їх найнадійнішим захисним рішенням в інженерній практиці.
Епоксидна ґрунтовка з акриловим верхнім покриттям як альтернатива
Двошарова система, що складається з епоксидної ґрунтовки та акрилового верхнього шару, забезпечує економічно ефективне альтернативне захисне рішення для металевих паливних резервуарів. Епоксидні ґрунтовки забезпечують виняткову адгезію до металевих основ та чудову стійкість до корозії , ефективно блокуючи проникнення вологи та агресивних середовищ. Однак епоксидні покриття схильні до крейдіння та пожовтіння під час тривалого впливу ультрафіолетового випромінювання; тому для захисту необхідно наносити верхній шар.
Акрилові верхні покриття забезпечують чудову стійкість до атмосферних впливів, збереження кольору та блиску, а також демонструють добру міжшарову адгезію з епоксидною ґрунтовкою.
Слід зазначити, що стійкість акрилових верхніх покриттів до розчинників, як правило, нижча, ніж у поліуретанових систем. Тому ця двошарова система підходить для застосувань з нечастим контактом з паливом або там, де обладнання переважно розташоване в приміщенні чи в захищених приміщеннях. Для вимогливих застосувань, що передбачають частий контакт з паливом, рекомендується надавати перевагу використанню поліуретанових порошкових покриттів.
Ситуації, яких слід уникати для металевих паливних баків: звичайні покриття та неправильно затверділі порошкові покриття
Звичайні промислові фарби, такі як алкідні фарби, широко використовуються на листових металевих деталях загального призначення завдяки своїй низькій вартості. Однак ефірні зв'язки в їхній молекулярній структурі надзвичайно чутливі до вуглеводневих розчинників; при контакті з паливом вони швидко набухають, розм'якшуються або навіть повністю розчиняються. Такі покриття не підходять для будь-якої ділянки металевого паливного бака, яка контактує з паливом.
Не меншу тривогу викликають неправильно затверділі порошкові покриття. Хімічна стійкість порошкових покриттів залежить від щільності зшивання, що утворюється під час процесу затвердіння — коли затвердіння недостатнє, полімерна сітка не повністю сформована, а стійкість покриття до хімічних речовин, таких як паливо та миючі засоби, значно знижується, що проявляється у розм'якшенні поверхні, появі плям або навіть розчиненні плівки.
Ступінь затвердіння можна перевірити за допомогою випробування на стійкість до протирання розчинником MEK (ASTM D5402). Покриття, які не пройшли цей випробування, не слід вводити в експлуатацію. Для виробників металевих паливних баків уникнення цих двох типів систем покриттів є фундаментальною передумовою для забезпечення довгострокової надійності їхньої продукції.
Шукаєте надійний та вигідний
Китайський виробник металевих виробів
Понад 150,000 5,000 OEM-продуктів для виготовлення металу доставлено понад XNUMX XNUMX покупцям по всьому світу.
І отримати від цього користь!
Забезпечення якості металевих паливних резервуарів: випробування на стійкість до розчинників MEK
Випробування протиранням розчинником MEK (ASTM D5402) є ключовим заходом контролю якості для перевірки рівня затвердіння та паливостійкості зовнішнього покриття на спеціальних металевих паливних баках; його результати безпосередньо відображають, чи здатне покриття протистояти корозії палива.
ASTM D5402 як галузевий стандарт
Стандарт ASTM D5402 визначає стандартний метод оцінки стійкості органічних покриттів до розчинників за допомогою методу протирання розчинником, що застосовується в лабораторних, польових або виробничих цехах. Основний принцип цього стандарту базується на зшитій мережі, утвореній термореактивними покриттями під час процесу затвердіння — чим вища щільність зшивання, тим більша стійкість покриття до розчинення розчинником.
Під час випробування оператор протирає ватним тампоном або марлею, змоченим розчинником MEK, поверхню покриття спеціального металевого паливного бака під контрольованим тиском (зазвичай від 2,000 до 3,000 кл). Один рух вперед, а потім один рух назад, вважається одним «подвійним тертям». Виробники покриттів зазвичай вказують мінімальну кількість подвійних тертям, необхідних для проходження випробування; загальні вимоги становлять 50 або 100 подвійних тертям.
Для систем покриттів на металевих паливних баках стандарт ASTM D5402 забезпечує засіб перевірки якості затвердіння, який можна швидко виконати на виробничій лінії — порівняно з лабораторними методами, такими як інфрачервоний аналіз з перетворенням Фур'є або термомеханічний аналіз TMA, цей тест пропонує незамінну практичність у промислових умовах.
Інтерпретація результатів випробувань MEK для металевих паливних резервуарів
Інтерпретація результатів випробувань MEK безпосередньо пов'язана з визначенням якості нанесення покриттів для металевих паливних баків, нанесених на замовлення. Випробування завершується, коли після досягнення заданої кількості подвійних тертя не спостерігається оголення основи або коли покриття проникає до основи під час процесу протирання.
Досвід галузі показує, що для термореактивних покриттів 200 циклів подвійного тертя без пошкодження вважаються показником повного затвердіння; 100 циклів достатньо для задоволення вимог більшості застосувань покриттів; а 50 циклів є мінімально прийнятним порогом.
Однак реакція МЕК різна залежно від системи покриттів — поліуретанові порошкові покриття, завдяки високій щільності зшивання, зазвичай легко витримують випробування, що перевищують 100 циклів, тоді як епоксидні системи часто демонструють розм'якшення або проникнення за меншої кількості циклів, коли затвердіння недостатнє.
Слід зазначити, що результати випробувань MEK є якісними оцінками та залежать від різних змінних, включаючи товщину плівки, рівномірність затвердіння та дефекти покриття. Як професійний виробник металевих паливних баків, Supro поєднує випробування MEK з іншими методами контролю, такими як вимірювання товщини плівки та випробування на адгезію та відрив, щоб створити багатовимірну систему перевірки якості, а не покладатися на один результат випробування як єдину основу для судження.
Шукаєте надійну компанію з виготовлення листового металу на замовлення?
Поговоріть із командою експертів Supro MFG
Зв'яжіться з нами, щоб отримати конкурентоспроможні ціни франко-заводу,
і повний спектр послуг технічної підтримки.
Найкращі практики виготовлення металевих паливних резервуарів
Щоб перетворити специфікації покриття на надійну роботу для металевих паливних резервуарів на замовлення у виробничому цеху, важливі три операційні стовпи: безперешкодна інтеграція процесу піскоструминної обробки SSPC-SP 10 у виробничий процес; суворий контроль циклів електростатичного напилення та термічного затвердіння; а також проведення систематичних перевірок після затвердіння з одночасним веденням відстежуваної документації.
Ці методи безпосередньо визначають довговічність покриття під час тривалого впливу палива та механічних пошкоджень, а разом вони утворюють основу системи забезпечення якості.
Інтеграція підготовки поверхні у процес виробництва металевих паливних резервуарів
Включення майже білого дробоструминного очищення SSPC-SP 10 у стандартний процес виробництва металевих паливних резервуарів є критично важливим рішенням для забезпечення довготривалої адгезії покриття. Після формування на поверхні сталі швидко утворюється тонкий шар корозії; деякі виробники використовують хімічну обробку, яка, хоча й дешевша, мало змінює топографію поверхні та лише мінімально сприяє адгезії покриття.
Піскоструминна обробка, з іншого боку, ефективно видаляє шар корозії та створює мікроскопічну шорсткість на поверхні підкладки, забезпечуючи механічне зчеплення покриття. У процесі виробництва металевих паливних резервуарів часовий проміжок між піскоструминною обробкою та нанесенням покриття має суворо контролюватися — поверхня після піскоструминної обробки дуже чутлива до забруднень навколишнього середовища, а миттєва іржа може утворитися вже за 30 хвилин.
Параметри нанесення та затвердіння покриття
Нанесення порошкових покриттів на металеві паливні резервуари зазвичай використовує процес електростатичного напилення, в якому статична електрика високої напруги змушує частинки порошку прилипати до поверхні заземленої заготовки, забезпечуючи рівномірне покриття товщиною плівки навіть у кутах і на краях. Напруга напилення зазвичай контролюється в межах 40–60 кВ, а відстань між розпилювачем і заготовкою підтримується на рівні 15–30 см.
Затвердіння є критичним кроком, який визначає кінцеві характеристики покриття — поліуретанові порошкові покриття вимагають витримування заготовки при температурі 180–200°C протягом 10–20 хвилин для досягнення повного хімічного зшивання.
Недостатня температура затвердіння або час витримки завадять повному формуванню полімерної сітки, що призведе до значного зниження стійкості покриття до палива. Рівномірність температури печі для затвердіння не менш важлива; необхідне регулярне калібрування, щоб забезпечити, щоб коливання температури в усіх зонах печі залишалися в допустимих межах.
Огляд та документація після затвердіння
Перевірка якості після затвердіння та документація є останньою лінією захисту перед доставкою нестандартного покриття металевого паливного бака. Елементи перевірки повинні включати: вимірювання товщини шару покриття (зазвичай 60–100 мкм), випробування на адгезію та відрив (відповідно до ASTM D4541) та випробування на стійкість до протирання розчинником MEK (відповідно до ASTM D5402).
Вимірювання товщини плівки слід проводити в кількох точках по всіх ділянках металевого паливного резервуара за допомогою сухого плівкоміра, щоб переконатися у відсутності ділянок з недостатнім або пропущеним покриттям. Всі дані перевірки слід зібрати у вичерпний файл документації якості, включаючи записи про передструминне очищення, дані вимірювання профілю анкера (відповідно до ASTM D4417), профілі температури печі затвердіння та результати різних випробувань на експлуатаційні характеристики покриття.
Комплексна, відстежувана система документації є не лише ключовим фокусом під час аудитів клієнтів, але й служить технічною основою для постійного вдосконалення внутрішніх процесів виробника металевих паливних резервуарів.
Висновок
Щоб усунути руйнування покриття металевих паливних баків, спричинене впливом палива, необхідно застосовувати систематичний підхід, що базується на стандартах. Його технічна основа базується на трьох взаємозалежних стовпах: підготовка поверхні відповідно до стандарту SSPC-SP 10 для досягнення необхідного профілю анкера та забезпечення відсутності забруднень на поверхні; вибір системи покриття з високою щільністю зшивання для захисту від проникнення вуглеводнів; та перевірка цілісності затвердіння за допомогою випробування на стійкість до розчинника MEK відповідно до ASTM D5402.
Supro — спеціалізований виробник металевих паливних резервуарів на замовлення. Використовуючи сучасне обладнання, великий досвід виробництва та професійну команду інженерів, ми пропонуємо ідеальні рішення для виготовлення металевих паливних резервуарів на замовлення для понад 3,000 компаній по всьому світу та пропонуємо справжні цінові пропозиції від виробника.
Для технічних консультацій, проектних рішень або специфікацій продукції, будь ласка, звертайтеся до нашої інженерної команди в будь-який час.






