




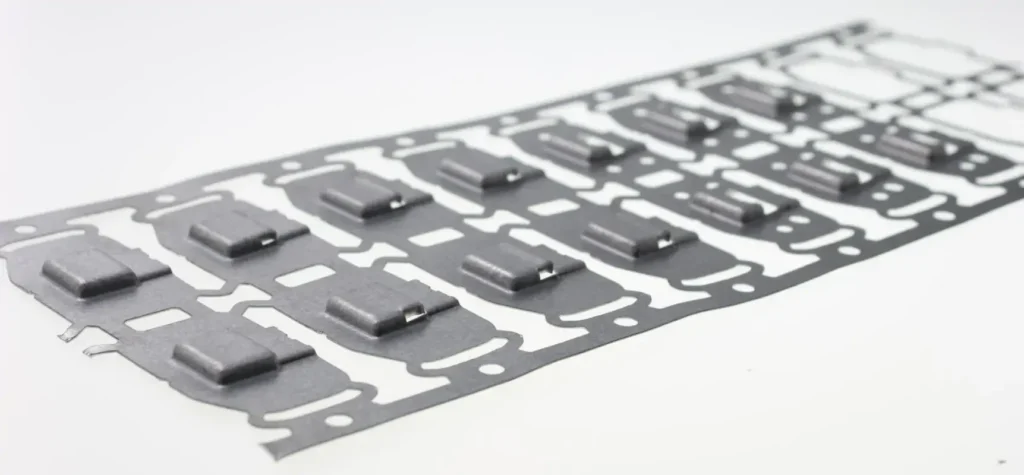
Прогресивне штампування – це високошвидкісний процес формування металу, в якому стрічковий матеріал, що безперервно подається з котушки, послідовно проходить через кілька станцій в одному комплекті штампів, причому кожна станція виконує окрему операцію обробки – штампування, вирубку, гнуття, карбування або глибоке витягування – доки готова деталь не буде відокремлена від носія на кінцевій станції. Продуктивність коливається від 7 до 1,500 деталей за хвилину, з допуском розмірів ±0.025 міліметра, який можна досягти протягом мільйонів циклів.
Однак, цей рівень продуктивності залежить від однієї невід'ємної передумови: точного позиціонування смуги на кожній станції. Типова прогресивна матриця містить від 4 до 30 станцій, кожна з яких розроблена з урахуванням попередньої операції.
Коли смуга просувається правильно, процес прогресивного штампування забезпечує стабільну продуктивність з мінімальним відхиленням. Однак, як тільки виникає перекіс, наслідки запускають ланцюгову реакцію — початкові помилки положення, спочатку в мікрометровому масштабі, накопичуються на станціях, часто призводячи до рівня браку, що перевищує 15%. У важких випадках це може навіть призвести до пошкодження штампувальної матриці, що призведе до зупинки виробництва.
У цій статті розглядаються три основні джерела помилок вирівнювання під час штампування штампів на замовлення – помилки кроку, збої калібрування пілотного штифта та неправильний час відключення подачі – аналізується механізм накопичення помилок на станціях та пропонуються відповідні коригувальні стратегії на основі фундаментальних принципів налагодження штампів та діагностичних процедур.
Визначення перекосу в прогресивному штампуванні
У середовищі високошвидкісного прогресивного штампування під неспіввідношенням розуміється будь-яке відхилення між фактичним положенням металевої смуги та її проектним положенням під час проходження через різні станції всередині штампа. Типовий прогресивний штамп містить від 4 до 30 станцій, кожна з яких виконує певну операцію, таку як штампування, вирубка, гнуття, карбування або глибоке витягування. Ці станції розташовані з точними інтервалами (тобто кроком), які відповідають відстані подачі смуги з кожним циклом.
Точність усієї системи базується на основному принципі: хоча подавач рулонів і система транспортування переміщують стрічку з однієї станції на іншу, їхня функція полягає лише в тому, щоб розташувати заготовку близько до цільового місця, щоб механізми позиціонування штампа (в основному, напрямні штифти) могли виконати остаточне вирівнювання на мікрометровому рівні.
Пілотні штифти виправляють незначні похибки, спричинені кожною подачею, шляхом входження в попередньо пробиті отвори для вирівнювання в смузі. Коли цей процес позиціонування не вдається — через помилку кроку, відхилення калібрування пілотного штифта або неправильний час між подачею та відпусканням пілотного штифта — виникає перекіс.
Наслідки є кумулятивними: похибка позиціонування 0.1 міліметра на одній станції може зрости до 0.3–0.5 міліметра до моменту досягнення кінцевої станції. Для вимогливих застосувань повторюваність сучасних прогресивних штампів повинна підтримуватися на рівні від 5 до 10 мікрометрів (мкм); тому будь-яке відхилення за межами цього діапазону може призвести до розмірних відхилень штампованих деталей, прискореного зносу штампів або навіть їх пошкодження.
Коротше кажучи, перекіс – це «перша іскра», яка порушує стабільність процесу прогресивного штампування, і є критичною змінною, яку необхідно контролювати в першу чергу.
Основні причини перекосу в прогресивних штампувальних матрицях
Перекіс під час прогресивного штампування в основному виникає через помилки кроку, відхилення калібрування напрямних штифтів та неправильний час виходу подачі. Хоча ці три джерела несправностей є незалежними, вони часто поєднуються, безпосередньо ставлячи під загрозу опорні точки позиціонування та повторюваність між станціями, і слугуючи першопричинами подальших каскадних несправностей.

Помилка висоти
Крок (також відомий як довжина подачі) стосується відстані, на яку смуга просувається протягом кожного циклу поступального штампування. Похибка кроку виникає, коли фактична довжина подачі відрізняється від розрахункової відстані подачі. Це може бути спричинено такими факторами:
По-перше, неправильне калібрування подавальних роликів. Подавальні ролики затискають смугу та повертаються на певний кут, щоб просунути матеріал на один крок подачі. Якщо відстань обертання неправильно відкалібрована, у кожному циклі відбувається стабільне зміщення.
По-друге, прослизання роликів подачі. Нерівномірний тиск пружин з лівого та правого боків подавального механізму може призвести до прослизання матеріалу, особливо під час обробки товстіших листів.
По-третє, верхівка котушки. Вигин (тобто нерівні краї котушки) може виникати через подачу котушки під час процесу різання або бути спричинений вирівнювачем чи рихтувальним верстатом. Значний вигин впливає на продуктивність подачі та призводить до бічного зміщення.
По-четверте, натяг приймального кільця. Якщо подавальні ролики відпускаються занадто рано, вага кільця між подавальником і котушкою може відтягнути стрічку від її передбачуваного положення.
Помилки калібрування пілотних контактів
Пілотні штифти є основним механізмом позиціонування в прогресивних штампах. Ці циліндричні штифти, які загартовані та відшліфовані, встановлюються на верхній штамп і входять у зачеплення з попередньо пробитими отворами в смузі для виправлення помилок подачі перед виконанням операції формування. Помилки калібрування в пілотних штифтах зазвичай проявляються трьома способами:
По-перше, недостатнє зачеплення напрямних. Ефективний діаметр напрямних штифтів повинен виступати за межі поверхні притискної або розтискної площадки, щоб правильно розташувати заготовку перед тим, як буде застосовано тиск для її закріплення. Якщо напрямні штифти не зачепляться повністю до того, як притискна площадка затисне смугу, напрямні отвори будуть переміщені — напрямні штифти можуть деформуватися, зігнутися або навіть повністю зламати отвори.
По-друге, неправильний зазор направляючих штифтів. Зазор навколо напрямних штифтів визначається товщиною матеріалів для поступового штампування, розмірами заготовки та вимогами до допусків. Недостатній зазор призведе до підйому заготовки разом із напрямними штифтами; надмірний зазор призведе до зміщення положення.
По-третє, знос або пошкодження керуючих штифтів. Керуючі штифти піддаються зносу під час виробничого циклу штампування на замовлення. Коли керуючі штифти втрачають свій конічний профіль або заклинюють, точність їх позиціонування знижується, що призводить до накопичення помилок.
Неправильний час подачі/відпускання пілотного клапана
Звільнення подачі – це момент, коли подавальні ролики активно звільняють смугу, коли керуючі штифти починають входити в напрямні отвори смуги, дозволяючи смугі вільно плавати під час наступного процесу закриття матриці, при цьому керуючі штифти самостійно завершують остаточне позиціонування.
Якщо відпускання відбувається занадто рано, смуга зазнає незначного відтягування назад через зворотний натяг від натяжної лебідки після розкриття роликів, що спричинить негативне відхилення в поздовжньому напрямку; якщо відпускання відбувається занадто пізно, ролики все ще затискатимуть смугу, а напрямні штифти будуть піддаватися надмірним бічним зсувним силам під час процесу примусового вирівнювання, що може призвести до видовження напрямних отворів у легких випадках або поломки напрямних штифтів у важких випадках.
У процесі прогресивного штампування ідеальне вікно вивільнення має бути встановлено, коли конічна напрямна секція (кулястий ніс) напрямних штифтів торкається отвору, але до того, як вони потраплять у пряму секцію; це вікно зазвичай охоплює діапазон кутів колінчастого вала від 5° до 10°. Для прогресивних штампів, оснащених підйомником, також необхідно переконатися, що підйомник підняв смугу до площини подачі, перш ніж ролики зможуть зімкнутися та знову затиснути її; інакше смуга зміститься зі свого початкового положення, коли вона падає назад, що призведе до відхилення довжини подачі для наступного циклу.
Шукаєте надійний та вигідний
Китайський виробник металевих виробів
Понад 150,000 5,000 OEM-продуктів для виготовлення металу доставлено понад XNUMX XNUMX покупцям по всьому світу.
І отримати від цього користь!
Каскадні механізми відмов у процесі прогресивного штампування — як накопичуються помилки
Найбільш підступним аспектом перекосу в прогресивних штампувальних штампах є його кумулятивний характер. Помилки позиціонування, що виникають на ранніх станціях, не існують ізольовано, а безперервно накопичуються протягом наступних операцій.
Сукупне відхилення між станціями
У процесі штампування на замовлення, природа кумулятивного відхилення полягає в тому, що опорні точки позиціонування для наступних станцій отримують з елементів, вже оброблених на попередній станції, а не з теоретичних абсолютних координат.
Типовий прогресивний штамп містить від 4 до 30 станцій. Похибка позиціонування на N-й станції не виникає ізольовано, а є сумою всіх позиційних зміщень, внесених на станціях від 1 до N-1. Згідно з теорією поширення помилок, загальне відхилення приблизно дорівнює алгебраїчній сумі відхилень на кожній станції.
Якщо на даній станції відбувається зсув кроку 0.02 мм і поширюється через п'ять наступних станцій, то сукупне відхилення на кінцевій станції згинання може перевищувати 0.07 мм, тоді як для деталей аерокосмічної або автомобільної промисловості критичні допуски на розміри зазвичай повинні бути в межах ±0.05 мм.
Таке нелінійне накладання не лише призводить до відхилення кінцевих елементів штампування та формування від теоретичної центральної лінії, але й змінює відносну фазу між станціями, спричиняючи перешкоди між бічним рухом повзуна та часом подачі стрічки, що призводить до перевищення позиційного співвідношення між боковими отворами штампування та отворами для вирівнювання, що відповідає специфікаціям.
Для контролю таких помилок, станції корекції (станції повторного штампування) повинні бути заплановані на етапі проектування процесу поступового штампування. Завдяки застосуванню стратегії необмеженого позиціонування для скидання опорної точки, шлях передачі відхилень від попередніх станцій до наступних переривається.
Вторинні невдачі
Прямим наслідком накопичених відхилень є розмірне відхилення від допуску в деталі прогресивного штампування, тоді як вторинні відмови стосуються непрямих пошкоджень, отриманих самою штампом та технологічною системою.
Коли направляючі штифти постійно діють бічні коригувальні сили, що перевищують їх конструктивні допуски, внутрішні стінки напрямних отворів можуть зазнавати односторонньої екструзійної деформації або навіть розриву. Збільшення діаметра отвору, що в результаті цього ще більше послаблює жорсткість обмеження позиціонування наступних станцій, створюючи позитивний зворотний зв'язок «збільшене відхилення → ослаблене позиціонування → подальше збільшення відхилення».
Водночас, через нерівномірне положення смуги на станції згинання, фактична площа контакту між згинаючим пуансоном та ріжучою кромкою штампа відхиляється від теоретичної точки прикладання. Такий нерівномірний розподіл навантаження може призвести до локального відколу або передчасного зносу вставок штампа, що потенційно може призвести до різкого скорочення терміну служби штампа з розрахункових 5 000 000 ходів до менш ніж 1 000 000 ходів.
Більш серйозні вторинні пошкодження стосуються структурної цілісності штампувальної матриці з поступовим штампуванням: якщо неправильне положення призводить до зміщення напрямних отворів у знімальній пластині з центром пуансона, бічний згинальний момент, що виникає під час закриття матриці, може пошкодити напрямні компоненти та навіть поставити під загрозу точність роботи прес-ковзача.
У виробництві штампів із прогресивним процесом штампування на замовлення вторинні відмови, спричинені перекісом, часто важче усунути, ніж збільшення рівня браку, оскільки першопричини приховані, усунення несправностей займає багато часу, а весь комплект штампів часто доводиться виводити з ладу для ремонту.
Найкращий спосіб запобігти таким збоям – це моніторинг кривих сили різання на кожній станції за допомогою датчиків під час етапу налагодження та встановлення базової лінії залежності сили від зміщення. Це забезпечує раннє попередження, щойно виявляється будь-яке відхилення кривої, що дозволяє припинити перекіс у зародку.
Стратегії корекції та профілактичні заходи щодо відхилень вирівнювання при прогресивному штампуванні
Щоб вирішити проблеми з перекосом під час прогресивного штампування, стратегії корекції повинні зосереджуватися на чотирьох ключових областях: вирівнювання штампа, калібрування часу випуску, обслуговування пілотного штифта та систематична діагностика. Такий підхід розриває ланцюг поширення помилок та відновлює узгодженість у посиланнях на позиціонування між робочими станціями.

Встановлення правильного прогресивного вирівнювання штампа
Поступове вирівнювання штампувальних штампів є фундаментальним процесом для усунення систематичного перекосу. Його метою є підтримка суворої паралельності між центральною лінією штампа та напрямком подачі, одночасно забезпечуючи компланарність площини подачі з основою штампа.
На практиці, встановлюючи прецизійні ключові блоки між опорною плитою матриці та робочим столом преса, а також використовуючи індикатор годинникового типу для калібрування обох сторін матриці, можна контролювати похибки паралельності в межах 0.02 мм/м. Вирівнювання висоти лінії подачі є не менш важливим — якщо площина виходу машини подачі знаходиться більш ніж на 0.05 мм вище або нижче площини входу подачі матриці, смуга буде піддаватися додатковому напруженню згину перед входом на першу станцію, змінюючи напрямок сили на керівних штифтах.
Перпендикулярність прес-пластини відносно робочого столу також необхідно періодично перевіряти; зазвичай відхилення не повинно перевищувати 0.03 мм у діапазоні ходу 300 мм.
Рекомендується виконувати швидку перевірку вирівнювання перед кожною партією виробництва штампів з прогресивним штампуванням на замовлення. Перед початком автоматизованого виробництва вручну подавайте стандартну настановну стрічку, щоб перевірити концентричність напрямних отворів кожної станції з центром пуансона.
Правильне встановлення часу запуску пілота
Стандартний принцип налаштування такий: коли колінчастий вал обертається до точки, де кінчик конічної напрямної секції (кулястий ніс) керуючих штифтів ледь торкається верхнього краю отвору напрямної стрічки, подавальні ролики повинні негайно звільнитися (відкритися). Цей момент зазвичай відповідає діапазону кута ходу преса від 180° до 195°, залежно від висоти закриття матриці та довжини напрямних штифтів.
Якщо відпускання відбувається занадто рано, смуга зазнає негативного відхилення в поздовжньому напрямку через відтягування, спричинене натягом приймача; якщо відпускання відбувається занадто пізно, між подавальними роликами та напрямними штифтами виникне ефект «перетягування каната», що в кращому випадку спричинить односторонню деформацію стискання краю напрямного отвору, а в гіршому – призведе до вигину або поломки напрямних штифтів.
Точний час вимагає використання кулачкового перемикача або кутового енкодера разом з осцилографом для захоплення електричних сигналів та регулювання кута встановлення кулачка вивільнення, забезпечуючи сувору синхронізацію дії вивільнення з фізичним процесом входження пілотних штифтів у смугу. Після завершення налагодження машина повинна безперервно працювати протягом 10 ходів на низькій швидкості (наприклад, 20 ходів за хвилину), щоб перевірити стабільність часу шляхом порівняння змін концентричності отворів вирівнювання на кожній станції.
Проектування та обслуговування пілотних штифтів у прогресивних штампах
Конструктивні параметри напрямних штифтів безпосередньо визначають їхню здатність до вирівнювання та термін служби. Кут конусності конічної напрямної секції (кулястого кінчика) зазвичай встановлюється в межах від 15° до 30°. Менший кут забезпечує пологу криву сили вирівнювання, що підходить для тонких матеріалів (t ≤ 1.0 мм) або високоточних штампувальних робіт; більший кут підходить для товстих матеріалів або сценаріїв, що вимагають більшого допуску вирівнювання.
Діаметр прямої ділянки напрямних штифтів повинен бути на 0.005–0.015 мм меншим за номінальний діаметр отвору для вирівнювання, щоб забезпечити жорсткість позиціонування та запобігти заклинюванню від натягу.
Що стосується матеріалів, то порошкова швидкорізальна сталь (наприклад, ASP2053) або твердий сплав (наприклад, YG6X) є кращим вибором завдяки їхній зносостійкості та міцності на вигин; для подовження терміну служби на поверхню можна нанести покриття TiN або TiCN.
Для технічного обслуговування рекомендується перевіряти пілотні штифти під мікроскопом після кожних 50 000 ходів поступального штампування, зосереджуючись на конічній поверхні на наявність подряпин, наростів або мікротріщин; діаметр прямої ділянки слід вимірювати пневматичним калібром кожні 200 000 ходів, а заміну потрібно проводити, коли знос перевищує 0.01 мм від початкового діаметра. Зверніть увагу, що пілотні штифти в поступовому штампі слід замінювати парами, щоб уникнути виникнення асиметричних сил вирівнювання, спричинених змішуванням нових та старих штифтів.
Діагностичний процес для виявлення проблем з перекісом при високошвидкісному прогресивному штампуванні
Коли рівень браку аномально зростає під час виробництва штампованих виробів на замовлення, систематичний діагностичний процес може мінімізувати час простою. Рекомендована послідовність усунення несправностей така:
Крок 1: Перевірте властивості матеріалів для прогресивного штампування — переконайтеся, що допуск ширини смуги знаходиться в межах ±0.1 мм, і перевірте наявність задирок або хвилястості (вигину) вздовж країв. Ці фактори не залежать від матриці, але безпосередньо впливають на стабільність подачі.
Крок 2: Перевірте час відпускання керівного штифта — повільно керуйте пресом у дюймовому режимі та перевірте, чи синхронно відкриваються подавальні ролики, коли кінчики керівних штифтів торкаються напрямних отворів; за необхідності використовуйте стробоскоп для спостереження за узгодженістю часу під час динамічної роботи.
Крок 3: Усунення фізичних перешкод — перевірте наявність обрізків матеріалу (простягання смуги) між знімачем та стрічкою, переконайтеся, що мастило не є надто в'язким, що призводить до залипання стрічки, та переконайтеся, що підйомники повністю повертаються у вихідне положення під час зворотного ходу.
Крок 4: Якщо на перших трьох етапах не виявлено жодних відхилень, вийміть штамп з преса та помістіть його на координатно-вимірювальну машину (КВМ) для повторного вимірювання фактичних міжосьових відстаней між порожнинами кожної станції. Порівняйте ці вимірювання з конструкторськими кресленнями, щоб перевірити, чи тривалий вплив спричинив пластичну деформацію в конструкції штампа. Дотримання цього покрокового процесу усунення несправностей може запобігти появі нових змінних, що виникають внаслідок сліпого налаштування параметрів процесу штампування штампа.
Висновок
Проблеми з перекісом під час прогресивного штампування не виникають з одного джерела відмови, а радше являють собою кумулятивний процес системних відхилень, які посилюються крок за кроком через взаємодію помилок кроку, відхилень калібрування пілотного штифта та неправильної послідовності подачі.
Виходячи з інженерної практики штампування на замовлення з поступовим натягом, похибки кроку визначають величину дрейфу відліку під час кожної подачі; відхилення калібрування пілотного штифта погіршують узгодженість відліку позиціонування; а неправильний час відпускання призводить до динамічного поєднання перших двох факторів, що зрештою проявляється у неприйнятних відхиленнях розмірів та зростанні рівня браку на кінцевій станції.
Найбільшої обережності вимагає не саме перекіс, а ігнорування ранніх, ледь помітних сигналів відхилення. Коли на одній станції виникає відхилення концентричності напрямного отвору на 0.02 мм, і якщо його не усунути своєчасно, воно може легко накопичитися до відхилення понад 0.08 мм після проходження через п'ять-вісім станцій — величини, достатньої для того, щоб критичні функціональні розміри деталі з поступовим штампуванням перевищили діапазон допуску ±0.05 мм, що в автомобільній або електронній промисловості означає, що всю партію необхідно бракувати.
Отже, фундаментальне рішення полягає в систематичному усуненні несправностей: починаючи з перевірки того, що висота лінії подачі копланарна з основою штампа, потім калібрування фази вивільнення конічних поверхонь пілотних штифтів, коли вони входять у напрямні отвори, і, нарешті, виявлення мікроскопічних аномалій шляхом порівняння базових даних кривих сили пробивання на кожній станції.
Інвестиції в прогресивне налагодження та обслуговування штампів зазвичай становлять менше 5% від загальної вартості проекту, проте вони безпосередньо визначають понад 95% стабільності якості масового виробництва. Для виробників прогресивного штампування перехід запобігання перекосам від «реактивного ремонту штампів» до «проактивного калібрування» є ключовим шляхом до зниження загальних виробничих витрат та підвищення стабільності партій.
Щодо запитів щодо технічних параметрів, індивідуальних проектних рішень або консультацій щодо партнерства з виробниками оригінального обладнання (OEM), будь ласка, негайно звертайтеся до Supro . Наша професійна команда інженерів готова надати вам індивідуальне рішення для застосування в будь-який час.







