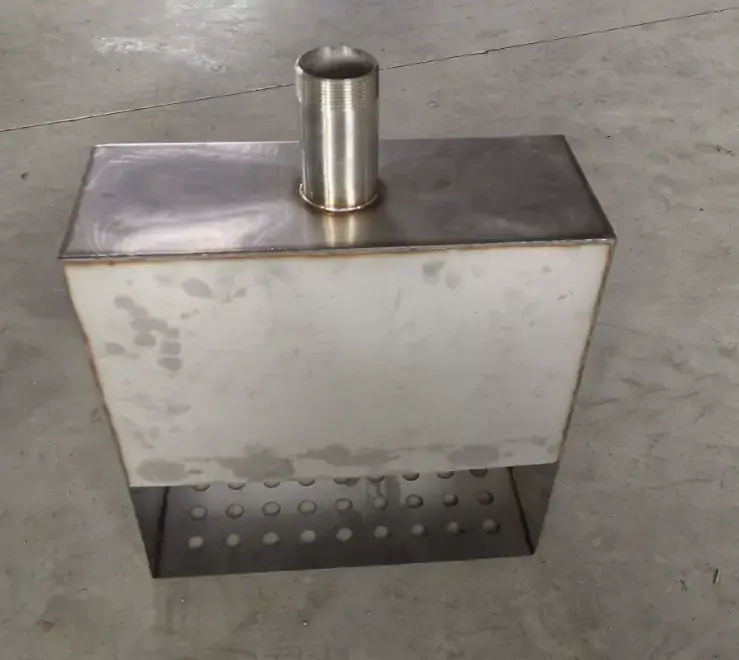
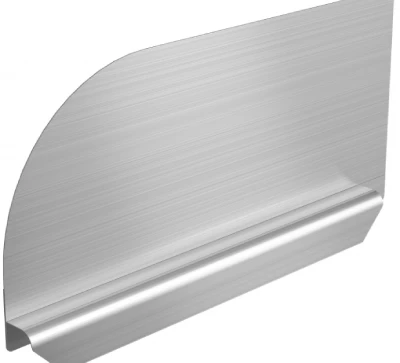
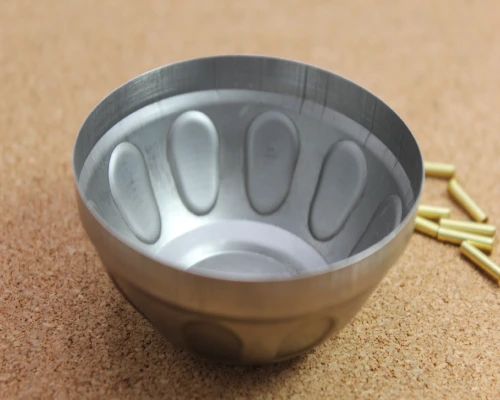
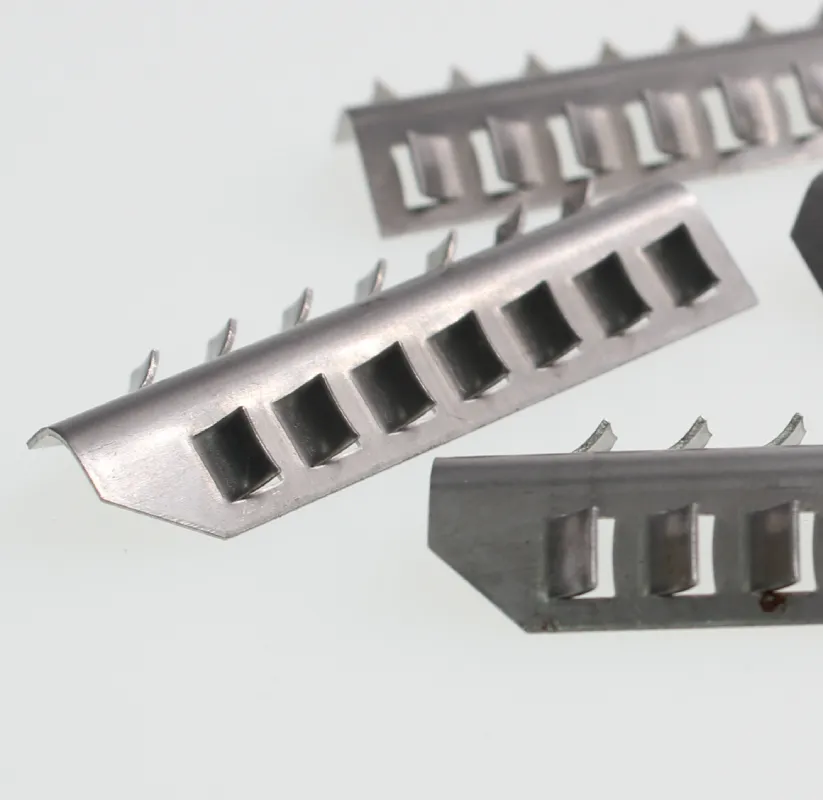
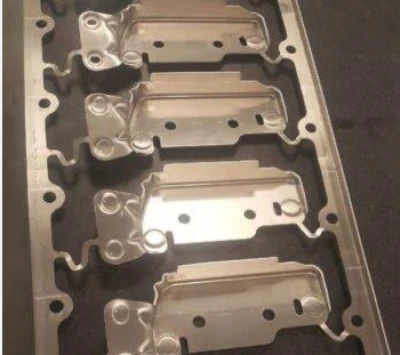

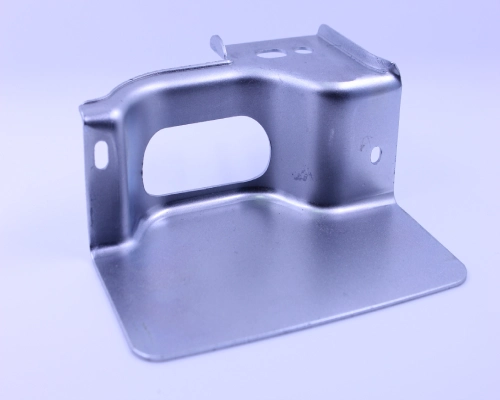
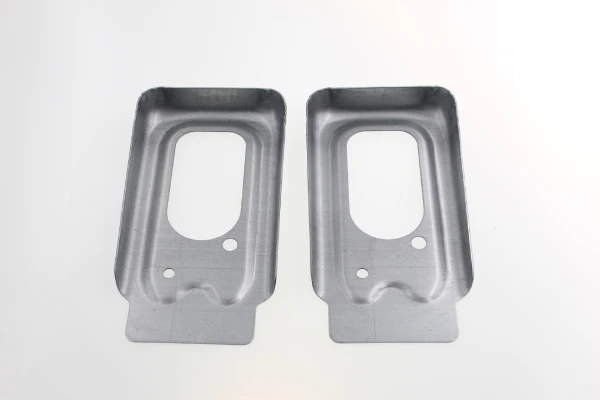
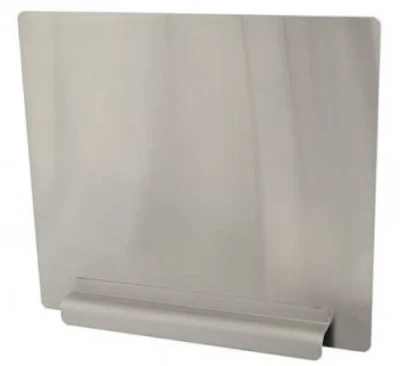
Бризкозахисні екрани – це функціональні компоненти з листового металу, які зазвичай інтегруються у вузли верстатів, корпуси промислового обладнання та системи герметизації рідин. Їхня основна функціональна вимога полягає в підтримці точного геометричного вирівнювання зі сполучними поверхнями (зазвичай станинами верстатів, рамами або опорними плитами). Коли бризкозахисний екран не прилягає щільно до передбачуваної монтажної поверхні, утворені зазори не тільки погіршують естетичну привабливість компонента, але й погіршують його функціональні характеристики, особливо в випадках, пов'язаних з герметизацією охолоджувальної рідини, управлінням стружкою або герметизацією від впливу навколишнього середовища.
Давньою проблемою у виробництві бризкозахисних екранів є розмірна нестабільність, яка проявляється у вигляді вигину та деформації. Ці дефекти зазвичай стають очевидними на етапі остаточного складання: хоча деталі відповідають розмірним вимогам, зазначеним у кресленнях під час перевірки, їх неможливо вирівняти зі сполучними поверхнями під час фактичного складання. Розуміння металургійних та механічних причин цих деформацій має вирішальне значення для впровадження ефективних контрзаходів.
У цій статті досліджуються основні механізми, що призводять до деформації бризкозахисних екранів, виготовлених на замовлення, — розподіл внутрішніх напружень, прогин згинальних машин та деформація, викликана нагріванням, внаслідок зварювання, — а також пропонуються рішення на рівні процесу, засновані на виробничому досвіді.
Механічні принципи деформації бризкозахисного екрану
Механізм деформації бризкозахисних екранів, виготовлених на замовлення, в основному зумовлений двома факторами: залишковими напруженнями, спричиненими пластичною деформацією під час згинання, та пружинним поверненням — явищем пружного відновлення, яке призводить до зміни кута згинання після розвантаження.
Розподіл внутрішніх напружень при формуванні листового металу
Коли бризкозахисний екран згинається, матеріал зазнає неоднорідної пластичної деформації в напрямку товщини — зовнішні волокна видовжуються під дією розтягуючого напруження, тоді як внутрішні волокна піддаються стискаючому напруженню. Ця різниця в деформації створює поле залишкових напружень у сформованій деталі.
Для складних нестандартних геометрій бризкозахисних екранів, що мають кілька фланців, виїмок або різні радіуси вигину, ці залишкові напруження демонструють асиметричний розподіл. Під час подальших процесів обробки, обрізки або зварювання в заготовці відбувається локалізована релаксація напружень, що призводить до поступової деформації – спотворення, яке часто не виявляється до остаточного складання.
Величина залишкових напружень залежить від межі текучості матеріалу, співвідношення радіуса вигину до товщини та орієнтації зерен відносно осі вигину. Заготовки, зігнуті паралельно напрямку прокатки, демонструють вищі градієнти залишкових напружень, що збільшує ризик деформації.
Ефективне управління стресом вимагає прогнозного моделювання та контрольованої послідовності формування для мінімізації дисбалансу стресу.
Пружинне повернення та його вплив на розмірні невідповідності бризкозахисних екранів
Пружинне повернення означає пружне відновлення листового металу після зняття тиску згинання ; це безпосередньо впливає на точність розмірів бризкозахисних екранів, виготовлених на замовлення.
Для бризкозахисних екранів з довгими, безперервними лініями вигину навіть незначні кутові відхилення, такі як 0.5° на вигин, можуть накопичуватися, утворюючи зазори в кілька міліметрів вздовж довжини деталі, коли вона встановлена на плоскій станині верстата.
Ступінь пружності залежить від модуля пружності матеріалу, межі текучості та індексу зміцнення; пружність особливо виражена у високоміцній сталі та сплавах нержавіючої сталі.
Крім того, варіації товщини та твердості матеріалу в межах однієї котушки можуть призвести до нерівномірного пружного згинання вздовж однієї лінії вигину, що ще більше посилює геометричні похибки. Хоча надмірне згинання є поширеним методом компенсації, воно вимагає точної характеристики процесу для кожної виробничої партії. Без надійної стратегії компенсації пружне згинання залишатиметься основною причиною поганого прилягання бризкозахисних екранів, виготовлених на замовлення.
Всього 4 кроки
онлайн металеві деталі на замовлення
Зв’яжіться з нашою командою експертів і відчуйте ефективність та економічні переваги послуг цифрового виготовлення металу.
Завантажте файли дизайну
STL , STEP (.stp), IGES (.igs), (.ZIP) або PDF.
Також будьте зразком чи ідеєю
Аналіз пропозицій та дизайну
Миттєві заводські ціни та звіти DfM — найрозумніше рішення.
Виробництво починається
Цифрові процеси можуть ініціювати завдання замовлення протягом 24 годин.
Вчасна доставка
Дотримання обіцянок доставки, схвалених понад 3000 покупцями Global Company.
Причини деформації бризкозахисного екрану, пов'язані з обладнанням
Існує дві основні причини деформації бризкозахисних екранів, що виготовляються на замовлення, пов'язані з обладнанням: прогин, що створюється листозгинальною пресою, що призводить до нерівномірних кутів вигину в областях з великим прольотом, та реакція системи механічної компенсації для протидії цьому прогину.
Прогин згинального верстата під час згинання довгих деталей
Під час процесу гнуття на листозгинальному пресі великого прольоту верхній пуансон і нижній стіл зазнають пружної деформації під дією сили. Для бризкозахисних екранів з довгими лініями гнуття (зазвичай понад два метри) ця деформація викликає нелінійні кутові відхилення вздовж їхньої довжини.
Механічний принцип простий: прикладений тиск змушує пуансон згинатися вгору, а стіл – вниз, що призводить до меншої глибини запресовування в центрі та більшої глибини запресовування на обох кінцях. Отже, при вимірюванні вздовж поздовжньої осі, бризкозахисні екрани, виготовлені на замовлення, мають характерний «усміхнений» або «нахмурений» профіль. Ця геометрична похибка проявляється у вигляді помітних зазорів на обох кінцях, коли деталь встановлена на плоску основу верстата.
Згідно з теорією прогину балки, величина прогину пропорційна кубу довжини прольоту; тому довші бризкозахисні екрани за своєю суттю більш схильні до цієї проблеми. Коливання твердості матеріалу в межах однієї котушки ще більше змінюють її опір вигину, що призводить до непередбачуваних змін у поведінці прогину. Отже, необхідно вживати проактивних заходів для підтримки сталості кута вздовж усієї кривої вигину.
Роль систем механічної компенсації
Механічні системи вигинання створюють попередньо розраховану викривлення вгору на робочому столі за допомогою регульованих клинових вузлів, тим самим зменшуючи відхилення гибочного верстата. Під час виготовлення бризкозахисних екранів ці системи мають вирішальне значення для забезпечення узгодженості опорного кута на всіх частинах заготовки.
Однак традиційна механічна компенсація спирається на фіксовані криві прогину, що базуються на номінальному тоннажі та товщині матеріалу. Цей статичний підхід не враховує змінні в реальному часі, такі як варіації межі текучості між партіями, незначні відмінності в специфікаціях товщини матеріалу або асиметричні сили на штампах.
Для бризкозахисних екранів, виготовлених на замовлення, з кількома осями згину, ці змінні призводять до відхилення фактичної кривої прогину від попередньо заданої механічної кривої. Оператори повинні повторно калібрувати положення клина щоразу, коли змінюється заготовка, що призводить до затримок налаштування та може призвести до людських помилок.
Хоча механічні системи забезпечують функціональну основу, їхня властива жорсткість обмежує адаптивність, особливо під час обробки сучасних високоміцних сталей або роботи з різною довжиною вигину в одній партії бризкозахисних екранів.
Шукаєте надійний та вигідний
Виробники листового металу в Китаї
Понад 150,000 5,000 OEM-продуктів для виготовлення металу доставлено понад XNUMX XNUMX покупцям по всьому світу.
І отримати від цього користь!
Термічна деформація, спричинена зварюванням бризкозахисних екранів
Термічна деформація бризкозахисних екранів, виготовлених на замовлення, виникає через круті градієнти температури в зоні термічного впливу (ЗТВ) та накопичені сили стиснення, які створюють залишкові напруження, що призводить до деформації бризкозахисних екранів під час охолодження.
Зона термічного впливу та генерація термічних напружень
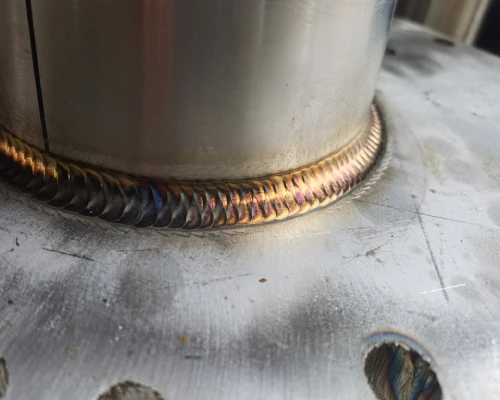
Коли зварювальна дуга рухається вздовж з'єднання, вона передає висококонцентроване тепло основному матеріалу бризкозахисного екрану. Ця локалізована область намагається розширитися, але її обмежує навколишній холодніший основний матеріал, тим самим створюючи стискаючу пластичну деформацію в зоні термічного впливу (ЗТВ). Після охолодження ЗТВ стискається, створюючи поздовжні та поперечні залишкові напруження розтягу, які діють по всій пластині. У поперечному перерізі тонкостінного бризкозахисного екрану ці напруження часто перевищують локальний поріг вигину, проявляючись як типова хвилеподібна деформація або кутове відхилення.
Величина напружень залежить від пікової температури, часу витримки та температуропровідності матеріалу. Аустенітна нержавіюча сталь довше зберігає тепло завдяки низькій теплопровідності, що посилює деформацію бризкозахисного екрану з нержавіючої сталі.
Результуюче поле напружень взаємодіє із залишковими напруженнями, що залишилися від попередніх операцій згинання, ще більше посилюючи геометричні похибки, що спостерігаються під час остаточного складання.
Вплив послідовності зварювання та контролю підведення тепла на бризкозахисні екрани
Для контролю термічної деформації в індивідуальних вузлах бризкозахисних екранів важливо точно контролювати послідовність зварювання та чисту кількість тепла, що підводиться на одиницю довжини.
Формування безперервного, неперервного зварного шва вздовж довгого нерухомого фланця концентрує сили стиснення, ефективно віддаляючи бризкозахисний екран від його площини. Поділ з'єднання на зміщені або зміщені назад зварювальні ділянки дозволяє забезпечити проміжне охолодження, тим самим знижуючи пікові температури та згладжуючи тепловий градієнт. Водночас мінімізація витрат енергії (вимірюється в джоулях на дюйм) шляхом оптимізації швидкості переміщення та зменшення сили струму зменшує об'єм пластично деформованого матеріалу.
Зварювання у стратегічній послідовності — або назовні від центру бризкозахисного кожуха, або по черзі з обох боків компонента — дозволяє силам стиснення взаємно компенсувати одне одного. Ця симетрія запобігає кумулятивному кутовому відхиленню та зберігає площинність фланця. Суворі обмеження температури між проходами додатково запобігають накопиченню тепла, гарантуючи, що кінцеві бризкозахисні кожухи на замовлення збережуть задане геометричне співвідношення з поверхнею корпусу, що з'єднується.
Шукаєте надійну компанію з виготовлення листового металу на замовлення?
Поговоріть із командою експертів Supro MFG
Зв'яжіться з нами, щоб отримати конкурентоспроможні ціни франко-заводу,
і повний спектр послуг технічної підтримки.
Процесні рішення для контролю деформації бризкозахисних екранів
Ефективне, комплексне рішення на рівні процесу для вирішення проблеми деформації бризкозахисних екранів, виготовлених на замовлення, повинно включати динамічну компенсацію прогину під час процесу гнуття, використовувати методи зварювання з низьким нагрівом та використовувати жорсткі кріплення для забезпечення точності та площинності кінцевої деталі.
Динамічна гідравлічна компенсація прогину під час згинання бризкозахисного екрану
Динамічна гідравлічна компенсація прогину долає обмеження механічних систем вигину, а саме їхню залежність від попередньо встановлених кривих прогину. У спеціальних бризкозахисних екранах з довжиною вигину понад два метри навантаження на згин зосереджено в центрі верстата, що призводить до вигину плунжера вгору, а робочого столу – до відхилення вниз.
Система гідравлічної компенсації складається з кількох гідравлічних циліндрів, встановлених під робочим столом, які застосовують спрямовану вгору силу в режимі реального часу під час ходу згинання, тим самим негайно протидіючи прогину, що виникає. Контролер ЧПУ розраховує необхідну компенсацію на основі товщини матеріалу, міцності на розтяг, довжини згинання та цільового кута, заданих для кожної програми.
Під час виготовлення бризкозахисних екранів марки та товщина матеріалу різняться для різних партій; ця адаптивна здатність забезпечує однаковість кута по всій довжині заготовки, тим самим усуваючи проблеми, спричинені «посміхаючись» або «нахмурюючись» профілями, які перешкоджають правильному вирівнюванню зі станиною верстата.
Зварювання TIG холодним дротом для зменшення тепловкладення
Традиційне TIG-зварювання створює концентровану теплову енергію, створюючи круті градієнти температури в тонких бризкозахисних екранах, що призводить до деформації через нерівномірне теплове розширення та стиснення.
Зварювання TIG холодним дротом працює за принципово іншим принципом: присадний дріт подається у передню кромку зварювальної ванни за кімнатної температури, без необхідності попереднього нагрівання дроту за допомогою допоміжного джерела тепла перед наплавленням.
Дуга забезпечує всю теплову енергію, але холодний присадний дріт поглинає частину цієї енергії під час плавлення, тим самим ефективно знижуючи температуру розплавленої ванни та зменшуючи градієнт температури між зоною зварювання та основним металом . Порівняно зі звичайним TIG-зварюванням, процес холодного присадного дроту може зменшити ширину шва на 50% та мінімізувати максимальну деформацію зварювання на 23.8%.
Для бризкозахисних екранів, що потребують зварних з'єднань, знижене підведення тепла безпосередньо мінімізує деформацію, спричинену зоною термічного впливу (ЗТВ), і покращує розмірну стабільність під час остаточного складання.
Оптимізація послідовності зварювання та стратегій кріплення бризкозахисних екранів
Контроль процесу зварних бризкозахисних екранів включає не лише управління підведеним теплом, але й ретельне планування послідовностей зварних проходів та механічних обмежень, що створюються пристосуваннями.
Для індивідуальних бризкозахисних екранів це зазвичай включає:
Виконання точкового зварювання в критичних місцях для забезпечення стабільного положення деталі перед початком повного зварювання;
Застосування збалансованої послідовності зварювання, чергуючи обидві сторони збірки для балансування сил усадки;
сегментне зварювання, де дозволяє конструкція з'єднання;
суворий контроль міжпрохідної температури для запобігання накопиченню тепла.
Не менш важливою є стратегія затискання. Жорсткі та добре спроектовані затискачі утримують заготовку під час процесу зварювання, запобігаючи зміщенню, спричиненому тепловим розширенням та стисканням. Конструкція затискача повинна забезпечувати контрольоване теплове розширення, утримуючи компонент у межах його запланованої кінцевої геометрії. Кріплення, що застосовуються симетрично навколо зони зварювання, рівномірно розподіляють сили затискання, запобігаючи локалізованій деформації.
Кріплення також повинні враховувати специфічну геометрію бризкозахисного екрану, включаючи його фланці, вирізи та монтажні елементи, уникаючи при цьому створення додаткової концентрації напружень.
Висновок
Деформація та викривлення бризкозахисного екрану спричинені поєднанням кількох факторів протягом виробничого процесу: залишкових напружень, що виникають під час процесу згинання, прогину листозгинального преса та термічних напружень, спричинених зварюванням. Кожен із цих механізмів призводить до розмірної нестабільності, що зрештою перешкоджає правильному приляганню бризкозахисного екрану до монтажної поверхні.
Вирішення цих першопричин вимагає системного підходу. Під час етапу гнуття функція динамічної гідравлічної компенсації прогину на листозгинальних верстатах з ЧПУ забезпечує стабільні кути гнуття для довгих заготовок.
Під час зварювання холодним дротом TIG-зварювання мінімізує внесення тепла, а оптимізована послідовність зварювання та жорсткі кріплення ефективно контролюють теплову деформацію. У поєднанні ці засоби контролю процесу гарантують, що виготовлені бризкозахисні екрани відповідають запланованій геометрії та щільно прилягають до сполучних поверхонь, запобігаючи утворенню зазорів, які можуть поставити під загрозу цілісність збірки.
Supro — професійний виробник бризкозахисних екранів на замовлення. Використовуючи сучасне обладнання, великий досвід виробництва та спеціалізовану команду інженерів, ми пропонуємо ідеальні рішення для бризкозахисних екранів на замовлення для понад 3,000 компаній по всьому світу, а також справжні цінові пропозиції від виробника.
Для технічних консультацій, проектних рішень або специфікацій продукції, будь ласка, звертайтеся до нашої інженерної команди в будь-який час.