Фільтрувати публікації за категорією

Проектні дослідження

послуги з виготовлення резервуарів з листового металу з нержавіючої сталі на замовлення

Глибокотягнуті металеві газові резервуари: запобігання витонченню стінок та розтріскуванню

У процесі штампування металевих газових резервуарів контроль товщини стінки ніколи не є лише питанням точності розмірів — він безпосередньо впливає на герметичність контейнера під тиском та безпеку експлуатації. Процес глибокої витяжки формує складні геометричні контури, змушуючи листовий метал радіально текти в порожнину штампа під час формування напівоболонок металевих газових резервуарів, але цей процес несе в собі ризик локального стоншення. Коли швидкість потоку матеріалу не може встигати за швидкістю удару пуансона, кутові області змушені компенсувати геометричні зміни розтягуванням, а не потоком, що призводить до постійного зменшення товщини. Надмірне стоншення може перерости в мікротріщини, які важко виявити неозброєним оком, або навіть у наскрізні тріщини стінки. Такі дефекти особливо небезпечні в резервуарах під тиском, таких як металеві газові резервуари на замовлення — недостатня товщина стінки безпосередньо знижує коефіцієнт запасу міцності під тиском. Традиційна розробка штампів методом проб і помилок має труднощі з кількісним визначенням запасів міцності, і галузь поступово переходить до методів прогнозного проектування, зосереджених на...
Глибокотягнуті металеві газові резервуари: запобігання витонченню стінок та розтріскуванню Читати далі »

металевий паливний бак

Запобігання руйнуванню покриття металевих паливних баків, спричиненому паливом

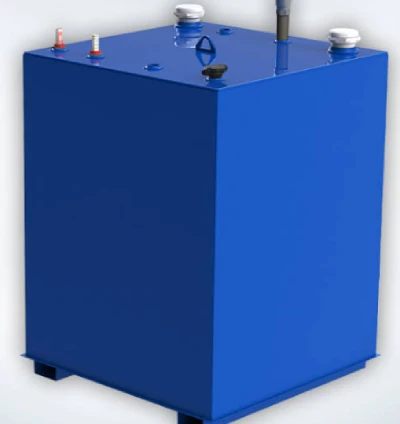
Погіршення зовнішнього покриття через витік палива є довгостроковою та дорогою проблемою, з якою стикається будь-який металевий паливний бак протягом усього терміну служби. Випадкові витоки майже неминучі під час операцій заправки; коли традиційні покриття або порошкові покриття з поганою адгезією контактують з вуглеводневим паливом, розчинники швидко проникають у основу покриття. Це призводить до набухання покриття, втрати адгезії на межі розділу з підкладкою та, зрештою, до розшарування покриття, що залишає голу сталь підданою атмосферній корозії. Результатом є поширене іржа та відшаровування покриття, що ставить під загрозу структурну цілісність та безпеку експлуатації. Вирішення цього питання про відмову в металевих паливних баках вимагає систематичного підходу, заснованого на стандартах, а не покладатися на загальні практики майстерень. Для металевих паливних баків на замовлення основа довговічної захисної системи починається з підготовки поверхні відповідно до стандарту SSPC-SP10/NACE № 2 (тобто, майже білого металу, струминне очищення). Цей стандарт передбачає, що щонайменше 95% площі поверхні має бути вільним від усіх видимих ​​забруднень, включаючи

Запобігання руйнуванню покриття металевих паливних баків, спричиненому паливом Читати далі »

бризкозахисні екрани на замовлення

Відшаровування порошкового покриття Splash Guard: причини та способи усунення

Бризкозахисні екрани, встановлені на промисловому обладнанні, працюють в умовах постійної механічної вібрації та впливу рідин – середовища, яке піддає захисне покриття циклічним навантаженням, що значно перевищують те, що можуть витримати декоративні покриття. Коли порошкове покриття на індивідуальних бризкозахисних екранах відшаровується, наслідки виходять за рамки просто косметичних проблем; оголена основа може призвести до локальної корозії, що може скоротити термін служби компонента та збільшити подальші витрати на обслуговування. З точки зору виробничої інженерії, порушення адгезії порошкового покриття на бризкозахисних екранах майже ніколи не є проблемою самого матеріалу покриття. Корінну причину можна простежити до виробничого цеху: залишки мастильних матеріалів для волочіння або рідин для різання утворюють бар'єр з низькою поверхневою енергією між основою та покриттям; тим часом окалина на лазерно-різаних краях не може бути повністю видалена звичайною попередньою фосфатуванням. Ці дефекти проявляються як «хибна адгезія»: покриття прилипає до шару оксиду або забруднень, а не до самого основного металу; після впливу вібрації або рідини

Відшаровування порошкового покриття Splash Guard: причини та способи усунення Читати далі »

металевий газовий бак

Запобігання зриву різьби на пробках клапанів металевих газових балонів

Різьбові з'єднання на клапанних пробках та фітингах у металевих газових баках слугують критично важливими інтерфейсами між конструкцією бака та його системами подачі палива або вентиляції. Коли ця різьба виходить з ладу — через зрив, заклинювання або неправильне вирівнювання — наслідки можуть варіюватися від дорогої переробки та затримок виробництва до загроз безпеці в кінцевому використанні. Тому розуміння першопричин виходу з ладу різьби та впровадження ефективних превентивних стратегій мають вирішальне значення для створення надійних та довговічних металевих газових баків на замовлення. У цій статті досліджуються основні механізми виходу з ладу, що впливають на різьбу клапанних пробок під час виготовлення металевих газових баків, та пропонуються відповідні заходи інженерного контролю для кожного етапу виробничого процесу — від обробки на верстаті з ЧПК, контролю якості та обробки поверхні до складання. Причини виходу з ладу різьби в металевих клапанних пробках газових баків Вихід з ладу різьби в металевих клапанних пробках газових баків на замовлення зазвичай виникає через три взаємопов'язані фактори: відхилення обробки на верстаті з ЧПК, які впливають на геометрію кроку, проникнення покриття під час гальванічного або електрофоретичного покриття та помилки складання (такі

Запобігання зриву різьби на пробках клапанів металевих газових балонів Читати далі »

корпус зарядної станції для електромобілів на замовлення

Досягнення ударостійкості за класом IK10 для корпусів зарядних станцій для електромобілів

Прискорене розгортання інфраструктури громадських зарядних станцій наражає корпуси зарядних станцій для електромобілів на безпрецедентні фізичні ризики — акти вандалізму, такі як незначні зіткнення транспортних засобів, удари тупими предметами та проникнення через злом замків, безпосередньо призводять до простою обладнання та високих витрат на ремонт. Клас захисту IK10, визначений стандартом IEC 62262, вимагає, щоб корпус витримував енергію удару 20 джоулів, що еквівалентно силі удару, що генерується предметом вагою 5 кг, що падає з висоти 400 мм, — водночас гарантуючи, що клас захисту IP залишається незмінним після випробувань, а робота дверей та точки блокування залишаються неушкодженими. Однак досягнення відповідності IK10 не є просто питанням збільшення товщини матеріалу. З точки зору виробництва корпусів зарядних станцій для електромобілів, режими руйнування алюмінієвого сплаву товщиною 2.5 мм та нержавіючої сталі товщиною 1.5 мм під час удару принципово відрізняються — алюміній поглинає енергію через пластичну деформацію, тоді як нержавіюча сталь стикається з ризиком розтріскування через концентрацію напружень. У структурній...

Досягнення ударостійкості за класом IK10 для корпусів зарядних станцій для електромобілів Читати далі »

металевий бензиновий бак

Корозія металевих бензинових резервуарів, спричинена розділенням фаз етанолу

Широке використання палива, змішаного з етанолом (особливо E10 та E15), створило численні проблеми сумісності для металевих систем бензинових баків. Найбільш критичною з них є корозія в металевих системах бензинових баків, спричинена гігроскопічністю етанолу та результуючим фазовим розділенням. Наслідки передбачувані: звичайна холоднокатана вуглецева сталь, навіть покрита вторинним внутрішнім облицюванням, може перфоруватися протягом кількох місяців після впливу цього стратифікованого середовища етанол-вода. Для металевих бензинових баків, виготовлених на замовлення, фундаментальне питання полягає не в тому, чи відбудеться фазове розділення — це лише питання часу, — а в тому, чи зможе обраний матеріал витримати це середовище. Алюмінована сталь та сталь з покриттям NI-TERNE мають властиву корозійну стійкість і пропонують довговічне рішення без необхідності вторинного покриття. У цій статті досліджуються металургійні основи корозії, викликаної етанолом, аналізуються механізми фазового розділення та пропонуються альтернативні матеріальні рішення, які забезпечують тривалий термін служби без необхідності додаткових внутрішніх покриттів. Фазове розділення палива, змішаного з етанолом.

Корозія металевих бензинових резервуарів, спричинена розділенням фаз етанолу Читати далі »

Корпус зарядної станції для електромобілів

Вирішення проблеми передчасної корозії корпусів зарядних станцій для електромобілів

Оскільки глобальний рівень проникнення електромобілів продовжує зростати, розгортання інфраструктури зовнішньої зарядки відбувається безпрецедентними темпами. Корпуси зарядних станцій для електромобілів, які слугують першою лінією захисту внутрішніх електричних компонентів, постійно піддаються впливу агресивних середовищ, таких як дощ, конденсат, циклічні зміни температур та сольовий бризок на дорогах. Дно корпусу та нижній край дверної панелі є основними цілями для корозії — ці ділянки постійно піддаються капілярному поглинанню води з бетонних основ або накопичують рідину, насичену сіллю, що розбризкується з дороги. Після утворення іржі вона швидко поширюється, що призводить до відшаровування покриття, зниження міцності конструкції та навіть погіршення безпеки внутрішніх електричних компонентів. Хоча стандарти NEMA 250 та UL 50E забезпечують ступеневу основу для захисту навколишнього середовища зовнішніх електричних корпусів, існують такі проблеми, як недостатня корозійна стійкість основного матеріалу (наприклад, стандарт SPCC), відсутність дренажної конструкції на дні та недостатня попередня обробка перед нанесенням покриття.

Вирішення проблеми передчасної корозії корпусів зарядних станцій для електромобілів Читати далі »

металевий резервуар для олії

Як запобігти утворенню втомних тріщин у зварних швах металевих перегородок масляних резервуарів

Для металевих резервуарів для нафти, що використовуються в мобільних або транспортних засобах, робоче середовище створює унікальний набір циклічних умов навантаження, які рідко зустрічаються в стаціонарних резервуарах для зберігання. Розбризкування рідини, тобто інерційний рух палива або моторного масла під час прискорення, гальмування та вібрацій, спричинених рельєфом місцевості, створює повторювані ударні сили на внутрішні перегородки. Ці динамічні тиски безпосередньо передаються на кутові зварні шви, які кріплять перегородки до корпусу металевого резервуара для нафти, і вони є основною причиною передчасного руйнування від втоми. У зварних конструкціях тріщини від втоми майже незмінно виникають у корені шва, тобто в місці різкого геометричного переходу між металом шва та основним металом, де коефіцієнт концентрації напружень найвищий. Хоча безперервні кутові зварні шви забезпечують високу жорсткість конструкції, вони утримують перегородки на місці та не здатні поглинати енергію; під час циклічних трясових навантажень корінь шва діє як нерухома виїмка, тим самим прискорюючи зародження та поширення тріщин вздовж лінії сплавлення.

Як запобігти утворенню втомних тріщин у зварних швах металевих перегородок масляних резервуарів Читати далі »

послуги з виготовлення резервуарів з листового металу з нержавіючої сталі на замовлення

Зварювання металевих резервуарів для нафти: досягнення 0 мікропротікань

При зварюванні металевих резервуарів для нафти цілісність зварного шва є не просто показником якості, а обов'язковою умовою для забезпечення герметичності резервуара. Мікровитоки часто не виявляються лише за допомогою гідростатичних випробувань, а їхня перша причина зазвичай полягає в неповному сплавленні в корені зварного шва з канавкою. Хоча такі об'ємні розриви можуть пройти початкові випробування під тиском, вони можуть перерости в тріщини, що пронизують стінку, під дією циклічних експлуатаційних навантажень. Задокументований випадок розриву резервуара для зберігання сирої нафти був безпосередньо спричинений відсутністю сплавлення в односторонньому зварному шві з канавкою, що повністю підтверджує цей розвиток подій: дефект залишався прихованим до появи крихкого руйнування під комбінованими напруженнями та низькими температурами. Тому для усунення мікровитоків лише остаточного контролю недостатньо — він вимагає комплексного контролю процесу від підготовки зварного шва до параметрів зварювання відповідно до визнаних виробничих стандартів, таких як AWS D1.1. Supro є професійним виробником металевих резервуарів для нафти. Ми інтегруємо контроль якості в кожен зварний шов, а не покладаємося на післязварювальний контроль, забезпечуючи постачання...

Зварювання металевих резервуарів для нафти: досягнення 0 мікровитоків Читати далі »

рейки для серверних стійок на замовлення

Уникнення апаратного втручання в рейку серверної стійки

Під час розгортання великих центрів обробки даних мало які проблеми спричиняють більше непередбачуваних затримок складання, ніж апаратні перешкоди в рейках серверних стійок. Стандартні квадратні монтажні отвори EIA-310 вимагають суворих допусків на розміри для забезпечення безперешкодної сумісності з гайками в клетці та ковзними механізмами. Однак неконтрольоване накопичення порошкового покриття може значно зменшити ефективний зазор отвору, що безпосередньо призводить до заклинювання кріплень, неправильного встановлення з крутним моментом або навіть повної неможливості повної інтеграції в стійку. У Supro MFG наш аналіз інженерних відмов показує, що, здавалося б, незначна надлишкова товщина покриття в 0.15 міліметра на прецизійних рейках серверних стійок достатня для зупинки термінових графіків встановлення. Це специфічне відхилення розмірів зазвичай виникає внаслідок неконтрольованого електростатичного осадження та ефекту клітки Фарадея на етапі обробки поверхні, а не структурних неточностей у початковому процесі штампування на верстаті з ЧПК. У цій статті детально досліджуються фундаментальні фізичні причини накопичення порошку в рейках серверних стійок на замовлення та детально розглядаються точні заходи контролю виробничого процесу, необхідні для забезпечення нульового рівня дефектів.

Уникнення апаратного втручання в рейку серверної стійки Читати далі »

Корпуси NEMA 3

Рішення для мікротріщин на радіусі вигину корпусів NEMA

Корпуси NEMA служать основним захисним бар'єром для електричного та електронного обладнання в промислових, зовнішніх та небезпечних середовищах. Цілісність цих корпусів, особливо на литих кутах та вигинах, безпосередньо визначає їхню здатність підтримувати свій рейтинг NEMA для захисту від пилу, вологи, корозії та фізичного впливу. Мікротріщини на радіусах вигину є одними з найпідступніших дефектів якості у виробництві корпусів NEMA. Ці тріщини зазвичай невидимі неозброєним оком під час початкового огляду, але можуть поширюватися під час експлуатації через термоциклування, вібрацію та механічні навантаження. Після утворення мікротріщини порушують структурну цілісність корпусу, що призводить до проникнення факторів навколишнього середовища та зрештою призводить до невідповідності рейтингу захисту NEMA. У цій статті заглиблюються в металургійні та пов'язані з процесом причини виникнення мікротріщин на радіусах вигину у виробництві корпусів NEMA та пропонується ряд інженерних контрольних заходів, починаючи від вибору матеріалів та оптимізації штампа до перевірки якості, для повного усунення таких дефектів у виробництві. Розуміння механізму утворення мікротріщин у

Рішення для мікротріщин на радіусі вигину корпусів NEMA Читати далі »

металевий паливний бак

Уникнення мікровитоків системи випаровування палива (EVAP) у металевих паливних баках

Відповідність вимогам щодо викидів випаровування (EVAP) для металевих паливних баків більше не є просто питанням забезпечення якості, а питанням доступу до ринку. Починаючи з 2000 модельного року, як Агентство з охорони навколишнього середовища США (EPA), так і Каліфорнійська рада з повітряних ресурсів (CARB) вимагають, щоб системи OBD II були здатні виявляти витоки в системі, еквівалентні отвору діаметром більше 0.5 міліметра (0.020 дюйма). Цей нормативний поріг накладає суворі вимоги на процес виготовлення металевих паливних баків на замовлення: будь-яка пористість зварювання, тобто газові порожнини, що утримуються в зварювальній ванні під час затвердіння, можуть утворювати мікроскопічні шляхи пари, що викликає коди несправності P0456 або P0442 під час запуску автомобіля. Традиційні гідростатичні випробування використовують воду як середовище під тиском, але їх роздільна здатність недостатня для виявлення цих субміліметрових дефектів; ефекти поверхневого натягу часто маскують дрібні витоки, які в іншому випадку дозволили б парі виходити під впливом тиску пари палива. Щоб металевий паливний бак пройшов сертифікацію,

Уникнення мікровитоків системи випаровування палива (EVAP) у металевих паливних баках Читати далі »

Корпус NEMA 2

Вирішення проблем провисання дверей та заклинювання петель у корпусах NEMA

Для будь-якого корпусу NEMA, сертифікованого UL, провисання дверей та заклинювання петель є не просто експлуатаційними перешкодами — вони безпосередньо порушують цілісність стиснення прокладки, що призводить до порушення класу захисту. З точки зору виготовлення листового металу, переважна більшість випадків пов'язана не з недостатньою міцністю матеріалу, а радше зі сукупним впливом неправильно вирівняних осей петель та залишкових напружень у дверній панелі. Навіть діагональний поворот на 2° може створити концентрацію контактних напружень всередині корпусу петлі, прискорюючи знос та спричиняючи заклинювання. Ця стаття зосереджена на трьох контрольованих змінних — конструктивних допусках, послідовності зварювання та виборі петель — для корпусів NEMA, надаючи командам з постачання та інженерії кількісно вимірні шляхи для покращення. Supro Mfg аналізує ці першопричини одну за одною на основі виробничих даних, що відповідають стандартам ASTM та UL. Розуміння провисання дверей та заклинювання петель у корпусах NEMA Провисання дверей та заклинювання петель у корпусах NEMA виникають через невідповідність між геометричним зміщенням осі петлі та жорсткістю.

Вирішення проблем провисання дверей та заклинювання петель у корпусах NEMA Читати далі »

Посібник з екранування електромагнітних/радіочастотних перешкод (EMI/RFI) при виготовленні металевих виробів на замовлення

Захисні банки від електромагнітних/радіочастотних перешкод: причини зміни кольору під час поверхневого паяння оплавленням

Після паяння оплавленням без свинцю на поверхні корпусів для екранування від електромагнітних перешкод/радіочастотних перешкод з'являються видимі сліди пожовтіння або окислення, що стає все більш поширеною проблемою в електронній промисловості. Хоча такі косметичні дефекти не обов'язково впливають на характеристики електромагнітного екранування, вони суттєво впливають на естетику виробу та довготривалу стійкість до корозії. Профілі процесу паяння без свинцю зазвичай піддають компоненти впливу пікових температур, що наближаються до 260°C, що прискорює реакції окислення на відкритих металевих поверхнях. Корінні причини цього явища в корпусах для екранування від електромагнітних перешкод/радіочастотних перешкод, виготовлених на замовлення, включають кілька факторів: термічну деградацію нелетких залишків штампувального масла під час процесу поверхневого монтажу оплавленням, схильність підкладки до високотемпературного окислення (особливо нікель-срібних сплавів), неправильні умови зберігання, що призводять до попереднього окислення, та деградацію поверхні, що посилюється виділенням флюсу. Розуміння цих механізмів має вирішальне значення під час виробництва корпусів для екранування від електромагнітних перешкод/радіочастотних перешкод — це не лише питання контролю якості, але й важливе для встановлення технологічних специфікацій, що забезпечують цілісність поверхонь компонентів під час циклу паяння оплавленням.

Захисні банки від електромагнітних/радіочастотних перешкод: причини зміни кольору під час поверхневого паяння Читати далі »

корпус зарядної станції для електромобілів на замовлення

Запобігання витокам води в корпусах зарядних станцій для електромобілів

Інфраструктура зарядки електромобілів працює на відкритому повітрі, вимагає мінімального планового обслуговування та повинна витримувати вплив дощу, бризок води, що здуваються вітром, танення снігу та миття під високим тиском. Корпуси, що відповідають стандартам NEMA 3R/4X або IP65, призначені для роботи в цих умовах навколишнього середовища: NEMA 4X вимагає стійкості до струменів води та агресивного середовища, тоді як IP65 вимагає стійкості до струменя води зі швидкістю потоку 12.5 л/хв з 6.3-міліметрового сопла на висоті від 2.5 до 3 метрів. Однак, у реальній експлуатації велика кількість корпусів зарядних станцій для електромобілів протікає невдовзі після введення в експлуатацію, що призводить до спрацьовування через замикання на землю, корозії електронних компонентів і навіть відключення системи. Проблема рідко виникає через неадекватні специфікації, а радше через виробничий процес корпусів зарядних станцій для електромобілів: періодичне точкове зварювання по кутах, пористість і неповне проникнення зварних швів, а також неправильні розрахунки коефіцієнтів стиснення прокладок — все це створює шляхи для проникнення вологи, що призводить до замикань на землю, корозії та відключення системи. Щоб забезпечити

Запобігання витокам води в корпусах зарядних станцій для електромобілів Читати далі »

бризкозахисні екрани на замовлення

Вирішення відхилень вирівнювання в отворах для кріплення бризкозахисних екранів: уникнення затримок під час складання на місці

Коли бризкозахисний екран потрапляє на етап остаточного складання, навіть найменше відхилення між його монтажними отворами та різьбовими вставками в рамі обладнання може призвести до простою виробничої лінії, що призводить до переробки, прискореної доставки та затримок доставки, що, у свою чергу, створює тиск на взаємини з клієнтами. З точки зору інженерії виробництва бризкозахисних екранів, це неспіввідношення рідко викликається однією помилкою обробки. Швидше, це результат накопичення системних змінних, властивих багатоетапному процесу гнуття: накопичення допусків поширюється через послідовні операції формування, а пружинна поведінка відхиляється від теоретичних прогнозів, коли моделі процесу не враховують належним чином властивості матеріалу (межа текучості, орієнтація зерен та варіації товщини). Щоб вирішити ці першопричини, коригування лише на рівні цеху далеко не достатньо; воно вимагає ретельного калібрування K-фактора шляхом розробки плоских шаблонів на основі 3D CAD у поєднанні зі стратегіями проектування для технологічності, такими як стратегічне розміщення пазів для поглинання, а не зміщення допусків складання. Коли ці інженерні методи систематично застосовуються, вирівнювання

Вирішення відхилень вирівнювання в отворах для кріплення бризкозахисних екранів: уникнення затримок під час складання на місці Читати далі »

бризговики

Вигин та деформація бризкозахисного екрану: причини та способи усунення

Бризкозахисні екрани – це функціональні компоненти з листового металу, які зазвичай інтегруються у вузли верстатів, корпуси промислового обладнання та системи герметизації рідин. Їхня основна функціональна вимога полягає в підтримці точного геометричного вирівнювання зі сполучними поверхнями (зазвичай це станини верстатів, рами або опорні плити). Коли бризкозахисний екран не прилягає щільно до передбачуваної монтажної поверхні, утворені зазори не тільки погіршують естетичну привабливість компонента, але й погіршують його функціональні характеристики, особливо в застосуваннях, пов'язаних з герметизацією охолоджувальної рідини, управлінням стружкою або герметизацією від впливу навколишнього середовища. Давньою проблемою у виробництві бризкозахисних екранів є розмірна нестабільність, яка проявляється у вигляді вигину та деформації. Ці дефекти зазвичай стають очевидними на етапі остаточного складання: хоча деталі відповідають розмірним вимогам, зазначеним у кресленнях під час перевірки, їх неможливо вирівняти зі сполучними поверхнями під час фактичного складання. Розуміння металургійних та механічних причин цих деформацій має вирішальне значення для впровадження ефективних контрзаходів. У цій статті досліджуються основні механізми, що призводять до деформації бризкозахисних екранів на замовлення – розподіл внутрішнього напруження,

Вигин та деформація бризкозахисного екрану: причини та рішення Читати далі »

металевий паливний бак

Стратегії запобігання електрохімічній корозії на металевих монтажних ременях паливного бака

Інтерфейс між металевим паливним баком та його монтажними ременями є одним із найчастіше ігнорованих шляхів корозії в вузлах автомобільних шасі. Коли різні типи металу — зазвичай оцинковані сталеві ремені та паливні баки з вуглецевої сталі — вступають у безпосередній контакт під впливом дорожньої солі та вологи, утворюється електрохімічний елемент. Більш активний метал (паливний бак) діє як анод і зазнає прискореної корозії, тоді як монтажний ремінь діє як катод. Це аж ніяк не теоретична проблема: коли Ford відкликав 1.1 мільйона пікапів F-150 у 2011 році, він пояснив розриви монтажних ременів корозією, спричиненою хімікатами для протиожеледного захисту у 21 штаті «сольового поясу»; такі пошкодження призводили до контакту паливного бака із землею, що створювало ризик витоку палива. Вібрація посилює цю проблему, стираючи захисне покриття, оголюючи голий метал і тим самим створюючи повний електрохімічний ланцюг. Інженерне рішення полягає не в потовщенні покриття, а в...

Стратегії запобігання електрохімічній корозії на металевих монтажних ременях паливного бака Читати далі »

металевий паливний бак

Виробництво металевих паливних баків: 0 допусків на бризки зварювання та забруднення від зварювання

У виробництві металевих паливних баків внутрішня чистота вже не є просто приємним показником процесу, а радше ключовим параметром, що визначає надійність системи. Сучасні системи Common Rail дизельних двигунів зазвичай працюють під тиском понад 2,000 бар (200 МПа), при цьому зазор між прецизійними компонентами всередині форсунок коливається від 1 до 5 мікрометрів. У такому масштабі будь-яка частинка металевого сміття — чи то від бризок зварювання, чи від шліфування металевого паливного бака — яка потрапляє в магістралі Common Rail разом з паливом, спричиняє незворотний абразивний знос прецизійних поверхонь, що з'єднуються. Світові паливні норми та провідні виробники оригінального обладнання рекомендують, щоб чистота палива відповідала стандартам ISO 4406 18/16/13. Однак, якщо зварювальний шлак та сторонні предмети (СПР), що залишилися після виробничого процесу металевих паливних баків на замовлення, не будуть ретельно видалені перед відвантаженням, бортова система фільтрації автомобіля не зможе ефективно перехоплювати забруднювачі, які вже присутні всередині металевого паливного бака. Це означає, що якість виготовлення металевих паливних баків на замовлення безпосередньо...

Виробництво металевих паливних баків: 0 допусків на бризки зварювання та забруднення повітря Читати далі »

Посібник з екранування електромагнітних/радіочастотних перешкод (EMI/RFI) при виготовленні металевих виробів на замовлення

Забезпечення надійної адгезії покриття до екрануючих банків від електромагнітних/радіочастотних перешкод: управління процесами та проектування

Для спеціальних корпусів для екранування від електромагнітних перешкод/радіоперешкод шар покриття аж ніяк не є просто косметичним елементом — він безпосередньо визначає ефективність екранування пристрою та його довгострокову надійність. Коли покриття відшаровується на зігнутих краях або на плоских поверхнях через недостатню адгезію, оголений основний матеріал не тільки викликає гальванічну корозію та прискорює локалізоване окислення, але й фрагменти відшарованого покриття також можуть забруднити середовище друкованої плати в чистому приміщенні, спричиняючи критичні функціональні дефекти. Корінні причини відшаровування або лущення покриття на корпусах для екранування від електромагнітних перешкод/радіоперешкод зазвичай виникають з двох факторів: по-перше, недостатнє знежирення та активаційне очищення підкладки перед нанесенням покриття, де залишкові забруднення утворюють фізичний бар'єр між покриттям та підкладкою; по-друге, радіус вигину занадто малий, перевищуючи межу пластичності покритого металу — коли деформація розтягу на вигині перевищує критичне значення, яке покриття може витримувати, мікротріщини утворюються на вершині вигину та поширюються вздовж межі розділу під час подальшого термоциклування або...

Забезпечення надійної адгезії покриття до екрануючих банків від електромагнітних/радіочастотних перешкод: управління процесами та проектування Читати далі »

деталі корпусу, оброблені обробкою з алюмінієвого сплаву

Вирішення проблем термічної деформації корпусів зарядних станцій для електромобілів

Глобальна інфраструктура зарядки електромобілів переживає безпрецедентне розширення — прогнозується, що ринок корпусів для зарядних станцій для електромобілів зросте з 3.05 мільярда доларів у 2025 році до 8.49 мільярда доларів у 2032 році зі сукупним річним темпом зростання (CAGR) 15.7%. Однак це зростання створює широко недооцінену інженерну проблему: структурну стійкість корпусів зарядних станцій для електромобілів під подвійним тепловим навантаженням — впливом прямих сонячних променів на вулиці та роботою внутрішніх силових модулів з повним навантаженням. Великі дверні панелі корпусу, зазвичай висотою понад 1.5 метра, дуже схильні до вигину металу під впливом термічного навантаження, що призводить до деформації та нерівномірних зазорів. Це ставить під загрозу цілісність ущільнень IP-класу, наражаючи чутливі електричні компоненти на ризик потрапляння вологи та частинок. Коли вуглецева сталь (з коефіцієнтом лінійного розширення приблизно 11.7×10⁻⁶/°C) зазнає лінійного розширення, що перевищує 1 міліметр, вздовж 1.8-метрової висоти дверної панелі через підвищення температури на 50°C, конструкція корпусу зарядної станції для електромобілів, розроблена спеціально для цієї моделі, без належного реберного підсилення безпосередньо призведе до постійної деформації.

Вирішення проблем термічної деформації в корпусах зарядних станцій для електромобілів Читати далі »

спеціальні алюмінієві штамповані деталі

Вирішення проблем вібраційного втомного руйнування бризкозахисних екранів

Бризкозахисні екрани, встановлені на виробничому обладнанні, виходять з ладу протягом кількох місяців — не через удар чи корозію, а через тріщини, спричинені вібраційною втомою навколо монтажних болтів. Цей режим руйнування був широко задокументований у виробництві листового металу: болтові з'єднання створюють геометричні розриви, що призводять до циклічної концентрації напружень. Коли частота збудження обладнання відповідає власній частоті бризкозахисного екрану, резонанс посилює амплітуду прогину, тим самим прискорюючи виникнення та поширення тріщин. Проблема ще більше загострюється, коли тонкі листи не мають достатнього модуля перерізу (геометрична властивість, що визначає жорсткість на згин). З точки зору виготовлення бризкозахисних екранів, рішення полягає не просто у збільшенні товщини матеріалу, а у стратегічній модифікації геометрії листового металу, щоб підвищити його власну частоту та перерозподілити напруження подалі від зон з'єднання. У цій статті досліджуються корінні причини втомного руйнування бризкозахисних екранів, виготовлених на замовлення, та пропонуються практичні стратегії формування — посилення ребер, вальцьування країв та віброізоляція, — які можуть продовжити термін служби без значного збільшення ваги.

Вирішення проблем вібраційного втомного руйнування бризкозахисних екранів Читати далі »

Резервуари для води з оцинкованої сталі на замовлення

Стратегії вибору матеріалів для боротьби з внутрішньою корозією в металевих паливних баках

Сьогодні суміші етанолу та бензину (такі як E10 та E85) та біодизель стали стандартним паливом на північноамериканському та європейському ринках. Хоча ці суміші зменшують викиди та покращують октанове число, вони також створюють низку проблем сумісності матеріалів, які безпосередньо впливають на цілісність систем металевих паливних баків. Етанол гігроскопічний; він легко поглинає вологу з атмосфери та містить корозійні іони, такі як іони хлориду. Аналогічно, біодизель має високий вміст кисню та вологи, а жирні кислоти та продукти їх розкладу ще більше посилюють корозію вуглецевої сталі. Сталеві паливні баки, що піддаються впливу етанолу паливного класу, схильні до корозійного розтріскування під напругою, а вуглецева сталь Q235 також демонструє вимірну корозію при зануренні в суміші етанолу та бензину. Наслідки виходять за рамки поверхневої іржі — вони включають утворення твердих частинок, які можуть засмітити насоси та форсунки; у важких випадках може виникнути перфорація, що призводить до витоків та загроз безпеці. Для виробників металевих паливних баків та інженерів із закупівель, визначення матеріалів металевих паливних баків, які усувають...

Стратегії вибору матеріалів для боротьби з внутрішньою корозією в металевих паливних баках Читати далі »

послуги з виготовлення металевих кронштейнів на замовлення

Спеціальні важкі металеві кронштейни: забезпечують міцну підтримку

У складних промислових умовах стандартні важкі металеві кронштейни часто стають слабкою ланкою надійності системи. Коли компоненти виходять з ладу через втому металу під динамічними навантаженнями, корозійне розтріскування під напругою в суворих умовах або прості геометричні невідповідності, наслідки значно перевищують вартість заміни деталей. Це призводить до незапланованих простоїв, порушень техніки безпеки та дорогих виробничих втрат. Як спеціалізований виробник важких металевих кронштейнів, Supro розуміє, що справжня інженерна підтримка випливає з глибокого аналізу спектрів навантаження, факторів корозії навколишнього середовища та кривих довгострокового зниження продуктивності. Тому індивідуальні важкі металеві кронштейни, адаптовані до конкретних умов експлуатації, є інженерною необхідністю для забезпечення структурної цілісності та безперебійної роботи проекту. У цій статті систематично пояснюється, як за допомогою спільного процесу інженерного проектування — від аналізу кінцевих елементів до матеріалознавства — індивідуальні важкі металеві кронштейни перетворюють структурні ризики на тривалі експлуатаційні переваги. Чому стандартні важкі металеві кронштейни є потенційною слабкою ланкою в ланцюжку проекту? В інженерних проектах стандартні важкі металеві кронштейни часто...

Спеціальні надміцні металеві кронштейни: забезпечують міцну підтримку Читати далі »

проекти точних металевих корпусів на замовлення

Виготовлення корпусів з листового металу на замовлення для промислової автоматизації

У сфері промислової автоматизації корпуси вже не є просто захисними кожухами, а служать критично важливими системними платформами, що містять прецизійні системи керування та забезпечують довгострокову стабільну роботу обладнання. Сучасні виробничі лінії висувають багатовимірні вимоги до корпусів для виготовлення листового металу: вони повинні витримувати постійну вібрацію та удари, забезпечувати надійний захист IP та екранування від електромагнітної сумісності, а також ефективно справлятися з тепловими проблемами, що виникають через високу щільність потужності. Основна цінність успішного рішення для виготовлення корпусів з листового металу полягає в систематичному реагуванні на ці складні умови експлуатації, а не просто в забезпеченні точних за розмірами корпусів. Це вимагає, щоб виробники корпусів з листового металу розглядали корпус як інтегрований інженерний компонент з самого початку проекту. Завдяки науковому процесу виготовлення корпусів з листового металу, кожен крок — від моделювання проектування до зварювання та складання — повинен точно відповідати кінцевим показникам продуктивності: структурній цілісності, стійкості до навколишнього середовища та ремонтопридатності протягом усього життєвого циклу. Це створює міцну фізичну основу для надійної роботи автоматизованого обладнання. Ця стаття

Виготовлення корпусів з листового металу на замовлення для промислової автоматизації Читати далі »

індивідуальний металевий кронштейн

Виготовлення металевого кронштейна на замовлення під кутом 90 градусів: вибір матеріалу

У будівельній інженерії надійність металевих кронштейнів під кутом 90 градусів виходить далеко за межі їхньої простої геометричної форми. Вони виконують складні завдання механічної передачі: від статичної підтримки до розподілу динамічного навантаження, від стійкості до корозії в умовах навколишнього середовища до управління термічними напруженнями. Як професійний виробник металевих кронштейнів під кутом 90 градусів на замовлення, Supro глибоко розуміє, що передчасний вихід кронштейнів з ладу рідко виникає через раптове перевантаження, але часто є наслідком фундаментальних невідповідностей між матеріалами та робочим середовищем. Поломки, спричинені такими невідповідностями, такі як корозійне розтріскування під напругою або руйнування від втоми, зазвичай є поступовими та підступними, що зрештою збільшує витрати на проект та призводить до втрат через простої. Тому вибір правильного матеріалу для металевих кронштейнів під кутом 90 градусів – це не просто питання перевірки специфікацій, а критична стратегія захисту проекту. Вибір матеріалу безпосередньо визначає вартість життєвого циклу конструкції та запас міцності. У цій статті систематично пояснюється, на основі матеріалознавства та аналізу відмов, як точний вибір матеріалів для металевих кронштейнів під кутом 90 градусів перетворює вимоги до продуктивності, екологічні проблеми та виробничі процеси на міцні та надійні структурні з'єднання.

Металевий кронштейн на 90 градусів на замовлення: вибір матеріалу Читати далі »

виготовлення металевих корпусів на замовлення

Чому на IP-корпусах з нержавіючої сталі передчасно з'являються плями іржі?

Коли на поверхні корпусів з нержавіючої сталі з класом захисту IP з'являються коричневі плями через кілька місяців після встановлення, часто вважається, що це пов'язано з маркою матеріалу. Однак, ґрунтуючись на майже двох десятиліттях досвіду виготовлення виробів на замовлення, Supro виявила, що понад 90% передчасних випадків іржі можна пояснити чотирма факторами, яким можна запобігти: забруднення вільним залізом під час різання або шліфування, термічне знебарвлення внаслідок незахищеного зварювання, конструкція щілин, що затримують електроліти, та відсутність пасиваційної обробки. Хоча шар пасивації на поверхні нержавіючої сталі 304 або 316 є міцним, він не може компенсувати вбудовані частинки або зони термічного впливу з недостатнім вмістом хрому. Щоб корпуси з нержавіючої сталі з класом захисту IP досягли своєї цільової продуктивності, весь виробничий процес повинен суворо контролюватися, від спеціального оснащення до кислотного травлення після зварювання. У цій статті аналізується кожна перша причина з точки зору виробника, надаючи покупцям та інженерам практичні критерії для відмінності справжніх дефектів металу від передчасної корозії, спричиненої...

Чому на корпусах з нержавіючої сталі з'являються передчасні плями іржі? Читати далі »

резервуари для води з вуглецевої сталі на замовлення

Гідростатичний контроль тиску у виробництві металевих резервуарів для води

Для металевих резервуарів для води гідростатичний тиск є найважливішим, але найчастіше недооцінюваним структурним навантаженням. Гідростатичний тиск лінійно зростає з глибиною рідини — тиск, що чиниться на дно резервуара, значно вищий, ніж на верхні секції. Ця фізична характеристика безпосередньо диктує необхідність неоднорідної товщини стінок у конструкції. Під дією гідростатичного тиску циліндричні металеві резервуари для води переважно відчувають окружне напруження; якщо це напруження не розраховано точно, це може призвести до випинання стінки резервуара назовні в нижній області. Існуючі випадки інженерних аварій свідчать про те, що металеві резервуари для води з недостатньою товщиною стінок можуть зазнавати постійного випинання нижньої стінки понад 2 мм в умовах повного навантаження — ця пластична деформація не тільки порушує структурну цілісність, але й прискорює виникнення концентрацій напружень та тріщин від втоми під час подальшого використання. Контроль гідростатичного тиску для металевих резервуарів для води на замовлення повинен починатися на етапі проектування: розрахунки товщини корпусу слід виконувати відповідно до

Гідростатичний контроль тиску у виробництві металевих резервуарів для води Читати далі »

Корпуси NEMA 3

Як запобігти відшаруванню прокладок FIPG у корпусах NEMA

Прокладки, що формуються на місці (FIPG), стали основним рішенням для герметизації корпусів NEMA, пропонуючи гнучкість дизайну, чудову герметичність та економічну ефективність, з якою не можуть зрівнятися традиційні прокладки, вирізані штампуванням або стрічкові прокладки. Ця технологія зазвичай використовує двокомпонентну силіконову або поліуретанову систему, що наноситься безпосередньо на фланці електричних корпусів, що відповідають стандарту NEMA, що не тільки усуває кутові шви та зменшує витрати матеріалу, але й враховує складні геометрії. Однак у застосуванні FIPG залишається давня проблема: розшарування та відшаровування прокладки від металевої основи. Коли матеріал FIPG не підтримує міцний зв'язок з поверхнею корпусу NEMA, утворюються шляхи витоку, що знижує рейтинг NEMA та піддає чутливі електричні компоненти впливу забруднень навколишнього середовища. Цей режим відмови безпосередньо загрожує надійності продукту, створює гарантійні ризики та ставить під загрозу репутацію бренду. У цій статті наведено поглиблений аналіз першопричин розшарування FIPG у корпусах NEMA на замовлення та запропоновано інженерні превентивні стратегії, засновані на науці про поверхню, виборі матеріалів та управлінні процесами. Розуміння

Як запобігти відшаруванню прокладок FIPG у корпусах NEMA Читати далі »

виробник металевих корпусів на замовлення

Як запобігти гальванічній корозії в IP-корпусах

Для корпусів із захистом IP електрохімічна корозія аж ніяк не є поверхневою проблемою, а конструктивним недоліком, який може призвести до поломки в будь-який момент. Коли два різні метали стикаються всередині герметичного корпусу із захистом IP, волога, що утримується в цьому корпусі, діє як електроліт. Результат? Метал з нижчим потенціалом першим почне кородувати. Ми спостерігали, як алюмінієві основи розвивали точкову корозію всього за кілька місяців у поєднанні з фітингами з нержавіючої сталі без належних ізоляційних заходів. Як виробник корпусів із захистом IP на замовлення з понад 20-річним досвідом роботи, Supro MFG розглядає електрохімічну корозію як передбачувану проблему, а не як неочікуваний наслідок факторів навколишнього середовища. Проблеми ще серйозніші для зовнішніх застосувань або корпусів із захистом IP, що піддаються миття, оскільки цикли конденсації та герметичні з'єднання запобігають природному висиханню. Нехтування електрохімічним рядом під час вибору матеріалу або складання безпосередньо скоротить термін служби корпусу. У цьому посібнику ми детально розглянемо...

Як запобігти гальванічній корозії в IP-корпусах Читати далі »

Прокрутка до початку