
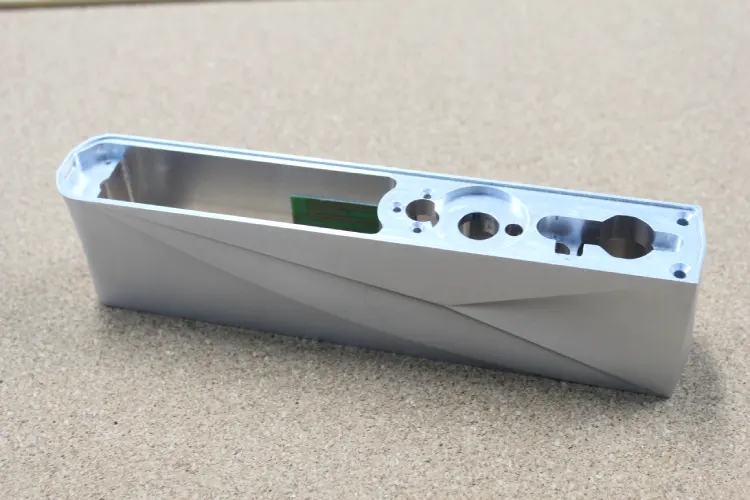







Pri vývoji vonkajších produktov predstavuje výroba prototypov plechových výrobkov kritickú fázu pre overovanie návrhov a predpovedanie uskutočniteľnosti hromadnej výroby. Na rozdiel od kontrolovaného vnútorného prostredia musia prototypy vonkajších plechových výrobkov fungovať ako komplexné „platformy na testovanie systémov“.
Ich účelom je preventívne odhaliť potenciálne riziká zlyhania počas celého životného cyklu produktu pred začatím veľkosériovej výroby. Výber materiálov na výrobu prototypov z plechu preto ďaleko presahuje rámec samotného dodržiavania výkresových špecifikácií. Predstavuje kľúčové strategické rozhodnutie, ktoré priamo určuje účinnosť testovania prototypov, kontrolu nákladov na vývoj a plynulosť prechodu na stabilnú hromadnú výrobu.
Z hľadiska profesionálnej výroby prototypov z plechových materiálov spočíva základná logika pri výbere materiálov pre vonkajšie prototypy v systematickom vyvážení funkčnosti, vystavenia životnému prostrediu a výrobných procesov. To si vyžaduje prekročenie hľadania jednotlivých vysokovýkonných materiálov a vytvorenie trojrozmerného rámca rozhodovania zahŕňajúce kľúčové ukazovatele výkonnosti, špecifické scenáre vystavenia životnému prostrediu a vyrobiteľnosť.
Naším cieľom je identifikovať a riešiť potenciálne budúce zlyhania v ranej fáze vývoja prostredníctvom vedecky podloženého výberu materiálov a dôkladnej validácie. To poskytuje robustný a spoľahlivý základ pre rozhodovanie o projektoch, zabezpečuje kontrolu nákladov a dodržiavanie kvality počas celého životného cyklu projektu.
Základné princípy výroby prototypov plechových dielov: Dvojité riadenie prostredím a funkčnosťou
Pri výrobe prototypov plechov pre vonkajšie použitie nie je základnou zásadou len nahrádzanie materiálov alebo stanovenie priorít nákladov, ale dodržiavanie filozofie systémového inžinierstva, ktorá je riadená environmentálnymi aj funkčnými aspektmi. To je mimoriadne dôležité pre kontrolu celkových nákladov počas životného cyklu.
Spektrum analýzy závažnosti prostredia pre prototypy plechových výrobkov
Profesionálna výroba prototypov plechových dielov začína kvantitatívnou dekonštrukciou závažnosti prostredia, a nie spoliehaním sa na vágny koncept „vonkajšieho použitia“. Musíme preložiť prostredie používania do spektra testovateľných technických parametrov založených na medzinárodných normách, ako sú ISO 12944 alebo ASTM G50.
Napríklad prototyp skrine na výrobu plechov nasadený pozdĺž pobrežia Floridy vyžaduje spektrum prostredia, ktoré explicitne zahŕňa: vysoko koncentrovanú hmlu chloridovej soli (zodpovedajúcu koróznemu prostrediu C5-M), intenzívne ultrafialové žiarenie (ročná ožiarenie ≥2800 kJ/m²) a synergické účinky vysokej teploty a vlhkosti (napr. 35 °C, 85 % relatívnej vlhkosti).
Počas fázy výroby prototypu plechu nie je naším cieľom simulovať celý životný cyklus, ale proaktívne indukovať a odhaľovať potenciálne poruchové režimy materiálov a náterových systémov v najnáročnejších podmienkach prostredníctvom zrýchleného testovania (napr. 1000-hodinové testovanie v soľnej hmle podľa normy ASTM B117). To zahŕňa identifikáciu potenciálnych porúch, ako je nitková korózia pod pozinkovanými vrstvami alebo jamková korózia v hliníkových zliatinách.
Táto analýza, založená na spektre náročnosti prostredia, poskytuje nevyhnutný empirický základ pre následný výber špecifických materiálov na výrobu prototypov plechov, procesov povrchovej úpravy a tesniacich riešení.
Definovanie funkčných a poruchových hraníc pre prototypy výroby plechových dielov
Funkčne riadené prototypovanie zdôrazňuje prototyp ako prostriedok na overovanie prahových hodnôt návrhu a hraníc výkonnosti.
Výber materiálov na výrobu prototypov plechov musí byť priamo v súlade s hlavnými funkčnými požiadavkami produktu, či už ide o štrukturálnu nosnosť, elektromagnetické tienenie alebo tepelný manažment. Cieľom v tejto fáze je potvrdiť prostredníctvom merateľných testov (napr. skúška soľnou hmlou, skúška mechanickým zaťažením), či kombinácia materiálov a procesov na výrobu prototypov plechov dokáže splniť tieto funkčné požiadavky, a tým poskytnúť podporu založenú na údajoch pre vylepšenia návrhu.
Napríklad funkčná definícia prototypu plechového výrobku pre konzolu komunikačnej antény musí presahovať rámec statickej únosnosti. Musí explicitne zahŕňať únavovú životnosť pri teplotných cykloch od -30 °C do +70 °C, dynamickú tuhosť pri simulovaných vibráciách spôsobených zaťažením vetrom a dlhodobú elektrickú kontinuitu uzemňovacích spojení.
Výber prototypových materiálov na výrobu plechov musí priamo slúžiť týmto hraničným testom: použitie ocele s vyššou medzou klzu (napr. S355MC) na overenie limitov únosnosti ľahkých konštrukcií; alebo výber hliníkových zliatin so špecifickou vodivosťou (napr. 6061-T6) na potvrdenie výkonnostnej rovnováhy medzi rozptylom tepla a štrukturálnou integritou.
Stručne povedané, úspešná výroba prototypov plechových dielov spočíva v proaktívnom riešení environmentálnych výziev a preukázaní funkčných cieľov prostredníctvom cieleného výberu a spracovania materiálu. To poskytuje spoľahlivý technický základ pre následné rozhodnutia o obstarávaní a výrobe.
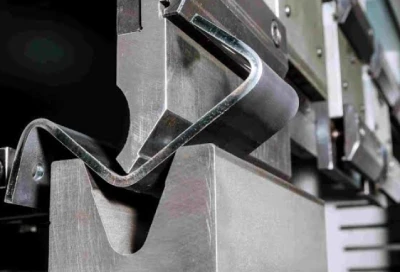
Klasifikácia aplikačných prostredí a požiadavky na materiálové vlastnosti pre prototypy výroby plechových dielov
Pri plánovaní projektov výroby prototypov plechov pre vonkajšie použitie tvorí vedecká klasifikácia prostredia základný kameň pre efektívny výber materiálov a kontrolu nákladov. Musíme rozložiť prostredie používania na špecifické, testovateľné režimy namáhania založené na normách ASTM alebo ISO. Tento proces priamo určuje relevantnosť testovania prototypov a celkové náklady na životný cyklus konečného produktu.
Kľúčové vonkajšie prostredia zvyčajne rozdeľujeme do niekoľkých typov: morské prostredie (vysoký obsah chloridových iónov), priemyselné prostredie (kyslé dažde, SO₂), prostredie s extrémnymi teplotnými cyklami (púšť, vysokohorské chladné oblasti) a prostredie s vysokým ultrafialovým žiarením. Každé prostredie kladie jedinečné a náročné požiadavky na výkonnosť materiálov na výrobu prototypových plechov.
Typy vonkajšieho prostredia | Hlavný environmentálny stres | Požiadavky na výkonnosť materiálov na výrobu prototypových plechov | Odporúčané materiály na výrobu prototypov plechov | Kľúčové oblasti zamerania pre validáciu povrchových úprav |
Prímorské podnebie (pobrežné/prímorské) | Vysoko koncentrovaná chloridová soľná hmla, trvalo vysoká vlhkosť, silný vietor prenášajúci soľ | Výnimočne vysoká odolnosť voči bodkovej a štrbinovej korózii; Vynikajúca odolnosť voči praskaniu v dôsledku korózie pod napätím. | Nerezová oceľ 316L, hliníková zliatina 5052/H32 | Musí sa vykonať skúška v neutrálnej soľnej hmle (ASTM B117) trvajúca viac ako 1000 hodín s kontrolou citlivých oblastí, ako sú rezané hrany, ohyby a tepelne ovplyvnené zóny zvarov. Tým sa overí integrita a priľnavosť náterového systému. |
Priemyselné/mestské atmosférické prostredie | Kyslé znečisťujúce látky (SO₂, NOx), usadzovanie pevných častíc, stredná až vysoká vlhkosť. | Vynikajúca odolnosť voči rovnomernej korózii; Odolnosť voči slabým kyslým roztokom; Silná odolnosť voči prenikaniu nečistôt. | Pozinkovaný oceľový plech (napr. S350GD+Z), nehrdzavejúca oceľ 304 | Vykonajte kombinované skúšky korózie oxidom siričitým/soľnou hmlou (napr. ISO 3231). Vyhodnoťte odolnosť náterov alebo pokovovania voči tvorbe pľuzgierov a delaminácii v kontaminovanom prostredí. |
Vysokoteplotné suché/púštne prostredie | Extrémne denné teplotné výkyvy, intenzívne ultrafialové (UV) žiarenie, abrazívny piesok a prach, nízka vlhkosť. | Vynikajúca tepelná stabilita a odolnosť voči tepelnej únave; Odolnosť voči UV starnutiu; Vysoká povrchová tvrdosť odolná voči oderu. | Oceľový plech Aluzinc, oceľ odolná voči poveternostným vplyvom, zliatina hliníka a kremíka. | Vykonávajte tepelné cyklické testy (napr. cykly od -20 °C do +80 °C) spolu s testami ultrafialového starnutia (ASTM G154). Dôraz sa kladie na overenie odolnosti náteru voči kriedovaniu, zmene farby a oderu od piesku a prachu. |
Vysokohorské/polárne prostredie | Extrémne nízke teploty (až do -50 °C), cykly mrazenia a rozmrazovania, náraz ľadových kryštálikov | Výnimočná húževnatosť pri nízkych teplotách, ktorá zabraňuje krehkému lomu; Nízky koeficient tepelnej rozťažnosti minimalizuje napätie spôsobené zmršťovaním za studena. | Austenitická nehrdzavejúca oceľ triedy 304/316, hliníkové zliatiny radu 5xxx/6xxx (Kľúčový bod: Vylúčte materiály náchylné na krehkosť pri nízkych teplotách) | Vykonajte kryogénne nárazové skúšky a skúšky cyklovania zmrazovania a rozmrazovania. Overte mieru zachovania elasticity tesniacich materiálov (ako sú tesnenia) pri extrémne nízkych teplotách, aby ste predišli zlyhaniu tesnenia. |
Vysoko vlhké prostredie tropického dažďového pralesa | Pretrvávajúce vysoké teploty a vlhkosť (napr. 40 °C, 95 % relatívnej vlhkosti), množstvo mikroorganizmov (plesne) a častá kondenzácia. | Výnimočná odolnosť voči vlhkosti a plesniam; odoláva dlhodobej korózii pod nátermi spôsobenej vlhkým teplom. | Nerezová oceľ 316L, tvrdo eloxovaná hliníková zliatina 6061 (s osobitným dôrazom na inherentnú odolnosť materiálov proti korózii) | Vykonajte testy pri vysokých teplotách a vlhkosti (napr. 85 °C/85 % relatívnej vlhkosti počas viac ako 1 000 hodín v súlade s normou IEC 60068-2-78) a testy rastu húb. Posúďte riziko nitkovitej korózie pod náterom. |
Len 4 kroky
online zákazková kovovýroba dielov
Kontaktujte náš tím odborníkov a vyskúšajte efektivitu a ekonomické výhody služieb digitálnej výroby kovov.
Nahrajte súbory dizajnu
STL , STEP (.stp), IGES (.igs), (.ZIP) alebo PDF.
Buďte tiež vzorom alebo nápadom
Analýza cenovej ponuky a návrhu
Okamžité továrenské ponuky a správy DfM, najrozumnejšie riešenie.
Výroba začína
Digitálne procesy môžu spustiť úlohy objednávky do 24 hodín.
V čase dodania
Dodržiavanie prísľubov dodávok, ktoré schválilo viac ako 3000 XNUMX kupujúcich globálnej spoločnosti.
Stratégia výberu typických materiálov na výrobu plechov pre vonkajšie prototypy
Po stanovení environmentálneho spektra musí byť stratégia výberu prototypových materiálov na výrobu plechov ďalej zosúladená s hlavnými funkciami konkrétneho produktu. Pre osoby s rozhodovacou právomocou pochopenie mapovania „produkt-materiál“ zabezpečuje, že prototypy sa nasadia na presné overenie výkonnostných rozmerov komerčného rizika, čím sa zabráni nadmernému alebo nedostatočnému testovaniu.
Výroba prototypov plechových dielov pre vonkajšie rozvádzače a kryty komunikačných/energetických zariadení
Jadro výroby prototypov plechov pre takéto produkty spočíva v overení synergie medzi štrukturálnou integritou, dlhodobým utesnením voči prostrediu a elektromagnetickou kompatibilitou.
Konštrukčné rámy zvyčajne používajú cenovo dostupnú vysokopevnostnú oceľ S355MC na overenie mechanických vlastností pri extrémnom zaťažení a zváracích procesoch. Elektromagnetické tienenie predstavuje prioritu pri overovaní. Pozinkované oceľové plechy (napr. S350GD+Z so zinkovým povlakom ≥ Z275) sú preferovanými materiálmi na výrobu prototypových plechov. Tento výber poskytuje základnú katódovú ochranu a zároveň overuje priľnavosť medzi zinkovou vrstvou a následnými vodivými povlakmi.
Počas prototypovania spoločnosť Supro vykonáva skutočné testovanie účinnosti tienenia (SE) na vyrobených krytoch podľa noriem IEEE 299 alebo MIL-STD-285, pričom pozoruje degradáciu hodnoty SE po cykle vlhkého tepla a tepla. Toto je kľúčové pre posúdenie, či materiály na výrobu prototypových plechov spĺňajú certifikačné požiadavky, ako je FCC časť 15.
Pre kryty vyžadujúce ľahkú konštrukciu alebo prevádzkované v extrémne korozívnom prostredí používame na výrobu prototypov plechov hliníkovú zliatinu 5052-H32. Zameriavame sa na overenie rozmerovej stability veľkých plechových komponentov , lokalizovaného korózneho správania po zváraní alebo nitovaní a toho, či izolačné vlastnosti tvrdého eloxovaného povlaku ovplyvňujú elektromagnetické rušenie konštrukčného uzemnenia.
Výroba prototypov plechových výrobkov pre vonkajšie svietidlá
Výroba prototypov plechových dielov pouličných lámp predstavuje integrované riešenie pre tepelný manažment, odolnú estetiku a overenie únavy vibrácií. Ako primárna nosná konštrukcia sa pri výrobe prototypových plechových dielov pre stĺpy verejného osvetlenia prevažne používa uhlíková oceľ Q235B so žiarovým zinkovaním (HDG, v súlade s normou ASTM A123). Overovanie sa nezameriava na inherentnú pevnosť materiálu, ale skôr na kvalitu opravných procesov zvarových spojov, rovnomernosť hrúbky povlaku a odolnosť voči nárazom pri preprave a montáži.
Materiály prototypového plechu na výrobu telesa svietidla a chladiča priamo určujú svetelnú účinnosť a životnosť. Prototypy bežne používajú tlakovo liatu hliníkovú zliatinu (ADC12) alebo extrudované hliníkové profily (6063-T5). Kľúčovou testovacou metrikou je tu tepelný odpor (℃/W). Za simulovaných prevádzkových podmienok musia namerané teploty spojov čipov zostať v bezpečných medziach. Súčasne musí povrchová úprava prototypového plechu odolať zrýchlenému testovaniu starnutia podľa normy ASTM G154 (QUV), aby sa kvantifikovali zmeny retencie svetla a farebného rozdielu (ΔE).
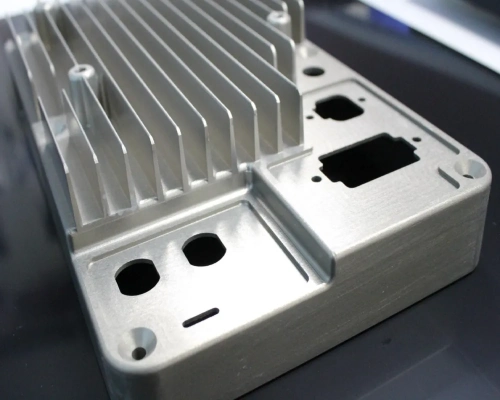
Výroba prototypov plechových dielov pre vonkajšiu verejnú a dopravnú infraštruktúru
Výroba prototypov plechov pre takéto produkty uprednostňuje odolnosť voči vandalizmu, minimálne požiadavky na údržbu a dlhodobú verejnú bezpečnosť. Pre vysokopevnostné konštrukčné prvky (napr. veľké priehradové nosníky) sa ako materiál na výrobu prototypov plechov často volí poveternostná oceľ. Overovanie uprednostňuje pozorovanie, či sa na povrchu počas striedavých vlhkých a suchých vonkajších podmienok vytvorí stabilná, hustá a pevne priľnavá ochranná vrstva proti hrdzi.
Na výrobu prototypov plechových dekoratívnych obkladových panelov sa bežne používa kartáčovaná, zrkadlovo leštená alebo farebná nehrdzavejúca oceľ 304 alebo 316 s PVD úpravou . Testovanie prototypov musí uprednostniť hodnotenie odolnosti voči škvrnám a náročnosti čistenia rôznych povrchových textúr v reálnych podmienkach znečistenia v mestách.
Okrem toho sa na výrobu prototypov plechov z veľkých nápisov môžu použiť hliníkové kompozitné panely (ACP). Validácia sa zameriava na požiarnu odolnosť jadrového materiálu (napr. trieda A2) a odolnosť panelu voči tečeniu a deformácii pri negatívnom tlaku vetra, čím sa zabezpečí dlhodobá rovinnosť a bezpečnosť.
Výroba prototypov plechových krytov pre poľnohospodárske a strojárske stroje
Ciele validácie pre túto kategóriu prototypovej výroby plechov sú mimoriadne prísne a zameriavajú sa na odolnosť voči kombinovanému poškodeniu nárazom , oderom a chemickou koróziou.
Primárne komponenty krytu zvyčajne používajú ako výrobné materiály vysokopevnostnú pozinkovanú oceľ alebo predbežne potiahnutú farebnú oceľ (PCM). Testovanie prototypov musí simulovať reálne podmienky vrátane skúšok nárazom od kamienkov na vyhodnotenie odolnosti náteru voči odlupovaniu a skúšok chemickej odolnosti zahŕňajúcich postrekovanie roztokmi obsahujúcimi hnojivá, pesticídy alebo naftu na kontrolu pľuzgierov, mäknutia alebo zmeny farby náteru.
V oblastiach vystavených extrémnemu oderu sa prototypové materiály na výrobu plechov často nepoužívajú ako jednovrstvové riešenia. Namiesto toho sa na základný substrát privárajú alebo skrutkujú vysokopevnostné oceľové plechy odolné voči opotrebovaniu, ako napríklad Hardox 400 alebo JFE EH360. Validácia prototypu posudzuje odolnosť týchto kompozitných štruktúr z rozdielnych materiálov voči únave, spoľahlivosť metód spájania pri dlhodobých vibráciách a prevenciu sekundárneho poškodenia alebo bezpečnostných incidentov spôsobených oddelením komponentov odolných voči opotrebovaniu.
Koordinácia procesov vo fáze výroby prototypových plechových dielov
Počas fázy výroby prototypov plechových výrobkov pre vonkajšie použitie sa výber materiálu nikdy nesmie vykonávať izolovane. Vyžaduje si to dôkladnú koordináciu s následnými kritickými výrobnými procesmi. Táto koordinácia je kľúčová pre zabezpečenie efektívneho overovania prototypov a plynulého prechodu na hromadnú výrobu, čo má priamy vplyv na celkové náklady a konečnú kvalitu projektu.
Kompatibilita procesov tvárnenia pri výrobe prototypových plechov
Tvarovacie charakteristiky materiálov na výrobu prototypových plechov sú primárnymi technickými parametrami, ktoré sa majú overiť. Rôzne podmienky zliatin a mikroštruktúry priamo určujú ich správanie počas procesov strihania, dierovania, ohýbania a hlbokého ťahania. Napríklad pri overovaní návrhu vonkajšieho krytu s komplexnými povrchmi a ostrými záhybmi priamy výber vysokopevnostnej hliníkovej zliatiny 6061-T6 na výrobu prototypových plechov riskuje vznik trhlín pozdĺž hrán ohybu kvôli jej nízkemu predĺženiu.
Takéto zlyhanie by mohlo zavádzať pri posudzovaní návrhu. Zanedbanie tvárnosti materiálov prototypových plechov môže viesť k rozmerovým odchýlkam v sériovo vyrábaných dieloch, ťažkostiam s montážou a značným nákladom na odpad.
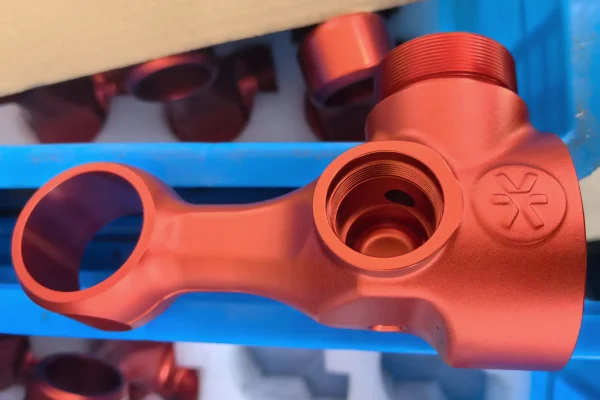
Procesy spájania prototypov plechových výrobkov
Spoje často predstavujú najslabší článok v vonkajších plechových konštrukciách a musia byť počas fázy výroby prototypu dôkladne overené. Napríklad zváranie – najbežnejšia metóda spájania – jeho tepelné cykly výrazne menia lokálne vlastnosti materiálu. Pri zváraní tenkých plechov z nehrdzavejúcej ocele 304 môže nesprávna regulácia tepelného vstupu spôsobiť „senzibilizáciu“ v tepelne ovplyvnenej zóne (HAZ) v blízkosti zvaru v dôsledku precipitácie karbidov na hraniciach zŕn, čo ohrozuje presnosť testovania prototypu. V dôsledku toho sú samotné parametre procesu zvárania súčasťou overovania prototypu.
Procesy povrchovej úpravy pre výrobu prototypových plechov
Povrchová úprava predstavuje konečnú bariéru chrániacu materiály pred vystavením prostrediu. Počas fázy výroby prototypu plechu sa musí testovať spoločne so základným materiálom, kde je synergia procesu prvoradá. Napríklad pri plánovaní použitia vysokokvalitných eloxovaných hliníkových prototypov by sa mali ako základné materiály uprednostniť hliníkové zliatiny radu 6 (napr. 6061) alebo radu 5 (napr. 5052), pričom sa treba vyhnúť hliníku radu 2 s vysokým obsahom medi, pretože ten má problém s dosiahnutím vynikajúceho oxidového filmu.
Výroba skutočných prototypov plechových dielov teda predstavuje systematické inžinierske úsilie: súbežne s výberom materiálu musíme identifikovať a validovať celý procesný reťazec zahŕňajúci rezanie , tvarovanie, spájanie a povrchovú úpravu.
Záver
Stručne povedané, úspešná výroba prototypov plechov pre vonkajšie použitie nie je len jednoduchým odberom vzoriek materiálu, ale skôr dôsledným, systematickým inžinierskym úsilím zameraným na prevenciu rizík. Konečná hodnota výroby prototypov plechov spočíva vo vytvorení rámca pre rozhodovanie, ktorý integruje prostredie, funkciu a proces. Tento prístup proaktívne identifikuje a rieši potenciálne riziká zlyhania v rámci životného cyklu produktu tým, že ich sústreďuje na fázu prototypu.
Ak potrebujete služby výroby prototypov plechov , ihneď nás kontaktujte! Tím Supro je pripravený vám pomôcť. Založení v roku 2004 sme výrobca prototypov plechov . Vďaka rozsiahlym výrobným skúsenostiam, silnému technickému tímu a komplexným výrobným zdrojom sme poskytli komplexné služby výroby prototypov plechov viac ako 3 000 podnikom na celom svete.
V spoločnosti Supro náš špecializovaný tím kontroly kvality, skúsení pracovníci kontroly kvality a vedecké procesy zabezpečenia kvality zabezpečujú, že produkty prechádzajú prísnou kontrolou, aby spĺňali stanovené technické normy. Udržiavame úplnú sledovateľnosť chybných položiek, ktorá zahŕňa: kontrolu surovín, overenie nástrojov, kontroly zariadení, odber vzoriek z procesu, kontrolu balenia a konečné hodnotenie produktu.
Naše postupy QA (zabezpečenie kvality) zaručujú, že produkty spĺňajú základné tolerancie a kritériá kvality. Garantujeme včasné dodanie všetkých typov produktov, od návrhu a rýchlej výroby prototypov až po hromadnú výrobu. Naše služby zahŕňajú profesionálnu technickú podporu , výnimočnú kvalitu a dodávky s vysokou konkurencieschopnosťou nákladov.
Kontaktujte nás ihneď a začnite efektívnu spoluprácu!






