
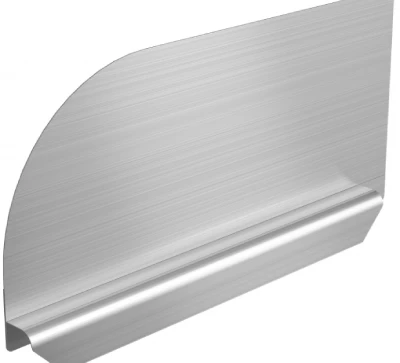







Nerezové ochranné kryty proti striekajúcej vode inštalované v čistých priestoroch alebo na potravinárskych linkách slúžia predovšetkým na ochranu okolitých zariadení a prostredia pred vystavením kvapalinám a zároveň zachovávajú integritu svojich vlastných povrchov. V praktických aplikáciách však tieto komponenty často vykazujú predčasnú povrchovú hrdzavenie a jamkovú vrstvu v priebehu niekoľkých týždňov alebo mesiacov od uvedenia do prevádzky.
K predčasnej korózii ochranných krytov proti striekajúcej vode zvyčajne vedú tri vzájomne súvisiace faktory: použitie nehrdzavejúcej ocele 304 namiesto ocele 316L s obsahom molybdénu v prostrediach obsahujúcich chloridy alebo korozívne chemikálie; výroba ochranných krytov proti striekajúcej vode v oblastiach, kde sa spracováva uhlíková oceľ, kde zabudované častice železa spôsobujú krížovú kontamináciu a pôsobia ako katódy pre elektrochemickú koróziu; a absencia alebo nedostatočná chemická pasivačná úprava po výrobe ochranného krytu proti striekajúcej vode – kritický krok, ktorý odstraňuje voľné železo z povrchu a podporuje tvorbu rovnomernejšieho oxidového filmu odolného voči korózii.
Tento článok analyzuje každý z vyššie uvedených mechanizmov zlyhania z inžinierskeho hľadiska a navrhuje praktické nápravné opatrenia – od kritérií výberu triedy ocele a postupov segregácie materiálu až po pasivačné operácie v súlade s normou ASTM A967 – aby sa zabezpečilo, že zákazkové ochranné kryty proti striekajúcej vode dosiahnu odolnosť proti korózii sľubovanú ich špecifikáciami.
Pochopenie mechanizmu korózie v aplikáciách ochranných krytov proti striekajúcej vode
Korózia v ochranných krytoch z nehrdzavejúcej ocele je formou elektrochemickej korózie: pod vplyvom chloridového pôsobenia sa pasivovaný film oxidu chrómu rozpadá, čo spôsobuje samovoľnú jamkovú koróziu, ktorá spôsobuje poškodenie povrchovej pasivačnej vrstvy a skracuje životnosť.
Pasivačná vrstva ochranných krytov proti striekajúcej vode z nehrdzavejúcej ocele
Pasivačná vrstva na povrchu nehrdzavejúcej ocele je vrstva bohatá na chróm, zvyčajne hrubá 1 nm až 3 nm. Táto vrstva sa spontánne vytvára, keď obsah chrómu v zliatine presiahne 10.5 %. Táto vrstva nie je len povlakom – je neoddeliteľnou súčasťou kovového povrchu a vykazuje termodynamickú stabilitu v širokom rozsahu oxidačných prostredí. Jej ochranná funkcia pramení z jej schopnosti samoopravy: pri mechanickom poškodení reaguje exponovaný chróm s kyslíkom v prostredí a znovu vytvára oxidovú vrstvu (za predpokladu, že je kyslík prítomný).
Stabilita pasivačného filmu však závisí od podmienok prostredia. V kyslom alebo chloridovo obsahujúcom médiu film prechádza neustálym rozpúšťaním a opätovnou pasiváciou; táto dynamická rovnováha sa naruší, keď sa lokálne chemické prostredie stane dostatočne korozívnym. V prípade zákazkových ochranných krytov proti striekajúcej vode z nehrdzavejúcej ocele inštalovaných v zariadeniach na spracovanie potravín alebo čistých priestoroch môže prítomnosť dezinfekčných prostriedkov na báze chlóru alebo kyslých zvyškov z procesu posunúť túto rovnováhu smerom k čistej degradácii filmu, čím sa podkope základný mechanizmus, ktorý nehrdzavejúcej oceli dodáva odolnosť proti korózii.
Jamková korózia – lokalizovaná erózia pasivačnej vrstvy
Jamková korózia je vysoko lokalizovaná forma korózie, ktorá začína na samostatných miestach, kde je narušená ochranná oxidová vrstva pasivačného filmu. Po vytvorení jamky – zvyčajne na miestach inklúzií, povrchových defektov alebo mechanického poškodenia – anodické rozpúšťanie kovu v jamke vytvára vysoko kyslé mikroprostredie, čím sa inhibuje repasivácia.
Chloridové ióny sú v tomto procese najkorozívnejšími látkami, ktoré prenikajú pasivačným filmom cez defekty, oslabujú oxidové väzby a tým urýchľujú lokálne rozpúšťanie ochranných fólií proti striekajúcej vode.
Kľúčovým parametrom určujúcim odolnosť zákazkových ochranných fólií proti bodkovaniu je bodkový potenciál – teda elektrochemický prah, pri ktorom sa pasivačný film rozpadá. V prípade nehrdzavejúcej ocele 316L bodkový potenciál lineárne klesá so zvyšujúcou sa koncentráciou chloridových iónov podľa logaritmického vzťahu [Cl⁻]. To vysvetľuje, prečo triedy obsahujúce molybdén, ako napríklad 316L (s ekvivalentným číslom odolnosti voči bodkovaniu (PREN) 22.6 až 27.9), dosahujú v prostrediach obsahujúcich chloridy oveľa lepšie výsledky ako typ 304 (s PREN 18.0 až 20.0).
Pre zákazkové ochranné kryty proti striekajúcej vode používané v prostrediach s vysokým obsahom chloridov tento rozdiel znamená rozdiel medzi životnosťou niekoľko rokov a predčasným zlyhaním.
Hlavné príčiny predčasnej korózie ochranných krytov proti striekaniu
Predčasná korózia ochranných krytov na mieru je zriedka spôsobená jedným faktorom; zvyčajne pramení z troch hlavných príčin: nesprávny výber materiálu, železné kontaminanty v dôsledku spoločných foriem a nedostatočná pasivačná úprava po výrobe.
Mechanizmy, ktoré sú základom každého spôsobu poruchy, sa líšia, ale pri skutočnej výrobe ochranných krytov proti striekajúcej vode sa tieto faktory často kombinujú. Na vývoj účinných preventívnych stratégií pokrývajúcich celý výrobný proces je nevyhnutné pochopiť tieto mechanizmy jednotlivo.
Nevhodný výber materiálu ochranného krytu proti striekajúcej vode
Používanie ochranných krytov proti striekajúcej vode z nehrdzavejúcej ocele typu 304 v prostrediach s vysokým obsahom chloridov alebo silných kyselín je najzákladnejšou a najzávažnejšou chybou v špecifikácii materiálu.
Nerezová oceľ typu 304 má ekvivalentné číslo odolnosti voči bodkovej korózii (PREN) približne 18 až 20 a neobsahuje molybdén; molybdén výrazne zvyšuje odolnosť materiálu voči bodkovej korózii vyvolanej chloridmi.
Naproti tomu 316L obsahuje 2 % až 3 % molybdénu s hodnotou PREN 23 až 25; v médiách obsahujúcich chloridy je jeho odolnosť voči korózii približne 1.5 až 1.8-krát vyššia ako u 304. V kyslom chloridovom prostredí vykazuje 304 najvyššiu rýchlosť korózie a najzávažnejšiu jamkovú koróziu, zatiaľ čo 316L si za rovnakých podmienok udržiava vynikajúci výkon.
Tento rozdiel je obzvlášť významný v aplikáciách, ako je spracovanie potravín a čisté priestory, kde sa bežne používajú dezinfekčné prostriedky na báze chlóru.
Krížová kontaminácia počas spracovania uhlíkovej ocele
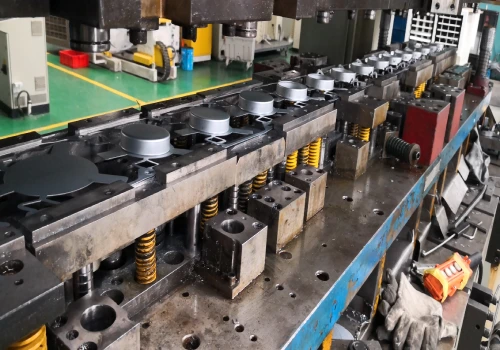
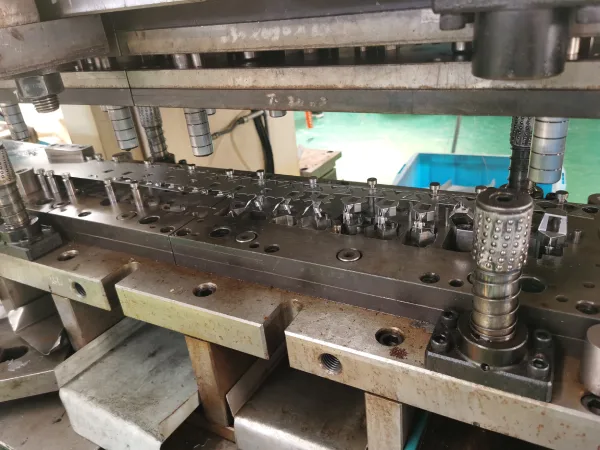
Ku krížovej kontaminácii dochádza pri výrobe ochranných krytov proti striekajúcej vode z nehrdzavejúcej ocele na mieru v priestoroch, kde sa spracováva aj uhlíková oceľ, a pri použití spoločných nástrojov, pracovných plôch alebo brúsnych kotúčov.
Počas rezania, brúsenia alebo tvárnenia sa zabudované častice železa z uhlíkovej ocele mechanicky prenášajú na povrch nehrdzavejúcej ocele. Tieto častice tvoria elektrochemický pár s nerezovým substrátom – pričom železo pôsobí ako anóda a nehrdzavejúca oceľ ako katóda – čím vytvárajú lokalizovaný elektrochemický článok.
Keď vnorené častice uhlíkovej ocele hrdzavejú, vzniká oxid železa, ktorý sa následne v prítomnosti chloridov premieňa na chlorid železitý, čím eroduje pasivačnú vrstvu a spúšťa jamkovú koróziu. Krížová kontaminácia je najčastejšou príčinou korózneho zlyhania súvisiaceho s výrobou.
V prípade zákazkových ochranných krytov proti striekajúcej vode používaných v čistých priestoroch alebo v potravinárskom prostredí je tento typ kontaminácie obzvlášť problematický, pretože povrchové chyby ohrozujú odolnosť proti korózii aj hygienické vlastnosti.
Nedostatočná povrchová úprava ochranných krytov proti striekajúcej vode po výrobe
Aj keď je zvolená správna trieda ocele a zabráni sa krížovej kontaminácii, ochranné kryty na mieru zostávajú náchylné na predčasnú koróziu, ak je povrchová úprava po výrobe nedostatočná alebo sa úplne vynechá.
Obrábanie, tvárnenie a manipulácia nevyhnutne zanechávajú na povrchu nehrdzavejúcej ocele voľné železo, prach z dielne a organické nečistoty . Tieto nečistoty fyzicky narúšajú prirodzenú tvorbu pasivačnej vrstvy a slúžia ako východiskové body pre lokálnu koróziu. Preto je chemická pasivácia v súlade s normou ASTM A967 nevyhnutná na chemické odstránenie týchto povrchových nečistôt a urýchlenie tvorby rovnomernej pasivačnej vrstvy bohatej na chróm.
Proces pasivácie nie je úprava povrchu náterom, ale skôr chemická úprava povrchu určená na obnovenie inherentnej odolnosti nehrdzavejúcej ocele proti korózii . Ak sa tento krok vynechá, povrchové vlastnosti ochranných krytov proti striekajúcej vode z nehrdzavejúcej ocele na mieru sa po použití zhoršia a hrdza bude otázkou času, nie otázkou či sa objaví.
Norma ASTM A967 poskytuje niekoľko alternatívnych testovacích metód – vrátane testov ponorením do vody, vysokou vlhkosťou a síranom meďnatým – na overenie účinnosti povrchovej úpravy ochranných krytov proti striekajúcej vode z nehrdzavejúcej ocele.
Len 4 kroky
online zákazková kovovýroba dielov
Kontaktujte náš tím odborníkov a vyskúšajte efektivitu a ekonomické výhody služieb digitálnej výroby kovov.
Nahrajte súbory dizajnu
STL , STEP (.stp), IGES (.igs), (.ZIP) alebo PDF.
Buďte tiež vzorom alebo nápadom
Analýza cenovej ponuky a návrhu
Okamžité továrenské ponuky a správy DfM, najrozumnejšie riešenie.
Výroba začína
Digitálne procesy môžu spustiť úlohy objednávky do 24 hodín.
V čase dodania
Dodržiavanie prísľubov dodávok, ktoré schválilo viac ako 3000 XNUMX kupujúcich globálnej spoločnosti.
Inžinierske riešenia na zabránenie predčasnej korózie ochranných krytov proti striekajúcej vode
Na účinné riešenie problému predčasnej korózie v zákazkových ochranných krytoch proti striekajúcej vode je potrebné zaviesť tri koordinované technické opatrenia: výber vhodnej triedy ocele pre prostredia vystavené chloridom, izolácia ochranných krytov proti striekajúcej vode od foriem z uhlíkovej ocele a vykonanie validovanej pasivačnej úpravy v súlade s normou ASTM A967.
Tieto opatrenia riešia reťazec zlyhania pri jeho zdroji – materiálové špecifikácie eliminujú inherentnú náchylnosť na koróziu, procesné kontroly zabraňujú kontaminácii počas výrobného procesu ochranných krytov proti striekajúcej vode a chemická pasivácia obnovuje stav povrchu, ktorý nemožno zaručiť len triedou legovanej ocele. Komplexná implementácia týchto opatrení predstavuje holistickú stratégiu prevencie korózie, ktorá zabezpečuje, že ochranné kryty na mieru dosiahnu svoju stanovenú životnosť.
Výber materiálov na ochranu proti striekajúcej vode na základe prevádzkového prostredia
Výber druhov nehrdzavejúcej ocele pre zákazkové ochranné kryty proti striekajúcej vode z nehrdzavejúcej ocele musí byť určený na základe špecifického chemického zloženia prevádzkového prostredia – nie na základe dostupnosti, ceny alebo historických precedensov.
Vzorec na výpočet ekvivalentného čísla odolnosti voči bodkovej korózii (PREN) je: %Cr + 3.3 (%Mo) + 16 (%N) a táto hodnota poskytuje kvantitatívny základ pre porovnanie. Hodnota PREN pre typ 304 sa pohybuje od 18.0 do 20.0, zatiaľ čo pre typ 316L sa pohybuje od 22.6 do 27.9 – tento rozdiel vyplýva z pridania 2 % až 3 % molybdénu, ktorý výrazne zvyšuje schopnosť ochranných krytov proti striekajúcej vode z nehrdzavejúcej ocele 316L odolávať bodkovej korózii vyvolanej chloridmi.
V aplikáciách zahŕňajúcich dezinfekčné prostriedky na báze chlóru, kyslé procesné zvyšky alebo pobrežné atmosféry zaťažené chloridmi je minimálnou prijateľnou triedou 316L. Pre ochranné kryty proti striekajúcej vode používané v prostredí spracovania potravín alebo v čistých priestoroch tento vzťah nie je len teoretický – určuje, či komponent vydrží roky alebo sa pokazí v priebehu niekoľkých mesiacov.
Segregácia materiálov a špecializované nástroje
Ku krížovej kontaminácii dochádza, keď sa ochranné kryty proti striekajúcej vode z nehrdzavejúcej ocele vyrábajú pomocou nástrojov, pracovných plôch alebo abrazívnych médií, ktoré sa predtým používali na spracovanie uhlíkovej ocele . Vnorené častice uhlíkovej ocele tvoria galvanický článok s nerezovým substrátom; keď tieto častice hrdzavejú, produkujú oxid železa, ktorý sa v prítomnosti chloridov premieňa na chlorid železitý, čím silne koroduje povrch nehrdzavejúcej ocele a spúšťa jamkovú koróziu.
Preventívne stratégie si vyžadujú fyzickú izoláciu: oblasti obrábania uhlíkovej a nehrdzavejúcej ocele musia byť úplne oddelené a pre každý materiál musia byť k dispozícii samostatné nástroje – vrátane rezacích kotúčov, brúsnych kotúčov, tvarovacích nástrojov a pracovných stolov. Pracovné plochy by mali byť pokryté kartónom alebo plastovou fóliou a pravidelne vymieňané. Žeriavové háky, hroty vysokozdvižných vozíkov a skladové regály musia byť chránené, aby sa zabránilo prenosu železných častíc počas manipulácie.
V prípade zákazkových ochranných krytov proti striekajúcej vode z nehrdzavejúcej ocele používaných v čistých priestoroch alebo v potravinárskych aplikáciách nie je táto izolácia len administratívnou preferenciou – je to základná požiadavka na riadenie procesov.
Pasivácia v súlade s normou ASTM A967
Chemická pasivácia je posledným a kľúčovým krokom pri zabezpečovaní odolnosti ochranných krytov proti korózii. Pasivácia zahŕňa chemické ošetrenie nehrdzavejúcej ocele roztokmi kyseliny dusičnej alebo kyseliny citrónovej – alebo vykonanie elektrochemického ošetrenia – na odstránenie nečistôt, železa a iných cudzích látok, čím sa vytvorí kvalitnejší pasivovaný film oxidu kovu.
Pre austenitické nehrdzavejúce ocele, ako sú 304 a 316L, odporúča norma ASTM A967 metódu s kyselinou dusičnou 2 alebo metódu s kyselinou dusičnou 3. Pasivácia kyselinou citrónovou sa široko používa, pretože je menej nebezpečná a dosahuje rovnaké výsledky . Po ponorení sa musia komponenty dôkladne opláchnuť vodou s celkovým obsahom pevných látok menším ako 200 ppm.
Validačné testy – vrátane ponorenia do vody, vysokej vlhkosti, soľnej hmly, síranu meďnatého a testov s manganistanom draselným a kyselinou dusičnou – potvrdzujú, že voľné železo bolo odstránené a že povrchová úprava je účinná.
Postupy zabezpečenia kvality spoločnosti Supro MFG pre ochranné zábrany proti striekajúcej vode
V spoločnosti Supro MFG sú opatrenia na ochranu proti korózii pre zákazkové ochranné kryty proti striekajúcej vode integrované do každej fázy výroby – nielen ako konečný krok kontroly. Náš proces začína overením materiálu: Každý zvitok ocele 304 alebo 316L sa pred uvoľnením overuje podľa skúšobných protokolov oceliarne. Obrábanie prebieha vo vyhradenej obrábacej jednotke na nehrdzavejúcu oceľ, ktorá je fyzicky izolovaná od operácií spracovania uhlíkovej ocele a je vybavená špecializovanými nástrojmi – reznými čepeľami, tvarovacími nástrojmi a brúsnymi kotúčmi – a má pracovné plochy pokryté vymeniteľnou ochrannou fóliou.
Po dokončení obrábania sa každý ochranný kryt proti striekajúcej vode z nehrdzavejúcej ocele vyrobený na mieru podrobí chemickej pasivácii v súlade s normou ASTM A967, ktorá špecifikuje metódu kyseliny dusičnej 2 pre austenitické materiály. Validačné testy vykonané v súlade s touto normou potvrdzujú, že voľné železo bolo úplne odstránené.
Tento systematický prístup – od validácie materiálu a izolácie procesu až po pasiváciu – zabezpečuje, že každý ochranný kryt proti striekajúcej vode opúšťajúci naše zariadenie spĺňa požiadavky na integritu povrchu pre čisté priestory a aplikácie v potravinárskej kvalite.
Záver
Predčasná korózia pozorovaná na ochranných krytoch proti striekajúcej vode z nehrdzavejúcej ocele je dôsledkom nesprávneho výberu materiálu, riadenia procesu alebo povrchovej úpravy, ktorému sa dá predísť. Medzi relevantné inžinierske princípy patrí výber vhodnej triedy ocele na základe vystavenia chloridom, fyzická izolácia materiálu od uhlíkovej ocele počas spracovania a pasivácia v súlade s normou ASTM A967 na odstránenie voľného železa a obnovenie pasivačného oxidového filmu.
Toto sú základné procesné požiadavky, ktoré musí spĺňať každá ochrana proti striekajúcej vode používaná v čistých priestoroch alebo v potravinárskom priemysle. Dôsledným dodržiavaním týchto špecifikácií bude pasivačná vrstva fungovať podľa návrhu a ochrana proti striekajúcej vode dosiahne životnosť sľúbenú v špecifikáciách.
Supro je profesionálny výrobca ochranných krytov proti striekajúcej vode na mieru . Vďaka modernému vybaveniu, rozsiahlym výrobným skúsenostiam a špecializovanému inžinierskemu tímu poskytujeme dokonalé riešenia ochranných krytov proti striekajúcej vode na mieru viac ako 3 000 spoločnostiam po celom svete a ponúkame skutočné cenové ponuky od výrobcov.
V prípade technických špecifikácií, riešení projektov na mieru alebo príležitostí na obchodnú spoluprácu kontaktujte spoločnosť Supro ihneď. Náš profesionálny technický tím je vždy pripravený poskytnúť vám riešenie na mieru.






