
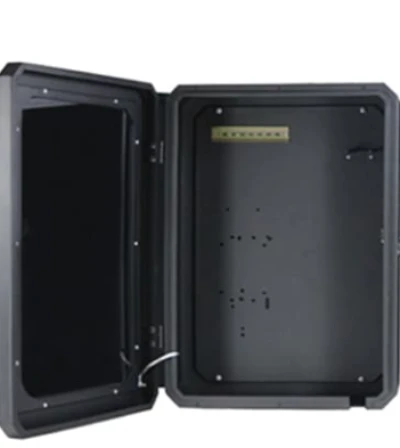










Zrýchlené zavádzanie infraštruktúry verejných nabíjacích staníc vystavilo kryty nabíjacích staníc pre elektromobily bezprecedentným fyzickým rizikám – vandalizmus, ako sú menšie kolízie vozidiel, údery tupými predmetmi a násilné vniknutie prostredníctvom manipulácie so zámkami, priamo vedie k prestojom zariadení a vysokým nákladom na opravy.
Stupeň krytia IK10 definovaný normou IEC 62262 vyžaduje, aby puzdro odolalo nárazovej energii 20 joulov – čo zodpovedá nárazovej sile vytvorenej predmetom s hmotnosťou 5 kg pádom z výšky 400 mm – a zároveň zabezpečilo, že stupeň krytia IP zostane po testovaní nezmenený a že ovládanie dverí a body uzamykania zostanú nepoškodené. Dosiahnutie súladu s IK10 však nie je len otázkou zväčšenia hrúbky materiálu.
Z hľadiska výroby krytov nabíjacích staníc pre elektromobily sú spôsoby porušenia 2.5 mm hliníkovej zliatiny a 1.5 mm nehrdzavejúcej ocele pri náraze zásadne odlišné – hliník absorbuje energiu plastickou deformáciou, zatiaľ čo nehrdzavejúca oceľ čelí riziku praskania v dôsledku koncentrácie napätia. Na úrovni konštrukčného návrhu skryté pánty, trojbodový viacbodový uzamykací systém a princíp žiadneho odkrytého upevňovacieho prvku spoločne tvoria systematickú obrannú líniu, ktorá eliminuje vonkajšie povrchy ohrozujúce okolie.
Tento článok systematicky rozoberá kompletnú výrobnú stratégiu pre kryt nabíjacej stanice pre elektromobily s krytím IK10 a pokrýva všetko od výberu základného materiálu a konštrukčného inžinierstva až po riadenie výrobného procesu.
Pochopenie stupňa ochrany IK10 a jeho významu pre kryty nabíjacích staníc pre elektromobily
Norma IEC 62262 klasifikuje mechanickú ochranu krytov elektrických zariadení pred nárazom do 11 úrovní, od IK00 do IK10, pričom IK10 predstavuje najvyššiu úroveň ochrany v tomto systéme.
Kryt nabíjacej stanice pre elektromobily s krytím IK10 musí odolať nárazovej energii 20 joulov – čo zodpovedá nárazovej sile vytvorenej predmetom s hmotnosťou 5 kg pádom z výšky 400 mm – a po teste nesmie kryt vykazovať žiadne praskliny ani trvalú deformáciu a vnútorné elektrické komponenty musia zostať nepoškodené.
Stojí za zmienku, že test IK10 sa vykonáva s použitím veľkého kyvadlového zariadenia s polguľovitou nárazovou hlavicou s polomerom 50 mm; každý exponovaný povrch je vystavený piatim nárazom, pričom v bezprostrednej blízkosti ktoréhokoľvek miesta nie je viac ako štyri nárazy.
Z hľadiska výroby plechových dielov závisí úspešné prevedenie testu IK10 nielen od hrúbky materiálu, ale aj od návrhu konštrukčnej tuhosti – konkrétne od rozptylu ciest prenosu energie nárazu, eliminácie zón koncentrácie napätia a únosnosti zvarov a ohybov. Tieto technické detaily priamo určujú štrukturálnu integritu krytu nabíjacej stanice pre elektromobily pri náraze s silou 20 joulov.
Výber materiálu – Rozhodnutie o základnom materiáli pre kryt nabíjacej stanice pre elektromobily
Rozhodnutie týkajúce sa základného materiálu pre kryt nabíjacej stanice pre elektromobily s krytím IK10 je v podstate technickým kompromisom medzi hliníkovou zliatinou a nehrdzavejúcou oceľou. Štandardné riešenie využíva 2.5 mm hliníkovú zliatinu námornej kvality alebo 1.5 mm nehrdzavejúcu oceľ triedy 316/316L.
Výhoda hliníkovej zliatiny spočíva v jej schopnosti absorbovať energiu prostredníctvom plastickej deformácie pri náraze – deformovať sa skôr než sa lámať – čím sa zachováva integrita tesnenia puzdra; nehrdzavejúca oceľ na druhej strane ponúka vyššiu pevnosť v ťahu a odolnosť proti poškriabaniu, ale je náchylnejšia na praskliny spôsobené koncentráciou napätia pri nárazoch s vysokou energiou.
Kryt nabíjacej stanice pre elektromobily z hliníkovej zliatiny
2.5 mm hliníková zliatina námornej kvality je osvedčenou voľbou materiálu pre kryty nabíjacích staníc pre elektromobily s krytím IK10. Pri náraze má hliník tendenciu podliehať plastickej deformácii, a nie lomu – počas deformácie absorbuje 20 J nárazovej energie a zároveň zachováva integritu tesnenia krytu .
Táto vlastnosť „deformácie bez zlomenia“ je obzvlášť dôležitá v situáciách verejného nabíjania: hoci kryt nabíjacej stanice pre elektromobily môže utrpieť preliačiny, vnútorné elektrické komponenty zostávajú nepoškodené a zariadenie naďalej funguje. Pre tento typ aplikácie sa bežne používa hliníková zliatina 5052.
Okrem toho má hliník hustotu približne tretinovú hodnotu hustoty nehrdzavejúcej ocele, čo výrazne znižuje náročnosť inštalácie a náklady na prepravu; jeho prirodzená oxidová vrstva poskytuje samoochrannú odolnosť proti korózii vo vysoko vlhkom prostredí, ako sú napríklad pobrežné oblasti. Práškové lakovanie (napríklad systémom AkzoNobel) ďalej zvyšuje odolnosť voči poveternostným vplyvom a poškriabaniu krytov nabíjacích staníc pre elektromobily na mieru.
Kryt nabíjacej stanice pre elektromobily z nehrdzavejúcej ocele
Alternatívou pre kryty nabíjacích staníc pre elektromobily s krytím IK10 je nehrdzavejúca oceľ triedy 316L s hrúbkou 1.5 mm; je možné zvoliť aj oceľ triedy 304.
Nerezová oceľ má vyššiu pevnosť v ťahu (≥500 MPa) ako hliník a vyniká odolnosťou proti korózii, odolnosťou proti poškriabaniu a dlhodobou štrukturálnou stabilitou. Pri nárazoch s vysokou energiou je však nerezová oceľ náchylnejšia na praskliny spôsobené koncentráciou napätia – akonáhle sa prasklina vytvorí, naruší sa tesnenie krytu, čo umožňuje prenikanie vlhkosti a prachu a ohrozuje vnútorné elektronické súčiastky.
Tento rozdiel v režimoch poruchy si vyžaduje osobitnú pozornosť počas výroby plechov, aby sa zabezpečila kontrola kvality zvarov a eliminácia zón koncentrácie napätia v krytoch nabíjacích staníc pre elektromobily z nehrdzavejúcej ocele.
Okrem toho nehrdzavejúca oceľ váži trikrát viac ako hliník a má tepelnú vodivosť iba 15 – 25 W/m·K (v porovnaní s približne 205 W/m·K pre hliník), čo je potrebné zohľadniť pri návrhoch odvodu tepla. Výber materiálu by mal byť založený na komplexnom vyhodnotení prostredia inštalácie, rozpočtu nákladov a požiadaviek na stupeň ochrany.
Hľadáte spoľahlivé a cenovo výhodné
Čínsky výrobca kovovýrobcov
Viac ako 150,000 5,000 OEM produktov na kovovýrobu dodaných viac ako XNUMX XNUMX globálnym nákupcom.
A profitujte z toho!
Konštrukčný návrh krytu nabíjacej stanice pre elektromobily
Konštrukčný návrh slúži ako inžiniersky mostík, ktorý premieňa vlastnosti materiálu na odolnosť voči nárazu na úrovni IK10. Od rozmiestnenia výstužných rebier a skrytia pántov až po integrované tesnenie, každé konštrukčné rozhodnutie priamo ovplyvňuje štrukturálnu odozvu a režimy poruchy krytu nabíjacej stanice pre elektromobily pri náraze s silou 20 J.
Hrúbka panelu a rozloženie výstužných rebier krytu nabíjacej stanice pre elektromobily
Hrúbka panelu je východiskovým bodom pre splnenie noriem IK10 – 2.5 mm hliníková zliatina alebo 1.5 mm nehrdzavejúca oceľ sú priemyselnými štandardmi. Samotné zvýšenie hrúbky však nie je optimálnym riešením. Usporiadanie rebier maximalizuje tuhosť s minimálnym nárastom hmotnosti: strategickým usporiadaním krížových rebier na zadnej strane panelov krytu nabíjacej stanice pre elektromobily sa nárazová energia 20 J rozptýli po celom paneli prostredníctvom siete rebier, čím sa zabráni trvalej deformácii spôsobenej lokalizovanou koncentráciou napätia.
Analýza metódou konečných prvkov je v tomto procese nevyhnutná – simulačné modelovanie identifikuje zóny koncentrácie napätia, čo umožňuje cielené úpravy rozstupu a tvaru prierezu výstuh, čím sa zabezpečí, že každý gram materiálu prispieva k odolnosti voči nárazu.
Okrem toho je zaoblenie ostrých rohov základným inžinierskym princípom – ostré rohy pôsobia ako prirodzené ohniská nárazových síl, zatiaľ čo zaoblené rohy rozkladajú zaťaženie pozdĺž zakriveného povrchu.
Dizajn skrytých pántov
Odkryté pánty sú najzraniteľnejšou súčasťou konštrukčného systému krytu nabíjacej stanice pre elektromobily – pri náraze sa čapy pántov deformujú alebo zlomia, čo priamo spôsobí, že sa dvere nezatvoria alebo stratia tesnenie.
Skryté pánty ukrývajú celý otočný mechanizmus vo vnútri zárubne, čím fyzicky eliminujú akékoľvek zvonka zraniteľné štrukturálne prvky. Z technického hľadiska musia skryté pánty presne ladiť so štruktúrou prehnutého okraja zárubne – zárubňa v oblasti inštalácie pántov musí mať dostatočnú hrúbku materiálu, aby odolala nárazovému zaťaženiu a zároveň zachovala plynulý chod dverí.
Táto dizajnová logika vychádza z princípu „žiadne odkryté spojovacie prvky“: eliminácia všetkých vonkajších prvkov, ktoré by mohli slúžiť ako body útoku.
Integrované tesnenie zárubne a odolnosť proti nárazu
Medzera medzi zárubňou a panelom dverí priamo určuje dráhu prenosu energie nárazu. Štruktúra so zloženými okrajmi a prekrývajúci sa rám dverí zväčšujú dráhu prenosu sily – sila nárazu sa prenáša z panelu cez zložený okraj, rám dverí a nakoniec k hlavnej konštrukcii krytu; čím dlhšia je dráha, tým dôkladnejšie sa energia rozptýli.
Tesniaci systém tu zohráva dvojakú úlohu: polyuretánové penové tesnenia na mieste alebo silikónové penové tesnenia nielen zabezpečujú stupeň krytia IP (IP54/IP65) krytu nabíjacej stanice pre elektromobily na mieru, ale tiež absorbujú časť energie elastickou deformáciou v momente nárazu, čím spomaľujú prenos rázovej vlny na vnútorné elektrické komponenty.
Kľúčovým konštrukčným hľadiskom je zosúladenie stlačenia tesniaceho pásu s tuhosťou zárubne – tesniaci pás, ktorý je príliš mäkký, stráca pri náraze svoju nosnú funkciu, zatiaľ čo príliš tvrdý tesniaci pás nedokáže účinne absorbovať energiu.
Integrovaný návrh tesnenia a odolnosti voči nárazu v podstate spája dve pôvodne nezávislé funkčné požiadavky „ochrany“ a „tesnenia“ do jednotného inžinierskeho systému.
Len 4 kroky
online zákazková kovovýroba dielov
Kontaktujte náš tím odborníkov a vyskúšajte efektivitu a ekonomické výhody služieb digitálnej výroby kovov.
Nahrajte súbory dizajnu
STL , STEP (.stp), IGES (.igs), (.ZIP) alebo PDF.
Buďte tiež vzorom alebo nápadom
Analýza cenovej ponuky a návrhu
Okamžité továrenské ponuky a správy DfM, najrozumnejšie riešenie.
Výroba začína
Digitálne procesy môžu spustiť úlohy objednávky do 24 hodín.
V čase dodania
Dodržiavanie prísľubov dodávok, ktoré schválilo viac ako 3000 XNUMX kupujúcich globálnej spoločnosti.
Zámky a protiotvorové hardvérové prvky pre kryty nabíjacích staníc pre elektromobily – eliminácia vonkajších povrchov ohrozených útokmi
Zámky a protiopatrenia proti vypáčeniu slúžia ako posledná fyzická obranná línia v systéme proti vandalizmu krytu nabíjacej stanice pre elektromobily. Inžinierska logika tohto návrhu spočíva v eliminácii všetkých zvonku prístupných bodov útoku, čím sa nezostane žiadna oporu pre nástroje na vypáčenie.
Trojbodový viacbodový uzamykací systém
Jednobodové zámky sústreďujú namáhanie pri páčení, čo má za následok extrémne obmedzený odpor voči násilnému vniknutiu. Trojbodový viacbodový uzamykací systém využíva jeden ovládací prvok na súčasné ovládanie horného, stredného a dolného uzamykacieho bodu, čím sa uzamykacia sila rovnomerne rozloží po celej výške dverí krytu nabíjacej stanice pre elektromobily na mieru.
Počet uzamykacích bodov je možné flexibilne konfigurovať na základe výšky dverí, čo podporuje synchronizovanú prevádzku až siedmich alebo viacerých uzamykacích bodov. Podstatou viacbodového uzamykania je rozptýlenie páčicích síl na viacero nosných bodov – aj keď jeden uzamykací bod zlyhá, zvyšné body udržia dvere zatvorené, čím účinne zabraňujú ich vylomeniu pri náraze.
Ochrana cylindrickej vložky zámku a dizajn proti vypáčeniu
V systéme proti vypáčeniu krytu nabíjacej stanice pre elektromobily je najpriamejším cieľom útoku cylindrická vložka zámku. Štandardnou konfiguráciou sú profesionálne modely zámkov s diskovou vložkou alebo funkciou visacieho zámku. Pokročilejšie stratégie ochrany využívajú konštrukciu voľne rotačnej vložky zámku – vložka sa môže v uzamknutom stave voľne otáčať bez aktivácie odomykacieho mechanizmu, čím účinne odoláva silnému krúteniu a vŕtaniu.
Podložky proti odvŕtaniu a kovové puzdro poskytujú dodatočnú fyzickú bariéru pre cylindrickú vložku zámku. Puzdro zámku má skosené alebo zaoblené kontúry, ktoré eliminujú ploché povrchy, ktoré by mohli slúžiť ako oporné body pre vypáčenie – konštrukčný princíp je v súlade s logikou skrytých pántov: eliminácia všetkých zvonka zraniteľných geometrických prvkov.
Pre vonkajšie nabíjacie stanice pre elektromobily sa odporúčajú zámky zodpovedajúce triede odolnosti RC2 podľa normy DIN 1630.
Zásada bez odkrytých spojovacích prvkov
Všetky upevňovacie prvky na krytoch nabíjacích staníc pre elektromobily na mieru – vrátane skrutiek na upevnenie pántov, skrutiek na upevnenie zámku a nitov na spojenie panelov – musia byť skryté v ráme dverí alebo musia byť použité skrutky odolné voči neoprávnenej manipulácii. Zvonku viditeľné kovové upevňovacie prvky, ako sú hlavy skrutiek a nitov, v podstate slúžia ako pákové body pre vypáčacie nástroje, čo útočníkovi umožňuje priamo vyvinúť silu pomocou skrutkovača alebo páčidla.
Medzi inžinierske prístupy k implementácii zásady „žiadne odkryté spojovacie prvky“ patrí: umiestnenie spojovacích prvkov na vnútornú stranu prírub zárubne, použitie nitovacích matíc na vnútorné upevnenie alebo použitie zapustených skrutiek krytých plochými zátkami. Okrem toho musia modulárne konštrukcie – ako napríklad vymeniteľné bočné panely – nájsť rovnováhu medzi pohodlnosťou údržby a bezpečnosťou; mechanizmy rýchlej výmeny by nemali byť na úkor ochrany pred vypáčením.
Hľadáte spoľahlivé firmy na zákazkovú výrobu plechu?
Porozprávajte sa s tímom odborníkov Supro MFG
Kontaktujte nás pre konkurenčné ceny z továrne,
a celý rad služieb technickej podpory.
Výrobný proces krytu nabíjacej stanice pre elektromobily – transformácia dizajnu na produkt s krytím IK10
Presnosť výroby je rozhodujúcim faktorom pri premene konštrukčných vlastností na odolnosť voči nárazu s hodnotením IK10. Od vystrihovania a tvarovania až po zváranie a montáž, každý krok procesu priamo ovplyvňuje skutočný výkon krytov nabíjacích staníc pre elektromobily na mieru pri náraze s silou 20 J, zatiaľ čo konzistentnosť hromadnej výroby je kľúčovým prahom pre prenos inžinierskej hodnoty z prototypov do hromadnej výroby.
Presné strihanie a tvárnenie
Rezanie laserom je preferovaný proces pre fázu strihania krytu nabíjacej stanice pre elektromobily s krytím IK10. Presnosť rezania laserom môže dosiahnuť ±0.1 mm a špičkové zariadenia dokážu dosiahnuť presnosť polohovania v rozmedzí ±0.03 mm, čím sa zabezpečí presnosť polohovania kontúr panelov, montážnych otvorov a línií ohybu – tieto rozmerové tolerancie priamo určujú zarovnanie následných uhlov ohybu a rozmiestnenie rebier. Rezané hrany musia byť bez otrepov a tepelnej deformácie, pretože defekty hrán sa môžu stať zdrojom koncentrácie napätia pri nárazovom zaťažení.
Proces CNC ohýbania je rovnako dôležitý – moderné CNC ohraňovacie lisy dokážu dosiahnuť presnosť riadenia uhla ±0.1° s presnosťou ohýbania medzi 0.05 mm a 0.1 mm. Pre hliníkovú zliatinu s hrúbkou 2.5 mm a nehrdzavejúcu oceľ s hrúbkou 1.5 mm musia byť parametre kompenzácie pružiny presne nastavené podľa triedy a hrúbky materiálu, aby sa zabezpečila konzistentná geometrická presnosť kľúčových prvkov – ako sú príruby rámu dverí a výstuhy – krytu nabíjacej stanice pre elektromobily na mieru počas hromadnej výroby.
Kontrola zvárania a montáže krytov nabíjacích staníc pre elektromobily
Zváranie je fáza výroby krytov nabíjacích staníc pre elektromobily, ktorá je najviac náchylná na vznik chýb, a je tiež kľúčovou premennou ovplyvňujúcou odolnosť voči nárazu IK10.
Kvalita zvaru priamo ovplyvňuje účinnosť prenosu nárazového zaťaženia v rámci konštrukcie krytu nabíjacej stanice pre elektromobily – chyby zvaru (poréznosť, nedostatok sváru, podrezanie) prasknú ako prvé pri náraze 20 J.
Vďaka svojej austenitickej štruktúre má nehrdzavejúca oceľ nízku tepelnú vodivosť a vysoký koeficient tepelnej rozťažnosti, čo ju robí náchylnejšou na tepelnú deformáciu počas zvárania. Stratégie kontroly zahŕňajú: upevnenie obrobkov pomocou svoriek a upínacích prípravkov; plánovanie postupnosti zvárania pre rovnomerné rozloženie tepla; používanie prerušovaného zvárania namiesto kontinuálnych zvarov na zníženie lokálneho vstupu tepla; a kontrolu medzier spojov a uhlov drážok.
Pri zváraní hliníkových zliatin je potrebné venovať pozornosť kontrole pórovitosti a degradácii pevnosti zvaru. Sploštenie a kontrola rozmerov po zváraní zabezpečujú, že rovinnosť dverového panelu a rovnobežnosť zárubne zostávajú v rámci tolerančných limitov.
Povrchová úprava a odolnosť voči poveternostným vplyvom krytov nabíjacích staníc pre elektromobily
Systém povrchovej úpravy krytov vonkajších nabíjacích staníc pre elektromobily priamo určuje ich dlhodobú odolnosť voči poveternostným vplyvom a poškriabaniu. Práškové lakovanie je štandardným riešením v tomto odvetví – využíva sa polyesterový práškový lakovací systém nanášaný elektrostatickým striekaním, aby sa zabezpečila priľnavosť náteru. Hrúbka náteru sa zvyčajne pohybuje medzi 60 a 80 μm, aby sa vyvážila odolnosť voči nárazu a flexibilita.
Termosetické polyesterové práškové nátery na vonkajšie použitie musia spĺňať špecifické normy odolnosti voči poveternostným vplyvom a korózii; vysokokvalitné systémy môžu poskytnúť záruku 8 rokov alebo viac. Fáza predbežnej úpravy – odmasťovanie, fosfátovanie alebo chromátovanie (pre hliník) – priamo ovplyvňuje priľnavosť náteru a odolnosť voči soľnej hmle.
V pobrežných alebo vlhkých prostrediach sa odporúča používať práškové lakovacie systémy vyššej triedy odolné voči poveternostným vplyvom. Okrem toho musia byť všetky zvarené plochy pred nanášaním laku prebrúsené, aby sa odstránila troska zo zvaru a ostré hrany, čím sa zabezpečí úplné pokrytie náterom bez akýchkoľvek slabých miest.
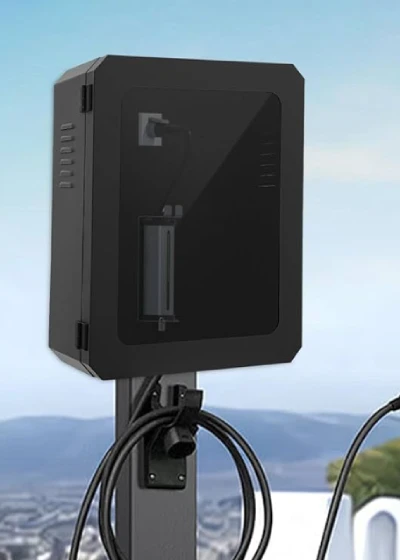
Testovanie, validácia a zabezpečenie kvality krytov nabíjacích staníc pre elektromobily
Testovanie a validácia krytov nabíjacích staníc pre elektromobily s krytím IK10 musí prísne dodržiavať rámec normy IEC 62262. Testovanie sa vykonáva pomocou kyvadla alebo zariadenia na voľný pád s nárazovou energiou 20 joulov.
Každý exponovaný povrch musí odolať 5 nárazom, pričom v bezprostrednej blízkosti toho istého miesta nesmie byť viac ako 4 nárazom. Vzorky musia byť nepoužité, kryty musia byť kompletné so všetkými komponentmi na svojom mieste. Po testovaní nesmie kryt nabíjacej stanice pre elektromobily vykazovať žiadne priechodné praskliny ani funkčné poškodenia a ovládanie dverí a uzamykacie body musia zostať funkčné.
Úspešné absolvovanie testu vzorky je len začiatok. Počas hromadnej výroby musí byť zavedený systém riadenia procesov – od sledovateľnosti šarže materiálu a konzistentnosti parametrov laserového rezania a ohýbania až po prísne dodržiavanie špecifikácií zváracieho procesu.
Kontrola prvého výrobku (FAI) overuje, či prvá jednotka každej šarže zodpovedá certifikovanej vzorke z hľadiska geometrickej presnosti a štrukturálnych charakteristík. Pravidelné testy vzorkovania a štatistická kontrola procesov (SPC) zabezpečujú, že každá šarža krytov nabíjacích staníc pre elektromobily na mieru spĺňa požiadavky IK10. Certifikácia treťou stranou (od organizácií ako SGS, TÜV atď.) poskytuje kupujúcemu sledovateľné a objektívne zabezpečenie kvality.
Záver
Výroba krytov nabíjacích staníc pre elektromobily s krytím IK10 nikdy nebola o optimalizácii jedného procesného kroku, ale skôr o spoločnom úsilí zahŕňajúcom materiálovú vedu, konštrukčné inžinierstvo a výrobné procesy.
Od mechanizmu absorpcie energie plastickej deformácie v 2.5 mm hliníkovej zliatine, cez systematickú konštrukciu proti vypáčeniu so skrytými pántami a trojbodovým viacbodovým zámkovým systémom, až po kontrolu príkonu tepla pri zváraní a záruku odolnosti voči poveternostným vplyvom vďaka práškovému lakovaniu – každé inžinierske rozhodnutie priamo ovplyvňuje štrukturálnu integritu pri náraze s silou 20 J. Spoľahlivosť hromadnej výroby závisí od neustáleho overovania prostredníctvom riadenia procesov a certifikácie tretími stranami.
Ako špecializovaný výrobca krytov nabíjacích staníc pre elektromobily spočíva naša hodnota v transformácii štandardu IK10 na overiteľné a sledovateľné dodávky produktov – čím zabezpečujeme, že každý kryt nabíjacej stanice pre elektromobily na mieru obstojí v testoch v reálnych verejných prostrediach.
V prípade technických konzultácií, riešení návrhu systému alebo špecifikácií produktov sa kedykoľvek neváhajte obrátiť na náš technický tím.






