Filtrovať príspevky podľa kategórie

služby v oblasti výroby plechu

Kompletný sprievodca automatizovanou výrobou plechov: Zefektívnenie výroby

Vzhľadom na neustále sa skracujúce dodacie cykly, extrémne požiadavky na tolerancie a požiadavky trhu na malosériovú výrobu s vysokou mierou prispôsobenia sa obmedzenia tradičných procesov výroby plechov stávajú čoraz zreteľnejšími. Ako profesionálny výrobca automatizovanej výroby plechov, spoločnosť Supro chápe, že kľúčom k prekonaniu týchto bariér je integrácia fragmentovaných krokov spracovania do súdržného a adaptívneho výrobného systému. Moderná automatizovaná výroba plechov presahuje rámec obyčajného stohovania zariadení. Využíva digitálne vlákno na vytvorenie komplexného dátového prepojenia od návrhu až po dodávku. V kombinácii s flexibilnými vykonávacími jednotkami a algoritmami rozhodovania v reálnom čase buduje responzívny a kvalitne konzistentný inteligentný výrobný ekosystém. Hlavná hodnota automatizovanej výroby plechov spočíva v riešení dvoch hlavných výziev v oblasti špičkovej výroby: výnimočná konzistentnosť kvality a odolnosť komplexného dodávateľského reťazca. Napríklad prostredníctvom uzavretej slučky riadenia procesov pri rezaní laserom a adaptívnych systémov kompenzácie uhla počas ohýbania, spoločnosť Supro udržiava tolerancie dávok v rozmedzí ±0.1 milimetra. Súčasne automatizované plánovanie výroby a alokácia materiálu skracujú čas zmeny pre objednávky viacerých produktov o 70 %.

Kompletný sprievodca automatizovanou výrobou plechov: Zefektívnenie výroby Čítať ďalej »
vlastné kovové základné diely z nehrdzavejúcej ocele

Proces ohýbania plechov z nehrdzavejúcej ocele: Praktický sprievodca

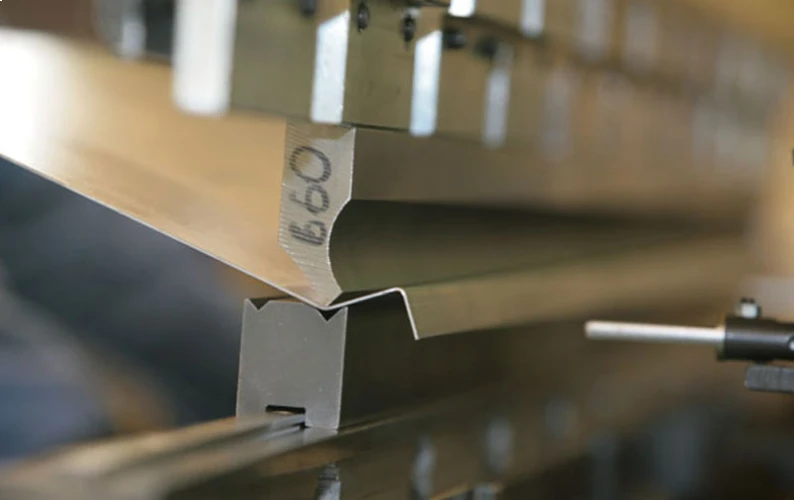
V oblasti obstarávania a výroby plechov z nehrdzavejúcej ocele nie je ohýbanie plechov z nehrdzavejúcej ocele ani zďaleka jednoduchý proces tvárnenia plastov. Vysoká miera spevnenia, výrazný sklon k elastickému pružneniu a relatívne nízka tepelná vodivosť, ktoré sú vlastné triedam nehrdzavejúcej ocele ako 304 a 316, odlišujú proces ohýbania plechov z nehrdzavejúcej ocele od procesu ohýbania bežnej nízkouhlíkovej ocele, čo z nej robí technológiu, ktorá vyžaduje vysokú úroveň odborných znalostí a kontroly procesu. Nesprávne techniky ohýbania môžu viesť k praskaniu, nekonzistentným uhlom ohybu, poškodeniu povrchu alebo nadmernému opotrebovaniu nástrojov, čo priamo ovplyvňuje štrukturálnu integritu dielov a náklady na dodanie. Tento článok systematicky analyzuje proces ohýbania plechov z nehrdzavejúcej ocele – vrátane výberu materiálu, presnej konfigurácie nástrojov a zariadení, procesných parametrov a stratégií riadenia pružnosti – s cieľom dosiahnuť vysoko presnú a konzistentnú kvalitu ohýbania. Či už ide o rýchle prototypovanie alebo o veľkoobjemové zákazkové ohýbanie plechov z nehrdzavejúcej ocele, zvládnutie týchto princípov je základným kameňom pre zabezpečenie výkonu dielov, kontrolu nákladov,

Proces ohýbania plechov z nehrdzavejúcej ocele: Praktický sprievodca Čítať ďalej »

ohýbacia konzola z hliníkovej zliatiny

výber materiálu na ohýbanie hliníkových plechov

V oblasti presného ohýbania hliníkových plechov platí základný princíp: Výber materiálu je primárnym určujúcim faktorom spoľahlivosti procesu a výkonu súčiastok. Bežné chyby – praskanie, nekonzistentné pružné dorazy a povrchové škrabance – zriedkavo pramenia výlučne zo spracovateľských chýb; zvyčajne vznikajú z nesúladu medzi vlastnosťami materiálu a procesom. Zjednodušene povedané, proces ohýbania hliníkových plechov je redukčný; v podstate ide o presnú reakciu mikroštruktúry materiálu na zložité napäťové stavy. Preto by sa pri ohýbaní hliníkových plechov nemal návrh ohýbania budovať na existujúcom plechu. Namiesto toho je pre výber optimálneho materiálu na ohýbanie hliníkových plechov a podmienok tepelného spracovania nevyhnutná dôkladná analýza geometrie ohybu, funkčných požiadaviek a charakteristík deformácie materiálu. To si vyžaduje hlboké pochopenie toho, ako vlastnosti materiálu – ako je modul pružnosti, medza klzu a predĺženie – priamo určujú pružné dorazy a minimálny polomer ohybu. Cieľom tohto článku je poskytnúť profesionálnym tímom pre obstarávanie a inžinierske práce systematický rámec pre výber materiálu. Posúva...

výber materiálu na ohýbanie hliníkových plechov Čítať ďalej »

služby ohýbania valcov

Sprievodca procesom ohýbania valcami

Proces ohýbania plechov valcom nie je ani zďaleka jednoduchá operácia tvárnenia plechov. Je to systematický výrobný proces, ktorý transformuje ploché dosky na komponenty s konštantným alebo premenlivým zakrivením prostredníctvom presného riadenia elastoplastickej deformácie. V odvetviach, ako sú ťažké zariadenia, tlakové nádoby a letecký priemysel, sa realizácia akéhokoľvek konštrukčného zámeru opiera o hlboké pochopenie a presné vykonanie ohýbania plechov. Jeho hlavné výzvy spočívajú v predpovedaní a riadení spätného rázu spôsobeného nelinearitou materiálu a zároveň v zabezpečení konzistentného zakrivenia pozdĺž celej dĺžky obrobku. Predvídateľný, opakovateľný a efektívny proces ohýbania plechov valcom priamo ovplyvňuje celkové náklady projektu, dodací cyklus a štrukturálnu integritu konečného výrobku. Nekontrolované spätné rázy, nadmerné odchýlky priamosti otvorov alebo povrchové chyby vedú k sekundárnemu spracovaniu, plytvaniu materiálom a oneskoreniam montáže. Preto je pozdvihnutie procesu ohýbania valcom z remesla závislého od skúseností na predvídateľnú inžiniersku disciplínu založenú na materiálovej vede a procesných údajoch rozhodujúce pre spoľahlivosť dodávateľského reťazca. Táto príručka

Sprievodca procesom ohýbania valcom Čítať ďalej »

minimálny polomer ohybu plechu

Výpočet polomeru ohybu plechu: Ako to súvisí s hrúbkou plechu?

Pri presnej výrobe plechov slúži presný výpočet a špecifikácia polomeru ohybu plechu ako rozhodujúce prepojenie medzi funkčnosťou návrhu a uskutočniteľnosťou výroby. Jeho vzťah k hrúbke plechu nie je jednoduchý lineárny úmerný, ale skôr zložitá prepojená rovnica zahŕňajúca mechaniku materiálu, plastickú deformáciu a riadenie procesu. Bežná mylná predstava sa spolieha výlučne na pravidlo „1-násobok hrúbky materiálu“ pre výpočet polomeru ohybu, čo často vedie k rizikám kvality, ako sú vonkajšie mikrotrhliny, rozmerová nestabilita alebo nadmerné pružnenie. Pre rozhodovanie v oblasti obstarávania a inžinierstva je pochopenie základného vzťahu medzi polomerom ohybu plechu a hrúbkou plechu – najmä logiky riadenia deformácie zameranej na bezrozmerný pomer hrúbky k polomeru (t/R) a dynamické charakteristiky faktora K pri výpočtoch rozloženej dĺžky – technickým predpokladom pre hodnotenie procesných schopností dodávateľa a kontrolu nákladov a rizík projektu. Tento článok systematicky dekonštruuje tento vzťah a poskytuje kompletný inžiniersky rámec od výpočtu polomeru ohybu plechu až po overenie simuláciou. Jeho cieľom je

Výpočet polomeru ohybu plechu: Ako to súvisí s hrúbkou plechu? Čítať ďalej »

box na náradie na ohýbanie hliníkového plechu

Sprievodca procesom výroby plechových krabíc na mieru

Vo vysoko prispôsobenom priemyselnom sektore výroba plechových krabíc na mieru už dávno prekročila rámec jednoduchého rezania a zvárania. Predstavuje komplexné systémové inžinierstvo, ktoré integruje pokročilú materiálovú vedu, presné inžinierstvo a prísnu kontrolu procesov. Ako výrobca plechových krabíc s viac ako 20-ročnými skúsenosťami spoločnosť Supro hlboko chápe, že úspešný projekt výroby plechových krabíc na mieru začína presným prevedením koncepčných návrhov do vyrobiteľných, montovateľných a spoľahlivo fungujúcich fyzických produktov. Tento úspech nezávisí len od schopností zariadenia, ale aj od synergickej integrácie technológie a remeselného spracovania. Tento článok systematicky analyzuje celý proces výroby plechových krabíc – od koncepčného návrhu, analýzy vyrobiteľnosti, presného obrábania a povrchovej úpravy až po konečné overenie. Zaoberá sa základnými technológiami, bodmi kontroly kvality a osvedčenými postupmi v každej fáze s cieľom pomôcť vám pochopiť, ako štandardizovaný, technicky navrhnutý proces výroby plechových krabíc transformuje zámer návrhu na plechové krabičky, ktoré spĺňajú prísne špecifikácie.

Sprievodca procesom výroby plechových krabíc na mieru Čítať ďalej »

nerezová ovládacia skriňa na mieru

Vonkajšie skrinky z nehrdzavejúcej ocele na mieru: vyrobené do náročných podmienok

Ochranné schopnosti štandardných vonkajších skríň z nehrdzavejúcej ocele sa často ukážu ako nedostatočné, keď sú konfrontované so zložitými, dynamickými a mnohostrannými environmentálnymi stresmi. Výzvy, ktorým čelia vonkajšie skrinky z nehrdzavejúcej ocele, siahajú ďaleko za hranice samotnej dažďovej vody. Zahŕňajú synergickú sieť chemickej a elektrochemickej korózie, fyzikálneho a mechanického deštruktívneho zaťaženia, prenikania klímy a degradácie vnútorného mikroprostredia – vrátane prenikania vlhkosti prostredníctvom „dýchacieho efektu“ spôsobeného teplotnými rozdielmi. Každý zvar, ktorý nie je špecificky navrhnutý, každý konštrukčný prvok, ktorý nie je prispôsobený zaťaženiu na mieste, a každý tesniaci materiál, ktorý nie je navrhnutý pre extrémne teplotné rozsahy, sa môže stať východiskovým bodom pre zlyhanie skrinky. Ako špecializovaný výrobca vonkajších skríň z nehrdzavejúcej ocele na mieru, spoločnosť Supro uznáva, že spoľahlivosť závisí od zaobchádzania s každou skrinkou ako s technicky vytvoreným systémom, ktorý vyžaduje rovnováhu so špecifickým poľom environmentálneho stresu. Tento článok systematicky skúma z inžinierskeho hľadiska, ako vonkajšie skrinky z nehrdzavejúcej ocele na mieru dosahujú komplexný výkon – od ochrany pred koróziou a mechanickej stability až po adaptáciu na klímu – prostredníctvom vedeckého výberu materiálov, konštrukčného návrhu, technológie tesnenia a environmentálnej validácie.

Vonkajšie skrinky z nehrdzavejúcej ocele na mieru: Vyrobené pre náročné prostredie Čítať ďalej »

vlastné kovové základné diely z nehrdzavejúcej ocele

Ohýbanie plechov z nehrdzavejúcej ocele: Príčiny praskania a riešenia

Praskanie počas ohýbania plechov z nehrdzavejúcej ocele nie je len chybou vo výrobe. Priamo ovplyvňuje štrukturálnu integritu výrobku, dlhodobú odolnosť proti korózii a celkové náklady na vlastníctvo konečných projektov. Pochopenie technického pôvodu trhlín pri ohýbaní plechov z nehrdzavejúcej ocele je kľúčové pre riadenie rizík kvality dodávateľského reťazca a hodnotenie technických možností dodávateľov. Trhliny pri ohýbaní plechov z nehrdzavejúcej ocele v podstate predstavujú zlyhanie materiálu pri ohybovom namáhaní. Hlavné príčiny pochádzajú z úrovne materiálovej vedy: Austenitické nehrdzavejúce ocele (napr. 304) a feritické nehrdzavejúce ocele (napr. 430) vykazujú zásadné rozdiely v rýchlosti spevnenia a ťažnosti. Ak je smer valcovania materiálu rovnobežný s čiarou ohybu, využíva smer najslabšej ťažnosti, čím sa výrazne zvyšuje riziko trhlín pri ohýbaní. Po druhé, nesprávna kontrola procesu ohýbania plechov z nehrdzavejúcej ocele – napríklad použitie minimálneho polomeru ohybu pod limitom materiálu – priamo spôsobuje trhanie vlákien na vonkajšom povrchu. Robustný proces ohýbania plechov z nehrdzavejúcej ocele musí systematicky integrovať...

Ohýbanie plechov z nehrdzavejúcej ocele: Príčiny praskania a riešenia Čítať ďalej »

formy na ohýbanie plechu

Kompletný sprievodca CNC ohýbaním plechov

Výnimočný proces CNC ohýbania plechov nie je len ohýbacia operácia, ale predvídateľný inžiniersky systém, ktorý začína návrhom pre vyrobiteľnosť (DFM), pokračuje presným programovaním a nakoniec sa realizuje prostredníctvom prísnej kontroly procesu. Hlavná hodnota CNC ohýbania plechov spočíva v systematickom znižovaní celkových nákladov na vlastníctvo (TCO) prostredníctvom filozofie výroby „prvýkrát správne“. Technicky vzaté, prekročenie nákladov a oneskorenia dodávok často pramenia z nedostatočného odhadu charakteristík pružiny materiálu a interferencie v postupnosti ohýbania v štádiu návrhu. Zrelý systém CNC ohýbania plechov sa spolieha na dynamické výpočty K-faktora, modely kompenzácie pružiny založené na medzi klzu materiálu a presné zvládnutie rozloženia napätia v nástroji. Tieto faktory priamo určujú konzistenciu, presnosť montáže a dlhodobú spoľahlivosť komponentov CNC ohýbania plechov. Tento článok systematicky načrtáva profesionálny proces CNC ohýbania plechov – od návrhu pre vyrobiteľnosť (DFM), plánovania procesu a výberu nástrojov až po kontrolu kvality – s cieľom optimalizovať výkon komponentov a znížiť náklady. Hlavné postavenie presného CNC

Kompletný sprievodca CNC ohýbaním plechov Čítať ďalej »

ohýbacia konzola z hliníkovej zliatiny

Ohýbanie hliníkového plechu bez praskania: Kompletný sprievodca

V oblasti tvárnenia kovov nie je ohýbanie hliníkových plechov bez praskania len otázkou nastavenia parametrov, ale skôr systematickým inžinierskym procesom zahŕňajúcim synergiu materiálovej vedy, mechaniky deformácie a presného nástrojového inžinierstva. Praskanie je oveľa viac než len povrchové nedokonalosti; priamo narúša kontinuitu vlákien materiálu, čo vedie k drastickému poklesu štrukturálnej integrity, dynamickej únavovej pevnosti a odolnosti komponentu proti korózii namáhaním. Kľúčom k úspešnému procesu ohýbania hliníkových plechov je hlboké pochopenie a presná kontrola jeho jedinečného správania sa pri plastickom toku a mechanizmov porušenia. Na základe metalurgických princípov a inžinierskej praxe tento článok systematicky analyzuje celý proces ohýbania hliníkových plechov – od výberu stavu zliatiny a výpočtu deformácie až po optimalizáciu nástroja – a poskytuje praktický, profesionálny rámec riešení na elimináciu trhlín v ohybe. Základné materiály – pochopenie charakteristík ohýbania hliníkových plechov Pri plánovaní projektov ohýbania hliníkových plechov závisí úspech predovšetkým od

Ohýbanie hliníkového plechu bez praskania: Kompletný sprievodca Čítať ďalej »

elektrická svorkovnica

Výroba svorkovníc: Stratégie na predchádzanie povrchovým chybám

V prípade svorkovníc navrhnutých tak, aby spĺňali špecifické stupne ochrany (NEMA/IEC), nie je integrita povrchu v žiadnom prípade len otázkou vizuálnej estetiky. Hlboké preliačiny a prenikajúce škrabance v podstate pôsobia ako body koncentrácie napätia; vo vibrujúcom alebo vlhkom prostredí môžu výrazne urýchliť zlyhanie povlaku a spôsobiť koróziu štrbín, čo priamo ohrozuje dlhodobú spoľahlivosť vnútorných elektrických komponentov. Základné príčiny týchto defektov možno zvyčajne vysledovať k adhéznemu opotrebovaniu medzi nástrojom a plechom počas ohýbania, ako aj k nárazom vyplývajúcim z nedostatočnej ochrannej izolácie počas manipulácie. Ako profesionálny výrobca svorkovníc na mieru sme analyzovali vyššie uvedené mechanizmy zlyhania a zdieľame overené preventívne procesné prístupy – od elastickej izolácie média pre ohýbacie nástroje až po úplné pokrytie procesu predbežnými ochrannými materiálmi – aby sme zásadne eliminovali takéto riziká týkajúce sa kvality povrchu a zabezpečili výkonnosť svorkovníc na mieru počas celého životného cyklu v náročných prevádzkových podmienkach. Identifikácia primárnych zdrojov poškodenia povrchu svorkovníc vo výrobnom procese

Výroba svorkovníc: Stratégie na predchádzanie povrchovým chybám Čítať ďalej »

ohýbacia konzola z hliníkovej zliatiny

Ohýbanie plechov vzduchom: Princípy procesu a sprievodca pružnosťou

V modernej kovovýrobe sa proces ohýbania plechov vzduchom stal základnou technikou na dosiahnutie flexibilnej, efektívnej a nákladovo kontrolovanej výroby, obzvlášť vhodnou pre prostredia, ktoré spracovávajú rôznorodé objednávky s nízkym objemom. Základný princíp ohýbania plechov vzduchom spočíva v aplikácii kontrolovaného tlaku v troch nezávislých bodoch na vytvorenie plechu. Tým sa materiál zavesí vo „vzduchovej“ medzere, čo umožňuje široký rozsah uhlov ohybu s minimálnymi požiadavkami na nástroje. Zdanlivá jednoduchosť ohýbania plechov vzduchom však maskuje jeho inherentnú technickú zložitosť. Zvládnutie tejto technológie zahŕňa nielen vykonávanie ohýbacej činnosti, ale aj presné predpovedanie a riadenie spätného rázu – elastického zotavenia materiálu po odľahčení. Spätný ráz pri ohýbaní plechov vzduchom je určený medzou klzu materiálu, modulom pružnosti a zvolenou geometriou nástroja. Ak sa spätný ráz presne nekompenzuje, priamo to ovplyvňuje rozmerové tolerancie, čo vedie k problémom s montážou, zvýšenej miere odpadu a nákladným sekundárnym prepracovaniam. Preto je potrebné hlboké pochopenie mechanických princípov ohýbania plechov vzduchom.

Ohýbanie plechov vzduchom: Princípy procesu a sprievodca pružnosťou Čítať ďalej »

ohýbanie plechov

5052 Výroba hliníkových plechov: Sprievodca procesom ohýbania

V oblasti výroby hliníkových plechov predstavuje ohýbanie hliníkovej zliatiny 5052 jedinečné procesné výzvy, ktoré si vyžadujú základné pochopenie metalurgického správania zliatiny. Keďže ide o tepelne nespracovateľnú hliníkovo-horčíkovú zliatinu, jej mechanické vlastnosti a tvárnosť priamo závisia od stavu spevnenia (napr. H32, H34). Hlavnou výzvou v procese ohýbania hliníkových plechov spočíva v kontrole pružnosti – javu, ktorý je výrazne výraznejší v hliníku ako v oceli kvôli jeho nižšiemu modulu pružnosti (približne 69 GPa). To si vyžaduje presné kompenzačné stratégie založené na údajoch špecifických pre materiál, a nie na všeobecných pravidlách. Okrem toho, aby sa predišlo praskaniu alebo defektom typu pomarančovej kôry počas procesu ohýbania, je nevyhnutná prísna kontrola štruktúry zŕn spolu s dodržiavaním požiadaviek na minimálny polomer ohybu na základe hrúbky a stavu plechu. Úspešné ohýbanie si vyžaduje systematický prístup integrujúci analýzu konečných prvkov (FEA) pre simuláciu, štatistické riadenie procesov (SPC) pre monitorovanie a dodržiavanie princípov geometrického kótovania a tolerancie (GD&T). Tento článok systematicky objasňuje základné...

Výroba hliníkového plechu 5052: Sprievodca procesom ohýbania Čítať ďalej »

konzola na výrobu pozinkovanej ocele na mieru

Zváranie pozinkovaných plechov: Procesy a aplikácie

V rámci komplexného procesu výroby pozinkovaných plechov slúži zváranie ako kritická operácia určujúca štrukturálnu integritu a dlhodobú trvanlivosť konečného produktu – čo je presná úloha plná technických výziev. Hlavný rozpor pri zváraní pozinkovaných plechov pramení z fyzikálnych vlastností zinkového povlaku: bod varu zinku (približne 907 °C) je výrazne nižší ako bod topenia ocele (približne 1500 °C). Táto nerovnosť spôsobuje, že sa zinková vrstva prudko odparuje pri vysokých teplotách zváracieho oblúka, čo vedie k problémom, ako je pórovitosť zvaru, silné rozstrekovanie a prenikanie zinkových pár do hraníc zŕn – čo môže spôsobiť krehnutie tekutého kovu (LME). Tieto defekty priamo ohrozujú pevnosť spoja a narúšajú kontinuitu povlaku, čím vytvárajú iniciačné body pre budúcu koróziu. Úspešný proces zvárania pozinkovaných plechov preto ďaleko presahuje dosiahnutie kovového spoja; predstavuje systematický proces inžinierskeho riadenia. Tento článok sa bude zaoberať hĺbkovou analýzou štyroch základných procesov zvárania pozinkovaných plechov: zváranie plynovým oblúkom (GMAW), odporové zváranie...

Zváranie pozinkovaných plechov: Procesy a aplikácie Čítať ďalej »

zákazková výroba plechových nádrží z nehrdzavejúcej ocele

Výroba plechov z nehrdzavejúcej ocele na mieru: Sprievodca presným rezaním

V rámci súčasnej presnej výroby sa dopyt po spracovaní plechov z nehrdzavejúcej ocele vyvinul od spracovania jednoduchých geometrických tvarov až po presnú realizáciu zložitých, voľných kontúr. Úspešné procesy rezania plechov z nehrdzavejúcej ocele na mieru nie sú výstupom jedného stroja, ale skôr technického systému, ktorý hlboko integruje materiálovú vedu, digitalizované procesy a presnú kontrolu. V rámci zákazkovej výroby plechov z nehrdzavejúcej ocele je realizácia akéhokoľvek tvaru zásadne obmedzená inherentným správaním materiálu. Napríklad odlišné tendencie austenitických nehrdzavejúcich ocelí (ako napríklad 316L) k spevňovaniu v porovnaní s feritickými nehrdzavejúcimi oceľami (ako napríklad 430) priamo určujú stratégie parametrov a logiku riadenia tepelne ovplyvnených zón pre procesy rezania plechov z nehrdzavejúcej ocele. Súčasne orientácia valcovania a počiatočný stav napätia plechu slúžia ako základ pre predpovedanie a kompenzáciu deformácie po obrábaní zložitých kontúr. V dôsledku toho spoľahlivé riešenie presného rezania na mieru sa zásadne spolieha na presnú kontrolu celého plechu z nehrdzavejúcej ocele.

Výroba plechov z nehrdzavejúcej ocele na mieru: Sprievodca presným rezaním Čítať ďalej »

výroba prototypov plechových dielov

Výroba plechov pre letecký priemysel: Kompletný sprievodca procesmi a materiálmi

Výroba plechov pre letecký priemysel nie je bežné spracovanie kovov; predstavuje konvergenciu inžinierstva, materiálovej vedy a presnej výroby. Jej jadro spočíva v transformácii vysokovýkonných zliatin na spoľahlivé konštrukčné komponenty schopné odolávať extrémnym prevádzkovým podmienkam prostredníctvom riadenej plastickej deformácie. Základné rozdiely medzi výrobou plechov pre letecký priemysel a spracovaním komerčnej triedy sa prejavujú v troch kľúčových aspektoch: procesy musia byť prispôsobené tak, aby sa uvoľnil špecifický potenciál materiálov, ako sú hliníkové zliatiny s kalením T6 alebo Ti-6Al-4V; tolerancie pre letecký priemysel sú zvyčajne prísnejšie ako ±0.13 mm, čo si vyžaduje štatistickú kontrolu procesov a úplnú sledovateľnosť počas celej výroby. Pochopenie jedinečných charakteristík výroby plechov pre letecký priemysel predstavuje základný krok pre stanovenie kvalifikovaných hodnotení dodávateľov a technických rokovaní. Cieľom tohto článku je dekonštruovať základné prvky procesného reťazca výroby plechov pre letecký priemysel. Zahŕňa výber materiálu, presné tvárnenie, techniky spájania a systémy kontroly kvality v súlade s normami AS9100 a Nadcap. Medzi kľúčové oblasti záujmu patria obrábacie charakteristiky leteckých materiálov, ako sú hliníkové zliatiny, titán.

Výroba plechov pre letecký priemysel: Kompletný sprievodca procesmi a materiálmi Čítať ďalej »

hliníkové plechy ohýbanie kovových rohových konzolových dielov

Zákazkové kovové trojuholníkové konzoly: Odolné a všestranné

Ako jadro systémov konštrukčných spojov nie sú zákazkové kovové trojuholníkové konzoly generickými komponentmi, ale kritickými mechanickými prvkami navrhnutými pomocou presných výpočtov. Ich konštrukčné princípy vychádzajú zo statickej stability trojuholníkov, čo zabezpečuje efektívny a spoľahlivý prenos zložitých zaťažení na hlavnú konštrukciu. Pre profesionálne obstarávanie spočíva jadro v pochopení celého inžinierskeho reťazca od návrhu zákazkových kovových trojuholníkových konzol až po validáciu: materiálová veda využívajúca vysokopevnostnú konštrukčnú oceľ, presná kovová výroba založená na CNC dierovaní a deterministických ohýbacích procesoch a systém zabezpečenia kvality prísne dodržiavajúci normy ako UL a ICC-ES. Hodnota zákazkových kovových trojuholníkových konzol spočíva v tom, že výrobcovia premieňajú abstraktné inžinierske zaťaženia na predvídateľný konštrukčný výkon, podložený komplexnou dokumentáciou o zhode overenou prostredníctvom statického zaťaženia, únavy a testovania odolnosti proti korózii. Výber profesionálneho výrobcu kovových trojuholníkových konzol znamená zabezpečenie dlhodobého riešenia kontroly rizík a zabezpečenia výkonu pre váš projekt. Kľúčová úloha kovových trojuholníkových konzol v modernej architektúre a priemyselných inštaláciách.

Zákazkové kovové trojuholníkové konzoly: Odolné a všestranné Čítať ďalej »

ohýbanie hliníkových plechov

Pochopenie princípov minimálneho polomeru ohybu plechov

Pri koordinácii medzi návrhom a obstarávaním plechových dielov nemožno prehliadať princíp minimálneho polomeru ohybu plechu. Návrhári, ktorí sa snažia o esteticky ostré rohy, sa počas prototypovania často stretávajú s praskaním materiálu alebo nekontrolovateľným pružným spätným rázom, čo vedie k oneskoreniam projektu, prekročeniu nákladov a rizikám kvality. Minimálny polomer ohybu plechu v podstate nie je voľne škálovateľný parameter CAD ani len empirická hodnota; predstavuje kritické obmedzenie, kde sa zbieha mechanika plasticity materiálu, okná procesu tvárnenia a konečný štrukturálny výkon dielu. Jeho nesprávna interpretácia ako nastaviteľného detailu po návrhu namiesto povinného parametra overenia pred návrhom je hlavnou príčinou zlyhaní pri spracovaní plechu. Tento článok systematicky analyzuje základné premenné minimálneho polomeru ohybu plechu a poskytuje inžinierske princípy a overovacie rámce priamo aplikovateľné na kontroly návrhov a cenové ponuky dodávateľov. Jeho cieľom je preklenúť priepasť medzi návrhom a výrobou, zabezpečiť vyrobiteľnosť dielu, štrukturálnu integritu a kontrolu nákladov. Správne uplatňovanie týchto princípov je základným kameňom pre presné...

Pochopenie princípov minimálneho polomeru ohybu plechov Čítať ďalej »

výroba plechov pre automobily

Výroba plechov pre automobilový priemysel: Zváracie procesy a bežné problémy

V modernom konštrukcii karosérií automobilov tvorí výroba plechov pre automobily fyzický základ konštrukcie karosérie, zatiaľ čo zváracie procesy predstavujú základnú technológiu, ktorá umožňuje vysokopevnostnú a vysoko presnú štrukturálnu integráciu stoviek lisovaných plechových komponentov. Kvalita zváracích procesov výroby plechov pre automobily priamo určuje statickú a dynamickú tuhosť, únavovú odolnosť a bezpečnosť pri náraze karosérie, čo predstavuje najdôležitejšiu fázu výroby ovplyvňujúcu štrukturálnu integritu vozidla. S postupujúcimi trendmi v odľahčovaní predstavujú viacmateriálové hybridné karosérie obsahujúce vysokopevnostné ocele a hliníkové zliatiny stále vážnejšie výzvy pre zváracie procesy výroby plechov pre automobily. Patria sem otázky, ako je metalurgická kompatibilita medzi rôznymi materiálmi, kontrola tepelnej deformácie a spoľahlivosť spojov. Preto je systematické pochopenie princípov zváracieho procesu, hraníc aplikácie a súvisiacich typických rizík kvality kľúčové pre zabezpečenie konečnej kvality výroby plechov pre automobily, kontrolu výrobných nákladov a udržanie stability dodávateľského reťazca. Tento článok poskytuje hĺbkovú analýzu bežných zváracích procesov výroby plechov pre automobily z pohľadu...

Výroba plechov pre automobilový priemysel: Zváracie procesy a bežné problémy Čítať ďalej »
diely na výrobu plechov pre automobily

5 populárnych procesov výroby plechov

V modernej výrobe tvoria procesy spracovania plechov základ pre nespočetné množstvo produktov, od automobilových karosérií a leteckých komponentov až po bežné domáce spotrebiče. Každý proces spracovania plechov priamo ovplyvňuje geometrickú presnosť, štrukturálnu integritu a funkčnú spoľahlivosť konečného produktu. Úspech projektu nezávisí od jediného procesu spracovania plechov, ale vyžaduje si strategickú integráciu viacerých kľúčových technológií. Tento článok sa zaoberá piatimi základnými technológiami súčasného spracovania plechov: laserové rezanie, CNC ohýbanie, lisovanie a tvarovanie zápustkami, zváranie a spájanie a povrchová úprava. Skúmame procesnú logiku každej technológie, jej úlohu v rámci celej výrobnej sekvencie a kritické body kontroly kvality, ktoré sú nevyhnutné na dosiahnutie inžinierskych cieľov. Presný základ procesov spracovania plechov: Rezanie laserom Ako úvodná fáza celého procesu spracovania plechov technická spôsobilosť laserového rezania zásadne stanovuje štandard kvality pre všetky nasledujúce operácie. Jeho základná hodnota spočíva v bezstratovom a vysoko vernom preklade digitálneho dizajnu.

5 populárnych procesov výroby plechov Čítať ďalej »
Kryt batérie

Povrchová úprava hrán krytu batérie: Zníženie rizika skratov

Elektrifikácia automobilového priemyslu priniesla bezprecedentné výzvy pre výrobu krytov batérií. Medzi mnohými aspektmi kvality vo výrobe – vrátane rozmerovej presnosti, integrity zvarov a tepelného manažmentu – existuje jeden spôsob poruchy, ktorý sa najčastejšie prehliada, no môže viesť ku katastrofickým poruchám: ostré hrany a zvyškové otrepy. Vo vysokonapäťových batériových systémoch slúži izolačná bariéra medzi vodivými komponentmi a krytom batérie ako kritická obranná línia proti elektrickým poruchám. Keď má kryt batérie elektromobilu ostré hrany alebo zvyškové otrepy, ktoré vznikajú v dôsledku procesov, ako je lisovanie, rezanie laserom alebo obrábanie, vibrácie vozidla a tepelné cykly môžu spôsobiť, že tieto výčnelky preniknú cez izolačnú vrstvu, separačný materiál alebo plášť káblového zväzku. Výsledkom je čiastočný výboj, iskrenie alebo katastrofické skraty. Eliminácia rizík súvisiacich s otrepmi nie je len kozmetický problém – je to základná bezpečnostná požiadavka, ktorá si vyžaduje systematické technické kontroly, jasné špecifikácie a overené procesné možnosti. Problémy s otrepmi v kryte batérií: Posúdenie rizík počas lisovania, rezania laserom alebo...

Povrchová úprava hrán krytu batérie: Zníženie rizika skratov Čítať ďalej »
čínska továreň na lisovanie plechov

Čo je to transferová raznica a ako funguje?

V modernej veľkoobjemovej výrobe plechov si dosiahnutie prísnych tolerancií pre hlboko ťahané puzdrá alebo zložité komponenty vyžaduje použitie špecifických výrobných metód. Pri riešení zložitých sekundárnych operácií sú štandardné metódy kontinuálneho lisovania často nedostatočné. Z tohto dôvodu sa transferové lisovanie stalo konečným inžinierskym riešením. Transferové lisovanie je v podstate pokročilý proces tvárnenia kovov, pri ktorom sa jednotlivé plechové polotovary pohybujú cez viacero nezávislých lisovacích staníc. Tento pohyb vykonáva automatizovaný trojosový systém, ktorý využíva špecializované mechanické prsty a vodiace lišty. Na rozdiel od tradičných procesov s podávaním cievok, proces transferového lisovania fyzicky oddeľuje polotovary od kovového pásu už na prvej strihacej stanici. Úplné oddelenie obrobku umožňuje výrobným inžinierom vykonávať extrémne hlboké ťahanie, dierovanie bočnou vačkou a zložité operácie lemovania bez toho, aby boli obmedzení fyzickými obmedzeniami kontinuálnych nosných pásov. Pre odborníkov v oblasti obstarávania, ktorí zabezpečujú automobilové konzoly alebo komerčné elektrické kryty, špecifikácia zákazkového transferového lisovania priamo zlepšuje...

Čo je to transferová raznica a ako funguje? Čítať ďalej »

presné lisovanie plechov

Čo je to zložené razenie a ako to funguje?

Pri získavaní vysoko presných plechových dielov je udržiavanie absolútnej sústrednosti a prísnej rovinnosti počas veľkoobjemovej výroby už dlho pretrvávajúcou inžinierskou výzvou. Práve tu však technológia kombinovaného lisovania preukazuje svoju priemyselnú hodnotu. Na rozdiel od progresívnych procesov lisovania, ktoré vyžadujú presun dielov medzi viacerými stanicami a inherentne nesú riziko kumulatívnych odchýlok tolerancií, proces kombinovaného lisovania dokončí dierovanie aj strihanie súčasne v rámci jedného lisovacieho zdvihu. Pre manažérov obstarávania a konštruktérov, ktorí hodnotia investície do nástrojov, je špecifikovanie presného kombinovaného lisovania kľúčové pre optimalizáciu jednotkových nákladov a elimináciu potreby sekundárnych operácií. Sústredením všetkých rezných síl do jednej, vysoko kalibrovanej stanice tento proces lisovania zaisťuje výnimočnú opakovateľnosť rozmerov s kontrolou tolerancie typicky presnou s presnosťou ±0.001 palca. Táto presná štrukturálna integrita je nevyhnutne potrebná pre náročné geometrie plochých profilov, ako sú laminácie motorov, presné podložky a panely krytu batérií. Tento článok poskytuje podrobnú analýzu architektúry jadra nástroja a podrobný mechanický pracovný postup.

Čo je to zložené razenie a ako to funguje? Čítať ďalej »

plechové lisovacie diely

Vysokoúčinné lisovanie kovov: Skrátenie dodacích lehôt pre projekty stredného objemu

Vzhľadom na prísne výrobné harmonogramy čelia tímy obstarávania a inžinierske tímy obrovskému tlaku na zrýchlenie času uvedenia na trh bez ohrozenia integrity komponentov. Pri stredne objemovej výrobe – ktorá zvyčajne preklenuje kritickú medzeru medzi ročnou produkciou 10 000 a 100 000 kusov – zostáva dosiahnutie optimálnej rovnováhy medzi amortizáciou nástrojov a rýchlosťou výroby hlavnou výzvou pre dodávateľský reťazec. Tradičné CNC tvárniace procesy často vedú k nadmerne dlhým cyklom, zatiaľ čo zložité progresívne nastavenia nástrojov vyžadujú nadmerné počiatočné kapitálové investície a zdĺhavé cykly vývoja nástrojov. Z tohto dôvodu vysoko optimalizované stratégie lisovania plechov už nie sú len možnosťou obstarávania, ale stali sa prevádzkovou nevyhnutnosťou. Implementáciou pokročilých zákazkových riešení lisovania kovov – najmä presných konfigurácií kombinovaných nástrojov – môžu priemyselní kupujúci výrazne skrátiť dodacie lehoty projektu. Prísne riadený proces lisovania kombinovanými nástrojmi dokáže súčasne vykonávať operácie strihania a dierovania v rámci jedného lisovacieho zdvihu, čím spoľahlivo vyrába vysoko presné diely každých niekoľko sekúnd. V tomto článku preskúmame, ako strategické inžinierske zásahy na začiatku do dodávok lisovania kovov

Vysokoúčinné lisovanie kovov: Skrátenie dodacích lehôt pre projekty stredného objemu Čítať ďalej »

diely na lisovanie kovov na mieru

Kovové lisovanie pre 5G konektory a EMI tienenie: Dodržiavajte tolerancie ±0.02 mm pri vysokej rýchlosti

Prechod na infraštruktúru 5G zmenil požiadavky na procesy lisovania kovov. Pri prevádzke v milimetrovom vlnovom pásme nad 24 GHz sa správanie signálu v tomto pásme riadi fyzikálnymi zákonmi a neumožňuje žiadne kompromisy. Pri týchto frekvenciách môže aj najmenšia odchýlka v geometrii komponentov priamo viesť k merateľnej strate signálu, nesúladu impedancie a zlyhaniu pri testovaní zhody. Pre základňové stanice 5G, konektory zadnej dosky a komponenty RF predných modulov je výrobný proces rovnako dôležitý ako samotný návrh. Lisovanie kovov – najmä vysokorýchlostné progresívne lisovanie v zápustkách – sa stalo preferovaným výrobným procesom pre konektorové terminály, kontaktné kolíky a kryty tienenia EMI/RFI. Pri správnom vykonaní môže presné lisovanie kovov spĺňať tolerancie na úrovni mikrónov, konzistenciu materiálu a požiadavky na hromadnú výrobu potrebné pre nasadenie 5G. Tento článok skúma aplikáciu zákazkového lisovania kovov v elektronickom a telekomunikačnom priemysle vrátane technických požiadaviek, materiálových aspektov a riadenia procesov. Výzvy 5G: Prečo tradičné procesy lisovania kovov zlyhávajú.

Lisovanie kovov pre 5G konektory a EMI tienenie: Dodržiavajte tolerancie ±0.02 mm pri vysokej rýchlosti Čítať ďalej »

Precision automobilové kovové lisovacie diely

3 bežné výzvy pri lisovaní kovov pre kryty batérií pre elektromobily

Kryty batérií pre elektrické vozidlá patria medzi najnáročnejšie aplikácie lisovania kovov v automobilovom priemysle. Zásobníky a veká batérií – ktoré sú zvyčajne dlhé viac ako 1.5 metra – musia spĺňať tolerancie tesnenia a rovinnosti ±0.5 milimetra na kritických dosadacích plochách, odolávať nárazovým zaťaženiam a zachovávať si štrukturálnu integritu počas miliónov výrobných cyklov. Na rozdiel od tradičných panelov karosérie automobilov sú tieto komponenty zvyčajne vyrobené z hliníkových zliatin série 5000 alebo 6000 alebo z pokročilej vysokopevnostnej ocele (AHSS) – materiálov, ktorých správanie pri tvárnení sa výrazne líši od nízkouhlíkovej ocele. Na výrobu krytov batérií pre elektrické vozidlá je nevyhnutná certifikácia IATF 16949 a kompletná dokumentácia PPAP. ​​Avšak aj s certifikáciou sa pri zákazkovej výrobe lisovania kovov často vyskytujú praktické problémy: nekonzistentná hrúbka steny, deformácia po lisovaní, praskliny po zváraní a poruchy tesnenia – to všetko môže ohroziť celý batériový modul. Kľúčovou výzvou nie je to, ako tieto chyby odhaliť kontrolou počas výrobného procesu presného lisovania kovov, ale ako ich odstrániť na mieste.

3 bežné výzvy pri lisovaní kovov pre kryty batérií pre elektromobily Čítať ďalej »

oceľová raziaca konzola

Lisovanie kovov na zdravotnícke pomôcky: ISO 13485, sledovateľnosť materiálu a náklady

Priemysel zdravotníckych pomôcok podlieha najprísnejšiemu regulačnému rámcu zo všetkých výrobných odvetví. Pri výbere dodávateľov nie sú primárnym kritériom jednotkové ceny, ale bezpečnosť pacientov a dodržiavanie predpisov. Ako základný výrobný proces pre nespočetné množstvo zdravotníckych pomôcok triedy II a triedy III musí byť lisovanie kovov prísne kontrolované. V prípade zdravotníckych pomôcok regulovaných FDA nie je samotné držanie certifikácie ISO 9001 ani zďaleka postačujúce. Medzi riziká patria výsledky liečby pacientov, regulačné sankcie a zodpovednosť za stiahnutie z trhu vo výške miliónov dolárov. Tento článok poskytuje rámec pre hodnotenie výrobcov lisovania kovov zo zdravotníckych pomôcok, ktorý pokrýva tri neobchodovateľné základné prvky: overovanie certifikácie ISO 13485, systémy sledovateľnosti materiálu a skutočné náklady na nedodržanie predpisov. ISO 13485 – Neobchodovateľný základ pre lisovanie kovov zo zdravotníckych pomôcok. ISO 13485 je povinná norma pre presné lisovanie kovov zo zdravotníckych pomôcok. Na rozdiel od ISO 9001 táto norma vyžaduje implementáciu kontrol návrhu, riadenie rizík ISO 14971 a sledovateľnosť šarže (bod 7.5.9). Výrobcovia lisovania kovov, ktorí túto certifikáciu nezískali.

Lisovanie kovov na zdravotnícke pomôcky: ISO 13485, sledovateľnosť materiálu a náklady Čítať ďalej »

Čína továreň na lisovanie kovov

Lisovanie kovov v leteckom priemysle: Bežné výzvy a riešenia

Ako kritický článok v leteckej a kozmickej výrobe priamo určuje proces lisovania kovov v leteckom priemysle strop výkonu a hranice spoľahlivosti mnohých konštrukčných komponentov, ako sú draky lietadiel, kabínové systémy a časti motorov. Hlavná hodnota presného lisovania kovov v leteckom priemysle spočíva v dosiahnutí výrazného zníženia hmotnosti prostredníctvom extrémnej deformácie materiálu a zároveň v splnení mimoriadne prísnych noriem pre pevnosť, presnosť a trvanlivosť. Tento proces realizácie hodnoty je však plný základných rozporov: inherentné nelineárne mechanické správanie materiálov leteckej a kozmickej triedy (ako sú vysokopevnostné titánové zliatiny a pokročilé hliníkové zliatiny) spolu s nevyhnutným trením, vedením tepla a elastickým zotavením počas zákazkového lisovania kovov v leteckom priemysle vytvára mimoriadne úzke procesné okno. Táto fyzikálna zložitosť sa priamo premieta do série technických výziev, ktoré musia procesy lisovania kovov v leteckom priemysle systematicky prekonávať – od predvídateľného riadenia pružinového spätného chodu až po zabezpečenie mikroštrukturálnej integrity. Tento článok systematicky analyzuje najbežnejšie výzvy v procesoch lisovania kovov v leteckom priemysle vrátane geometrického riadenia lisovania kovov v leteckom priemysle, konzistencie materiálu a súladu s výrobnými predpismi.

Lisovanie kovov v leteckom priemysle: Bežné výzvy a riešenia Čítať ďalej »

zákazkové automobilové oceľové hlboko ťahané lisovacie diely

Lisovanie kovov v automobilovom priemysle: Ako zlepšiť efektivitu a znížiť náklady

Keďže automobilový priemysel zrýchľuje svoj prechod na elektrifikáciu, čelí dvojitej úlohe: reštrukturalizácii architektúry vozidiel a zároveň neustálemu znižovaniu nákladov. To znamená posun v rozhodnutiach o obstarávaní od jednoduchého porovnávania „jednotkových cien“ k hĺbkovému posúdeniu celkových nákladov na vlastníctvo. Skutočné finančné riziká pramenia zo systémových nákladov – vrátane tých, ktoré vyplývajú z prepracovania dizajnu, výrobného odpadu, nedostatkov v kvalite a zraniteľností dodávateľského reťazca. V dôsledku toho základná hodnota moderného lisovania kovov v automobilovom priemysle presahuje samotné diely. Predstavuje prístup hodnotového inžinierstva integrovaný do celého predného konca produktu. Profesionálny výrobca lisovania kovov v automobilovom priemysle môže optimalizovať vyrobiteľnosť produktu pri zdroji prostredníctvom včasnej spolupráce pri návrhu (DFM), čím dosiahne integráciu dielov a maximalizuje využitie materiálu. To priamo znižuje náklady na kusovník a zložitosť logistiky. Súčasne robustný proces lisovania kovov v automobilovom priemysle, podporený pokročilou technológiou nástrojov a riadením procesov, zaisťuje kvalitu a stabilitu dodávok počas hromadnej výroby a zásadne zabraňuje rôznym skrytým nákladom. Tento článok systematicky skúma, ako proces lisovania kovov v automobilovom priemysle zlepšuje projekt.

Lisovanie kovov v automobilovom priemysle: Ako zlepšiť efektivitu a znížiť náklady Čítať ďalej »

oceľové lisovanie automobilových dielov

Lisovanie kovov v automobilovom priemysle: Bežné problémy a riešenia

V modernej automobilovej výrobe tvorí proces lisovania kovov pre automobily základný kameň štrukturálnej integrity, bezpečnosti a výkonu vozidla. Štatistiky ukazujú, že typický automobil obsahuje viac ako 3 000 lisovaných komponentov, ktorých kvalita priamo určuje odolnosť a bezpečnostné hodnotenie vozidla. S postupujúcimi trendmi elektrifikácie a odľahčovania sa presnosť, materiálová integrita a nákladovo efektívna škálovateľnosť zákazkového lisovania kovov pre automobily stávajú čoraz dôležitejšími. Ako výrobca lisovania kovov pre automobily s viac ako 20-ročnými rozsiahlymi skúsenosťami v tejto oblasti, spoločnosť Supro hlboko rozumie hlavným výzvam v tomto komplexnom procesnom reťazci: od fyzikálnych vlastností materiálu až po dynamiku nástrojov, každá premenná priamo ovplyvňuje spoľahlivosť a nákladovú efektívnosť lisovania kovov pre automobily. Naše skúsenosti naznačujú, že mnohé problémy s hromadnou výrobou pramenia z nedostatkov v predbežnom návrhu a zladení procesov. Napríklad rozmerové odchýlky spôsobené pružnosťou materiálu, riziko praskania počas tvárnenia vysokopevnostnej ocele alebo výkyvy kvality spôsobené opotrebovaním formy si vyžadujú systematické inžinierske riešenia. Tento dokument slúži ako komplexný sprievodca pre profesionálov.

Lisovanie kovov v automobilovom priemysle: Bežné problémy a riešenia Čítať ďalej »

Prejdite na začiatok