
Filtrovať príspevky podľa kategórie

kovová krabica

Precízne hlboko ťahané kryty z uhlíkovej ocele, rozvodná krabica

Proces uzemňovania rozvodnej skrinky: Zabezpečenie závitu a štrukturálnej integrity

Uzemňovací kolík v rozvodnej skrinke nie je len praktickým prvkom; je to primárne rozhranie pre uzemňovací vodič zariadenia a jeho integrita priamo určuje, či kryt dokáže poskytnúť spätnú cestu poruchového prúdu s nízkou impedanciou k zdroju napájania. Podľa normy UL 508A musia byť priemyselné rozvodné skrinky vybavené vodivými uzemňovacími svorkami, aby sa zabezpečilo bezpečné pripojenie ku všetkým pripojeným kovovým komponentom. Odstraňovanie závitov alebo kontaminácia povlaku na týchto svorkách môže spôsobiť, že elektrické rozvodné skrinky nebudú spĺňať špecifikácie počas inštalácie v teréne, čo často vedie k nákladným prepracovaniam, oneskoreniam projektu a potenciálnemu porušeniu § 250.8 Národného elektrotechnického predpisu (NEC). Tento článok skúma mechanizmy zlyhania závitov uzemňovacích kolíkov v rozvodných skrinkách na mieru z hľadiska výrobného inžinierstva a načrtáva opatrenia na riadenie procesu potrebné na zabezpečenie toho, aby závity odolali práškovému lakovaniu, preprave a prevádzke s elektrickými momentovými kľúčmi. Kľúčová úloha uzemňovacích kolíkov v spoji

Proces uzemňovania rozvodnej skrinky: Zabezpečenie závitu a štrukturálnej integrity Čítať ďalej »
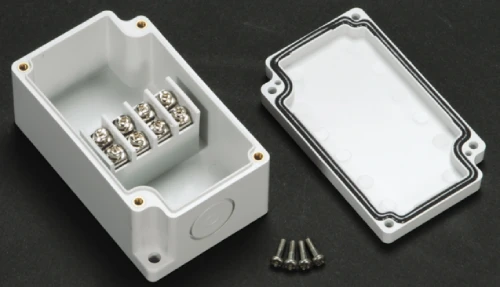
svorkovnica

Odlupovanie práškového náteru na svorkovniciach: Príčiny a riadenie procesu

V prípade krytov svorkovníc určených pre priemyselnú elektrickú infraštruktúru – ako sú vonkajšie inštalácie inžinierskych sietí, rozvádzače procesného riadenia a prostredia spĺňajúce normy NEMA – nie je integrita práškového náteru len estetickým hľadiskom, ale aj funkčnou požiadavkou. Po delaminácii je odkrytý podkladový kov vystavený zrýchlenej korózii, čím sa znižuje životnosť a bezpečnostné hodnotenia. Odlupovanie – definované ako oddelenie náteru od substrátu na veľkej ploche, na rozdiel od lokálneho odlupovania – naznačuje zásadné zlyhanie na rozhraní medzi náterom a substrátom. Primárny mechanizmus zlyhania možno vysledovať až po povrchovú kontamináciu: zvyšky pomôcok na ťahanie, rezných olejov, tavidla a manipulačných nečistôt, ktoré zostali po procese tvárnenia a ktoré zostávajú na substráte elektrickej svorkovnice pred nanesením náteru. Parametre vytvrdzovania sú druhým kľúčovým kontrolným bodom. Práškové nátery vyžadujú presné teplotné profily na dosiahnutie úplného zosieťovania. Nedostatočne vytvrdené práškové nátery môžu viesť k „falošnej priľnavosti“: náter sa zdá byť priľnavý, ale po nanesení sa odlupuje.

Odlupovanie práškového náteru na svorkovniciach: Príčiny a riadenie procesu Čítať ďalej »

Precízne hlboko ťahané kryty z uhlíkovej ocele, rozvodná krabica

Riešenie chýb razenia v rozvodných skriniach: Údržba matrice a stratégie mikroblokovania

V prípade elektrických rozvodných skríň priamo určuje kvalita sústredných vylamovacích otvorov použiteľnosť a bezpečnosť produktu počas inštalácie na mieste. Ideálny vylamovací otvor pre rozvodnú skriňu by mal zostať bezpečne pripevnený počas prepravy a zároveň by mal umožňovať čisté odstránenie s minimálnou silou na stavenisku bez potreby použitia ďalších nástrojov alebo sekundárneho orezávania. V skutočnej výrobe sa však často vyskytujú dva protichodné režimy zlyhania: vylamovací otvor je príliš voľný a počas prepravy predčasne vypadáva; alebo je príliš tesný, čo núti inštalatérov používať kladivá a sekáče na jeho vyrazenie, čo vedie k deformácii alebo dokonca praskaniu stien skrinky. Tieto dve chyby nielen zvyšujú náklady na opravu na mieste, ale môžu predstavovať aj riziká pre elektrickú bezpečnosť v dôsledku narušenej štrukturálnej integrity rozvodnej skrinky vyrobenej na mieru. Na systematické riešenie chýb spôsobených prerazením v elektrických rozvodných skriniach je nevyhnutné súčasne riešiť tri dimenzie – protokoly údržby matríc, optimalizáciu parametrov mikroprispôsobenia a prispôsobenie vôlí – aby sa vytvoril systém riadenia procesov, ktorý pokrýva...

Riešenie chýb razenia v rozvodných skriniach: Údržba matríc a stratégie mikroblokovania Čítať ďalej »

elektrická svorkovnica

Výroba svorkovníc: Stratégie na predchádzanie povrchovým chybám

V prípade svorkovníc navrhnutých tak, aby spĺňali špecifické stupne ochrany (NEMA/IEC), nie je integrita povrchu v žiadnom prípade len otázkou vizuálnej estetiky. Hlboké preliačiny a prenikajúce škrabance v podstate pôsobia ako body koncentrácie napätia; vo vibrujúcom alebo vlhkom prostredí môžu výrazne urýchliť zlyhanie povlaku a spôsobiť koróziu štrbín, čo priamo ohrozuje dlhodobú spoľahlivosť vnútorných elektrických komponentov. Základné príčiny týchto defektov možno zvyčajne vysledovať k adhéznemu opotrebovaniu medzi nástrojom a plechom počas ohýbania, ako aj k nárazom vyplývajúcim z nedostatočnej ochrannej izolácie počas manipulácie. Ako profesionálny výrobca svorkovníc na mieru sme analyzovali vyššie uvedené mechanizmy zlyhania a zdieľame overené preventívne procesné prístupy – od elastickej izolácie média pre ohýbacie nástroje až po úplné pokrytie procesu predbežnými ochrannými materiálmi – aby sme zásadne eliminovali takéto riziká týkajúce sa kvality povrchu a zabezpečili výkonnosť svorkovníc na mieru počas celého životného cyklu v náročných prevádzkových podmienkach. Identifikácia primárnych zdrojov poškodenia povrchu svorkovníc vo výrobnom procese

Výroba svorkovníc: Stratégie na predchádzanie povrchovým chybám Čítať ďalej »

elektrická svorkovnica

Poškodenie závitu uzemňovacieho kolíka svorkovnice: Príčiny a riešenia

V prípade priemyselných svorkovníc nie je integrita závitov uzemňovacích čapov v žiadnom prípade nepodstatným detailom; skôr ide o základnú výrobnú charakteristiku priamo súvisiacu s bezpečnosťou zariadení a spoľahlivosťou systému. Po poškodení závitov nielenže nie je možné bezpečne upevniť uzemňovacie káble na mieste, ale priamo sa zvyšuje aj impedancia uzemňovacej slučky, čo spôsobuje, že elektrická svorkovnica stráca svoju ochrannú funkciu – čo je obzvlášť kritický problém v priemyselných prostrediach s vysokými vibráciami alebo vysokou vlhkosťou. Z hľadiska výroby plechov sa základné príčiny takýchto porúch často skrývajú hlboko v počiatočných fázach spracovania a montáže – odchýlky v parametroch závitovania, nekontrolovaný montážny krútiaci moment a chyby pri inštalácii samosvorných spojovacích prvkov (ako sú napríklad matice PEM). Tento článok poskytne hĺbkovú analýzu bežných základných príčin poškodenia závitov v uzemňovacích čapoch pre svorkovnice na mieru a preskúma, ako dosiahnuť spoľahlivú kvalitu závitov prostredníctvom optimalizácie výrobného procesu, čím sa zabezpečí, že každá časť spĺňa najprísnejšie požiadavky na mieste.

Poškodenie závitu uzemňovacieho kolíka svorkovnice: Príčiny a riešenia Čítať ďalej »

svorkovnica

Zlyhanie svorkovnice s hodnotením NEMA: Príčiny a riešenia

Ako kritická ochranná jednotka pre svorkovnice a vnútorné elektrické pripojenia v elektrických systémoch má spoľahlivosť krytia IP (IEC 60529) a NEMA (NEMA 250) svorkovnicovej skrinky priamy vplyv na bezpečnú prevádzku zariadenia a celkové náklady na jeho životný cyklus. Údaje z odvetvia ukazujú, že približne 28 % porúch elektrických krytov možno vysledovať až k chybám počas fázy výroby, pričom pórovitosť zvarov a mikroskopické medzery sú najčastejšími cestami porúch. Vniknutie vlhkosti spôsobené takýmito chybami vedie nielen k zlyhaniu v testoch krytia, ale má aj za následok degradáciu izolácie, skratové poruchy a nákladné odstávky, čo zvyšuje náklady na životný cyklus projektu o 10 – 15 %. V skutočnom obstarávaní inžinierskych prác zlyhania krytia IP v zákazkových svorkovniciach často nepramenia z nedostatočných konštrukčných špecifikácií, ale z kvality zvarov, ktorá nespĺňa štrukturálnu integritu požadovanú normami. Z hľadiska výroby plechov sú opakovateľnosť zváracích procesov a kontrola chýb hlavnými úzkymi miestami, ktoré určujú, či je elektrický...

Zlyhanie svorkovnice podľa NEMA: Príčiny a riešenia Čítať ďalej »

Prejdite na začiatok