
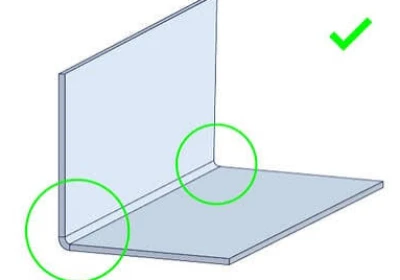










Pri presnej výrobe plechov slúži presný výpočet a špecifikácia polomeru ohybu plechu ako rozhodujúce spojenie medzi funkčnosťou návrhu a uskutočniteľnosťou výroby. Jeho vzťah k hrúbke plechu nie je jednoduchý lineárny pomer, ale skôr zložitá prepojená rovnica zahŕňajúca mechaniku materiálu, plastickú deformáciu a riadenie procesu.
Bežná mylná predstava sa pri výpočte polomeru ohybu spolieha výlučne na pravidlo „1-násobok hrúbky materiálu“, čo často vedie k rizikám kvality, ako sú vonkajšie mikrotrhliny, rozmerová nestabilita alebo nadmerné pružné spätné rázy.
Pre rozhodovanie v oblasti obstarávania a inžinierstva je pochopenie základného vzťahu medzi polomerom ohybu plechu a hrúbkou plechu – najmä logiky riadenia deformácie zameranej na bezrozmerný pomer hrúbky k polomeru (t/R) a dynamické charakteristiky faktora K pri výpočtoch rozloženej dĺžky – technickým predpokladom pre vyhodnotenie procesných schopností dodávateľa a kontrolu nákladov a rizík projektu.
Tento článok systematicky dekonštruuje tento vzťah a poskytuje kompletný inžiniersky rámec od výpočtu polomeru ohybu plechu až po overenie simuláciou. Jeho cieľom je transformovať polomer ohybu plechu z nejednoznačnej anotácie výkresu na predvídateľný a overiteľný kľúčový parameter procesu.
Polomer ohybu plechu – kritický procesný parameter premosťujúci zámer návrhu a uskutočniteľnosť výroby
V oblasti plechového konštrukčného spracovania je polomer ohybu plechu kľúčovým parametrom s dvoma vlastnosťami. Pre konštruktérov definuje geometrický vzhľad a tuhosť dielu; pre výrobných inžinierov priamo určuje, či je možné materiál úspešne tvarovať bez lomu a či je možné presne dosiahnuť konečné rozmery.
Hodnotu minimálneho polomeru ohybu plechu nemožno ľubovoľne špecifikovať, pretože jej základné obmedzenie vyplýva z materiálovej vedy: počas ohýbania sa vonkajšie vlákna plechu naťahujú. Ak ťahové napätie prekročí medzu predĺženia materiálu, dochádza k mikrotrhlinám alebo priamemu lomu.
Základná logika pre určenie minimálneho polomeru ohybu plechu preto spočíva vo výpočte a riadení tohto napätia. Jeho zjednodušený vzťah možno vyjadriť ako: minimálny bezpečný polomer (R_min) je úmerný hrúbke materiálu (t) a nepriamo úmerný maximálnemu povolenému napätiu (ε_max), t. j. R_min ∝ t / ε_max.
Teoretický základ polomeru ohybu plechu: Mechanický model zóny a hrúbky deformácie ohybu
Pre presné výpočty polomeru ohybu plechu je potrebné najprv pochopiť základné princípy materiálovej mechaniky. Ohýbanie nie je len jednoduchý proces uhlového tvárnenia, ale skôr proces plastickej deformácie zahŕňajúci zložité stavy napätia a deformácie.

Tok materiálu a rozloženie napätia a deformácie počas ohýbania plechu
Pochopenie základov minimálneho polomeru ohybu plechu začína analýzou správania sa materiálu v zóne ohybovej deformácie. Za ideálnych podmienok čistého ohybu sa v priereze plechu od vnútornej po vonkajšiu stranu vytvára spojitý gradient deformácie. Vnútorný materiál podlieha tlakovému plastickému toku pri stlačení matrice, zatiaľ čo vonkajší materiál je vystavený ťahovému napätiu.
Neutrálna vrstva, ktorá oddeľuje tlakové a ťahové zóny, sa posúva dovnútra a priamo súvisí s faktorom K. Rozloženie napätia v tejto zóne priamo určuje úspech alebo neúspech ohýbania plechu: k lomu dochádza, keď ťahové napätie na vonkajšom povrchu prekročí pevnosť materiálu v ťahu alebo keď deformácia prekročí jeho medzu predĺženia. Preto akýkoľvek vedecký výpočet polomeru ohybu plechu musí najprv vyhodnotiť toto rozloženie deformácie.
Hlavný mechanizmus vplyvu hrúbky plechu
Pri inžinierskych rozhodnutiach týkajúcich sa polomeru ohybu plechu nie je hrúbka plechu pasívnou rozmerovou anotáciou, ale aktívnou, určujúcou fyzikálnou premennou. Jej základný vplyv preniká celým procesom od posúdenia vyrobiteľnosti až po konečné tvarovanie.
Hrúbka ako pákové rameno
Hrúbka plechu (t) je najdôležitejším geometrickým parametrom v mechanike ohybu. Pre daný polomer ohybu plechu (R) určuje vzdialenosť najvzdialenejšieho vlákna od neutrálnej vrstvy (približne t/2) veľkosť ťahového napätia.
Základná rovnica deformácie ε ≈ t / (2R + t) jasne ilustruje tento pákový efekt: zväčšená hrúbka priamo vedie k proporcionálnemu zvýšeniu vonkajšieho napätia. To vysvetľuje, prečo tenké plechy môžu dosiahnuť menšie minimálne polomery ohybu pre ostré rohy, zatiaľ čo hrubšie plechy z rovnakého materiálu vyžadujú väčšie polomery, aby sa zabránilo praskaniu. Hrúbka slúži ako primárna technická premenná spájajúca vlastnosti materiálu a uskutočniteľnosť procesu.
Pomer hrúbky k polomeru (t/R) ako bezrozmerný parameter jadra
Pomer hrúbky k polomeru (t/R) slúži ako základný bezrozmerný technický parameter spájajúci hrúbku plechu s polomerom ohybu a kvantitatívne opisujúci závažnosť ohybu. Vysoká hodnota t/R naznačuje extrémne namáhanie a významné riziká tvárnenia; naopak, nízka hodnota t/R znamená mierny ohyb.
Tento parameter je kľúčový pre predpovedanie lomu, vrásnenie a výpočet posunutia neutrálnej vrstvy (K-faktor). Profesionálny výrobca by mal byť schopný vysvetliť hodnotu t/R zodpovedajúcu jeho odporúčanému polomeru ohybu plechu a preukázať, ako je táto hodnota riadená v rámci bezpečného limitu deformácie materiálu.
Vplyv zväčšenia hrúbky na pružinu ohýbania plechu
Vplyv hrúbky na procesy ohýbania plechov presahuje riziko praskania; tiež výrazne zosilňuje efekt spätného rázu . Spätný ráz vzniká z elastického zotavenia materiálu po odľahčení, pričom uhol zotavenia závisí od medze klzu plechu, modulu pružnosti a prierezového momentu zotrvačnosti.
Keďže prierezový moment zotrvačnosti je úmerný kocke hrúbky (I ∝ t³), aj mierne zväčšenie hrúbky vedie k podstatnému zvýšeniu energie elastického deformovania. To znamená, že pri rovnakých polomeroch ohybu plechov a materiáloch vykazujú hrubšie plechy výraznejšie uhlové a polomerové pružnosť ako tenšie plechy. Výpočty polomeru ohybu pre hrubé plechy preto musia zahŕňať presné modely kompenzácie pružnosti – zvyčajne dosiahnuté pomocou analýzy konečných prvkov alebo empirických vzorcov riadených databázou – a nie len jednoduché použitie procesných parametrov tenkých plechov.
Len 4 kroky
online zákazková kovovýroba dielov
Kontaktujte náš tím odborníkov a vyskúšajte efektivitu a ekonomické výhody služieb digitálnej výroby kovov.
Nahrajte súbory dizajnu
STL , STEP (.stp), IGES (.igs), (.ZIP) alebo PDF.
Buďte tiež vzorom alebo nápadom
Analýza cenovej ponuky a návrhu
Okamžité továrenské ponuky a správy DfM, najrozumnejšie riešenie.
Výroba začína
Digitálne procesy môžu spustiť úlohy objednávky do 24 hodín.
V čase dodania
Dodržiavanie prísľubov dodávok, ktoré schválilo viac ako 3000 XNUMX kupujúcich globálnej spoločnosti.
Korelácia výpočtu: Matematický vzťahový systém medzi polomerom ohybu plechu a hrúbkou plechu
Z hľadiska inžinierskej praxe sa korelácia medzi polomerom ohybu plechu a jeho hrúbkou stanovuje pomocou kvantifikovateľného systému matematických vzťahov. Tento systém presahuje „empirické pravidlá“ a poskytuje overiteľný nástroj na presný výpočet polomeru ohybu plechu.
Použiteľnosť a obmedzenia polomeru ohybu plechového kovu podľa palca
Bežné priemyselné pravidlá, ako napríklad „minimálny polomer ohybu pre plech z nízkouhlíkovej ocele sa rovná hrúbke materiálu (1t), zatiaľ čo nehrdzavejúca oceľ vyžaduje 2t“, poskytujú rýchle referenčné body pre predbežné hodnotenia návrhu. Tieto usmernenia vychádzajú z rozsiahlych praktických pozorovaní plastických vlastností bežných materiálov, pričom ich základná logika zodpovedá typickým prípustným rozsahom deformácie charakteristickým pre rôzne kategórie materiálov.
Avšak pri prísnom inžinierskom obstarávaní so sebou prináša spoliehanie sa výlučne na pravidlá polomeru ohybu pre plechy empiricky riziká. Tieto pravidlá kvantitatívne nezohľadňujú špecifické materiálové podmienky (ako sú úrovne kalenia valcovaných za studena alebo rôzne triedy zliatin), smer ohybu, orientáciu valcovania plechu a požiadavky na kvalitu povrchu.
Napríklad, použitie pravidiel pre polomer ohybu plechov na vysokopevnostnú oceľ alebo komponenty vyžadujúce lakované povrchy triedy A môže viesť k mikrotrhlinám pozdĺž hrán alebo viditeľným nárazovým líniám. V dôsledku toho, hoci tieto pravidlá slúžia ako užitočné pomôcky počas fáz koncepčného návrhu, konečný polomer ohybu plechu pre výrobu sa musí určiť prostredníctvom vedecky podložených výpočtov.
Základné princípy vedeckého výpočtu polomeru ohybu plechu: K-faktor a výpočet dĺžky v rozloženom stave
V oblasti plechového inžinierstva spočíva kľúč k dosiahnutiu presnej výroby v presnom výpočte rozloženej dĺžky. Jadrom tohto výpočtu je presné použitie K-faktora. K-faktor nie je ľubovoľne nastavená konštanta; je to kritická technická premenná, ktorá integruje polomer ohybu plechu, hrúbku plechu a plastické správanie materiálu na určenie polohy neutrálnej vrstvy počas procesu ohýbania.
Fyzikálny význam a inžinierska definícia faktora K
Faktor K je jadrový koeficient vo výpočtoch rozvinutia plechu. Jeho technická definícia je: K = (t' – Ri) / t, kde t' je vzdialenosť od neutrálnej vrstvy k vnútornému povrchu, Ri je vnútorný polomer ohybu a t je hrúbka materiálu. Opisuje stupeň posunutia neutrálnej vrstvy dovnútra v rámci prierezu ohybu. Presný faktor K je nevyhnutný pre presné výpočty polomeru ohybu plechu a dosiahnutie správnych dĺžok rozvinutia. Priamo ovplyvňuje rozmery strihu a rozmerovú presnosť konečného výrobku.
Dynamický vzťah medzi faktorom K a pomerom hrúbky k priemeru (t/R)
Medzi faktorom K a pomerom hrúbky k polomeru (t/R) existuje jasný dynamický funkčný vzťah. Keď je t/R veľmi malý, neutrálna vrstva sa blíži k stredu hrúbky plechu a faktor K sa blíži k 0.5. S rastúcim t/R sa neutrálna vrstva výrazne posúva smerom k vnútornej strane ohybu a faktor K sa znižuje, pričom potenciálne môže klesnúť na 0.3 alebo menej.
Tento vzťah naznačuje, že zmeny polomeru ohybu a hrúbky plechu priamo ovplyvňujú vyvinuté rozmery. Preto sú výpočty s použitím fixného faktora K (napr. 0.445) presné iba v rámci špecifických rozsahov t/R. Pre vysoko presný návrh alebo vedecky podložené výpočty polomeru ohybu plechu sa musí použiť dynamický faktor K založený na t/R.
Tabuľky K-faktorov v inžinierskej praxi
V zavedenej inžinierskej praxi sa profesionálne výpočty polomeru ohybu pre plechy spoliehajú na tabuľky K-faktorov vygenerované experimentovaním alebo pomocou autoritatívneho softvéru. Tieto tabuľky zvyčajne zobrazujú hodnoty K-faktora oproti pomerom hrúbky k polomeru (t/R) alebo pomerom vonkajšieho priemeru k polomeru (t/Ro) ako osi x, usporiadané podľa typu materiálu alebo radu medze klzu.
Mnohé softvérové balíky CAD/CAM, ktoré sú v súlade s normami ASME alebo ISO (napr. SolidWorks, AutoForm), obsahujú takéto validované databázy. V prípade kritických komponentov výrobcovia kalibrujú a validujú údaje o minimálnom polomere ohybu plechu a K-faktore prostredníctvom skutočných testov ohybu, aby sa zabezpečila presnosť výpočtu.
Výpočet minimálneho polomeru ohybu plechu
Výpočet minimálneho polomeru ohybu plechu má za cieľ zabrániť praskaniu vonkajších vlákien v dôsledku nadmerného naťahovania. Jeho základný vzorec je: R_min = (t / (2ε_max)) – t, kde t je hrúbka a ε_max je maximálne povolené napätie vonkajších vlákien. Z toho vyplýva, že minimálny polomer ohybu plechu je priamo úmerný hrúbke a nepriamo úmerný ťažnosti materiálu. Preto by dodávatelia mali pri ohýbaní plechov vychádzať zo špecifických materiálových noriem a profesionálnych výpočtov polomeru ohybu pre plechy, a nie sa spoliehať výlučne na skúsenosti.
Výpočet polomeru ohybu pre plech a simulačná technológia
Keď návrh plechových dielov zahŕňa vysokopevnostné materiály, zložité geometrie alebo prísne požiadavky na únavovú životnosť, tradičné empirické vzorce a tabuľky statických parametrov čoraz viac odhaľujú obmedzenia pri výpočte polomeru ohybu. Pokročilé výpočtové metódy a technológie digitálnej simulácie v modernej inžinierskej praxi umožňujú skok od „empirického odhadu“ k „vedeckej predikcii“.

Výpočet polomeru ohybu pre plech na základe údajov o materiálových vlastnostiach
Presný výpočet polomeru ohybu plechu začína dôkladnou aplikáciou materiálových vlastností, čo vyžaduje, aby výrobcovia využili skutočnú krivku napätia a deformácie materiálu. Kľúčové parametre, ako je index spevnenia pri deformácii (hodnota n) a pomer plastickej deformácie (hodnota r), výrazne zvyšujú presnosť výpočtového modelu pri predpovedaní správania sa pri spevnení pri deformácii a odolnosti voči stenčeniu počas ohýbania plechu.
Napríklad materiály s vyššími hodnotami n rozkladajú napätie počas ohýbania rovnomernejšie, čo umožňuje väčšie minimálne polomery ohybu pre plech. Naopak, hodnota r ovplyvňuje rozloženie napätia medzi smerom šírky a hrúbky. Zadanie týchto presných údajov do teoreticky založených modelov medzných hodnôt tvárnenia umožňuje posúdenie rizika vzniku trhlín pre špecifické kombinácie hrúbky a polomeru, čím sa dosahuje bezpečnosť pri návrhu založená na údajoch.
Aplikácia metódy konečných prvkov (FEA)
Analýza konečných prvkov slúži ako základný nástroj na prechod štúdia vzťahov medzi polomerom ohybu a hrúbkou plechu z dvojrozmerných vzorcov na trojrozmernú virtuálnu validáciu. Vytvorením digitálneho simulačného prostredia zahŕňajúce návrh nástroja, prídržnú silu a materiálové modely umožňuje metóda konečných prvkov vizualizáciu rozloženia napätia a deformácie v plechu, ako aj toku materiálu počas celého procesu ohýbania.
Inžinieri môžu preventívne sledovať, či vonkajšie napätie vlákien prekračuje bezpečné limity pri špecifikovaných polomeroch ohybu plechu, alebo či sa na vnútornej strane objavuje zvrásnenie. A čo je dôležitejšie, metóda konečných prvkov (FEA) umožňuje vysoko presnú predpoveď pružnosti.
Táto simulačná metóda je obzvlášť dôležitá pre výpočty polomeru ohybu plechov, najmä pre vysokopevnostnú oceľ alebo zložité viacstupňové ohýbacie operácie. Výrazne znižuje fyzický počet pokusov a omylov, skracuje vývojové cykly a zaisťuje úspešnosť tvárnenia v prvom prechode.
Experimentálna metóda stanovenia
Napriek čoraz výkonnejším simulačným a výpočtovým modelom zostáva experimentálne stanovenie základným kameňom pre overovanie výpočtov polomeru ohybu plechov a získanie najspoľahlivejších procesných parametrov. Štandardné metódy, ako napríklad test V-ohybu, zahŕňajú ohýbanie vzoriek so špecifickou hrúbkou materiálu pomocou série razníkov s rôznymi polomermi hrotu.
Meraním skutočného vnútorného polomeru po ohybe, uhla spätného rázu a kontrolou vonkajšieho povrchu na trhliny je možné spätne analyzovať skutočný minimálny polomer ohybu plechu a presný faktor K alebo faktor Y pre daný materiál pri danej hrúbke. Tieto experimentálne údaje sa používajú na kalibráciu parametrov materiálu a koeficientov trenia v modeloch metódou konečných prvkov (FEA), čím sa vytvára uzavretý validačný cyklus „výpočet-simulácia-experiment“.
Hľadáte spoľahlivé firmy na zákazkovú výrobu plechu?
Porozprávajte sa s tímom odborníkov Supro MFG
Kontaktujte nás pre konkurenčné ceny z továrne,
a celý rad služieb technickej podpory.
Záver
Stručne povedané, vzťah medzi polomerom ohybu plechu a hrúbkou materiálu je v podstate rovnica presného inžinierstva definovaná mechanikou materiálu, geometriou a procesnou technológiou. Jej základné princípy sú kvantifikované pomerom hrúbky k polomeru (t/R) a dynamicky sa meniacim K-faktorom. To si vyžaduje, aby výpočty polomeru ohybu pre plech nemohli vychádzať z empirického pravidla „1-násobok hrúbky materiálu“, ale namiesto toho musia byť založené na údajoch o špecifických vlastnostiach materiálu.
Ak potrebujete služby ohýbania plechov , ihneď nás kontaktujte! Supro je profesionálny výrobca ohýbačiek plechov. Vďaka modernému vybaveniu, rozsiahlym výrobným skúsenostiam a špecializovanému inžinierskemu tímu poskytujeme dokonalé riešenia ohýbania plechov viac ako 3 000 spoločnostiam na celom svete a ponúkame skutočné ceny od výrobcu.
Disponujeme rozsiahlymi odbornými znalosťami, technológiami a moderným vybavením, rozumieme požiadavkám a normám pre konštrukčné komponenty ohýbaním plechov v rôznych odvetviach vrátane poľnohospodárstva, zdravotníctva, automobilového priemyslu a leteckého priemyslu. Spoločnosť Supro prevádzkuje 12 rôznych ohýbačiek plechov, čo nám umožňuje poskytovať komplexné služby ohýbania plechov pre všetky odvetvia a zároveň zabezpečovať vysoko kvalitné produkty, profesionálny zákaznícky servis a včasné dodanie.
Ak máte akékoľvek otázky alebo obavy týkajúce sa našich služieb ohýbania plechov, ihneď nás kontaktujte. Proaktívne splníme všetky požiadavky vášho projektu!






