
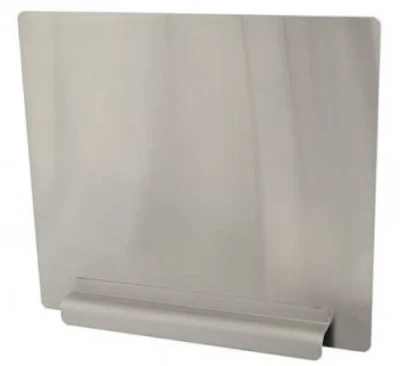









Gdy osłona przeciwbryzgowa trafia do końcowego montażu, nawet najmniejsze odchylenie między otworami montażowymi a gwintowanymi wkładkami w ramie urządzenia może spowodować przestoje na linii produkcyjnej, co z kolei prowadzi do konieczności przeróbek, wyższych kosztów przyspieszonej wysyłki i opóźnień w dostawach — co z kolei wywiera presję na relacje z klientami.
Z perspektywy inżynierii produkcji osłon przeciwbryzgowych, ta niewspółosiowość rzadko jest spowodowana pojedynczym błędem obróbki. Jest raczej wynikiem kumulacji zmiennych systemowych, nieodłącznie związanych z wieloetapowym procesem gięcia: kumulacja tolerancji rozprzestrzenia się w kolejnych operacjach formowania, a sprężystość odchyla się od przewidywań teoretycznych, gdy modele procesu nie uwzględniają odpowiednio właściwości materiału (granicy plastyczności, orientacji ziaren i zmian grubości).
Aby zaradzić tym pierwotnym przyczynom, same korekty na poziomie hali produkcyjnej są dalece niewystarczające; wymagają one rygorystycznej kalibracji współczynnika K poprzez opracowanie płaskich modeli w oparciu o 3D CAD, w połączeniu ze strategiami projektowania pod kątem możliwości produkcji – takimi jak strategiczne rozmieszczenie szczelin w celu kompensacji, a nie kompensacji tolerancji montażowych. Systematyczne stosowanie tych metod inżynieryjnych sprawi, że problemy z wyrównaniem otworów montażowych niestandardowych osłon przeciwbryzgowych przestaną być powtarzającym się źródłem awarii na miejscu, a staną się kontrolowanym i przewidywalnym rezultatem.
Zrozumienie przyczyn odchyleń w ustawieniu otworów montażowych osłon przeciwbryzgowych
Główne przyczyny odchyleń w osi otworów montażowych niestandardowych osłon przeciwbryzgowych wynikają z kumulacji tolerancji podczas ciągłego gięcia oraz błędów w przewidywaniu sprężystości – oba te czynniki wynikają z niejednorodności materiałów. Połączenie tych czynników powoduje przesunięcie położenia otworów względem ramy.
Akumulacja tolerancji w procesach gięcia wieloetapowego
Osłony przeciwbryzgowe zazwyczaj wymagają wielu zagięć, aby utworzyć ostateczny kontur konstrukcji ochronnej, a każde zagięcie wprowadza niezależne błędy pozycjonowania i odchylenia kątowe. Gdy wiele zagięć jest połączonych w jednym elemencie, te drobne odchylenia kumulują się sekwencyjnie – zjawisko znane jako kumulacja tolerancji – wzmacniając to, co w innym przypadku byłoby akceptowalnym błędem pojedynczego procesu, do poważnego problemu montażowego.
Przyjmijmy na przykład odchylenie kątowe wynoszące ±0.5° w jednym zgięciu: po czterech lub pięciu zgięciach położenie otworów montażowych na końcu elementu może się przesunąć o kilka milimetrów.
Co gorsza, różnice w grubości materiału między partiami (np. zakres tolerancji grubości dla stali o grubości 16 wynosi od 0.053 do 0.067 cala) oraz różnice w granicy plastyczności dodatkowo zwiększają niepewność związaną z każdym gięciem. W przypadku komponentów takich jak niestandardowe osłony przeciwbryzgowe, które wymagają precyzyjnego dopasowania do gwintowanych otworów w ramach urządzeń, konsekwencje tych kumulacyjnych odchyleń ujawniają się dopiero na etapie montażu – a wówczas koszty przeróbek znacznie przewyższają inwestycję w kontrolę procesu z góry.
Błędy obliczeniowe sprężynowania
Sprężynowanie to zjawisko fizyczne, w którym blacha częściowo odzyskuje odkształcenie po gięciu, dążąc do powrotu do pierwotnego kształtu. Sprężynowanie różnych materiałów – stali o wysokiej wytrzymałości, stali nierdzewnej i aluminium – jest bardzo zróżnicowane i zależy od wielu czynników, takich jak grubość, orientacja ziarna i wskaźnik umocnienia odkształceniowego.
Gdy współczynnik sprężystości zostanie obliczony nieprawidłowo, rzeczywisty kąt gięcia będzie odbiegał od kąta projektowego ; odchylenie to będzie się stopniowo zwiększać w kolejnych procesach, co ostatecznie spowoduje, że otwory montażowe osłony przeciwbryzgowej będą odbiegać od ich zamierzonych współrzędnych.
W procesie gięcia w powietrzu kontrola sprężystości powrotnej jest szczególnie trudna ze względu na ograniczony kontakt między matrycą a materiałem. Rozwiązanie tego problemu nie może opierać się na szacunkach empirycznych; zamiast tego parametry sprężystości powrotnej muszą być kalibrowane dla konkretnych partii materiału poprzez próby gięcia , a wartości kompensacji muszą zostać uwzględnione w obliczeniach rysunków rozwojowych.
Ignorowanie systemowego wpływu sprężynowania oznacza pozostawienie dokładności montażu niestandardowych osłon przeciwbryzgowych przypadkowi, co jest niedopuszczalne w przypadku precyzyjnej obróbki blachy.
Szukasz niezawodnych i opłacalnych?
Chiny Producenci blach
Ponad 150,000 5,000 produktów do produkcji metalu OEM dostarczonych do ponad XNUMX globalnych nabywców.
I czerp z tego korzyści!
Precyzyjne rozwiązania inżynieryjne umożliwiające wyrównanie położenia otworów osłon przeciwbryzgowych
Aby rozwiązać problem braku współosiowości otworów montażowych osłony przeciwbryzgowej, precyzyjne rozwiązanie wykorzystuje dwutorowe podejście: wykorzystuje płaskie wzorce skalibrowane według współczynnika K w celu zapewnienia dokładności wymiarowej oraz stosuje geometrię otworów szczelinowych w celu kompensacji odchyleń od montażu.
Kalibracja współczynnika K przy użyciu 3D CAD w celu uzyskania dokładnego projektu wzoru płaskiego
Współczynnik K określa położenie osi obojętnej podczas procesu gięcia – czyli teoretycznej płaszczyzny w materiale, w której nie występuje ani ściskanie, ani wydłużenie. Większość programów CAD domyślnie ustawia współczynnik K na 0.44 lub 0.50 po wybraniu grubości materiału; ta historyczna średnia wartość jest obliczana na podstawie specyficznych warunków pracy stali miękkiej giętej w powietrzu.
Jednakże, gdy operator zmienia matrycę V lub partia materiału ulega zmianie, rzeczywisty wewnętrzny promień gięcia ulega zmianie, powodując przesunięcie położenia osi neutralnej.
W rezultacie płaski wzór wygenerowany z użyciem domyślnego współczynnika K nie jest już dokładny. Prawidłowym podejściem jest przeprowadzenie próbnych gięcia dla każdego gatunku materiału i grubości – poprzez pomiar naddatku na zginanie po zgięciu próbki i obliczenie rzeczywistego współczynnika K dla danego zestawu warunków. Wprowadzenie skalibrowanego współczynnika K do oprogramowania 3D CAD w celu ponownego rozwinięcia pozwala na zapewnienie dokładności wymiarowej każdego gięcia w niestandardowych osłonach przeciwbryzgowych od samego początku, co pozwala na kontrolę położenia otworów montażowych już na etapie rysunku po rozłożeniu.
Wykorzystanie otworów szczelinowych w celu uwzględnienia tolerancji montażowych
Nawet przy precyzyjnej kalibracji współczynnika K, kumulatywnych tolerancji wynikających z wielokrotnych gięcia nie da się całkowicie wyeliminować. Zaprojektowanie niektórych otworów montażowych osłony przeciwbryzgowej jako wydłużonych, taliowanych otworów szczelinowych to praktyczna strategia kompensowania tolerancji – pozwala to na przemieszczanie się elementów złącznych w otworach szczelinowych w określonym kierunku, kompensując nieuniknione odchylenia produkcyjne i montażowe na etapie montażu ramy.
Orientację otworów szczelinowych należy określić na podstawie analizy tolerancji skumulowanej: jeśli odchylenia występują głównie wzdłuż określonej osi, otwory szczelinowe powinny rozciągać się w tym kierunku. Długość otworów szczelinowych należy określić ilościowo i zaprojektować na podstawie oczekiwanego maksymalnego odchylenia skumulowanego, a nie ustalać arbitralnie. Taka konstrukcja nie obniża wymagań dotyczących precyzji wykonania, ale zapewnia rozsądny zakres tolerancji dla montażu niestandardowych osłon przeciwbryzgowych na miejscu, zapobiegając blokowaniu się całego zespołu z powodu drobnych odchyleń położenia otworów.
Tylko 4 kroki
online niestandardowe części do produkcji metalu
Skontaktuj się z naszym zespołem ekspertów i poznaj wydajność i korzyści ekonomiczne usług cyfrowej obróbki metali.
Prześlij pliki projektowe
STL , STEP (.stp), IGES (.igs), (.ZIP) lub PDF.
Bądź też próbką lub pomysłem
Analiza wyceny i projektu
Natychmiastowe wyceny fabryczne i raporty DfM, najbardziej rozsądne rozwiązanie.
Rozpoczęcie produkcji
Procesy cyfrowe mogą inicjować zlecenia w ciągu 24 godzin.
Dostawa na czas
Dotrzymywanie obietnic dostawy, zatwierdzone przez ponad 3000 nabywców globalnej firmy.
Projektowanie osłon przeciwbryzgowych pod kątem ich możliwości produkcyjnych: zapobieganie rozbieżnościom w fazie projektowania wspomaganego komputerowo (CAD)
Aby zapobiec rozbieżnościom otworów montażowych w niestandardowych osłonach przeciwbryzgowych na etapie projektowania CAD, konieczne jest ścisłe przestrzeganie zasad odniesienia, odpowiednie ustawienie priorytetów funkcji i weryfikacja tolerancji na gięcie dla różnych materiałów — zamiast dokonywania biernych korekt na hali produkcyjnej po zakończeniu formowania.
Strategie wyboru punktów odniesienia i odniesienia do cech w projektowaniu osłon przeciwbryzgowych
Strategia wyboru punktów odniesienia w projektowaniu osłon przeciwbryzgowych ma bezpośredni wpływ na ostateczną dokładność położenia otworów montażowych. Norma ASME Y14.5 określa, że kolejność punktów odniesienia w ramce kontrolnej określa ich priorytet – punkt odniesienia po lewej stronie ma najwyższy priorytet, a priorytet maleje sekwencyjnie w kierunku prawej strony. W przypadku osłon przeciwbryzgowych z wieloma zagięciami zespół inżynierów powinien oznaczyć dolną powierzchnię jako główny punkt odniesienia i upewnić się, że wszystkie wymiary otworów montażowych są odniesione do tego samego głównego punktu odniesienia, aby uniknąć kumulacji tolerancji spowodowanej wymiarowaniem łańcuchowym.
Jeżeli ściana boczna jest używana jako główny punkt odniesienia, odchylenie kątowe wynoszące 0.1° w zakresie 10 cali może skutkować przesunięciem położenia wynoszącym 0.017 cala, co odpowiada zmianie tolerancji położenia średnicy o 0.034 cala.
Uwzględnienie priorytetu pozycjonowania linii gięcia względem otworów w modelu CAD jest kluczowe, ponieważ wybór sekwencji procesu – najpierw gięcie, a następnie dziurkowanie, czy najpierw dziurkowanie, a następnie gięcie – ma fundamentalny wpływ na ostateczną dokładność położenia otworu. Zaleca się, aby otwory były oddalone od linii gięcia o co najmniej 2.5-krotność grubości materiału plus promień gięcia, aby zapobiec deformacji otworów podczas produkcji osłon przeciwbryzgowych.
Dobór materiałów na osłony przeciwbryzgowe i jego wpływ na stabilność wymiarową
Wybór materiału osłon przeciwbryzgowych ma decydujący wpływ na dokładność gięcia i stabilność położenia otworu. Zachowanie sprężystości różni się znacznie w zależności od gatunku materiału – przy tej samej grubości stal niskowęglowa wykazuje najmniejsze sprężystość, następnie stal nierdzewna 304, a stop aluminium 6061-T6 wykazuje największe sprężystość. Grubość materiału odpowiada za 54% wpływu na sprężystość, a sam rodzaj materiału za 37%.
Stal o wysokiej wytrzymałości charakteryzuje się znacznym odkształceniem sprężystym, stal nierdzewna wykazuje wyraźne umocnienie zgniotowe, a aluminium ma niski moduł sprężystości – charakterystyka gięcia każdego materiału bezpośrednio wpływa na ostateczną dokładność położenia otworów montażowych w niestandardowych osłonach przeciwbryzgowych. Określenie gatunku materiału i zakresu tolerancji grubości w specyfikacji technicznej (np. tolerancja grubości od 0.053 do 0.067 cala dla stali o grubości 16) pomaga producentom osłon przeciwbryzgowych uwzględnić właściwości materiału w budżecie tolerancji na etapie planowania procesu.
Zaleca się konsultację z producentem w kwestii wyboru materiałów na etapie projektowania niestandardowych osłon przeciwbryzgowych, aby można było zoptymalizować kalibrację współczynnika K i strategie kompensacji sprężynowania dla konkretnych partii materiałów, zamiast polegać na ogólnych parametrach.
Szukasz niezawodnych firm produkujących blachy na zamówienie?
Porozmawiaj z zespołem ekspertów Supro MFG
Skontaktuj się z nami, aby uzyskać konkurencyjne ceny loco fabryka,
oraz pełen zakres usług wsparcia technicznego.
Procedury zapewnienia jakości dla dokładności otworu montażowego osłony przeciwbryzgowej
Aby zweryfikować dokładność otworów montażowych w niestandardowych osłonach przeciwbryzgowych, należy przeprowadzić kontrolę pierwszego egzemplarza i zweryfikować ją za pomocą współrzędnościowej maszyny pomiarowej (CMM). Ponadto, w całym procesie produkcyjnym należy wdrożyć statystyczną kontrolę procesu, aby zapewnić spójność dokładności wymiarowej od produkcji pilotażowej do produkcji masowej na pełną skalę.
Kontrola pierwszego artykułu i pomiar współrzędnych
Kontrola Pierwszego Artykułu (FAI) to kluczowy etap dla każdej partii osłon przeciwbryzgowych, pomiędzy zatwierdzeniem do produkcji a dopuszczeniem do produkcji. Za pomocą współrzędnościowej maszyny pomiarowej (CMM) wyposażonej w programowalny program kontroli, położenie każdego otworu montażowego jest mierzone względem wartości nominalnych wygenerowanych z modelu CAD. Raport z CMM rejestruje odchylenia położenia wzdłuż osi X, Y i Z, zapewniając pełną identyfikowalność dla każdego kluczowego elementu.
W przypadku otworów montażowych niestandardowych osłon przeciwbryzgowych, tolerancje położenia są zazwyczaj kontrolowane w zakresie ±0.005 cala, zgodnie z normą ASME Y14.5 GD&T. Dane z maszyny współrzędnościowej (CMM) są następnie bezpośrednio porównywane z rzeczywistymi tolerancjami położenia określonymi na rysunkach. Każde odchylenie poza dopuszczalny zakres powoduje natychmiastowe dostosowanie procesu przed kontynuacją produkcji. Ten etap weryfikacji gwarantuje, że przed wprowadzeniem na linię produkcyjną jakichkolwiek masowo produkowanych części, układ otworów w osłonie przeciwbryzgowej nie tylko jest zgodny z wymiarami nominalnymi, ale również spełnia założenia funkcjonalne projektu.
Monitorowanie możliwości procesu w różnych partiach produkcyjnych
Pojedynczy raport CMM dla pierwszej części nie gwarantuje, że późniejsza produkcja osłon przeciwbryzgowych zachowa tę samą spójność wymiarową. Statystyczna Kontrola Procesu (SPC) rozwiązuje ten problem poprzez ciągłe śledzenie kluczowych wymiarów – w tym położenia otworów montażowych, kątów gięcia i odstępów między elementami – w całym procesie produkcyjnym.
Wskaźniki zdolności procesu (takie jak Cpk i Cp) są obliczane na podstawie pomiarów próbnych. Normy branżowe wymagają wartości Cpk większej niż 1.33 dla cech krytycznych; w przypadku otworów montażowych niestandardowych osłon przeciwbryzgowych oznacza to, że co najmniej 99.99% części wytwarzanych tym procesem mieści się w granicach tolerancji.
Wykresy kontrolne (wykresy X̄ i wykresy R) monitorują dane produkcyjne w czasie rzeczywistym pod kątem specyfikacji klienta. Gdy trendy wskazują na zwiększoną zmienność – taką jak stopniowe zużycie formy lub różnice w partiach materiałów – system uruchamia działania korygujące przed wyprodukowaniem niezgodnych części osłon przeciwbryzgowych.
Ten zamknięty system kontroli jakości gwarantuje, że stabilność wymiarowa niestandardowych osłon przeciwbryzgowych jest niezawodnie zachowana od początkowej kontroli próbki aż do produkcji masowej na pełną skalę.
Wniosek
Odchylenia w osi otworów montażowych podczas produkcji osłon przeciwbryzgowych nie są nieuniknioną konsekwencją obróbki blachy – można im zapobiec poprzez systematyczne stosowanie zasad inżynieryjnych. Główne przyczyny – kumulacja tolerancji podczas gięcia ciągłego i błędy w przewidywaniu sprężynowania – to dobrze poznane zmienne, które można kontrolować poprzez kalibrację współczynnika K, strategiczne pozycjonowanie punktów odniesienia oraz parametry procesu specyficzne dla danego materiału.
Zastosowanie geometrii otworów szczelinowych skutecznie uwzględnia tolerancje montażowe bez uszczerbku dla integralności konstrukcyjnej. Wstępna kontrola odbiorcza (FAI), weryfikowana przez współrzędnościową maszynę pomiarową (CMM), w połączeniu ze statystyczną kontrolą procesu (SPC) podczas produkcji, gwarantuje, że dokładność wymiarowa ustalona na etapie uruchomienia jest zachowana przez cały proces produkcji osłon przeciwbryzgowych na dużą skalę.
Jasne określenie tych specyfikacji jakościowych — zamiast biernego reagowania na awarie na miejscu — zmniejsza ryzyko projektu, gwarantuje terminową dostawę i eliminuje kosztowne cykle przeróbek spowodowane niewłaściwym ustawieniem otworów montażowych osłon przeciwbryzgowych.
Supro to profesjonalny producent niestandardowych osłon przeciwbryzgowych. Wykorzystując zaawansowany sprzęt, bogate doświadczenie w produkcji i zaangażowany zespół inżynierów, dostarczamy idealne, niestandardowe rozwiązania w zakresie osłon przeciwbryzgowych dla ponad 3,000 firm na całym świecie, oferując autentyczne wyceny producentów.
W celu uzyskania specyfikacji technicznych, niestandardowych rozwiązań projektowych lub możliwości współpracy biznesowej, prosimy o natychmiastowy kontakt z Supro. Nasz profesjonalny zespół inżynierów jest zawsze gotowy, aby dostarczyć Państwu spersonalizowane rozwiązanie aplikacyjne.







