
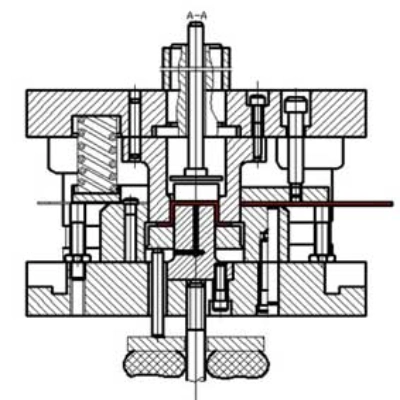








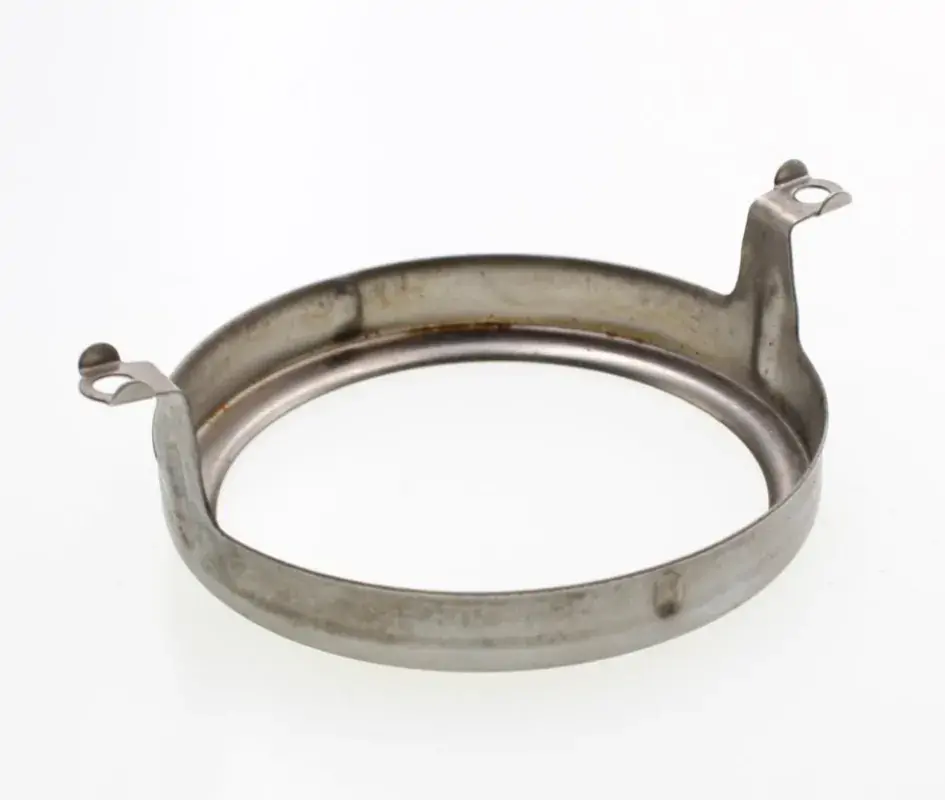
Gięcie blach to proces produkcyjny, który wykorzystuje ciśnienie zewnętrzne do plastycznego odkształcenia blach w celu uzyskania określonego kąta i kształtu krzywej. Powszechnie stosowane typy gięcia blach dzielą się na: gięcie w kształcie litery V, gięcie w kształcie litery Z, gięcie przeciwciśnieniowe itp.
Formowanie wysokiej jakości części do gięcia blach musi odnosić się do różnych czynników, aby uniknąć różnych zagrożeń jakościowych, co wymaga bogatego doświadczenia produkcyjnego i wiedzy technicznej.
Supro MFG od ponad 25 lat koncentruje się na precyzyjnych elementach gięcia blach, dostarczając pełną gamę rozwiązań produkcyjnych dla różnych gałęzi przemysłu na całym świecie, w tym: projektowanie produktu, projektowanie i wytwarzanie form, masowa produkcja produktów i obróbka powierzchni.
Jednak często projektanci blach nie biorą pod uwagę rzeczywistego procesu produkcyjnego, co sprawia, że projektowanie części z blachy jest zbyt idealne, co powoduje ryzyko jakościowe w procesie produkcji produktów.
Poniżej przedstawię kilka typowych problemów w produkcji części do gięcia blach, mam nadzieję, że pomogę.
Wysokość formowania gięcia blachy
Podczas procesu gięcia blach wysokość zgięcia powinna zachować dwukrotność grubości materiału i promienia gięcia, czyli H≥2t+R.
Duża liczba doświadczeń w produkcji części blaszanych mówi nam, że jeśli wysokość jest zbyt mała, materiał nie może czekać na lepsze pozycjonowanie i formowanie, co skutkuje deformacją i zniekształceniem produktu, a nie można zagwarantować prawidłowego rozmiaru.
Co zrobić, gdy w miejscu zgięcia znajduje się przeciwprostokątna? Tutaj wielu projektantów części blaszanych dziwi się, a strona zbyt pochylona jest zawsze niekompletna lub zdeformowana. W rzeczywistości jest to bardzo proste, projekt produktu musi zostać nieznacznie zmodyfikowany, aby zapewnić minimalną krawędź zgodną z minimalną wysokością gięcia.
Oczywiście, gdy nie można zmienić projektu produktu, możemy zaprojektować produkt tak, aby był większy niż rozsądna wysokość, a następnie odciąć nadmiar materiału poprzez cięcie lub inną obróbkę mechaniczną, aby spełnić funkcjonalną konstrukcję produktu, zapobiec produktowi deformacji i zniekształceń oraz poprawy jakości produktu.
Promień gięcia blach
Gięcie blach to proces obróbki blach na zimno, dlatego musimy wziąć pod uwagę charakterystykę blachy, różne materiały mają różne stopnie wydajności i minimalny promień gięcia, należy przestrzegać rozsądnej wartości gięcia.
Ponadto promień gięcia blachy nie jest tak duży, jak to możliwe. Jeśli promień gięcia jest duży, współczynnik sprężynowania materiału wzrośnie, a stan formowania materiału będzie niestabilny.
Zazwyczaj zespół ekspertów Supro MFG przeanalizuje projekt produktu i zaprojektuje promień matrycy gnącej, aby był nieco mniejszy niż projekt produktu, aby materiał mógł utrzymać rozsądną sprężynę i osiągnąć zaprojektowany rozmiar, aby lepiej kontrolować jakość i gięcie. kąt.
Promień gięcia nie jest tak mały, jak to możliwe. Zbyt mały promień gięcia spowoduje nadmierne pofałdowanie blachy, a nawet przekroczenie wytrzymałości blachy, skutkując pękaniem wyrobu, szczególnie w przypadku materiałów o dużej twardości (np. w stanie T6). stop aluminium), nadmierne zginanie spowoduje wewnętrzne pękanie materiału, wpływając tym samym na wytrzymałość.
Zwykle zespół techniczny Supro MFG zdecyduje się na dodanie rowków linii gięcia do blachy, aby uniknąć pękania materiału, i wytłoczenia linii na blasze, aby było wystarczająco dużo miejsca na zginanie i zmniejszanie pęknięć, gdy blacha jest zginana i odkształcana . , ale nieznacznie wpływa na wytrzymałość konstrukcji.
Kierunek gięcia
Doświadczony producent elementów z blachy giętej to nie tylko produkcja blach specjalista, ale także specjalista materiałowy.
Ponieważ w procesie gięcia blach należy przeanalizować kierunek włókien materiału. Gdy kierunek gięcia jest taki sam jak kierunek włókien materiału, spowoduje to pęknięcia w częściach giętych z blachy i zmniejszy wytrzymałość produktu. Wymaga to dużego doświadczenia w stosowaniu materiałów.
Brak przytrzymania materiału powoduje niepowodzenie gięcia
Taka sytuacja często ma miejsce, gdy projekt produktu ulega zmianie, a projekt gięcia jest dodawany do struktury oryginalnego uformowanego produktu.
Na wczesnym etapie produkcji części do gięcia blach, zorganizujemy wszystkie sekwencje gięcia tak, aby wszystkie detale produktu mogły być wyginane i formowane w uporządkowany sposób i generalnie nie było błędów gięcia.
Jednak Supro MFG wielokrotnie aktywnie pomaga klientom w opracowywaniu nowych produktów i nieuchronnie napotyka zmiany w projektowaniu produktów i zwiększa zapotrzebowanie na funkcjonalne struktury.
Generalnie zjawisko braku możliwości sprasowania materiału koncentruje się głównie na krawędzi i w środku. Pierwsza metoda to zmiana konstrukcji, która zablokuje ruch konstrukcji gięcia, pozostawiając wymaganą wysokość gięcia (2t+R), jeśli zmiana dotyczy Gdy krytyczne wymiary nie są możliwe, możemy wykonać rowki w określonych miejscach i użyć specjalnych gięcie podpór, aby uniknąć konstrukcji utrudniających zginanie.
Rozsądna zarezerwowana przerwa na zginanie
W procesie produkcji metalowych pudełek lub skrzynek metodą gięcia blachy często spotykamy się z sytuacją, w której dwie zagięte krawędzie stykają się ze sobą, a nawet kolidują ze sobą, ze względu na błędy wymiarowe i deformacyjne, co negatywnie wpływa na użytkowanie produktu. Z kolei zużycie materiału podczas użytkowania prowadzi do skrócenia jego żywotności.
Rozsądny projekt zapewni odstęp 0.2 mm-0.3 mm w rogach i krawędziach, z którymi mogą się stykać, co pozwala uniknąć ingerencji materiału podczas procesu gięcia.
Skutecznie zwiększają wytrzymałość części do gięcia blach.
Elementy z blachy giętej są szeroko stosowane w różnych gałęziach przemysłu i odgrywają bardzo ważną rolę. Produkty takie jak blacha szafki metalowe, obudowy z blachy i inne produkty wymagają wytrzymałości nośnej części z blachy, dlatego musimy być bardziej rozsądni w kwestii szczegółów projektu produktu, aby skutecznie zwiększyć wytrzymałość części giętych.
W procesie gięcia najczęstszym sposobem gięcia krawędzi jest wybór krótkiego i szerokiego projektu gięcia, który nie wpływa na wielkość i wygląd produktu, co jest bardzo sprytną sztuczką.
Subtelnie zredukuj złożone struktury gięcia
Zbyt skomplikowana konstrukcja gięcia, chociaż wydaje się, że projekt jest bardzo pomysłowy, bardzo inteligentny i pełen designu, ale w projektowaniu zwykłych przemysłowych części do gięcia blach, nadmiernie złożone gięcie znacznie zwiększy koszt matrycy do gięcia, a w proces gięcia. Podczas procesu gięcia trudno jest zapewnić precyzyjne wymagania wymiarowe, co zwiększa koszty pracy. Co więcej, skomplikowana konstrukcja gięcia spowoduje marnowanie materiału, a podczas cięcia zostanie przecięta większa ilość materiału.
Dlatego w Supro MFG, oprócz specjalnych wymagań aplikacyjnych, można wybrać konstrukcję części do gięcia blach o konstrukcji dzielonej i łączyć je przez spawanie lub nitowanie, co może nie tylko zwiększyć wytrzymałość produktu, ale także obniżyć koszty .
Trudno wyrównać odległe otwory?
Gdy blacha jest wielokrotnie wyginana, na krawędzi kumulują się nadmierne tolerancje gięcia, co zwiększa wartość błędu, więc położenie otworu bez rozsądnego projektu jest bardzo podatne na odchylenie.
W Supro MFG na rozwiniętej grafice produktu zazwyczaj ustawiamy cechy pozycjonowania, takie jak małe otwory czy fazowania, dzięki czemu błędy wymiarowe spowodowane odkształceniem gięcia są kompensowane przez pozycjonowanie projektu podczas obróbki.
Normalną funkcję produktu można również zapewnić, zwiększając otwór lub otwór w kształcie talii.
Gdy wymagane są bardzo precyzyjne otwory o bardzo wąskich tolerancjach wymiarowych, zazwyczaj stosujemy obróbkę wtórną (tłoczenie, cięcie laserowe 3D, obróbka CNC) w celu tworzenia precyzyjnych otworów i innych specjalnych projektów.
Wniosek
Etapy obróbki części obrabianych w warsztacie blacharskim to: wstępna próba produktu, próbna produkcja obróbki produktu i produkcja seryjna produktu. W procesie przetwarzania produktu i produkcji próbnej konieczne jest terminowe komunikowanie się z klientami i uzyskanie odpowiedniej oceny przetwarzania przed masową produkcją produktów.
Supro MFG to profesjonalny producent niestandardowych części blaszanych, koncentrujący się na: projektowaniu wyglądu produktu, projektowaniu konstrukcyjnym i funkcjonalnym, szybkim prototypowaniu produktu, projektowaniu form produktu, produkcji form, szybkim prototypowaniu blach, masowej produkcji blach i innych usługach.







