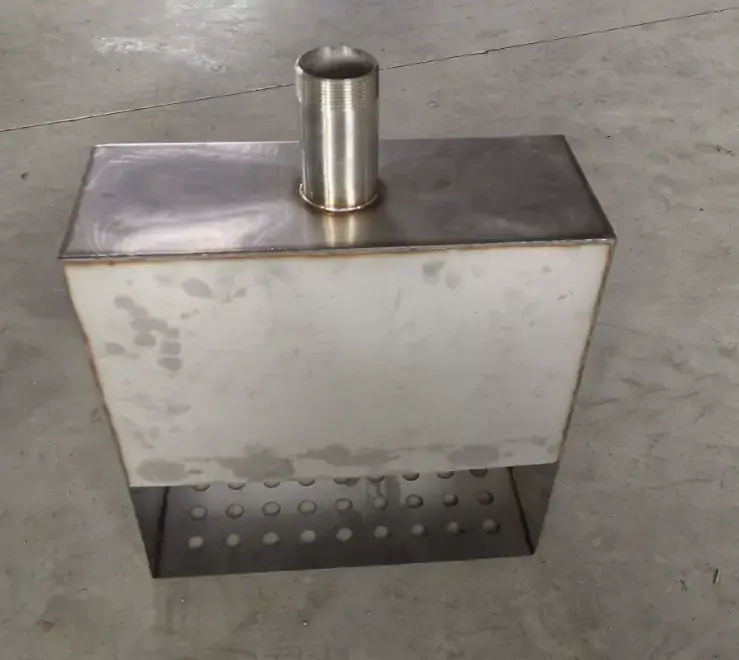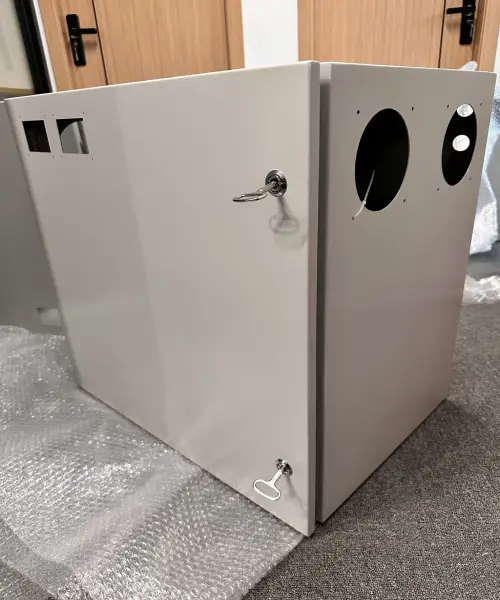
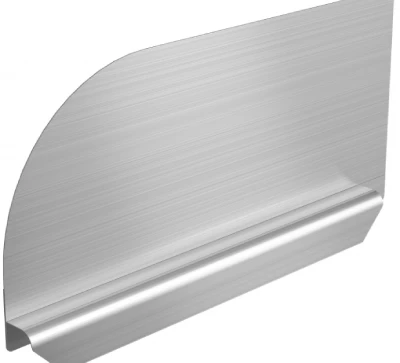

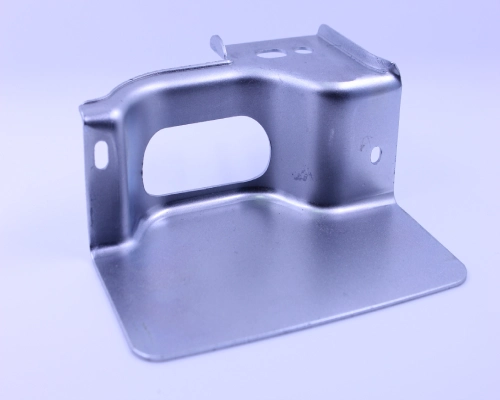
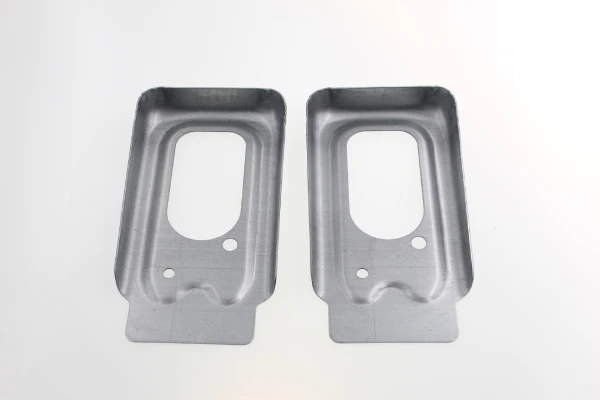
Osłony przeciwbryzgowe to funkcjonalne elementy z blachy, zazwyczaj zintegrowane z zespołami obrabiarek, obudowami urządzeń przemysłowych i systemami uszczelnień cieczowych. Ich podstawowym wymogiem funkcjonalnym jest zachowanie precyzyjnego geometrycznego wyrównania z powierzchniami współpracującymi (zazwyczaj łożami obrabiarek, ramami lub płytami bazowymi). Jeśli osłona przeciwbryzgowa nie przylega ściśle do docelowej powierzchni montażowej, powstałe szczeliny nie tylko pogarszają estetykę elementu, ale także jego funkcjonalność – szczególnie w zastosowaniach wymagających uszczelnienia chłodziwa, odprowadzania wiórów lub uszczelnień środowiskowych.
Od dawna występującym wyzwaniem w produkcji osłon przeciwbryzgowych jest niestabilność wymiarowa, która objawia się zginaniem i odkształcaniem. Wady te zazwyczaj ujawniają się na etapie końcowego montażu: chociaż części spełniają wymagania wymiarowe określone na rysunkach podczas kontroli, nie można ich dopasować do powierzchni współpracujących podczas montażu. Zrozumienie metalurgicznych i mechanicznych przyczyn tych odkształceń ma kluczowe znaczenie dla wdrożenia skutecznych środków zaradczych.
W artykule tym omówiono główne mechanizmy prowadzące do odkształceń niestandardowych osłon przeciwbryzgowych — rozkład naprężeń wewnętrznych, ugięcie giętarki oraz odkształcenia cieplne powstające podczas spawania — oraz zaproponowano rozwiązania na poziomie procesowym w oparciu o doświadczenie produkcyjne.
Mechaniczne zasady odkształcania osłon przeciwbryzgowych
Mechanizm odkształcania niestandardowych osłon przeciwbryzgowych wynika głównie z dwóch czynników: naprężeń szczątkowych powstających w wyniku odkształcenia plastycznego podczas gięcia oraz sprężynowania — zjawiska odzyskiwania sprężystości, które powoduje zmianę kąta gięcia po odciążeniu.
Rozkład naprężeń wewnętrznych w formowaniu blach
Podczas gięcia osłony przeciwbryzgowej materiał ulega nierównomiernemu odkształceniu plastycznemu w kierunku grubości – włókna zewnętrzne wydłużają się pod wpływem naprężeń rozciągających, podczas gdy włókna wewnętrzne są poddawane naprężeniom ściskającym. To zróżnicowane odkształcenie tworzy pole naprężeń szczątkowych wewnątrz formowanego elementu.
W przypadku złożonych, niestandardowych geometrii osłon przeciwbryzgowych, charakteryzujących się wieloma kołnierzami, wycięciami lub różnymi promieniami gięcia, te naprężenia szczątkowe rozkładają się asymetrycznie. Podczas późniejszego transportu, przycinania lub spawania, w obrabianym przedmiocie następuje miejscowa relaksacja naprężeń, prowadząca do postępującego odkształcania – zniekształcenia, które często nie jest wykrywane aż do końcowego montażu.
Wielkość naprężeń szczątkowych zależy od granicy plastyczności materiału, stosunku promienia gięcia do grubości oraz orientacji ziarna względem osi gięcia. Elementy obrabiane gięte równolegle do kierunku walcowania charakteryzują się wyższymi gradientami naprężeń szczątkowych, co zwiększa ryzyko deformacji.
Skuteczne zarządzanie stresem wymaga modelowania predykcyjnego i kontrolowanej sekwencji działań w celu zminimalizowania nierównowagi stresowej.
Sprężynowanie i jego wpływ na niespójności wymiarowe w osłonach przeciwbryzgowych
Sprężynowanie odnosi się do sprężystego powrotu blachy po ustąpieniu nacisku gięcia. Ma ono bezpośredni wpływ na dokładność wymiarową niestandardowych osłon przeciwbryzgowych.
W przypadku osłon przeciwbryzgowych z długimi, ciągłymi liniami gięcia nawet niewielkie odchylenia kątowe — np. 0.5° na zagięcie — mogą się kumulować, tworząc szczeliny o długości kilku milimetrów wzdłuż długości części zamontowanej na płaskim stole maszyny.
Zakres sprężynowania zależy od modułu sprężystości materiału, granicy plastyczności i wskaźnika umocnienia przez zgniot; sprężynowanie jest szczególnie wyraźne w przypadku stali o wysokiej wytrzymałości i stopów stali nierdzewnej.
Ponadto różnice w grubości i twardości materiału w obrębie pojedynczego zwoju mogą prowadzić do nierównomiernego odkształcenia sprężystego wzdłuż tej samej linii gięcia, co dodatkowo pogłębia błędy geometryczne. Chociaż nadmierne odkształcenie jest powszechną techniką kompensacji, wymaga precyzyjnej charakterystyki procesu dla każdej partii produkcyjnej. Bez niezawodnej strategii kompensacji, odkształcenie sprężyste pozostanie główną przyczyną słabego dopasowania niestandardowych osłon przeciwbryzgowych.
Tylko 4 kroki
online niestandardowe części do produkcji metalu
Skontaktuj się z naszym zespołem ekspertów i poznaj wydajność i korzyści ekonomiczne usług cyfrowej obróbki metali.
Prześlij pliki projektowe
STL , STEP (.stp), IGES (.igs), (.ZIP) lub PDF.
Bądź też próbką lub pomysłem
Analiza wyceny i projektu
Natychmiastowe wyceny fabryczne i raporty DfM, najbardziej rozsądne rozwiązanie.
Rozpoczęcie produkcji
Procesy cyfrowe mogą inicjować zlecenia w ciągu 24 godzin.
Dostawa na czas
Dotrzymywanie obietnic dostawy, zatwierdzone przez ponad 3000 nabywców globalnej firmy.
Przyczyny odkształcania się osłon przeciwbryzgowych związane ze sprzętem
Istnieją dwie główne przyczyny odkształcania się niestandardowych osłon przeciwbryzgowych związane z wyposażeniem: ugięcie powstające podczas pracy prasy krawędziowej, które powoduje nierównomierne kąty gięcia na obszarach o dużej rozpiętości, oraz reakcja układu kompensacji mechanicznej przeciwdziałająca temu ugięciu.
Ugięcie giętarki podczas gięcia długich elementów
Podczas procesu gięcia na prasie krawędziowej o dużej rozpiętości, górny stempel i dolny stół ulegają sprężystej deformacji pod wpływem siły. W przypadku osłon przeciwbryzgowych z długimi liniami gięcia (zwykle przekraczającymi dwa metry), deformacja ta powoduje nieliniowe odchylenia kątowe na całej ich długości.
Zasada działania jest prosta: przyłożone ciśnienie powoduje wygięcie stempla w górę, a stołu w dół, co skutkuje mniejszą głębokością wciskania w środku i większą głębokością wciskania na obu końcach. W rezultacie, mierzone wzdłuż osi podłużnej, niestandardowe osłony przeciwbryzgowe wykazują charakterystyczny „uśmiechnięty” lub „marszczący” profil. Ten błąd geometryczny objawia się widocznymi szczelinami na obu końcach, gdy element jest dopasowany do płaskiej podstawy maszyny.
Zgodnie z teorią ugięcia belki, wielkość ugięcia jest proporcjonalna do sześcianu rozpiętości; dlatego dłuższe osłony przeciwbryzgowe są z natury bardziej podatne na ten problem. Wahania twardości materiału w obrębie pojedynczego zwoju dodatkowo zmieniają jego odporność na zginanie, prowadząc do nieprzewidywalnych zmian w zachowaniu ugięcia. W związku z tym należy podjąć działania zapobiegawcze w celu utrzymania spójności kąta na całej krzywej gięcia.
Rola mechanicznych systemów kompensacyjnych
Mechaniczne systemy łukowe wprowadzają wstępnie obliczoną krzywiznę ku górze na stół roboczy za pomocą regulowanych zespołów klinów, zmniejszając w ten sposób ugięcie giętarki. Podczas produkcji osłon przeciwbryzgowych systemy te mają kluczowe znaczenie dla zapewnienia spójności kąta odniesienia na wszystkich częściach obrabianego przedmiotu.
Jednak tradycyjna kompensacja mechaniczna opiera się na stałych krzywych ugięcia opartych na nominalnym tonażu i grubości materiału. To statyczne podejście nie uwzględnia zmiennych w czasie rzeczywistym – takich jak różnice w granicy plastyczności między partiami, subtelne różnice w specyfikacji grubości materiału czy asymetryczne siły działające na matryce.
W przypadku niestandardowych osłon przeciwbryzgowych z wieloma osiami gięcia, zmienne te powodują odchylenie rzeczywistej krzywej ugięcia od zadanej krzywej mechanicznej. Operatorzy muszą ponownie kalibrować położenie klinów przy każdej zmianie przedmiotu obrabianego, co powoduje opóźnienia w ustawianiu i może prowadzić do błędów ludzkich.
Choć systemy mechaniczne stanowią podstawę funkcjonalną, ich wrodzona sztywność ogranicza możliwości adaptacji, zwłaszcza podczas obróbki zaawansowanych stali o wysokiej wytrzymałości lub obróbki elementów o różnych długościach gięcia w tej samej partii osłon przeciwbryzgowych.
Szukasz niezawodnych i opłacalnych?
Chiny Producenci blach
Ponad 150,000 5,000 produktów do produkcji metalu OEM dostarczonych do ponad XNUMX globalnych nabywców.
I czerp z tego korzyści!
Deformacja termiczna spowodowana spawaniem osłony przeciwbryzgowej
Odkształcenia termiczne niestandardowych osłon przeciwbryzgowych wynikają ze stromych gradientów temperatury w strefie wpływu ciepła (HAZ) oraz skumulowanych sił kurczenia — oba te czynniki generują naprężenia szczątkowe, powodujące odkształcanie się osłon przeciwbryzgowych podczas chłodzenia.
Strefa wpływu ciepła i powstawanie naprężeń cieplnych
Gdy łuk spawalniczy przemieszcza się wzdłuż złącza, przekazuje silnie skoncentrowane ciepło do materiału bazowego osłony przeciwbryzgowej. Ten zlokalizowany obszar próbuje się rozszerzyć, ale jest ograniczony przez otaczający, chłodniejszy materiał bazowy, generując w ten sposób odkształcenia plastyczne ściskające w strefie wpływu ciepła (HAZ). Po ostygnięciu strefa HAZ kurczy się, generując wzdłużne i poprzeczne rozciągające naprężenia szczątkowe, działające na całą płytę. W przekroju poprzecznym cienkościennej osłony przeciwbryzgowej naprężenia te często przekraczają lokalny próg wyboczenia, objawiając się typowym falowym odkształceniem lub ugięciem kątowym.
Wielkość naprężeń zależy od temperatury szczytowej, czasu przebywania oraz dyfuzyjności cieplnej materiału. Stal nierdzewna austenityczna dłużej zatrzymuje ciepło ze względu na niską przewodność cieplną, co nasila odkształcenie osłony przeciwbryzgowej ze stali nierdzewnej.
Powstałe pole naprężeń wchodzi w interakcję z naprężeniami resztkowymi pozostałymi po poprzednich operacjach gięcia, co jeszcze bardziej pogłębia błędy geometryczne obserwowane podczas końcowego montażu.
Wpływ kolejności spawania i kontroli ciepła dopływowego na osłony przeciwbryzgowe
Aby kontrolować odkształcenia termiczne w niestandardowych zespołach osłon przeciwbryzgowych, niezbędna jest precyzyjna kontrola kolejności spawania oraz ilości ciepła netto wprowadzanego na jednostkę długości.
Utworzenie ciągłego, nieprzerwanego spoiny wzdłuż długiego, nieruchomego kołnierza koncentruje siły skurczu, skutecznie odciągając osłonę przeciwbryzgową od jej płaszczyzny. Podział spoiny na sekcje spawane naprzemiennie lub naprzemiennie, umożliwia pośrednie chłodzenie, redukując w ten sposób temperatury szczytowe i wygładzając gradient temperatury. Jednocześnie minimalizacja energii wejściowej (mierzonej w dżulach na cal) poprzez optymalizację prędkości posuwu i zmniejszenie natężenia prądu zmniejsza objętość odkształconego plastycznie materiału.
Spawanie w strategicznej sekwencji – na zewnątrz od środka osłony przeciwbryzgowej lub naprzemiennie po obu stronach elementu – pozwala na wzajemne znoszenie się sił skurczu. Taka symetria zapobiega kumulacji odchyleń kątowych i utrzymuje płaskość kołnierza. Ścisłe ograniczenia temperatury międzywarstwowej dodatkowo zapobiegają gromadzeniu się ciepła, gwarantując, że finalne osłony przeciwbryzgowe zachowują określoną relację geometryczną z powierzchnią współpracującego korpusu.
Szukasz niezawodnych firm produkujących blachy na zamówienie?
Porozmawiaj z zespołem ekspertów Supro MFG
Skontaktuj się z nami, aby uzyskać konkurencyjne ceny loco fabryka,
oraz pełen zakres usług wsparcia technicznego.
Rozwiązania procesowe do kontroli odkształceń w osłonach przeciwbryzgowych
Skuteczne, kompleksowe rozwiązanie problemu odkształceń na poziomie procesowym w przypadku niestandardowych osłon przeciwbryzgowych musi uwzględniać dynamiczną kompensację ugięcia podczas procesu gięcia, stosować metody spawania o niskim natężeniu ciepła oraz używać sztywnych uchwytów, aby zagwarantować dokładność i płaskość gotowej części.
Dynamiczna kompensacja ugięcia hydraulicznego podczas gięcia osłony przeciwbryzgowej
Dynamiczna hydrauliczna kompensacja ugięcia przezwycięża ograniczenia mechanicznych systemów łukowych – a mianowicie ich zależność od wstępnie zdefiniowanych krzywych ugięcia. W niestandardowych osłonach przeciwbryzgowych o długości gięcia przekraczającej dwa metry, obciążenie gnące koncentruje się w środku obrabiarki, powodując wygięcie suwaka w górę i ugięcie stołu roboczego w dół.
Hydrauliczny system kompensacji składa się z wielu cylindrów hydraulicznych zamontowanych pod stołem roboczym, które w czasie rzeczywistym wywierają siłę skierowaną w górę podczas gięcia, natychmiast przeciwdziałając ugięciu. Sterownik CNC oblicza wymaganą kompensację na podstawie grubości materiału, wytrzymałości na rozciąganie, długości gięcia i kąta docelowego określonego dla każdego programu.
Podczas produkcji osłon przeciwbryzgowych gatunki i grubości materiałów różnią się w zależności od partii; ta zdolność adaptacyjna zapewnia spójność kąta na całej długości obrabianego przedmiotu, eliminując w ten sposób problemy spowodowane „uśmiechającymi się” lub „marszczącymi” profilami, które uniemożliwiają prawidłowe ustawienie względem łoża obrabiarki.
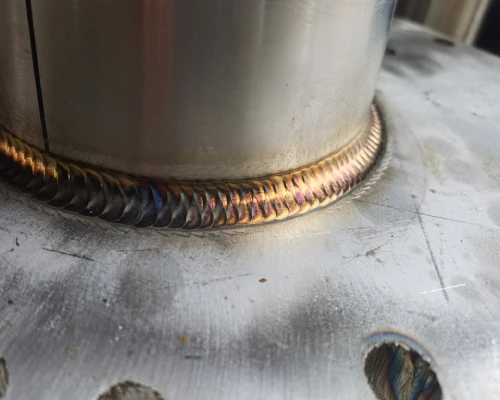
Spawanie metodą TIG z zimnym drutem w celu zmniejszenia ilości wprowadzanego ciepła
W przypadku konwencjonalnego spawania metodą TIG wprowadzana jest skoncentrowana energia cieplna, która powoduje powstawanie stromych gradientów temperatury w cienkich osłonach przeciwodpryskowych, co prowadzi do odkształceń spowodowanych nierównomiernym rozszerzaniem się i kurczeniem cieplnym.
Spawanie metodą TIG z zimnym drutem opiera się na zupełnie innej zasadzie: drut spawalniczy jest podawany do przedniej krawędzi jeziorka spawalniczego w temperaturze pokojowej, bez potrzeby podgrzewania drutu za pomocą dodatkowego źródła ciepła przed osadzeniem.
Łuk elektryczny dostarcza całą energię cieplną, ale zimny drut spawalniczy pochłania część tej energii podczas topienia – skutecznie obniżając temperaturę jeziorka spawalniczego i zmniejszając gradient temperatury między strefą spoiny a materiałem bazowym . W porównaniu z konwencjonalnym spawaniem TIG, proces zimnego drutu spawalniczego pozwala zmniejszyć szerokość spoiny o 50% i zminimalizować maksymalne odkształcenia spawalnicze o 23.8%.
W przypadku osłon przeciwbryzgowych wymagających połączeń spawanych, zmniejszone dopływy ciepła bezpośrednio minimalizują odkształcenia spowodowane przez strefę wpływu ciepła (HAZ) i poprawiają stabilność wymiarową podczas końcowego montażu.
Optymalizacja sekwencji spawania i strategii mocowania osłon przeciwbryzgowych
Kontrola procesu spawania osłon przeciwbryzgowych obejmuje nie tylko zarządzanie ciepłem dopływowym, ale także staranne planowanie sekwencji warstw spawania i ograniczeń mechanicznych nakładanych przez osprzęt.
W przypadku niestandardowych osłon przeciwbryzgowych obejmuje to zazwyczaj:
Wykonywanie spawania punktowego w newralgicznych miejscach w celu zapewnienia stabilnego ułożenia części przed przystąpieniem do spawania pełnego;
Zastosowanie zrównoważonej sekwencji spawania, naprzemiennego spawanie obu stron zespołu w celu zrównoważenia sił skurczu;
spawanie segmentowe, jeżeli konstrukcja złącza na to pozwala;
ścisła kontrola temperatury międzyściegowej w celu zapobiegania gromadzeniu się ciepła.
Równie ważna jest strategia mocowania. Sztywne i dobrze zaprojektowane zaciski ograniczają element spawany podczas spawania, zapobiegając jego przemieszczeniom spowodowanym rozszerzalnością cieplną i kurczeniem. Konstrukcja zacisku powinna umożliwiać kontrolowaną rozszerzalność cieplną, utrzymując jednocześnie element w docelowej geometrii. Osprzęt mocujący, rozmieszczony symetrycznie wokół strefy spawania, równomiernie rozkłada siły mocowania, zapobiegając lokalnym odkształceniom.
Osprzęt musi także uwzględniać specyficzną geometrię osłony przeciwbryzgowej — w tym jej kołnierze, wycięcia i elementy montażowe — unikając przy tym wprowadzania dodatkowych punktów koncentracji naprężeń.
Wniosek
Odkształcenia i deformacje osłony przeciwbryzgowej są spowodowane przez kombinację wielu czynników występujących w procesie produkcyjnym: naprężeń szczątkowych powstających podczas gięcia, ugięcia prasy krawędziowej oraz naprężeń termicznych spowodowanych spawaniem. Każdy z tych mechanizmów prowadzi do niestabilności wymiarowej, co ostatecznie uniemożliwia prawidłowe dopasowanie osłony przeciwbryzgowej do powierzchni montażowej.
Rozwiązanie tych pierwotnych przyczyn wymaga systematycznego podejścia. Podczas gięcia, dynamiczna hydrauliczna kompensacja ugięcia w prasach krawędziowych CNC zapewnia stałe kąty gięcia długich elementów.
Podczas spawania metodą TIG z zimnym drutem minimalizuje się dopływ ciepła, a zoptymalizowana sekwencja spawania i sztywne oprzyrządowanie skutecznie kontrolują odkształcenia termiczne. Połączenie tych elementów sterowania procesem gwarantuje, że produkowane osłony przeciwbryzgowe są zgodne z zamierzoną geometrią i ściśle przylegają do powierzchni styku, zapobiegając powstawaniu szczelin, które mogłyby zagrozić integralności zespołu.
Supro to profesjonalny producent niestandardowych osłon przeciwbryzgowych. Wykorzystując zaawansowany sprzęt, bogate doświadczenie w produkcji i zaangażowany zespół inżynierów, dostarczamy idealne, niestandardowe rozwiązania w zakresie osłon przeciwbryzgowych dla ponad 3,000 firm na całym świecie, wraz z autentycznymi wycenami producentów.
Jeśli potrzebujesz konsultacji technicznych, rozwiązań projektowych lub specyfikacji produktu, możesz w każdej chwili skontaktować się z naszym zespołem inżynierów.