
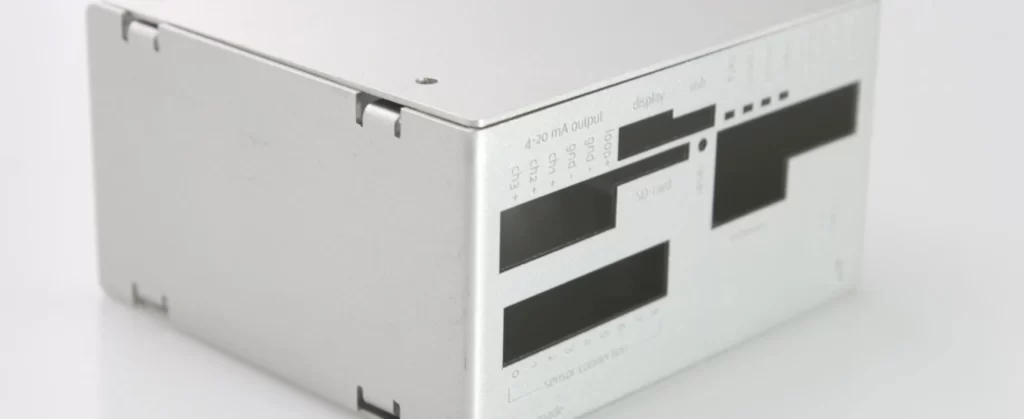









Grazie alla sua leggerezza e alla facilità di lavorazione, l'alluminio è diventato il materiale di elezione per la lavorazione di lamiere su misura nei settori aerospaziale, automobilistico, delle apparecchiature elettroniche, dei dispositivi medici e in molti altri campi. Tra le leghe di alluminio più utilizzate, la 5052-H32 e la 6061-T6 presentano notevoli differenze di composizione e proprietà, che si traducono in vantaggi e limitazioni differenti nella lavorazione delle lamiere. La scelta del materiale in alluminio ha un impatto diretto sulla qualità, sui costi e sulla durata del prodotto, pertanto è fondamentale selezionare la lega di alluminio più adatta.
Il seguente articolo illustrerà le principali differenze tra le leghe 6061 e 5052 e analizzerà le problematiche e le soluzioni comuni nella lavorazione di lamiere su misura.
5052-H32 e la principale differenza tra 6061-T6
Formatura: il vantaggio dell'alluminio 5052 H32 è evidente, adatto a piegature complesse, stampaggio profondo e altre esigenze di processi di grande deformazione; la formatura dell'alluminio 6061 T6 è più difficile, è necessario preriscaldarlo o ricotto per ridurne la durezza, altrimenti si frattura facilmente durante la piegatura.
Saldabilità: la lega 5052 h32 presenta una minore perdita di resistenza nella saldatura e una maggiore stabilità; la saldatura della lega di alluminio 6061 t6, invece, risente dello stato di trattamento termico T6, con conseguente calo di resistenza nella zona di saldatura.
Lavorazione meccanica: alluminio 6061 t6 ad alta durezza, facile da lavorare per ottenere una superficie liscia; alluminio 5052 h32 più morbido, facile da far aderire la lama durante il taglio.
5052-H32
L'alluminio 5052 H32 è composto principalmente da magnesio (2.2-2.8%) e una piccola quantità di cromo. Appartiene alla categoria delle leghe di alluminio rinforzate senza trattamento termico; la sua resistenza è ottenuta principalmente tramite rinforzo a freddo. La sigla H32 indica che, dopo il trattamento di indurimento e la ricottura parziale, presenta una buona stabilità.
La lega 5052 H32 possiede un'eccellente resistenza alla corrosione, formabilità, resistenza alla fatica e duttilità, risultando molto adatta per lavorazioni complesse di lamiere, come trazione e piegatura, e non si crepa facilmente. La sua superficie è di buona qualità, si presta bene all'anodizzazione e permette di ottenere una superficie bella e durevole.
6061-T6
I principali elementi di lega dell'alluminio 6061 T6 sono il magnesio (1.0%) e il silicio (0.6%), che appartengono alle leghe di alluminio rinforzate trattabili termicamente, e la sua elevata resistenza si ottiene tramite il trattamento termico T6.
L'elevata resistenza della lega di alluminio 6061 T6 si ottiene tramite il trattamento termico T6. La lega di alluminio 6061 T6 è estremamente resistente, con valori di snervamento e resistenza alla trazione circa doppi rispetto all'alluminio 5052 H32, il che la rende ideale per componenti strutturali e portanti. Allo stato T6, presenta una buona lavorabilità, risultando molto facile da tagliare, fresare e utilizzare per altre operazioni di lavorazione della lamiera su misura; dopo la lavorazione, la finitura superficiale è eccellente.
Perché scegliere Supro MFG?
Prezzo reale franco fabbrica:
Fornire la soluzione di costo più conveniente per la produzione e l'assemblaggio di prodotti, ampliando la competitività del prodotto.
Team tecnico professionale:
un team tecnico specializzato nella produzione di coperture personalizzate da oltre 30 anni.
Attrezzature di produzione avanzate: personalizzate leader del settore custodia in metallo produttore con laboratori interni di lattoneria, pressofusione, lavorazioni meccaniche di precisione e rivestimenti superficiali.
ISO 9001-2015 Produttore:
ISO 9001-2015, PPAP III livello, RoHS, NEMA, CE e altri standard di produzione certificati.
Supporto tecnico inglese online 24 ore su 7, XNUMX giorni su XNUMX: il team inglese professionale risponde rapidamente alle domande tecniche degli utenti online in qualsiasi momento.
Soluzione di produzione unica:
aiutare gli utenti dalla progettazione del prodotto, prototipo, produzione in lotti, trattamento delle superfici, assemblaggio e imballaggio, trasporto e una serie di servizi a valore aggiunto.
Capacità di test autorevoli:
Grazie ai laboratori interni di meccanica e chimica, l'azienda è in grado di monitorare rapidamente il controllo qualità del processo produttivo, garantendo la fornitura di prodotti di alta qualità.
Protezione della proprietà intellettuale (NDA):
Accetta di firmare documenti NDA per garantire che le informazioni sui prodotti dei clienti siano protette.
Impegno per la consegna puntuale:
Consegna porta a porta in imballo sicuro personalizzabile dopo aver rispettato i dettagli di consegna concordati con il cliente.
5052-H32 vs. 6061-T6: sfide comuni e soluzioni nella lavorazione di lamiere su misura
La lavorazione su misura della lamiera offre numerosi vantaggi, ma presenta anche delle sfide. Comprendere e superare queste sfide contribuirà a garantire che le prestazioni, la qualità e il costo del prodotto finale soddisfino le vostre aspettative. Di seguito, illustreremo alcuni dei problemi più comuni riscontrati con le leghe 5052-H32 e 6061-T6 durante la lavorazione su misura della lamiera e le possibili soluzioni.
Fessurazioni durante il processo di stampaggio
Una delle sfide più comuni nella lavorazione di lamiere su misura è la formazione di crepe durante il processo di formatura. Le crepe si verificano facilmente quando l'alluminio viene piegato o allungato oltre il suo limite elastico, soprattutto la lega di alluminio 6061 T6. La condizione T6 conferisce al 6061 un'elevata resistenza, ma riduce anche la duttilità del materiale. Il materiale diventa duro e fragile. Le tensioni residue interne generate durante la laminazione o la pre-lavorazione, che vengono rilasciate e ridistribuite durante la piegatura, possono facilmente portare alla formazione di crepe.
Come possiamo risolvere questo problema?
Rispettare rigorosamente il raggio di curvatura minimo: per la lega 6061-T6, il raggio di curvatura minimo non può essere inferiore allo spessore del materiale, e si raccomanda di aumentare il raggio di curvatura interno ad almeno 2-3 volte lo spessore del materiale.
Controllare la direzione di piegatura: durante la lavorazione di lamiere su misura , assicurarsi che la direzione della linea di piegatura sia perpendicolare alla direzione di laminazione della lamiera. La piegatura parallela alla direzione di laminazione aumenta il rischio di crepe.
Ricottura: Per forme complesse, l'alluminio può essere formato utilizzando prima alluminio ricotto. Le transizioni ricotte in lega 6061 sono molto morbide e duttili, e vengono poi sottoposte a trattamento termico T6 dopo la formatura per ripristinare la resistenza.
Sostituzione con la giusta lega di alluminio : la lega 5052 H32 ha una migliore formabilità e resistenza alla fatica rispetto alla lega di alluminio 6061 T6 e, nella stragrande maggioranza dei casi, non si incrina durante il processo di formatura.
Graffi superficiali e ammaccature
Il danneggiamento superficiale è uno dei problemi di qualità più comuni nei componenti in lamiera durante la produzione, la movimentazione e lo stoccaggio. Le leghe 5052 H32 e 6061 T6 differiscono per sensibilità a questo problema e per il meccanismo di danneggiamento, a causa della loro diversa durezza.
lega 5052 h32
La lega 5052 nello stato H32 ha una durezza inferiore, la sua resistenza superficiale ai graffi e agli urti è più debole e, nel processo di lavorazione personalizzata della lamiera , minuscoli trucioli o particelle di metallo possono aderire allo stampo o al piano di lavoro, causando graffi quando la lamiera scorre.
Soluzione:
Mantieni un ambiente pulito pulendo regolarmente il tavolo e gli stampi per assicurarti che siano privi di trucioli di metallo, scorie di saldatura e altre particelle dure.
Utilizza divisori o cotone perlato per separare le parti tagliate durante la conservazione, in modo da evitare che si graffino a vicenda.
lega di alluminio 6061 t6
Sebbene la sua superficie sia più resistente all'usura, se sono presenti particelle dure (ad esempio, limatura di ferro, sabbia), queste possono essere compresse o arrotolate nella superficie dell'alluminio sotto pressione, formando graffi o incavi più profondi e continui. Quando detriti di acciaio o ghisa vengono lasciati sulla superficie dell'alluminio 6061, in presenza di aria umida possono formarsi microcelle che causano la formazione di vaiolature sulla superficie dell'alluminio 6061.
Soluzione:
Quando si eseguono lavorazioni personalizzate di lamiere , è necessario allestire un'area separata e utilizzare attrezzature, utensili e scaffalature specifici per l'alluminio.
Ispezionare e lucidare regolarmente le superfici degli stampi della piegatrice e dei rulli della pressa per garantire che siano lisce, prive di bave e di residui.
Utilizzare pellicola protettiva e tappetini protettivi per il tavolo.

Deformazione e distorsione
Deformazione e incurvamento sono fenomeni molto comuni nella lavorazione di lamiere su misura e sono presenti sia nella lega 5052 che nella 6061.
alluminio 6061 t6
Durante la laminazione e il trattamento termico T6, si sviluppano elevate tensioni interne nel materiale. Quando vengono eseguite operazioni di taglio, l'equilibrio di queste tensioni viene alterato e il materiale cerca di raggiungere un nuovo stato di equilibrio attraverso la deformazione. Inoltre, qualsiasi fonte di calore localizzata (ad esempio la saldatura) crea tensioni termiche non uniformi nel materiale, che a loro volta provocano deformazioni durante il raffreddamento.
Soluzione:
Utilizzare dispositivi di fissaggio per mantenere il pezzo nella posizione corretta; impiegare tecniche come la saldatura segmentata e a tratti per ridurre al minimo l'accumulo di calore; e scegliere un metodo di saldatura con energia più concentrata (ad esempio, MIG/TIG pulsata).
Per le lamiere di alluminio più sottili, si possono utilizzare metodi come il taglio laser o il taglio a getto d'acqua per ridurre al minimo l'apporto di calore ed evitare deformazioni.
Alluminio 5052 h32
La tensione residua interna dell'alluminio 5052 H32 è molto inferiore a quella dell'alluminio 6061 T6, e la sua deformazione deriva principalmente dall'incrudimento e dalla deformazione plastica non uniforme.
Soluzione:
Per compensare il ritorno elastico previsto, si consiglia di piegare eccessivamente il materiale durante la lavorazione di lamiere su misura . Se il metallo viene piegato intenzionalmente un po' troppo, un piccolo ritorno elastico naturale consentirà di ottenere l'angolo corretto.
Aumentare opportunamente il tempo di pressione per dare al materiale più tempo per deformarsi plasticamente sotto lo stampo e ridurre il ritorno elastico.
Utilizzare apparecchiature con saldatura a bassa corrente e alta velocità per ridurre l'apporto termico totale.
Difficoltà di lavorazione e usura degli utensili
Sebbene le leghe di alluminio come l'alluminio 6061 T6 siano relativamente facili da lavorare, possono sorgere problemi di usura degli utensili e di precisione nella lavorazione, soprattutto quando si lavorano materiali più duri.
Soluzione:
Per ridurre l'usura degli utensili e migliorare la precisione di taglio, utilizzare strumenti affilati progettati specificamente per la lavorazione dell'alluminio.
Durante la lavorazione di lamiere su misura, utilizzare lubrificanti o fluidi da taglio per migliorare la finitura superficiale e prolungare la durata degli utensili.
Ottimizza i parametri di lavorazione regolando la velocità di lavorazione e l'avanzamento del materiale in base alla complessità del pezzo, al fine di ottimizzare il processo e ridurre l'usura.
parti di fabbricazione in metallo personalizzate online
Solo 4 passaggi
Contatta il nostro team di esperti e sperimenta l'efficienza e i vantaggi economici dei servizi di fabbricazione digitale dei metalli.
Carica file di progettazione
STL , STEP (.stp), IGES (.igs), (.ZIP) o PDF.
Sii anche un campione o un'idea
Preventivo e analisi del design
Preventivi istantanei di fabbrica e report DfM, la soluzione più ragionevole.
Inizia la produzione
I processi digitali possono avviare le attività degli ordini entro 24 ore.
Consegna in tempo
Mantenimento delle promesse di consegna, approvate da oltre 3000 acquirenti di Global Company.
Sintesi
Se avete bisogno di servizi di lavorazione della lamiera su misura , Supro può aiutarvi. Siamo un'azienda specializzata nella lavorazione della lamiera su misura e abbiamo fornito a oltre 3000 aziende in tutto il mondo la soluzione ideale per la lavorazione dei metalli, con preventivi di fabbrica reali, sfruttando le nostre attrezzature all'avanguardia, la vasta esperienza nel settore e il nostro team di ingegneri professionisti. Che abbiate bisogno di componenti in lega di alluminio di precisione , alloggiamenti in alluminio, profili in alluminio standard, prototipi in alluminio personalizzati o altri prodotti metallici, possiamo offrirvi una consulenza tecnica professionale e soluzioni di produzione complete!
Contattaci oggi stesso per iniziare una collaborazione produttiva!







