
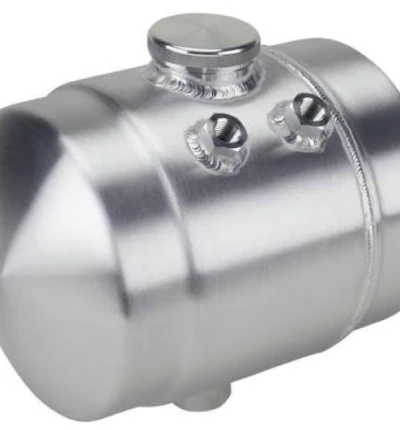









Nella produzione di serbatoi di carburante in metallo, la pulizia interna non è più solo un parametro di processo auspicabile, ma un elemento fondamentale che determina l'affidabilità del sistema.
I moderni sistemi common rail dei motori diesel operano in genere a pressioni superiori a 2,000 bar (200 MPa), con tolleranze tra i componenti di precisione all'interno degli iniettori che variano da appena 1 a 5 micrometri. A queste dimensioni, qualsiasi singola particella di detriti metallici, provenienti da schizzi di saldatura o da operazioni di rettifica sul serbatoio del carburante in metallo, che penetri nelle linee del common rail insieme al carburante, causerà un'usura abrasiva irreversibile delle superfici di accoppiamento di precisione.
Le normative globali sui carburanti e i principali produttori di apparecchiature originali (OEM) raccomandano che la pulizia del carburante soddisfi gli standard ISO 4406 18/16/13. Tuttavia, se le scorie di saldatura e i corpi estranei (FOD) residui dal processo di produzione dei serbatoi di carburante metallici personalizzati non vengono rimossi completamente prima della spedizione, il sistema di filtraggio di bordo del veicolo non può intercettare efficacemente i contaminanti già presenti all'interno del serbatoio metallico.
Ciò significa che la qualità di produzione dei serbatoi di carburante metallici personalizzati determina direttamente la pulizia di base del sistema di alimentazione fin dalla sua origine. Pertanto, Supro MFG ha stabilito una tolleranza zero per le scorie di saldatura e i corpi estranei (FOD) come principio fondamentale nella produzione di serbatoi di carburante metallici: dall'ottimizzazione dei parametri di saldatura e dall'ispezione endoscopica dei punti ciechi alla pulizia a ultrasuoni e all'asciugatura ad aria compressa, ogni fase dell'intera catena di processo ruota attorno all'impegno ingegneristico per una "pulizia interna assoluta".
Questo articolo analizzerà in modo sistematico le soluzioni di controllo per gli spruzzi di saldatura e i corpi estranei (FOD) nella produzione di serbatoi di carburante metallici, considerando quattro dimensioni: meccanismi di guasto, prevenzione e controllo del processo, metodi di ispezione e sistemi di controllo qualità.
Scorie di saldatura e corpi estranei: la minaccia nascosta per i serbatoi di carburante in metallo
Nella produzione di serbatoi di carburante in metallo, le scorie di saldatura e i corpi estranei (FOD) rappresentano una "minaccia nascosta" a causa del conflitto critico tra le loro dimensioni fisiche e le tolleranze precise dei sistemi di alimentazione.
Il gioco tra i componenti interni degli iniettori common rail ad alta pressione moderni varia tipicamente da 1 a 5 micrometri, mentre il diametro delle particelle metalliche generate dagli schizzi di saldatura generalmente supera di gran lunga questo valore. Quando questi residui entrano nel circuito di circolazione del carburante insieme al carburante stesso, agiscono come particelle abrasive dure, causando un'usura abrasiva irreversibile delle superfici di accoppiamento di precisione.
Se i contaminanti introdotti durante la fase di fabbricazione del serbatoio metallico del carburante non vengono intercettati alla fonte, i successivi sistemi di filtrazione di bordo non possono rimuovere efficacemente il particolato già presente all'interno del serbatoio. Pertanto, comprendere le fonti di spruzzi di saldatura e di corpi estranei (FOD), nonché i relativi percorsi di propagazione, è il primo passo per stabilire un sistema efficace di prevenzione e controllo.
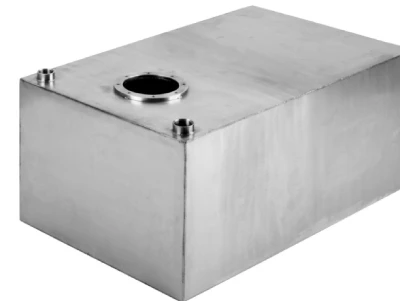
Formazione e residui di spruzzi di saldatura
Gli schizzi di saldatura si generano a seguito della dispersione di metallo fuso durante il processo di saldatura ad arco con gas di protezione (GMAW). Quando la corrente di saldatura rientra in un intervallo specifico durante la transizione della goccia, quest'ultima diventa instabile a causa degli effetti combinati delle forze elettromagnetiche e della tensione superficiale, causando l'espulsione di parte del metallo fuso prima che si sia completamente trasferito nel bagno di saldatura.
Durante la saldatura dei serbatoi di carburante in metallo, si produce un gran numero di particelle di schizzi metallici ad alta temperatura, di dimensioni variabili da diverse centinaia di micrometri a diversi millimetri. Queste particelle di schizzi si presentano all'interno dei serbatoi di carburante in metallo su misura in due forme: particelle libere disperse sul fondo del serbatoio o inclusioni incorporate nell'interfaccia della saldatura. Indipendentemente dalla loro forma, una volta trasportate dal carburante nelle tubazioni di alimentazione durante il funzionamento, rappresentano una minaccia diretta per il sistema di alimentazione.
Fonti di detriti di oggetti estranei (FOD)
Oltre agli schizzi di saldatura, le fonti di corpi estranei (FOD) all'interno dei serbatoi di carburante metallici personalizzati si estendono all'intero processo di lavorazione della lamiera.
Nel settore della produzione aerospaziale, per FOD (Foreign Object Debris, corpi estranei) si intende qualsiasi oggetto estraneo, particella, detrito o mezzo presente nell'ambiente di produzione che possa contaminare o danneggiare il prodotto; le sue categorie includono scarti di materie prime, residui di lavorazione, accessori per utensili e attrezzature, materiali di consumo e rifiuti.
Nello specifico, nella produzione di serbatoi di carburante in metallo, le principali fonti includono: bave e trucioli metallici generati durante il taglio laser o la stampatura; polveri abrasive e miste a metalli prodotte durante la molatura dei cordoni di saldatura e il trattamento superficiale; residui chimici di materiali ausiliari come agenti antispruzzo e fluidi da taglio; e particelle aerodisperse nell'ambiente di officina.
Queste fonti si estendono a ogni fase del processo, dall'ispezione delle lamiere in entrata all'assemblaggio finale. È importante notare che il particolato presenta una distribuzione bimodale: le particelle di grandi dimensioni, con diametro superiore a 20 micrometri, provengono in genere dalle scorie di saldatura o dagli schizzi di metallo, mentre le particelle estremamente piccole, di circa 1 micrometro, derivano dalla condensazione dei vapori metallici. Ciò significa che il controllo dei FOD (Foreign Object Debris, corpi estranei) deve affrontare simultaneamente sia la scala macroscopica che quella microscopica.
Meccanismo di guasto: il percorso dal residuo al guasto
La pressione di esercizio dei sistemi di alimentazione common rail ad alta pressione generalmente supera i 2,000 bar (29,000 psi). In queste condizioni di pressione estreme, il carburante scorre attraverso i componenti di precisione all'interno dell'iniettore a velocità elevatissime. Quando scorie di saldatura o detriti metallici provenienti dal serbatoio del carburante entrano nel circuito insieme al carburante, queste particelle dure causano usura abrasiva sulle superfici di accoppiamento della sede della valvola e della valvola a spillo.
Questo processo di usura si manifesta come segue: la superficie di tenuta della sede della valvola sviluppa graffi e sfaldamenti di materiale a causa dell'impatto delle particelle, con conseguente cedimento della tenuta; il gioco nella superficie di guida della valvola a spillo aumenta a causa dell'usura, causando perdite di carburante e iniezione incontrollata; e la geometria del bordo dell'orifizio dell'ugello cambia a causa dell'erosione da particelle, compromettendo l'angolo del cono di spruzzo e la qualità dell'atomizzazione.
Ancora più importante, anche se all'ingresso della pompa del carburante viene installato un filtro a rete, la sua progettazione in genere consente il passaggio di particelle di dimensioni inferiori a 100 micrometri, e la granulometria delle scorie di saldatura rientra precisamente in questo intervallo.
Durante l'utilizzo, le vibrazioni del veicolo dislocano continuamente le scorie incorporate nelle saldature, causando la continua generazione di nuovi contaminanti nel serbatoio metallico, precedentemente pulito, durante l'uso. Ciò significa che la mancanza di controllo dei corpi estranei (FOD) durante la fase di produzione del serbatoio metallico si tradurrà in guasti sul campo mesi o addirittura anni dopo la consegna del prodotto.
Solo 4 passaggi
parti di fabbricazione in metallo personalizzate online
Contatta il nostro team di esperti e sperimenta l'efficienza e i vantaggi economici dei servizi di fabbricazione digitale dei metalli.
Carica file di progettazione
STL , STEP (.stp), IGES (.igs), (.ZIP) o PDF.
Sii anche un campione o un'idea
Preventivo e analisi del design
Preventivi istantanei di fabbrica e report DfM, la soluzione più ragionevole.
Inizia la produzione
I processi digitali possono avviare le attività degli ordini entro 24 ore.
Consegna in tempo
Mantenimento delle promesse di consegna, approvate da oltre 3000 acquirenti di Global Company.
Prevenzione alla fonte: strategie di controllo dei corpi estranei nella saldatura di serbatoi di carburante metallici
Nella produzione di serbatoi di carburante in metallo, la prevenzione e il controllo delle scorie di saldatura e dei corpi estranei devono seguire il principio ingegneristico secondo cui "l'intercettazione alla fonte ha la precedenza sulla pulizia a fine linea".
La quantità di spruzzi generati durante la saldatura è determinata principalmente dall'apporto termico e dalla modalità di transizione delle gocce: quando l'apporto termico si discosta significativamente da tale valore, la percentuale di spruzzi può aumentare vertiginosamente, passando da un valore di base dell'1-3% a oltre il 10%. Pertanto, ridurre al minimo la generazione di spruzzi durante la saldatura di serbatoi di carburante metallici è molto più economico e affidabile che affidarsi successivamente a metodi di pulizia per rimuovere le scorie di saldatura aderenti.
Di seguito illustreremo le soluzioni per il controllo delle fonti di FOD (detriti estranei) nel processo di saldatura da tre prospettive: composizione del gas di protezione, selezione degli agenti antispruzzo e gestione della saldatura in ambiente chiuso.
Ottimizzazione della composizione del gas di protezione e dei parametri di saldatura
La composizione del gas di protezione determina direttamente la modalità di transizione delle goccioline e la velocità di spruzzo. L'argon puro (100% Ar) consente una transizione delle goccioline più fluida, con una quantità di spruzzo significativamente inferiore rispetto alle miscele di gas contenenti CO₂.
Per il processo GMAW utilizzato sui serbatoi di carburante in acciaio al carbonio, una miscela Ar-CO₂ è una scelta comune: l'aggiunta di CO₂ migliora la penetrazione e la formazione del cordone di saldatura, ma una proporzione di CO₂ eccessivamente elevata può esacerbare gli spruzzi.
L'abbinamento preciso dei parametri di saldatura è altrettanto critico: una tensione eccessivamente elevata provoca un trasferimento globulare delle gocce, con conseguente forte aumento della frequenza degli spruzzi; una discrepanza tra velocità di avanzamento del filo e tensione compromette la stabilità dell'arco. La saldatura GMAW pulsata (GMAW-P) può ulteriormente ridurre gli spruzzi controllando con precisione la corrente di picco e la durata dell'impulso. Per la saldatura di lamiere sottili di serbatoi di carburante in metallo, la tecnologia di controllo della forma d'onda utilizzata in modalità di trasferimento a cortocircuito può ridurre al minimo la frequenza degli spruzzi.
Linee guida per l'applicazione di agenti antispruzzo
Gli agenti antispruzzo formano uno strato barriera attorno al cordone di saldatura, riducendo l'adesione delle scorie alla superficie del metallo base e facilitando la rimozione degli schizzi dopo la saldatura. Un agente antispruzzo ideale dovrebbe soddisfare i seguenti requisiti tecnici: formulazione a base d'acqua, non tossico, facile da rimuovere, non contamina il cordone di saldatura e non interferisce con i successivi processi di verniciatura o elettroforesi. Durante l'applicazione, è necessario formare un rivestimento sottile e uniforme sulla superficie da saldare . Spruzzare da una distanza di circa 30 cm e lasciare asciugare il rivestimento per circa 10 secondi dopo l'applicazione.
Nella produzione di serbatoi di carburante in metallo, occorre prestare particolare attenzione ai seguenti aspetti: se l'agente antispruzzo rimane all'interno del serbatoio, diventerà una fonte di detriti chimici estranei (FOD). Pertanto, è necessario selezionare una formulazione idrosolubile e rimuoverla completamente durante il processo di pulizia post-saldatura. Anche il controllo degli spruzzi dall'ugello è fondamentale: l'applicazione di un agente antispruzzo sulle pareti interne dell'ugello della torcia di saldatura previene l'intasamento, che potrebbe compromettere il flusso del gas di protezione.
Gestione della camera chiusa nella saldatura di serbatoi di carburante metallici
La logica fondamentale della gestione a camera chiusa consiste nell'impedire fisicamente che gli schizzi penetrino all'interno del serbatoio metallico personalizzato, fornendo una protezione a pressione positiva con un gas inerte.
Nello specifico, prima della saldatura, si introduce continuamente azoto o argon a basso flusso nel serbatoio per mantenere una leggera pressione positiva al suo interno fino a quando non si rilevano più vapori infiammabili all'uscita. Questo metodo è diventato una procedura di sicurezza standard nella saldatura di riparazione dei serbatoi di carburante in metallo: il contenitore deve essere pulito a fondo e completamente inertizzato prima di poter eseguire lavori a caldo.
Nella produzione in serie di nuovi serbatoi di carburante in metallo, questo principio viene esteso alla progettazione delle attrezzature di saldatura: le linee del gas inerte sono collegate alle porte del serbatoio e il gas viene fornito continuamente durante la saldatura per mantenere una pressione interna al serbatoio leggermente superiore a quella atmosferica esterna, bloccando così il percorso che le particelle di spruzzo potrebbero attraversare per entrare nel serbatoio dalla fonte. Il fatto che i gas inerti (come CO₂ e argon) siano più pesanti dell'aria contribuisce alla formazione di uno strato protettivo stabile sul fondo del serbatoio.
Sebbene questo processo aumenti i costi di consumo del gas, rappresenta un investimento preventivo fondamentale per i serbatoi di carburante metallici personalizzati con elevati requisiti di affidabilità, garantendo tolleranza zero per i corpi estranei interni.
Cerchi un prodotto affidabile e conveniente
Produttori di lamiere in Cina
Più di 150,000 prodotti OEM per la fabbricazione dei metalli consegnati a oltre 5,000 acquirenti globali.
E approfittane!
Ispezione in corso di processo dei serbatoi di carburante metallici: verifica visiva dei punti ciechi interni
Una volta completato il processo di saldatura dei serbatoi di carburante metallici personalizzati, le cavità interne chiuse creano dei punti ciechi tipici, non visibili a occhio nudo. Per affrontare questa sfida ingegneristica, l'ispezione con endoscopio industriale è il metodo chiave per la verifica visiva di eventuali detriti (FOD) interni. Gli ispettori inseriscono una sonda con telecamera miniaturizzata all'interno del serbatoio attraverso le aperture esistenti, scansionando le pareti interne delle saldature e gli angoli inferiori sezione per sezione per identificare l'adesione delle scorie di saldatura, l'accumulo di polvere di rettifica o i residui di corpi estranei invisibili a occhio nudo.
È necessario stabilire criteri di accettazione chiari per l'ispezione con endoscopio, tra cui, a titolo esemplificativo ma non esaustivo:
Sulle pareti interne del serbatoio metallico del carburante non devono essere presenti particelle libere visibili a occhio nudo;
Nelle zone di saldatura non devono essere presenti schizzi aderenti;
Sul fondo del serbatoio non devono essere presenti accumuli di polvere o detriti;
Tutte le superfici interne devono presentare una finitura metallica uniforme.
Per i punti ciechi che non possono essere osservati direttamente tramite endoscopia, è necessario implementare misure di controllo indirette in combinazione con misure di garanzia del processo (come la convalida dei parametri dei processi di pulizia ).
Nel caso di metalli ferromagnetici, come i serbatoi di carburante in acciaio al carbonio, è possibile inserire magneti permanenti all'interno del serbatoio dopo la saldatura, in modo che, vibrando, attraggano le scorie magnetiche di saldatura che si staccano, consentendone la raccolta. Questo metodo può fungere da pretrattamento prima dell'ispezione endoscopica, semplificando le successive operazioni di pulizia.
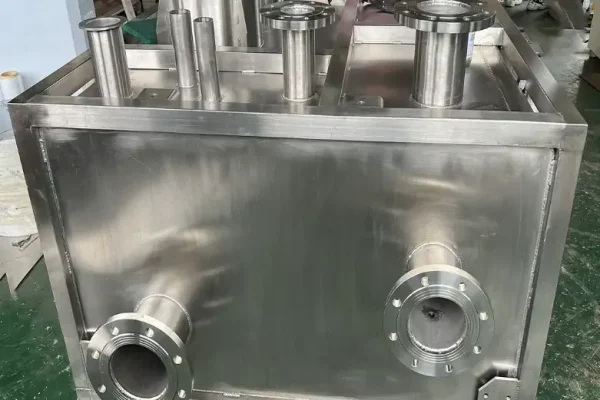
Pulizia finale dei serbatoi di carburante in metallo: pulizia a ultrasuoni e soffiaggio ad aria compressa ad alta pressione.
Nel processo di produzione dei serbatoi di carburante in metallo, i contaminanti microscopici residui dopo la saldatura e la lavorazione non possono essere rimossi completamente con i metodi di risciacquo convenzionali. La pulizia a ultrasuoni sfrutta l'effetto di cavitazione generato da onde sonore ad alta frequenza in un mezzo liquido per rimuovere efficacemente le particelle di scoria di saldatura e la polvere di rettifica aderenti alle pareti interne e ai fori ciechi.
Subito dopo la pulizia, è necessario eseguire un'asciugatura ad alta pressione con aria compressa pulita e filtrata con precisione per evitare che la soluzione detergente residua formi depositi chimici di carbonio (FOD) e per scongiurare il rischio di successiva corrosione causata dall'umidità intrappolata.
L'obiettivo finale di questo processo combinato è quello di elevare la pulizia interna del serbatoio metallico del carburante fino a soddisfare gli standard di accettazione in conformità con le specifiche tecniche di pulizia quali ISO 16232 o VDA 19.
Principi e vantaggi della pulizia a ultrasuoni
Il meccanismo fisico fondamentale della pulizia a ultrasuoni è l'effetto cavitazione. Quando le onde sonore generate da un trasduttore a ultrasuoni, tipicamente a frequenze comprese tra 20 kHz e 40 kHz, vengono trasmesse nella soluzione detergente, si forma un gran numero di bolle di dimensioni micrometriche all'interno del liquido. Queste bolle crescono rapidamente e collassano violentemente durante i cicli alternati di pressione acustica, generando istantaneamente temperature elevate localizzate e onde d'urto ad alta pressione. Questa energia è sufficiente a rimuovere contaminanti come particelle di scorie di saldatura, polvere di rettifica e residui di olio.
Per le complesse strutture interne delle cavità e i punti ciechi nelle saldature dei serbatoi di carburante metallici personalizzati, le grandi bolle di cavitazione generate nella gamma di bassa frequenza (20-40 kHz) sono adatte per operazioni di pulizia gravose; la gamma di media frequenza (40-80 kHz) rappresenta un buon compromesso tra intensità di pulizia e protezione della superficie.
Circa il 90% delle applicazioni di pulizia industriale a ultrasuoni utilizza una frequenza di 40 kHz. Il metodo di pulizia fisica tramite onde ultrasoniche non richiede contatto meccanico, evitando così il rischio di graffi secondari, e può penetrare in angoli microscopici irraggiungibili con il risciacquo tradizionale, rendendolo il processo fondamentale per la pulizia da corpi estranei (FOD) all'interno di serbatoi di carburante metallici personalizzati.
Asciugatura ad aria compressa ad alta pressione: eliminazione della contaminazione secondaria
Dopo la pulizia a ultrasuoni, la soluzione detergente rimasta sulle pareti interne del serbatoio metallico del carburante rappresenta un potenziale rischio di contaminazione da corpi estranei (FOD). Il processo di asciugatura ad aria compressa ad alta pressione utilizza aria compressa pulita e accuratamente filtrata per spurgare con forza l'interno del serbatoio.
L'aria compressa deve essere trattata mediante un essiccatore a refrigerazione e fatta passare attraverso un filtro per impurità con porosità di 5 μm e un filtro per nebbie oleose con porosità di 0.3 μm per garantire che la pulizia del fluido di spurgo soddisfi o superi i requisiti di pulizia dei pezzi da pulire.
Il flusso d'aria ad alta velocità non solo espelle completamente il liquido residuo, ma trasporta via anche eventuali particelle residue staccatesi dal serbatoio durante il processo di pulizia. Per la struttura a cavità chiusa dei serbatoi di carburante metallici, la direzione del flusso d'aria deve seguire un percorso progettato dall'estremità più lontana a quella più vicina per evitare di spingere i contaminanti più in profondità nelle zone cieche.
Validazione della pulizia per serbatoi di carburante in metallo: dal metodo qualitativo a quello quantitativo.
Per i progetti di serbatoi di carburante in metallo personalizzati con standard elevati, la validazione della pulizia dovrebbe essere aggiornata dall'ispezione visiva qualitativa ai test quantitativi. Attualmente, i due sistemi standard più comunemente utilizzati per il controllo della pulizia nell'industria automobilistica sono ISO 16232 e VDA 19.
La norma ISO 16232 definisce un metodo standard per l'estrazione di particelle contaminanti dai componenti: dopo aver lavato le pareti interne del serbatoio metallico del carburante con un liquido, la soluzione di lavaggio viene filtrata attraverso un filtro a membrana e le particelle trattenute sulla membrana del filtro vengono quindi analizzate per determinarne la distribuzione dimensionale e contate.
La norma VDA 19, d'altro canto, combina metodi basati sulla granulometria e sul conteggio delle particelle con metodi basati sul peso. Nello specifico, per l'accettazione della pulizia dei serbatoi di carburante metallici, le specifiche includono in genere limiti superiori per il numero di particelle per unità di area o per prodotto, soglie di distribuzione granulometrica (come il numero consentito di particelle in tre intervalli dimensionali: ≥50 μm, ≥100 μm e ≥200 μm) e limiti superiori per il peso totale dei residui.
In qualità di produttore professionale di serbatoi di carburante in metallo, Supro registra e archivia in modo esaustivo tutti i dati di ispezione per creare una documentazione di qualità tracciabile.
Alla ricerca di aziende affidabili di fabbricazione di lamiere personalizzate?
Parla con il team di esperti Supro MFG
Contattaci per prezzi competitivi franco fabbrica,
e una gamma completa di servizi di supporto tecnico.
Sistema di controllo qualità per serbatoi di carburante in metallo: implementazione standardizzata della tolleranza zero per i corpi estranei (FOD).
L'implementazione di una politica di tolleranza zero per i FOD (Foreign Object Debris, detriti e corpi estranei) non può basarsi su ispezioni o procedure di pulizia in una singola fase; richiede piuttosto l'istituzione di un sistema di controllo sistematico che copra l'intero processo, dall'aspirazione delle materie prime alla spedizione del prodotto finito. La produzione di serbatoi di carburante in metallo prevede molteplici processi, tra cui tranciatura, piegatura, saldatura, rettifica e pulizia, e ciascuno di questi processi presenta potenziali punti di rischio per l'introduzione o la presenza di residui di FOD.
Pertanto, il compito principale del sistema di controllo qualità è quello di integrare i requisiti di controllo FOD nelle procedure operative e negli standard di ispezione di ciascun processo, garantendo, attraverso la progettazione del processo, che il principio di tolleranza zero si trasformi da concetto in standard operativi quotidiani attuabili e verificabili.
Creare una mappa di controllo FOD per l'intero processo
L'essenza di una mappa di controllo FOD (Foreign Object Debris, corpi estranei) consiste nel tradurre il requisito di tolleranza zero in punti di controllo concreti per ogni fase del processo. Lo standard AS9146, utilizzato nell'industria aerospaziale, richiede esplicitamente alle organizzazioni di condurre valutazioni del rischio FOD basate sulle caratteristiche del prodotto e sui processi operativi per determinare le classificazioni delle zone e i livelli di controllo.
Nel processo di produzione dei serbatoi di carburante in metallo, la mappa di controllo deve coprire tutte le fasi del processo, dalla ricezione della lamiera, al taglio laser, alla piegatura e formatura, alla saldatura e all'assemblaggio, fino alla pulizia e all'imballaggio. Per ogni fase devono essere specificati il livello di rischio di introduzione di corpi estranei (FOD), le misure di controllo, il personale responsabile e la frequenza delle ispezioni.
Presso Supro, le nostre postazioni di saldatura indicano chiaramente i parametri di monitoraggio del flusso del gas di protezione e le specifiche di applicazione degli agenti antispruzzo; le postazioni di pulizia specificano la frequenza degli ultrasuoni e l'intervallo di tempo di pulizia. Queste mappe sono affisse in posizioni visibili presso ogni postazione di lavoro e vengono aggiornate dinamicamente al variare dei processi, trasformando il controllo dei corpi estranei (FOD) da vaghi requisiti gestionali in chiare linee guida operative pratiche per ogni operatore.
Formazione del personale e procedure operative
La consapevolezza e le competenze degli operatori costituiscono la prima linea di difesa nel controllo dei FOD (Foreign Object Debris, corpi estranei). Gli operatori di saldatura devono seguire una formazione specializzata nel controllo delle scorie e padroneggiare le procedure operative standard per la regolazione dei parametri e l'uso di agenti antispruzzo. Il personale addetto alla pulizia e all'ispezione deve possedere competenze professionali nell'interpretazione degli endoscopi e nella valutazione della pulizia. Tutti gli operatori devono comprendere la logica ingegneristica alla base della "tolleranza zero per i FOD", non come uno slogan dogmatico, ma come un impegno concreto per la sicurezza dell'utente finale e l'affidabilità delle apparecchiature.
Tracciabilità e documentazione
Nell'ambito del sistema di gestione della qualità ISO 9001-2015, è necessario istituire un sistema di documentazione completo per il controllo dei corpi estranei (FOD) nei serbatoi di carburante metallici personalizzati. Questo sistema comprende:
Registri di controllo qualità in entrata per ogni lotto di lamiera;
Parametri del processo di saldatura (corrente, tensione, portata del gas, velocità di saldatura) per ciascun serbatoio di carburante metallico;
Numeri di lotto e registri di applicazione degli agenti antispruzzo;
Immagini dell'ispezione endoscopica e risultati della valutazione;
Parametri del processo di pulizia a ultrasuoni (frequenza, temperatura, durata, numero di lotto della soluzione detergente);
Rapporti finali di prova di pulizia condotti in conformità agli standard ISO 16232 o VDA 19.
Tutta la documentazione deve essere archiviata per singola unità o per singolo lotto, al fine di garantire che, in caso di problemi di qualità con qualsiasi serbatoio di carburante metallico spedito dalla fabbrica, sia possibile risalire a ogni parametro di processo e a ogni registrazione di ispezione lungo l'intero processo produttivo.
Conclusione
Il controllo della pulizia interna dei serbatoi di carburante in metallo è di fondamentale importanza. Una politica di tolleranza zero per le scorie di saldatura e i corpi estranei non dovrebbe limitarsi a un semplice "superamento" sui rapporti di ispezione, ma dovrebbe essere integrata in ogni dettaglio del processo, dalla progettazione alla produzione.
Dall'ottimizzazione dei parametri di saldatura e dall'implementazione di una gestione a ciclo chiuso alla fonte, all'ispezione endoscopica in corso di processo, alla pulizia a ultrasuoni e all'asciugatura ad aria compressa, fino a un sistema completo di controllo qualità e a una documentazione tracciabile che copre l' intero processo: ogni anello di questa catena di processo completa rappresenta la concreta attuazione del nostro impegno ingegneristico per la "tolleranza zero".
Con la crescente sofisticazione dei sistemi di alimentazione, garantire che ogni serbatoio di carburante metallico personalizzato che esce dal nostro stabilimento sia assolutamente pulito e soddisfi gli standard di pulizia richiesti da normative quali ISO 16232 o VDA 19 è il nostro impegno fondamentale nei confronti di ogni cliente. Supro MFG guida ogni fase del processo con una logica ingegneristica e utilizza dati verificabili per mantenere la tolleranza zero per il controllo qualità.
Se necessitate di specifiche tecniche o avete domande relative a collaborazioni OEM, vi preghiamo di contattare il nostro team di ingegneri.







