Filtrer les articles par catégorie

services de fabrication de tôles

Le guide complet de la fabrication automatisée de tôles : optimiser la production

Face à des délais de livraison toujours plus courts, des exigences de tolérance extrêmes et la demande du marché pour des productions en petites séries hautement personnalisées, les limites des procédés traditionnels de fabrication de tôlerie apparaissent de plus en plus clairement. En tant que fabricant professionnel de tôlerie automatisée, Supro a compris que la clé pour surmonter ces obstacles réside dans l'intégration des étapes de traitement fragmentées au sein d'un système de production cohérent et adaptatif. La fabrication automatisée moderne de tôlerie va bien au-delà du simple empilement d'équipements. Elle exploite le fil numérique pour établir une connectivité des données de bout en bout, de la conception à la livraison. Associée à des unités d'exécution flexibles et à des algorithmes de décision en temps réel, elle construit un écosystème de production intelligent, réactif et garantissant une qualité constante. La valeur ajoutée de la fabrication automatisée de tôlerie réside dans sa capacité à relever deux défis majeurs de la fabrication haut de gamme : une constance de qualité exceptionnelle et une résilience à toute épreuve de la chaîne d'approvisionnement complexe. Par exemple, grâce à un contrôle de processus en boucle fermée lors de la découpe laser et à des systèmes de compensation d'angle adaptatifs pendant le pliage, Supro maintient des tolérances de lot inférieures à ±0.1 millimètre. Parallèlement, la planification automatisée de la production et l'allocation des matériaux réduisent de 70 % le temps de changement de série pour les commandes multiproduits.

Guide complet de la fabrication automatisée de tôles : Optimiser la production Lire la suite »
pièces de base en acier inoxydable sur mesure

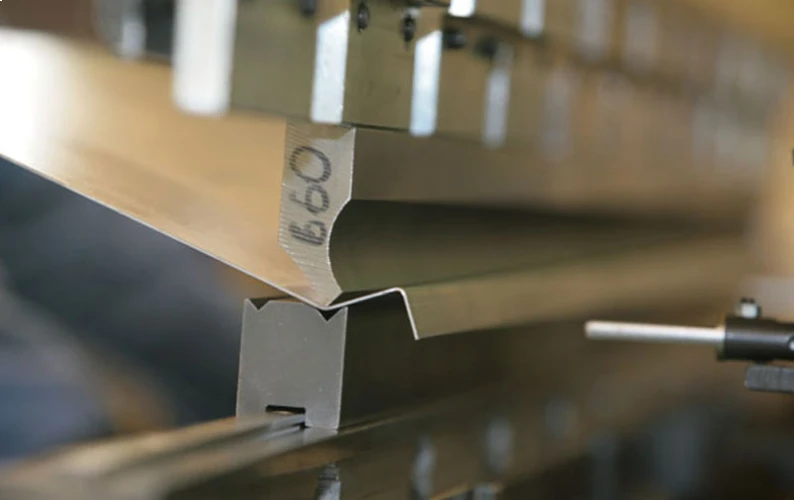
Procédé de pliage de tôles d'acier inoxydable : Guide pratique

Dans le domaine de l'approvisionnement et de la fabrication de tôles en acier inoxydable, le pliage est loin d'être un simple procédé de formage plastique. Le fort écrouissage, la tendance importante au retour élastique et la conductivité thermique relativement faible inhérents aux aciers inoxydables tels que les nuances 304 et 316 distinguent le pliage de ces tôles de celui des aciers à faible teneur en carbone ordinaires, ce qui en fait une technologie exigeant un haut niveau d'expertise et une maîtrise rigoureuse du processus. Des techniques de pliage inappropriées peuvent entraîner des fissures, des angles de pliage irréguliers, des dommages de surface ou une usure excessive des outils, affectant directement l'intégrité structurelle des pièces et les coûts de livraison. Cet article analysera systématiquement le processus de pliage des tôles en acier inoxydable – incluant la sélection des matériaux, la configuration précise des matrices et des équipements, les paramètres de processus et les stratégies de contrôle du retour élastique – afin d'obtenir une qualité de pliage constante et de haute précision. Que ce soit pour le prototypage rapide ou le pliage sur mesure à grande échelle de tôles en acier inoxydable, la maîtrise de ces principes est essentielle pour garantir la performance des pièces et maîtriser les coûts.

Procédé de pliage de tôles d'acier inoxydable : Guide pratique Lire la suite »

support de pliage de tôle en alliage d'aluminium

sélection des matériaux pour le pliage de tôles d'aluminium

Dans le domaine du pliage de précision de la tôle d'aluminium, un principe fondamental s'impose : le choix du matériau est le principal facteur déterminant de la fiabilité du processus et des performances de la pièce. Les défauts courants – fissures, retour élastique irrégulier et rayures superficielles – résultent rarement d'erreurs de traitement isolées ; ils proviennent généralement d'inadéquations entre les propriétés du matériau et le processus. Réduire le pliage de la tôle d'aluminium à un simple formage du métal est réducteur ; il s'agit fondamentalement de la réponse précise de la microstructure du matériau à des états de contrainte complexes. Par conséquent, en pliage de tôle d'aluminium, la conception du pliage ne doit pas se baser uniquement sur le stock de tôle existant. Une analyse rigoureuse de la géométrie du pliage, des exigences fonctionnelles et des caractéristiques de déformation du matériau est essentielle pour sélectionner le matériau optimal et les conditions de traitement thermique appropriées. Cela exige une compréhension approfondie de la manière dont les propriétés du matériau – telles que le module d'élasticité, la limite d'élasticité et l'allongement – ​​déterminent directement le retour élastique et le rayon de pliage minimal. Cet article vise à fournir aux équipes d'approvisionnement et d'ingénierie un cadre systématique de sélection des matériaux.

Sélection des matériaux pour le pliage de tôles d'aluminium Lire la suite »

services de cintrage de rouleaux

Guide du processus de cintrage par rouleaux

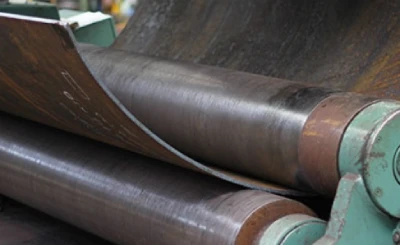
Le cintrage par rouleaux est bien plus qu'une simple opération de formage de tôle. Il s'agit d'un processus de fabrication systématique qui transforme des plaques planes en composants à courbure constante ou variable grâce à un contrôle précis de la déformation élasto-plastique. Dans des secteurs tels que les équipements lourds, les appareils à pression et l'aérospatiale, la réalisation de toute conception repose sur une compréhension approfondie et une exécution précise du cintrage de tôle. Ses principaux défis consistent à prévoir et à contrôler le retour élastique dû à la non-linéarité du matériau, tout en garantissant une courbure constante sur toute la longueur de la pièce. Un processus de cintrage par rouleaux prévisible, reproductible et efficace a un impact direct sur le coût total du projet, le délai de livraison et l'intégrité structurelle du produit final. Un retour élastique incontrôlé, des écarts excessifs de rectitude des orifices ou des défauts de surface entraînent tous des opérations de traitement secondaire, du gaspillage de matériaux et des retards d'assemblage. Par conséquent, faire évoluer le cintrage par rouleaux d'un savoir-faire empirique vers une discipline d'ingénierie prévisible, fondée sur la science des matériaux et les données de processus, est essentiel à la fiabilité de la chaîne d'approvisionnement. Ce guide

Guide du processus de cintrage par rouleaux Lire la suite »

rayon de courbure minimal de la tôle

Calcul du rayon de pliage des tôles : quel est son lien avec l'épaisseur de la tôle ?

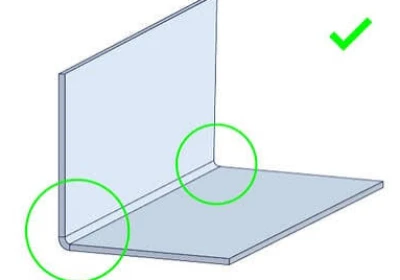
Dans la fabrication de tôles de précision, le calcul et la spécification précis du rayon de pliage constituent le lien déterminant entre la fonctionnalité de la conception et la faisabilité de la fabrication. Sa relation avec l'épaisseur de la tôle n'est pas une simple proportion linéaire, mais plutôt une équation complexe et couplée impliquant la mécanique des matériaux, la déformation plastique et le contrôle des procédés. Une idée fausse courante consiste à se baser uniquement sur la règle empirique « 1 fois l'épaisseur du matériau » pour le calcul du rayon de pliage, ce qui entraîne souvent des risques de qualité tels que des microfissures externes, une instabilité dimensionnelle ou un retour élastique excessif. Pour la prise de décision en matière d'approvisionnement et d'ingénierie, la compréhension de la relation fondamentale entre le rayon de pliage et l'épaisseur de la tôle – en particulier la logique de contrôle des déformations centrée sur le rapport épaisseur/rayon (t/R) et les caractéristiques dynamiques du facteur K dans les calculs de longueur dépliée – est un prérequis technique pour évaluer les capacités des fournisseurs et maîtriser les coûts et les risques des projets. Cet article décompose systématiquement cette relation, en fournissant un cadre d'ingénierie complet, du calcul du rayon de pliage à la vérification par simulation. Son objectif est :

Calcul du rayon de pliage des tôles : quel est son lien avec l’épaisseur de la tôle ? Lire la suite »

boîte à outils de pliage de tôle en aluminium

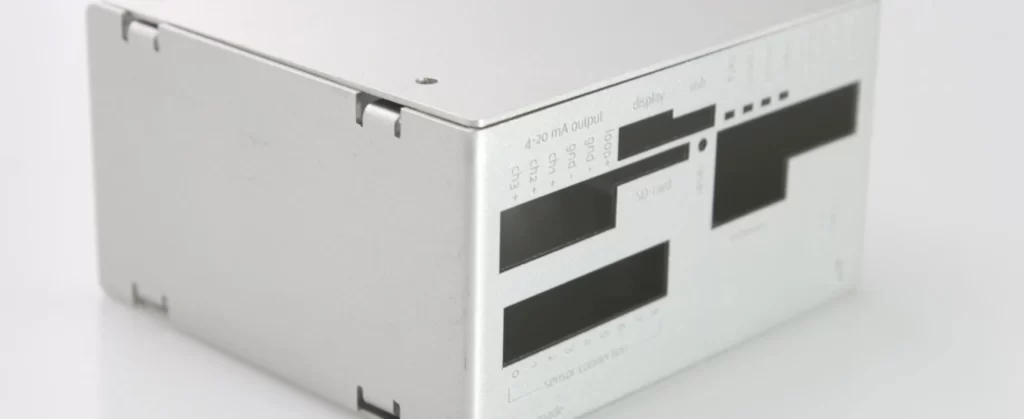
Guide du processus de fabrication de boîtes en tôle sur mesure

Dans le secteur industriel hautement personnalisé, la fabrication de caissons en tôle sur mesure dépasse depuis longtemps le simple découpage et soudage. Elle représente un projet d'ingénierie système complexe intégrant la science des matériaux de pointe, la conception technique de précision et un contrôle rigoureux des processus. Fort de plus de 20 ans d'expérience dans la fabrication de caissons en tôle, Supro sait pertinemment qu'un projet réussi repose sur la traduction précise des concepts en produits physiques fabricables, assemblables et performants. Ce succès dépend non seulement des capacités des équipements, mais aussi de l'intégration synergique de la technologie et du savoir-faire artisanal. Cet article analyse systématiquement l'ensemble du processus de fabrication de caissons en tôle, de la conception initiale à la validation finale, en passant par l'analyse de fabricabilité, l'usinage de précision et le traitement de surface. Il explore les technologies clés, les points de contrôle qualité et les meilleures pratiques à chaque étape, afin de vous aider à comprendre comment un processus de fabrication standardisé et maîtrisé transforme l'intention de conception en produits conformes aux spécifications les plus exigeantes.

Guide du processus de fabrication de boîtes en tôle sur mesure Lire la suite »

armoire de commande en acier inoxydable sur mesure

Armoires extérieures sur mesure en acier inoxydable : conçues pour les environnements difficiles

Les capacités de protection des armoires extérieures standard en acier inoxydable s'avèrent souvent insuffisantes face à des contraintes environnementales complexes, dynamiques et multiformes. Les défis auxquels sont confrontées ces armoires vont bien au-delà de la simple eau de pluie. Ils englobent un réseau synergique de corrosion chimique et électrochimique, de charges destructives physiques et mécaniques, d'infiltrations climatiques et de dégradation du microenvironnement interne, notamment les infiltrations d'humidité dues à l'« effet de respiration » causé par les différences de température. Chaque soudure non spécifiquement conçue, chaque composant structurel inadapté aux charges du site et chaque matériau d'étanchéité non adapté aux températures extrêmes peuvent être à l'origine d'une défaillance de l'armoire. En tant que fabricant spécialisé d'armoires extérieures sur mesure en acier inoxydable, Supro est conscient que la fiabilité repose sur la conception de chaque armoire comme un système complexe nécessitant un équilibre avec son environnement spécifique. Cet article explore systématiquement, d'un point de vue ingénierie, comment les armoires extérieures sur mesure en acier inoxydable atteignent une performance globale – de la protection contre la corrosion et la stabilité mécanique à l'adaptation climatique – grâce à une sélection rigoureuse des matériaux, une conception structurelle optimisée, des technologies d'étanchéité performantes et une validation environnementale.

Armoires extérieures sur mesure en acier inoxydable : conçues pour les environnements difficiles Lire la suite »

pièces de base en acier inoxydable sur mesure

Cintrage de tôles d'acier inoxydable : causes et solutions de fissuration

La fissuration lors du pliage de tôles d'acier inoxydable n'est pas une simple erreur de fabrication. Elle affecte directement l'intégrité structurelle du produit, sa résistance à la corrosion à long terme et le coût total de possession des projets finaux. Comprendre les origines techniques de ces fissures est essentiel pour gérer les risques liés à la qualité de la chaîne d'approvisionnement et évaluer les capacités techniques des fournisseurs. Ces fissures représentent fondamentalement une rupture du matériau sous contrainte de pliage. Les causes principales se situent au niveau des propriétés intrinsèques du matériau : les aciers inoxydables austénitiques (par exemple, 304) et ferritiques (par exemple, 430) présentent des différences fondamentales en termes de taux d'écrouissage et de ductilité. Si le sens de laminage du matériau est parallèle à la ligne de pliage, il exploite la direction de moindre ductilité, augmentant considérablement le risque de fissures. Par ailleurs, un contrôle inadéquat du processus de pliage, comme l'utilisation d'un rayon de pliage minimal inférieur à la limite d'élasticité du matériau, provoque directement le déchirement des fibres en surface. Un processus de pliage robuste doit intégrer systématiquement ces éléments.

Cintrage de tôles d'acier inoxydable : causes et solutions de fissuration Lire la suite »

moules de pliage de tôle

Guide complet du pliage de tôles par commande numérique (CNC)

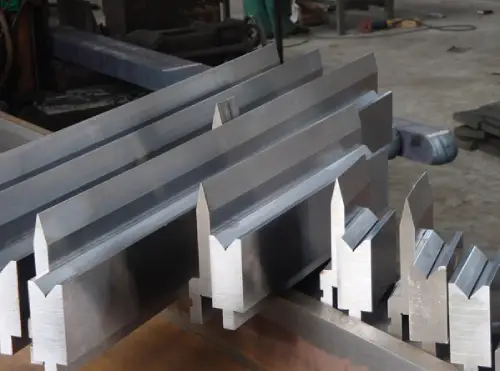
Un processus de pliage de tôle CNC exceptionnel ne se limite pas à une simple opération de pliage, mais constitue un système d'ingénierie prévisible qui débute par la conception pour la fabrication (DFM), se poursuit par une programmation de précision et se concrétise par un contrôle rigoureux du processus. La valeur ajoutée du pliage de tôle CNC réside dans la réduction systématique du coût total de possession (CTP) grâce à une philosophie de fabrication axée sur la qualité dès la première fois. Techniquement, les dépassements de coûts et les retards de livraison sont souvent dus à une estimation insuffisante, lors de la conception, des caractéristiques de retour élastique du matériau et des interférences entre les séquences de pliage. Un système de pliage de tôle CNC performant repose sur des calculs dynamiques du facteur K, des modèles de compensation du retour élastique basés sur la limite d'élasticité du matériau et une maîtrise précise de la distribution des contraintes dans la matrice. Ces facteurs déterminent directement la constance, la précision d'assemblage et la fiabilité à long terme des composants de pliage de tôle CNC. Cet article décrit de manière systématique le flux de processus professionnel du pliage de tôle CNC – de la conception pour la fabrication (DFM) à la planification du processus et à la sélection de l'outillage, jusqu'au contrôle qualité – dans le but d'optimiser les performances des composants et de réduire les coûts. Le rôle central du CNC de précision.

Guide complet du pliage de tôles CNC Lire la suite »

support de pliage de tôle en alliage d'aluminium

Plier la tôle d'aluminium sans la fissurer : un guide complet

Dans le domaine du formage des métaux, le pliage de tôles d'aluminium sans fissuration ne se résume pas à un simple ajustement de paramètres, mais constitue un processus d'ingénierie systématique reposant sur la synergie entre la science des matériaux, la mécanique des déformations et l'ingénierie des outils de précision. Les défauts de fissuration sont bien plus que de simples imperfections de surface ; ils perturbent directement la continuité des fibres du matériau, entraînant une chute drastique de l'intégrité structurelle, de la résistance à la fatigue dynamique et de la résistance à la corrosion sous contrainte de la pièce. La clé d'un pliage réussi de tôles d'aluminium réside dans une compréhension approfondie et une maîtrise précise de son comportement plastique unique et de ses mécanismes de rupture. S'appuyant sur les principes métallurgiques et les pratiques d'ingénierie, cet article analyse systématiquement l'ensemble du processus de pliage de tôles d'aluminium – du choix de l'alliage et du calcul des déformations à l'optimisation des matrices – et propose une solution pratique et professionnelle pour éliminer les fissures de pliage. Matériaux fondamentaux – Comprendre les caractéristiques du pliage de tôles d'aluminium : lors de la planification de projets de pliage de tôles d'aluminium, le succès repose principalement sur…

Plier la tôle d'aluminium sans la fissurer : un guide complet Lire la suite »

boîte à bornes électriques

Fabrication de boîtes de jonction : stratégies pour éviter les défauts de surface

Pour les boîtes à bornes conçues pour répondre à des niveaux de protection spécifiques (NEMA/IEC), l'intégrité de surface ne se limite pas à l'esthétique. Les indentations profondes et les rayures traversantes agissent comme des points de concentration de contraintes ; dans des environnements vibrants ou humides, elles peuvent accélérer considérablement la défaillance du revêtement et induire une corrosion par piqûres, menaçant directement la fiabilité à long terme des composants électriques internes. Ces défauts sont généralement dus à l'usure de l'adhésif entre la matrice et la tôle lors du pliage, ainsi qu'aux impacts résultant d'une isolation insuffisante lors de la manipulation. En tant que fabricant professionnel de boîtes à bornes sur mesure, nous avons analysé ces mécanismes de défaillance et partageons des méthodes de prévention validées en production – allant de l'isolation par un matériau élastique pour les matrices de pliage à la couverture complète du processus par des matériaux de pré-protection – afin d'éliminer ces risques liés à la qualité de surface et de garantir la performance des boîtes à bornes sur mesure tout au long de leur cycle de vie, même dans des conditions d'utilisation difficiles. Identification des principales sources de dommages de surface des boîtes à bornes : lors du processus de fabrication des boîtes à bornes,

Fabrication de boîtes de jonction : Stratégies pour éviter les défauts de surface Lire la suite »

support de pliage de tôle en alliage d'aluminium

Cintrage pneumatique de tôles : Principes de procédé et guide de retour élastique

Dans la fabrication métallique moderne, le pliage à l'air de la tôle est devenu une technique essentielle pour une production flexible, efficace et maîtrisée, particulièrement adaptée aux environnements gérant des commandes diversifiées en petites séries. Le principe fondamental du pliage à l'air de la tôle consiste à appliquer une pression contrôlée en trois points indépendants pour former la tôle. Le matériau est ainsi suspendu dans un entrefer, permettant une large gamme d'angles de pliage avec un minimum d'outillage. Cependant, la simplicité apparente du pliage à l'air de la tôle masque sa complexité technique intrinsèque. La maîtrise de cette technologie implique non seulement l'exécution du pliage, mais aussi la prédiction et le contrôle précis du retour élastique – la récupération élastique du matériau après déchargement. Ce retour élastique est déterminé par la limite d'élasticité du matériau, son module d'élasticité et la géométrie de la matrice choisie. Un défaut de compensation précise du retour élastique impacte directement les tolérances dimensionnelles, entraînant des problèmes d'assemblage, une augmentation des rebuts et des retouches coûteuses. Par conséquent, une compréhension approfondie des principes mécaniques du pliage à l'air de la tôle est indispensable.

Cintrage pneumatique de tôles : Principes de procédé et guide du retour élastique Lire la suite »

services de pliage de tôle

Fabrication de tôles d'aluminium 5052 : Guide du processus de pliage

Dans le domaine de la fabrication de tôles d'aluminium, le pliage de l'alliage 5052 présente des défis de procédé uniques qui exigent une compréhension approfondie de son comportement métallurgique. Cet alliage d'aluminium-magnésium non traitable thermiquement possède des propriétés mécaniques et une formabilité directement dépendantes de son état d'écrouissage (par exemple, H32, H34). La principale difficulté du pliage réside dans la maîtrise du retour élastique, un phénomène nettement plus marqué pour l'aluminium que pour l'acier en raison de son module d'élasticité inférieur (environ 69 GPa). Ceci requiert des stratégies de compensation précises, basées sur des données spécifiques au matériau, plutôt que sur des règles empiriques génériques. De plus, pour éviter les fissures et les défauts de type « peau d'orange » lors du pliage, un contrôle rigoureux de la structure granulaire est essentiel, ainsi que le respect des rayons de courbure minimaux requis en fonction de l'épaisseur et de l'état de la tôle. Un pliage réussi nécessite une approche systématique intégrant l'analyse par éléments finis (AEF) pour la simulation, le contrôle statistique des procédés (CSP) pour la surveillance et le respect des principes de cotation et de tolérancement géométriques (CDTG). Cet article élucide systématiquement le noyau

Fabrication de tôles d'aluminium 5052 : Guide du processus de pliage Lire la suite »

support de fabrication sur mesure en acier galvanisé

Soudage et fabrication de tôles galvanisées : procédés et applications

Dans le processus complet de fabrication de tôles galvanisées, le soudage constitue l'opération critique qui détermine l'intégrité structurelle et la durabilité à long terme du produit final – une tâche de précision semée d'embûches techniques. La principale difficulté du soudage des tôles galvanisées réside dans les propriétés physiques du revêtement de zinc : son point d'ébullition (environ 907 °C) est nettement inférieur au point de fusion de l'acier (environ 1 500 °C). Cette différence entraîne une vaporisation violente de la couche de zinc sous l'effet des hautes températures de l'arc de soudage, ce qui provoque des problèmes tels que la porosité de la soudure, d'importantes projections et la pénétration de vapeurs de zinc aux joints de grains – pouvant induire une fragilisation par métal liquide (FML). Ces défauts compromettent directement la résistance de l'assemblage et interrompent la continuité du revêtement, créant ainsi des points d'amorçage pour la corrosion. Par conséquent, la réussite d'un processus de soudage de tôles galvanisées ne se limite pas à l'assemblage des métaux ; elle constitue un processus de gestion technique systématique. Cet article propose une analyse approfondie de quatre procédés de soudage fondamentaux pour la fabrication de tôles galvanisées : le soudage à l'arc sous protection gazeuse (GMAW), le soudage par résistance (R&D), le soudage par résistance (R&D) et le soudage par résistance (R&D).

Soudage et fabrication de tôles galvanisées : procédés et applications Lire la suite »

fabrication sur mesure de réservoirs en tôle d'acier inoxydable

Fabrication sur mesure de tôles d'acier inoxydable : Guide de découpe de précision

Dans le domaine de la fabrication de précision moderne, la demande en matière de travail de la tôle d'acier inoxydable a évolué, passant de l'usinage de formes géométriques simples à la réalisation précise de contours complexes et libres. La réussite des processus de découpe de tôle d'acier inoxydable sur mesure ne repose pas sur une seule machine, mais sur un système technique intégrant étroitement la science des matériaux, les processus numérisés et le contrôle de précision. Dans la fabrication de tôle d'acier inoxydable sur mesure, la réalisation de toute forme est fondamentalement contrainte par le comportement intrinsèque du matériau. Par exemple, les tendances distinctes à l'écrouissage des aciers inoxydables austénitiques (tels que le 316L) par rapport aux aciers inoxydables ferritiques (tels que le 430) dictent directement les stratégies de paramétrage et la logique de contrôle de la zone affectée thermiquement pour les processus de découpe de la tôle d'acier inoxydable. Parallèlement, l'orientation de laminage et l'état de contrainte initial de la tôle constituent la base essentielle pour prédire et compenser la déformation suite à l'usinage de contours complexes. En conséquence, une solution de découpe de précision sur mesure fiable repose fondamentalement sur un contrôle précis de l'ensemble de la tôle d'acier inoxydable.

Fabrication sur mesure de tôles d'acier inoxydable : Guide de découpe de précision Lire la suite »
fabrication de prototypes en tôlerie

Fabrication de tôles pour l'aérospatiale : Guide complet des procédés et des matériaux

La fabrication de tôles pour l'aérospatiale ne relève pas du travail des métaux ordinaire ; elle représente la convergence de l'ingénierie, de la science des matériaux et de la fabrication de précision. Son principe fondamental repose sur la transformation d'alliages haute performance en composants structuraux fiables, capables de résister à des conditions d'utilisation extrêmes, grâce à une déformation plastique contrôlée. Les différences fondamentales entre la fabrication de tôles pour l'aérospatiale et les procédés de fabrication classiques se manifestent sur trois points clés : les procédés doivent être adaptés pour exploiter pleinement le potentiel spécifique de matériaux tels que les alliages d'aluminium trempés T6 ou le Ti-6Al-4V ; les tolérances aérospatiales sont généralement plus strictes que ±0.13 mm, ce qui exige un contrôle statistique des procédés et une traçabilité complète tout au long de la production. La compréhension des caractéristiques uniques de la fabrication de tôles pour l'aérospatiale constitue l'étape fondamentale pour l'évaluation des fournisseurs qualifiés et la conduite de négociations techniques efficaces. Cet article vise à analyser les éléments clés de la chaîne de production de la fabrication de tôles pour l'aérospatiale. Il aborde la sélection des matériaux, le formage de précision, les techniques d'assemblage et les systèmes de contrôle qualité conformes aux normes AS9100 et Nadcap. Les principaux points abordés incluent les caractéristiques d'usinage des matériaux aérospatiaux tels que les alliages d'aluminium et le titane.

Fabrication de tôles pour l'aérospatiale : Guide complet des procédés et des matériaux Lire la suite »

pièces de support d'angle métallique plié en tôle d'aluminium

Supports triangulaires métalliques sur mesure : durables et polyvalents

Élément central des systèmes de connexion structurelle, les équerres triangulaires métalliques sur mesure ne sont pas des composants génériques, mais des éléments mécaniques critiques conçus grâce à des calculs précis. Leur conception repose sur la stabilité statique des triangles, garantissant un transfert efficace et fiable des charges complexes à la structure principale. Pour un approvisionnement professionnel, il est essentiel de maîtriser l'ensemble de la chaîne d'ingénierie, de la conception à la validation des équerres triangulaires métalliques sur mesure : science des matériaux utilisant de l'acier de construction à haute résistance, fabrication métallique de précision basée sur le poinçonnage CNC et des procédés de pliage précis, et un système d'assurance qualité respectant scrupuleusement des normes telles que UL et ICC-ES. La valeur des équerres triangulaires métalliques sur mesure réside dans la capacité des fabricants à traduire des charges d'ingénierie abstraites en performances structurelles prévisibles, étayées par une documentation de conformité complète validée par des essais de charge statique, de fatigue et de résistance à la corrosion. Choisir un fabricant professionnel d'équerres triangulaires métalliques, c'est s'assurer une solution de maîtrise des risques et de performance à long terme pour votre projet. Le rôle essentiel des équerres triangulaires métalliques dans l'architecture moderne et les installations industrielles.

Supports triangulaires métalliques sur mesure : durables et polyvalents Lire la suite »
services de pliage de tôles d'aluminium

Comprendre les principes du rayon de courbure minimal des tôles

Dans la coordination entre la conception et l'approvisionnement des pièces en tôle, le principe du rayon de courbure minimal ne saurait être négligé. Les concepteurs recherchant des angles vifs et esthétiques sont souvent confrontés à des fissures ou à un retour élastique incontrôlable lors du prototypage, ce qui engendre des retards, des dépassements de coûts et des risques pour la qualité. Fondamentalement, le rayon de courbure minimal n'est ni un paramètre CAO facilement ajustable, ni une simple valeur empirique ; il représente une contrainte critique à l'intersection de la plasticité du matériau, des paramètres de formage et des performances structurelles finales de la pièce. Le considérer à tort comme un détail ajustable après la conception, plutôt que comme un paramètre de validation obligatoire avant la conception, est la principale cause des défaillances lors de la transformation de la tôle. Cet article analyse systématiquement les variables clés du rayon de courbure minimal et propose des principes d'ingénierie et des cadres de vérification directement applicables aux revues de conception et aux devis fournisseurs. Il vise à faciliter la transition entre la conception et la fabrication, en garantissant la fabricabilité, l'intégrité structurelle et la maîtrise des coûts. L'application correcte de ces principes est la pierre angulaire d'une fabrication précise.

Comprendre les principes du rayon de courbure minimal des tôles Lire la suite »
fabrication de tôles automobiles

Fabrication de tôlerie automobile : procédés de soudage et problèmes courants

Dans l'ingénierie moderne des carrosseries automobiles, la fabrication de la tôlerie constitue la base physique de la structure de la carrosserie, tandis que les procédés de soudage représentent la technologie de base permettant l'intégration structurelle haute résistance et haute précision de centaines de composants en tôle emboutie. La qualité des procédés de soudage de la tôlerie automobile détermine directement la rigidité statique et dynamique de la carrosserie, sa résistance à la fatigue et sa sécurité en cas de collision, représentant l'étape de fabrication la plus critique pour l'intégrité structurelle du véhicule. Avec l'essor des technologies d'allègement, les carrosseries hybrides multi-matériaux intégrant des aciers à haute résistance et des alliages d'aluminium posent des défis plus importants aux procédés de soudage de la tôlerie automobile. Ces défis incluent des problématiques telles que la compatibilité métallurgique entre matériaux dissemblables, la maîtrise des déformations thermiques et la fiabilité des assemblages. Par conséquent, une compréhension systématique des principes des procédés de soudage, de leurs limites d'application et des risques qualité typiques associés est essentielle pour garantir la qualité finale de la tôlerie automobile, maîtriser les coûts de production et maintenir la stabilité de la chaîne d'approvisionnement. Cet article propose une analyse approfondie des principaux procédés de soudage de la tôlerie automobile.

Fabrication de tôles pour l'automobile : procédés de soudage et problèmes courants Lire la suite »
pièces de fabrication de tôlerie automobile

5 procédés populaires de fabrication de tôles

Dans la fabrication moderne, les procédés de fabrication de tôlerie constituent le socle d'innombrables produits, des carrosseries automobiles et composants aérospatiaux aux appareils électroménagers du quotidien. Chaque procédé de fabrication de tôlerie influence directement la précision géométrique, l'intégrité structurelle et la fiabilité fonctionnelle du produit final. La réussite d'un projet ne repose pas sur un seul procédé de fabrication de tôlerie, mais exige plutôt l'intégration stratégique de plusieurs technologies clés. Cet article explore cinq technologies fondamentales de la fabrication de tôlerie contemporaine : la découpe laser, le pliage CNC, l'emboutissage et le formage, le soudage et l'assemblage, et le traitement de surface. Nous examinons la logique de chaque technologie, son rôle au sein de la séquence de fabrication complète et les points de contrôle qualité critiques essentiels à l'atteinte des objectifs d'ingénierie. Fondements de la précision des procédés de fabrication de tôlerie : la découpe laser. Première étape du processus de fabrication de tôlerie, la maîtrise technique de la découpe laser établit fondamentalement le standard de qualité pour toutes les opérations suivantes. Sa principale valeur réside dans la reproduction fidèle et sans perte de la conception numérique.

5 procédés populaires de fabrication de tôlerie Lire la suite »

Logement de batterie

Finition des bords du boîtier de la batterie : réduction du risque de court-circuit

L'électrification de l'industrie automobile a engendré des défis sans précédent pour la fabrication des boîtiers de batteries. Parmi les nombreux critères de qualité à prendre en compte en production – précision dimensionnelle, intégrité des soudures et gestion thermique – un mode de défaillance, souvent négligé, peut pourtant conduire à des pannes catastrophiques : les arêtes vives et les bavures résiduelles. Dans les systèmes de batteries haute tension, la barrière isolante entre les composants conducteurs et le boîtier constitue une ligne de défense essentielle contre les défaillances électriques. Lorsqu'un boîtier de batterie de véhicule électrique présente des arêtes vives ou des bavures résiduelles dues à des procédés tels que l'emboutissage, la découpe laser ou l'usinage, les vibrations et les cycles thermiques du véhicule peuvent provoquer la pénétration de ces aspérités dans le film isolant, le séparateur ou la gaine du faisceau de câbles. Il en résulte des décharges partielles, des arcs électriques ou des courts-circuits catastrophiques. Éliminer les risques liés aux bavures n'est pas un simple problème esthétique ; c'est une exigence fondamentale de sécurité qui requiert des contrôles d'ingénierie systématiques, des spécifications claires et des capacités de processus validées. Problèmes liés aux bavures dans les boîtiers de batteries : Évaluation des risques lors de l'emboutissage, de la découpe laser ou…

Finition des bords du boîtier de la batterie : réduction du risque de court-circuit Lire la suite »

usine d'emboutissage de tôles en chine

Qu’est-ce que le marquage par transfert et comment fonctionne-t-il ?

Dans la fabrication moderne de tôles en grande série, l'obtention de tolérances serrées pour les boîtiers emboutis ou les composants complexes exige des méthodes de fabrication spécifiques. Pour les opérations de transformation secondaires complexes, les méthodes d'emboutissage continu standard sont souvent inadaptées. C'est pourquoi l'emboutissage par transfert s'est imposé comme la solution d'ingénierie par excellence. Ce procédé de formage des métaux avancé consiste à déplacer des flans de tôle individuels à travers plusieurs stations d'emboutissage indépendantes. Ce déplacement est réalisé par un système automatisé à trois axes utilisant des doigts mécaniques et des rails de guidage spécialisés. Contrairement aux procédés traditionnels à alimentation par bobine, l'emboutissage par transfert sépare physiquement les flans de la bande métallique dès la première station. Cette séparation complète permet aux ingénieurs de production de réaliser des emboutissages profonds extrêmes, des poinçonnages à came latérale et des opérations de bordage complexes sans être limités par les contraintes physiques des bandes porteuses continues. Pour les responsables des achats de supports automobiles ou d'armoires électriques industrielles, l'utilisation d'un emboutissage par transfert sur mesure représente un avantage direct.

Qu’est-ce que le marquage par transfert et comment ça fonctionne ? Lire la suite »

emboutissage de tôle de précision

Qu'est-ce que l'emboutissage composite et comment ça fonctionne ?

Lors de la production de pièces de tôlerie de haute précision, le maintien d'une concentricité absolue et d'une planéité rigoureuse en grande série représente depuis longtemps un défi d'ingénierie constant. C'est précisément là que la technologie d'emboutissage combiné démontre toute sa valeur industrielle. Contrairement aux procédés d'emboutissage progressif, qui nécessitent le transfert des pièces entre plusieurs stations et comportent un risque inhérent d'accumulation des écarts de tolérance, le procédé d'emboutissage combiné réalise simultanément le poinçonnage et le découpage en une seule opération. Pour les responsables des achats et les ingénieurs de conception évaluant les investissements dans les matrices, le choix d'un emboutissage combiné de précision est essentiel pour optimiser les coûts unitaires et éliminer les opérations secondaires. En concentrant toutes les forces de coupe dans une seule station de haute précision, ce procédé d'emboutissage garantit une répétabilité dimensionnelle exceptionnelle, avec un contrôle des tolérances généralement précis à ±0,025 mm (±0.001 pouce). Cette intégrité structurelle précise est indispensable pour les géométries à profil plat exigeantes, telles que les tôles magnétiques de moteurs, les rondelles de précision et les panneaux de boîtiers de batteries. Cet article présente une analyse détaillée de l'architecture de la matrice et du flux de travail mécanique étape par étape.

Qu'est-ce que l'emboutissage composite et comment ça fonctionne ? Lire la suite »

pièces d'emboutissage de tôle

Emboutissage de métaux à haute efficacité : réduction des délais de livraison pour les projets de moyenne série

Face à des calendriers de production serrés, les équipes d'approvisionnement et d'ingénierie subissent une pression immense pour accélérer la mise sur le marché sans compromettre l'intégrité des composants. Pour les productions de moyenne série – qui comblent généralement l'écart critique entre une production annuelle de 10 000 et 100 000 unités – trouver le juste équilibre entre l'amortissement des outils de découpe et la vitesse de production demeure un défi majeur pour la chaîne d'approvisionnement. Les procédés de formage CNC traditionnels entraînent souvent des temps de cycle excessivement longs, tandis que les configurations d'outils progressifs complexes nécessitent des investissements initiaux importants et des cycles de développement d'outils longs. C'est pourquoi les stratégies d'emboutissage de tôle hautement optimisées ne sont plus une simple option d'approvisionnement, mais une nécessité opérationnelle. En mettant en œuvre des solutions d'emboutissage de métal sur mesure avancées – notamment des configurations d'outils composés de précision – les acheteurs industriels peuvent réduire considérablement les délais de réalisation des projets. Un processus d'emboutissage à outils composés rigoureusement géré peut effectuer simultanément des opérations de découpage et de poinçonnage en une seule passe, produisant ainsi de manière fiable des pièces de haute précision toutes les quelques secondes. Dans cet article, nous explorerons comment des interventions stratégiques d'ingénierie en amont dans la chaîne d'approvisionnement en emboutissage de métal peuvent contribuer à optimiser la chaîne d'approvisionnement.

Emboutissage de métaux haute performance : Réduction des délais pour les projets de moyenne série Lire la suite »

pièces d'emboutissage de métal sur mesure

Estampage métallique pour connecteurs 5G et blindages EMI : tolérances de ±0.02 mm à haute vitesse

La transition vers l'infrastructure 5G a modifié les exigences des procédés d'emboutissage métallique. Fonctionnant dans la bande des ondes millimétriques, au-dessus de 24 GHz, le comportement du signal dans cette bande est régi par les lois de la physique et ne tolère aucun compromis. À ces fréquences, même la plus infime déviation dans la géométrie des composants peut entraîner directement une perte de signal mesurable, une inadéquation d'impédance et un échec aux tests de conformité. Pour les stations de base 5G, les connecteurs de fond de panier et les composants des modules frontaux RF, le processus de fabrication est tout aussi critique que la conception elle-même. L'emboutissage métallique, et plus particulièrement l'emboutissage progressif à grande vitesse, est devenu le procédé de fabrication privilégié pour les bornes de connecteurs, les broches de contact et les boîtiers de blindage EMI/RFI. Correctement exécuté, l'emboutissage métallique de précision permet de répondre aux exigences de tolérance micrométrique, d'homogénéité des matériaux et de production en série nécessaires au déploiement de la 5G. Cet article explore l'application de l'emboutissage métallique sur mesure dans les industries de l'électronique et des télécommunications, notamment les exigences techniques, les considérations relatives aux matériaux et le contrôle des procédés. Les défis de la 5G : pourquoi les procédés d'emboutissage métallique traditionnels sont insuffisants.

Estampage de métaux pour connecteurs 5G et blindages EMI : tolérances de ±0.02 mm à haute vitesse Lire la suite »

pièces d'emboutissage de précision pour l'automobile

3 défis courants liés à l'emboutissage des métaux pour les boîtiers de batteries de véhicules électriques

Les boîtiers de batteries pour véhicules électriques figurent parmi les applications d'emboutissage métallique les plus exigeantes de l'industrie automobile. Les plateaux et couvercles de batteries, d'une longueur généralement supérieure à 1.5 mètre, doivent respecter des tolérances d'étanchéité et de planéité de ±0.5 millimètre sur les surfaces de contact critiques, résister aux chocs et conserver leur intégrité structurelle pendant des millions de cycles de production. Contrairement aux panneaux de carrosserie automobiles traditionnels, ces composants sont généralement fabriqués à partir d'alliages d'aluminium des séries 5000 ou 6000 ou d'aciers à haute résistance (AHSS), des matériaux dont le comportement au formage diffère sensiblement de celui des aciers à faible teneur en carbone. Pour la fabrication des boîtiers de batteries pour véhicules électriques, la certification IATF 16949 et un dossier PPAP complet sont indispensables. Cependant, même certifiés, des problèmes pratiques surviennent fréquemment lors de la production d'emboutissage métallique sur mesure : épaisseur de paroi irrégulière, déformations après emboutissage, fissures de soudure et défaillances d'étanchéité, autant de défauts susceptibles de compromettre l'ensemble du module de batterie. Le principal défi ne réside pas dans la détection de ces défauts par inspection lors du processus de production d'emboutissage métallique de précision, mais dans leur élimination à la fin du processus.

3 défis courants liés à l'emboutissage des métaux pour les boîtiers de batteries de véhicules électriques Lire la suite »

support d'estampage en acier

Estampage de métaux pour dispositifs médicaux : ISO 13485, traçabilité des matériaux et coût

L'industrie des dispositifs médicaux est soumise au cadre réglementaire le plus strict de tous les secteurs manufacturiers. Lors du choix des fournisseurs, les critères primordiaux ne sont pas les prix unitaires, mais la sécurité des patients et la conformité réglementaire. Procédé de fabrication fondamental pour d'innombrables dispositifs médicaux de classe II et III, l'emboutissage métallique doit être rigoureusement contrôlé. Pour les dispositifs médicaux réglementés par la FDA, la simple certification ISO 9001 est loin d'être suffisante. Les risques encourus incluent les conséquences pour les patients, les sanctions réglementaires et des responsabilités financières se chiffrant en millions de dollars en cas de rappel. Cet article propose un cadre d'évaluation des fabricants d'emboutissage métallique pour dispositifs médicaux, couvrant trois éléments essentiels non négociables : la vérification de la certification ISO 13485, les systèmes de traçabilité des matériaux et le coût réel de la non-conformité. ISO 13485 — Le fondement non négociable de l'emboutissage métallique pour dispositifs médicaux. La norme ISO 13485 est une norme obligatoire pour l'emboutissage métallique de précision des dispositifs médicaux. Contrairement à la norme ISO 9001, elle exige la mise en œuvre de contrôles de conception, la gestion des risques selon la norme ISO 14971 et la traçabilité des lots (article 7.5.9). Les fabricants de pièces métalliques embouties qui n'ont pas obtenu cette certification

Estampage de métaux pour dispositifs médicaux : ISO 13485, traçabilité des matériaux et coût Lire la suite »

usine d'emboutissage de métaux en Chine

Emboutissage de métaux pour l'aérospatiale : défis et solutions courants

L'emboutissage des métaux, maillon essentiel de la fabrication aérospatiale, détermine directement les performances et la fiabilité de nombreux composants structuraux tels que les cellules, les systèmes de cabine et les pièces de moteur. La valeur ajoutée de l'emboutissage de précision réside dans la réduction significative du poids obtenue par une déformation extrême des matériaux, tout en respectant des normes extrêmement strictes de résistance, de précision et de durabilité. Cependant, ce processus est complexe et présente des contradictions fondamentales : le comportement mécanique non linéaire inhérent aux matériaux aérospatiaux (comme les alliages de titane à haute résistance et les alliages d'aluminium avancés), combiné aux inévitables frottements, à la conduction thermique et au retour élastique lors de l'emboutissage sur mesure, crée une marge de manœuvre extrêmement réduite. Cette complexité physique se traduit par une série de défis techniques que les procédés d'emboutissage aérospatial doivent relever systématiquement, du contrôle précis du retour élastique à la garantie de l'intégrité microstructurale. Cet article analyse de manière systématique les principaux défis des procédés d'emboutissage aérospatial, notamment le contrôle géométrique des pièces embouties, l'homogénéité des matériaux et la conformité de la production.

Emboutissage de métaux pour l'aérospatiale : défis et solutions courants Lire la suite »

pièces automobiles sur mesure en acier embouti profond

Emboutissage des métaux pour l'automobile : comment améliorer l'efficacité et réduire les coûts

Alors que l'industrie automobile accélère sa transition vers l'électrification, elle est confrontée à un double défi : restructurer l'architecture des véhicules tout en réduisant continuellement les coûts. Cela implique un changement de paradigme dans les décisions d'achat, passant de simples comparaisons de prix unitaires à des évaluations approfondies du coût total de possession. Les véritables risques financiers proviennent des coûts systémiques, notamment ceux liés aux reprises de conception, aux déchets de production, aux défauts de qualité et aux vulnérabilités de la chaîne d'approvisionnement. Par conséquent, la valeur ajoutée de l'emboutissage moderne des pièces automobiles dépasse le cadre des pièces elles-mêmes. Il s'agit d'une approche d'ingénierie de la valeur intégrée à l'ensemble du processus de production. Un fabricant professionnel d'emboutissage automobile peut optimiser la fabricabilité des produits dès la conception grâce à une collaboration précoce avec le concepteur (DFM), en assurant l'intégration des pièces et en maximisant l'utilisation des matériaux. Cela réduit directement les coûts de nomenclature et la complexité logistique. Parallèlement, un processus d'emboutissage automobile robuste, reposant sur des technologies d'outillage avancées et un contrôle rigoureux des processus, garantit la qualité et la stabilité des livraisons lors de la production en série, évitant ainsi divers coûts cachés. Cet article explore de manière systématique comment le processus d'emboutissage automobile améliore la gestion de projet.

Emboutissage de métaux pour l'automobile : comment améliorer l'efficacité et réduire les coûts Lire la suite »

emboutissage de pièces automobiles en acier

Emboutissage de métaux pour l'automobile : problèmes courants et solutions

Dans la fabrication automobile moderne, l'emboutissage des pièces métalliques constitue la pierre angulaire de l'intégrité structurelle, de la sécurité et des performances des véhicules. Les statistiques indiquent qu'une automobile typique intègre plus de 3 000 composants emboutis, dont la qualité détermine directement la durabilité et la sécurité du véhicule. Avec l'essor de l'électrification et l'allègement des véhicules, la précision, l'intégrité des matériaux et la rentabilité de l'emboutissage sur mesure sont devenues des enjeux cruciaux. Fabricant de pièces embouties pour l'automobile, Supro bénéficie de plus de 20 ans d'expertise dans ce domaine et maîtrise parfaitement les principaux défis de cette chaîne de production complexe : des propriétés physiques des matériaux à la dynamique des matrices, chaque variable influe directement sur la fiabilité et la rentabilité des pièces embouties. Notre expérience montre que de nombreux problèmes de production en série proviennent d'erreurs de conception préliminaire et d'adaptation du processus. Par exemple, les écarts dimensionnels dus au retour élastique des matériaux, les risques de fissuration lors du formage d'aciers à haute résistance ou les fluctuations de qualité liées à l'usure des moules nécessitent des solutions d'ingénierie systématiques. Ce document constitue un guide complet pour les professionnels.

Emboutissage de métaux pour l'automobile : problèmes courants et solutions Lire la suite »

Remonter en haut