










Dans les secteurs de l'électronique de puissance et des connecteurs pour véhicules à énergies nouvelles, le cuivre pur C10100 s'impose comme le matériau de choix pour les barres omnibus, les bornes et les composants de blindage grâce à sa conductivité proche de 100 % IACS. Cependant, l'emboutissage du cuivre de haute pureté est loin d'être un simple formage par compression : chaque variable, de l'état métallurgique des ébauches de cuivre aux angles géométriques de la matrice, influe sur la durée de vie des pièces à l'échelle microscopique.
Spécialisée dans l'emboutissage du cuivre, Supro MFG sait que la fiabilité de ces pièces repose sur des calculs précis du flux de matière et de la compensation du retour élastique. Notre équipe d'ingénieurs applique les principes de conception pour la fabrication (DFM) à chaque projet, prévenant ainsi le retour élastique et les déchirures grâce à l'optimisation de la géométrie des matrices et de la force de serrage des ébauches. Alliant expertise technique et capacités d'outillage intégrées, nous proposons des services d'emboutissage du cuivre, du prototypage à la production en grande série, garantissant ainsi que vos composants critiques répondent aux exigences certifiées en matière de propriétés des matériaux et de stabilité dimensionnelle.
Cet article examine en détail le processus d'emboutissage de la tôle de cuivre pur C10100, révélant comment l'analyse par éléments finis optimise la distribution des contraintes afin d'établir un cadre de contrôle quantifiable et reproductible pour les processus d'emboutissage du cuivre.
4 facteurs clés de la qualité de l'estampage du cuivre
L'emboutissage du cuivre semble simple : presser, façonner, et c'est terminé. Pas si simple. Du choix du cuivre à la finition de surface, chaque détail influe sur la conductivité, la durabilité et le coût. Un emboutissage de cuivre réussi repose sur un équilibre entre le métal, l'outillage, les tolérances et le traitement, pour des pièces performantes et fiables.
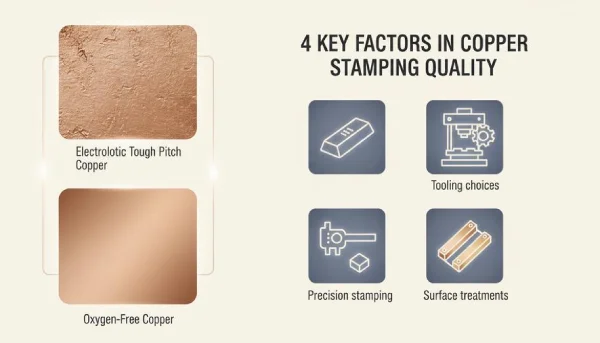
Choix du matériau : cuivre électrolytique à brame dure ou cuivre sans oxygène
Dans le procédé d'estampage du cuivre, le matériau détermine le résultat final.
Concernant la pureté du cuivre : le cuivre électrolytique à pas dur (cuivre ETP), d’une pureté d’environ 99.9 %, maintient des propriétés matérielles stables dans les applications de barres omnibus ; le cuivre sans oxygène (OFC) offre une pureté plus élevée et une structure granulaire plus propre.
En matière de conductivité électrique : le cuivre ETP constitue une référence fiable pour les applications terminales ; le cuivre OFC offre une conductivité optimisée adaptée aux dispositifs électroniques haute fréquence.
Concernant la conductivité thermique et la ductilité : les deux matériaux présentent une excellente conductivité thermique ; l’OFC améliore la ductilité lors du travail de pressage du cuivre par emboutissage profond.
Pour les applications sous vide poussé ou l'électronique de précision, l'emboutissage du cuivre sans oxygène est la solution idéale. Pour des pièces en cuivre embouties économiques, l'ETP convient parfaitement. Chez Supro Mfg, le choix du matériau est optimisé en fonction de la charge, de la température et des limites de formage avant même la fermeture de la matrice.
Capacités d'emboutissage de précision et tolérances serrées
Pour les pièces en cuivre embouti de haute pureté, la stabilité dimensionnelle détermine directement les performances électriques. Lors de la transformation d'ébauches de cuivre embouti en bornes ou barres omnibus finies, nous maintenons une précision de positionnement de ±0.01 millimètre grâce à des matrices progressives multi-étapes, un point crucial pour l'alignement des connecteurs dans les applications à courant élevé.
Notre technologie de compensation du retour élastique, basée sur des données de déformation en temps réel, garantit la conformité des formes aux spécifications, même en contrôlant précisément la ductilité intrinsèque du matériau C10100. Contrairement aux ateliers d'emboutissage traditionnels, nous intégrons le contrôle statistique des procédés directement dans le processus d'emboutissage du cuivre. Le suivi en temps réel des courbes de tonnage et du flux de matière à plus de 200 coups par minute (SPM) assure des bords de coupe nets et des angles de pliage reproductibles pour les pièces en cuivre embouties, que ce soit pour la validation de prototypes ou la production en série.
Choix d'outillage : décision concernant les matrices en carbure et les matrices de formage
L'outillage est un facteur déterminant pour la réussite des séries d'emboutissage du cuivre.
Matrices en carbure : Haute résistance à l’usure. Durée de vie des outils prolongée. Finition de surface stable en production de masse.
Matrices de formage : Conception flexible. Meilleure pour les pliages complexes. Idéal pour les pièces en cuivre estampées à plusieurs coulisseaux.
Petites séries ? Les matrices de formage assurent une grande flexibilité. Grandes séries ? Les matrices en carbure gèrent la rectification. Le matériau de l’outillage doit être adapté à la cadence de production et à la qualité du cuivre, sous peine de voir les coûts exploser.
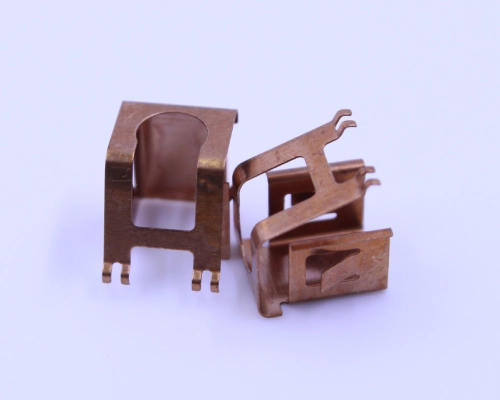
Impact des traitements de surface : nickelage vs passivation
L'état de surface influence les performances à long terme.
Nickelage : Améliore la résistance à la corrosion, la soudabilité et l’adhérence des contacts.
Passivation : Protège l’intégrité de la surface. Maintient la conductivité. Déplacement dimensionnel minimal.
Pour l'emboutissage du cuivre électrique, le plaquage contribue souvent à prolonger la durée de vie des connecteurs. Pour les composants structuraux en cuivre embouti, la passivation limite l'oxydation sans altérer les tolérances.
Bien réalisée, l'estampage du cuivre n'est pas une question de devinettes ; c'est un estampage de métal contrôlé et répétable, basé sur des choix judicieux.
pièces de fabrication de métal sur mesure en ligne
Seulement 4 étapes
Contactez notre équipe d'experts et découvrez l'efficacité et les avantages économiques des services de fabrication numérique de métaux.
Télécharger des fichiers de conception
STL , STEP (.stp), IGES (.igs), (.ZIP) ou PDF.
Soyez aussi un échantillon ou une idée
Devis et analyse de conception
Devis d'usine instantanés et rapports DfM, la solution la plus raisonnable.
La fabrication commence
Les processus numériques peuvent lancer des tâches de commande dans les 24 heures.
Délais de livraison respectés
Tenir les promesses de livraison, approuvées par plus de 3000 acheteurs d'entreprises mondiales.
Comment l'estampage du cuivre affecte-t-il la résistance du métal ?
Le procédé d'emboutissage du cuivre ne se contente pas de façonner le matériau, il modifie également ses propriétés mécaniques à l'échelle du grain. Lors de la déformation, des dislocations s'accumulent et la structure granulaire subit un étirement, ce qui influe directement sur la limite d'élasticité et la conductivité électrique. Pour les applications critiques telles que les barres omnibus ou les bornes, la compréhension de ces modifications métallurgiques est essentielle pour sélectionner des pièces en cuivre embouties fiables et identifier les défaillances sur le terrain.
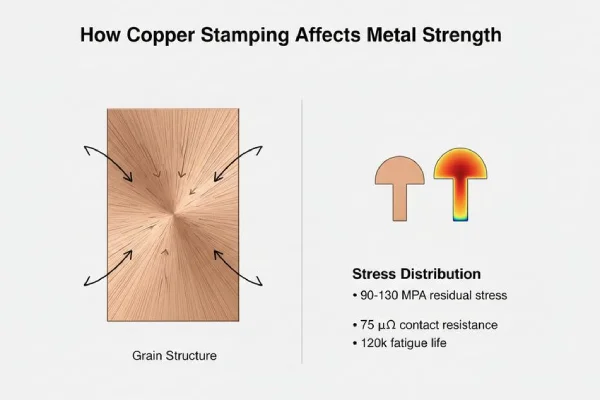
Effet de l'emboutissage profond sur la structure du grain
Lors de l'emboutissage du cuivre, notamment lors de l'emboutissage profond , la structure interne du grain ne reste pas en place.
Lors de la déformation plastique : les grains s’étirent dans le sens de l’étirage. La microstructure s’allonge. La densité de dislocations augmente.
À mesure que la contrainte augmente : la taille des grains s'affine le long des lignes de contrainte. L'écrouissage accroît la limite d'élasticité. La ductilité diminue.
Avec traitement thermique : le recuit déclenche la recristallisation. De nouveaux grains équiaxes se forment. L’équilibre mécanique est rétabli.
Dans le domaine de l'emboutissage du cuivre pour les dissipateurs thermiques et les coques de protection :
Force ↑
Formabilité ↓
Dureté ↑
Ce compromis est crucial dans les projets d'emboutissage du cuivre où les pliages serrés doivent répondre à des exigences de résistance à la charge. L'emboutissage de précision du cuivre exige un contrôle précis du taux d'étirage, de la lubrification et de la vitesse du poinçon afin d'éviter les déchirures tout en optimisant la résistance.
Le formage du cuivre n'est pas une question de conjectures, mais de changement structurel contrôlé.
Répartition des contraintes dans les contacts électriques et les barres omnibus
Dans l'emboutissage du cuivre pour les contacts électriques et les barres omnibus, les chemins de force internes déterminent la durée de vie.
Analyse approfondie de la distribution des contraintes :
Mécaniquement, la zone de pliage est soumise à une contrainte mécanique maximale, tandis que la zone d'emboutissage comprime la couche superficielle.
Sur le plan thermique, les cycles de charge génèrent des contraintes thermiques, et un chauffage inégal affecte la résistance de contact.
Au niveau de la simulation et du contrôle, l'analyse par éléments finis génère des cartes de distribution des contraintes, tandis que l'optimisation de la géométrie de la matrice oriente le flux des contraintes.
Les procédés d'emboutissage de tôles de cuivre qui négligent la répartition des contraintes entraînent souvent des fissures de fatigue aux angles vifs. L'intégration de la simulation dans ces procédés garantit une répartition uniforme des contraintes dans les pièces en cuivre embouties. C'est précisément pour cette raison que la technologie d'emboutissage de tôles de cuivre peut supporter des systèmes électriques à cycles élevés.
Paramètre | Estampage à faible contrôle | Estampage de précision du cuivre | Gamme optimisée |
Contrainte résiduelle (MPa) | 180-220 | 90-130 | |
Résistance de contact (µΩ) | 120 | 75 | |
Durée de vie en fatigue (cycles) | 50K | 120K | > 100 XNUMX XNUMX |
Rôle du cuivre de haute pureté et de l'alliage cuivre-béryllium
Le choix du matériau est déterminant dans l'emboutissage du cuivre .
Le cuivre de haute pureté sert de matériau conducteur fondamental, maximisant la conductivité électrique tout en offrant une formabilité robuste et une résistance modérée.
Les alliages de cuivre et de béryllium sont utilisés pour les ressorts et les composants élastiques, améliorant les propriétés des matériaux grâce à une résistance supérieure à la fatigue et un contrôle exceptionnel du rebond élastique.
En ce qui concerne les éléments de conception des alliages, les éléments ajoutés peuvent améliorer la résistance à l'usure, ajuster la dureté et équilibrer la ductilité.
Dans le procédé d'emboutissage du cuivre pour les clips et les bornes à ressort, le cuivre de haute pureté supporte le passage du courant, tandis que l'alliage de cuivre et de béryllium résiste aux flexions répétées. Cette combinaison empêche les pièces en cuivre embouties de s'affaisser sous la charge.
Les pièces en cuivre estampé utilisées dans les connecteurs de véhicules électriques, les appareillages de commutation et les équipements de transmission de données reposent sur cet équilibre. L'estampage du cuivre ne consiste pas seulement à façonner le métal ; il permet d'optimiser simultanément sa résistance, sa conductivité et sa durée de vie.
Pour les fabricants qui produisent des composants en cuivre estampé à grande échelle, Supro Mfg intègre son expertise en estampage du cuivre à la sélection des alliages afin d'atteindre les objectifs de performance et de coût sans surdimensionner la pièce.
Vous recherchez une solution fiable et économique
Fabricants de tôles en Chine
Plus de 150,000 5,000 produits de fabrication de métaux OEM livrés à plus de XNUMX XNUMX acheteurs mondiaux.
Et profitez-en !
FAQ sur l'estampage du cuivre
Comment le marquage du cuivre permet-il de maintenir une production constante en grande série ?
La régularité du marquage du cuivre s'obtient par un contrôle à chaque étape :
Contrôle de processus:
L'emboutissage progressif et le découpage fin permettent de maintenir des tolérances serrées pour les contacts, les bornes et les connecteurs électriques.
L'emboutissage multi-glissière assure un formage stable des clips à ressort et des composants de blindage.
Discipline d'outillage :
Les matrices en carbure prolongent la durée de vie des outils dans la production en grande série.
L'entretien régulier des matrices permet d'éviter les dérives dimensionnelles critiques.
Systeme d'intégration:
L'assemblage automatisé réduit les erreurs de manutention.
L'outillage interne et la conception pour la fabrication raccourcissent les cycles de rétroaction.
Cette structure assure la cohérence des barres omnibus et des dissipateurs thermiques du début à la fin.
Quels matériaux sont les mieux adaptés aux applications d'estampage du cuivre ?
Source | Utilisation typique | Avantage clé |
Cuivre électrolytique à pas dur | Barres omnibus, tresses de mise à la terre | Forte conductivité, équilibre des coûts |
Cuivre sans oxygène | Contacts à haute fréquence | Haute pureté, excellente soudabilité |
Alliage de cuivre au béryllium | Clips à ressort | Resistance à la fatigue |
Bronze phosphoreux | Terminaux et connecteurs | Résistance à l'usure |
Alliage de laiton C26000 | Composants de blindage | Formabilité |
Cuivre de haute pureté | Électronique de précision | Flux électrique stable |
Le choix de la nuance appropriée garantit des résultats d'emboutissage de précision adaptés aux contraintes de travail et aux exigences électriques de la pièce.
Pourquoi le choix des outils est-il crucial dans l'emboutissage du cuivre ?
L'outillage détermine la répétabilité et la durée de vie des pièces.
Filières progressives : efficaces pour les contacts électriques sur de longues distances.
Matrices composées : combinent découpe et formage en une seule opération.
Matrices de formage : pour former des barres omnibus et des dissipateurs thermiques complexes.
Matrices en acier contre matrices en carbure : compromis entre coût et durée de vie.
Sans un entretien rigoureux des matrices, les tolérances serrées se dégradent, notamment lors des opérations d'emboutissage profond ou de frappe.
Comment les procédés d'emboutissage influencent-ils la résistance et la forme des pièces ?
Chaque méthode de formage laisse sa marque sur le métal :
L'emboutissage profond augmente la résistance par écrouissage mais réduit la ductilité.
L'opération de frappe affine les détails de surface et la répartition des contraintes dans les bornes et les connecteurs.
L'emboutissage à quatre glissières permet de réaliser des clips à ressort compacts et complexes avec des courbures précises.
L'équilibre entre résistance et flexibilité est soigneusement géré afin d'éviter les fissures pendant l'utilisation ou le soudage.
Obtenez un devis instantané départ usine.
Si vous n'avez qu'une idée ou un ancien échantillon, faites-le nous savoir.
avec photo ou vidéo et bénéficiez de nos devis et solutions de fabrication.
- Dessins de conception de produits ou fichiers de modèles 3D.
- Normes matérielles et exigences d'apparence.
- Demande de quantité de produit.
- Normes de l'industrie dans le domaine d'application.
- Exigences fonctionnelles
Résumé
L'emboutissage de cuivre de haute qualité repose sur une maîtrise du flux de matière, une conception précise des moules et une connaissance approfondie des principes métallurgiques. Chaque étape du processus, de la sélection des ébauches de cuivre à la gestion des contraintes résiduelles dans les formes, influe sur les performances de la pièce finale.
Pour tous vos besoins en estampage de cuivre, contactez-nous sans plus attendre ! L’équipe Supro est à votre disposition. Fabricant de pièces métalliques depuis 2004, notre entreprise bénéficie d’une vaste expérience, d’une équipe technique compétente et de ressources de production complètes. Nous avons ainsi fourni des services de transformation des métaux irréprochables à plus de 3 000 entreprises à travers le monde.
Chez Supro, notre équipe de contrôle qualité dédiée, composée de personnel expérimenté et scrupuleuse, et nos processus de contrôle qualité scientifiques garantissent que nos produits sont soumis à des inspections rigoureuses afin de répondre aux normes techniques spécifiées. Nous assurons une traçabilité complète des produits défectueux, incluant : l'inspection des matières premières, des moules, des équipements, l'échantillonnage en cours de fabrication, l'inspection des emballages et l'inspection finale. Notre assurance qualité garantit que nos produits respectent les tolérances et les normes de qualité requises. Nous garantissons une livraison rapide pour tous nos produits. De la conception et la fabrication rapide de prototypes à la production en série, nous offrons un support technique expert et une qualité exceptionnelle à des prix très compétitifs.
Contactez-nous dès aujourd'hui pour démarrer un partenariat fructueux !







