
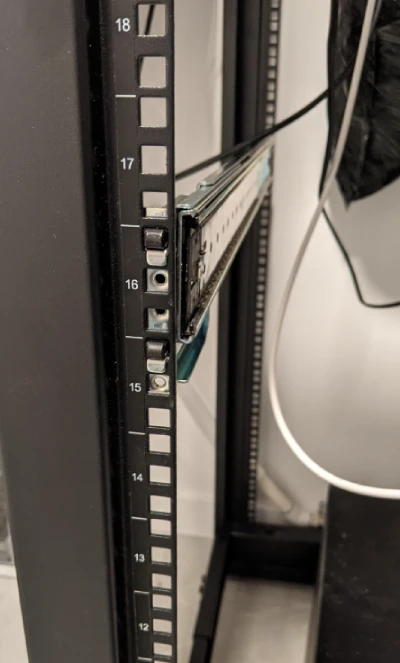










In hochdichten Rechenzentrumsinfrastrukturen ist die Maßgenauigkeit der Serverrack-Schienen absolut unerlässlich. Stellt sich bei der Installation vor Ort heraus, dass 1U- oder 2U-Server nicht mit den Montagebohrungen übereinstimmen, ist dies ein kostspieliger Fehler. Diese spezifische Ausrichtungsabweichung der U-Space-Schienen – die direkt gegen die Norm EIA-310-E verstößt – resultiert typischerweise aus mikroskopischen Fertigungstoleranzen, die eine Kettenreaktion entlang der vertikalen Profillänge auslösen.
Bei der Verwendung von Präzisionsschienen für Serverracks zur Unterstützung kritischer IT-Geräte können selbst geringfügige, sich summierende Steigungsfehler während des kontinuierlichen Stanzvorgangs dazu führen, dass das Rack unbrauchbar wird, da Gewinde beschädigt werden und die Lastverteilung ungleichmäßig ist.
Um dieses Problem zu lösen, muss die Blechbearbeitung auf das Niveau hochpräziser Mikrotoleranztechnik gehoben werden. Dieser Artikel analysiert detailliert die Hauptursachen von Positionierungsabweichungen im U-Space-System, insbesondere Materialdehnung und Werkzeugteilungsfehler. Darüber hinaus beschreibt er, wie fortschrittliche CNC-Servo-Zuführtechnologie und optische Erstmusterprüfverfahren (FAI) sicherstellen, dass jede kundenspezifische Serverrack-Schiene strenge Anforderungen an die geometrische Genauigkeit erfüllt und somit eine nahtlose und normkonforme Hardwareintegration ermöglicht.
Die entscheidende Rolle des EIA-310-Standards bei der Herstellung von Serverschrankschienen
Im Hinblick auf die Hardwarebeschaffung ist der EIA-310-Standard nicht nur eine Richtlinie, sondern ein strenger geometrischer Maßstab. Die strikte Einhaltung dieser Maßtoleranzen bei der Herstellung der Serverschrankschienen gewährleistet universelle Hardwarekompatibilität und beugt so schwerwiegenden Installationsfehlern beim Aufbau von Rechenzentren vor.
Definition des 1.75-Zoll-U-Abstandsinkrements
Gemäß der Spezifikation EIA-310-E ist die vertikale Höhe einer einzelnen Höheneinheit (1 HE) exakt auf 1.75 Zoll (44.45 mm) festgelegt. Bei Präzisionsschienen für Serverracks bestimmt dieses Maß den genauen Abstand der Befestigungslöcher. Das Standard-Lochmuster innerhalb einer 1 HE entspricht typischerweise einer exakt wiederkehrenden Abfolge von 5/8 Zoll, 5/8 Zoll und 1/2 Zoll.
Als Hersteller von Präzisionsblechteilen wissen wir, dass die Erreichung dieser Geometrie nicht nur vom Stanzen abhängt, sondern auch von der konsequenten Einhaltung präziser Achsabstände. Weicht eine Serverrack-Schiene auch nur um Bruchteile eines Millimeters ab, verstärkt sich dieser minimale Fehler in Standard-42U- oder 48U-Rackstrukturen exponentiell.
Die Einhaltung dieses strikten 1.75-Zoll-Schritts erfordert eine sorgfältige, schrittweise Chipkonstruktion, da die gesamte physische Architektur moderner IT-Infrastrukturen stark von diesem fundamentalen Parameter abhängt.
Folgen von Maßabweichungen bei Serverschrankschienen für Rechenzentren
Sobald die Maßtoleranzen nicht mehr eingehalten werden, sind die Auswirkungen auf den Rechenzentrumsbetrieb unmittelbar und kostspielig. Schlecht gefertigte Serverrack-Schienen aus Metall mit nicht korrekt ausgerichteten Höheneinheiten führen unweigerlich zu gravierenden Problemen bei der Stapelung.
Bei der Installation stellen die Techniker fest, dass schwerere 1U- oder 2U-Gehäuse nicht korrekt an den vorgesehenen Montagepunkten ausgerichtet werden können. Dies zwingt die Monteure, Käfigmuttern und Schrauben falsch auszurichten oder die Installation mit Gewalt durchzuführen, wodurch die mechanische Stabilität des Schranks beeinträchtigt wird. Darüber hinaus führt eine falsche Ausrichtung der Serverrack-Schienen zu einer ungleichmäßigen Gewichtsverteilung im IT-Schrank und damit zu lokalen Belastungspunkten am Metallgehäuse.
Für Einkaufsmanager bedeutet dies Verzögerungen bei der Bereitstellung, erhöhte Personalkosten vor Ort und potenzielle Hardwareschäden. In Umgebungen mit hoher Dichte dient die Präzisionsfertigung als entscheidender Schutz gegen diese sich gegenseitig verstärkenden Strukturfehler.
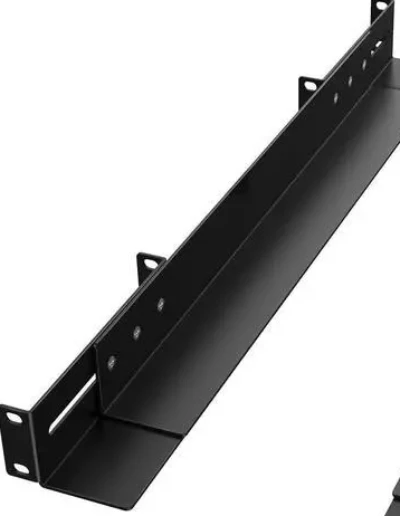
Die grundlegende technische Ursache für die Fehlausrichtung der Höheneinheiten in Serverschrankschienen
Abweichungen bei der Ausrichtung von U-förmigen Schienen sind selten zufällige Defekte, sondern stellen einen systematischen mechanischen Fehler dar. Als professioneller Hersteller von Serverschrankschienen führen wir Maßabweichungen auf die physikalischen Prinzipien der Hochgeschwindigkeitsfertigung zurück – insbesondere auf dynamische Werkzeugspannungen und kumulative Materialverformung.
Kumulativer Teilungsfehler in kontinuierlichen Stanzwerkzeugen
In der Serienfertigung werden Serverschrankschienen aus Metall typischerweise mittels kontinuierlicher Stanzwerkzeuge hergestellt . Die häufigste Ursache für eine Fehlausrichtung der Höheneinheiten (HE) ist dabei die kumulative Teilungsabweichung.
Bei Hochgeschwindigkeits-Stanzvorgängen durchläuft das Stahlband segmentweise mehrere Stanzstationen. Selbst Abweichungen von nur 0.05 Millimetern pro Hub durch den Zuführmechanismus oder die Führungsstifte führen zu einer kontinuierlichen Zunahme der Toleranz. Erreicht der Stempel das Ende der gesamten 42U-Serverrack-Schiene, summieren sich diese geringfügigen Abweichungen zu gravierenden Ausrichtungsfehlern, die die strengen Grenzwerte der EIA-310-Norm überschreiten.
Bei der Prüfung neu beschaffter Serverrack-Schienen stellen Beschaffungsteams häufig fest, dass die oberen Löcher zwar perfekt ausgerichtet sind, die unteren jedoch stark dejustiert. Um dieses Problem vollständig zu beheben, sind eine sorgfältige Werkzeugwartung und eine präzise Zuführungskontrolle erforderlich, um eine absolute Genauigkeit der Teilung zu gewährleisten .
Dehnung und Zugverformung von Serverschrank-Schienenmaterialien
Neben der Präzision des Werkzeugs bestimmen die physikalischen Eigenschaften des Rohmaterials maßgeblich die endgültige Maßgenauigkeit. Wenn dickwandiger, kaltgewalzter Stahl eine automatisierte Stanzanlage durchläuft , ist er immensen mechanischen Zugkräften ausgesetzt. Diese anhaltende Spannung führt zu Materiallängung und lokaler Zugverformung.
Wenn die Streckgrenze des Metalls schwankt oder der Abwickler zu viel Widerstand erzeugt, erfährt das Stahlband unmittelbar nach dem Stanzen der U-förmigen Löcher eine mikroskopische Dehnung. Nach dem Zuschnitt der fertigen Serverrack-Schienen und dem Nachlassen der mechanischen Spannung federt das Metall leicht zurück, was zu einer dauerhaften Verformung des endgültigen Achsabstands führt. Für Systemintegratoren können Serverrack-Schienen mit Dehnungsfehlern zu Blockierungen während der Installation führen.
Um präzise Serverrack-Schienen herzustellen , die den Spezifikationen entsprechen, müssen daher strenge Wareneingangskontrollen durchgeführt und ein präziser, spannungsgesteuerter Abwickelmechanismus eingesetzt werden.
Nur 4 Schritte
Online-kundenspezifische Metallfertigungsteile
Wenden Sie sich an unser Expertenteam und erleben Sie die Effizienz und die wirtschaftlichen Vorteile digitaler Dienstleistungen im Metallbau.
Designdateien hochladen
STL , STEP (.stp), IGES (.igs), (.ZIP) oder PDF.
Seien Sie auch ein Muster oder eine Idee
Angebots- und Designanalyse
Sofortige Fabrikangebote und DfM-Berichte, die günstigste Lösung.
Die Fertigung beginnt
Digitale Prozesse können Bestellaufgaben innerhalb von 24 Stunden anstoßen.
Pünktliche Lieferung
Einhalten von Lieferversprechen, die von über 3000 Käufern des globalen Unternehmens genehmigt wurden.
Fortschrittliche Blechlösungen für präzise Serverschrankschienen
Um diese mechanischen Einschränkungen zu überwinden, ist es unerlässlich, traditionelle Stanzverfahren auf Präzisionstechnik umzustellen. Durch die Integration von CNC-gesteuerten Servovorschubsystemen mit geschlossenem Regelkreis und die Optimierung hochfester Werkzeuge gewährleisten wir, dass jede kundenspezifische Serverrack-Schiene eine Teilgenauigkeit im Mikrometerbereich erreicht und somit kumulative Maßfehler von vornherein vermieden werden.
Mikrometergenaue Teilungssteuerung über CNC-servogetriebene Vorschubgeräte
Um kumulative Teilungsfehler zu vermeiden, hat Supro MFG herkömmliche mechanische Zuführsysteme durch ein hochmodernes, CNC-servogesteuertes System ersetzt. Präzisionsschienen für Serverracks erfordern eine exakte Mittellinienausrichtung, die mechanische Zahnräder bei längeren Produktionsläufen nicht gewährleisten können. Unser CNC-Servozuführer mit geschlossenem Regelkreis ermöglicht eine Teilungssteuerung im Mikrometerbereich und passt die Zuführlänge in jedem Zyklus dynamisch und mit höchster Präzision an.
Sobald ein optischer Sensor auch nur die geringste Abweichung erfasst, kompensiert das Servosystem diese sofort, bevor der nächste Stanzvorgang beginnt. Dadurch wird sichergestellt, dass die Höheneinheitenabstände – egal ob Sie eine 12U- oder eine komplette 48U-Serverschrankschiene fertigen – von oben bis unten perfekt ausgerichtet bleiben.
Die Wahl von maßgefertigten Serverrack-Schienen, die mit dieser Closed-Loop-Technologie hergestellt werden, bedeutet, dass es bei der Installation nie zu Blockierungen kommen wird und dass sie vollständig dem 1.75-Zoll-EIA-310-Standard entsprechen.
Optimierung des Werkzeugdesigns im Herstellungsprozess der Serverrack-Schienen
Um Zugverformungen beim Hochgeschwindigkeitsstanzen zu minimieren, ist eine hochspezialisierte Werkzeugkonstruktion erforderlich. Bei der Fertigung von hochbelastbaren Serverrack-Schienen aus hochfestem kaltgewalztem Stahl optimieren wir die Klemmkraft der Bandhalteplatten unserer Folgeverbundwerkzeuge. Diese entscheidende Werkzeugverbesserung fixiert das Metallband während des Stanzvorgangs sicher und verhindert so effektiv lokales Materialrutschen und Mikrodehnungen.
Darüber hinaus verwenden wir präzise kalibrierte Führungsstifte und streng kontrollierte Werkzeugspaltmaße, um die absolute Stabilität des Blechs an allen Stationen zu gewährleisten.
Durch die Verwendung dieser fortschrittlichen Lösungen zur Optimierung der Stanztechnik bei der Konstruktion kundenspezifischer Serverrack-Schienen wird die durch Materialentspannung nach dem Stanzen verursachte Verformung der Höheneinheiten vollständig eliminiert. Dadurch können sie schwere 2U- oder 4U-Servergehäuse problemlos und ohne strukturelle Verformung tragen, was die Gesamtbetriebskosten effektiv senkt.
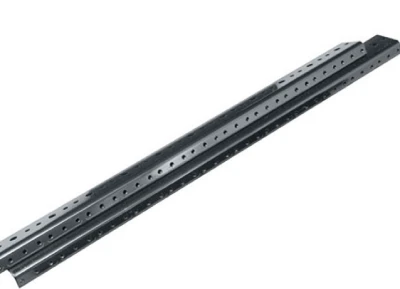
Strenge Qualitätssicherung für Serverschrankschienen: Überprüfung der Einhaltung des EIA-310-Standards
Die Präzisionsfertigung muss durch tatsächliche Messdaten verifiziert werden. Um die strikte Einhaltung des EIA-310-Standards zu gewährleisten, wird jede Präzisionsserverschrankschiene strengen metrologischen Prüfungen unterzogen. Durch den Einsatz fortschrittlicher optischer Inspektion und statistischer Prozesskontrolle machen wir Maßgenauigkeit von einem Versprechen zu einer nachweisbaren Tatsache.
Optisches Inspektionssystem bei der Erstbemusterung (FAI) von Serverschrankschienen
In der Präzisionsblechbearbeitung ist die Erstmusterprüfung (FAI) ein entscheidender Inspektionsschritt vor Beginn der Serienfertigung. Um die vollständige Einhaltung der Norm EIA-310 zu gewährleisten, setzen wir ein hochpräzises, kalibriertes 2.5D-optisches Messsystem ein, das das gesamte geometrische Profil der ersten Metallschiene eines Serverschranks erfasst. Im Gegensatz zu herkömmlichen Messschiebern erfasst die berührungslose optische Prüfung gleichzeitig die präzisen Mittellinienabstände über alle Höheneinheiten hinweg.
Dies stellt sicher, dass die kumulativen Abstandsfehler innerhalb der für die nahtlose Integration in Rechenzentren erforderlichen Toleranzen im Mikrometerbereich streng kontrolliert werden. Wird durch den optischen Scan auch nur die geringste Ausrichtungsabweichung festgestellt, werden umgehend inkrementelle Werkzeugkorrekturen vorgenommen.
Durch die Anwendung dieser fortschrittlichen Messtechnikprotokolle während der FAI-Phase können sich die Einkaufsmanager darauf verlassen, dass jede kundenspezifische Serverrack-Schiene, die in die Serienproduktion geht, mechanisch einwandfrei ist, problemlos schwere IT-Gehäuse tragen kann und die mit der Installation vor Ort verbundenen Risiken vollständig eliminiert.
Statistische Prozesskontrolle (SPC) in der Massenfertigung von Serverschrankschienen
Die Sicherstellung der Maßgenauigkeit des Erstmusters ist nur der Anfang; die Aufrechterhaltung dieser Genauigkeit bei Zehntausenden von Produkten erfordert eine robuste statistische Prozesskontrolle (SPC).
Bei der Fertigung großer Stückzahlen überwachen unsere Qualitätsingenieure kontinuierlich die Maßstabilität jeder einzelnen Präzisions-Serverrack-Schiene mithilfe dynamischer SPC-Regelkarten. Durch die sorgfältige Überwachung des Prozessfähigkeitsindex (CPK) für den Lochabstand der U-Space-Profile können wir selbst geringfügigen Werkzeugverschleiß oder Materialverschiebungen erkennen , bevor sie zu tatsächlichen Materialfehlern führen.
Dieses datengesteuerte Stichprobenverfahren gewährleistet, dass die 100,000ste Metallschiene des Serverschranks exakt die gleiche geometrische Genauigkeit gemäß EIA-310 aufweist wie die erste.
Arbeiten Sie mit Supro MFG zusammen, um maßgefertigte Serverschrankschienen zu erhalten.
Bei Supro MFG konstruieren wir jede Präzisions-Serverrack-Schiene mit größter Sorgfalt, um kumulative Abstandsfehler zu vermeiden und eine perfekte Einhaltung des EIA-310-Standards zu gewährleisten.
Für Beschaffungsteams, die eine zuverlässige Serienfertigung benötigen, bieten wir umfassende Analysen zur fertigungsgerechten Konstruktion (DFM) und Rapid-Prototyping-Services. Senden Sie uns noch heute Ihre CAD-Spezifikationen und lassen Sie unsere Blechexperten sicherstellen, dass Ihr Projekt für kundenspezifische Serverschrankschienen absolute Maßgenauigkeit und optimale Gesamtbetriebskosten erreicht.






