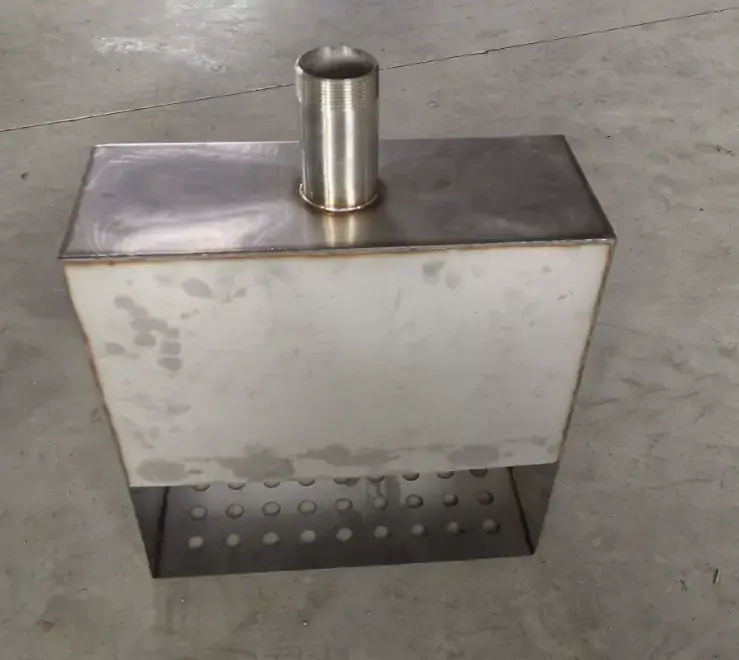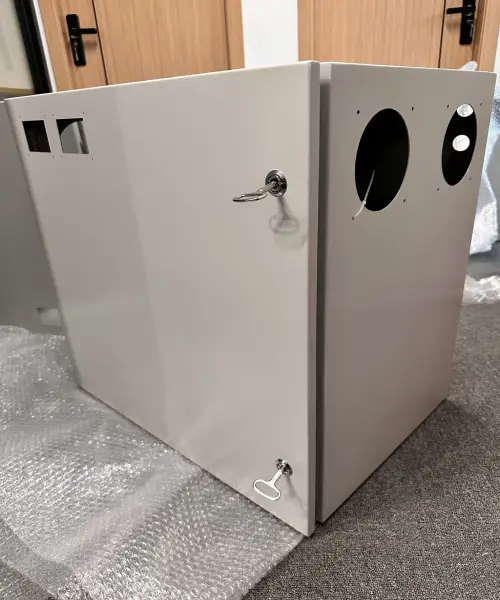

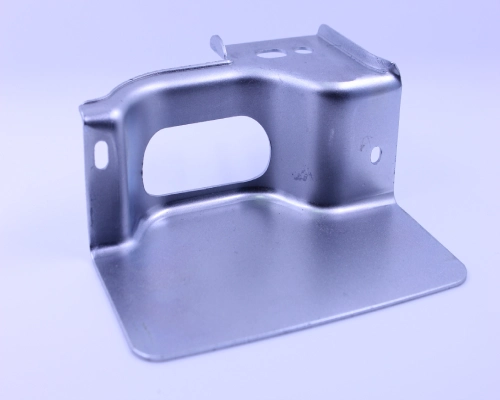
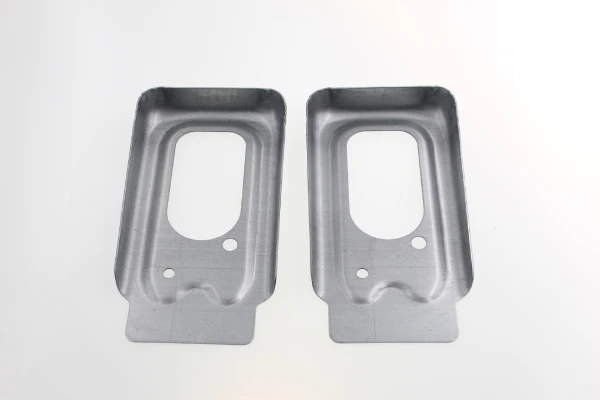
Když ochranný kryt proti stříkající vodě vstupuje do finální montáže, i sebemenší odchylka mezi jeho montážními otvory a závitovými vložkami v rámu zařízení může způsobit prostoje výrobní linky, což vede k přepracování, zrychleným nákladům na dopravu a zpožděním dodávek – což následně vytváří tlak na vztahy se zákazníky.
Z pohledu inženýrství výroby ochranných krytů proti rozstřiku je toto nesouosost zřídka způsobeno jedinou chybou při obrábění. Spíše je výsledkem akumulace systémových proměnných, které jsou vlastní vícestupňovému procesu ohýbání: akumulace tolerancí se šíří v průběhu po sobě jdoucích tvářecích operací a chování při pružném zpětném rázu se odchyluje od teoretických předpovědí, když procesní modely dostatečně nezohledňují vlastnosti materiálu (mez kluzu, orientaci zrn a změny tloušťky).
K řešení těchto základních příčin zdaleka nestačí provádět úpravy na úrovni dílny; vyžadují důkladnou kalibraci K-faktoru prostřednictvím vývoje rozvinů založených na 3D CAD technologiích v kombinaci se strategiemi návrhu pro vyrobitelnost – jako je strategické umístění drážek pro absorbování, nikoli odsazení montážních tolerancí. Pokud se tyto inženýrské metody systematicky uplatňují, problémy s vyrovnáním montážních otvorů zakázkových ochranných krytů proti stříkající vodě se z opakujícího se zdroje poruch na místě promění v kontrolovatelný a předvídatelný výsledek.
Pochopení hlavních příčin odchylek v zarovnání montážních otvorů pro ochranný kryt proti stříkající vodě
Hlavní příčiny odchylek v souososti montážních otvorů zakázkových ochranných krytů proti stříkající vodě spočívají v hromadění tolerancí během procesu plynulého ohýbání a v chybách v predikci pružnosti – obojí pramení z nekonzistencí materiálu. Kombinace těchto faktorů vede k posunu polohy otvorů vzhledem k rámu.
Hromadění tolerancí ve vícestupňových ohýbacích procesech
Ochranné lapače proti stříkající vodě obvykle vyžadují více ohybů k vytvoření konečného obrysu ochranné struktury a každý ohyb představuje nezávislé chyby polohování a úhlové odchylky. Když je na jednom dílu zkombinováno více ohybů, tyto drobné odchylky se postupně hromadí – jev známý jako akumulace tolerancí – a to, co by jinak byla přijatelná chyba jednoho procesu, se promění v významný problém s montáží.
Vezměte si jako příklad úhlovou odchylku ±0.5° v jednom ohybu: po čtyřech až pěti ohybech se poloha montážních otvorů na konci součásti může posunout o několik milimetrů.
Ještě horší je, že odchylky v tloušťce materiálu mezi jednotlivými šaržemi (např. rozsah tolerance tloušťky pro ocel tloušťky 16 je 0.053 až 0.067 palce) a odchylky v mezi kluzu dále zhoršují nejistotu spojenou s každým ohybem. U součástí, jako jsou zakázkové ochranné kryty proti stříkající vodě, které vyžadují přesné zarovnání se závitovými otvory v rámech zařízení, se důsledky této kumulativní odchylky projeví až ve fázi montáže – do té doby náklady na přepracování daleko převyšují investici do počáteční kontroly procesu.
Chyby ve výpočtu odpružení
Pružení je fyzikální jev, při kterém se plech po ohnutí částečně zotavuje z deformace a má tendenci se vrátit do původního tvaru. Pružné chování různých materiálů – vysokopevnostní oceli, nerezové oceli a hliníku – se značně liší a je ovlivněno řadou faktorů, včetně tloušťky, orientace zrn a indexu zpevnění.
Pokud je součinitel pružnosti vypočítán nepřesně, skutečný úhel ohybu se bude lišit od konstrukčního úhlu; tato odchylka se v následných procesech postupně zesiluje, což nakonec způsobí, že se montážní otvory ochranného krytu odchýlí od svých zamýšlených souřadnic.
V procesu ohýbání vzduchem je řízení pružnosti obzvláště náročné kvůli omezenému kontaktu mezi raznicí a materiálem. Řešení tohoto problému se nemůže spoléhat na empirické odhady; místo toho je nutné parametry pružnosti kalibrovat pro konkrétní šarže materiálu pomocí zkušebních ohybových zkoušek a hodnoty kompenzace je nutné zahrnout do výpočtů vývojových výkresů.
Ignorování systémového dopadu pružnosti znamená ponechání přesnosti montáže zakázkových ochranných krytů proti stříkající vodě náhodě – což je při přesné výrobě plechů nepřijatelné.
Hledáte spolehlivé a cenově výhodné
Výrobci plechů v Číně
Více než 150,000 5,000 OEM produktů pro kovovýrobu dodaných více než XNUMX XNUMX globálním zákazníkům.
A těžit z toho!
Řešení přesného inženýrství pro dosažení zarovnání otvorů proti stříkající vodě
Pro řešení problému s nesouosostí montážních otvorů ochranného krytu proti stříkající vodě využívá toto přesné řešení dvojí přístup: použití rozložených vzorů kalibrovaných pomocí K-faktoru pro zajištění rozměrové přesnosti a použití geometrie drážkovaných otvorů pro přizpůsobení se odchylkám při montáži.
Kalibrace K-faktoru pomocí 3D CAD pro dosažení přesného návrhu plochého tvaru
K-faktor určuje polohu neutrální osy během procesu ohýbání – tj. teoretickou rovinu v materiálu, kde nedochází ani ke stlačení, ani ke prodloužení. Většina CAD softwaru nastavuje K-faktor ve výchozím nastavení na 0.44 nebo 0.50 po výběru tloušťky materiálu; tento historický průměr je odvozen ze specifických provozních podmínek pro nízkouhlíkovou ocel ohýbanou vzduchem.
Pokud však obsluha změní tvarovací matrice V nebo se změní dávka materiálu, změní se odpovídajícím způsobem i skutečný vnitřní poloměr ohybu, což způsobí posun polohy neutrální osy.
V důsledku toho již není rozvinutý vzor vygenerovaný s použitím výchozího K-faktoru přesný. Správným přístupem je provést zkušební ohyby pro každou jakost a tloušťku materiálu – změřením přídavku na ohyb po ohnutí vzorku a výpočtem skutečného K-faktoru pro danou sadu podmínek. Zadáním kalibrovaného K-faktoru do 3D CAD pro opětovné rozvinutí lze od samého začátku zajistit rozměrovou přesnost každého ohybu v zakázkových ochranných krytech proti stříkající vodě, což umožňuje kontrolovat polohy montážních otvorů již ve fázi rozvinutého výkresu.
Použití drážkovaných otvorů pro přizpůsobení montážních tolerancí
I s přesnou kalibrací K-faktoru nelze zcela eliminovat kumulativní tolerance vyplývající z více ohybů. Navržení některých montážních otvorů ochranného krytu jako protáhlých, pasem tvarovaných štěrbin je praktickou strategií pro absorpci tolerancí – umožňuje to upevňovacím prvkům pohybovat se v štěrbinách ve specifickém směru, čímž se kompenzují nevyhnutelné odchylky při výrobě a instalaci během fáze montáže rámu.
Orientace drážkovaných otvorů by měla být určena na základě analýzy kumulativních tolerancí: pokud se odchylky vyskytují primárně podél určité osy, měly by se drážkované otvory rozprostírat v tomto směru. Délka drážkovaných otvorů musí být kvantifikována a navržena na základě očekávané maximální kumulativní odchylky, nikoliv libovolně. Tato konstrukce nesnižuje požadavky na přesnost výroby, ale poskytuje přiměřenou toleranci pro instalaci ochranných krytů proti stříkající vodě na míru na místě, čímž se zabrání zastavení celé sestavy v důsledku drobných odchylek polohy otvorů.
Pouze 4 kroky
online zakázková kovovýroba dílů
Kontaktujte náš tým odborníků a vyzkoušejte efektivitu a ekonomické výhody služeb digitální výroby kovů.
Nahrajte soubory návrhů
STL , STEP (.stp), IGES (.igs), (.ZIP) nebo PDF.
Buďte také vzorem nebo nápadem
Analýza cenové nabídky a návrhu
Okamžité tovární nabídky a zprávy DfM, nejrozumnější řešení.
Výroba začíná
Digitální procesy mohou zahájit zakázky do 24 hodin.
On-Time Delivery
Dodržování slibů dodávek schválených více než 3000 kupujícími z globální společnosti.
Návrh pro vyrobitelnost ochranných krytů proti stříkající vodě: Prevence nesprávného zarovnání během fáze CAD
Aby se zabránilo nesprávnému zarovnání instalačních otvorů v zakázkových ochranných krytech proti stříkající vodě během fáze CAD, je nezbytné striktně dodržovat referenční pravidla, vhodně nastavit priority prvků a ověřovat přídavky na ohyb pro různé materiály – spíše než provádět pasivní korekce na dílně po dokončení tváření.
Strategie výběru vztažných bodů a reference prvků při návrhu ochranných krytů proti rozstřiku
Strategie pro výběr vztažných bodů při návrhu ochranných krytů proti stříkající vodě přímo ovlivňuje konečnou přesnost polohy montážních otvorů. Norma ASME Y14.5 specifikuje, že pořadí vztažných bodů v rámci rámu pro kontrolu prvku určuje jejich prioritu – vztažný bod vlevo má nejvyšší prioritu, přičemž priorita se postupně snižuje doprava. U ochranných krytů s více ohyby by měl technický tým označit spodní povrch jako primární vztažný bod a zajistit, aby všechny rozměry montážních otvorů byly vztaženy ke stejnému primárnímu vztažnému bodu, aby se zabránilo akumulaci tolerancí způsobené řetězovým kótováním.
Pokud se jako primární vztažný bod použije boční stěna, může úhlová odchylka 0.1° v rozsahu 10 palců vést k pozičnímu posunu 0.017 palce, což odpovídá změně poziční tolerance průměru o 0.034 palce.
Začlenění priority umístění ohybových čar vzhledem k prvkům otvorů do CAD modelu je klíčové, protože volba procesní sekvence – nejprve ohýbání následované děrováním nebo nejprve děrování následované ohýbáním – má zásadní vliv na přesnost konečné polohy otvoru. Doporučuje se, aby polohy otvorů byly umístěny alespoň 2.5násobkem tloušťky materiálu plus poloměru ohybu od linie ohybu, aby se zabránilo deformaci prvků otvorů během výroby ochranného krytu proti stříkající vodě.
Výběr materiálu pro ochranné kryty proti stříkající vodě a jeho vliv na rozměrovou stabilitu
Volba materiálu pro ochranné kryty proti stříkající vodě má rozhodující vliv na přesnost ohybu a stabilitu polohy otvoru. Chování při pružnosti se u různých druhů materiálu výrazně liší – při stejné tloušťce vykazuje nejmenší pružnost nízkouhlíková ocel, následovaná nerezovou ocelí 304, zatímco hliníková slitina 6061-T6 vykazuje nejvýznamnější pružnost. Tloušťka materiálu má až 54 % vlivu na pružnost, zatímco samotný typ materiálu představuje 37 %.
Vysokopevnostní ocel vykazuje značnou pružnost, nerezová ocel vykazuje výrazné zpevnění a hliník má nízký modul pružnosti – ohybové charakteristiky každého materiálu přímo ovlivňují konečnou přesnost polohy montážních otvorů v zakázkových ochranných krytech proti stříkající vodě. Specifikace jakosti materiálu a rozsahu tolerance tloušťky v technických specifikacích (např. tolerance tloušťky 0.053 až 0.067 palce pro ocel tloušťky 16) pomáhá výrobcům ochranných krytů proti stříkající vodě zahrnout vlastnosti materiálu do svého rozpočtu tolerancí během fáze plánování procesu.
Doporučuje se konzultovat s výrobcem výběr materiálu během fáze návrhu zakázkových ochranných krytů proti stříkající vodě, aby bylo možné optimalizovat kalibraci K-faktoru a strategie kompenzace pružin pro konkrétní šarže materiálu, spíše než spoléhat se na obecné parametry.
Hledáte spolehlivou firmu na zakázkovou výrobu plechu?
Promluvte si s týmem odborníků Supro MFG
Kontaktujte nás pro konkurenční ceny z továrny,
a celou řadu služeb technické podpory.
Postupy zajištění kvality pro přesnost montážních otvorů proti stříkající vodě
Pro ověření přesnosti montážních otvorů v zakázkových ochranných krytech proti stříkající vodě musí být provedena a validována kontrola prvního výrobku pomocí souřadnicového měřicího stroje (CMM). Kromě toho musí být v celém výrobním procesu implementována statistická kontrola procesu, aby se zajistila konzistentní rozměrová přesnost od pilotní výroby až po sériovou výrobu v plném rozsahu.
První článek Inspekce a měření souřadnic
Kontrola prvního výrobku (FAI) je kritickým krokem pro jakoukoli šarži ochranných krytů proti stříkající vodě mezi schválením uvedení do provozu a uvolněním do výroby. Pomocí souřadnicového měřicího stroje (CMM) vybaveného programovatelnou kontrolní rutinou se měří poloha každého montážního otvoru oproti nominálním hodnotám generovaným z CAD modelu. Zpráva CMM zaznamenává polohové odchylky podél os X, Y a Z, což poskytuje úplnou sledovatelnost každého klíčového prvku.
U montážních otvorů zakázkových ochranných krytů proti stříkající vodě se tolerance polohy obvykle řídí v rozmezí ±0.005 palce v souladu s normou ASME Y14.5 GD&T. Data ze souřadnicového měřicího stroje (CMM) se poté přímo porovnávají se skutečnými tolerancemi polohy uvedenými ve výkresech. Jakákoli odchylka mimo přijatelný rozsah spouští okamžité úpravy procesu před pokračováním výroby. Tento krok ověření zajišťuje, že před vstupem jakýchkoli sériově vyráběných dílů na výrobní linku rozložení otvorů v ochranném krytu proti stříkající vodě nejen odpovídá nominálním rozměrům, ale také splňuje funkční konstrukční záměr.
Monitorování procesních schopností napříč výrobními šaržemi
Jediná zpráva souřadnicového měřicího stroje (SMS) pro první díl sama o sobě nezaručuje, že následná výroba krytu proti stříkající vodě si zachová stejnou rozměrovou konzistenci. Statistická kontrola procesů (SPC) řeší tento problém průběžným sledováním klíčových rozměrů – včetně poloh montážních otvorů, úhlů ohybu a roztečí prvků – v průběhu celého výrobního procesu.
Indexy způsobilosti procesu (jako Cpk a Cp) se počítají na základě vzorkovaných měření. Průmyslové normy vyžadují pro kritické prvky hodnotu Cpk vyšší než 1.33; pro montážní otvory zakázkových ochranných krytů proti stříkající vodě to znamená, že alespoň 99.99 % dílů vyrobených tímto procesem spadá do tolerance.
Kontrolní diagramy (X̄ diagramy a R diagramy) monitorují výrobní data v reálném čase oproti specifikacím zákazníka . Pokud trendy naznačují zvýšenou variabilitu – například postupné opotřebení formy nebo změny v šaržích materiálu – systém spustí nápravná opatření dříve, než dojde k výrobě neshodných dílů s ochranným krytem proti stříkající vodě.
Tento uzavřený systém kvality zajišťuje spolehlivé udržení rozměrové stability zakázkových ochranných krytů proti stříkající vodě od počáteční kontroly vzorku až po sériovou výrobu v plném rozsahu.
Závěr
Odchylky v zarovnání montážních otvorů během výroby krytu proti stříkající vodě nejsou nevyhnutelným důsledkem tváření plechů – těmto problémům lze předcházet systematickým uplatňováním inženýrských principů. Základní příčiny – akumulace tolerancí během plynulého ohýbání a chyby v predikci pružnosti – jsou dobře známé proměnné, které lze řídit kalibrací K-faktoru, strategickým umístěním referenčních bodů a procesními parametry specifickými pro daný materiál.
Použití geometrie drážkovaných otvorů efektivně zohledňuje montážní tolerance bez ohrožení strukturální integrity. Počáteční přejímací kontrola (FAI) ověřená souřadnicovým měřicím strojem (CMM) v kombinaci se statistickou kontrolou procesu (SPC) během výroby zajišťuje, že rozměrová přesnost stanovená během fáze uvedení do provozu je zachována v celém procesu výroby velkorozměrových ochranných krytů proti stříkající vodě.
Jasné definování těchto specifikací kvality – namísto pasivní reakce na selhání na místě – snižuje rizika projektu, zajišťuje včasné dodání a eliminuje nákladné cykly oprav způsobené nesprávným zarovnáním montážních otvorů pro kryt proti stříkající vodě.
Supro je profesionální výrobce zakázkových ochranných krytů proti stříkající vodě. Využíváme moderní vybavení, rozsáhlé výrobní zkušenosti a specializovaný technický tým, abychom poskytli perfektní zakázková řešení ochranných krytů proti stříkající vodě více než 3 000 společnostem po celém světě a nabídli skutečné cenové nabídky od výrobců.
Pro technické specifikace, řešení projektů na míru nebo možnosti obchodní spolupráce se prosím neprodleně obraťte na společnost Supro. Náš profesionální technický tým je vždy připraven poskytnout vám řešení na míru.