
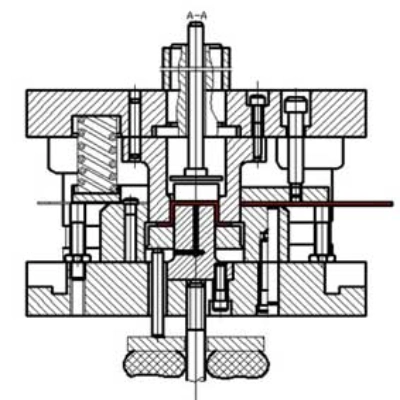









Ohýbání plechu je výrobní proces, který využívá vnější tlak k plastické deformaci plechových materiálů za účelem vytvoření určitého úhlu a tvaru křivky. Běžně používané typy ohýbání plechů se dělí na: ohýbání do tvaru V, ohýbání do tvaru Z, ohýbání proti tlaku atd.
Tváření vysoce kvalitních plechových ohýbaných dílů musí zohledňovat různé faktory, aby se předešlo různým rizikům kvality, což vyžaduje bohaté výrobní zkušenosti a technické znalosti.
Supro MFG se zaměřuje na přesné ohýbání plechových dílů již více než 25 let a poskytuje celou řadu výrobních řešení pro různá průmyslová odvětví po celém světě, včetně: produktového designu, designu a výroby forem, hromadné výroby produktů a povrchové úpravy.
Konstruktéři plechů však často neberou v úvahu skutečný výrobní proces, a proto je návrh plechových dílů příliš ideální, což má za následek rizika kvality ve výrobním procesu výrobků.
Níže uvedu některé běžné problémy při výrobě plechových ohýbacích dílů, doufám, že vám pomohu.
Tvářecí výška ohýbání plechu
Při procesu ohýbání plechu by výška ohybu měla zachovat dvojnásobek tloušťky materiálu a poloměr ohybu, konkrétně H≥2t+R.
Velké množství zkušeností s výrobou plechových dílů nám říká, že pokud je výška příliš malá, materiál nemůže čekat na lepší umístění a tvarování, což má za následek deformaci a deformaci produktu, a nelze zaručit správnou velikost.
Co dělat, když je v místě ohybu přepona? Zde si mnozí konstruktéři plechových dílů lámou hlavu a příliš nakloněná strana je vždy nekompletní nebo zdeformovaná. Ve skutečnosti je to velmi jednoduché, design výrobku je třeba mírně upravit, aby byla minimální hrana v souladu s minimální výškou ohybu.
Samozřejmě, když design produktu nelze změnit, můžeme se rozhodnout navrhnout produkt tak, aby byl větší než přiměřená výška, a poté odříznout přebytečný materiál řezáním nebo jiným mechanickým zpracováním, aby vyhovoval funkčnímu designu produktu, aby se zabránilo produktu deformace a deformace a zlepšení kvality produktu.
Poloměr ohýbání plechu
Ohýbání plechu je proces zpracování plechu za studena, takže musíme vzít v úvahu vlastnosti plechu, různé materiály mají různé stupně kluzu a minimální poloměr ohybu, dodržujte přiměřenou hodnotu ohybu.
Navíc poloměr ohybu plechu není tak velký, jak je to možné. Pokud je poloměr ohybu velký, koeficient zpětného odpružení materiálu se zvýší a tvarový stav materiálu bude nestabilní.
Odborný tým Supro MFG obvykle analyzuje návrh produktu a navrhne poloměr ohýbacího lisu tak, aby byl o něco menší než návrh produktu, aby si materiál mohl zachovat přiměřené odpružení a dosáhnout navržené velikosti, aby bylo možné lépe kontrolovat kvalitu a ohýbání. úhel.
Poloměr ohybu není co nejmenší. Příliš malý poloměr ohybu způsobí nadměrné přehnutí plechu nebo dokonce překročí pevnost plechu, což má za následek rozbití výrobku, zejména u materiálů s vysokou tvrdostí (například: ve stavu T6). hliníková slitina), nadměrné ohýbání způsobí vnitřní prasknutí materiálu, čímž se ovlivní pevnost.
Technický tým Supro MFG se obvykle rozhodne přidat do plechu drážky pro ohybovou linii, aby se zabránilo rozbití materiálu, a vyrazí čáry do plechu, takže při ohýbání a deformaci plechu je dostatek prostoru pro ohýbání a redukci prasklin. . , ale mírně ovlivňuje pevnost konstrukce.
Směr ohýbání
Zkušený výrobce ohýbacích dílů z plechu není jen výroba plechů specialista, ale také materiálový specialista.
Protože při procesu ohýbání plechu je třeba analyzovat směr vláken materiálu. Když je směr ohýbání stejný jako směr vláken materiálu, způsobí to praskliny v ohýbaných částech plechu a sníží pevnost produktu. To vyžaduje rozsáhlé zkušenosti s aplikací materiálu.
Neudržení materiálu způsobí selhání ohýbání
Tato situace často nastává, když se změní design produktu a design ohybu se přidá ke struktuře původního lisovaného produktu.
V rané fázi výroby dílů pro ohýbání plechu zorganizujeme všechny sekvence ohýbání tak, aby bylo možné všechny detaily produktu ohýbat a tvarovat uspořádaným způsobem a obecně nedocházelo k žádným poruchám ohýbání.
Supro MFG však mnohokrát aktivně pomáhá zákazníkům vyvíjet nové produkty a nevyhnutelně se setkává se změnami designu produktů a zvyšuje poptávku po funkčních strukturách.
Obecně se jev, že materiál nelze lisovat, soustředí především na okraj a střed. První metodou je změna konstrukce, která zablokuje pohyb konstrukce ohybu a ponechá požadovanou výšku ohybu (2t+R), pokud změna zahrnuje Pokud kritické rozměry nejsou možné, můžeme vytvořit drážky na konkrétních místech a použít speciální ohýbací podpěry, aby se zabránilo konstrukcím, které brání ohýbání.
Přiměřená rezervovaná ohybová mezera
Při výrobě kovových krabic nebo krabic ohýbáním plechu se často setkáváme s tím, že dva ohnuté okraje způsobují kontakt materiálu nebo dokonce interferenci v důsledku chyb ve velikosti a deformaci, což ovlivňuje použití výrobku. A během používání vede opotřebení materiálu ke snížení životnosti.
Rozumná konstrukce zachová mezeru 0.2 mm až 0.3 mm v rozích a hranách, které mohou být v kontaktu, což může zabránit interferenci materiálu během procesu ohýbání.
Účinně zvyšujte pevnost ohýbaných plechových dílů.
Ohýbané plechové díly se široce používají v různých průmyslových odvětvích a hrají velmi důležitou roli. Produkty, jako jsou plechy kovové skříně, plechové pouzdra a další výrobky vyžadují nosnou pevnost plechových dílů, takže musíme být rozumnější v detailech výrobku. Návrh účinně zvyšuje pevnost ohýbaných dílů.
V procesu ohýbání je nejčastějším ohýbáním hran volba krátkého a širokého provedení ohybu, které neovlivňuje velikost a vzhled výrobku, což je velmi chytrý trik.
Jemně redukujte složité ohybové struktury
Příliš složitá ohýbací konstrukce, i když se zdá, že je design velmi důmyslný, velmi chytrý a plný designu, ale při návrhu běžných průmyslových plechových ohýbacích dílů příliš složité ohýbání výrazně zvýší náklady na ohýbací matrici a v proces ohýbání. Je obtížné zajistit přesné rozměrové požadavky během procesu ohýbání, což zvyšuje náklady na pracovní sílu. Navíc komplikovaná konstrukce ohýbání bude plýtvat materiálem a při řezání se uřízne více materiálu.
Proto si u Supro MFG kromě speciálních požadavků na aplikaci můžete vybrat provedení plechových ohýbaných dílů s dělenou strukturou a kombinovat je svařováním nebo nýtováním, což může nejen zvýšit pevnost produktu, ale také snížit náklady .
Je obtížné zarovnat vzdálené otvory?
Při mnohonásobném ohýbání plechu se na hraně hromadí nadměrné tolerance ohybu, což zvyšuje hodnotu chyby, takže poloha otvoru bez rozumného návrhu je velmi náchylná k odchylce.
V Supro MFG obvykle nastavujeme polohovací prvky na rozložené grafice produktu, jako jsou malé otvory nebo zkosení, takže rozměrové chyby způsobené ohybovou deformací jsou kompenzovány polohovacím návrhem během zpracování.
Normální funkci výrobku lze také zajistit zvětšením otvoru nebo otvoru ve tvaru pasu.
Když jsou vyžadovány velmi přesné otvory s velmi úzkými rozměrovými tolerancemi, obvykle používáme sekundární obrábění (lisování, 3D řezání laserem, CNC obrábění) k vytvoření přesných otvorů a dalších speciálních konstrukcí.
Závěr
Kroky zpracování dílů zpracovávaných v plechové dílně jsou: předběžná zkouška výrobku, zkušební výroba zpracování výrobku a sériová výroba výrobku. V procesu zpracování produktu a zkušební výroby je nutné včas komunikovat se zákazníky a získat odpovídající hodnocení zpracování před hromadnou výrobou produktů.
Supro MFG je profesionální zakázkový výrobce plechových dílů se zaměřením na: design vzhledu produktu, strukturální a funkční design, rychlé prototypování produktů, design forem produktů, výrobu forem, rychlé prototypování plechů, hromadnou výrobu plechů a další služby.







