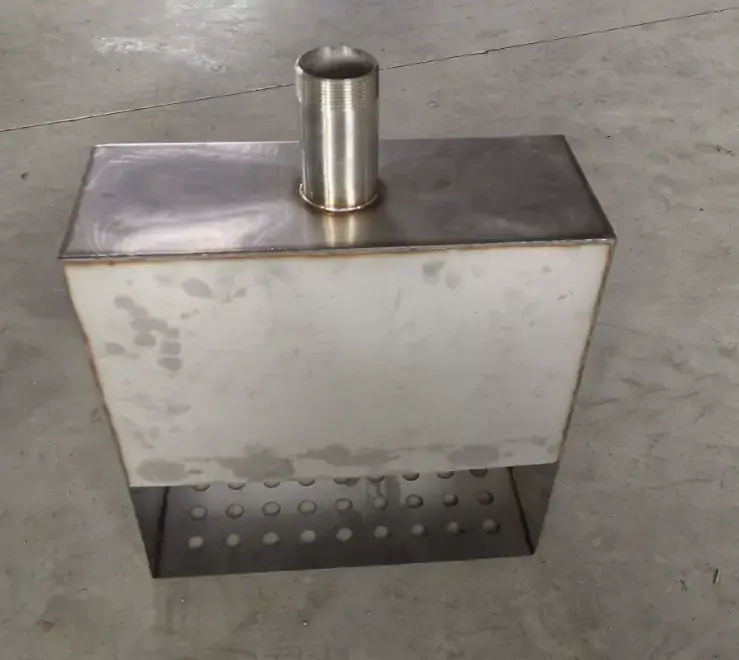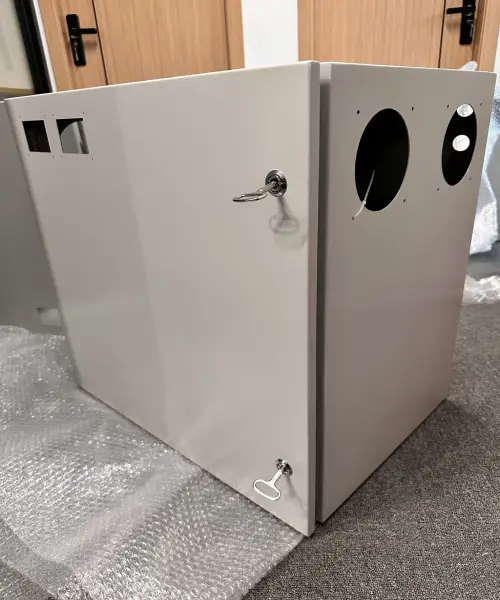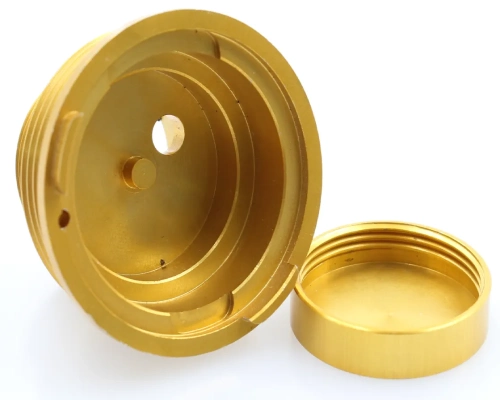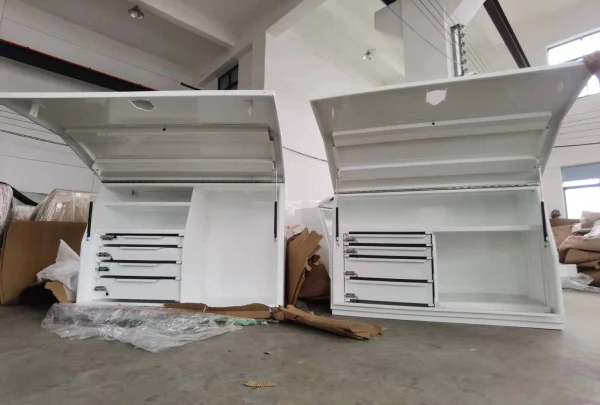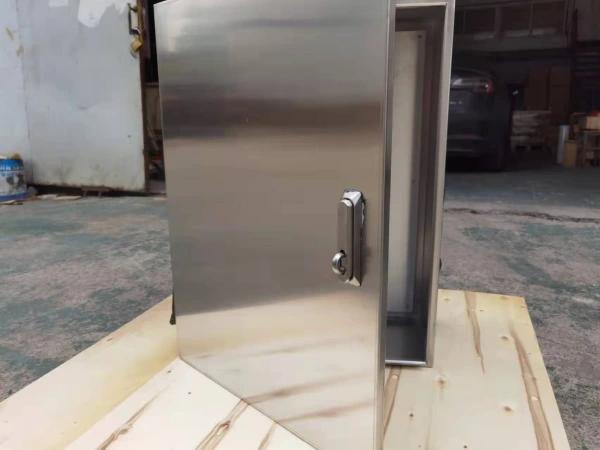
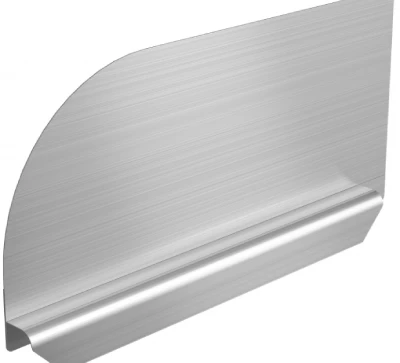
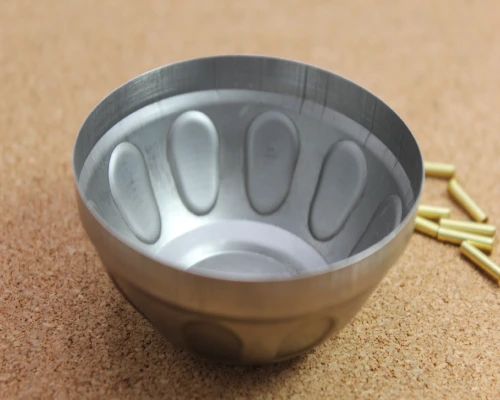
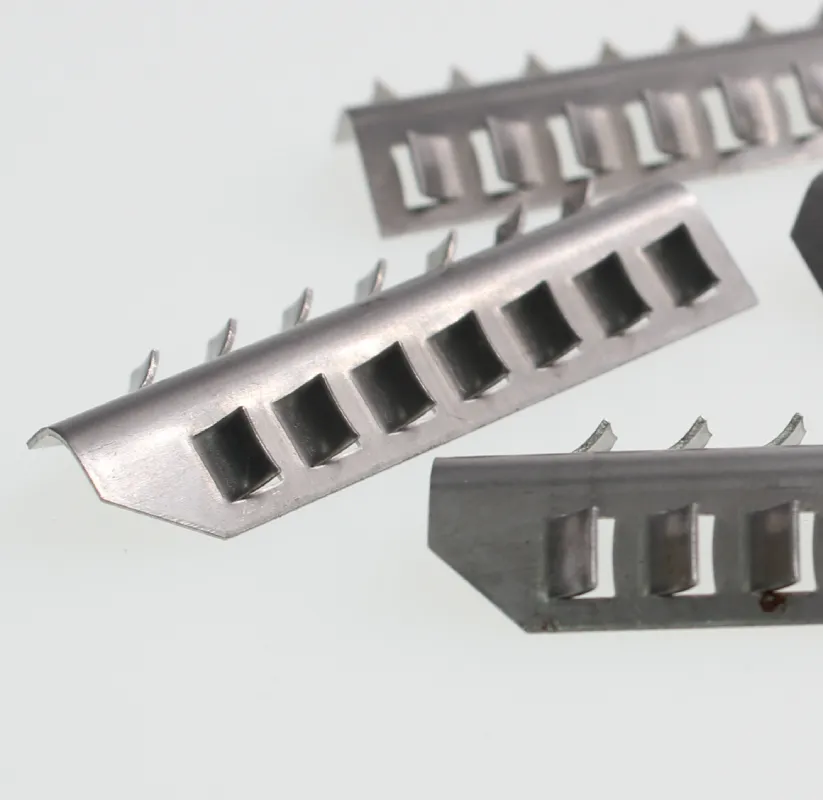
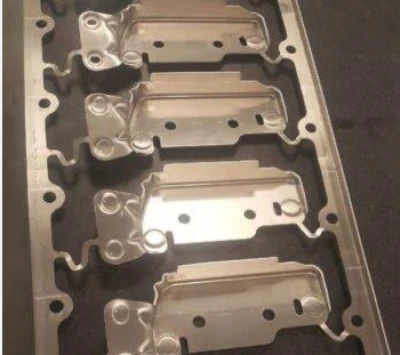

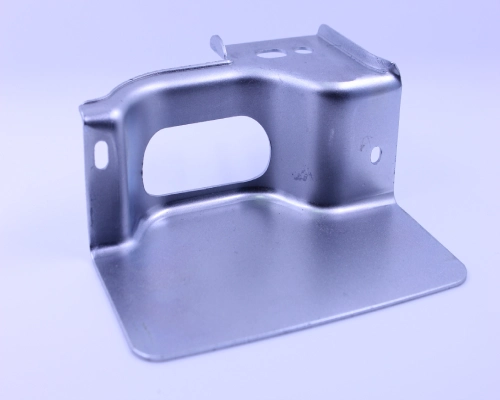
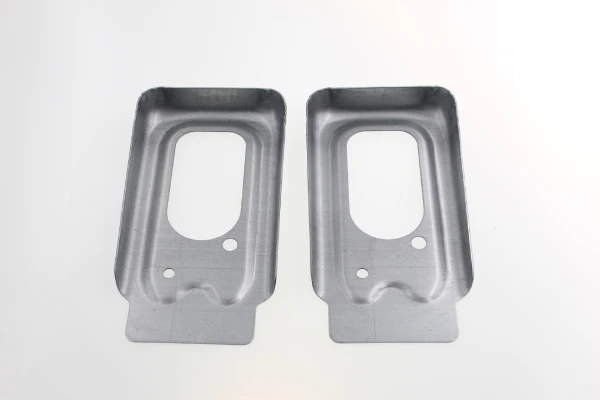
Ochranné kryty proti stříkající vodě jsou funkční plechové komponenty, které jsou obvykle integrovány do sestav obráběcích strojů, skříní průmyslových zařízení a systémů těsnění kapalin. Jejich primárním funkčním požadavkem je udržovat přesné geometrické zarovnání s dosedacími plochami (obvykle lůžka obráběcích strojů, rámy nebo základní desky). Pokud ochranný kryt nedoléhá těsně k zamýšlenému montážnímu povrchu, výsledné mezery nejen narušují estetický vzhled součásti, ale také zhoršují její funkční výkon – zejména v aplikacích zahrnujících těsnění chladicí kapaliny, odvod třísek nebo těsnění proti vlivům prostředí.
Dlouhodobým problémem ve výrobě ochranných krytů proti stříkající vodě je rozměrová nestabilita, která se projevuje ohýbáním a deformací. Tyto vady se obvykle projeví během závěrečné fáze montáže: ačkoli díly splňují rozměrové požadavky specifikované ve výkresech během kontroly, nelze je během skutečné montáže zarovnat s dosedacími plochami. Pochopení metalurgických a mechanických příčin těchto deformací je klíčové pro zavedení účinných protiopatření.
Tato práce zkoumá primární mechanismy vedoucí k deformaci zakázkových ochranných krytů proti stříkající vodě – rozložení vnitřního napětí, průhyb ohýbačky a deformaci vyvolanou teplem při svařování – a navrhuje řešení na úrovni procesu založená na zkušenostech s výrobou.
Mechanické principy deformace ochranného krytu proti stříkající vodě
Deformační mechanismus zakázkových ochranných krytů proti stříkající vodě pramení především ze dvou faktorů: zbytkových napětí způsobených plastickou deformací během ohybu a pružného zpětného rázu – jevu elastického zotavení, který způsobuje změnu úhlu ohybu po odlehčení.
Rozložení vnitřního napětí při tváření plechů
Když je ochranný kryt proti rozstřiku ohnutý, materiál podléhá nerovnoměrné plastické deformaci ve směru tloušťky – vnější vlákna se prodlužují pod tahovým napětím, zatímco vnitřní vlákna jsou vystavena tlakovému napětí. Toto rozdílné napětí vytváří uvnitř tvarovaného dílu pole zbytkového napětí.
U složitých geometrií ochranných krytů proti stříkající vodě na zakázku s více přírubami, zářezy nebo různými poloměry ohybu vykazují tato zbytková napětí asymetrické rozložení. Během následné manipulace, ořezávání nebo svařování dochází v obrobku k lokální relaxaci napětí, což vede k postupnému deformování – deformaci, která se často nezjistí až do konečné montáže.
Velikost zbytkového napětí závisí na mezi kluzu materiálu, poměru poloměru ohybu k tloušťce a orientaci zrna vzhledem k ose ohybu. Obrobky ohýbané rovnoběžně se směrem válcování vykazují vyšší gradienty zbytkového napětí, čímž se zvyšuje riziko deformace.
Efektivní řízení napětí vyžaduje prediktivní modelování a řízenou sekvenci tváření, aby se minimalizovala nerovnováha napětí.
Pružení a jeho vliv na rozměrové nekonzistence v ochranných krytech proti stříkající vodě
Pružení se vztahuje k elastickému zotavení plechu po uvolnění ohybového tlaku; přímo ovlivňuje rozměrovou přesnost ochranných krytů na míru.
U ochranných krytů proti stříkající vodě s dlouhými, souvislými ohybovými liniemi se mohou i malé úhlové odchylky – například 0.5° na ohyb – hromadit a při montáži na ploché lože stroje vytvářet mezery o délce několika milimetrů po celé délce součásti.
Míra pružnosti závisí na modulu pružnosti materiálu, mezi kluzu a indexu zpevnění; pružnost je obzvláště výrazná u vysokopevnostní oceli a slitin nerezové oceli.
Kromě toho mohou rozdíly v tloušťce a tvrdosti materiálu v rámci jedné spirály vést k nekonzistentnímu pružnému dorazu podél stejné linie ohybu, čímž se dále zhoršují geometrické chyby. Přestože je nadměrné ohýbání běžnou kompenzační technikou, vyžaduje přesnou charakterizaci procesu pro každou výrobní šarži. Bez spolehlivé kompenzační strategie zůstane pružný doraz hlavní příčinou špatného usazení ochranných krytů proti stříkající vodě na míru.
Pouze 4 kroky
online zakázková kovovýroba dílů
Kontaktujte náš tým odborníků a vyzkoušejte efektivitu a ekonomické výhody služeb digitální výroby kovů.
Nahrajte soubory návrhů
STL , STEP (.stp), IGES (.igs), (.ZIP) nebo PDF.
Buďte také vzorem nebo nápadem
Analýza cenové nabídky a návrhu
Okamžité tovární nabídky a zprávy DfM, nejrozumnější řešení.
Výroba začíná
Digitální procesy mohou zahájit zakázky do 24 hodin.
On-Time Delivery
Dodržování slibů dodávek schválených více než 3000 kupujícími z globální společnosti.
Příčiny deformace ochranného krytu související se zařízením
Existují dvě hlavní příčiny deformace zakázkových ochranných krytů proti stříkající vodě související se zařízením: deformace generovaná ohraňovacím lisem, která vede k nekonzistentním úhlům ohybu v oblastech s dlouhým rozpětím, a reakce mechanického kompenzačního systému, který tuto deformaci vyrovnává.
Průhyb ohýbačky během ohýbání dlouhých dílů
Během ohýbání na ohraňovacím lisu s dlouhým rozpětím dochází k elastické deformaci horního razníku a spodního stolu při působení síly. U ochranných krytů s dlouhými ohybovými liniemi (obvykle přesahujícími dva metry) způsobuje tato deformace nelineární úhlové odchylky podél jejich délky.
Mechanický princip je přímočarý: aplikovaný tlak způsobí, že se razník ohne nahoru a stůl dolů, což má za následek menší hloubku zalisování ve středu a větší hloubku zalisování na obou koncích. V důsledku toho vykazují zakázkové ochranné kryty proti stříkající vodě při měření podél podélné osy charakteristický „usmívající se“ nebo „mračící se“ profil. Tato geometrická chyba se projevuje jako znatelné mezery na obou koncích, když je díl upevněn k rovné základně stroje.
Podle teorie vychýlení nosníku je velikost vychýlení úměrná třetí mocnině délky rozpětí; proto jsou delší ochranné kryty proti stříkance ze své podstaty náchylnější k tomuto problému. Kolísání tvrdosti materiálu v rámci jedné spirály dále mění její ohybovou odolnost, což vede k nepředvídatelným změnám v chování při vychýlení. V důsledku toho je nutné přijmout proaktivní opatření k udržení konzistence úhlu podél celé ohybové křivky.
Role mechanických kompenzačních systémů
Mechanické systémy pro zakřivení zavádějí na pracovní stůl předem vypočítané zakřivení směrem nahoru pomocí nastavitelných klínových sestav, čímž zmírňují průhyb ohýbačky. Při výrobě ochranných krytů proti stříkající vodě jsou tyto systémy klíčové pro zajištění konzistence referenčního úhlu napříč všemi částmi obrobku.
Tradiční mechanická kompenzace se však opírá o pevné křivky průhybu založené na nominální hmotnosti a tloušťce materiálu. Tento statický přístup nezohledňuje proměnné v reálném čase – jako jsou změny meze kluzu mezi šaržemi, jemné rozdíly ve specifikacích tloušťky materiálu nebo asymetrické síly působící na razidla.
U zakázkových ochranných krytů proti stříkající vodě s více osami ohybu způsobují tyto proměnné odchylku skutečné křivky vychýlení od přednastavené mechanické křivky. Operátoři musí znovu kalibrovat polohy klínů při každé změně obrobku, což způsobuje zpoždění nastavení a může vést k lidské chybě.
Zatímco mechanické systémy poskytují funkční základ, jejich inherentní tuhost omezuje přizpůsobivost, zejména při zpracování pokročilých vysokopevnostních ocelí nebo manipulaci s různými délkami ohybů v rámci stejné šarže ochranných krytů proti stříkající vodě.
Hledáte spolehlivé a cenově výhodné
Výrobci plechů v Číně
Více než 150,000 5,000 OEM produktů pro kovovýrobu dodaných více než XNUMX XNUMX globálním zákazníkům.
A těžit z toho!
Tepelná deformace způsobená svařováním ochranného krytu proti stříkající vodě
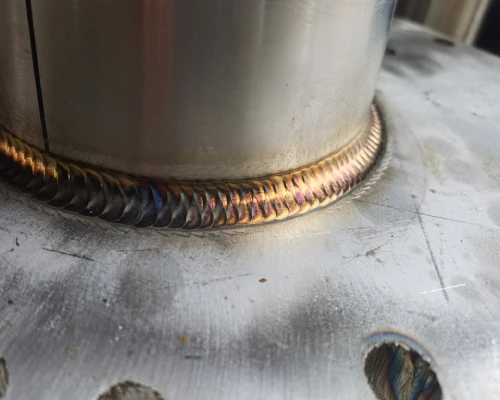
Tepelná deformace v zakázkových ochranných krytech proti rozstřiku pramení ze strmých teplotních gradientů v tepelně ovlivněné zóně (HAZ) a akumulovaných smršťovacích sil – obojí vytváří zbytková napětí, která způsobují deformaci ochranných krytů proti rozstřiku během chlazení.
Tepelně ovlivněná zóna a vznik tepelného napětí
Jak se svařovací oblouk pohybuje podél spoje, přenáší vysoce koncentrované teplo do základního materiálu ochranného krytu. Tato lokalizovaná oblast se snaží roztahovat, ale je omezena okolním chladnějším základním materiálem, čímž vzniká tlaková plastická deformace v tepelně ovlivněné zóně (HAZ). Po ochlazení se HAZ smršťuje a vytváří podélná a příčná tahová zbytková napětí, která působí na celý plech. V průřezu tenkostěnného ochranného krytu tato napětí často překračují lokální prahovou hodnotu vzpěru a projevují se typickým vlnovitým deformováním nebo úhlovým vychýlením.
Velikost napětí závisí na maximální teplotě, době prodlevy a tepelné difuzivitě materiálu. Austenitická nerezová ocel si díky své nízké tepelné vodivosti déle udržuje teplo, což zhoršuje deformaci ochranného krytu proti stříkající vodě z nerezové oceli.
Výsledné pole napětí interaguje se zbytkovými napětími z předchozích ohýbacích operací, což dále zhoršuje geometrické chyby pozorované během finální montáže.
Vlivy svařovacího sledu a regulace tepelného příkonu na ochranné kryty proti stříkající vodě
Pro řízení tepelné deformace u zakázkových sestav ochranných krytů proti stříkající vodě je nezbytné přesné řízení svařovacího sledu a čistého tepelného příkonu na jednotku délky.
Vytvoření souvislého, nepřerušovaného svaru podél dlouhé pevné příruby koncentruje smršťovací síly a efektivně odtahuje ochranný kryt od jeho roviny. Rozdělení spoje na střídavě uspořádané nebo střídavě dozadu uspořádané svařovací sekce umožňuje mezichlazení, čímž se snižují maximální teploty a vyhlazuje se tepelný gradient. Zároveň minimalizace vstupní energie (měřeno v joulech na palec) optimalizací rychlosti posuvu a snížením intenzity proudu snižuje objem plasticky deformovaného materiálu.
Svařování ve strategické sekvenci – buď směrem ven od středu ochranného krytu, nebo střídavě na obou stranách součásti – umožňuje vzájemné vyrušení kontrakčních sil. Tato symetrie zabraňuje kumulativní úhlové odchylce a zachovává rovinnost příruby. Přísné teplotní limity mezi jednotlivými vrstvami dále zabraňují hromadění tepla a zajišťují, že finální ochranné kryty na míru si zachovají specifikovaný geometrický vztah s povrchem přiléhajícího tělesa.
Hledáte spolehlivou firmu na zakázkovou výrobu plechu?
Promluvte si s týmem odborníků Supro MFG
Kontaktujte nás pro konkurenční ceny z továrny,
a celou řadu služeb technické podpory.
Procesní řešení pro kontrolu deformace v ochranných krytech proti stříkající vodě
Efektivní a komplexní řešení problému deformace u zakázkových ochranných krytů proti stříkající vodě na úrovni procesu musí integrovat dynamickou kompenzaci průhybu během procesu ohýbání, používat metody svařování s nízkým tepelným vstupem a využívat pevné upínací přípravky k zajištění přesnosti a rovinnosti konečného dílu.
Dynamická hydraulická kompenzace průhybu během ohýbání ochranného krytu proti rozstřiku
Dynamická hydraulická kompenzace průhybu překonává omezení mechanických systémů pro ohýbání – konkrétně jejich závislost na přednastavených křivkách průhybu. U zakázkových ochranných krytů proti stříkající vodě s ohybovou délkou přesahující dva metry je ohybové zatížení soustředěno ve středu obráběcího stroje, což způsobuje, že se beran prohne nahoru a pracovní stůl se prohne dolů.
Hydraulický kompenzační systém zahrnuje několik hydraulických válců namontovaných pod pracovním stolem, které v reálném čase během ohýbacího zdvihu působí silou směrem nahoru, čímž okamžitě působí proti průhybu, který vzniká. CNC řídicí jednotka vypočítává požadovanou kompenzaci na základě tloušťky materiálu, pevnosti v tahu, délky ohybu a cílového úhlu zadaného pro každý program.
Během výroby ochranných krytů proti stříkající vodě se jakost a tloušťka materiálu liší v různých šaržích; tato adaptivní schopnost zajišťuje konzistenci úhlu po celé délce obrobku, čímž eliminuje problémy způsobené „usmívajícími se“ nebo „mračícími se“ profily, které brání správnému zarovnání s ložem obráběcího stroje.
Svařování TIG studeným drátem pro snížení tepelného příkonu
Konvenční TIG svařování zavádí koncentrovanou tepelnou energii, která vytváří strmé teplotní gradienty v tenkých ochranných krytech proti rozstřiku, což vede k deformaci v důsledku nerovnoměrné tepelné roztažnosti a smrštění.
Svařování TIG se studeným drátem funguje na zásadně odlišném principu: přídavný drát se přivádí do náběžné hrany tavné lázně při pokojové teplotě, aniž by bylo nutné drát předehřívat pomocí pomocného zdroje tepla před napařováním.
Oblouk poskytuje veškerou tepelnou energii, ale studený přídavný drát absorbuje část této energie během tavení – čímž účinně snižuje teplotu roztavené lázně a snižuje teplotní gradient mezi svarovou zónou a základním kovem . Ve srovnání s konvenčním TIG svařováním může proces studeného přídavného drátu zmenšit šířku svaru o 50 % a minimalizovat maximální deformaci svaru o 23.8 %.
U ochranných krytů vyžadujících svařované spoje snižuje snížený přívod tepla přímo minimalizaci deformace způsobené tepelně ovlivněnou zónou (HAZ) a zlepšuje rozměrovou stabilitu během finální montáže.
Optimalizace svařovacích postupů a strategií upevnění ochranných krytů proti stříkající vodě
Řízení procesu svařovaných ochranných krytů proti rozstřiku zahrnuje nejen řízení tepelného příkonu, ale také pečlivé plánování posloupností svarů a mechanických omezení daných upínacími přípravky.
U zakázkových ochranných krytů proti stříkající vodě to obvykle zahrnuje:
Provedení bodového svařování na kritických místech pro zajištění stabilního umístění dílu před zahájením plného svařování;
Použití vyvážené posloupnosti svařování, střídání obou stran sestavy pro vyvážení smršťovacích sil;
segmentální svařování, pokud to konstrukce spoje umožňuje;
přísná kontrola meziprůchodové teploty, aby se zabránilo akumulaci tepla.
Stejně důležitá je strategie upínání. Pevné a dobře navržené svorky omezují pohyb obrobku během svařovacího procesu a zabraňují posunutí způsobenému tepelnou roztažností a smršťováním. Konstrukce svorky by měla umožňovat řízenou tepelnou roztažnost a zároveň udržovat součást v její zamýšlené konečné geometrii. Upínací přípravky aplikované symetricky kolem svarové zóny rovnoměrně rozkládají upínací síly a zabraňují lokalizované deformaci.
Upínací prvky musí také odpovídat specifické geometrii ochranného krytu proti stříkající vodě – včetně jeho přírub, výřezů a montážních prvků – a zároveň se vyhnout vzniku dodatečných koncentrací napětí.
Závěr
Deformace a deformace ochranného krytu proti rozstřiku jsou způsobeny kombinací několika faktorů v průběhu výrobního procesu: zbytkovým napětím vznikajícím během ohýbání, průhybem ohraňovacího lisu a tepelným napětím způsobeným svařováním. Každý z těchto mechanismů vede k rozměrové nestabilitě, což v konečném důsledku brání správnému usazení ochranného krytu na montážní povrch.
Řešení těchto základních příčin vyžaduje systematický přístup. Během fáze ohýbání zajišťuje funkce dynamické hydraulické kompenzace průhybu na CNC ohraňovacích lisech konzistentní úhly ohybu pro dlouhé obrobky.
Během fáze svařování minimalizuje svařování TIG studeným drátem přívod tepla, zatímco optimalizovaný postup svařování a pevné přípravky účinně řídí tepelnou deformaci. Kombinace těchto procesních kontrol zajišťuje, že vyrobené ochranné kryty proti stříkající vodě odpovídají zamýšlené geometrii a těsně přiléhají k dosedacím plochám, čímž zabraňuje vzniku mezer, které by mohly ohrozit integritu sestavy.
Supro je profesionální výrobce zakázkových ochranných krytů proti stříkající vodě. Využíváme moderní vybavení, rozsáhlé výrobní zkušenosti a specializovaný technický tým a dodáváme perfektní zakázková řešení ochranných krytů proti stříkající vodě více než 3 000 společnostem po celém světě spolu s originálními cenovými nabídkami od výrobců.
Pro technické konzultace, konstrukční řešení nebo specifikace produktů se neváhejte kdykoli obrátit na náš technický tým.