
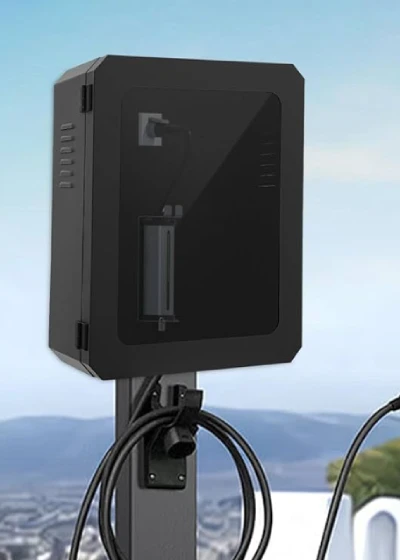










Vzhľadom na to, že globálna miera penetrácie elektrických vozidiel neustále rastie, zavádzanie vonkajšej nabíjacej infraštruktúry napreduje nebývalým tempom. Kryty nabíjacích staníc pre elektromobily, ktoré slúžia ako prvá obranná línia na ochranu vnútorných elektrických komponentov, sú neustále vystavené korozívnemu prostrediu, ako je dážď, kondenzácia, teplotné cykly a posypová soľ.
Spodná časť krytu a spodný okraj dverového panelu sú hlavnými cieľmi korózie – tieto oblasti sú neustále vystavené kapilárnej absorpcii vody z betónových podkladov alebo sa v nich hromadí tekutina s obsahom soli striekajúca z vozovky. Keď sa hrdza vytvorí, rýchlo sa šíri, čo vedie k odlupovaniu náteru, zníženiu pevnosti konštrukcie a dokonca k ohrozeniu bezpečnosti vnútorných elektrických komponentov.
Hoci normy NEMA 250 a UL 50E poskytujú odstupňovaný rámec pre ochranu vonkajších elektrických krytov pred vplyvmi prostredia, problémy, ako je nedostatočná odolnosť základného materiálu proti korózii (napr. štandard SPCC), nedostatočná drenážna konštrukcia na dne a nedostatočná predúprava pred nanesením náteru, zostávajú bežnými príčinami predčasného zlyhania krytov nabíjacích staníc pre elektromobily na mieru.
Tento článok systematicky analyzuje príčiny predčasnej korózie na základni a okrajoch krytov nabíjacích staníc pre elektromobily z hľadiska procesov výroby plechov a navrhuje komplexné riešenie zahŕňajúce modernizáciu materiálov, štrukturálne odvodnenie a optimalizáciu povrchových úprav.
Analýza základných príčin – prečo zlyhávajú ako prvé základňa a okraje krytov nabíjacích staníc pre elektromobily
Korózia základného materiálu a okrajov krytov nabíjacích staníc pre elektromobily na mieru zvyčajne začína v miestach diskontinuity v nátere. Na týchto miestach zachytená vlhkosť vytvára elektrochemické články – čo je poruchový režim spôsobený kombináciou nedostatočného základného materiálu, konštrukčných chýb v hydraulickom systéme a problémov s kvalitou predúpravy. Nižšie budeme postupne analyzovať každý z týchto faktorov.
Nedostatočná odolnosť základného materiálu proti korózii v krytoch nabíjacích staníc pre elektromobily
Mnoho výrobcov krytov nabíjacích staníc pre elektromobily si ako základný materiál vyberá štandardnú za studena valcovanú oceľ (SPCC). SPCC je typ nízkouhlíkovej ocele valcovanej za studena bez zliatinových prvkov inhibujúcich hrdzu alebo ochranných náterov na povrchu; jej odolnosť voči korózii závisí výlučne od následných aplikácií náterov. Keď sa náter poškodí počas manipulácie, inštalácie alebo prevádzky, základný materiál je priamo vystavený korozívnym médiám.
V praktických aplikáciách sa na SPCC môžu objaviť hrdzavé škvrny už v priebehu niekoľkých mesiacov, ak je vystavený vlhkému vonkajšiemu prostrediu. SGCC na druhej strane využíva proces žiarového zinkovania, pri ktorom zinková vrstva chráni oceľ dvojitým mechanizmom fyzickej bariéry a obetnej anódy. Pozinkovaný povlak triedy Z275 (celková hmotnosť 275 g/m²) vydrží viac ako 1 000 hodín testovania v soľnej hmle bez toho, aby sa objavila červená hrdza.
V prípade produktov určených na dlhodobé vonkajšie použitie, ako sú napríklad kryty nabíjacích staníc pre elektromobily na mieru , je výber SPCC ako materiálu inherentne štrukturálnou chybou.
Zlý odvodňovací systém krytu nabíjacej stanice pre elektromobily vedie k hromadeniu vody
Oblasť, kde sa spodná časť krytu nabíjacej stanice pre elektromobily dotýka betónového základu alebo zeme, je veľmi náchylná na zadržiavanie vlhkosti. Dažďová voda, kondenzácia a kvapaliny obsahujúce soli stekajúce z povrchu vozovky stekajú po povrchu krytu na dno; ak nie je zabezpečená účinná drenážna cesta, časom sa hromadia pozdĺž spodného okraja a spodného okraja panelu dverí.
Norma NEMA 250 výslovne stanovuje, že vonkajšie kryty musia byť vybavené drenážnymi otvormi, aby sa zabránilo hromadeniu vlhkosti. Podľa požiadaviek NEMA 250 a UL 50E by mal byť priemer drenážnych otvorov v krytoch nabíjacích staníc pre elektromobily typu 3R a 3RX medzi 3.2 mm a 6.4 mm.
Konštrukcia bez sklonu dna, ako aj chýbajúce alebo nesprávne umiestnené drenážne otvory, priamo povedú k nepretržitej elektrochemickej korózii v oblastiach, kde sa hromadí voda. Kombinácia stojatej vody a cyklu kondenzácie spôsobeného dennými výkyvmi teploty výrazne urýchľuje proces korózie krytov vonkajších nabíjacích staníc pre elektromobily.
Nedostatočná predbežná úprava pred náterom
Predúprava pred striekaním je kritický proces, ktorý určuje priľnavosť náteru a životnosť ochrany proti korózii. V prípade SPCC substrátov môžu štandardné fosfátovacie úpravy na báze železa alebo zinku vytvoriť na povrchu fosfátový konverzný povlak , ktorý poskytuje spoľahlivý adhézny základ pre práškové nátery.
Neúplné odmasťovanie môže viesť k zlej priľnavosti medzi náterom a podkladom, čo spôsobuje pľuzgiere a odlupovanie náteru v horúcom a vlhkom prostredí; nedostatočné odstránenie hrdze zanecháva pod náterom zárodky hrdze, ktoré sa v krátkom čase rozšíria zvnútra smerom von, čo vedie k odlupovaniu.
V prípade pozinkovaných oceľových plechov SGCC sa musí na aktiváciu povrchu zinkovej vrstvy použiť proces pasivácie chromátom alebo bezchrómovou pasiváciou. Predúprava silánom ponúka v porovnaní s tradičným fosfátovaním lepšiu ochranu proti korózii. Bez ohľadu na proces použitý pre kryty nabíjacích staníc pre elektromobily na mieru musia byť parametre procesu pre každý krok – odmasťovanie, odstraňovanie hrdze a oplachovanie – prísne kontrolované; inak celý náterový systém zásadne stratí svoju ochrannú schopnosť.
Hľadáte spoľahlivé a cenovo výhodné
Čínsky výrobca kovovýrobcov
Viac ako 150,000 5,000 OEM produktov na kovovýrobu dodaných viac ako XNUMX XNUMX globálnym nákupcom.
A profitujte z toho!
Materiálové riešenia – modernizácia základného materiálu krytov nabíjacích staníc pre elektromobily s cieľom dosiahnuť vnútornú ochranu
Modernizácia základného materiálu krytov nabíjacích staníc pre elektromobily z hliníka SPCC na hliník SGCC Z275 alebo 5052 priamo rieši hlavnú príčinu – pozinkovaný povlak Z275 poskytuje viac ako 1 000 hodín odolnosti voči soľnej hmle podľa normy ASTM B117, zatiaľ čo hliník eliminuje možnosť elektrochemickej korózie.
Žiarovo pozinkovaná oceľ – SGCC s povlakom Z275
Modernizácia základného materiálu zo štandardnej za studena valcovanej ocele na žiarovo pozinkovanú oceľ (SGCC) je preferovaným prístupom k zvýšeniu odolnosti krytov nabíjacích staníc pre elektromobily proti korózii pri zdroji. Označenie Z275 znamená, že celková hmotnosť pozinkovaného povlaku na oboch stranách oceľového plechu je 275 g/m². Tento zinkový povlak poskytuje ochranu prostredníctvom dvojitého mechanizmu: fyzickej izolácie korozívnych médií a elektrochemickej ochrany exponovaného oceľového substrátu pomocou obetnej anódy.
V teste neutrálnej soľnej hmly podľa normy ASTM B117 vydrží povlak Z275 typicky viac ako 1 000 hodín bez červenej hrdze, zatiaľ čo konvenčná trieda Z120 si udrží výkonnosť iba 500 – 800 hodín.
V prípade krytov vonkajších nabíjacích staníc pre elektromobily môže SGCC Z275 dosiahnuť životnosť 20 – 30 rokov v pobrežných oblastiach, priemyselnom prostredí a prostredí s vysokou vlhkosťou. Okrem toho si SGCC zachováva dobrú tvárnosť a zvárateľnosť, vďaka čomu je vhodný pre procesy spracovania plechov, ako je ohýbanie, lisovanie a zváranie. Je to osvedčené riešenie, ktoré vyvažuje odolnosť proti korózii s výrobnou uskutočniteľnosťou.
Hliníková zliatina – zliatina 5052: Vyváženie ľahkej konštrukcie a odolnosti voči korózii
Pre aplikácie v nabíjacích staniciach, kde je hmotnosť kritickým faktorom alebo kde je vysoká expozícia soľnej hmle, ponúka hliníková zliatina 5052 alternatívne technické riešenie . Zliatina 5052 patrí do radu hliníkových zliatin Al-Mg odolných voči korózii a jej odolnosť voči korózii soľnou hmlou je výrazne lepšia ako u zliatin 3003 a 6061, pričom sa obzvlášť dobre osvedčila v morskom a chemickom prostredí.
Na rozdiel od pozinkovanej ocele dosahujú hliníkové zliatiny ochranu prostredníctvom hustého oxidového filmu, ktorý sa prirodzene tvorí na povrchu. To eliminuje problém s červenou hrdzou, ktorá vzniká po poškodení náteru, a zásadne eliminuje riziko korózie substrátu pri elektrochemickej korózii. Medza klzu ocele 5052-H32 je približne 193 MPa (28 000 psi) a jej pevnosť v ťahu dosahuje 228 MPa (33 000 psi). Ponúka dobrú tvárnosť a je vhodná pre zložité procesy ohýbania a hlbokého ťahania, ktoré sú potrebné pre kryty nabíjacích staníc pre elektromobily na mieru.
Hoci náklady na materiál sú vyššie ako náklady na SGCC, kryty nabíjacích staníc pre elektromobily zo zliatiny hliníka 5052 ponúkajú významné výhody z hľadiska nákladov na životný cyklus vo vysoko korozívnom prostredí, ako sú pobrežné oblasti s vysokou koncentráciou soľnej hmly alebo blízkosť chemických závodov.
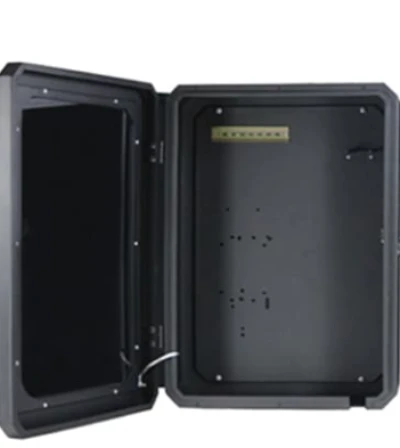
Rozhodnutia o výbere materiálu pre kryty nabíjacích staníc pre elektromobily
Výber materiálov pre kryty vonkajších nabíjacích staníc pre elektromobily by mal byť založený na systematickom posúdení špecifického prevádzkového prostredia.
Vo vnútrozemskom mestskom prostredí je možné zvoliť pozinkovanú oceľ SGCC Z275 v kombinácii s vysoko kvalitným práškovým náterom, aby sa vyvážili náklady a odolnosť proti korózii; v pobrežných oblastiach alebo prostrediach, kde sa v zime na cesty aplikujú rozmrazovacie prostriedky, sa odporúča prejsť na hliníkovú zliatinu 5052, aby sa eliminovalo riziko červenej hrdze využitím jej vynikajúcej odolnosti voči soľnej hmle; v extrémne korozívnom prostredí je možné zvážiť nehrdzavejúcu oceľ 304 alebo 316, ale je potrebné zvážiť vyššie náklady na materiál a ťažkosti so spracovaním .
Okrem toho rozhodnutia o materiáloch ovplyvňujú aj faktory, ako sú hmotnostné obmedzenia, požiadavky na elektromagnetické tienenie, potreby certifikácie UL a cieľové trhové ceny. Odporúča sa jasne definovať environmentálne klasifikácie a výkonnostné ciele už počas fázy návrhu, aby sa predišlo predčasnému zlyhaniu krytov nabíjacích staníc pre elektromobily na mieru v dôsledku zníženia kvality materiálu – náklady na ochranu proti korózii predstavujú v počiatočných fázach len nepatrný zlomok celkových nákladov projektu, zatiaľ čo náklady na výmenu a opravu po poruche sú často niekoľkonásobne vyššie.
Len 4 kroky
online zákazková kovovýroba dielov
Kontaktujte náš tím odborníkov a vyskúšajte efektivitu a ekonomické výhody služieb digitálnej výroby kovov.
Nahrajte súbory dizajnu
STL , STEP (.stp), IGES (.igs), (.ZIP) alebo PDF.
Buďte tiež vzorom alebo nápadom
Analýza cenovej ponuky a návrhu
Okamžité továrenské ponuky a správy DfM, najrozumnejšie riešenie.
Výroba začína
Digitálne procesy môžu spustiť úlohy objednávky do 24 hodín.
V čase dodania
Dodržiavanie prísľubov dodávok, ktoré schválilo viac ako 3000 XNUMX kupujúcich globálnej spoločnosti.
Konštrukčný návrh krytu nabíjacej stanice pre elektromobily – technická drenáž a izolácia
Konštrukčné riešenie určuje, či kryt nabíjacej stanice pre elektromobily aktívne odvádza vlhkosť alebo ju necháva zostať v blízkosti základne. Pasívny odtok – dosiahnutý pomocou upravených svahov a drenážnych otvorov v kombinácii s výškou nad inštalačným povrchom – je primárnym ochranným opatrením proti kapilárnemu pôsobeniu a hromadeniu vody.
Začlenenie sklonu do základného návrhu krytu nabíjacej stanice pre elektromobily
Konštrukčné riešenie základne krytu nabíjacej stanice pre elektromobily by malo viesť vlhkosť tak, aby prirodzene prúdila smerom k drenážnym otvorom, a nie aby sa hromadila pozdĺž spodného okraja a v rohoch.
Medzi typické konštrukčné prvky krytov s certifikáciou NEMA 3R patria šikmé strechy a prekrývajúce sa dverové panely; základnou logikou je dosiahnuť aktívne odvodnenie prostredníctvom geometrie, a nie spoliehať sa na tesnenia. Rozšírenie tohto prístupu na základný dizajn krytov nabíjacích staníc pre elektromobily na mieru – vrátane mierneho sklonu 1° – 3° počas lisovania základnej dosky – vytvára prirodzený odvodňovací gradient pozdĺž spodného okraja, čo umožňuje vode plynulý odtok smerom k najnižšiemu bodu pod vplyvom gravitačnej sily.
Táto pasívna drenážna stratégia sa nespolieha na pohyblivé časti ani pravidelnú údržbu a spĺňa základnú požiadavku normy NEMA 250 pre vonkajšie kryty : „Drenážne otvory musia byť schopné účinne odvádzať nahromadenú vodu z vnútra.“
Konštrukcia bez sklonu dna na druhej strane znamená, že vlhkosť zostane na rovných povrchoch dlhodobo stagnovať. V kombinácii s cyklom kondenzácie spôsobeným dennými výkyvmi teploty to urýchľuje proces elektrochemickej korózie krytu vonkajšej nabíjacej stanice pre elektromobily.
Drenážne otvory
Inštalácia odtokových otvorov v najnižšom bode dna je štandardným inžinierskym postupom, ktorý zabraňuje hromadeniu vlhkosti vo vnútri krytu nabíjacej stanice pre elektromobily. Norma NEMA 250 výslovne vyžaduje, aby priemer odtokových otvorov v krytoch typu 3R bol medzi 1/8 palca (3.2 mm) a 1/4 palca (6.4 mm), pokiaľ sa nepoužíva prepážka alebo odtokový armatúra.
Odtokové otvory by mali byť umiestnené v najnižšom bode základnej dosky krytu vonkajšej nabíjacej stanice pre elektromobily, aby sa zabezpečilo , že všetka dažďová voda stekajúca po povrchu krytu a vnútorná kondenzácia budú okamžite odvedené. Ak je priemer otvoru príliš malý, je náchylný na upchávanie prachom alebo nečistotami; ak je príliš veľký, môže to znížiť stupeň ochrany.
Pri navrhovaní krytov nabíjacích staníc pre elektromobily na mieru spoločnosť Supro zvyčajne umiestňuje jeden odtokový otvor v blízkosti každého spodného rohu s priemerom regulovaným medzi 4 – 5 mm a zabudováva sieťky proti hmyzu alebo labyrintové štruktúry, aby sa zabránilo vniknutiu cudzích predmetov. V návode na inštaláciu sa výslovne uvádza, že tieto odtokové otvory nesmú byť blokované ani použité na vedenie uzemňovacích vodičov – akákoľvek úprava zamýšľaného použitia odtokových otvorov na mieste bude mať priame následky k neplatnosti zoznamu UL.
Zdvihnutie krytu nad inštalačný povrch
Fyzická izolácia spodnej časti krytu nabíjacej stanice pre elektromobily od betónového základu alebo zeme je účinným prostriedkom na zabránenie kapilárnej absorpcie vody a vzlínania zemnej vlhkosti.
Keď je kryt umiestnený priamo na betónovom podklade, kapilárne pôsobenie vťahuje zemnú vlhkosť do kontaktného rozhrania medzi spodnou hranou a podstavcom, čím sa vytvára trvalo vlhké mikroprostredie. Riešením je inštalácia nožičiek alebo podstavca v spodnej časti, aby sa kryt zdvihol aspoň o 25 – 50 mm nad povrch inštalácie, čím sa vytvorí dostatočná vetracia medzera na urýchlenie schnutia v spodnej oblasti.
Tento konštrukčný prístup sa široko používa vo vonkajších krytoch s certifikáciou NEMA 3R a 4X . Zvýšená konštrukcia tiež uľahčuje správne fungovanie drenážnych otvorov – vlhkosť môže odtekať priamo do zeme, namiesto toho, aby sa hromadila na dne krytu.
Odporúča sa, aby materiál pre montážne nožičky bol pozinkovaná oceľ alebo nehrdzavejúca oceľ s odolnosťou proti korózii rovnakou alebo vyššou ako kryt vonkajšej nabíjacej stanice pre elektromobily, aby sa zabránilo zníženiu celkovej štrukturálnej stability v dôsledku korózie samotných nožičiek.
Hľadáte spoľahlivé firmy na zákazkovú výrobu plechu?
Porozprávajte sa s tímom odborníkov Supro MFG
Kontaktujte nás pre konkurenčné ceny z továrne,
a celý rad služieb technickej podpory.
Nátery a predúprava krytov nabíjacích staníc pre elektromobily
V prípade krytov nabíjacích staníc pre elektromobily na mieru závisí výkonnosť náterového systému od účinnosti predúpravy aplikovanej pod ním – silánový alebo fosfátový konverzný náter určuje priľnavosť a odolnosť základnej vrstvy voči korózii, zatiaľ čo dvojvrstvový systém pozostávajúci zo základného náteru bohatého na zinok a polyesterového vrchného náteru, validovaný podľa normy ASTM B117, poskytuje výkon v teste soľnou hmlou presahujúci 1 000 hodín.
Kľúčová úloha predúpravy – čistenie silánom alebo fosfátmi
Predbežná úprava lakovaním je prvým kritickým krokom pri určovaní životnosti odolnosti proti korózii náterového systému pre kryty nabíjacích staníc pre elektromobily. V prípade SPCC substrátov štandardné fosfátovacie úpravy na báze železa alebo zinku vytvárajú na povrchu fosfátový konverzný povlak, ktorý zabezpečuje mechanické prepojenie práškového lakovania.
Silánové ošetrenie ako ekologická alternatíva k pasivácii chromátom ponúka vynikajúce bariérové vlastnosti aj jednoduchosť procesu. V prípade pozinkovaných oceľových plechov SGCC musí byť povrchová vrstva zinku aktivovaná pomocou pasivácie chromátom alebo bez chrómu. Bez ohľadu na zvolený proces musia byť parametre procesu pre každý krok – odmasťovanie, odstraňovanie hrdze a oplachovanie – prísne kontrolované; akékoľvek prehliadnutie v ktorejkoľvek fáze priamo ohrozí ochrannú schopnosť celého systému náterov pre kryty vonkajších nabíjacích staníc pre elektromobily.
Dvojvrstvový náterový systém – základný náter s vysokým obsahom zinku a polyesterový vrchný náter
Pre vonkajšie kryty nabíjacích staníc pre elektromobily sa odporúča dvojvrstvový systém striekacieho náteru pozostávajúci zo „základného náteru s vysokým obsahom zinku + polyesterového vrchného náteru“. Základný náter s vysokým obsahom zinku obsahuje 60 % – 80 % zinkového prášku, ktorý poskytuje katódovú ochranu ocele prostredníctvom mechanizmu obetnej anódy; polyesterový vrchný náter ponúka vynikajúcu odolnosť voči poveternostným vplyvom, UV žiareniu a chemickej korózii.
Tento dvojvrstvový systém vykazuje jasný synergický efekt – životnosť kombinácie žiarovo zinkovaného náteru a farby nie je len súčtom ich jednotlivých životností, ale je vynásobená faktorom prostredia v rozmedzí od 1.5 do 2.7-násobku. Polyesterové práškové nátery obsahujúce 80 % zinkového prášku vykazujú vynikajúcu odolnosť proti korózii v testoch v soľnej hmle. Odporúča sa udržiavať hrúbku suchej vrstvy medzi 75 – 100 μm, aby sa zabránilo praskaniu spôsobenému nadmernou hrúbkou.
Priemyselné štandardy a aspekty certifikácie
Návrh náteru a ochrany proti korózii krytov nabíjacích staníc pre elektromobily musí spĺňať viacero priemyselných noriem. Čínska norma pre energetický priemysel NB/T 33002-2010 výslovne vyžaduje, aby „oceľový kryt nabíjacích staníc a všetky odkryté oceľové konzoly a komponenty boli chránené dvojvrstvovým antikoróznym systémom“.
Na severoamerickom trhu je norma UL 50E úzko spätá s normou NEMA 250, ktorá definuje schopnosť krytu chrániť pred environmentálnymi faktormi, ako je voda, prach a korózia; norma NEMA 4X vyžaduje, aby kryty nabíjacích staníc pre elektromobily na mieru prešli 200-hodinovým testom v soľnej hmle. UL 2594 je komplexná bezpečnostná norma pre zariadenia na napájanie elektrických vozidiel. Norma ISO 12944 poskytuje rámec pre výber náterových systémov v rôznych koróznych prostrediach (C3, C4, C5).
Odporúča sa objasniť certifikačné požiadavky cieľového trhu počas fázy návrhu – súlad riešenia protikoróznej ochrany priamo ovplyvňuje, či sa produkt môže úspešne dostať na trh.
Záver
Riešenie problému predčasnej korózie v krytoch nabíjacích staníc pre elektromobily si vyžaduje komplexný prístup – modernizáciu základného materiálu na hliník SGCC Z275 alebo 5052 , zabezpečenie štrukturálneho odvodnenia cez šikmú základňu a vhodne veľké odtokové otvory v súlade s normou NEMA 250 a nanesenie dvojvrstvového náterového systému pozostávajúceho zo základného náteru bohatého na zinok a polyesterového vrchného náteru na vrstvu predúpravy silánom alebo fosfátom.
Každá vrstva rieši iný mechanizmus zlyhania: základný materiál poskytuje inherentnú odolnosť proti korózii, konštrukcia eliminuje miesta zadržiavania vlhkosti a povlak účinne blokuje eróziu vplyvom prostredia.
V porovnaní s nákladmi na poruchy na mieste sú preventívne náklady zanedbateľné – investícia do ochrany proti korózii počas fázy návrhu zabezpečuje, že kryty vonkajších nabíjacích staníc pre elektromobily dosiahnu svoju očakávanú životnosť bez predčasného degradovania konštrukcie.
Supro je profesionálny výrobca krytov pre nabíjacie stanice pre elektromobily na mieru . Vďaka modernému vybaveniu, rozsiahlym výrobným skúsenostiam a profesionálnemu inžinierskemu tímu poskytujeme dokonalé riešenia pre kryty pre elektromobily na mieru viac ako 3 000 spoločnostiam po celom svete spolu s originálnymi cenovými ponukami od výrobcov.
Dodávame širokú škálu produktov efektívne a včas. Od návrhu produktu a rýchlej výroby prototypov z plechu až po hromadnú výrobu poskytujeme profesionálnu technickú podporu a výnimočnú kvalitu. Ponúkame tiež komplexné výrobné riešenia a dodávky produktov za vysoko konkurencieschopné ceny!
V prípade technických špecifikácií alebo otázok týkajúcich sa partnerstiev s výrobcami originálnych dielov (OEM) kontaktujte, prosím, náš technický tím.






